การแนะนำ
ความแม่นยำของขนาดเป็นตัวบ่งชี้ทางเทคนิคหลักที่กำหนดอัตราคุณสมบัติ, ความสามารถในการแลกเปลี่ยนและประสิทธิภาพการบริการของส่วนประกอบการหล่อการลงทุน.
ในการผลิตทางอุตสาหกรรมการหล่อที่มีความแม่นยำสมัยใหม่, ข้อบกพร่องที่ไม่ยอมรับมิติส่วนใหญ่ของการหล่อสำเร็จรูปไม่ได้มาจากข้อผิดพลาดของแม่พิมพ์ขี้ผึ้งหรือพารามิเตอร์การเท, แต่เกิดจากการเสียรูปที่ไม่สามารถควบคุมได้ใน กระบวนการทำเปลือกหอย.
แตกต่างจากการรับรู้แบบลิงค์เดียวแบบดั้งเดิม, การเบี่ยงเบนมิติที่เกิดจากการสร้างเปลือกหอยนั้นมีความก้าวหน้า, พฤติกรรมการส่งผ่านแบบไม่เชิงเส้นและแบบโซ่เต็มที่ครอบคลุมการเคลือบ, การอบแห้ง, การทำลายล้าง, การยิงที่อุณหภูมิสูง, และการหล่อแข็งตัว.
ทุกการเปลี่ยนแปลงโครงสร้างที่ละเอียดอ่อน, ความผันผวนของความเค้นและการเสียรูปของปริมาตรของเปลือกเซรามิกในแต่ละกระบวนการจะถูกส่งและขยายไปยังช่องหล่อขั้นสุดท้าย.
พารามิเตอร์การสร้างเปลือกหอยที่ไม่สมเหตุสมผลจะกระตุ้นให้เกิดความเค้นตกค้าง, การหดตัวไม่สม่ำเสมอ, การเสียรูปเนื่องจากความร้อนและการเปลี่ยนเฟสแบบอะซิงโครนัสของเปลือก, ก่อให้เกิดข้อผิดพลาดมิติสะสม.
บทความนี้จะวิเคราะห์กลไกวิวัฒนาการเชิงมิติของเปลือกหอยเซรามิกอย่างเป็นระบบตลอดขั้นตอนการทำงานในการผลิตเปลือกหอยทั้งหมด, เผยให้เห็นอิทธิพลที่เป็นอิสระของแต่ละขั้นตอนกระบวนการและผลกระทบแบบไม่เชิงเส้นของการควบคู่แบบหลายปัจจัย,
และสรุปกลยุทธ์การควบคุมความแม่นยำขั้นสูงและกลไกการเพิ่มประสิทธิภาพการเสริมแรงไฟเบอร์, ให้การสนับสนุนทางทฤษฎีที่เชื่อถือได้และคำแนะนำทางอุตสาหกรรมสำหรับการผลิตการหล่อการลงทุนที่มีความแม่นยำสูง.
1. ความแม่นยำมิติในการหล่อการลงทุน: มุมมองของระบบ
ความแม่นยำของขนาดเป็นหนึ่งในตัวชี้วัดคุณภาพที่สำคัญที่สุด การหล่อการลงทุน.
มันส่งผลโดยตรงต่อการประกอบชิ้นส่วน, ข้อกำหนดค่าเผื่อการตัดเฉือน, ความสามารถในการแลกเปลี่ยนผลิตภัณฑ์, และต้นทุนการผลิตโดยรวม.
ในขณะที่ความแม่นยำของมิติมักเกี่ยวข้องกับความแม่นยำของรูปแบบขี้ผึ้งหรือการควบคุมการหดตัวของโลหะผสม, ความจริงนั้นซับซ้อนกว่ามาก.
การลงทุนหล่อมิติความแม่นยำเป็นผลมาจากการ ระบบการถ่ายโอนมิติแบบหลายขั้นตอน, ซึ่งทุกขั้นตอนของกระบวนการมีส่วนช่วยในรูปทรงขั้นสุดท้ายของการหล่อ.
แตกต่างจากการตัดเฉือน, โดยที่มิติถูกสร้างขึ้นโดยตรงจากเครื่องมือตัด, การหล่อการลงทุนอาศัยห่วงโซ่ของการเปลี่ยนแปลงวัสดุ.
ขนาดของการหล่อขั้นสุดท้ายจะถูกถ่ายโอนและแก้ไขอย่างต่อเนื่องผ่านรูปแบบแวกซ์, เปลือกเซรามิก, โลหะหลอมเหลว, กระบวนการแข็งตัว, และขั้นตอนการทำความเย็น.
การเบี่ยงเบนมิติใดๆ ที่เกิดขึ้นในระยะก่อนหน้าอาจถูกขยายให้มากขึ้น, ชดเชย, หรือแจกจ่ายซ้ำในระหว่างการดำเนินการครั้งต่อไป.
ห่วงโซ่การถ่ายโอนมิติที่สมบูรณ์
วิวัฒนาการมิติของการหล่อการลงทุนสามารถสรุปได้ดังนี้:
การออกแบบเครื่องมือ → รูปแบบขี้ผึ้ง → การก่อตัวของเปลือก → การล้างขี้ผึ้ง → การเผาเปลือก → การเทโลหะ → การแข็งตัว → การระบายความร้อน → การหล่อขั้นสุดท้าย
แต่ละด่านมีส่วนทำให้เกิดการเปลี่ยนแปลงมิติของตัวเอง:
- การใช้เครื่องมือจะกำหนดเส้นฐานมิติเริ่มต้น.
- การฉีดแว็กซ์ทำให้เกิดการหดตัวเนื่องจากความร้อนและการเสียรูปของรูปแบบ.
- การทำเปลือกหอยจะสร้างโพรงแม่พิมพ์จริงซึ่งกำหนดรูปทรงการหล่อ.
- การดีแว็กซ์อาจทำให้เปลือกขยายตัวหรือบิดเบี้ยวภายใต้การเปลี่ยนแปลงอุณหภูมิแบบฉับพลัน.
- การเผาทำให้เกิดการเผาผนึกเซรามิก, การปลดปล่อยความเครียด, และการเปลี่ยนแปลงมิติ.
- การแข็งตัวของโลหะทำให้เกิดการหดตัวของโลหะผสม.
- การระบายความร้อนทำให้เกิดการหดตัวจากความร้อนและการเปลี่ยนรูปความเค้นตกค้าง.
ดังนั้น, ความแม่นยำของมิติไม่ได้ถูกควบคุมโดยพารามิเตอร์กระบวนการเดียว แต่โดยการโต้ตอบสะสมของตัวแปรหลายตัวตลอดวงจรการผลิต.
ทำไมการผลิตเปลือกหอยจึงมีบทบาทสำคัญ
ในทุกขั้นตอนของกระบวนการ, การทำเปลือกหอยมีตำแหน่งที่เป็นเอกลักษณ์เพราะทำหน้าที่เป็นสะพานเชื่อมทางกายภาพระหว่างลวดลายขี้ผึ้งกับโลหะหลอมเหลว.
เปลือกเซรามิกมีหน้าที่สร้างรูปทรงของชุดประกอบขี้ผึ้งในขณะที่ยังคงรักษามิติความเสถียรระหว่างการประมวลผลที่อุณหภูมิสูง.
การแปรผันของมิติใดๆ ที่เกิดขึ้นระหว่างการผลิตเปลือกจะเปลี่ยนขนาดโพรงของแม่พิมพ์โดยตรง, ซึ่งต่อมามีอิทธิพลต่อรูปทรงของการหล่อนั่นเอง.
ไม่เหมือนข้อผิดพลาดของรูปแบบขี้ผึ้ง, ซึ่งมักจะสามารถวัดและแก้ไขได้ค่อนข้างง่าย, การเปลี่ยนแปลงมิติที่เกี่ยวข้องกับเปลือกมักถูกซ่อนอยู่ภายในโครงสร้างเซรามิก และจะปรากฏให้เห็นหลังจากการตรวจสอบการหล่อเท่านั้น.
ด้วยเหตุนี้, การทำเปลือกหอยมักถูกมองว่าเป็นขั้นตอนการส่งผ่านมิติที่สำคัญที่สุดในกระบวนการหล่อการลงทุนทั้งหมด.
ความแม่นยำของมิติเป็นแนวคิดแบบไดนามิกมากกว่าแบบคงที่
ความเข้าใจผิดที่พบบ่อยคือความแม่นยำของมิติขึ้นอยู่กับความแม่นยำของมิติของโพรงแม่พิมพ์เท่านั้น.
ในความเป็นจริง, ทั้งเปลือกและการหล่อยังคงตอบสนองแบบไดนามิกตลอดการผลิต.
ในระหว่างการผลิต, ประสบการณ์ของเชลล์:
- การหดตัวแบบแห้ง
- การขยายตัวทางความร้อน
- ความเครียดสะสม
- ปลดปล่อยความเครียด
- การแปลงเฟสเซรามิก
- คืบคลานที่อุณหภูมิสูง
- ปฏิกิริยาทางกลกับโลหะที่แข็งตัว
ในเวลาเดียวกัน, การคัดเลือกนักแสดงดำเนินไป:
- การหดตัวของของเหลว
- การหดตัวของการแข็งตัว
- การหดตัวด้วยความร้อนของโซลิดสเตต
- การก่อตัวของความเครียดตกค้าง
มิติสุดท้ายเกิดขึ้นจากการทำงานร่วมกันระหว่างระบบที่กำลังพัฒนาทั้งสองระบบนี้ ไม่ใช่จากรูปทรงแม่พิมพ์คงที่.
ความสำคัญของความเสถียรของมิติมากกว่าความแม่นยำของมิติ
ในการผลิตที่แม่นยำทันสมัย, ความเสถียรของมิติมักจะมีคุณค่ามากกว่าความแม่นยำของมิติสัมบูรณ์.
กระบวนการหล่อที่สามารถผลิตชิ้นส่วนที่มีความเบี่ยงเบนมิติที่คาดการณ์ได้อย่างสม่ำเสมอสามารถชดเชยได้ด้วยการปรับเครื่องมือ.
อย่างไรก็ตาม, กระบวนการที่สร้างความผันผวนของมิติแบบสุ่มจากชุดหนึ่งไปอีกชุดหนึ่งจะควบคุมได้ยากและมีค่าใช้จ่ายสูงในการแก้ไข.
ดังนั้น, วัตถุประสงค์หลักของการเพิ่มประสิทธิภาพการสร้างเปลือกหอยไม่ใช่แค่การบรรลุมิติที่กำหนดเท่านั้น, แต่สร้างกลไกการถ่ายโอนมิติที่มั่นคงและทำซ้ำได้ตลอดการผลิต.
ผลการมีเพศสัมพันธ์แบบหลายปัจจัย
หนึ่งในความท้าทายที่ยิ่งใหญ่ที่สุดในการควบคุมมิติการหล่อการลงทุนคือการมีอยู่ของเอฟเฟกต์การมีเพศสัมพันธ์แบบหลายปัจจัย. พารามิเตอร์กระบวนการส่วนบุคคลแทบจะไม่ทำงานอย่างเป็นอิสระ.
ตัวอย่างเช่น:
- ความหนาของสารละลายไม่สม่ำเสมอสามารถเปลี่ยนพฤติกรรมการอบแห้งได้.
- การอบแห้งที่ไม่สม่ำเสมออาจทำให้เกิดความเครียดตกค้างได้.
- ความเค้นตกค้างอาจส่งผลต่อการเสียรูปของกระสุนในระหว่างการยิง.
- การบิดเบือนของกระสุนยิงสามารถปรับเปลี่ยนรูปทรงของโพรงได้.
- รูปทรงของช่องที่ถูกดัดแปลงจะเปลี่ยนพฤติกรรมการหดตัวของการหล่อ.
ส่งผลให้, การเบี่ยงเบนเล็กน้อยที่เกิดขึ้นระหว่างการก่อตัวของเปลือกในที่สุดอาจทำให้เกิดข้อผิดพลาดมิติขนาดใหญ่ที่ไม่สมสัดส่วนในการหล่อเสร็จแล้ว.
ความสัมพันธ์แบบไม่เชิงเส้นนี้อธิบายว่าทำไมปัญหาด้านมิติจึงมักยังคงมีอยู่ แม้ว่าตัวแปรกระบวนการแต่ละรายการจะดูเหมือนอยู่ภายในข้อกำหนดเฉพาะก็ตาม.
แนวทางวิศวกรรมระบบ
การหล่อการลงทุนสมัยใหม่ถือว่าการควบคุมมิติเป็นความท้าทายทางวิศวกรรมระบบมากกว่างานเพิ่มประสิทธิภาพกระบวนการเดียวมากขึ้น. ผู้ผลิตขั้นสูงบูรณาการ:
- การควบคุมรีโอโลจีของสารละลาย
- การตรวจสอบด้านสิ่งแวดล้อม
- การวิเคราะห์การเสียรูปของเปลือก
- การเพิ่มประสิทธิภาพเส้นโค้งการยิง
- การควบคุมกระบวนการทางสถิติ
- เทคโนโลยีการจำลองเชิงตัวเลข
เพื่อจัดการความแปรผันของมิติตลอดห่วงโซ่กระบวนการทั้งหมด.
ภายใต้แนวทางนี้, การทำเปลือกหอยไม่ได้ถูกมองว่าเป็นเพียงการดำเนินการสร้างแม่พิมพ์อีกต่อไป.
แทน, มันกลายเป็นกระบวนการทางวิศวกรรมมิติที่สำคัญซึ่งกำหนดความแม่นยำของความตั้งใจในการออกแบบที่จะแปลงเป็นส่วนประกอบโลหะสำเร็จรูป.
2. ขั้นตอนการเคลือบผิว: การเบี่ยงเบนมิติเริ่มต้นที่เกิดจากพฤติกรรมทางรีโอโลจีของสารละลาย
ข้อผิดพลาดด้านมิติเริ่มต้นของเปลือกหล่อแบบลงทุนเกิดขึ้นในช่วงเวลาของการเคลือบผิวหลัก.
สมบัติทางรีโอโลยีของสารละลายทนไฟเป็นปัจจัยชี้ขาดที่ส่งผลต่อความสม่ำเสมอของความหนาของชั้นเคลือบ,
และความหนืดของสารละลายที่ไม่สมเหตุสมผลและปริมาณของแข็งจะกระตุ้นให้เกิดความหนาของชั้นเคลือบที่ไม่สม่ำเสมอโดยตรง และวางอันตรายที่ซ่อนอยู่ของการเสียรูปของเปลือกตามมา.
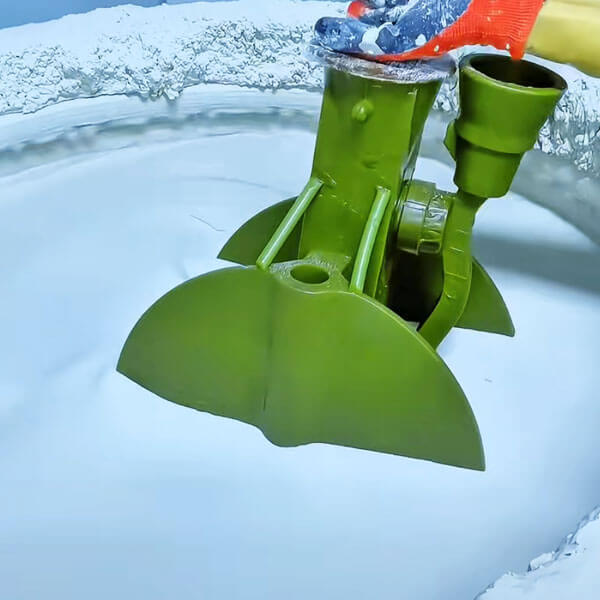
เมื่อปริมาณของแข็งของสารละลายต่ำเกินไปและมีความหนืดต่ำกว่า 300 mPa·s, สารละลายมีความลื่นไหลสูงเป็นพิเศษบนพื้นผิวลวดลายแว็กซ์.
สารละลายจำนวนมากสะสมอยู่ที่ร่องด้านล่างของแม่พิมพ์ขี้ผึ้งที่ซับซ้อน, ทำให้ความหนาของชั้นเคลือบเฉพาะที่มากกว่า 40% สูงกว่ามูลค่าการออกแบบ.
ในทางตรงกันข้าม, การหย่อนคล้อยของสารละลายอย่างรุนแรงเกิดขึ้นที่มุมด้านบนที่แหลมคม, โดยที่ความหนาเคลือบจริงเป็นเพียงเท่านั้น 30% ของพารามิเตอร์มาตรฐาน.
ความหนาที่ไม่สอดคล้องกันอย่างมากนี้ทำให้เกิดอัตราการหดตัวของการอบแห้งที่แตกต่างกันที่ตำแหน่งเปลือกที่แตกต่างกัน, สร้างความเค้นตกค้างภายในไม่สม่ำเสมอภายในเปลือกสีเขียว.
ในทางตรงกันข้าม, ปริมาณของแข็งมากเกินไปและมีความหนืดเกิน 1200 mPa·s ส่งผลให้การเคลือบลื่นไหลไม่ดี.
สารละลายไม่สามารถครอบคลุมพื้นผิวโค้งที่ซับซ้อนและร่องเล็กๆ ของลวดลายขี้ผึ้งได้อย่างสม่ำเสมอ, ก่อตัวเป็นหลุมขนาดเล็กขนาดใหญ่บนผนังด้านในของเปลือกและส่งผลให้ขนาดของโพรงในท้องถิ่นมีขนาดใหญ่ขึ้น.
การตรวจสอบทางอุตสาหกรรมพิสูจน์ให้เห็นว่าช่วงความหนืดที่เหมาะสมที่สุดสำหรับการเคลือบเปลือกที่มีความแม่นยำคือ 600–800 เมกะปาสคาล·วินาที, ซึ่งควบคุมค่าเบี่ยงเบนความหนาของชั้นเคลือบของตำแหน่งเปลือกทั้งหมดภายใน ±0.05 มม.
การเติมสารลดแรงตึงผิวเชิงปริมาณเพื่อปรับดัชนี thixotropy ของสารละลายเป็น 3–4 สามารถขจัดข้อบกพร่องในการสะสมในท้องถิ่น และปรับปรุงความสม่ำเสมอในการเคลือบของพื้นผิวโค้งที่ซับซ้อน.
สำหรับลายแว๊กซ์ที่มีร่องด้านในลึก, ผลการสะสมของสารละลายจะขยายใหญ่ขึ้นอย่างมาก.
กระบวนการสร้างเปลือกหอยแบบเดิมๆ ที่ไม่มีการควบคุมรีโอโลยีที่แม่นยำ มักจะทำให้ความหนาของชั้นเคลือบเฉพาะที่เบี่ยงเบนไปเกินกว่านั้น 1 มม. ที่ตำแหน่งร่อง, ซึ่งเป็นเหตุผลพื้นฐานที่ทำให้คุณสมบัติการหล่อแบบร่องไม่ยอมรับมิติในระยะยาวในการผลิตจำนวนมาก.
3. ขั้นตอนการอบแห้ง: ความผิดปกติของการหดตัวที่ไม่สม่ำเสมอของอินเทอร์เฟซการเคลือบหลายชั้น
หลังจากดำเนินการเคลือบและปูนปั้นแต่ละครั้ง, สารยึดเกาะโซลซิลิกาผ่านการระเหยของน้ำอย่างต่อเนื่องและปฏิกิริยาโพลีคอนเดนเสทระหว่างกระบวนการทำให้แห้ง, ทำให้เกิดการหดตัวแห้งของเปลือกเซรามิกอย่างหลีกเลี่ยงไม่ได้.
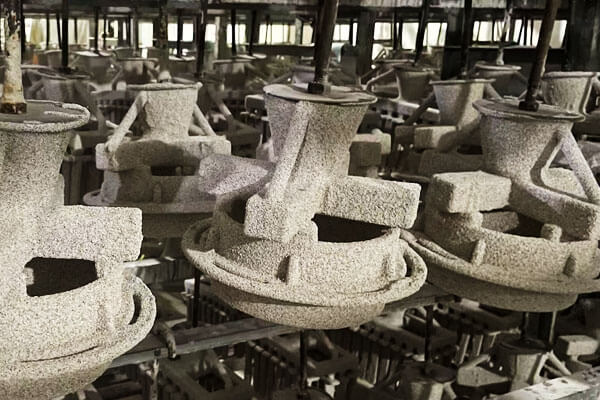
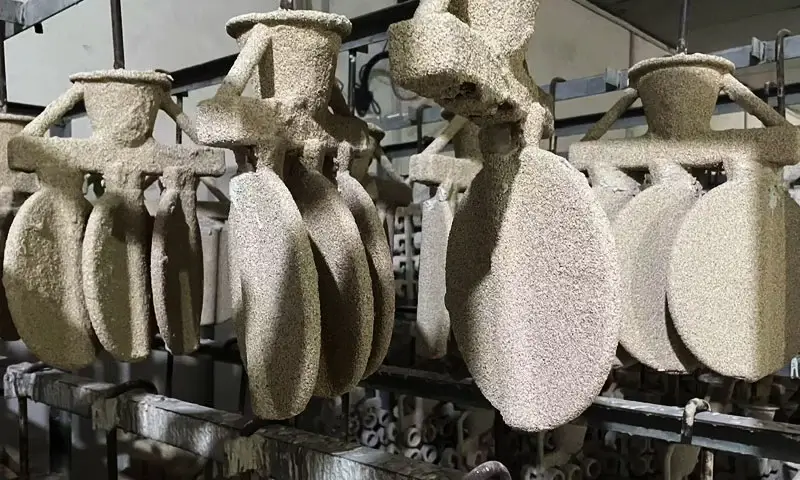
แตกต่างจากการหดตัวสม่ำเสมอของไอโซโทรปิกในอุดมคติ, การหดตัวของเปลือกจริงได้รับผลกระทบอย่างมากจากสถานะการยึดเกาะระหว่างชั้นและสภาวะแวดล้อมที่แห้ง.
ขนาดเม็ดทรายของชั้นรองรับที่ไม่สมเหตุสมผลจะก่อให้เกิดรูพรุนขนาดเล็กจำนวนมากที่ส่วนต่อประสานระหว่างชั้นผิวและชั้นรองรับ, ลดความแข็งแรงของการยึดเกาะระหว่างชั้นลงอย่างมาก.
ในระหว่างการอบแห้ง, ชั้นพื้นผิวและชั้นรองพื้นหดตัวอย่างอิสระโดยไม่เกิดการเสียรูปร่วมกัน, สร้างความเค้นตกค้างบนพื้นผิวขนาดใหญ่ และทำให้เกิดการบิดเบี้ยวและการบิดเบี้ยวของเปลือกเฉพาะที่.
ความสัมพันธ์ของภาพดิจิทัล (ดีไอซี) ข้อมูลการตรวจสอบการเสียรูปแบบเต็มสนามจะตรวจสอบเพิ่มเติมถึงความอ่อนไหวต่อสภาพแวดล้อมของการเสียรูปของการอบแห้งเปลือกไข่.
การกระจายอุณหภูมิไม่สม่ำเสมอและความเร็วการไหลของอากาศในท้องถิ่นเกิน 2 m/s จะนำไปสู่ 3-ความแตกต่างของอัตราการอบแห้ง ข้ามพื้นผิวเปลือก.
พื้นที่ที่แห้งเร็วจะเกิดการหดตัวล่วงหน้า, ในขณะที่พื้นที่แห้งช้าล้าหลัง, ก่อให้เกิดความเค้นตกค้างที่จำกัดการแพร่กระจายได้ที่อุณหภูมิห้อง.
ความเค้นที่ซ่อนอยู่นี้จะถูกค่อยๆ ปล่อยออกมาในขั้นตอนการเผาที่อุณหภูมิสูงในภายหลัง, ทำให้เกิดการเสียรูปของเปลือกถาวรอย่างไม่อาจคาดเดาได้.
กระบวนการทำแห้งแบบไล่ระดับที่ได้รับการปรับปรุงให้เหมาะสมสามารถแก้ปัญหานี้ได้อย่างมีประสิทธิภาพ.
โดยการรักษาสภาพแวดล้อมในการอบแห้งให้คงที่ที่อุณหภูมิคงที่ 24°C±1°C, ความชื้นสัมพัทธ์ 60% ± 5%, และอัตราการไหลของอากาศสม่ำเสมอของ 0.5 M/S, ความเค้นตกค้างภายในของเปลือกจะลดลง 72%,
และความผิดปกติของการอบแห้งโดยรวมจะถูกควบคุมอย่างเข้มงวดภายใน 0.1 มม, ตระหนักถึงความเสถียรของมิติความสม่ำเสมอสูงของเปลือกสีเขียว.
4. ขั้นตอนการดีแว็กซ์: การเสียรูปขนาดเล็กของเชลล์และการชดเชยช่องภายใต้การเปลี่ยนแปลงอุณหภูมิอย่างฉับพลัน
การล้างแว็กซ์ด้วยไอน้ำแรงดันสูงคือจุดเชื่อมโยงการเปลี่ยนแปลงที่สำคัญจากช่องรูปแบบแวกซ์ไปเป็นช่องเปลือกเซรามิก, โดยที่การเปลี่ยนแปลงอุณหภูมิอย่างรวดเร็วและความผันผวนของแรงดันภายในทำให้เกิดการเสียรูประดับไมโครของเปลือกผนังบางที่ไม่สามารถกลับคืนสภาพเดิมได้.
ในกระบวนการล้างแว็กซ์อย่างรวดเร็วแบบเดิมๆ, แรงดันไอน้ำเพิ่มขึ้นถึง 0.6 MPa ภายใน 30 วินาที.
การยกระดับความร้อนอย่างรวดเร็วทำให้เกิดการขยายตัวและการละลายของขี้ผึ้งที่ตกค้างภายในเปลือกทันที.
อัตราการขยายตัวของขี้ผึ้งเกินกว่าความเร็วไอเสียของเปลือกมาก, ก่อให้เกิดแรงกดดันภายในชั่วคราวที่รุนแรง.
แรงนี้ผลักเปลือกที่มีผนังบางออกไปด้านนอกเพื่อสร้างการขยายตัวแบบไมโครพลาสติกแบบยืดหยุ่น, ซึ่งไม่สามารถเด้งกลับได้เต็มที่หลังจากปล่อยขี้ผึ้งแล้ว, ส่งผลให้ขนาดช่องเปลือกหอยขยายใหญ่ขึ้นอย่างถาวร.
สำหรับเปลือกบางพิเศษที่มีความหนาของผนังเพียงเท่านั้น 2 มม, ผลการเปลี่ยนรูปนี้มีความโดดเด่นอย่างมาก.
การทดสอบเชิงทดลองแสดงให้เห็นว่าสามารถเพิ่มขนาดอย่างถาวรของโพรงผนังบางในท้องถิ่นได้ 0.3 มม. หลังจากการล้างแว็กซ์ด้วยแรงดันอย่างรวดเร็ว.
การรับเลี้ยงบุตรบุญธรรม กลยุทธ์การเพิ่มแรงดันไล่ระดับที่มีระยะเวลาแรงดันมากกว่า 2 นาที ช่วยให้มีเวลาเพียงพอสำหรับการหลอมขี้ผึ้งและการไหลสม่ำเสมอผ่านช่องไอเสียของเปลือก, กำจัดการเสียรูปขนาดเล็กที่เกิดจากแรงดันภายในอย่างสมบูรณ์.
หลังจากปรับการควบคุมการดีแว็กซ์ให้เหมาะสมแล้ว, ส่วนเบี่ยงเบนมิติของโพรงถูกควบคุมอย่างเสถียรภายใน 0.08 มม.
นอกจากนี้, ขี้เถ้าขี้ผึ้งที่ตกค้างไม่สม่ำเสมอหลังจากการดีแว็กซ์จะทำให้เกิดการเผาไหม้เข้มข้นเฉพาะที่ระหว่างการเผา, สร้างสนามอุณหภูมิที่แตกต่างกันบนพื้นผิวเปลือกและกระตุ้นให้เกิดการเปลี่ยนรูปแบบอะซิงโครนัสเพิ่มเติม.
การฟอกอากาศด้วยแรงดันต่ำหลังการดีแว็กซ์เป็นกระบวนการเสริมที่สำคัญในการกำจัดขี้เถ้าแว็กซ์ที่ตกค้าง และรักษาความเสถียรของขนาดที่ตามมา.
5. เวทีการยิง: การเสียรูปควบคู่ของการเปลี่ยนเฟสที่อุณหภูมิสูงและการปลดปล่อยความเค้นตกค้าง
อุณหภูมิสูง การยิงกระสุน เป็นขั้นตอนที่สำคัญที่สุดสำหรับความแม่นยำของมิติคาวิตี้ขั้นสุดท้าย.
ระหว่างการยิง, สารยึดเกาะโซลซิลิกาทำให้การเปลี่ยนเฟสเสร็จสมบูรณ์, คอที่ถูกเผาจะเกิดขึ้นระหว่างอนุภาคเซรามิก, และความเค้นตกค้างสะสมในการเคลือบ, ขั้นตอนการอบแห้งและการล้างแว็กซ์จะถูกปล่อยออกมาพร้อมกัน.
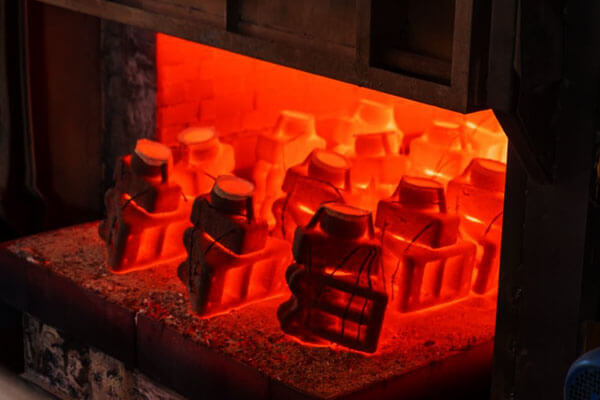
การเผาด้วยความร้อนอย่างรวดเร็วแบบดั้งเดิมทำให้เกิดการเปลี่ยนแปลงเฟสแร่แบบอะซิงโครนัสภายในเปลือก.
การสร้างเฟสมัลไลท์อย่างรวดเร็วทำให้เกิดการขยายตัวของปริมาตร, ในขณะที่การเปลี่ยนเฟสของคริสโตบาไลท์ทำให้เกิดการหดตัวของปริมาตร.
อัตราการเปลี่ยนเฟสที่ไม่ตรงกันที่ตำแหน่งเปลือกที่แตกต่างกันทำให้เกิดการบิดเบี้ยวอย่างรุนแรงและการเสียรูปที่ผิดปกติ.
เส้นโค้งการยิงแบบแบ่งส่วนที่ได้รับการปรับปรุงให้ประสานการเปลี่ยนแปลงเฟสและการปลดปล่อยความเครียดได้อย่างมีประสิทธิภาพ: การตั้งค่าแพลตฟอร์มการเก็บรักษาความร้อนในระยะยาวที่ 1,000 ℃ เพื่อปลดปล่อยความเครียดที่ตกค้างได้อย่างเต็มที่,
ตามด้วยการให้ความร้อนช้าๆ ในอัตรา 2°C/นาที จนถึงอุณหภูมิการเผาขั้นสุดท้ายที่ 1200°C, ซึ่งช่วยปรับปรุงความสม่ำเสมอในการเสียรูปโดยรวมของเปลือกที่อุณหภูมิสูงได้อย่างมาก.
นวัตกรรมการเสริมแรงด้วยคาร์บอนไฟเบอร์แบบตัดสั้นช่วยเพิ่มความเสถียรของมิติของเปลือก.
การเพิ่ม 4 เส้นใยคาร์บอนสับเป็นมม. ลงในสารละลายรองพื้นด้วยการกวนด้วยคลื่นอัลตราโซนิก ทำให้เกิดการกระจายตัวที่สม่ำเสมอ และสร้างเครือข่ายเสริมแรงแบบอินเทอร์เลซสามมิติภายในเมทริกซ์เซรามิก.
เครือข่ายนี้จะปักหมุดการเคลื่อนที่ของขอบเขตเกรน, ยับยั้งการเจริญเติบโตของเมล็ดพืชที่ผิดปกติที่อุณหภูมิสูง, และลดการเสียรูปตกค้างที่อุณหภูมิสูงด้วย 62%.
ผลลัพธ์การสร้างสามมิติ CT เชิงอุตสาหกรรมใหม่ยืนยันว่าเปลือกที่เสริมด้วยคาร์บอนไฟเบอร์มีการกระจายรูพรุนสม่ำเสมอโดยไม่มีรูพรุนขนาดใหญ่อย่างต่อเนื่องซึ่งพบได้ทั่วไปในเปลือกหอยแบบดั้งเดิม.
หลังจาก 2 ชั่วโมงการเก็บรักษาความร้อนที่ 1200 ℃, อัตราการเปลี่ยนแปลงมิติโดยรวมเท่านั้น 0.12%, ต่ำกว่ามาก 0.32% ของเปลือกหอยธรรมดา, ให้ความแม่นยำของโพรงที่มีความเสถียรเป็นพิเศษเพื่อการเทและการแข็งตัวในภายหลัง.
6. ขั้นตอนการเทและการแข็งตัว: กฎระเบียบย้อนกลับของการหดตัวของการหล่อโดยผลกระทบจากข้อจำกัดของเปลือก
เปลือกเซรามิกไม่ใช่แม่พิมพ์ตายตัวที่มีความแข็งอย่างยิ่งในระหว่างการเทโลหะผสมและการแข็งตัว.
ความแข็งแรงที่อุณหภูมิสูงและลักษณะการเปลี่ยนรูปแบบยืดหยุ่นจะจำกัดพฤติกรรมการหดตัวของการแข็งตัวของโลหะผสมหลอมเหลวแบบย้อนกลับ, กำหนดพิกัดความเผื่อมิติการหล่อขั้นสุดท้ายโดยตรง.
สิ่งนี้จะล้มล้างความเข้าใจผิดแบบดั้งเดิมที่ว่า “ความแข็งแรงของเปลือกที่สูงขึ้นเท่ากับคุณภาพการหล่อที่ดีกว่า”.
ความแข็งแรงของเปลือกที่อุณหภูมิสูงต่ำมากเกินไปทำให้เกิดการหดตัวของเปลือกแบบซิงโครนัสพร้อมกับการหล่อในระหว่างการแข็งตัวของโลหะผสม, ล้มเหลวในการสร้างข้อจำกัดที่มีประสิทธิผล.
อัตราการหดตัวของการหล่อจริงนั้นสูงกว่าค่าการออกแบบทางทฤษฎีมาก, ส่งผลให้ขนาดการหล่อโดยรวมไม่ใหญ่นัก.
ในทางตรงกันข้าม, ความแข็งแรงของเปลือกแข็งสูงพิเศษจำกัดการหดตัวของการหล่ออย่างสมบูรณ์, สร้างความเครียดจากการหดตัวภายในขนาดใหญ่ภายในการหล่อ และทำให้เกิดการแตกร้าวจากความร้อนและข้อบกพร่องจากการบิดเบือนโครงสร้าง.
ข้อมูลการทดลองที่แม่นยำช่วยยืนยันว่ากำลังรับแรงดัดงอที่อุณหภูมิสูงที่เหมาะสมที่สุดของเปลือก 3–4 MPa.
ภายในช่วงนี้, เปลือกมีข้อจำกัดด้านความยืดหยุ่นปานกลาง, ลดอัตราการหดตัวของการแข็งตัวของการหล่อแบบอิสระโดย 30%.
ควบคุมการเบี่ยงเบนของมิติได้อย่างมีประสิทธิภาพในขณะที่หลีกเลี่ยงรอยแตกร้าวจากความร้อนที่เกิดจากข้อจำกัดที่เข้มงวด, ตระหนักถึงความสมดุลที่เหมาะสมระหว่างผลกระทบจากข้อจำกัดและความปลอดภัยของโครงสร้าง.
7. กลไกการต่อประกบหลายปัจจัยของการสร้างเปลือกหอยต่อความแม่นยำในการหล่อมิติ
พารามิเตอร์กระบวนการสร้างเปลือกหอยแต่ละตัวไม่ได้ทำงานแยกกัน.
การซ้อนทับ, การทำงานร่วมกันและการแข่งขันของปัจจัยหลายประการก่อให้เกิดผลวิวัฒนาการมิติที่ไม่เชิงเส้นที่ซับซ้อน, ซึ่งเป็นต้นเหตุของความผันผวนของขนาดการผลิตแบบกลุ่มอุตสาหกรรมอย่างไม่ปกติ.
ผลการขยายแบบไม่เชิงเส้นของการเบี่ยงเบนความหนาของชั้นเคลือบ
ข้อผิดพลาดเกี่ยวกับความหนาของชั้นเคลือบเฉพาะที่ทำให้เกิดผลการขยายทางเรขาคณิตในกระบวนการเผาที่อุณหภูมิสูงและการหล่อแข็งตัว.
เมื่อความหนาของชั้นเคลือบเฉพาะที่เกินค่าการออกแบบด้วย 50%, อัตราการระบายความร้อนของเปลือกในระดับภูมิภาคลดลง 40% ระหว่างการยิง, ทำให้เกิดความเค้นตกค้างจากความร้อนเพิ่มเติม.
ส่วนเบี่ยงเบนของช่องเปลือกถูกขยาย 2.3 ครั้ง, และถึงข้อผิดพลาดมิติการหล่อขั้นสุดท้าย 3.1 คูณความเบี่ยงเบนของการเคลือบเริ่มต้น.
การขยายเสียงแบบไม่เชิงเส้นนี้มีความโดดเด่นเป็นพิเศษในการหล่อที่ซับซ้อนที่มีร่องลึก.
ข้อบกพร่องการสะสมของสารละลายเล็กน้อยในขั้นตอนการเคลือบจะพัฒนาไปสู่ร่องหล่อที่มีมิติร้ายแรงซึ่งไม่ทนต่อความทนทานของร่องหล่อ, ซึ่งอธิบายถึงอัตราคุณสมบัติต่ำในระยะยาวของการหล่อโครงสร้างที่ซับซ้อน.
การควบคุมรีโอโลจีของสารละลายที่แม่นยำและความหนาของชั้นเคลือบที่สม่ำเสมอเป็นโซลูชั่นพื้นฐานในการขจัดผลกระทบจากการขยายสัญญาณ.
กลไกการรักษาเสถียรภาพมิติของการเสริมแรงด้วยคาร์บอนไฟเบอร์
ไซเลนควบคู่ 4 เส้นใยคาร์บอนสับขนาด มม. สร้างเครือข่ายเชื่อมโยงข้ามสามมิติที่เสถียรในเมทริกซ์โซลซิลิกาภายใต้การกระจายตัวของอัลตราโซนิก.
เครือข่ายบรรลุการเพิ่มประสิทธิภาพการทำงานของเชลล์ได้สองฟังก์ชัน:
อันดับแรก, เส้นใยคาร์บอนเชื่อมรอยร้าวขนาดเล็กภายในเปลือกและกระจายความเครียดที่อุณหภูมิสูงเข้มข้นผ่านการดึงเส้นใยออกและการเลื่อนแบบสัมผัส,
ลดอัตราการคืบของอุณหภูมิสูงของเมทริกซ์เซรามิกตามลำดับความสำคัญและยับยั้งการเสียรูปไม่สม่ำเสมอในท้องถิ่น.
ที่สอง, เส้นใยคาร์บอนจะถูกออกซิไดซ์อย่างช้าๆ และปล่อยออกมาในระหว่างการเผาที่อุณหภูมิสูง, ก่อตัวเป็นไมโครรูพรุนแบบปิดกระจายสม่ำเสมอภายในเปลือก.
รูพรุนขนาดเล็กเหล่านี้ให้พื้นที่การเสียรูปที่ยืดหยุ่นสำหรับการหล่อแข็งตัว, หลีกเลี่ยงรอยแตกร้าวจากความร้อนที่เกิดจากความแข็งแกร่งของเปลือกมากเกินไป และป้องกันการเสียรูปมากเกินไปจากข้อจำกัดที่ไม่เพียงพอ, ปรับสมดุลความแข็งแรงและความยืดหยุ่นของเปลือกที่อุณหภูมิสูงได้อย่างสมบูรณ์แบบ.
การสังเกตสัณฐานวิทยาการแตกหักของ SEM ยืนยันการยึดเกาะระหว่างผิวหน้าอย่างแน่นหนาระหว่างเส้นใยคาร์บอนและเมทริกซ์เซรามิก, ตระหนักถึงความเสถียรของมิติในระยะยาวของเปลือกที่มีอุณหภูมิสูง.
การทับซ้อนการส่งผ่านมิติและข้อต่อแบบโซ่เต็ม
รูปแบบการหล่อการลงทุนที่สมบูรณ์ ห่วงโซ่การส่งผ่านมิติแบบเต็มกระบวนการ: ขนาดแม่พิมพ์แว็กซ์เริ่มต้น → ขนาดการเคลือบเปลือกเปียก → ขนาดช่อง dewaxed → ขนาดช่องเปลือกยิง → ขนาดการหล่อขั้นสุดท้าย.
แต่ละลิงค์กระบวนการมีค่าสัมประสิทธิ์การส่งผ่านมิติคงที่. การเบี่ยงเบนจากแต่ละกระบวนการจะถูกซ้อนทับและควบคู่กันในขั้นตอนต่อๆ ไป.
เมื่อข้อผิดพลาดของหลายลิงค์ไปในทิศทางเดียวกัน, การซ้อนทับแบบสะสมเกิดขึ้น, นำไปสู่การหล่อที่ไม่ทนต่อมิติที่รุนแรง.
เมื่อความเบี่ยงเบนอยู่ตรงข้ามกัน, การชดเชยร่วมกันอาจสร้างมิติข้อมูลที่ผ่านการรับรองแบบสุ่ม.
กลไกนี้ทำให้เกิดความผันผวนของมิติที่ไม่เป็นระเบียบและความสม่ำเสมอของแบทช์ที่ไม่ดีในการผลิตแบบดั้งเดิม.
การควบคุมความแม่นยำเชิงปริมาณของทุกๆ โหนดในห่วงโซ่การส่งกำลังเท่านั้นที่สามารถทำให้ความแม่นยำของมิติแบทช์มีความเสถียรได้.
8. การขยายแบบไม่เชิงเส้นของข้อผิดพลาดมิติ
หนึ่งในแง่มุมที่ท้าทายที่สุดของการควบคุมมิติในการหล่อการลงทุนคือการเบี่ยงเบนมิติไม่แพร่กระจายผ่านกระบวนการด้วยความสัมพันธ์แบบหนึ่งต่อหนึ่งที่เรียบง่าย.
แทน, การแปรผันหลายมิติแสดงให้เห็น ผลการขยายแบบไม่เชิงเส้น, โดยที่การเบี่ยงเบนเล็กน้อยที่ดูเหมือนเกิดขึ้นระหว่างการสร้างเปลือกหอยสามารถพัฒนาไปสู่ข้อผิดพลาดด้านมิติที่ใหญ่กว่าอย่างมีนัยสำคัญในการหล่อขั้นสุดท้าย.
ปรากฏการณ์นี้อธิบายว่าทำไมบางครั้งการหล่อจึงเกินขีดจำกัดความคลาดเคลื่อน แม้ว่าพารามิเตอร์กระบวนการแต่ละรายการดูเหมือนจะได้รับการควบคุมอย่างดีก็ตาม.
การทำความเข้าใจกลไกเบื้องหลังการขยายขนาดจึงเป็นสิ่งสำคัญสำหรับการผลิตการหล่อที่แม่นยำ.
เหตุใดข้อผิดพลาดด้านมิติจึงขยายวงกว้างขึ้น
กระบวนการหล่อการลงทุนเกี่ยวข้องกับการเปลี่ยนแปลงวัสดุหลายขั้นตอน, การปั่นจักรยานความร้อน, และการกระจายความเครียด.
แต่ละขั้นตอนสามารถขยายความแปรผันของมิติที่นำมาใช้ก่อนหน้านี้ในกระบวนการได้.
เส้นทางการส่งข้อมูลมิติทั่วไปอาจตามมา:
การเปลี่ยนแปลงความหนาของสารละลายในท้องถิ่น
→ การหดตัวของการอบแห้งไม่สม่ำเสมอ
→ การสะสมความเครียดตกค้าง
→ การบิดเบี้ยวของกระสุนระหว่างการยิง
→ การเปลี่ยนแปลงขนาดช่อง
→ รูปแบบการหดตัวของการหล่อ
→ การเบี่ยงเบนมิติสุดท้าย
เพราะแต่ละด่านโต้ตอบกับด่านก่อนหน้า, ข้อผิดพลาดด้านมิติมักจะเพิ่มขึ้นแทนที่จะคงที่.
ตัวอย่างเช่น, ความหนาของเปลือกท้องถิ่นเพิ่มขึ้นเพียงเท่านั้น 0.2 ในที่สุด มม. อาจส่งผลให้เกิดการเบี่ยงเบนมิติการหล่อมากขึ้นหลายเท่าหลังจากการเผาและการแข็งตัว.
การเปลี่ยนแปลงความหนาของเปลือกและผลการขยาย
ความหนาของเปลือกที่ไม่สม่ำเสมอเป็นสาเหตุหนึ่งของความไม่เสถียรของมิติที่พบบ่อยที่สุด.
เมื่อมีสารตกค้างสะสมมากเกินไป:
- ช่องลึก
- มุมภายใน
- ช่องแคบ
- การเปลี่ยนพื้นผิวที่ซับซ้อน
บริเวณที่ได้รับผลกระทบจะแห้งช้ากว่าพื้นที่โดยรอบ.
สิ่งนี้สร้าง:
- การหดตัวที่แตกต่างกัน
- การกระจายความเครียดไม่สม่ำเสมอ
- การบิดเบือนของเชลล์ที่มีการแปล
ระหว่างการยิง, ความเค้นที่ตกค้างเหล่านี้จะถูกปล่อยออกมา, ทำให้เกิดการเสียรูปเพิ่มเติม. รูปทรงของโพรงที่เกิดขึ้นอาจเบี่ยงเบนไปจากขนาดรูปแบบขี้ผึ้งดั้งเดิมอย่างมาก.
สำหรับส่วนประกอบด้านการบินและอวกาศหรือกังหันที่ซับซ้อน, ความแปรผันของความหนาของเปลือกเฉพาะที่อาจกลายเป็นหนึ่งในสาเหตุหลักของความไม่เป็นไปตามข้อกำหนดด้านมิติ.
หน่วยความจำความเครียดที่เหลืออยู่ภายในเชลล์
เปลือกเซรามิกมีรูปแบบของ "ความทรงจำความเครียด".
แม้ว่าเปลือกอาจดูมีมิติคงตัวหลังจากการอบแห้ง, ความเค้นตกค้างภายในยังคงติดอยู่ภายในโครงสร้าง.
เมื่อเปลือกทะลุ:
- เครื่องทำความร้อนอย่างรวดเร็ว
- การทำลายล้าง
- การเผาผนึก
- การเผาที่อุณหภูมิสูง
ความเครียดเหล่านี้จะค่อยๆ คลายออก.
กระบวนการปลดปล่อยมักทำให้เกิด:
- การแปรปรวน
- การขยายตัวในท้องถิ่น
- การดริฟท์มิติ
- การบิดเบือนทางเรขาคณิต
อย่างสำคัญ, การเสียรูปที่เกิดขึ้นมักไม่เป็นเชิงเส้นและยากต่อการคาดการณ์ด้วยวิธีการตรวจสอบแบบเดิมๆ.
ผลกระทบจากการเชื่อมต่อทางความร้อนและโครงสร้าง
การขยายมิติจะมีความสำคัญมากยิ่งขึ้นเมื่อผลกระทบด้านความร้อนมีปฏิกิริยากับรูปทรงของเปลือก.
ตัวอย่างได้แก่:
- ส่วนที่บางจะร้อนเร็วกว่าส่วนที่หนา
- มุมที่แหลมคมประสบกับการไล่ระดับความร้อนที่สูงขึ้น
- รูปทรงไม่สมมาตรทำให้เกิดเส้นทางการขยายที่ไม่สม่ำเสมอ
เมื่ออุณหภูมิสูงขึ้นระหว่างการเผา, ความแตกต่างในท้องถิ่นเหล่านี้ทำให้เกิดรูปแบบการเสียรูปที่ซับซ้อนซึ่งสามารถเปลี่ยนแปลงขนาดของโพรงเกินกว่าที่การคำนวณการขยายตัวทางความร้อนอย่างง่ายจะคาดการณ์ได้.
เพราะเหตุนี้, โดยทั่วไปแล้วการหล่อที่มีรูปทรงซับซ้อนจะเสี่ยงต่อการเบี่ยงเบนมิติที่ขยายมากกว่าส่วนประกอบแบบสมมาตรธรรมดา.
ปฏิสัมพันธ์ระหว่างพฤติกรรมของเปลือกและการแข็งตัวของโลหะ
การขยายขนาดจะไม่หยุดลงเมื่อโลหะหลอมเหลวเข้าสู่แม่พิมพ์.
ในระหว่างการแข็งตัว, เปลือกและการหล่อมีปฏิกิริยาโต้ตอบกันทางกลไก.
หากความแข็งของเปลือกแตกต่างกันไปในแต่ละท้องถิ่น:
- บางภูมิภาคยับยั้งการหดตัวมากเกินไป
- ภูมิภาคอื่นๆ อนุญาตให้หดตัวได้ไม่จำกัด
ความยับยั้งชั่งใจที่ไม่สอดคล้องกันนี้สามารถสร้างการเปลี่ยนแปลงมิติเฉพาะที่ซึ่งขยายความเบี่ยงเบนที่มีอยู่ให้ใหญ่ขึ้น.
ดังนั้น, ขนาดการหล่อขั้นสุดท้ายมักเป็นผลมาจากกลไกการขยายสัญญาณหลายคู่ที่ทำงานพร้อมกัน.
ความท้าทายของการคาดการณ์
คุณลักษณะที่สำคัญของการขยายมิติแบบไม่เชิงเส้นคือความสัมพันธ์ระหว่างเหตุและผลนั้นไม่ค่อยได้สัดส่วนกัน.
ตัวอย่างเช่น:
- ก 10% ความหนาของเปลือกที่เพิ่มขึ้นอาจทำให้เกิดก 30% ส่วนเบี่ยงเบนมิติ.
- การไหลเวียนของอากาศที่ทำให้แห้งเพิ่มขึ้นเล็กน้อยอาจทำให้เปลือกเสียรูปเป็นสองเท่า.
- ความแปรผันของอุณหภูมิการยิงเล็กน้อยอาจทำให้เกิดการบิดเบือนทางเรขาคณิตอย่างมีนัยสำคัญ.
พฤติกรรมไม่เชิงเส้นนี้อธิบายว่าทำไมการปรับเชิงประจักษ์เพียงอย่างเดียวจึงมักล้มเหลวในการแก้ปัญหาความแม่นยำของมิติที่เกิดซ้ำ.
มีเพียงการทำความเข้าใจกลไกการถ่ายโอนมิติที่สมบูรณ์เท่านั้นที่ผู้ผลิตจะควบคุมความแปรผันของมิติได้อย่างมีประสิทธิภาพ.
9. แนวทางขั้นสูงเพื่อปรับปรุงความแม่นยำของมิติ
เนื่องจากข้อกำหนดด้านมิติมีความเข้มงวดมากขึ้นในการบินและอวกาศ, ทางการแพทย์, พลังงาน, ยานยนต์, และอุตสาหกรรมวิศวกรรมความแม่นยำ, การปรับกระบวนการลองผิดลองถูกแบบเดิมๆ นั้นไม่เพียงพออีกต่อไป.
ผู้ผลิตหล่อการลงทุนสมัยใหม่ใช้เทคโนโลยีขั้นสูงและวิธีการควบคุมกระบวนการอย่างเป็นระบบเพื่อให้ได้ระดับความแม่นยำและความสม่ำเสมอของมิติที่สูงขึ้น.
โฟกัสได้เปลี่ยนจากการแก้ไขข้อผิดพลาดด้านมิติหลังจากการหล่อไปเป็นการป้องกันการก่อตัวของมันตลอดกระบวนการสร้างเปลือกหอย.
การควบคุมที่แม่นยำของการไหลของสารละลาย
รากฐานของความแม่นยำของมิติเริ่มต้นด้วยความเสถียรของสารละลาย.
ระบบการผลิตเปลือกหอยสมัยใหม่คอยติดตามอย่างใกล้ชิด:
- ความหนืด
- ความหนาแน่น
- เนื้อหาที่เป็นของแข็ง
- ค่าพีเอช
- อุณหภูมิ
- พฤติกรรมทิโซโทรปิก
ช่วยให้มั่นใจได้ถึงคุณสมบัติของสารละลายที่เสถียร:
- ความหนาของการเคลือบสม่ำเสมอ
- การสร้างพื้นผิวที่สม่ำเสมอ
- ความแปรผันของความหนาของเปลือกลดลง
- ปรับปรุงความสามารถในการทำซ้ำของมิติ
ระบบการจัดการสารละลายแบบอัตโนมัติถูกนำมาใช้มากขึ้นเพื่อลดความแปรปรวนที่ขึ้นอยู่กับผู้ปฏิบัติงาน.
เทคโนโลยีการอบแห้งแบบควบคุม
การอบแห้งเป็นหนึ่งในขั้นตอนที่มีอิทธิพลมากที่สุดที่ส่งผลต่อการเปลี่ยนรูปของเปลือกหอย.
ใช้ระบบอบแห้งขั้นสูง:
- ห้องอุณหภูมิคงที่
- สภาพแวดล้อมที่มีการควบคุมความชื้น
- กระจายลมสม่ำเสมอ
- การตรวจสอบสภาพแวดล้อมแบบเรียลไทม์
วัตถุประสงค์คือเพื่อให้แน่ใจว่าบริเวณเปลือกหอยทั้งหมดแห้งในอัตราที่ใกล้เคียงกัน.
โดยลดการหดตัวส่วนต่างให้เหลือน้อยที่สุด, ผู้ผลิตสามารถลดการสะสมความเค้นตกค้างได้อย่างมาก และปรับปรุงความเสถียรของขนาดเปลือก.
กลยุทธ์การล้างแว็กซ์ที่ปรับให้เหมาะสม
การเสียรูปที่เกิดจาก Dewaxing สามารถลดลงได้ผ่านการจัดการระบายความร้อนที่ได้รับการปรับปรุง.
แนวทางสำคัญ ได้แก่:
ความดันเพิ่มขึ้นทีละน้อย
การเพิ่มแรงดันที่ควบคุมได้จะช่วยลดความเครียดภายในที่เกิดจากการขยายตัวของแวกซ์อย่างรวดเร็ว.
การกระจายความร้อนที่สมดุล
การกระจายไอน้ำสม่ำเสมอช่วยลดการเปลี่ยนแปลงอุณหภูมิแบบฉับพลัน.
ปรับปรุงการออกแบบการระบายอากาศ
เส้นทางระบายน้ำแวกซ์ที่ได้รับการปรับปรุงจะช่วยลดแรงดันภายในและลดความเสี่ยงของการบิดเบี้ยวของเปลือกนอก.
มาตรการเหล่านี้ช่วยรักษารูปทรงของโพรงตลอดวงจรการล้างแว็กซ์.
ระบบวัสดุเปลือกหอยขั้นสูง
นวัตกรรมด้านวัสดุกำลังมีบทบาทสำคัญมากขึ้นในการควบคุมมิติ.
ระบบเชลล์สมัยใหม่อาจรวมเข้าด้วยกัน:
- การเสริมแรงด้วยเซรามิกที่มีความแข็งแรงสูง
- เลเยอร์สำรองที่ปรับปรุงด้วยไฟเบอร์
- ปรับปรุงเทคโนโลยีสารยึดเกาะ
- สูตรเซรามิกที่มีการหดตัวต่ำ
วัสดุเหล่านี้ให้:
- มีเสถียรภาพทางความร้อนมากขึ้น
- ปรับปรุงความต้านทานการแตกร้าว
- ลดการเสียรูปในการยิง
- ความสม่ำเสมอของมิติที่เพิ่มขึ้น
เปลือกเซรามิกเสริมไฟเบอร์, โดยเฉพาะ, ได้แสดงให้เห็นถึงการปรับปรุงที่สำคัญในความเสถียรของมิติที่อุณหภูมิสูง.
ปรับเส้นโค้งการยิงและโปรไฟล์ความร้อนให้เหมาะสม
แทนที่จะอาศัยตารางการทำความร้อนแบบธรรมดา, การยิงกระสุนขั้นสูงใช้วงจรความร้อนที่ออกแบบอย่างระมัดระวัง.
การปรับปรุงทั่วไปได้แก่:
- โปรแกรมทำความร้อนหลายขั้นตอน
- ช่วงเวลาระงับความเครียดระดับกลาง
- การไล่ระดับอุณหภูมิแบบควบคุม
- โปรไฟล์การระบายความร้อนที่ปรับให้เหมาะสม
กลยุทธ์เหล่านี้ช่วยให้ความเค้นตกค้างค่อยๆ กระจายไปพร้อมทั้งลดการบิดเบือนจากความร้อนและการเสียรูปที่เกี่ยวข้องกับการเปลี่ยนเฟส.
การจำลองทางดิจิทัลและวิศวกรรมเชิงทำนาย
การพัฒนาที่สำคัญที่สุดอย่างหนึ่งในการหล่อการลงทุนสมัยใหม่คือการใช้เครื่องมือจำลองเชิงตัวเลข.
ซอฟต์แวร์ขั้นสูงสามารถสร้างแบบจำลองได้:
- พฤติกรรมการสะสมของสารละลาย
- การหดตัวแบบแห้ง
- การกระจายความเค้นของเชลล์
- การขยายตัวทางความร้อน
- การเปลี่ยนรูปการยิง
- การหดตัวของการแข็งตัวของโลหะ
โดยการทำนายการเปลี่ยนแปลงมิติก่อนเริ่มการผลิต, วิศวกรสามารถปรับพารามิเตอร์กระบวนการและปัจจัยการชดเชยเครื่องมือในเชิงรุกได้.
สิ่งนี้จะเปลี่ยนการควบคุมมิติจากการแก้ไขเชิงโต้ตอบเป็นการจัดการเชิงคาดการณ์.
การควบคุมกระบวนการทางสถิติและการผลิตที่ขับเคลื่อนด้วยข้อมูล
โรงหล่อชั้นนำของอุตสาหกรรมใช้การวิเคราะห์ข้อมูลเพื่อตรวจสอบประสิทธิภาพของมิติมากขึ้น.
เทคนิคสำคัญได้แก่:
- การควบคุมกระบวนการทางสถิติ (สพีซี)
- การวิเคราะห์ความสามารถของกระบวนการ
- การติดตามคุณภาพดิจิทัล
- การตรวจสอบกระบวนการแบบเรียลไทม์
- การตรวจสอบขนาดอัตโนมัติ
ระบบเหล่านี้จะระบุการเคลื่อนตัวของกระบวนการตั้งแต่เนิ่นๆ และช่วยรักษาความสอดคล้องของมิติในระยะยาวสำหรับปริมาณการผลิตขนาดใหญ่.
วิศวกรรมมิติบูรณาการ
กลยุทธ์การควบคุมขนาดที่ประสบความสำเร็จมากที่สุดตระหนักดีว่าไม่มีการปรับปรุงกระบวนการใดที่สามารถรับประกันความแม่นยำได้.
แทน, ความแม่นยำของมิติจะต้องได้รับการจัดการผ่านแนวทางทางวิศวกรรมแบบครบวงจรที่ประสานกัน:
- การผลิตลวดลายขี้ผึ้ง
- อาคารเชลล์
- การควบคุมการอบแห้ง
- การเพิ่มประสิทธิภาพการดีแว็กซ์
- การจัดการการยิง
- การชดเชยการหดตัวของโลหะผสม
- การจำลองกระบวนการ
- การตรวจสอบคุณภาพ
การควบคุมห่วงโซ่การถ่ายโอนมิติทั้งหมดเท่านั้นที่ผู้ผลิตสามารถบรรลุค่าความคลาดเคลื่อนที่เข้มงวดซึ่งต้องการโดยส่วนประกอบการหล่อประสิทธิภาพสูงสมัยใหม่ได้อย่างสม่ำเสมอ.
10. บทสรุป
การทำเปลือกหอยเป็นปัจจัยหลักในการสร้างความแม่นยำด้านมิติการหล่อการลงทุน, และอิทธิพลของมันดำเนินไปตลอดกระบวนการผลิตทั้งหมดในโหมดการเชื่อมต่อแบบก้าวหน้าและไม่เชิงเส้น.
รีโอโลจีของสารละลายเริ่มต้นจะควบคุมความสม่ำเสมอของความหนาของชั้นเคลือบเดิม; การอบแห้งอย่างช้าๆ จะช่วยลดความเค้นตกค้างจากการหดตัวที่ไม่สม่ำเสมอ; การไล่ระดับสีแบบไล่ระดับจะช่วยหลีกเลี่ยงการเสียรูปช่องถาวรที่เกิดจากการเปลี่ยนแปลงอุณหภูมิอย่างถาวร;
ปรับพิกัดการยิงที่อุณหภูมิสูงให้เหมาะสมเพื่อการเปลี่ยนเฟสและการปลดปล่อยความเครียด; ความแข็งแรงที่อุณหภูมิสูงของเปลือกที่จับคู่กันทำให้ทราบถึงการควบคุมที่แม่นยำของการหดตัวของการแข็งตัวของหล่อ.
โหมดการปรับกระบวนการจุดเดียวแบบเดิมไม่สามารถแก้ปัญหาความผันผวนของมิติแบทช์ได้.
การผลิตการหล่อด้วยการลงทุนที่มีความแม่นยำขั้นสูงต้องอาศัยการควบคุมการส่งผ่านมิติแบบโซ่เต็มรูปแบบ, ผสมผสานกับเทคโนโลยีการเสริมแรงคอมโพสิตคาร์บอนไฟเบอร์, เพื่อขจัดผลกระทบจากการขยายข้อผิดพลาดแบบไม่เชิงเส้น.
การจับคู่ความแข็งแกร่งและความยืดหยุ่นของเปลือกอย่างเหมาะสม, การควบคุมการไหลของสารละลายที่แม่นยำ, สภาพแวดล้อมการอบแห้ง, ความดันดีแว็กซ์และเส้นโค้งการยิงสามารถปรับปรุงความแม่นยำของขนาดการหล่อและความสม่ำเสมอของแบทช์ได้ในระดับพื้นฐาน,
ให้การสนับสนุนทางเทคนิคที่เชื่อถือได้สำหรับความแม่นยำสูง, การผลิตในอุตสาหกรรมการหล่อการลงทุนที่มีความเสถียรสูงและมีคุณสมบัติสูง.