Dans moulage de précision, la création de modèles de ponts en arbre de cire et la construction de coques. Si l'arbre est mal assemblé, le meilleur patron en wax et la meilleure coque du monde ne vous sauveront pas.
J'ai vu des arbres qui avaient l'air bien sur le support et qui ont échoué à l'autoclave. J'ai vu des arbres avec un espacement parfait mais une mauvaise barrière, et les pièces moulées sont sorties avec une porosité de retrait qu'il a fallu trois jours pour diagnostiquer.
L’assemblage d’un arbre à cire ne consiste pas simplement à « coller des motifs sur une grappe ». Il s’agit de la première véritable décision de blocage du processus.
Il contrôle le flux de métal, alimentation, séquence de solidification, couverture de la coque, efficacité du décirage, et stabilité dimensionnelle.
Faites les choses correctement, et le reste du processus devient prévisible. Se tromper, et vous lutterez contre les défauts pendant toute la durée de la production.
Ce guide couvre l'ensemble du processus d'assemblage, depuis les contrôles de pré-assemblage jusqu'au stockage et au transport, avec les données pratiques et les règles d'atelier que j'utilise depuis des décennies..
1. Qu'est-ce que l'assemblage d'arbres à cire dans le moulage de précision?
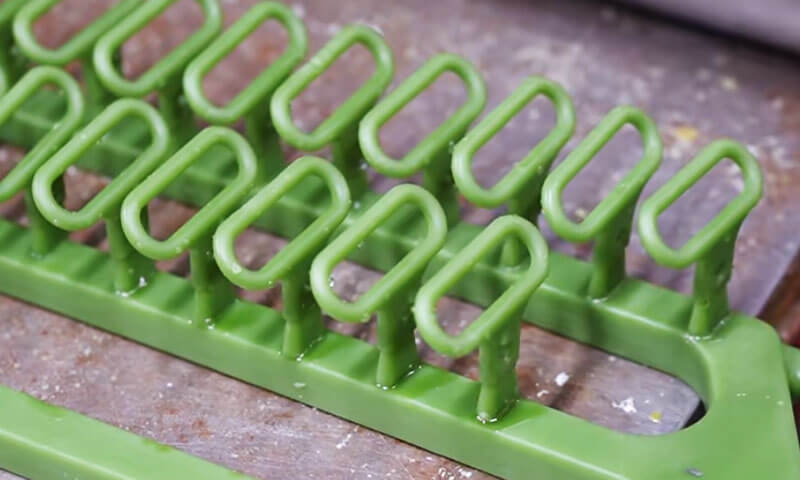
L'assemblage de l'arbre à cire est le processus d'assemblage de modèles de cire individuels, portes, coureurs, et une carotte centrale ou un ensemble de coupelle verseuse dans un groupe de cire complet, communément appelé arbre à cire ou arbre à motifs.
L'arbre assemblé sert de modèle pour la production ultérieure de coques en céramique.. Pendant la construction du gros œuvre, l'arbre à cire est plongé à plusieurs reprises dans une pâte céramique et recouvert de stuc réfractaire.
Une fois que la coquille a suffisamment séché, la cire est enlevée, et la coque en céramique restante forme la cavité dans laquelle le métal en fusion est versé.

2. Préparation avant l'assemblage de l'arbre à cire
La qualité d'un arbre à cire fini commence avant la réalisation du premier joint.. Inspection de modèle, préparation des grappes, propreté des outils, et le contrôle environnemental influencent tous la stabilité du processus d'assemblage.
Inspecter les modèles de cire, Puces, et connexions de porte
Avant le montage, inspectez chaque modèle de cire, sprue, et composant de portail.
Les modèles défectueux doivent être identifiés et séparés plutôt que incorporés dans un arbre et découverts plus tard..
Portez une attention particulière aux conditions suivantes:
| Article d'inspection | Que vérifier | Conséquence potentielle en cas d'ignorance |
| Modèle géométrie | Déformation, distorsion, fonctionnalités manquantes, et écarts dimensionnels | Dimensions de coulée incorrectes ou géométrie incomplète |
| Cire surface | Fissures, bulles, rayures, contamination, et dommages superficiels | Défauts de surface transférés à la cavité céramique |
| Grille connexion domaines | Excès de cire, bavures, surfaces inégales, et faces de contact endommagées | Mauvaises articulations, pénétration du lisier, ou défauts de coque |
| Sprue et verser tête | Platitude, rectitude, fissures, et cohérence dimensionnelle | Désalignement, assemblage instable, et déclenchement incohérent |
| Cire matériel condition | Douceur excessive, fragilité, ou déformation | Rupture articulaire ou instabilité dimensionnelle |
La carotte ou tête de coulée mérite une attention particulière. En pratique, il est facile de se concentrer sur les modèles individuels et de négliger la grappe centrale.
Cependant, une grappe déformée ou inégale peut affecter l'alignement de tous les composants qui y sont attachés.
Cela peut également créer une géométrie de joint inégale et rendre l'arbre complet difficile à positionner de manière cohérente pendant la construction de l'enveloppe..
Avant de rejoindre, éliminer les débris de cire et les saillies des surfaces de connexion.
Les faces de jonction doivent être propres, correctement assorti, et exempt de défauts qui pourraient empêcher un contact intime.
Là où les exigences dimensionnelles sont strictes, utiliser des jauges ou des accessoires d'inspection approuvés pour vérifier les dimensions critiques des modèles et des carottes plutôt que de se fier exclusivement au jugement visuel.
Préparer les outils et la zone de travail
Les outils typiques d'assemblage d'arbres à cire comprennent:
- Fers à souder à la cire à température contrôlée ou outils d'assemblage chauffants.
- Nettoyer les couteaux, grattoirs, et outils de coupe.
- Matériel de montage, gabarits de positionnement, et jauges d'alignement.
- Supports ou plateaux appropriés pour soutenir les arbres terminés.
- Cire de réparation et outils homologués pour corriger les petites irrégularités des joints.
Les outils doivent être exempts de cire accumulée, résidu carbonisé, huile, et autres polluants. Les outils sales peuvent transférer des corps étrangers à la surface de la cire ou introduire des particules dans les joints..
La température ambiante recommandée pour l'opération d'assemblage dans la procédure de production fournie est de 18 à 28 °C..
Cette gamme constitue un point de départ pratique pour le contrôle environnemental, mais la fenêtre de fonctionnement réelle doit être validée pour la formulation de cire, dimensions du motif, et l'état des plantes.
Gardez la zone de travail propre, sec, et suffisamment ventilé. Évitez la lumière directe du soleil, sources de chaleur localisées, fortes variations de température, et des conditions poussiéreuses.
Une chaleur excessive peut ramollir les motifs en cire, tandis que les changements de température peuvent provoquer des mouvements dimensionnels.
La poussière ou l'huile sur la surface du motif peuvent interférer avec le mouillage de la pâte céramique et contribuer aux défauts de la coque..
Confirmer la disposition de l'arborescence et les paramètres de processus approuvés
Avant le début de la production, confirmer le dessin d'assemblage ou la spécification de processus approuvée.
Le nombre de motifs par arbre, le nombre de niveaux, positions des portes, dimensions des patins, et l'orientation du motif doit être établie en fonction de la conception du moulage.
La configuration correcte de l'arborescence dépend de plusieurs facteurs:
- Taille et poids individuels du lancer.
- Épaisseur de paroi et complexité géométrique.
- Conditions d’alliage et de coulée.
- Volume de production requis.
- Capacité de la coque en céramique et limitations de manipulation.
- Exigences en matière de remplissage et d'alimentation en métal.
- Espace disponible pour plonger, stuc, séchage, et décirage.
L'ajout de plus de modèles à un arbre peut améliorer le rendement par coque et réduire le nombre de cycles de production..
Cependant, un arbre surchargé peut être difficile à manipuler, peut devenir mécaniquement instable, et peut compromettre la construction de l'enveloppe ou l'alimentation en métal.
L’objectif n’est pas de maximiser le nombre de motifs sur chaque arbre. Il s'agit d'atteindre le meilleur équilibre entre l'efficacité de la production, qualité de la coque, performances de remplissage, et rendement de coulée.
3. Processus d’assemblage de l’arbre à cire: Étape par étape
L'assemblage de l'arbre à cire nécessite des techniques d'assemblage reproductibles et un positionnement précis.
Petites variations dans la qualité des joints, angle du portail, ou l'espacement des motifs peut devenir important lorsqu'il est multiplié sur un grand lot de production.
Étape 1: Positionner la carotte et établir la référence
Fixez la cheminée centrale ou l'ensemble de coulée dans le support approuvé.. Vérifier sa rectitude, alignement vertical, et la stabilité avant d'attacher des motifs.
La grappe agit comme la principale référence structurelle de l'arbre. S'il penche ou se déplace pendant l'assemblage, la disposition des motifs résultante peut devenir déséquilibrée ou incohérente.
Pour une production répétée, un luminaire dédié vaut souvent la peine. Il aide à maintenir l’orientation prévue du motif, hauteur du niveau, position du portail, et dimensions globales de l'arbre, en particulier lorsque plusieurs opérateurs assemblent la même famille de pièces.
Étape 2: Fixez les modèles à l’aide d’un soudage à la cire contrôlé
Fixez chaque motif à sa porte ou à son coureur désigné en utilisant la méthode d'assemblage de cire approuvée..
La connexion doit fournir une force de liaison suffisante sans endommager le motif ni déformer sa géométrie.
Deux conditions sont particulièrement importantes:
- Chaleur insuffisante:Les surfaces de jonction peuvent ne pas fusionner correctement, laissant une interface faible ou un espace caché.
- Chaleur excessive:La cire peut fondre excessivement, provoquant un effondrement local, distorsion dimensionnelle, ou une articulation élargie.
La température et le temps de contact corrects dépendent du matériau de cire, section transversale du joint, conception d'outils, et méthode d'assemblage.
Il n’existe pas de température de soudage universelle unique adaptée à chaque système de configuration..
Lors de l'adhésion, assurez-vous que les surfaces de connexion sont correctement alignées et établissent un contact complet. Évitez de compter sur un petit pont de cire pour maintenir en place un motif volumineux ou lourd..
Après avoir rejoint, permettre au joint de se stabiliser avant d'appliquer une force supplémentaire ou de fixer des motifs adjacents.
Étape 3: Inspectez et finissez chaque joint
Un joint de cire sain doit être continu, sécurisé, et exempt de lacunes, trous, ou fusion incomplète.
Après avoir rejoint, enlever l'excédent de cire avec un outil de coupe approprié. Lisser les saillies irrégulières sans couper le motif ni réduire la section transversale requise du portail.
Lorsqu'une petite dépression ou un petit espace de surface peut être corrigé selon la procédure de réparation approuvée, utiliser une cire de réparation compatible et restaurer le profil du joint.
Ne recouvrez pas simplement un joint structurellement faible avec une fine couche de cire..
| Défaut commun | Cause probable | Correction recommandée |
| Visible écart | Mauvais aménagement ou chauffage insuffisant | Retravailler le joint pour obtenir un contact complet |
| Faible ou lâche connexion | Fusion inadéquate ou zone de liaison insuffisante | Rejoignez-nous dans des conditions contrôlées et vérifiez la stabilité |
| Excessif cire s'accumuler | Surchauffe ou mauvaise coupe | Enlever l'excès de cire sans endommager le joint |
| Déformé modèle près le articulation | Chaleur excessive ou force mécanique | Remplacer ou réparer le motif selon des critères dimensionnels |
| Trous d'épingle ou petit cavités | Fusion incomplète, air emprisonné, ou contamination de surface | Inspecter le joint et le réparer ou le remplacer le cas échéant |
Un joint qui semble lisse n’est pas nécessairement solide. Pour les modèles critiques ou lourds, utiliser un contrôle de stabilité mécanique approuvé ou une procédure d'assemblage validée plutôt que de se fier uniquement à l'apparence.
Étape 4: Organiser les motifs avec un espacement adéquat
L'espacement des motifs détermine si la pâte céramique peut atteindre toutes les surfaces requises et si le stuc réfractaire peut former une coque continue autour de l'arbre..
Le guide de processus fourni spécifie un espacement minimum de 10 mm entre les modèles de cire adjacents.
Considérez cela comme une condition de départ pour le processus décrit., ce n'est pas une règle universelle pour toutes les géométries de moulage de précision.
Le jeu requis doit être vérifié par rapport à la forme du motif, matériaux de construction de coques, viscosité, taille des particules de stuc, et la capacité de l'ensemble à s'égoutter et à sécher.
Un espacement insuffisant peut entraîner:
- Couverture de boue incomplète entre les modèles adjacents.
- Air emprisonné ou régions mal mouillées.
- Répartition inégale du stuc réfractaire.
- Variation locale de l'épaisseur de la coque.
- Enlèvement difficile de la cire et nettoyage inadéquat de la coque.
- Fissuration de la coque ou défaillance locale lors du déparaffinage et de la cuisson.
L'espacement doit être vérifié aux points les plus proches entre les motifs, pas simplement entre leurs axes centraux ou leurs connexions de porte.
Moulages complexes avec nervures, recoins profonds, ou les éléments saillants peuvent nécessiter plus d'espace que les formes simples.
En même temps, un espacement excessif peut augmenter la taille de la coquille, consommation de céramique, et la quantité d'espace requis pour l'équipement de trempage et de séchage.
L'arrangement approprié est celui qui maintient une couverture fiable de l'enveloppe tout en répondant aux exigences approuvées en matière de production et de déclenchement..
Étape 5: Maintenir une géométrie d’arbre équilibrée et cohérente
Disposez les motifs symétriquement là où la conception du moulage le permet. Répartir le poids autour de la carotte centrale, maintenir un espacement cohérent des niveaux, et évitez les concentrations inutiles de composants lourds d’un côté.
Un arbre déséquilibré peut être difficile à transporter et à tremper. Il peut pencher pendant la construction du gros œuvre ou exercer des charges mécaniques inégales sur les joints et les fixations..
Pendant que la coque en céramique sèche, le mouvement ou la distorsion peut affecter l’épaisseur de la coque et la cohérence dimensionnelle.
Pour arbres contenant des pièces moulées de différentes tailles ou poids, suivre la disposition approuvée plutôt que de forcer une disposition parfaitement symétrique.
Exigences fonctionnelles, y compris le contrôle, alimentation, couverture de la coque, et accès pour inspection – avoir la priorité sur la symétrie visuelle.
Étape 6: Vérifier l'orientation et la disposition des portes
L'orientation de la porte doit suivre la conception de porte approuvée. La procédure source recommande une inclinaison vers le bas d'environ 30° à 45° entre la porte et le canal principal pour les pièces moulées conventionnelles..
Cette plage peut être une référence initiale utile, mais ce n'est pas une exigence absolue pour chaque casting.
L'angle et la section du portail doivent être établis en fonction de l'alliage, géométrie des composants, comportement de remplissage, et exigences de solidification.
Pour les pièces moulées à paroi mince ou de petite taille, l'angle devra peut-être être réduit. Les pièces moulées plus grandes ou plus lourdes peuvent nécessiter un agencement différent, sous réserve de la conception du portail.
Un système de portail et de glissières bien conçu doit:
- Acheminer le métal en fusion vers la cavité sans restrictions de débit inutiles.
- Minimiser les turbulences et réduire le risque d’entraînement d’air ou de film d’oxyde.
- Assurer un approvisionnement adéquat en métal pendant le remplissage et la solidification.
- Eviter de créer des points chauds défavorables ou des régions isolées difficiles à nourrir.
- Laisser la cire s'écouler pendant le décirage sans créer de poches coincées.
La disposition finale doit être basée sur la conception de porte validée par la fonderie., calculs d'ingénierie, simulation le cas échéant, et les résultats de production.
Étape 7: Examiner les exigences en matière de flux de métal et d'alimentation
L'arbre à cire doit reproduire avec précision le système d'arrêt et d'alimentation prévu..
L'assemblage du modèle doit donc être vérifié par rapport à la séquence de remplissage et au comportement de solidification attendus..
En général, la conception du point d'injection devrait aider à éviter un gel prématuré au niveau des chemins d'écoulement critiques et à soutenir l'alimentation des régions qui nécessitent du métal liquide supplémentaire pendant la solidification.
Les sections épaisses et les points chauds thermiques méritent une attention particulière car ils peuvent être sensibles au retrait de la porosité si l'alimentation est inadéquate..
Cependant, il ne suffit pas de supposer qu’une disposition particulière des arbres produira automatiquement une solidification directionnelle.
Le résultat dépend de l'alliage, épaisseur de section, température de la coquille, température de versement, dimensions du portail, et d'autres variables de processus.
La carotte centrale et le système de canaux doivent également rester ouverts et de taille adéquate.. Mauvaises articulations, accumulation excessive de cire, ou une porte mal positionnée peut modifier le chemin d'écoulement prévu.
Avant de lâcher l'arbre, vérifier que le tracé assemblé correspond au dessin approuvé et qu'aucune connexion n'a été accidentellement bloquée ou réduite lors du détourage.
4. Inspection de la qualité de l’assemblage de l’arbre à cire
Chaque arbre à cire terminé doit être inspecté avant d'être transféré dans un bâtiment à coque en céramique..
L’inspection n’est pas simplement un contrôle visuel final; il s'agit d'une vérification que l'assemblage est conforme à la conception de processus approuvée.
Inspection visuelle et de surface
Inspectez l’arbre entier pour:
- Fissures, déformation, fonctionnalités manquantes, et motifs endommagés.
- Joints desserrés ou incomplètement fusionnés.
- Lacunes, trous d'épingle, et une accumulation excessive de cire.
- Poussière, huile, débris de cire, et autres contaminations.
- Espacement inégal des motifs et orientation incohérente de la porte.
- Dommages causés lors du montage ou du détourage.
Utilisez un éclairage adéquat et inspectez les régions entre les motifs, autour des carrefours, et près de la carotte centrale. Ces emplacements sont particulièrement sujets aux défauts d’assemblage.
Stabilité structurelle et alignement
Vérifiez doucement l'arbre pour déceler des motifs lâches et des joints instables.. Évitez les secousses ou les forces excessives qui pourraient endommager des connexions autrement acceptables.
Vérifiez les éléments suivants:
| Point de contrôle | Considération d'acceptation |
| Sprue alignement | Dans le respect des exigences approuvées de rectitude et de verticalité |
| Modèle orientation | Correspond au dessin d'assemblage ou à la spécification du processus |
| Articulation force | Pas de relâchement, séparation, ou liaison incomplète visible |
| Arbre équilibre | Stable pendant les opérations normales de manutention et de construction de coques |
| Modèle espacement | Conforme au dégagement minimum approuvé, y compris le 10 référence mm le cas échéant |
| Grille angle | Conforme à la conception de portail spécifiée |
| Modèle compter | Nombre correct de parties par arbre, sans composants manquants ou supplémentaires |
Où l'arbre est grand ou contient des motifs lourds, utiliser des dispositifs de support et des méthodes de manipulation appropriés.
Un arbre ne doit pas être accepté simplement parce qu’il reste debout sur un banc; il doit également résister aux opérations normales de transfert et de trempage sans mouvement inacceptable.
Vérifier la conformité et la traçabilité des processus
Avant la sortie, confirmer que l'arbre correspond au bon numéro de pièce, révision, route en alliage, et lot de production.
Enregistrez les paramètres d’assemblage pertinents si nécessaire, y compris le nombre de motifs, configuration de l'arborescence, opérateur ou cellule de travail, résultat de l'inspection, et tout écart approuvé.
Pour une production répétée, les instructions de travail standardisées et les accessoires de référence aident à réduire les variations d'un opérateur à l'autre.
Ils facilitent également l'investigation des défauts lorsqu'une configuration d'arborescence particulière produit des résultats de moulage ou de qualité de coque incohérents..
5. Stockage et manipulation des arbres à cire assemblés
Un arbre à cire qui réussit l'inspection peut toujours devenir non conforme s'il est stocké ou transporté de manière incorrecte..
La cire est sensible à la température et aux charges mécaniques, et même une légère déformation peut affecter les dimensions de coulée ou l'ajustement de la coque en céramique.
Conditions de stockage recommandées
La procédure de production fournie recommande de ne pas stocker les arbres à cire assemblés plus longtemps que 48 heures avant la prochaine opération.
Cela devrait être traité comme un objectif de contrôle spécifique à la plante plutôt que comme une limite de durée de conservation universelle..
Le temps de maintien acceptable dépend de la formulation de la cire, géométrie du motif, conditions environnementales, et les exigences dimensionnelles de la pièce moulée.
Les pratiques recommandées comprennent:
- Placer les arbres terminés sur un sol propre, racks de niveau ou dispositifs de transport dédiés.
- Conservez les arbres sur une seule couche, à moins qu'un système de support validé ne permette une autre disposition..
- Empêcher la pression d'empilage ou le contact entre les motifs adjacents.
- Maintenir une température et une humidité stables dans les limites établies de l'usine.
- Protégez les arbres de la lumière directe du soleil, radiateurs, et autres sources de chaleur localisées.
- Gardez la zone de stockage propre et exempte de poussière, huile, et contamination aéroportée.
- Identifiez clairement chaque arbre pour éviter toute confusion entre les numéros de pièces ou les lots..
Évitez de supposer qu'un arbre à cire reste dimensionnellement stable simplement parce qu'aucune déformation visible ne s'est produite..
Pour les composants critiques, établir une durée de conservation maximale définie et inspecter l'arbre avant la construction de l'enveloppe si la période de stockage est prolongée ou si les conditions environnementales se sont écartées des exigences du processus.
Manipulation et transport corrects
Déplacez les arbres à cire avec précaution et soutenez-les au niveau de la grappe centrale., base, ou luminaire désigné. Ne soulevez pas un arbre en saisissant un motif de cire individuel, grille, ou élément à paroi mince.
Le matériel de transport doit être propre, écurie, et exempt de bords tranchants ou de saillies qui pourraient rayer ou endommager la cire.
Pour arbres lourds ou complexes, utiliser des supports dédiés qui répartissent la charge sans exercer de pression excessive sur les articulations individuelles. Gardez les mouvements fluides et évitez les impacts soudains, torsion, ou des vibrations inutiles.
Après le transport, inspecter l'arbre pour déceler les joints desserrés, modèles endommagés, et tout changement d'alignement avant de le remettre au bâtiment principal.
6. Comment améliorer la cohérence de l'assemblage des arbres à cire en production
Pour les fabricants produisant des pièces moulées de précision à plusieurs reprises, la qualité dépend de la transformation des compétences individuelles des opérateurs en un, processus documenté.
Standardiser les montages d’assemblage et les instructions de travail
Des dispositifs d'assemblage dédiés peuvent contrôler l'alignement des carottes, position du motif, espacement des niveaux, et orientation du portail.
Ils sont particulièrement utiles pour les arbres complexes ou les commandes à volume élevé où la répétabilité est importante..
Les instructions de travail doivent définir:
- Dispositions d'arbres et nombres de modèles approuvés.
- Emplacements des joints critiques et méthodes d'assemblage.
- Espacement des motifs requis et orientation de la porte.
- Critères d'inspection des joints, alignement, et état de surface.
- Manutention, stockage, et les exigences de publication.
L'objectif est de réduire les variations inutiles sans empêcher les opérateurs d'identifier de véritables défauts ou de faire remonter des conditions inhabituelles..
Contrôler les conditions d'adhésion
Enregistrez et validez les paramètres d’assemblage importants pour chaque système de cire.
Selon la méthode, ceux-ci peuvent inclure la température de l'outil, temps de contact, état de la cire, géométrie des articulations, et temps de refroidissement ou de stabilisation.
Si un défaut apparaît de manière répétée au même endroit du joint, inspecter la conception du luminaire et des joints ainsi que la technique de l'opérateur.
Le problème peut être dû à un mauvais accès, zone de contact inadéquate, ou une géométrie de connexion difficile à assembler de manière cohérente.
Suivre les défauts et les relier aux résultats en aval
Un programme d'amélioration utile n'enregistre pas seulement si un arbre à cire a réussi l'inspection.
Il suit également la relation entre les conditions d'assemblage et les défauts ultérieurs de la coque ou du moulage..
Par exemple:
- Des défauts répétés de la coque autour d'un joint spécifique peuvent indiquer une mauvaise finition du joint..
- Les dommages causés à la coquille à proximité de motifs rapprochés peuvent indiquer un dégagement ou un drainage insuffisant..
- Une variation dimensionnelle concentrée dans une position de l'arbre peut indiquer une déformation du motif ou un alignement incohérent.
- Des dommages répétés lors de manipulations peuvent indiquer un arbre surchargé ou des supports inadéquats..
L'examen de ces modèles aide la fonderie à distinguer les problèmes liés à l'assemblage des défauts causés par les matériaux de coque en céramique., déwax, cuisson, ou coulée de métal.
7. Foire aux questions sur l'assemblage de l'arbre à cire
Quel est l'espacement minimum entre les motifs de cire?
La procédure de production discutée dans ce guide spécifie un espacement minimum de 10 mm entre les modèles de cire adjacents.
Ceci est une référence de départ utile, mais le jeu réel doit être confirmé par rapport à la géométrie de la pièce, pâte céramique, taille du stuc, exigences en matière de drainage, et processus de construction de coques.
Les motifs complexes peuvent nécessiter un espacement plus grand pour garantir une couverture complète du revêtement..
Quel est l'angle recommandé entre la porte et la carotte principale?
La procédure de référence recommande une inclinaison d'environ 30° à 45° vers le bas pour les pièces moulées conventionnelles..
L'angle approprié dépend de la conception de portail approuvée, Géométrie de coulée, alliage, comportement de remplissage, et les besoins alimentaires.
La gamme ne doit pas remplacer la validation technique d'un composant spécifique.
Combien de temps un arbre à cire assemblé peut-il être conservé?
La procédure de production de référence fixe une durée maximale de stockage de 48 heures. Cela doit être confirmé pour le système de cire réel et l'environnement de l'usine..
Température stable, un soutien approprié, stockage propre, et la protection contre les dommages mécaniques sont essentielles tout au long de la période de détention.
Pourquoi les joints d'arbres en cire provoquent-ils des défauts de coque en céramique?
Fusion incomplète, lacunes, trous d'épingle, ou une accumulation excessive de cire peut modifier la géométrie locale de la surface et interférer avec une couverture constante de la boue..
Le lisier peut pénétrer dans des interstices ouverts, tandis que les joints irréguliers peuvent affecter le drainage et l'épaisseur locale de la coque. Ces conditions peuvent augmenter le risque de défauts de coque lors du séchage, déwax, ou le tir.
Peut-on ajouter plus de moulages à chaque arbre à cire pour réduire les coûts?
Seulement si l'arbre reste mécaniquement stable et que la conception de portail approuvée peut fournir les performances de remplissage et d'alimentation requises..
Ajouter des motifs sans vérifier l'espacement, masse d'arbre, couverture de la coque, et la capacité de déclenchement peut augmenter les rebuts et réduire le rendement global de la coulée.
La meilleure configuration est celle qui minimise le coût total de fabrication tout en répondant systématiquement aux exigences de qualité..
8. Conclusion
L'assemblage d'arbres à cire est bien plus que la simple connexion de modèles de cire individuels à une carotte centrale..
Il établit la géométrie du cluster de motifs, la qualité des joints, l'accessibilité des surfaces lors du gros œuvre, et la disposition du système de portail.
Un processus fiable commence par des modèles de cire solides et un, grappe stable.
Cela continue avec le soudage à la cire contrôlé, joints lisses et sécurisés, espacement adéquat des motifs, géométrie des arbres équilibrée, et un agencement de portes qui suit la conception approuvée de remplissage et d'alimentation.
Inspection finale, manipulation soigneuse, et un stockage maîtrisé puis préserver la qualité obtenue lors de l'assemblage.
Du point de vue d’un ingénieur fondeur, la stratégie la plus efficace consiste à prévenir les défauts au stade de la cire plutôt que de tenter de les corriger après la construction du gros œuvre ou le coulage.
Luminaires standardisés, opérateurs formés, inspection cohérente, et des contrôles de processus traçables aident à réduire les défauts évitables, améliorer le rendement de coulée, et maintenir une qualité de produit reproductible.
Pour les fabricants de fonderie de précision, un arbre à cire bien assemblé est le point de départ d'une coque en céramique solide et d'un moulage final plus fiable.