
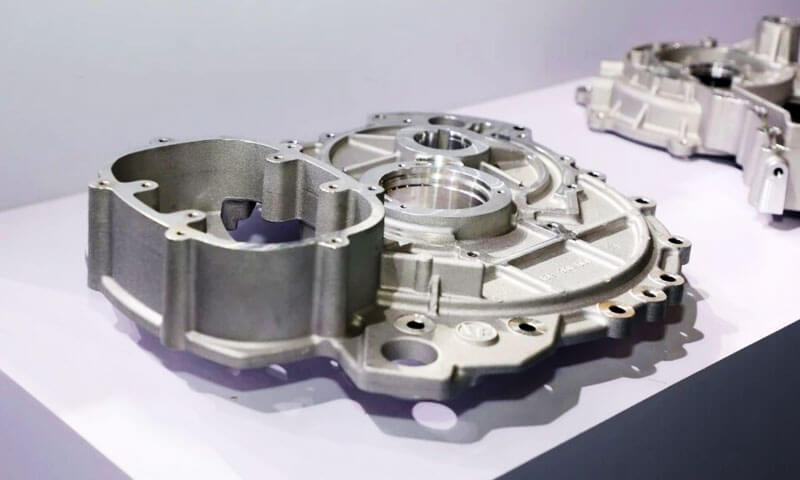
Après plus de 20 années en traitement de surface — en cours d'exécution anodisation lignes, dépannage des pièces défectueuses, et en discutant avec les ingénieurs de conception qui insistent sur le fait que "c'est juste de l'aluminium, il devrait s'anodiser comme 6061" — Je peux vous dire que la question que j'entends le plus souvent est la suivante: "Pouvez-vous anodiser l'aluminium moulé sous pression?»
La réponse courte est oui. La réponse honnête est: pas avec votre processus d'anodisation standard, et non sans comprendre pourquoi les pièces moulées sous pression se comportent si différemment des extrusions corroyées.
J'ai vu trop d'ateliers essayer de faire passer des pièces moulées sous pression ADC12 via une ligne d'anodisation régulière., sortir avec des taches, gris, parties inégales couvertes de charbon, et déclarent que « l’aluminium moulé sous pression ne peut pas être anodisé ».
C'est faux. Il peut être anodisé, mais cela nécessite un processus de prétraitement dédié, attentes réalistes concernant la qualité de la surface, et une compréhension claire des limites du processus.
Ce guide est rédigé depuis le sol de la ligne d'anodisation.
Cela explique exactement pourquoi en aluminium moulé sous pression résiste à l'anodisation standard, qu'est-ce que le silicium a à voir avec ça, quels changements avant le traitement sont nécessaires, quels problèmes subsistent même après la désiliconisation, et quels procédés de finition alternatifs envisager lorsque l'anodisation n'est pas le bon choix.
1. La réponse directe: Oui, mais pas avec le processus standard
Laissez-moi d'abord vous donner la conclusion, avant de plonger dans la chimie:
- L'aluminium moulé sous pression peut être anodisé.
- Le processus d'anodisation standard produit de très mauvais résultats sur l'ADC12.
- Une désiliconisation dédiée (désencrassement) l'étape de prétraitement est obligatoire.
- Même avec une désiliconisation parfaite, des problèmes de porosité et d’absorption des couleurs subsistent.
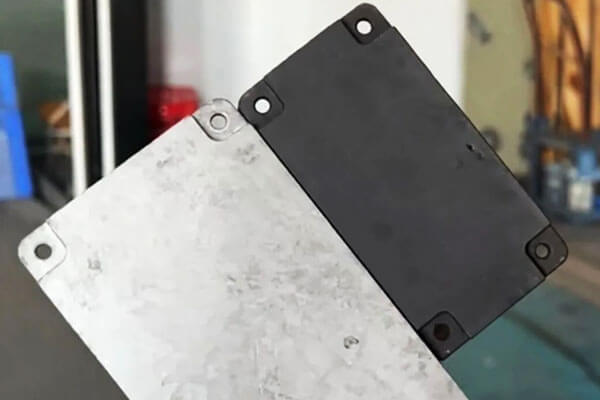
Dans notre propre boutique, nous avons effectué un test contrôlé: deux pièces moulées sous pression ADC12, pas de prétraitement particulier, parcourir notre ligne d'anodisation standard. L'un était clair (naturel) anodisé, l'un était noir.
Le résultat était prévisible: inégal, couleur tachetée, taches tachetées, et une couche de charbon gris sur la surface qui s'est essuyée sur vos doigts.
Ce n'est pas un défaut dans notre gamme. C'est le résultat attendu lorsque vous anodisez un alliage moulé sous pression à haute teneur en silicium de la même manière que vous le feriez. 6061 extrusions.
2. Pourquoi l'aluminium moulé sous pression est-il difficile à anodiser?
La difficulté vient principalement de trois facteurs: teneur élevée en silicium, porosité de coulée, et les limites du prétraitement conventionnel.
Une teneur élevée en silicium interfère avec l'anodisation
De nombreux alliages de moulage sous pression contiennent des quantités substantielles de silicium pour améliorer la fluidité, réduire le retrait de solidification, et soutenir la production de parois minces, composants complexes.
ADC12 est un alliage représentatif de moulage sous pression Al-Si-Cu.
Cependant, le silicium se comporte différemment de l'aluminium lors du prétraitement chimique et de l'anodisation.
Dans un procédé de gravure alcaline classique, l'aluminium se dissout facilement, tandis que des phases riches en silicium peuvent rester à la surface.
En fonction de la composition de l'alliage et des conditions de traitement, ces résidus peuvent former une couche de charbon gris ou foncé.
Si le processus de démoulage ultérieur est inadéquat, les matériaux résiduels riches en silicium et autres résidus d'éléments d'alliage peuvent interférer avec la formation et l'apparence uniformes du film d'oxyde.
Ceci explique les défauts observés dans l'essai ADC12:
- Aspect marbré: Différentes zones de la pièce moulée réagissent différemment au prétraitement et à l'anodisation.
- Couleur inégale: Les variations de la microstructure de la surface et de la couche d'oxyde produisent une absorption de la lumière et une absorption du colorant incohérentes..
- Charbon gris: Des dépôts résiduels en surface subsistent après un nettoyage ou un démoulage inadéquat.
- Mauvaise coloration noire: La couche d'oxyde et l'état de la surface peuvent ne pas permettre une absorption uniforme du colorant..
Le point clé est que le problème ne réside pas simplement dans la présence de silicium dans l’alliage en vrac.. C'est l'interaction entre la microstructure de l'alliage, préparation des surfaces, et formation de film anodique.
La porosité de coulée crée des défauts supplémentaires
L'aluminium moulé sous pression peut contenir de la porosité au gaz, cavités de rétrécissement, et autres discontinuités souterraines.
Leur répartition dépend de la conception de la matrice, température du métal, paramètres d'injection, ventilation, et conditions de solidification.
Ces défauts deviennent particulièrement gênants lors de l'anodisation car les étapes de prétraitement et de coloration exposent la pièce moulée à des solutions chimiques aqueuses..
La porosité peut contribuer à:
- Décoloration localisée et taches brunes.
- Absorption inégale du colorant.
- Rétention d'acide et coloration ultérieure.
- Trous d'épingle en surface et apparence incohérente.
- Protection contre la corrosion réduite lorsque le revêtement est discontinu ou que la pièce moulée sous-jacente est défectueuse.
Toute la porosité n'est pas visible sur la surface brute de coulée. Certains défauts n'apparaissent qu'après usinage, gravure, ou anodisation.
Du point de vue de la production, cela signifie que la finition de surface ne peut pas compenser une qualité de coulée fondamentalement médiocre.
Si un composant nécessite une finition anodisée noire uniforme, le contrôle de la porosité doit commencer pendant le développement de la coulée plutôt qu'après que la pièce ait atteint la ligne de finition.
3. Pourquoi le démoulage ne résout pas tous les problèmes d'anodisation
L'élimination des résidus de surface riches en silicium est une amélioration importante, mais trois défis majeurs peuvent rester.
| Défaut | Cause principale | Mesures de contrôle potentielles |
| Charbon gris ou résidu pulvérulent | Élimination inadéquate des résidus riches en silicium et autres dépôts d'éléments d'alliage | Optimiser le démoulage et le rinçage spécifiques à l'alliage |
| Couleur inégale ou marbrée | Variations de la microstructure de l'alliage, formation d'oxyde, condition de surface, ou absorption de colorant | Améliorer la cohérence du prétraitement et valider le processus de coloration |
| Taches blanches ou échec localisé du colorant | Porosité, rétention chimique, défauts de surface locaux, ou formation incohérente d'oxyde | Améliorer la qualité du casting, drainage, rinçage, et contrôle des processus |
| Sténopés et piqûres de surface | Porosité du gaz, défauts de retrait, inclusions, ou une gravure excessive | Améliorer les paramètres de coulée et contrôler la sévérité du prétraitement |
| Épaisseur de film incohérente | Variations de géométrie, contact électrique, répartition actuelle, ou réponse locale de l'alliage | Optimiser le montage, contact électrique, et paramètres d'anodisation |
Porosité et rétention d'acide
Un moulage à pores ouverts peut piéger des solutions de prétraitement ou de coloration. Si ces produits chimiques ne sont pas correctement éliminés, ils peuvent continuer à réagir localement et provoquer des taches, taches blanches, ou d'autres défauts.
La solution n'est pas simplement de prolonger le temps de démoulage. Une exposition excessive aux produits chimiques peut attaquer davantage la surface sans éliminer la porosité sous-jacente.
Là où les exigences d’apparence sont strictes, densité de coulée, intégrité de surface, conception de drainage, et l'efficacité du rinçage doivent être évaluées ensemble.
Uniformité des couleurs
L'anodisation noire est souvent plus exigeante qu'une finition naturelle ou légèrement colorée, car même de petites variations dans l'état de la surface peuvent devenir visuellement évidentes..
L'aspect final dépend de l'alliage, microstructure de coulée, prétraitement, caractéristiques du film d'oxyde, chimie des colorants, et processus de scellage.
Deux composants fabriqués à partir du même alliage nominal peuvent ne pas produire des résultats identiques si leurs conditions de coulée ou leurs antécédents de surface diffèrent.
Pour cette raison, les essais de qualification doivent utiliser des pièces moulées représentatives de la production plutôt que des coupons de laboratoire polis uniquement.
Apparence de surface et performances fonctionnelles
Un composant anodisé peut sembler acceptable tout en ne répondant pas aux critères d'épaisseur de film ou de résistance à la corrosion requis..
Inversement, un revêtement visuellement imparfait peut néanmoins répondre à certaines exigences fonctionnelles, en fonction de la spécification.
Les critères d'acceptation doivent donc faire la distinction entre:
- Exigences cosmétiques, y compris la couleur, brillant, et défauts visibles.
- Exigences fonctionnelles, y compris l'épaisseur du film, résistance à la corrosion, résistance à l'usure, et performances d'étanchéité.
Ces exigences doivent être convenues avant le début de la production.
4. La vérification de la réalité de l'anodisation ADC12
Laissez-moi être direct sur ce à quoi vous pouvez et ne pouvez pas vous attendre.
| Aspect | Aluminium forgé (6061/6063) | ADC12 moulé sous pression (Processus standard) | ADC12 moulé sous pression (Avec désiliconisation) |
| Uniformité du film | Excellent | Pauvre – tacheté, discontinu | Bon – mais pas égal au forgé |
| Aspect des surfaces | Métallisé clair, lisse | Gris charbonneux, taché | Amélioré, mais micro-porosité visible de près |
| Cohérence des couleurs | Excellent – uniforme d'un lot à l'autre | Très médiocre – absorption inégale du colorant | Modéré : les couleurs sombres présentent toujours des variations |
| Cochonneries / résidu gris | Aucun | Lourd – s'essuie sur les mains | Minimal – supprimé par démutation HF |
| Protection contre la corrosion | Bien | Variable — le film est discontinu | Bien, mais les pores restent des points faibles |
| Rendement typique (bonnes pièces) | 95%+ | 30–50% | 70–85% |
Ce que cela signifie en pratique
Si vous anodisez l'ADC12 sans le désiliconiser, attendez-vous à ce qu'environ la moitié de vos pièces soient des rebuts cosmétiques.
Avec une étape de désiliconisation appropriée, le rendement s'améliore considérablement, mais vous n'égalerez jamais le nettoyage, surface impeccable d'un forgé 6063 extrusion.
Quiconque promet une anodisation de « qualité extrusion » sur un moulage sous pression ment ou utilise un alliage spécial à faible teneur en silicium..
5. Processus de finition alternatifs et concurrents
Parce que l'aluminium moulé sous pression à haute teneur en silicium est difficile à anodiser de manière cohérente, des traitements de surface alternatifs doivent être envisagés lorsque l'anodisation conventionnelle ne peut pas donner l'apparence requise, résistance à la corrosion, ou coût de production.
| Surface Finition Processus | Apparence | Corrosion Résistance | Porter Résistance | Relatif Coût | Typique Applications |
| Conventionnel Anodisation | Finition décorative uniforme sur alliages adaptés; souvent incohérent sur les pièces moulées sous pression à haute teneur en silicium | Bon lorsque le film anodique est correctement formé et scellé | Bien, en fonction de l'épaisseur et du type du film | Moyen | Composants en aluminium corroyé et pièces moulées sous pression compatibles nécessitant un film anodique |
| Anodisation avec Démoulage | Uniformité améliorée, bien qu'une décoloration liée au silicium puisse persister | Bon si le prétraitement et le film anodique sont correctement contrôlés | Bien, en fonction des spécifications du revêtement | Moyen-élevé | Pièces fonctionnelles moulées sous pression nécessitant une anodisation avec des exigences esthétiques modérées |
| Micro-Arc Oxydation (Mao) | Surface semblable à de la céramique; la couleur et la texture dépendent de l'alliage et du procédé | Bon à excellent, en fonction de la structure du revêtement et de l'étanchéité | Excellent pour les revêtements résistants à l'usure appropriés | Haut | Composants nécessitant une dureté de surface élevée, résistance à l'usure, et isolation électrique |
Revêtement de conversion chimique |
Mince, finition généralement mate ou légèrement colorée | Modéré à bon, selon le système de conversion | Limité | Faible | Composants nécessitant une protection de base contre la corrosion ou un prétraitement pour la peinture |
| Électrostatique Poudre Revêtement | Couleur uniforme avec une large gamme de niveaux de brillance et de textures | Bon à excellent avec un prétraitement et une épaisseur de revêtement appropriés | Bien, en fonction de la formulation de la poudre et du durcissement | Faible à moyen | Logements, parenthèses, composants automobiles, et enceintes industrielles nécessitant une protection décorative durable |
| Peinture de cuisson (Revêtement liquide cuit) | Finition décorative lisse avec couleur et brillance contrôlées | Bon lorsque le revêtement est correctement appliqué et durci | Modéré à bon, en fonction de la composition chimique de la peinture et de l'épaisseur du film | Moyen | Logements moulés, produits de consommation, pièces automobiles, et composants nécessitant un aspect de surface raffiné |
Comment choisir le bon processus
- Choisissez l'anodisation avec désiliconisation lorsque le composant nécessite une couche d'oxyde anodique et que ses performances fonctionnelles sont plus importantes qu'une finition décorative parfaitement uniforme.
- Optez pour l'oxydation micro-arc (Mao) quand la résistance à l’usure et la dureté de la surface sont des priorités.
Son adéquation aux alliages à haute teneur en silicium et les performances de corrosion requises doivent être vérifiées par des tests.. - Choisissez le revêtement en poudre lorsqu'une couleur et une couverture de surface constantes comptent plus que le maintien de l'aspect métallique de l'aluminium anodisé.
Il peut masquer des variations mineures de surface, mais il ne peut pas éliminer de manière fiable les effets d'une porosité importante ou d'un dégazage. - Choisissez un revêtement de conversion chimique ou une peinture humide lorsqu'un film anodique décoratif n'est pas nécessaire et que les principales exigences sont la protection contre la corrosion, adhérence de la peinture, ou options de couleurs flexibles.
Le meilleur processus dépend de l’environnement de service du composant, exigences d'apparence, et spécifications de performances.
Pour les pièces ADC12 nécessitant une finition noire uniforme, le revêtement en poudre peut être plus pratique que l'anodisation conventionnelle.
6. Choisir le bon alliage moulé sous pression pour l'anodisation
Tous les alliages d'aluminium moulés sous pression ne produisent pas les mêmes résultats d'anodisation. Teneur en silicium, niveaux d'impuretés, microstructure, et la qualité du moulage influencent tous la formation du film d'oxyde et l'apparence de la surface..
Le tableau suivant fournit une comparaison préliminaire des alliages d'aluminium couramment discutés..
Les plages de composition sont indicatives et doivent être vérifiées par rapport à la norme de matériau applicable et au certificat du fournisseur..
| Alliage | Teneur typique en silicium | Difficulté d'anodisation | Considérations clés |
| ADC12 (A383) | 9.6–12,0% | Haut | Largement utilisé pour le moulage sous pression; une teneur élevée en silicium peut provoquer une anodisation inégale et des dépôts de surface |
| YL102 (AlSi12) | 10.5–13,5% | Haut | Les résultats de l'anodisation dépendent des niveaux d'impuretés, spécification d'alliage, et qualité de coulée |
AlSi9Mg (A360) |
Environ 9,0 à 10,0 % | Modéré à élevé | Peut offrir un potentiel d’anodisation amélioré dans des conditions de composition et de traitement appropriées |
| A413 / AlSi12(b) | Environ 11,0 à 13,0 % | Haut | La teneur élevée en silicium favorise la fluidité de la coulée mais complique une anodisation décorative uniforme |
| Forgé 6063 (référence) | Environ 0,2 à 0,6 % | Faible | Référence commune pour une anodisation décorative uniforme |
Note: Les désignations des alliages et les limites de composition varient selon la norme et le marché.
YL102, A360, et d'autres alliages nominalement similaires ne doivent pas être traités comme interchangeables sans vérifier leur composition chimique et leurs exigences mécaniques..
Recommandations pratiques
Si l'anodisation est une exigence de conception obligatoire et que l'aluminium forgé n'est pas une option, évaluer AlSi9Mg ou un alliage de moulage sous pression à faible teneur en impuretés convenablement spécifié avant de s'engager dans la production.
Ces matériaux peuvent offrir une meilleure consistance de surface dans des conditions appropriées, mais ils n'auront pas nécessairement le même aspect que les anodisés 6063.
Pour tout alliage candidat, confirmer la teneur en silicium et en fer, qualité de coulée, propriétés mécaniques requises, et compatibilité avec le procédé de prétraitement proposé.
Une anodisation d'essai doit être effectuée sur des pièces représentatives de la production pour vérifier l'uniformité des couleurs., qualité du film, et performances en matière de corrosion.
Finalement, la sélection des alliages et le développement du traitement de surface doivent être considérés ensemble.
Le choix d'un alliage potentiellement plus anodisable peut améliorer le résultat, mais aucune désignation d'alliage ne garantit à elle seule une finition anodisée impeccable.
7. Conclusion
Pouvez-vous anodiser l'aluminium moulé sous pression? Oui, mais les alliages à haute teneur en silicium tels que l'ADC12 nécessitent une attention particulière.
L'anodisation conventionnelle sans prétraitement spécifique à l'alliage peut produire une couleur marbrée, mauvaise uniformité du film, et le charbon gris.
Un processus de décrassage adapté, utilisant parfois une solution contenant du HF dans des conditions industrielles contrôlées, peut améliorer considérablement la surface en éliminant les résidus riches en silicium..
Cependant, le démoulage n'élimine pas la porosité de la coulée, garantir une absorption uniforme du colorant, ou corriger les défauts causés par une solidification et une préparation de surface incohérentes.
Ces problèmes nécessitent un contrôle coordonné de la sélection des alliages, qualité de coulée, prétraitement, anodisation, et coloration.
La règle pratique est simple: l'aluminium moulé sous pression n'est pas impossible à anodiser, mais il ne doit pas être anodisé comme s'il s'agissait d'un alliage d'aluminium corroyé classique.
Quand une finition décorative uniforme est essentielle, qualifier le processus complet en utilisant des pièces représentatives de la production et comparer l'anodisation avec des alternatives telles que le revêtement en poudre ou l'oxydation par micro-arc avant de s'engager dans la production de masse.
FAQ
Pourquoi l'anodisation moulée sous pression est-elle grise et tachetée?
Teneur élevée en silicium (9–12% dans l’ADC12) laisse du silicium élémentaire sur la surface après la gravure.
Ce charbon de silicium perturbe le film d'oxyde et crée le gris, aspect irrégulier. La désiliconisation supprime cette couche.
Quelle est la meilleure alternative à l'anodisation pour l'aluminium moulé sous pression?
Le revêtement en poudre est l’alternative la plus populaire : il couvre la porosité, offre une excellente cohérence des couleurs, et offre une bonne protection contre la corrosion.
Pour la résistance à l'usure, oxydation par micro-arc (Mao) fonctionne bien sur les pièces moulées sous pression à haute teneur en silicium.
La désiliconisation donnera-t-elle à mes pièces moulées sous pression l'apparence 6063 anodisé?
Non. La désiliconisation corrige le charbon et la discontinuité, mais la porosité du moulage sous pression provoque toujours des imperfections visibles et des taches de teinture.
Le résultat est bon pour les pièces fonctionnelles, mais pas équivalent à l'anodisation de l'aluminium forgé.
Ai-je besoin d'une imprégnation sous vide pour les pièces moulées sous pression anodisées?
Pour les applications cosmétiques ou scellées où le saignement de l'acide pourrait provoquer des taches., Oui.
L'imprégnation sous vide scelle la porosité du sous-sol avant l'anodisation, empêchant l'acide piégé de s'échapper après la finition.

