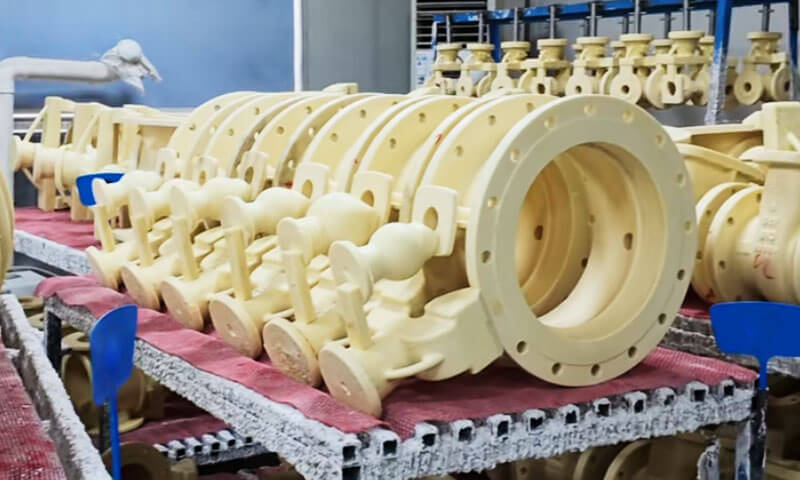
Dans le moulage de précision boutique, la cire n'est pas qu'un consommable. C'est le fondement de la précision dimensionnelle, état de surface, et le rendement.
J'ai vu un motif de cire à basse température s'effondrer dans un atelier chaud., et j'ai vu un modèle de cire à température moyenne produire des milliers de pièces de précision avec à peine un rejet..
La différence n'est pas le marketing. C'est de la chimie, contrôle des processus, et savoir quel outil utiliser pour quel travail.
Les termes « cire basse température » et « cire moyenne température » sont d’anciens noms d’ateliers.
À proprement parler, ils font référence à matériaux de modèle classé par stabilité thermique et point de fusion.
Aujourd'hui, la famille comprend les produits à base de cire, à base de colophane, à base de plastique, soluble dans l'eau, et matériaux de motif remplis, ainsi que de nouvelles cires de fabrication additive.
Mais l’ancienne distinction entre cire à basse température et cire à température moyenne reste l’une des distinctions les plus pratiques dans les fonderies..
Cet article explique cette distinction du point de vue d'un ingénieur de procédés, préserve les données clés, et vous donne un cadre clair pour choisir entre eux.
1. Comment classer les matériaux de modèle?
Dans l'investissement, les matériaux de motifs sont généralement classés en utilisant deux méthodes: stabilité thermique et point de fusion, ou composition du matériau de base.
La classification par stabilité thermique et point de fusion divise les matériaux à motifs en faibles, moyen-, et catégories haute température.
Les matériaux à basse température ont généralement des points de fusion inférieurs à 70°C, les matériaux à température moyenne se situent entre 70 et 100 °C, et les matériaux à haute température ont des points de fusion supérieurs à 100°C.
Il s'agit de la classification la plus couramment utilisée lorsque les ingénieurs de fonderie discutent de cire à basse et moyenne température..
La classification par composition du matériau de base comprend les produits à base de cire, à base de colophane, à base de plastique, soluble dans l'eau, et matériaux de motif remplis.
Le moulage de précision moderne utilise également des matériaux de prototypage rapide conçus pour la fabrication additive..
Bien que les références techniques puissent regrouper ces catégories différemment, le principe sous-jacent est de distinguer les matériaux en fonction de leurs principaux constituants et de leurs caractéristiques de transformation..
Pour cet article, on se concentre sur le premier classement: cire basse et moyenne température, avec de la cire à haute température mentionnée pour le contexte.
| Classification | Point de fusion typique | Stabilité thermique (Référence) | Compatibilité typique du système Shell | Méthode de formage typique | Réutilisabilité |
| Basse température modèle matériel | En dessous de 70°C | Relativement faible (environ 30°C) | Silicate de sodium | Formation de pâte, méthodes de moulage manuelles ou simples | Généralement élevé |
| Moyenne température modèle matériel | 70–100 ° C | Mieux (environ 35°C) | Sol de silice | Injection à l'état liquide à l'aide d'une machine d'injection de cire | Généralement bon |
| À haute température modèle matériel | Au dessus de 100°C | Généralement élevé | Sol de silice ou systèmes de coque spécialisés | Processus spécialisés de formage et de retrait | Généralement limité; dépendant de la formulation |
Note: Les valeurs de température pour la stabilité thermique sont des chiffres de référence traditionnels, limites de fonctionnement non universelles.
Les performances réelles dépendent de la formulation du matériau et des conditions du processus. La compatibilité et la réutilisabilité des coques doivent également être vérifiées pour le matériau et le système de production spécifiques..
En fonderie de précision traditionnelle, une règle générale est que les matériaux à basse température sont souvent utilisés avec les systèmes de coque en silicate de sodium., tandis que les matériaux à température moyenne sont généralement associés à des coques en sol de silice.
C'est un point de départ utile, mais la sélection finale doit tenir compte de la géométrie du motif, exigences dimensionnelles, propriétés de la coque, et conditions de déparaffinage.
3. Cire à basse température dans le moulage de précision
Composition et propriétés de base
Les matériaux à motif à basse température ont généralement des points de fusion inférieurs à 70°C.
Un exemple traditionnel utilisé dans certaines opérations de moulage de précision consiste à 50% cire de paraffine et 50% acide stéarique.
Cette formulation illustre les caractéristiques des matériaux classiques à basse température, bien que les formulations industrielles réelles varient selon le fabricant et l'application.
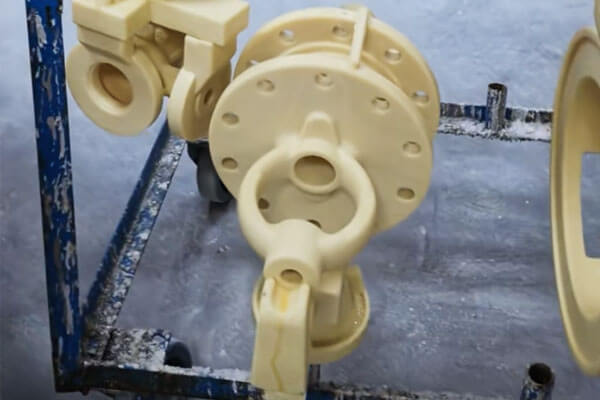
Les principales caractéristiques comprennent:
- Résistance relativement faible et résistance limitée à la déformation.
- Stabilité thermique inférieure, avec environ 30°C cité comme niveau de température représentatif dans les descriptions traditionnelles.
- Retrait relativement élevé et sensibilité dimensionnelle plus grande aux changements de température ambiante.
- Une finition de surface à motif relativement grossier dans des conditions de traitement traditionnelles.
- Préparation simple et coût du matériel relativement faible.
- Bon potentiel de récupération et de réutilisation lors de la collecte, filtration, et les procédures de contrôle qualité sont correctement gérées.
La valeur citée de 30°C doit être comprise comme une référence traditionnelle pour la stabilité thermique., pas comme température de service maximale universelle.
La déformation réelle peut commencer à différentes températures selon la formulation, géométrie du motif, chargement, et temps d'exposition.
Processus de fabrication de modèles
Les matériaux traditionnels à basse température sont souvent préparés dans un état pâteux ou semi-solide et formés à l'aide d'un équipement relativement simple ou de méthodes manuelles..
En fonction de la formulation et du système de production, les motifs peuvent être pressés dans des matrices, formé grâce à un outillage spécialisé, ou produit à l'aide d'autres techniques de moulage à basse température.
Par rapport aux systèmes d'injection à moyenne température, les processus traditionnels à basse température peuvent nécessiter un équipement moins complexe.
Cela peut réduire l'investissement initial et les rendre pratiques pour les fonderies ayant des géométries de modèles relativement simples et des exigences de production sensibles aux coûts..
Cependant, la résistance et la stabilité thermique moindres de ces matériaux créent des limites.
Sections minces, fonctionnalités non prises en charge depuis longtemps, et les détails complexes peuvent être plus susceptibles de se déformer lors de la manipulation et de l'assemblage du motif..
Des changements dimensionnels peuvent également se produire si les modèles subissent des températures de stockage incohérentes ou une exposition prolongée à des environnements chauds..
Pour l'ingénieur fondeur, cela signifie que la conception du modèle, conditions de stockage, et les procédures de manipulation doivent compenser les limitations du matériau.
Compatibilité avec les systèmes Shell et le déparaffinage
Les matériaux à motif à basse température sont traditionnellement utilisés avec le verre soluble., ou silicate de sodium, systèmes de coques collées.
Les systèmes à coque en verre soluble sont attrayants en raison de leur coût relativement faible et de leurs exigences de production simples.. Les modèles à basse température peuvent être compatibles avec ces systèmes lorsque la formulation du modèle et le processus de construction de la coque sont correctement adaptés..
Le décirage peut être effectué à l'eau chaude ou par d'autres méthodes appropriées., en fonction du matériau du motif et du système de coque. La procédure exacte doit tenir compte de la résistance de la coque, volume du motif, dilatation thermique, et le risque de fissuration lors du retrait du motif.
Là où ça échoue
La faiblesse est la stabilité thermique. Vers 30°C stabilité thermique, un motif de cire à basse température peut se ramollir ou se déformer dans une salle d'inspection chaude, pendant le transport, ou dans un atelier non climatisé. Le retrait est important, donc la cohérence dimensionnelle est mauvaise. La rugosité de la surface est grossière, ce qui limite la finition finale de la coulée. Les ailerons fins et les bords tranchants sont difficiles à tenir.
Par expérience: si la température de votre atelier n'est pas maîtrisée, la cire à basse température vous punira en été. Vous verrez une distorsion des motifs, dérive dimensionnelle, et des rebuts plus élevés. Ce n'est pas la faute de la cire. C'est l'environnement du processus.
4. Cire à température moyenne dans le moulage de précision
Composition et propriétés de base
Les matériaux à motifs à température moyenne ont généralement des points de fusion compris entre 70°C et 100°C. Les types courants incluent les matériaux à base de colophane et les matériaux à motifs remplis..
Par rapport aux formulations traditionnelles à basse température, les matériaux à température moyenne offrent généralement une résistance plus élevée, meilleure stabilité thermique, retrait inférieur, et une cohérence dimensionnelle améliorée.

Leurs caractéristiques typiques comprennent:
- Résistance mécanique supérieure et meilleure résistance à la déformation du motif.
- Stabilité thermique améliorée, avec environ 35°C cité comme niveau de référence représentatif dans les descriptions traditionnelles.
- Retrait réduit et meilleure stabilité dimensionnelle.
- Finition de surface à motif plus fin lorsqu'elle est traitée dans des conditions appropriées.
- Bonne réplication des fonctionnalités complexes des matrices.
- Compatibilité avec le moulage par injection à l'état liquide et la production automatisée de modèles.
Comme pour le chiffre de 30°C pour les matériaux à basse température, la valeur de 35 °C citée est une référence traditionnelle plutôt qu'une valeur nominale universelle pour les matériaux. La plage de température réellement utilisable dépend de la formulation, comportement adoucissant, conditions de chargement, et précision dimensionnelle requise.
Moulage par injection et précision des modèles
Les matériaux à température moyenne sont généralement traités à l'aide de machines d'injection de cire. Le matériau est chauffé dans des conditions de traitement appropriées, injecté dans une matrice de précision, et laissé refroidir suffisamment avant de retirer le motif.
Ce processus permet une production reproductible et est particulièrement utile lorsque la coulée nécessite une géométrie complexe., épaisseur de paroi constante, détails fins de la surface, ou contrôle dimensionnel précis.
Du point de vue d’un ingénieur de production, l'un des principaux avantages des matériaux à température moyenne est leur capacité à reproduire la géométrie de la matrice tout en conservant une résistance adéquate lors de la manipulation et de l'assemblage du modèle..
Cependant, une bonne précision du motif ne peut pas être attribuée uniquement au matériau. Pression d'injection, température du matériau, Température, temps de refroidissement, conception de déclenchement, et la technique de suppression du motif influencent toutes le résultat final. Des paramètres de processus inappropriés peuvent toujours entraîner une variation du retrait, déformation, défauts de surface, ou incohérence dimensionnelle.
Compatibilité avec les systèmes Silica-Sol Shell
Les matériaux de motif à température moyenne sont fréquemment utilisés avec les systèmes de coque en céramique liés au sol de silice. Les coques en sol de silice sont largement utilisées lorsque les pièces moulées nécessitent une bonne finition de surface, précision dimensionnelle, et des propriétés de coque fiables.
Le matériau du motif et le système de coque doivent être compatibles tout au long du cycle de production. Pendant la construction du gros œuvre, le motif doit conserver sa forme pendant que la pâte céramique est appliquée et que la coque sèche. Pendant le décirage, le motif doit être retiré sans provoquer de contraintes excessives ni de fissures dans la coque en céramique.
En fonction de la formulation du matériau et de l'équipement de fonderie, le décirage peut utiliser de l'eau chaude, vapeur, ou systèmes basés sur les micro-ondes. Toutes les formulations à température moyenne ne conviennent pas à toutes les méthodes d'élimination, le procédé doit donc suivre les recommandations du fournisseur de matériaux et les paramètres de fonctionnement validés par la fonderie.
Le côté des coûts
La cire à température moyenne est plus chère que la cire à basse température. Le matériau du patron lui-même coûte plus cher, l'injecteur de cire nécessite un investissement en capital, et le contrôle du processus est plus exigeant. Mais le coût total est souvent meilleur en raison d'un rendement plus élevé., réduire la ferraille, et moins de problèmes en aval.
J'ai vu des projets passer de la cire à basse température à la cire à température moyenne et réduire de plus de moitié les déchets liés aux motifs.. Le coût de la cire a augmenté; le coût total a diminué.
4. Cire haute température: Une brève note de contexte
La cire à haute température a un point de fusion supérieur 100°C. Les principales familles sont les colophanes-plastiques, plastique, et matériaux de motif à base de sel. Ils offrent une grande résistance, bonne stabilité thermique, et faible retrait, mais le processus de production est complexe, le matériau n'est généralement pas réutilisable, et le décirage nécessite le déclenchement d'un flash, eau, ou solvants organiques. Le coût est élevé.
Dans la pratique, les matériaux de motifs solubles dans l'eau et les matériaux de motifs d'impression 3D entrent également dans cette vaste catégorie de températures élevées.. Une note classique du manuel est importante: les matériaux à motif à haute température ont une grande dilatation thermique, et lors du décirage, la coque peut se fissurer en raison d'une résistance insuffisante. C'est un vrai risque, pas théorique.
Pour la plupart des grandes pièces moulées en acier inoxydable, la cire à température moyenne est la référence de qualité pratique. La cire haute température est destinée à des cas particuliers.
5. Basse température vs. Cire à température moyenne: Différences clés
La différence fondamentale entre les deux catégories ne réside pas simplement dans la température à laquelle elles fondent..
C'est la manière dont leurs propriétés mécaniques et thermiques affectent la production de modèles et le processus de moulage de précision qui en résulte..
Comparaison côte à côte
| Critère de comparaison | Matériau de motif à basse température | Matériau de motif à température moyenne |
| Plage de point de fusion typique | En dessous de 70°C | 70–100 ° C |
| Formulation traditionnelle représentative | 50% paraffine + 50% acide stéarique | Formulations à base de cire de colophane ou chargées |
| Force | Relativement faible | Généralement plus élevé |
| Stabilité thermique | Inférieur; environ 30°C cité dans les descriptions traditionnelles | Mieux; environ 35°C cité dans les descriptions traditionnelles |
| Rétrécissement | Relativement élevé | Relativement faible |
| Stabilité dimensionnelle | Plus sensible à la température ambiante | Généralement plus stable |
| Finition de surface | Relativement grossier dans les procédés traditionnels | Finition plus fine possible grâce à une injection contrôlée |
| Réalisation de patrons | Peut utiliser des méthodes simples de formage ou de pressage | Utilise couramment le moulage par injection contrôlée |
Exigences en matière d'équipement |
Souvent relativement simple | Nécessite généralement un équipement d’injection et un contrôle plus strict du processus |
| Valorisation matière | Souvent économique et pratique | Possible, mais dépend des contrôles de formulation et de récupération |
| Coût relatif | Généralement plus bas | Généralement plus élevé |
| Système de coque commun | Coque liée au verre soluble | Coque liée à la silice-sol |
| Accent sur l'application typique | Des moulages sensibles aux coûts et relativement simples | Pièces moulées de précision avec des caractéristiques complexes ou des tolérances plus strictes |
Ce sont des tendances générales, pas de règles absolues. Les formulations modernes peuvent différer considérablement, et la sélection des matériaux doit être basée sur les propriétés mesurées, données des fournisseurs, et des essais de production plutôt que le seul nom de la catégorie.
Solidité et résistance à la déformation
La résistance du motif affecte la capacité d'un assemblage de cire à résister à la manipulation, portail, bâtiment de coquille, et transfert entre les étapes de production sans perdre sa géométrie prévue.
Les matériaux à basse température ont une résistance relativement faible, des murs si fins, longues projections, et les détails non pris en charge nécessitent une manipulation minutieuse.
Les matériaux moyenne température offrent généralement une meilleure résistance à la déformation, ce qui les rend plus adaptés aux modèles complexes et à la production reproductible.
Néanmoins, un modèle plus fort n’est pas automatiquement un meilleur modèle.
Raideur excessive, comportement de retrait inapproprié, ou un mauvais démoulage peut introduire d'autres problèmes de fabrication. La formulation complète du matériau doit être adaptée à la conception du modèle.
Stabilité thermique et cohérence dimensionnelle
Les modèles de moulage à modèle perdu peuvent subir des changements de température pendant le stockage, assemblée, bâtiment de coquille, et manipulation.
Si le matériau du motif est sensible à la température, les changements dimensionnels peuvent affecter la pièce moulée finie.
Les matériaux à basse température présentent généralement une plus grande sensibilité aux conditions ambiantes.
Les matériaux à température moyenne ont tendance à offrir une meilleure stabilité dimensionnelle, bien que leurs performances réelles dépendent toujours de la formulation, conditions de stockage, et contrôle des processus.
Pour les composants avec des tolérances dimensionnelles serrées, la stabilité dimensionnelle doit être évaluée au moyen de mesures de modèle et d'études de capacité de processus plutôt que déduite uniquement de la classification du point de fusion.
Finition de surface et réplication des détails
La qualité de surface du motif est un facteur qui influence la qualité de surface de la coque en céramique et, finalement, le casting.
Les matériaux à température moyenne traités par injection contrôlée peuvent reproduire les détails fins de la matrice et obtenir une surface de motif relativement lisse.
Ceci est particulièrement utile pour les pièces moulées de précision en acier inoxydable aux contours complexes., surfaces fonctionnelles, et surépaisseurs d'usinage limitées.
Les matériaux à basse température peuvent toujours produire des motifs satisfaisants pour de nombreuses applications, mais les méthodes de formage traditionnelles et la géométrie du motif moins stable peuvent limiter la cohérence des détails fins..
Il est également important de reconnaître que la surface de coulée finale dépend de l'ensemble de la chaîne de processus., y compris l'état du décès, préparation du lisier, taille des particules réfractaires, séchage des coquilles, cuisson, verser, et nettoyage après coulée.
6. Comment la sélection de la cire affecte la qualité du moulage à modèle perdu
Le choix d'une matière de patron est une décision en amont qui a des conséquences tout au long du processus de production.
Une formulation inadaptée peut augmenter les défauts, réduire le rendement, et créer des travaux d'usinage ou de finition supplémentaires.
Retrait du motif et dimensions de coulée
Le retrait du motif affecte les dimensions transférées de la matrice au modèle et éventuellement à la pièce moulée..
Les matériaux à basse température présentent généralement un retrait plus élevé et une plus grande sensibilité aux variations de température., leur comportement dimensionnel doit donc être soigneusement contrôlé.
Les matériaux à température moyenne offrent généralement un retrait plus faible et une meilleure stabilité dimensionnelle.
Cependant, les fonderies doivent toujours tenir compte des dimensions des matrices, rétrécissement du motif, comportement du shell, retrait par solidification de l'alliage, et traitement thermique ou usinage ultérieur.
Recommandation pratique: Pour les composants de précision, établir une compensation dimensionnelle à l'aide des données de production mesurées. Ne comptez pas sur une marge de retrait générique sans vérifier l'ensemble du processus..
Déformation du motif et fissuration de la coque
Un motif qui se déforme lors de la manipulation ou de la construction de la coque peut produire des erreurs dimensionnelles et une épaisseur de coque incohérente..
Pendant le décirage, la dilatation thermique et les caractéristiques d'enlèvement du matériau du motif peuvent également influencer les contraintes imposées à la coque en céramique.
La relation ne réside pas simplement dans le fait qu'un matériau à point de fusion plus élevé provoque toujours une contrainte de coque plus ou moins importante..
Expansion du motif, ramollissement, drainage, résistance de la coque, taux de chauffage, et la méthode de décirage jouent tous un rôle.
Pour réduire les risques, les fonderies devraient:
- Modèle de contrôle de la température de stockage et des procédures de manipulation.
- Évitez les chargements inutiles sur des fonctionnalités de modèle minces ou non prises en charge.
- Optimiser le séchage de la coque et assurer une résistance adéquate de la coque avant le décirage.
- Valider la température de déparaffinage, pression, et vitesse de chauffage pour le matériau sélectionné.
- Inspectez les coquilles pour détecter les fissures et autres défauts avant de couler.
Défauts de surface et surépaisseurs d'usinage
La rugosité et les défauts de la surface du motif peuvent être transférés à la coque et à la pièce moulée..
Les matériaux à température moyenne peuvent aider à obtenir une surface à motif plus fin, mais ils ne peuvent pas compenser les matrices endommagées, mauvaise préparation du lisier, ou séchage inadéquat des coquilles.
Pour les pièces moulées de précision nécessitant une qualité de surface élevée, la fonderie doit gérer la qualité des modèles, préparation de coque en céramique, et conditions de coulée comme un seul système intégré.
Les surépaisseurs d'usinage doivent être déterminées en fonction des exigences fonctionnelles et de la capacité du processus., plutôt que d’être utilisé comme substitut au contrôle des défauts en amont.
7. Notes pratiques en magasin
Contrôler la température de l'atelier.
La cire à basse température à 30°C, dont la stabilité thermique est sensible à la chaleur estivale.
La cire à température moyenne à 35°C est meilleure mais n'est pas à l'abri. La climatisation ou le stockage contrôlé n’est pas un luxe; cela fait partie du processus.
Ne mélangez pas les systèmes de cire.
Les cires à basse et moyenne température ont des exigences différentes en matière de récupération et de déparaffinage.. La contamination croisée provoque une saponification, inclusions, et défauts de coque. Gardez-les séparés.
Traitez sérieusement la cire récupérée.
La récupération de la cire à température moyenne nécessite une décantation appropriée, filtration, et traitement acide. La cire récupérée mal traitée est une source cachée de défauts de motif.
Associez la cire à la coque, pas seulement au dessin.
Un motif de cire à température moyenne dans une coque en silicate de sodium ne correspond pas. Un motif de cire à basse température dans une coque de sol de silice est également une inadéquation. Le couple cire-liant est un système.
Valider avec un essai.
Avant de lancer une série de production, mouler un échantillon de modèle, mesurez-le, stockez-le, décortiquez-le, et verse-le. Les données dépassent les opinions.
8. Conclusion
Les matériaux à motif à basse et moyenne températures diffèrent par leurs plages de points de fusion, force, stabilité thermique, rétrécissement, état de surface, et exigences de traitement.
Matériaux basse température, généralement en dessous de 70°C, offrir à faible coût, fabrication relativement simple, et bon potentiel de récupération.
Matériaux moyenne température, généralement entre 70°C et 100°C, fournir une plus grande résistance, meilleure stabilité dimensionnelle, retrait inférieur, et une réplication de motifs plus fine dans des conditions d'injection appropriées.
La vieille règle de l’ingénieur est toujours valable: faire correspondre la cire à la coque, l'exigence de casting, et l'environnement de l'atelier.
Fais ça, et la cire fera son travail. Ignore-le, et aucune modification du processus ne sauvera l'exécution.
FAQ
Quelle est la principale différence entre la cire à basse température et la cire à température moyenne?
La cire à basse température fond en dessous de 70°C et a une mauvaise stabilité thermique (environ 30°C).
La cire à température moyenne fond entre 70 et 100 °C et offre une meilleure stabilité thermique (environ 35°C), résistance plus élevée, et une reproduction de surface plus fine.
Pourquoi la cire à température moyenne est-elle plus chère?
Le matériau du patron coûte plus cher, l'injecteur de cire nécessite un investissement en capital, et le contrôle des processus est plus exigeant. Cependant, un rendement plus élevé et une diminution des rebuts compensent souvent le coût.
La cire à température moyenne peut-elle être récupérée?
Oui, mais la récupération nécessite une bonne installation, filtration, et traitement. Une cire récupérée mal traitée provoque des défauts.
Quelle cire donne une meilleure finition de surface?
Cire à température moyenne, surtout avec injection de liquide, donne une finition de surface plus fine et une meilleure reproduction des détails du motif.