
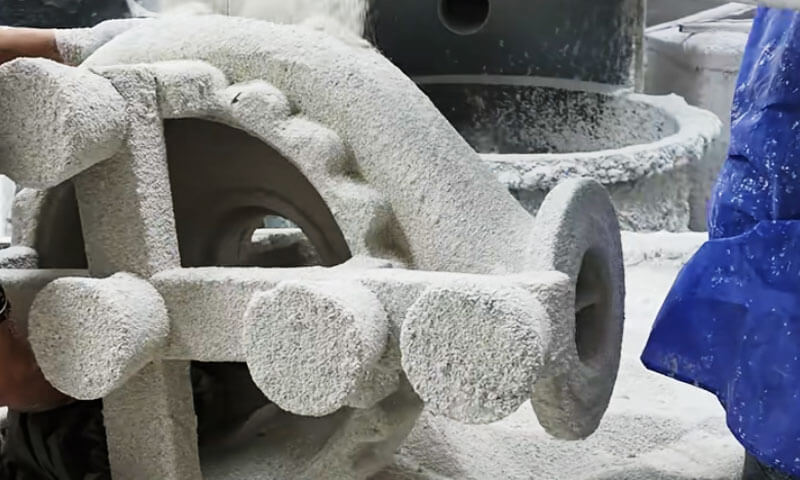
J'ai passé la majeure partie de ma vie professionnelle dans des salles de moulage de précision..
J'ai vu une coque qui avait l'air parfaite dans la salle de séchage échouer dans l'autoclave; J'ai vu une coque en silicate de sodium bon marché économiser de l'argent sur le devis et le perdre deux fois à la ferraille.
Et j'ai vu une ligne de sol de silice bien contrôlée produire de grandes pièces moulées en acier inoxydable que les clients avaient à peine à toucher après le grenaillage..
Pour les grandes pièces moulées en acier inoxydable, la coque n'est pas un consommable périphérique. C'est le fondement de la précision dimensionnelle, qualité de surface, et le rendement.
Dans l’industrie chinoise du moulage de précision, quatre voies de fabrication de coquillages sont largement utilisées:
- UN. Coque en silicate de sodium
- B. Coque composite
- C. Coquille de sol de silice avec cire à basse température
- D. Coquille de sol de silice avec cire à température moyenne
Les trois premières voies utilisent généralement des modèles en cire à basse température. Du point de vue de la qualité du casting, le silicate de sodium est le plus faible; le composite et le sol de silice – cire à basse température sont au milieu; le sol de silice et la cire à température moyenne donnent le meilleur résultat.
Du point de vue du coût de revient, le silicate de sodium est le moins cher, tandis que le sol de silice – cire à température moyenne est le plus cher.
Cet article compare ces quatre itinéraires du point de vue d'un ingénieur de fonderie et non d'un catalogue..
1. Pourquoi la fabrication de coques est importante pour les grandes pièces moulées en acier inoxydable
La coque en céramique sert à la fois de moule négatif et de récipient structurel pour le métal en fusion..
Ses performances affectent directement la qualité de la surface, précision dimensionnelle, solidité interne, et rendement de production de la pièce moulée finie.
Pour les gros composants en acier inoxydable, cinq caractéristiques des coques méritent une attention particulière.

Résistance aux hautes températures et au fluage
L'acier inoxydable est généralement coulé à une température relativement élevée, en fonction de la qualité de l'alliage, Géométrie de coulée, et pratique de fonderie.
La coque en céramique doit conserver une résistance mécanique suffisante lors du préchauffage, verser, et solidification.
Une coque dont la résistance à haute température est insuffisante peut se déformer sous le poids du métal en fusion..
Cela peut entraîner des écarts dimensionnels, épaisseur de paroi inégale, renflement local, ou déformation des surfaces usinées critiques.
La résistance au fluage est tout aussi importante. Les coques en céramique subissent une charge soutenue à des températures élevées, et leur comportement en matière de déformation peut influencer la précision dimensionnelle même lorsqu'aucune fracture immédiate ne se produit.
C'est l'une des raisons pour lesquelles les coques liées au sol de silice fonctionnent généralement mieux que les coques liées au silicate de sodium dans les applications exigeantes de grande coulée..
Perméabilité et évacuation des gaz
Pendant le versement, l'air et les autres gaz à l'intérieur de la cavité du moule doivent s'échapper lorsque le métal en fusion remplit la coque.
Humidité, cire résiduelle, et les produits de décomposition du liant peuvent également contribuer aux défauts liés aux gaz.
Si la perméabilité de la coque est insuffisante, les gaz peuvent être piégés et provoquer une porosité, évents, ou remplissage incomplet.
Sections à parois minces, passages étroits, et les géométries complexes des roues sont particulièrement sensibles à ces conditions.
La perméabilité dépend de plusieurs facteurs:
- Distribution granulométrique et forme des grains des réfractaires.
- Épaisseur du revêtement de surface et nombre de couches de coque.
- Teneur en liant et rapport poudre/liquide.
- Conditions de séchage et de cuisson.
- La présence de cire résiduelle, humidité, ou d'autres contaminants.
Une coque de haute qualité doit offrir un équilibre approprié entre résistance et perméabilité aux gaz..
L'augmentation de la teneur en liant ou la production d'un revêtement de surface trop dense peut améliorer certains aspects de l'intégrité de la coque tout en limitant l'évacuation des gaz..
Finition de surface et précision dimensionnelle
La couche de finition entre directement en contact avec l'acier inoxydable fondu et détermine en grande partie l'état de la surface telle que coulée..
Sa qualité réfractaire, répartition des particules, comportement mouillant, et la résistance aux réactions métal-moule influencent la rugosité de la surface et la formation de défauts.
Pour une haute précision moulages de précision, la rugosité de surface autour de Ra 0,8 à 4,3 μm et les degrés de tolérance dimensionnelle CT3 à CT5 sont cités dans la comparaison technique originale pour les applications exigeantes.
Ces chiffres doivent être compris comme des références dépendant du processus plutôt que comme des garanties universelles., en particulier pour les grosses pièces moulées.
Les pièces moulées en acier inoxydable de taille moyenne et grande avec des exigences de surface moins exigeantes peuvent ne pas justifier le coût supplémentaire d'un système de coque en cire et sol de silice à température moyenne..
Dans de tels cas, Les procédés à base de cire ou de coque composite à basse température peuvent offrir une meilleure rentabilité globale.
Résistance aux chocs thermiques et intégrité de la coque
Les pièces moulées de grande taille imposent des charges thermiques importantes à la coque. Chauffage inégal, humidité résiduelle, séchage insuffisant, décirage rapide, et des conditions de cuisson inappropriées peuvent générer des contraintes thermiques.
La fissuration de la coque peut entraîner la pénétration du métal, palmes, défauts dimensionnels, ou rejet complet du casting.
Pour les composants lourds, réparer ou remplacer une coque défaillante gaspille également beaucoup de travail, énergie, et le temps de production.
Un processus de fabrication de coques robuste nécessite donc un séchage contrôlé, tir uniforme, matériaux réfractaires appropriés, et une épaisseur de coque adaptée à la masse et à la géométrie de la pièce moulée.
Coût de production et délai de livraison
Le processus de fabrication des coques n’affecte pas seulement le coût direct des matériaux céramiques.
Il détermine également les besoins en main-d'œuvre, investissement en équipement, consommation d'énergie, utilisation de l'espace au sol, et le temps nécessaire pour libérer un ensemble de modèles pour le coulage.
Pour une grande roue ou un corps de vanne pesant des dizaines de kilogrammes, un procédé qui permet d'économiser une petite quantité de matériau réfractaire mais nécessite plusieurs jours de séchage supplémentaires peut ne pas être économique.
Inversement, un système de coque haut de gamme peut être justifié lorsque sa précision dimensionnelle supérieure et son taux de rejet inférieur réduisent considérablement les coûts d'usinage et de qualité en aval..
Le procédé le plus économique est donc celui qui fournit la qualité de coulée requise au coût total de fabrication le plus bas., pas nécessairement celui avec le coût du matériau de coque le plus bas.
2. Aperçu des quatre processus de fabrication de coquilles
Les quatre processus diffèrent principalement par la chimie des liants, matériaux réfractaires de revêtement de surface, construction de coque de secours, exigences en matière de modèle de cire, et contrôles de production.
| Processus | Système de reliure | Système de cire typique | Principaux avantages | Principales limites |
| Coque en silicate de sodium | Silicate de sodium | Cire basse température | Faible coût, cycle court, haute perméabilité, retrait de la coque relativement facile | Résistance inférieure à haute température, qualité moins stable, plus grande variation dimensionnelle |
| Coque composite | Sol de silice dans les manteaux de visage; silicate de sodium dans les couches de sauvegarde | Cire basse température | Meilleure qualité de surface que les coques classiques en silicate de sodium; cycle de production relativement court | Les performances de la coque de sauvegarde restent limitées par le silicate de sodium |
Coque en sol de silice avec cire à basse température |
Sol de silice dans tout le système de coque | Cire basse température | Bonne solidité de la coque, stabilité dimensionnelle, qualité de surface, et adaptabilité aux gros moulages | Coût plus élevé et cycle de séchage plus long |
| Coque en silice-sol avec cire à température moyenne | Sol de silice dans tout le système de coque | Cire moyenne température | Haute précision dimensionnelle, bonne finition de surface, faible potentiel de défauts dans des conditions contrôlées | Coûts élevés de cire et d’équipement; des exigences d’investissement et d’exploitation plus élevées |
3. Coquille de silicate de sodium: Bon marché, Éprouvé, Mais qualité limitée
Fabrication de coques en silicate de sodium a un historique de production de près de 60 années en Chine. Cela représente encore environ 70% des usines chinoises de moulage de précision.
Ce n’est pas parce qu’il produit les meilleurs castings. C'est parce que c'est pas cher, rapide, et pardonner.
Au fil des décennies, les améliorations apportées aux matériaux réfractaires de secours et les nouveaux durcisseurs ont plus que doublé la résistance de la coque.
Possibilité de traitement par coulée, précision dimensionnelle, et le rendement s'est amélioré. Les coques en silicate de sodium détiennent toujours une part de marché importante et ont remplacé certaines pièces moulées en sable à l'étranger dans les commandes d'exportation par lots.
Les avantages sont réels: faible coût, cycle de production court, bon comportement au knock-out, et haute perméabilité. Aucun autre procédé de coque n'égale le silicate de sodium sur ces points.
Mais la qualité du moulage – la rugosité de la surface, nombre de défauts, précision dimensionnelle, rendement, et le taux d'échec est pire que les trois autres voies.

Les problèmes fondamentaux
La faiblesse fondamentale est le liant lui-même. Le silicate de sodium contient un niveau élevé de Na₂O.
Sa résistance à haute température et sa résistance au fluage sont bien inférieures à celles des coques en sol de silice - seulement environ 1/30 à 1/60 de sol de silice.
À cause de ça, de nombreuses fonderies utilisent des produits à faible coût, sable et farine de quartz de faible qualité avec une mauvaise granulométrie pour les couches de support.
Les durcisseurs sont encore largement limités à chlorure d'ammonium. Dans ces conditions, des moulages de précision de haute qualité ne sont tout simplement pas réalisables.
Le deuxième problème est le contrôle des processus. La production de coquilles varie considérablement d'un lot à l'autre. De nombreux ateliers manquent de contrôle strict des paramètres de processus.
Le durcisseur est corrosif, les équipements d’extraction de poussière sont souvent usés, et peu d'ateliers ont de la température-, humidité-, et environnements contrôlés en matière de poussière.
Préparation du revêtement, durcissement, séchage, et le déparaffinage sont rarement contrôlés selon les normes opérationnelles de l'industrie - viscosité, densité spécifique, concentration de durcisseur, et le pH ne sont pas vérifiés dans les délais.
Température de la salle de séchage, humidité, et la vitesse de l'air sont souvent incontrôlées. Par conséquent, haut- ou les températures basses et les saisons humides peuvent produire des déchets en lots.
Autrement dit, de nombreuses usines restent au niveau d'un atelier manuel, s'appuyer sur l'expérience plutôt que sur le contrôle scientifique de la qualité.
C'est l'une des principales raisons pour lesquelles les pièces moulées en silicate de sodium ont une qualité instable., taux de rejet élevés, et des taux d'échec élevés depuis des décennies.
Orientation de l'amélioration
D'abord, Remplacez la farine de sable de quartz ordinaire de faible qualité par une micro-poudre de silice de haute pureté., comme le quartz veineux.
Utilisez un distribution granulométrique bimodale de poudre de quartz arrondie pour préparer la pâte de revêtement.
Cela améliore la stabilité thermochimique de la coque du visage et permet un rapport poudre/liquide élevé..
Dans un exemple de production, avec du silicate de sodium de module 3.4 et densité 1.28 g/cm³, le rapport poudre/liquide atteint 2.7.
Après broyage à boulets humides, décantation à cuve unique, séparation magnétique, et traitement de l'eau déminéralisée, l'arrondi, bimodal, poudre de haute pureté plus performante qu’une poudre mélangée artificiellement.
Deuxième, améliorer le contrôle qualité sur site et suivre les normes nationales. Séparez le revêtement, stuc, et zones de durcissement de la salle de séchage des coques.
Contrôler la température et l'humidité dans le premier; améliorer le dépoussiérage et la protection contre la corrosion dans ces derniers. Cela stabilise la qualité de la coque et améliore l'environnement de travail.
Troisième, remplacer les première et deuxième couches de coque calcite-silicate de sodium par un sol de calcite et de silice face et calque de transition, éliminant complètement le durcisseur de silicate de sodium et de chlorure d'ammonium des couches de surface et de transition.
Les calculs de coûts ont montré que le coût de coulée n'avait augmenté que de 0.46 yuans/kg, tandis que le cycle de fabrication des coquilles restait comparable à celui d'une coquille en silicate de sodium.
4. Coquille de sol de silice avec cire à basse température: La voie médiane pragmatique
La voie sol de silice-cire à basse température convient bien au marché chinois.
Il est particulièrement adaptable pour les moulages autour 1 kg, et particulièrement autour 5 kg et au-dessus – moulages moyennement lourds – où elle offre une plus grande flexibilité et un plus grand avantage que la cire à température moyenne.
Pour la plupart des moulages de taille moyenne et grande, rugosité de surface, précision dimensionnelle, et les exigences de tolérance ne sont pas extrêmement élevées.
Il n'est pas nécessaire d'utiliser de la cire à température moyenne à point de fusion élevé. La cire à température moyenne nécessite une injection de cire à haute pression – ci-dessus 6–7MPa-ou injection de cire liquide.
Cela signifie un investissement important en équipement. Épais, les motifs de cire lourds à température moyenne sont sujets au rétrécissement, déformation, et un coût plus élevé.
La cire à basse température est facile à former, nécessite un équipement simple, et la différence de rugosité du motif de cire n'est pas grande.
Par rapport aux coques composites, cette route donne une qualité plus stable, en particulier la précision dimensionnelle. Il ne contient pas de silicate de sodium, la coque a donc de bonnes propriétés à haute température.
Après frittage à environ 1,500°C, la coque a une perméabilité élevée et une forte résistance au fluage.
Il peut être utilisé pour les pièces à paroi mince et les pièces complexes de taille moyenne à grande., et aussi pour les pièces lourdes jusqu'à 60–100 kg-corps de pompe, roues à aubes, coques déflectrices d'eau, corps de pompage, corps de valve, et composants similaires.
Pour pièces à paroi épaisse, moyennement grandes ou lourdes, le versement d'une coquille à fourche ou d'une coquille de levage directement devant le four peut permettre d'obtenir un rendement élevé.
Problèmes
D'abord, parce que de la cire à basse température est utilisée, la plupart des coquilles sont décirées à l'eau.
Les résidus saponifiés pénètrent inévitablement dans la coque, en particulier lorsque les coques en composite et en silicate de sodium sont décirées dans le même réservoir d'eau, provoquant des inclusions en surface et un taux de défaillance légèrement plus élevé.. C'est la principale faiblesse.
Deuxième, le long cycle de fabrication des coquilles est le plus gros inconvénient. Pour pièces lourdes avec trous profonds ou rainures profondes, chaque couche peut avoir besoin 24–47 heures de séchage.
UN 60 kg roue à double canal nécessite souvent 10–15 jours de fabrication de coquillages. Toute zone aveugle non séchée peut provoquer une redissolution du sol de silice lors du déparaffinage à l'eau et entraîner des fissures dans la coque..
Troisième, le coût est d'environ 5 fois celle d'une coque en silicate de sodium - environ 6,000 yuans par tonne de pièces moulées pour la fabrication de coquilles - et 18% plus haut qu'une coque composite. Le coût de coulée est donc relativement élevé.
Orientation de l'amélioration
Pour éviter les inclusions saponifiées provenant de cires à basse température incomplètement traitées et du partage du même ballon d'eau chaude avec des coques en composite ou en silicate de sodium, utiliser déparaffinage à la vapeur à 0.3–0,5 MPa et 130–140°C au lieu du déparaffinage à l'eau.
Cela évite les inclusions de saponification et la fissuration de la coque.
Si un décirage à l’eau chaude est utilisé, ajouter 1–3% en volume d’acide chlorhydrique industriel à l'eau, et après décirage, rincer les coquilles avec de l'eau chaude acide pour réduire les résidus saponifiés.
Ne partagez pas le même réservoir avec des coques en silicate de sodium ou en composite. Changez l'eau ou déparaffinez séparément pour réduire les matières saponifiées entrant dans la coque.
Pour le traitement de la cire récupérée, utiliser 3–5% en volume d'acide sulfurique dans l'eau bouillante, avec un temps d'ébullition et de stabilisation suffisant.
En hiver, la température de l'eau dure est basse, le silicate de sodium et les coques composites contiennent plus de Na₂O, et la saponification de la cire est plus grave.
Ajouter plus d'acide sulfurique à la cire récupérée. Après le traitement à la cire, l'ajout immédiat de polyéther est également important.
Pour raccourcir le cycle de fabrication des coquilles, utiliser sol de silice à séchage rapide. Ce processus mûrit. Le temps de séchage de chaque couche peut être réduit d'environ moitié.
Pour les grandes pièces, chaque couche, à l'exception de la couche finale, n'a besoin que d'environ 3 heures. Le temps de fabrication des coquilles peut passer de 62 heures pour 24 heures.
Pour pièces moyennement lourdes, la réduction est d'environ 60% par rapport au sol de silice conventionnel.
Le prix du marché est seulement 20–30% plus élevé, et cette prime peut être récupérée grâce à une surface au sol réduite, consommation de chaleur, et un rendement plus élevé. Le sol de silice à séchage rapide est une direction inévitable pour la réforme de la coque du sol de silice.
Pour réduire les coûts, la voie la plus efficace consiste à remplacer le zircon par quartz fondu ou quartz synthétique pour le réfractaire du revêtement de façade. Le zircon représente environ 65% du coût total de la coque du sol de silice.
Le remplacement du zircon par de la calcite ou du quartz a réduit le coût de la coque de 6,000 yuans/t coulée vers 2,210 yuans/t, un 55.8% réduction. Pour pièces moyennement lourdes, le sable/farine de quartz fondu remplace progressivement le sable/farine de zircon.
5. Coquille de sol de silice avec cire à température moyenne: Le référentiel de qualité
Le sol de silice et la cire à température moyenne constituent la méthode de moulage de précision la plus répandue au niveau international.. Il donne la meilleure qualité de moulage et le taux d'échec le plus bas.
Il est particulièrement adapté aux pièces de taille moyenne à grande et extra-larges nécessitant une rugosité de surface élevée.Ra 0,8–4,3-et une précision dimensionnelle élevée-CT3–CT5.
En raison des limites d'équipement et de coût, cependant, il est rarement utilisé pour les pièces moyennement lourdes dans le 5–100 kg gamme.

Problèmes
D'abord, coût. Le coût de la coque est d'environ 8 fois celui du silicate de sodium, et à propos 20% plus haut que le sol de cire et de silice à basse température.
Les principales raisons sont les coûts plus élevés des matériaux de coque et de cire., consommation d'énergie de l'équipement beaucoup plus élevée, et un investissement en équipement plus élevé.
Deuxième, le cycle de production est similaire à celui d'un sol de cire et de silice à basse température et beaucoup plus long que celui du silicate de sodium ou des coques composites.
Troisième, pour 5–60 kg pièces moulées moyennement lourdes, cire liquide à moyenne température à 63–75°C et une pression d'injection élevée d'environ 7.1–8,0 MPa est nécessaire.
Les modèles de cire à paroi mince ont tendance à rétrécir. La précision dimensionnelle n'est pas particulièrement élevée.
Étant donné que les pièces moyennement lourdes ne nécessitent pas la même précision dimensionnelle et la même rugosité que les grandes pièces, le sol de silice – la cire à température moyenne est rarement sélectionné pour eux.
Orientation de l'amélioration
Maîtriser les coûts tout en maintenant la qualité, après avoir résolu la mauvaise mouillabilité de la calcite avec de la cire à température moyenne, remplacer le zircon par du quartz synthétique ou du quartz fondu est clairement la direction à prendre.
Le quartz fondu a un coefficient de dilatation linéaire de seulement 5 × 10⁻⁷/°C, et son prix est seulement 1/6 celui du zircon. Outre-mer, le quartz fondu connaît une expansion progressive dans ses applications.
Le sol de silice à séchage rapide pour raccourcir le cycle de coque est une direction courante dans l'industrie.
Développer de la cire domestique à moyenne température ou améliorer la cire à basse température paraffine-polyéther est une tâche importante.
La clé est de résoudre le problème du traitement de la cire récupérée afin que les propriétés de la cire restent stables en production..
6. Coque composite: Un compromis, Pas une réponse définitive
Pour palier aux faiblesses des coques en silicate de sodium, de nombreuses usines utilisent désormais du zircon et du sol mullite-silice pour les première et deuxième couches, tout en conservant le procédé original au silicate de sodium pour les couches de back-up.
Il s'agit d'un compromis qui combine la bonne aptitude au traitement du sol de silice avec le faible coût et le cycle court du silicate de sodium..
Par rapport aux coques en silicate de sodium, les coques composites améliorent considérablement la capacité de moulage: rugosité inférieure, moins de défauts de surface, et un taux d'échec inférieur.
Ils peuvent être utilisés pour l'acier inoxydable, acier résistant à la chaleur, et autres aciers fortement alliés. Le cycle de production est beaucoup plus court que celui du sol cire-silice à basse température et similaire au silicate de sodium.
Problèmes clés
D'abord, car les couches de support retiennent un liant à base de silicate de sodium, la résistance globale à haute température et la résistance au fluage de la coque sont inférieures à celles d'une coque en sol de silice.
La température de frittage de la coque est limitée à moins 960°C. Au-dessus de 800°C, la déformation de la coque augmente de 30%.
Une coque en sol de silice peut être frittée jusqu'à environ 1,500°C et ne se déforme pas avant cette température.
Donc, la précision dimensionnelle des pièces moulées en coques composites, y compris les tolérances, est inférieur aux coquilles de sol de silice.
Lorsque vous versez de gros moulages 10 kg, couches supplémentaires de sol de silice - généralement au moins 2 plus de couches-sont nécessaires pour obtenir une résistance à haute température et éviter la déformation.
Deuxième, les deux premières couches sont le principal facteur affectant la perméabilité de la coque. Le passage du silicate de sodium au sol de silice réduit considérablement la perméabilité globale de la coque.
Lorsque la température de frittage est basse et que le temps de maintien est insuffisant, porosité des gaz, maltraitement, et des coupures à froid se produisent souvent.
Les coques composites sont donc difficiles à utiliser pour des pièces à parois fines d ≤ 3 mm, grosses pièces, et des pièces extra-larges en dessous d'environ 60 kg.
Parce que la résistance à haute température est inférieure à celle du sol de silice, des déchets peuvent en résulter. Autrement dit, la perméabilité de la coque composite est inférieure à celle des coques en silicate de sodium et en sol de silice.
Troisième, la qualité de la coque composite est plus stable que le silicate de sodium mais moins stable que le sol de silice. Les couches de support contiennent encore un liant à base de silicate de sodium.
Pour contrôler les coûts, de nombreuses usines utilisent encore des produits à faible coût, réfractaires instables tels que l'argile et le sable granulaire. Le contrôle du processus est similaire au silicate de sodium, donc la stabilité de la qualité est mauvaise.
Pour les pièces lourdes à proximité 10 kg et grandes pièces ci-dessous 1 kg, les taux de rejet et d'échec sont plus élevés qu'avec les coques en sol de silice.
Quatrième, parce que les coques composites utilisent du zircon coûteux pour le revêtement facial, le coût de la coque est 6.3 fois celui du silicate de sodium.
Si du sable/farine de mullite est utilisé pour les couches de support, le coût de la coque est presque le même que celui du sol de silice, seulement environ 1 moulage de yuans/kg différence. L'avantage du faible coût n'est pas significatif.
Cinquième, les coques composites ne peuvent pas utiliser de cire à température moyenne. La cire à température moyenne ne peut pas être décirée à l'eau chaude.
Dans un autoclave à 171° C et 0.6 MPa, la résine damar à température moyenne réagit fortement avec le silicate de sodium et le durcisseur résiduel dans les couches de support, formant une substance saponifiée blanche et collante qui ne peut être recyclée sans traitement.
Les coquilles de sol de silice peuvent utiliser à la fois une faible- et cire moyenne température sans ce problème.
En résumé, la coque composite est une amélioration par rapport au silicate de sodium. C'est mieux dans la capacité de traitement du moulage, rendement, et taux d'échec, mais c'est quand même fondamentalement différent d'une coque de sol de silice.
Outre un cycle de production plus court et un coût de coque légèrement inférieur, sa qualité de coulée et sa fiabilité sont inférieures au sol de silice.
Orientation de l'amélioration
D'abord, remplacer le sable de zircon par de la calcite pour le réfractaire du revêtement de surface. La capacité de transformation du moulage ne dépend pas entièrement du réfractaire de la couche de finition; elle est étroitement liée au liant mais également au motif en cire : rugosité du motif en cire et résidus saponifiés.
Les coques composites ne peuvent utiliser que de la cire à basse température et sont principalement utilisées pour les moulages de précision à rugosité moyenne.Ra 6,3-11,5-et une précision dimensionnelle inférieure-CT4–CT6.
L'expérience en matière de production montre qu'il est tout à fait possible de remplacer le sol de zircone-silice par un sol de calcite-silice pour le revêtement de surface..
Cela réduit le coût de la coque de 4,150–4 830 yuans/t coulée à 1,360 yuans/t, seulement 460 yuan plus que le silicate de sodium.
Deuxième, améliorer le contrôle qualité et l’environnement pour la fabrication des coquilles, surtout les couches de sauvegarde.
Troisième, les couches de sauvegarde doivent utiliser stable, résistant aux hautes températures, réfractaires relativement bon marché avec une teneur en humidité compatible avec le revêtement de surface.
Deux matériaux de sauvegarde courants sont recommandés. L’un est le revêtement en poudre d’argile réfractaire-quartz à 60%/40%, stuqué avec du sable granulaire fabriqué à partir de déchets de briques de corindon concassés et de déchets de briques réfractaires associés.
Il est largement disponible, bon marché, et offre une résistance à haute température et une résistance au fluage plus élevées que la mullite ou la bauxite, à seulement 1/2–1/3 le prix de la bauxite.
Il convient aux revêtements en zircon ou en quartz synthétique.. Le deuxième est un revêtement en poudre argile réfractaire-granulaire dans un rapport volumique de 3:7, stuqué avec du sable granulaire.
Cette option convient uniquement aux coques composites en zircon. Certaines usines utilisent du sable/farine de mullite ou de la bauxite pour les couches de support composites.
Les propriétés du revêtement sont stables, la coque est fine et facile à fritter, mais le coût est trop élevé et les propriétés à haute température sont inférieures aux deux options ci-dessus. La bauxite a un mauvais comportement au knock-out.
Matériaux fabriqués à partir de déchets de porcelaine broyés, carrelage vernissé, ou les carreaux de sol sont bon marché, mais ils ne sont pas cuits à haute température, avoir une composition complexe, présentent une forte tendance à se fissurer à haute température, ont un caractère réfractaire inférieur, et sont difficiles à démouler après le versement, en particulier pour les pièces lourdes. Ils ne sont pas recommandés.
7. Tendances de développement futures dans la fabrication de coques pour les grandes pièces moulées en acier inoxydable
Le développement de la technologie de fabrication de coques est de plus en plus axé sur l'amélioration de la qualité du moulage tout en réduisant les coûts de production., temps de cycle, et l'impact environnemental.
Utilisation plus large des liants Silica-Sol
Les systèmes silice-sol offrent une base technique solide pour un moulage de précision de haute qualité en raison de leurs propriétés de coque favorables et de leur potentiel de production stable..
Leur adoption plus large dépend de la réduction des inconvénients liés aux coûts des matériaux et au temps de séchage..
Sol de silice à séchage rapide, construction de coque optimisée, et des systèmes réfractaires plus économiques peuvent aider à combler cet écart.
Optimisation réfractaire
Le remplacement du zircon coûteux par de la silice synthétique qualifiée ou de la silice fondue peut réduire les coûts des matériaux, mais les substitutions doivent préserver la compatibilité chimique et la qualité de la surface.
Le développement futur du procédé devrait se concentrer sur l'ensemble du système de revêtement de surface, y compris la chimie des liants, chargement de poudre, distribution granulométrique, comportement mouillant, et stabilité au séchage.
L’optimisation conjointe de ces variables est plus efficace que la réduction isolée des coûts des réfractaires..
Séchage plus rapide et plus cohérent
Liants à séchage rapide, gestion améliorée du flux d’air, humidité contrôlée, et une meilleure surveillance environnementale des ateliers peut réduire les temps de cycle de fabrication des coquilles.
L’objectif n’est pas simplement de sécher chaque couche le plus rapidement possible. Il s'agit d'obtenir une résistance et une stabilité dimensionnelle suffisantes avec un temps d'attente minimum et une variation de processus acceptable..
Contrôle de processus basé sur les données
Les fonderies modernes peuvent améliorer la cohérence en enregistrant les propriétés des boues, conditions de séchage, nombre de couches de coque, paramètres de déparaffinage, profils de tir, et les résultats de l'inspection de coulée.
L'analyse de ces enregistrements permet d'identifier les conditions de traitement associées aux fissures de coque, écarts dimensionnels, et défauts de surface.
Au fil du temps, cela permet des fenêtres d'exploitation plus fiables et réduit la dépendance à l'égard de l'expérience de chaque opérateur.
Fabrication au coût total
La tendance à long terme est d'évaluer les processus de fabrication de coques en fonction du coût de production des pièces moulées acceptées plutôt que par les seuls matériaux de coque..
Un processus qui réduit le rejet, surépaisseurs d'usinage, et les délais de livraison peuvent offrir un meilleur résultat commercial même lorsque le coût matériel initial est plus élevé.
Ceci est particulièrement important pour les grandes pièces moulées en acier inoxydable, où chaque composant rejeté peut représenter une perte substantielle.
8. Conclusion
Les quatre principaux procédés de fabrication de coques utilisés dans le moulage de précision : les coques en silicate de sodium, coques composites, coques en sol de silice avec cire à basse température, et des coques en sol de silice avec de la cire à température moyenne, chacune offrant des avantages différents en termes de qualité de coulée, coût, et cycle de production.
Pour les grandes pièces moulées en acier inoxydable, les améliorations les plus efficaces consistent à renforcer le contrôle des processus, optimiser les réfractaires des revêtements de surface, adopter des systèmes de silice-sol validés à séchage rapide, améliorer la récupération de la cire, et sélectionner la construction de la coque en fonction de la géométrie de coulée et du volume de production.
Finalement, le meilleur procédé de fabrication de coquilles n'est pas nécessairement le moins cher ou le plus sophistiqué.
C'est le processus qui produit systématiquement des pièces moulées répondant aux normes de qualité requises au coût total de fabrication le plus bas..
Pour les fonderies recherchant une meilleure qualité et une production plus stable, la combinaison d'une technologie silice-sol adaptée, matériaux réfractaires qualifiés, séchage contrôlé, et la gestion des processus basée sur les données offre une voie pratique vers un casting d'investissement à plus haut rendement.
FAQ
Quel processus de fabrication de coques donne la meilleure qualité pour les grandes pièces moulées en acier inoxydable?
La coque en sol de silice avec de la cire à température moyenne offre la meilleure qualité de coulée, précision dimensionnelle, et taux d'échec le plus bas.
Le sol de silice avec de la cire à basse température est une alternative pratique pour les pièces moyennement lourdes.
Pourquoi le silicate de sodium est-il encore utilisé si sa qualité est inférieure?
Le silicate de sodium est bon marché, a un cycle de production court, bon comportement au knock-out, et haute perméabilité. Il reste économiquement attractif pour des moulages moins exigeants.
Pourquoi les coques composites ne peuvent-elles pas utiliser de cire à température moyenne?
En déparaffinage autoclave à 171°C et 0.6 MPa, la résine damar à température moyenne réagit avec le silicate de sodium et le durcisseur résiduel dans les couches de support, formant une substance saponifiée collante qui ne peut être recyclée sans traitement.
Quelle est l’orientation future des grandes coques moulées en acier inoxydable?
Les coques en sol de silice, en particulier avec les réfractaires à faible coût et les liants à séchage rapide, remplaceront progressivement les coques en silicate de sodium et en composite à mesure que les exigences de qualité augmentent..

