
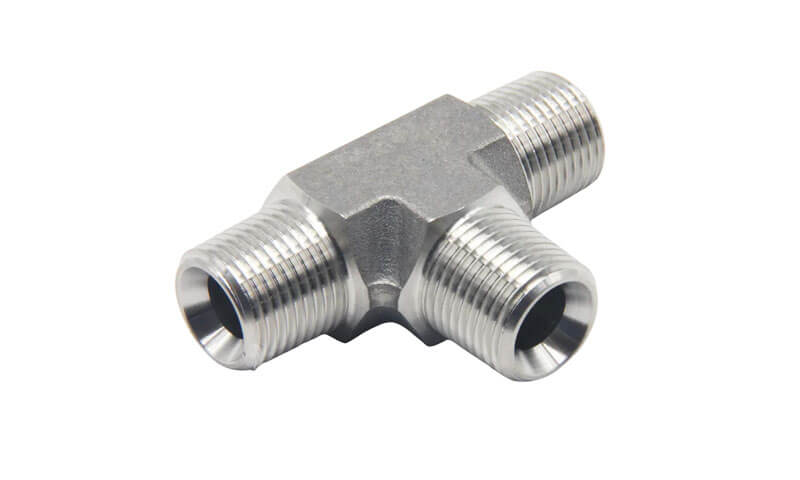
UN t-shirt en acier inoxydable est un raccord de tuyauterie à trois ports conçu pour diviser, combiner, ou rediriger le flux de fluide dans un système de tuyauterie.
Contrairement à un simple tronçon de tuyau, un té doit intégrer trois passages d'écoulement dans un seul corps contenant de la pression tout en conservant une résistance mécanique suffisante, épaisseur de paroi contrôlée, précision dimensionnelle, et des connexions fiables à la tuyauterie adjacente.
Dans les applications exigeantes, la géométrie de la jonction des embranchements affecte également la répartition du débit, concentration de contrainte locale, perte de pression, et fiabilité du service à long terme.
Pour les tees personnalisés complexes, moulage de précision (fonte à la cire perdue) fournit un moyen efficace de reproduire la jonction tridimensionnelle entre les passages de course et de dérivation tout en conservant le corps en tant que pièce moulée intégrée.
Le moulage établit la géométrie structurelle globale, tandis que l'usinage CNC peut ensuite produire des filetages, alésages, surfaces d'étanchéité, dimensions de la prise, et autres interfaces fonctionnelles aux tolérances requises.
1. Qu'est-ce qu'un té en acier inoxydable?
UN t-shirt en acier inoxydable est un raccord de tuyauterie à trois voies avec un passage principal et un passage de dérivation se coupant selon une géométrie contrôlée.
Il est utilisé pour diviser un flux de fluide en deux directions, combiner deux flux en un seul, ou fournir une connexion de dérivation à une autre section d'un système de tuyauterie.
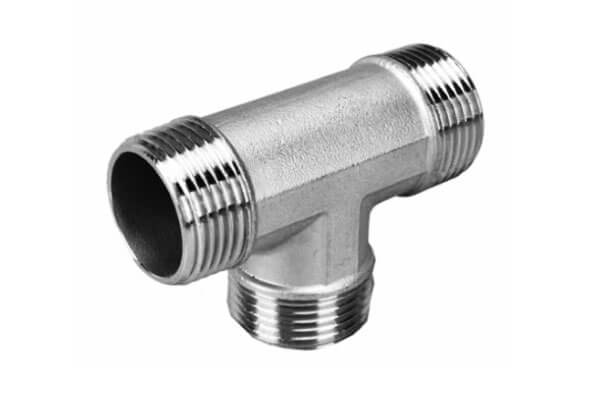
Les trois ouvertures sont normalement appelées les deux extrémités du courir et le bifurquer. Dans un tee-shirt égal, les trois tailles de connexion sont nominalement les mêmes. Dans un té réducteur, la branche ou un côté de la piste a un diamètre plus petit.
Parce que les trois passages se croisent au sein d'un corps relativement compact, la jonction est plus exigeante techniquement qu'un raccord de tuyau droit.
Le constructeur doit contrôler simultanément la géométrie du passage interne, épaisseur de paroi extérieure, solidité des matériaux, et dimensions de connexion.
2. Ingénierie des matériaux & Métallurgie
La sélection des matériaux est fondamentale pour la performance d'un produit personnalisé acier inoxydable té car le raccord doit simultanément résister à la pression interne, corrosion, température, chargement mécanique, et les conditions de fabrication du moulage de précision.
Aciers inoxydables austénitiques: CF8, CF8M, CF3, et CF3M
Acier inoxydable CF8
ASTM A351 CF8 est un acier inoxydable austénitique moulé correspondant globalement à l'acier forgé 304 acier inoxydable.
Il contient généralement environ 18–21 % en poids de chrome et 8 à 11 % en poids de nickel, avec un carbone limité à environ 0.08 % en poids maximum.
CF8 offre une bonne résistance générale à la corrosion, dureté, et coulabilité, le rendant adapté à l'eau, vapeur, transformation des aliments, et de nombreux systèmes de fluides industriels généraux.
CF8M Acier inoxydable
ASTM A351 CF8M est la nuance coulée de type 316 et contient généralement environ 18–21% en poids de chrome, 9–12% en poids de nickel, et 2 à 3 % en poids de molybdène.
L'ajout de molybdène améliore la résistance à la corrosion localisée, particulièrement corrosion par piqûres et fissures, dans de nombreux environnements contenant des chlorures.
Le CF8M est donc largement considéré en cas d'exposition chimique, conditions marines, ou un service de fluide plus exigeant est impliqué.
Pour assemblages soudés ou réparés par soudure, les qualités à faible teneur en carbone CF3 et CF3M peut fournir un avantage métallurgique important.
Leur teneur en carbone est généralement limitée à 0.03 % en poids maximum, réduisant la tendance à la précipitation du carbure de chrome aux joints de grains lors d'une exposition thermique.
Cela permet de réduire le risque de sensibilisation et de corrosion intergranulaire associée., en particulier autour des régions soudées.
Aciers inoxydables duplex et super duplex
Lorsqu'un té en acier inoxydable est exposé à des concentrations élevées de chlorure, eau de mer, environnements offshore, ou des conditions exigeantes de pression et de température, les aciers inoxydables duplex peuvent offrir une combinaison utile de résistance et de résistance à la corrosion.
Duplex 2205 Acier inoxydable
Duplex 2205, communément identifié par US S32205 et qualité de fonte associée CD3MN, contient une microstructure mixte ferritique-austénitique, généralement ciblé près d'un rapport de phase équilibré après un traitement de solution approprié.
Cette structure biphasée confère à l'alliage une limite d'élasticité nettement supérieure à celle des aciers inoxydables austénitiques conventionnels tout en conservant une forte résistance aux mécanismes de corrosion liés aux chlorures..
Par rapport au CF8M, 2205 peut fournir environ deux fois la limite d'élasticité, en fonction des spécifications du produit applicables et des conditions de traitement thermique.
Il offre également une bonne résistance à la fissuration par corrosion sous contrainte de chlorure., piqûre, et corrosion caverneuse.
Super duplex 2507 Acier inoxydable
Super duplex 2507, communément désigné US S32750 et associé à la qualité coulée CD3MWCuN, contient des niveaux plus élevés de chrome, molybdène, et de l'azote que 2205.
Il offre donc une plus grande résistance et une plus grande résistance à la corrosion localisée, ce qui le rend approprié pour les conditions marines sévères, en mer, et environnements de processus.
CK3MCuN Acier inoxydable
CK3MCUN est différent des aciers inoxydables duplex. C'est un acier inoxydable austénitique fortement allié avec des ajouts substantiels de molybdène et d'azote et est destiné aux environnements hautement corrosifs où les 304- ou les matériaux de type 316 peuvent ne pas offrir une résistance suffisante.
Il doit donc être considéré séparément des matériaux duplex et super duplex lors de la sélection d'un té en acier inoxydable moulé..
3. Ingénierie de précision & Flux de processus de production
Produire un té en acier inoxydable sur mesure par moulage de précision implique une séquence d’étapes soigneusement contrôlées.
Chaque étape influence la qualité finale, précision dimensionnelle, et propriétés mécaniques.

Simulation d'outillage de moules et de solidification CAO/FAO
Le processus commence par le dessin ou le modèle 3D du client. L'équipe d'ingénierie de la fonderie crée un modèle CAO du té, y compris les allocations pour retrait, usinage, et brouillon.
L'outillage du moule est ensuite conçu et usiné à l'aide d'un logiciel de FAO..
Avant la découpe de l'outillage, simulation de solidification et d’écoulement est réalisé à l'aide d'un logiciel tel que ProCAST ou MAGMA. Cette simulation prédit:
- Comportement de remplissage du moule et arrêts à froid potentiels.
- Séquence de solidification et porosité de retrait.
- Points chauds et contraintes résiduelles.
- Emplacement des contremarches et des refroidissements.
La simulation permet à la fonderie d'optimiser le déclenchement et la montée en température avant de couler le métal., réduisant les essais et les erreurs et raccourcissant le temps de développement.
Injection automatisée de motifs et construction robotisée de coques en céramique
Les modèles en cire sont produits en injectant de la cire fondue dans l'outillage du moule sous pression..
Les machines d'injection automatisées garantissent des dimensions de motif cohérentes, densité, et finition de surface. Les motifs sont ensuite assemblés sur un canal central ou une grappe, former un arbre.
L'arbre est plongé à plusieurs reprises dans une boue de céramique et recouvert de stuc pour construire une coque en céramique..
Cela se fait souvent en utilisant construction de coques robotisées systèmes, qui garantissent une épaisseur de revêtement et un séchage constants.
Le procédé de sol de silice est couramment utilisé pour les pièces moulées en acier inoxydable car il produit un, coque solide avec une excellente stabilité dimensionnelle.
Déwax, Frittage de coquilles, et fusion
Une fois que la coque atteint une épaisseur suffisante, on le chauffe pour faire fondre la cire (déwax) puis fritté à haute température pour renforcer la céramique.
La coque frittée est un moule creux prêt à être coulé.
La fusion est effectuée dans un fournaise à induction, soit à l'air, soit sous vide, en fonction de l'alliage et des exigences de qualité.
La chimie est vérifiée par analyse spectrographique avant coulée. Le métal en fusion est versé dans la coque préchauffée, et on laisse le moulage se solidifier dans des conditions contrôlées.
Finition post-coulée
Après la solidification, La coquille en céramique est brisée, et les déjections sont coupées dans l'arbre. Les portails et les contremarches sont retirés par meulage ou découpe.
Les castings subissent ensuite:
- Dynamitage: Pour éliminer les résidus de céramique et le tartre de surface.
- Meulage et finition: Pour supprimer des talons de porte et fusionner des surfaces.
- Recuit de solution: Pour restaurer la résistance à la corrosion et optimiser les propriétés.
- Passivation: Pour éliminer le fer libre et améliorer la couche d'oxyde passive.
- Filetage CNC: Pour le TNP, BSP, ou extrémités filetées métriques.
- Préparation des extrémités à douille ou à souder bout à bout: Pour répondre aux exigences ASME B16.9 ou B16.11.
- Inspection et tests: Dimensionnel, visuel, CND, et tests de pression.
Chaque étape est documentée et traçable, s'assurer que le té fini répond aux spécifications du client.
4. Té en acier inoxydable vs. Tés forgés et fabriqués
Investissement, forgé, et des tés fabriqués en acier inoxydable peuvent tous être utilisés pour créer des connexions de tuyauterie à trois voies,
mais leurs itinéraires de fabrication produisent différentes combinaisons de géométrie, structure métallurgique, exigences d'usinage, économie de production, et capacité de personnalisation.
Le choix doit donc être basé sur la classe de pression réelle, qualité du matériau, géométrie, volume de production, et les exigences applicables en matière de tuyauterie plutôt que de supposer qu'un processus de fabrication est universellement supérieur.
| Caractéristique de base | Té en acier inoxydable moulé à investissement | Té en acier inoxydable forgé | Té fabriqué en acier inoxydable |
| Principe de fabrication | L'acier inoxydable fondu se solidifie dans un moule en céramique de précision | La billette forgée chauffée est déformée plastiquement sous des forces de forgeage contrôlées | Tuyau, plaque, ou les composants forgés sont coupés, équipé, et soudé |
| Géométrie complexe | Excellent | Bien, mais la forme est limitée par la pratique du forgeage | Haut, mais une géométrie complexe peut nécessiter plusieurs pièces |
| Construction monobloc | Oui | Oui | Généralement assemblés et soudés |
| Géométrie du passage interne | Excellent pour les conceptions moulées à la cire appropriée | Bon pour les passages relativement conventionnels | Très flexible, mais la fabrication est plus complexe |
| Structure matérielle | Microstructure coulée, contrôlé par solidification et traitement thermique | Forgé, structure travaillée | Matériau ouvré/fabriqué plus zones de soudure |
| Personnalisation | Excellent pour les dimensions non standard et les configurations de branches | Bien, mais les contraintes d'outillage et de forgeage augmentent avec la complexité | Excellent pour les configurations spéciales ou très grandes |
| Exigence d'usinage | Modéré; surfaces de connexion et d'étanchéité normalement usinées | Souvent modéré à élevé | Modéré à élevé selon la fabrication |
Soudures |
Aucune soudure structurelle requise dans le corps du té de base | Aucune soudure structurelle requise dans le corps forgé | Plusieurs soudures peuvent être nécessaires |
| Exigence en matière d'outillage | Modèle/outillage requis | Des matrices de forgeage peuvent être nécessaires | Besoin en outillage dédié réduit |
| Pièces complexes de petite à moyenne taille | Très adapté | Approprié | Peut être moins économique |
| Grands T-shirts spéciaux | Dépend du processus | Dépend du processus | Souvent pratique |
| Répéter la production | Excellent une fois l’outillage établi | Excellent | Bien |
| Principal avantage de fabrication | Géométrie intégrée complexe avec une forme proche du net | Structure mécanique forgée et itinéraires de forgeage établis | Fabrication flexible avec un outillage initial relativement faible |
| Principale limite | Nécessite un contrôle rigoureux de la solidité et de la solidification de la coulée | Moins flexible pour une géométrie complexe | Qualité de soudure, distorsion, et le stress résiduel nécessite un contrôle |
5. Applications industrielles & Études de cas réels
Les tés personnalisés en acier inoxydable sont utilisés dans un large éventail d'industries et d'applications..

Chimie et pétrochimie: Systèmes de tuyauterie pour acides, solvants, et produits chimiques réactifs. Les alliages CF8M et duplex sont courants.
Pétrole et gaz: Plateformes offshore, raffineries, et canalisations. Les tés duplex et super duplex sont utilisés pour le service d'eau de mer et de chlorure élevé.
Production d'électricité: Vapeur, eau de refroidissement, et systèmes de désulfuration des fumées. Des aciers CF8M et inoxydables fortement alliés sont utilisés.
Pharmaceutique et biotechnologie: Vapeur propre, eau purifiée, et tuyauterie de process. Les CF3M et les tés électropolis sont courants.
Nourriture et boissons: Tuyauterie de traitement pour produits laitiers, brassage, et transformation des aliments. Des conceptions CF8M et hygiéniques sont utilisées.
Marin: Tuyauterie d'eau de mer, systèmes de ballast, et drainage du pont. Les tés duplex et super duplex sont préférés.
Traitement de l'eau: Dessalement, eaux usées, et systèmes de dosage de produits chimiques. Des alliages CF8M et duplex sont utilisés.
6. Choisissez DEZE comme fabricant de tés en acier inoxydable personnalisés
CETTE Technologie fournit des solutions intégrées personnalisées de moulage d'acier inoxydable et d'usinage CNC pour les raccords de tuyauterie complexes et les composants industriels.
De l’examen technique initial et de la sélection des matériaux au moulage de précision, traitement thermique, Usinage CNC, finition de surface, et inspection finale, CE gère les étapes clés de la fabrication au sein d’un flux de travail intégré.
En tant que OIN 9001:2015-agréé fabricant, CE maintient la traçabilité de la production et le contrôle de la qualité tout au long du processus de fabrication. L'inspection et les tests peuvent être organisés en fonction des exigences du projet.
Contactez CECI avec ton dessin, 3Modèle D, spécification matérielle, dimensions, ou les exigences de candidature.
Notre équipe d'ingénierie peut examiner la conception et développer une solution de moulage de té en acier inoxydable personnalisée et adaptée à votre projet..
7. Conclusion
Les tés personnalisés en acier inoxydable sont des composants essentiels dans les systèmes de tuyauterie où la résistance à la corrosion, intégrité de pression, et la fiabilité sont essentielles.
Le moulage de précision offre une combinaison unique de liberté de conception, flexibilité du matériau, et une rentabilité qui le rend idéal pour les tés complexes en volumes moyens à élevés.
Des nuances austénitiques CF8 et CF8M aux alliages duplex et super duplex, la sélection des matériaux doit correspondre à l'environnement de service.
Le recuit de mise en solution est essentiel pour restaurer la résistance à la corrosion et optimiser les propriétés mécaniques.
L'usinage de précision garantit que les préparations finales, fils de discussion, et les dimensions répondent aux exigences du système de tuyauterie.
Choisir le bon partenaire de fabrication est essentiel. Une fonderie avec une expertise en ingénierie, usinage en interne, capacités de traitement thermique, et un système de qualité solide peut contribuer à garantir que chaque té fonctionne de manière fiable dans l'application prévue..
DEZE se positionne comme un tel partenaire, offrant la profondeur technique et la capacité de production nécessaires pour les projets de tés en acier inoxydable personnalisés.
FAQ
Pourquoi utiliser le moulage de précision pour un té en acier inoxydable?
Le moulage de précision convient aux géométries de tés complexes car il peut produire la course, bifurquer, jonction, et structure externe en tant que coulée intégrée.
Interfaces critiques telles que les threads, alésages, et les surfaces d'étanchéité peuvent ensuite être usinées CNC.
Un té en acier inoxydable nécessite-t-il un traitement thermique?
De nombreuses nuances d'acier inoxydable moulé nécessitent ou bénéficient d'une condition de traitement thermique spécifiée..
Pour les pièces moulées austénitiques et duplex, le traitement en solution est généralement important pour obtenir les propriétés métallurgiques et de corrosion requises. Le cycle exact dépend du niveau scolaire.
Quelle est la différence entre un té égal et un té réduit?
Un tee-shirt égal a les trois ouvertures de la même taille. Un té réducteur a une ouverture de dérivation plus petite que les ouvertures de course. Les tés réducteurs sont utilisés lorsque seule une partie du débit est détournée.
Les tés moulés à modèle perdu peuvent-ils être utilisés dans un service à haute pression?
Oui, lorsqu'il est correctement conçu, casting, thermique traité, et inspecté. Les tés moulés à modèle perdu peuvent répondre aux exigences de pression et de test d'étanchéité pour de nombreuses applications à haute pression.
Pour les pressions extrêmes, des tés forgés peuvent être préférés.
Quelles préparations finales sont disponibles pour les tés en acier inoxydable?
Les préparations d'extrémité courantes incluent des filetages (TNP, BSP), soudure à douille, soudure de la crosse, et bridé. Le choix dépend du système de tuyauterie, pression, et exigences d'assemblage.

