

Dans des systèmes mécaniques exigeants, une poulie est bien plus qu'une simple roue à gorge.
C'est un élément de transmission porteur qui doit gérer en permanence le mouvement de la corde ou du câble., forces radiales, Charges d'impact, friction, et stress cyclique répété.
Quand une poulie fonctionne dans les grues, équipement minier, machines marines, systèmes de levage lourds, ou d'autres environnements de service sévères, la qualité de son matériau et de son processus de fabrication influence directement la fiabilité de l'équipement.
C'est ici poulies en acier moulé sur mesure offrir un avantage technique décisif.
Cet article explore les considérations techniques derrière la production de poulies en acier moulé sur mesure., des nuances d'acier et du moulage de précision à l'usinage, traitement thermique, inspection, candidatures, et sélection des fournisseurs.
1. Qu'est-ce qu'une poulie en acier moulé?
UN poulie en acier moulé est un composant mécanique rotatif fabriqué en coulant de l'acier dans un moule et en usinant ensuite les surfaces critiques aux dimensions requises.
Dans les systèmes de levage et de manutention par câble, on l'appelle aussi communément un réa.
Sa fonction première est de guider, réorienter, ou soutenir un câble métallique ou un élément flexible similaire tout en transférant la charge mécanique associée à travers le moyeu et l'arbre ou l'ensemble de roulements.
Contrairement à une simple roue, une poulie a une géométrie fonctionnelle soigneusement conçue. Le rainure de corde contrôle la façon dont la corde repose sur la poulie, tandis que le moyeu et l'alésage transmettent la charge à l'arbre de support ou au système de roulements.
Les brides aident à retenir le câble dans la rainure et peuvent contribuer à la rigidité structurelle globale du composant..
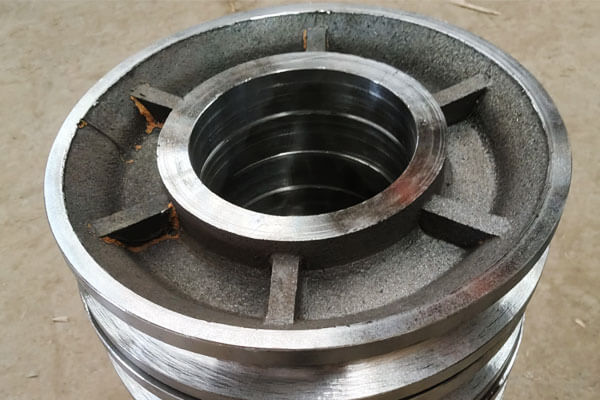
Principaux composants d'une poulie en acier moulé
| Composant | Fonction | Considération clé en matière de fabrication |
| Réa/Jante | Supporte et guide la corde | Profil de rainure, épaisseur de paroi, résistance à l'usure |
| Rainure de corde | Reçoit et guide la corde | Rayon, profondeur, précision du profil, condition de surface |
| Bride | Aide à retenir la corde sur la poulie | Hauteur, épaisseur, concentricité |
Moyeu |
Relie la poulie à l'arbre ou au roulement | Précision dimensionnelle, force structurelle |
| Alésage | Accueille l'arbre, bague, ou disposition des roulements | Diamètre, rondeur, concentricité |
| Rainure de clavette | Transmet le couple le cas échéant | Précision de position et dimensionnelle |
| Caractéristiques de montage | Interfaces avec les équipements environnants | Position, platitude, alignement |
Pour une poulie en acier moulé de précision, ces fonctionnalités ne nécessitent pas toutes la même précision de fabrication.
Le processus de coulée peut établir la majeure partie de la géométrie structurelle, tandis que l'usinage CNC est utilisé pour l'alésage, surfaces d'appui, rainure, rainure de clavette, faces d'extrémité, et autres interfaces critiques.
2. Nuances courantes d'acier moulé pour poulies personnalisées
La sélection des matériaux pour une poulie en acier moulé doit être basée sur la charge de travail, conditions d'impact, exigences d'usure, température de fonctionnement, exposition à la corrosion, et durée de vie requise.
En plus de l'acier moulé au carbone conventionnel, les conceptions de poulies personnalisées peuvent utiliser des aciers faiblement alliés, acier résistant à l'usure à haute teneur en manganèse, ou en acier inoxydable résistant à la corrosion lorsque l'environnement d'exploitation exige des performances supplémentaires.
| Matériel / Grade | Famille d'alliages | Attributs clés de performance | Applications typiques des poulies |
| ASTM A216 Gr.. WCB | Acier moulé au carbone | Bonne force, Excellente coulée, bonne usinabilité, rentable | Poulies à usage général, manutention industrielle, lumière- aux systèmes de levage de poids moyen |
| ASTM A216 Gr.. WCC | Acier moulé au carbone | Résistance spécifiée supérieure à celle du WCB, bonne ténacité et coulabilité | Poulies industrielles robustes, composants de grue, systèmes de manutention exigeants |
| Acier moulé faiblement allié, CR-MO / Ni-Cr-Mo | Acier moulé faiblement allié | Résistance plus élevée, trempabilité améliorée, bonne ténacité, meilleure performance en fatigue après traitement thermique | Réas de grue robustes, ascenseurs de chantier, équipement minier, poulies haute charge |
| Catégories ASTM A148 haute résistance | Acier moulé à haute résistance | Haute résistance à la traction et limite d'élasticité, adapté au traitement thermique, forte capacité portante | Réas principales, équipement de levage lourd, grandes poulies industrielles, machines à forte charge |
ASTM A352 LCB / LCC |
Acier moulé à basse température | Résistance aux chocs améliorée à basses températures, adapté aux conditions de service à froid | Grues extérieures, équipement minier pour régions froides, systèmes de levage marins et offshore |
| Acier moulé inoxydable austénitique, CF8 / CF8M | Acier moulé inoxydable | Excellente résistance à la corrosion, bonne ténacité, adapté aux environnements contenant des chlorures avec des limitations spécifiques à chaque qualité | Poulies marines, systèmes de manutention de matériaux corrosifs, équipement chimique et agroalimentaire |
| Acier hadfield, ASTM A128 Gr.. B | Acier austénitique à haute teneur en manganèse | Excellente résistance aux chocs et forte réponse d'écrouissage sous service abrasif | Équipement d'exploitation, manipulation de matériaux abrasifs, applications de poulies et de réas à fort impact |
| Acier moulé allié au bore | Acier allié au bore | Haute trempabilité, forte résistance à l'usure après traitement thermique, adapté aux charges cycliques exigeantes | Moyen- aux poulies robustes, matériel de manutention à forte usure |
3. Processus de fabrication de poulies en acier moulé sur mesure
Le processus de fabrication d'une poulie en acier moulé sur mesure est une séquence contrôlée dans laquelle la précision du motif.
Parce que la poulie est un élément porteur, la fonderie doit porter une attention particulière à la section réa, moyeu, transitions de bride, et d'autres zones où des changements locaux dans l'épaisseur de la section peuvent influencer la solidification et la qualité de la coulée interne.
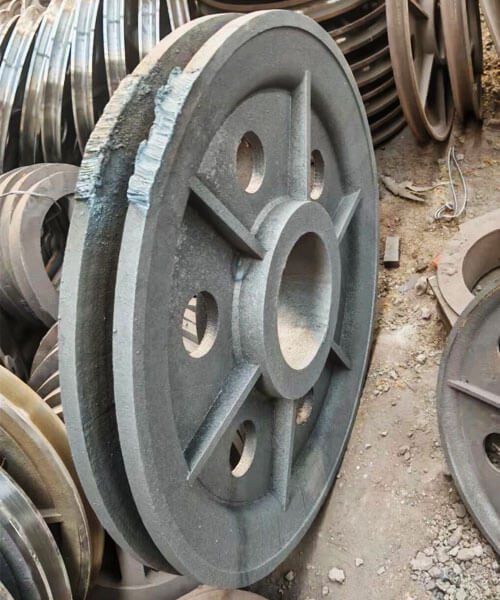
Création de patrons
La création de modèles détermine la géométrie de base de la cavité de la poulie et a donc une influence directe sur la précision du moulage..
Le motif doit reproduire la réa, moyeu, bride, et d'autres éléments moulés tout en incorporant une surépaisseur de retrait et une surépaisseur d'usinage appropriées.
Pour moulage de précision, un modèle en cire est normalement produit en injectant de la cire dans une matrice de précision.
Le motif en cire représente fidèlement la géométrie finale de la poulie et est ensuite utilisé pour créer la coque en céramique..
Pour le moulage au sable, le motif est généralement fabriqué à partir de résine, bois, métal, ou d'autres matériaux appropriés et est utilisé pour former la cavité du moule.
Selon la conception de la poulie, le modèle peut également incorporer des dispositions de dépouille et de séparation pour permettre un retrait fiable du moule.
Pour la production de poulies sur mesure, la conception du modèle doit faire une distinction claire entre les surfaces coulées et les surfaces nécessitant un usinage final.
Une surépaisseur d'usinage excessive augmente l'enlèvement de matière et le coût, tandis qu'une tolérance insuffisante peut rendre difficile l'atteinte des dimensions finales spécifiées.
Fabrication de moules et de noyaux
Le moule définit la géométrie externe de la poulie en fonte d'acier, tandis que les noyaux sont utilisés là où les cavités ou passages internes ne peuvent pas être formés directement par le motif.
Dans moulage au sable, les systèmes de sable et de liant sélectionnés sont compactés autour du motif pour créer la cavité du moule.
Un noyau peut être positionné pour produire l'alésage central ou d'autres éléments internes.
Force de base, précision dimensionnelle, perméabilité, et le positionnement sont particulièrement importants car le déplacement pendant le coulage peut affecter l'alignement du trou et l'épaisseur de la paroi..
Dans moulage de précision, le motif en cire est recouvert à plusieurs reprises de pâte de céramique réfractaire et de stuc pour construire une coque multicouche.
Après avoir atteint une résistance suffisante de la coque, la cire est retirée et le moule en céramique est cuit.
Le moule ou la coque doit offrir une résistance suffisante pour résister à l'acier en fusion tout en offrant une perméabilité et un comportement thermique appropriés..
Pour les moulages de poulies de précision, les défauts du moule peuvent être transférés directement à la surface de coulée ou altérer la précision dimensionnelle des caractéristiques critiques.
Fusion de l'acier et contrôle chimique
L'acier moulé sélectionné est fondu selon les exigences de l'alliage spécifié.
La fusion par induction ou la fusion à l'arc électrique peuvent être utilisées en fonction de l'alliage., équipement de fonderie, et les exigences de production.
Avant de verser, le métal en fusion est normalement vérifié par analyse chimique, Souvent avec un spectromètre, pour vérifier que le carbone et les éléments d'alliage se situent dans la plage de composition spécifiée.
La préparation du fondant peut également impliquer:
- Élimination des scories
- Désoxydation
- Réglage de la température
- Contrôle des inclusions
- Identification et traçabilité des chaleurs
Le contrôle chimique est particulièrement important pour les poulies personnalisées car la qualité de l'acier détermine la réponse au traitement thermique ultérieur et influence la résistance., dureté, comportement à l'usure, et performances à basse température.
Déclenchement, Alimentation, et verser
Le système d'entrée et d'alimentation doit être conçu de manière à ce que l'acier en fusion remplisse la cavité de la poulie en douceur et que le retrait de solidification puisse être compensé efficacement..
La géométrie de la poulie peut inclure des sections relativement lourdes autour du moyeu et une transition moyeu-réa.
Ces régions peuvent rester liquides plus longtemps que les sections plus fines et nécessitent donc une alimentation appropriée.
Le système de portes et de colonnes montantes est conçu pour contrôler:
Flux de métal → séquence de remplissage → bilan thermique → solidification directionnelle → compensation de retrait
Pendant le versement, la température et le débit de coulée doivent être contrôlés dans la fenêtre de processus établie pour l'alliage et le système de moule.
Une température du métal trop basse peut entraîner un remplissage incomplet ou des arrêts à froid, tandis que des conditions d'écoulement inappropriées peuvent augmenter les turbulences et la possibilité de défauts liés à l'oxyde ou aux inclusions..
Si nécessaire, la simulation de coulée peut être utilisée pour évaluer le remplissage et la solidification avant la production et pour identifier les points chauds potentiels ou les problèmes d'alimentation.
Solidification et refroidissement
Une fois la cavité remplie, l'acier fondu commence à se solidifier.
Cette étape est critique car l'acier subit une contraction volumétrique lors du refroidissement, et une solidification mal contrôlée peut produire des cavités de retrait, porosité interne, craquage chaud, et stress résiduel.
L'objectif est généralement de favoriser un modèle de solidification contrôlé et de préférence directionnel., les sections plus lourdes restant utilisables jusqu'à ce qu'une quantité suffisante de métal se soit solidifiée ailleurs.
En fonction de la conception du moulage, la fonderie peut utiliser:
- Curseurs
- Frissons
- Températures de moule contrôlées
- Transitions de sections optimisées
- Conditions de coulée spécifiques
Le comportement au refroidissement influence également la microstructure et les propriétés mécaniques résultantes..
Des gradients thermiques excessivement sévères ou inégaux peuvent contribuer à la distorsion et aux contraintes résiduelles, en particulier dans les poulies de grande taille ou géométriquement complexes.
Nettoyage par dépoussiérage et coulée
Une fois que le moulage a suffisamment refroidi, le moule ou la coque en céramique est retiré.
Pour les moulages en sable, cette opération est généralement appelée secouer, pendant laquelle le moule en sable durci et les noyaux sont détachés de la pièce moulée.
Pour les moulages de précision, la coque en céramique est mécaniquement retirée ou autrement traitée pour exposer la pièce moulée en acier.
La pièce moulée est ensuite séparée de son système de porte et de colonne montante.. Les opérations de nettoyage typiques comprennent:
- Couper les portes et les contremarches
- Affûtage
- Dynamitage
- Enlèvement des matériaux de moulage adhérents
- Pansement local des irrégularités de surface non fonctionnelles
Le but de cette étape est d'obtenir une pièce moulée propre, adaptée au traitement thermique et à l'inspection, tout en évitant l'enlèvement inutile du métal de base..
4. Usinage de précision des poulies en acier moulé
Précision Usinage CNC convertit la poulie en acier moulé d'une pièce moulée presque nette en un composant fonctionnel fini.
La rainure de la corde, alésage, rainure de clavette, moyeu, et les faces de montage sont les principales caractéristiques usinées car leur précision dimensionnelle et leur relation de position affectent directement le suivi du câble., rotation, répartition de la charge, et assemblage.
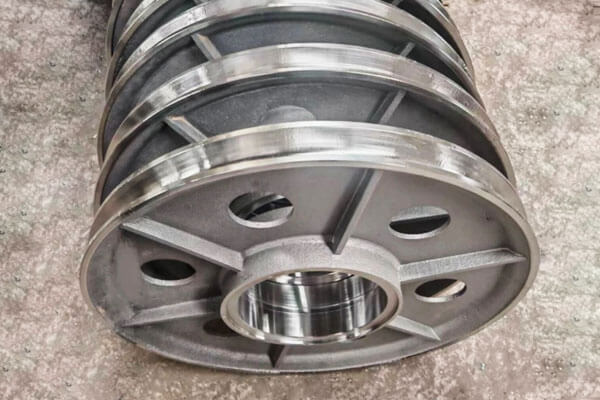
Usinage de rainures de corde
La rainure du câble est l'une des surfaces fonctionnelles les plus critiques de la poulie. Son rayon, profondeur, largeur, et le profil doit être adapté au type et au diamètre du câble.
Une rainure sous-dimensionnée peut contraindre excessivement la corde, tandis qu'une rainure surdimensionnée ou mal formée peut fournir un support insuffisant et augmenter la déformation et l'usure du câble..
Pour poulies à câble, le rayon de la rainure est donc normalement conçu pour assurer une bonne assise du câble plutôt que de simplement correspondre au rayon nominal du câble..
La rainure est généralement usinée sur un tour CNC à l'aide d'un outil de forme ou de profilage..
Après ébauche et finition du tournage, le meulage ou le polissage peuvent être appliqués là où une surface plus fine et plus uniforme est requise.
Usinage d'alésages
L'alésage assure l'interface avec l'arbre, palier, ou une douille, donc son diamètre, rondeur, et la concentricité doit être soigneusement contrôlée.
L'alésage est généralement produit par alésage, alésage, ou meulage de précision.
En fonction de l'ajustement et de l'application requis, les tolérances dimensionnelles peuvent être spécifiées en centièmes de millimètre, par exemple autour de ±0,02 à ±0,05 mm pour certaines applications de précision.
La tolérance réelle doit être déterminée par l'ajustement arbre/roulement, taille de la poulie, et spécifications techniques applicables.
Le plus important, l'alésage doit maintenir la relation de position requise avec la rainure du câble et la surface extérieure de la poulie.
Usinage de rainures de clavette et de cannelures
Où la poulie est montée directement sur un arbre claveté, la largeur de la rainure de clavette, profondeur, et la position angulaire doit être usinée avec précision.
Son alignement avec la rainure de la poulie est important pour un assemblage et une transmission de charge corrects..
Pour les applications nécessitant une plus grande capacité de couple ou un engagement rotatif plus précis, des connexions cannelées peuvent être utilisées.
Dans les deux cas, la précision de l'usinage est requise pour éviter un jeu excessif, concentration de contrainte locale, ou interférence d'assemblage.
Moyeu, Affronter, et usinage de brides
Le moyeu et les faces d'extrémité peuvent nécessiter une rotation, fraisage, ou meulage pour obtenir les dimensions et l'état de surface requis.
Les faces de montage doivent être suffisamment plates et correctement alignées pour garantir un assemblage cohérent.
La géométrie de la bride nécessite également un contrôle car une variation excessive peut affecter la rétention du câble et la relation entre la rainure et la structure environnante..
Concentricité et faux-rond
La concentricité de l'alésage par rapport à la rainure du câble est particulièrement importante pour une poulie en rotation.
Une excentricité excessive ou un faux-rond radial peut produire un mouvement non uniforme du câble., vibration, chargement inégal, et une contrainte supplémentaire sur les roulements.
Le faux-rond est normalement vérifié à l'aide d'un indicateur à cadran, jauge de précision, ou un équipement de mesure de coordonnées.
Pour les composants critiques, le applicable Tricot (Lecture totale de l'indicateur) l'exigence doit être définie sur le dessin technique plutôt que d'utiliser une valeur générique.
Équilibrage dynamique
Les poulies rotatives à grande vitesse peuvent nécessiter un équilibrage dynamique après l'usinage.
Un déséquilibre génère des forces centrifuges qui augmentent avec la vitesse de rotation et peuvent contribuer aux vibrations et à la charge des roulements..
L'équilibrage est réalisé sur une machine d'équilibrage dédiée. Selon la méthode de correction, de petites quantités de matériau peuvent être retirées ou des poids d'équilibrage peuvent être ajoutés pour atteindre la condition d'équilibre requise.
Pour basse vitesse, gerbes lourdement chargées, les exigences d'équilibrage peuvent être moins strictes que pour les poulies rotatives à grande vitesse.
5. Finition de surface et traitement thermique des poulies en acier moulé
Le traitement thermique détermine l'état mécanique de l'acier moulé, tandis que la finition de surface établit l'état requis des surfaces fonctionnelles et exposées.
Les deux doivent être pris en compte avec la charge prévue, porter, type de corde, environnement de fonctionnement, et la vie de service.
Traitement thermique
Le cycle de traitement thermique est choisi en fonction de la nuance d'acier moulé et des propriétés mécaniques requises. Les traitements courants comprennent:
| Traitement thermique | Objectif principal |
| Normalisation | Affiner la microstructure de coulée et établir un état mécanique plus uniforme |
| Recuit | Réduire la dureté, améliorer l'usinabilité, et soulager les tensions internes |
| Trempe et revenu | Développer une résistance et une ténacité supérieures avec une dureté contrôlée |
| Stress soulageant | Réduire les contraintes résiduelles du moulage, soudage, ou usinage |
| Durcissement de surface | Augmente la résistance à l'usure de surfaces sélectionnées telles que la rainure du câble |
Pour poulies porteuses, la trempe et le revenu peuvent être sélectionnés pour les aciers moulés au carbone et faiblement alliés appropriés lorsque des performances mécaniques plus élevées sont requises.
La température de revenu doit être établie en fonction de la nuance d'acier et de l'équilibre recherché entre dureté et ténacité..
Durcissement superficiel de la rainure
Là où le contact avec la corde produit une usure importante, un durcissement superficiel localisé peut être envisagé.
En fonction du matériau et du design, des méthodes telles que le durcissement par induction, durcissement à la flamme, ou la nitruration peut être applicable.
Le traitement doit être appliqué de manière sélective car une dureté de surface excessive ou une profondeur de durcissement inappropriée peuvent réduire la ténacité ou créer des contraintes résiduelles indésirables..
L'état du matériau de la rainure doit donc être pris en compte ainsi que le matériau du câble et les conditions de contact réelles..
Finition de la surface de la rainure
La finition de surface affecte directement l'interaction entre la rainure de la poulie et la corde.
Une surface rugueuse peut augmenter l’abrasion locale et accélérer l’usure du câble, tandis qu'une rainure correctement finie offre un contact plus doux.
Une cible typique pour les rainures de poulie usinées peut être autour RA 1,6-3,2 μm, bien que la valeur requise doive être spécifiée en fonction du type de câble, vitesse de fonctionnement, chargement, lubrification, et norme de conception.
La finition de surface ne doit pas être considérée indépendamment de la géométrie de la rainure..
Une rainure lisse mais mal profilée peut néanmoins provoquer une usure excessive du câble., tandis que le profil correct avec une texture de surface contrôlée offre des conditions de contact plus stables..
Revêtement et protection contre la corrosion
Les poulies en acier moulé utilisées à l'extérieur ou dans des environnements humides et corrosifs peuvent nécessiter des revêtements de protection. Les options courantes incluent:
- Revêtements époxy
- Revêtements en polyuréthane
- Apprêts riches en zinc
- Autres systèmes industriels de protection contre la corrosion
Pour service maritime ou offshore, des systèmes de protection contre la corrosion plus agressifs peuvent être spécifiés en fonction des spécifications d'exposition environnementale et de revêtement..
La rainure de contact avec la corde est souvent traitée différemment des surfaces sans contact. L'épaisseur du revêtement ne doit pas modifier les dimensions de la rainure ni interférer avec l'assise du câble..
Dans les applications où la précision dimensionnelle est critique, la rainure peut donc rester nue ou recevoir un traitement soigneusement contrôlé.
Compatibilité des cordes
La finition de surface et la géométrie des rainures doivent finalement être prises en compte avec les spécifications du câble.. Les câbles métalliques et les câbles synthétiques ne nécessitent pas nécessairement des conceptions de rainures identiques.
Pour câble métallique, la rainure doit fournir un support adéquat tout en évitant un pincement ou une déformation excessive.
Les câbles synthétiques peuvent nécessiter des géométries de rainures et des caractéristiques de surface différentes en raison de leur moindre rigidité en flexion et de leur comportement de contact différent..
Donc, le fabricant de la poulie doit confirmer le diamètre de la corde, construction, matériel, charge de fonctionnement, et conditions de service avant de finaliser l'usinage des rainures et le traitement de surface.
Cela garantit que la poulie en acier moulé finie est conçue comme une partie intégrée du système de manutention du câble plutôt que comme un composant rotatif isolé..
6. Exigences de qualité clés pour les poulies en acier moulé
Les exigences de qualité pour les poulies en acier moulé sont motivées par la sécurité, fiabilité, et la vie de service. Les éléments suivants sont essentiels.
Certification des matériaux. La composition chimique et les propriétés mécaniques doivent être vérifiées et documentées. Des certificats d'analyse et des rapports d'essais mécaniques doivent accompagner chaque lot de production.
Solidité interne. Les pièces moulées doivent être exemptes de défauts nuisibles tels que la porosité de retrait, porosité des gaz, inclusions, et des fissures. Des tests non destructifs sont utilisés pour vérifier la qualité interne.
Précision dimensionnelle. Profil de rainure, taille d'alésage, concentricité, s'épuiser, et les dimensions de la rainure de clavette doivent répondre aux exigences du dessin. Des rapports d'inspection dimensionnelle doivent être fournis.
Qualité des surfaces. Les surfaces des rainures et des alésages doivent être exemptes de défauts susceptibles d'endommager le câble ou de provoquer un désalignement.. La rugosité de la surface doit être mesurée et documentée.
Vérification du traitement thermique. Essais de dureté et, si nécessaire, l'examen de la microstructure confirme que le traitement thermique a été effectué correctement.
Test de charge. Pour les applications critiques, des tests de charge ou des tests destructifs peuvent être nécessaires pour vérifier la résistance et la sécurité.
7. Applications des poulies en acier moulé sur mesure
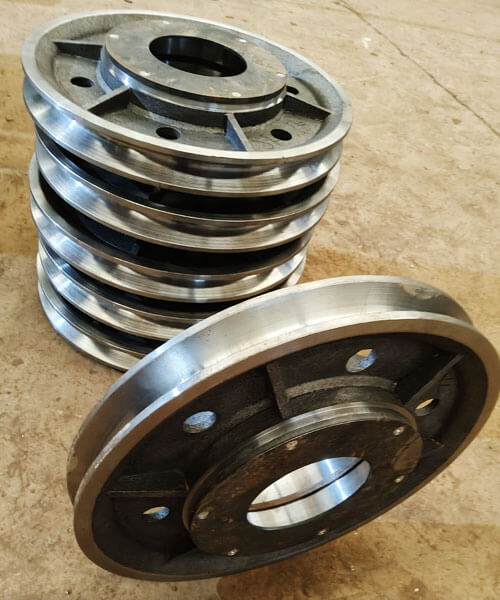
Grues et équipements de levage
Les grues sont l'une des applications les plus importantes pour les poulies en acier moulé.
Les poulies des systèmes de levage transfèrent de manière répétée les charges du câble métallique à l'arbre ou à l'ensemble de roulements et peuvent subir des chocs pendant le levage., abaissement, accélération, et arrêter.
Des poulies en acier moulé sur mesure sont utilisées dans:
- Ponts roulants
- Grues à portique
- Grues mobiles
- Grues à tour
- Grues portuaires
- Blocs de grue et ensembles de crochets
- Systèmes de treuil et de mouflage
Pour les applications de grue, le profil de rainure, relation entre le diamètre de la poulie et le diamètre du câble, alésage, et l'intégrité structurelle doit être adaptée au système de levage.
Équipement d'exploitation
Les machines minières imposent des conditions particulièrement sévères aux composants mécaniques en raison de charges élevées, poussière abrasive, impact, fonctionnement continu, et environnements de maintenance difficiles.
Les poulies et gerbes en acier moulé peuvent être utilisées dans les équipements de levage, systèmes de manutention par câble, convoyeurs, et autres machines lourdes.
Dans les applications impliquant des chocs et une abrasion sévères, le choix des matériaux et la dureté de la surface peuvent devenir particulièrement importants.
Matériel de construction et de manutention
Les machines de construction intègrent souvent des systèmes de poulies pour le levage, positionnement, tension, ou rediriger le câble métallique.
Les applications typiques incluent:
- Ascenseurs de chantier
- Systèmes de manutention
- Treuils
- Accessoires de levage
- Systèmes de guidage de câbles
- Engins de manutention spécialisés
Le moulage sur mesure est particulièrement utile lorsqu'une poulie standard ne peut pas répondre aux dimensions ou à la configuration de montage requises..
Équipement marin et offshore
Les environnements marins et offshore combinent charge mécanique et humidité, exposition à l'eau salée, corrosion, et accès limité pour la maintenance.
Des poulies en acier moulé sur mesure peuvent être incorporées dans:
- Grues marines
- Équipement de levage offshore
- Treuils de bord
- Systèmes d'amarrage
- Machinerie de pont
- Matériel de manutention de câbles et cordes
Pour ces applications, le matériau et le système de protection contre la corrosion doivent être sélectionnés en fonction de l'environnement marin réel.
L'acier moulé inoxydable peut être envisagé lorsque la résistance à la corrosion est une exigence primordiale..
Équipement pétrolier et gazier
Les équipements pétroliers et gaziers peuvent exposer les poulies et les gerbes à des charges élevées, vibration, atmosphères corrosives, et cycles de fonctionnement continus.
Des composants en acier moulé sur mesure peuvent être utilisés pour le levage, levage, et équipements spécialisés de manutention.
Lorsque l'application est critique pour la sécurité, la spécification matérielle, Exigences CND, traitement thermique, et la traçabilité doit être définie à l'avance.
Machines industrielles
Les poulies personnalisées sont également utilisées dans les équipements industriels pour:
- Routage des câbles
- Systèmes de tension
- Palans
- Systèmes de convoyeurs
- Équipement de transmission spécialisé
- Machines de manutention automatisées
Le principal avantage d'une conception personnalisée est que la poulie peut être développée autour de l'interface complète de l'équipement plutôt que de forcer l'équipement à s'adapter à une poulie standard..
8. Principaux avantages des poulies en acier moulé de précision
Les poulies en acier moulé de précision offrent plusieurs avantages par rapport aux alternatives.
- Haute résistance et ténacité: L'acier moulé peut supporter de lourdes charges, impact, et fatigue mieux que la fonte ou l'aluminium.
- Flexibilité de conception: Le moulage permet des formes complexes, fonctionnalités intégrées, et une répartition optimisée des matériaux.
- Forme proche: Le moulage réduit le temps d'usinage et le gaspillage de matériaux par rapport à la fabrication à partir de plaques ou de barres.
- Soudabilité: Les pièces moulées en acier peuvent être soudées et réparées, contrairement à la fonte.
- Évolutivité: Le moulage est économique pour les petites et grandes séries de production, et pour de très grosses poulies qui seraient difficiles à fabriquer.
- Qualité constante: Un processus de fonderie contrôlé produit des propriétés et des dimensions reproductibles.
- Personnalisation: Alliages, traitements thermiques, et l'usinage peut être adapté à l'application.
- Rentabilité: Pour de nombreuses applications, les poulies en acier moulé offrent la meilleure combinaison de performances et de coût total.
9. Poulie en acier moulé vs poulies en fonte
Les poulies en fonte d'acier et en fonte peuvent toutes deux être produites par moulage., mais leur comportement mécanique, résistance aux chocs, capacité de charge, et les conditions de service typiques sont très différentes.
| Caractéristique de base | Poulie en acier moulé | Poulie en fonte |
| Force | Haute résistance à la traction et limite d'élasticité; adapté aux composants fortement chargés | Généralement plus bas, spécialement pour la fonte grise |
| Dureté | Haute ténacité et meilleure résistance aux chocs | Résistance inférieure; la fonte grise est relativement fragile |
| Résistance aux chocs | Excellent pour les chargements répétés ou soudains | Limité dans des conditions d’impact sévères |
| Ductilité | Capacité de déformation plastique importante avant rupture | Faible pour fonte grise; très dépendant du niveau scolaire |
| Performance de fatigue | Généralement meilleur pour le chargement cyclique et dynamique | Plus limité, en particulier là où des concentrations de contraintes existent |
| Résistance à l'usure | Peut être amélioré grâce à la sélection des alliages et au traitement thermique | Bon dans certaines qualités de fonte, en particulier dans des conditions stables de glissement ou abrasives |
Usinabilité |
Bien, mais les alliages plus durs peuvent nécessiter un usinage CNC contrôlé | Globalement excellent, notamment pour la fonte grise |
| Capacité de coulée | Adapté au complexe, géométries porteuses intégrées | Excellente coulabilité et adapté aux formes complexes |
| Traitement thermique | Peut être normalisé, recuit, éteint et tempéré, ou durci en surface selon la qualité | Les options de traitement thermique dépendent fortement de la qualité du fer et sont généralement plus limitées pour la fonte grise. |
| Service intensif | Bien adapté aux grues, exploitation minière, palans, et machines à usage intensif | Mieux adapté aux conditions de chargement plus légères ou plus stables |
| Comportement de fracture | Plus tolérant à la surcharge et à l'impact avant la fracture | Plus susceptible de se briser fragilement sous un choc excessif |
| Coût du matériel | Généralement plus élevé | Généralement plus bas |
| Meilleur avantage de base | Force, dureté, et fiabilité sous des charges exigeantes | Rentabilité, coulée, et usinabilité |
10. Pourquoi choisir DEZE comme fabricant de poulies en acier moulé sur mesure?
CETTE Technologie proposer fabrication de poulies en acier moulé sur mesure du moulage de précision à l'usinage CNC et à l'inspection finale, permettant au composant complet d'être développé et produit dans le cadre d'un flux de fabrication intégré.
Notre approche de fabrication commence par l'examen technique et la sélection des matériaux., suivi du développement d'un modèle, fabrication de moules, fusion et coulée contrôlées de l'acier, solidification, traitement thermique, usinage de précision, et contrôle qualité.
Différents systèmes de matériaux en acier moulé peuvent être sélectionnés en fonction de la charge de travail, conditions d'impact, température, porter, et exposition à la corrosion.
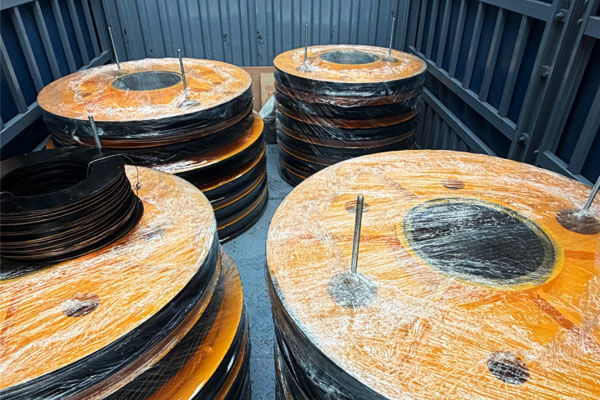
Si nécessaire, le processus de fabrication peut intégrer une vérification de la dureté et des CND appropriés, y compris PT, MT, Utah, ou RT, selon la spécification du composant.
L'objectif n'est pas simplement de fournir une pièce brute. Il s'agit de fournir une poulie personnalisée finie avec des propriétés matérielles contrôlées., géométrie fonctionnelle précise, usinage cohérent, et une documentation qualité traçable.
11. Conclusion
Les poulies en acier moulé sur mesure sont des composants conçus pour les applications où la capacité de charge, résistance aux chocs, Performance d'usure, précision dimensionnelle, et la fiabilité à long terme sont importantes.
Leurs performances dépendent de la qualité combinée du matériau, fonderie, traitement thermique, usinage, et inspection.
Le moulage de précision offre une voie efficace pour produire une géométrie de poulie complexe avec une structure de poulie et de moyeu intégrée tout en réduisant l'usinage inutile..
L'usinage CNC ultérieur établit les dimensions critiques de la rainure du câble, alésage, rainure de clavette, moyeu, et surfaces de montage.
Le traitement thermique peut alors fournir l’équilibre de résistance requis, dureté, et la ténacité, tandis que l'inspection confirme l'intégrité du moulage et la précision dimensionnelle.
Pour grue, exploitation minière, construction, marin, en mer, pétrole et gaz, et applications de machines industrielles, la bonne poulie doit être sélectionnée en fonction des spécifications de la corde, état de chargement, environnement de fonctionnement, et exigences techniques applicables.
Une poulie en acier moulé correctement conçue n'est pas simplement une roue avec une rainure; il s'agit d'un élément porteur dont la géométrie et l'état des matériaux influencent directement la fiabilité de l'ensemble du système de manutention par câble.
FAQ
Quelle est la différence entre les poulies en fonte d'acier et en fonte?
L'acier moulé a une résistance et une ténacité plus élevées et est soudable.
La fonte est moins chère et plus facile à usiner, mais elle est plus cassante et difficile à souder..
Quel est le profil de rainure d'une poulie?
Le profil de la rainure est la forme du canal qui accueille la corde ou le câble..
Il doit correspondre au diamètre et à la construction de la corde pour garantir une bonne assise., minimiser l'usure, et éviter le déraillement.
Pourquoi le traitement thermique est-il important pour les poulies en acier moulé?
Le traitement thermique contrôle la résistance, dureté, dureté, et contraintes résiduelles. Il garantit que la poulie peut résister à ses charges de service sans défaillance prématurée.
Comment la qualité des poulies est-elle vérifiée?
La qualité est vérifiée par la certification des matériaux, inspection dimensionnelle, tests non destructeurs (colorant pénétrant, particule magnétique, ultrasonique, radiographique), essai de dureté, et tests de charge si nécessaire.
Les poulies en acier moulé peuvent-elles être réparées?
Oui. Les pièces moulées en acier peuvent être soudées et réparées, contrairement à la fonte. Les réparations doivent être effectuées par des soudeurs qualifiés utilisant des procédures approuvées..
Quelle finition de surface est requise pour une rainure de poulie?
La finition requise dépend du type de corde, conditions de fonctionnement, et spécifications de conception.
Une rainure usinée autour RA 1,6-3,2 μm peut être approprié pour certaines applications, mais il n'y a pas de valeur de rugosité universelle pour chaque poulie.
Pourquoi la concentricité est-elle importante pour une poulie?
L'alésage et la rainure du câble doivent maintenir une relation de position appropriée. Une excentricité ou un faux-rond excessif peut provoquer une rotation inégale, mouvement instable de la corde, vibration, et chargement non uniforme.

