
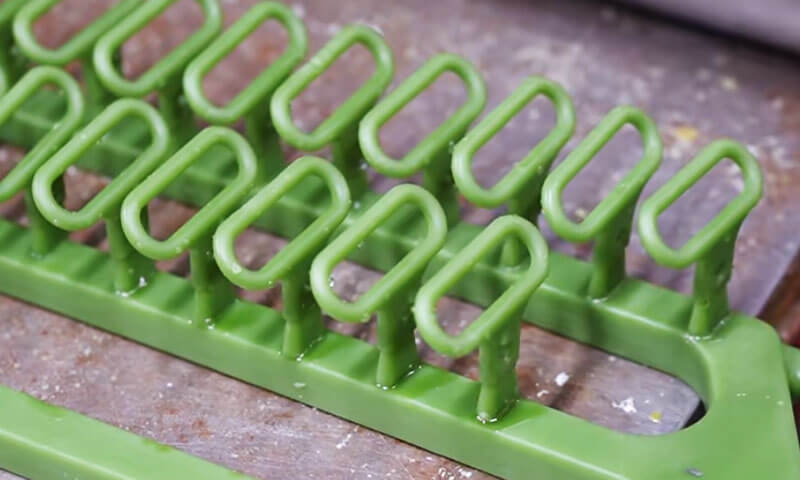
TRONG đúc đầu tư, làm hoa văn cầu cây sáp và xây vỏ sò. Nếu cây được ghép kém, mẫu sáp đẹp nhất và vỏ đẹp nhất thế giới sẽ không cứu được bạn.
Tôi đã thấy những cây trông đẹp đẽ trên giá nhưng lại bị hỏng trong nồi hấp. Tôi đã thấy những cái cây có khoảng cách hoàn hảo nhưng cổng rào lại kém, và vật đúc có độ xốp co ngót và phải mất ba ngày để chẩn đoán.
Việc lắp ráp cây sáp không chỉ là “dán các mẫu vào một cái mầm”. Đây là quyết định kiểm soát thực sự đầu tiên trong quá trình.
Nó kiểm soát dòng chảy kim loại, cho ăn, trình tự hóa rắn, vỏ bao phủ, hiệu quả tẩy sáp, và độ ổn định kích thước.
Làm cho đúng, và phần còn lại của quá trình trở nên có thể dự đoán được. Hiểu sai rồi, và bạn sẽ giải quyết các khiếm khuyết trong toàn bộ quá trình sản xuất.
Hướng dẫn này bao gồm toàn bộ quy trình lắp ráp—từ kiểm tra trước khi lắp ráp đến bảo quản và vận chuyển—với dữ liệu thực tế và các quy tắc tại xưởng mà tôi đã sử dụng trong nhiều thập kỷ.
1. Hội cây sáp trong đúc đầu tư là gì?
Lắp ráp cây sáp là quá trình ghép các mẫu sáp riêng lẻ, cổng, người chạy bộ, và một cụm rót trung tâm hoặc cốc rót thành một cụm sáp hoàn chỉnh, thường được gọi là cây sáp hoặc cây hoa văn.
Cây lắp ráp làm khuôn mẫu cho quá trình sản xuất vỏ gốm tiếp theo. Trong quá trình xây dựng vỏ, cây sáp được nhúng nhiều lần vào vữa gốm và phủ bằng vữa chịu lửa.
Sau khi vỏ đã khô đủ, sáp được loại bỏ, và lớp vỏ gốm còn lại tạo thành khoang để đổ kim loại nóng chảy vào.

2. Chuẩn Bị Trước Khi Lắp Cây Sáp
Chất lượng của cây sáp thành phẩm bắt đầu từ trước khi tạo mối nối đầu tiên. Kiểm tra mẫu, chuẩn bị mầm, sự sạch sẽ của dụng cụ, và kiểm soát môi trường đều ảnh hưởng đến sự ổn định của quá trình lắp ráp.
Kiểm tra mẫu sáp, rau mầm, và kết nối cổng
Trước khi lắp ráp, kiểm tra từng mẫu sáp, Sprue, và thành phần cổng.
Các mẫu khiếm khuyết cần được xác định và tách biệt thay vì gộp vào một cây và được phát hiện sau đó..
Đặc biệt chú ý đến các điều kiện sau:
| Mục kiểm tra | Những gì cần kiểm tra | Hậu quả tiềm ẩn nếu bỏ qua |
| Mẫu hình học | cong vênh, biến dạng, tính năng còn thiếu, và độ lệch chiều | Kích thước đúc không chính xác hoặc hình học không đầy đủ |
| Sáp bề mặt | vết nứt, bong bóng, trầy xước, sự ô nhiễm, và hư hỏng bề mặt | Các khuyết tật bề mặt được chuyển vào khoang gốm |
| Cổng sự liên quan khu vực | Sáp dư thừa, gờ, bề mặt không bằng phẳng, và các mặt tiếp xúc bị hỏng | Khớp kém, sự thâm nhập bùn, hoặc khuyết tật vỏ |
| mầm Và đổ cái đầu | Độ phẳng, sự thẳng thắn, vết nứt, và tính nhất quán về chiều | Sai lệch, lắp ráp không ổn định, và cổng không nhất quán |
| Sáp vật liệu tình trạng | Độ mềm quá mức, sự giòn giã, hoặc biến dạng | Thất bại chung hoặc mất ổn định kích thước |
Đầu phun hoặc đầu rót đáng được chú ý đặc biệt. Trong thực tế, thật dễ dàng để tập trung vào các mẫu riêng lẻ và bỏ qua đường dẫn trung tâm.
Tuy nhiên, một đường dẫn bị cong vênh hoặc không đồng đều có thể ảnh hưởng đến sự thẳng hàng của mọi bộ phận được gắn vào nó.
Nó cũng có thể tạo ra hình dạng khớp không đồng đều và làm cho cây hoàn chỉnh khó định vị một cách nhất quán trong quá trình xây dựng vỏ..
Trước khi tham gia, loại bỏ các mảnh sáp và phần nhô ra khỏi bề mặt kết nối.
Các mặt nối phải sạch sẽ, khớp đúng cách, và không có khuyết tật có thể ngăn cản sự tiếp xúc thân mật.
Trường hợp yêu cầu về kích thước chặt chẽ, sử dụng đồng hồ đo hoặc thiết bị kiểm tra đã được phê duyệt để xác minh các kích thước quan trọng của mẫu và đường dẫn thay vì chỉ dựa vào đánh giá trực quan.
Chuẩn bị dụng cụ và khu vực làm việc
Dụng cụ lắp ráp cây sáp điển hình bao gồm:
- Bàn ủi hàn sáp hoặc dụng cụ nối nóng được kiểm soát nhiệt độ.
- Làm sạch dao, cái nạo, và dụng cụ cắt tỉa.
- đồ đạc lắp ráp, đồ gá định vị, và thước đo căn chỉnh.
- Giá hoặc khay thích hợp để đỡ cây đã hoàn thiện.
- Sáp sửa chữa và các công cụ đã được phê duyệt để sửa chữa những bất thường nhỏ ở khớp.
Dụng cụ phải không có sáp tích tụ, cặn cacbon hóa, dầu, và các chất gây ô nhiễm khác. Dụng cụ bẩn có thể chuyển vật lạ lên bề mặt sáp hoặc đưa các hạt vào khớp.
Nhiệt độ môi trường khuyến nghị cho hoạt động lắp ráp trong quy trình sản xuất được cung cấp là 18–28°C.
Phạm vi này cung cấp một điểm khởi đầu thực tế cho việc kiểm soát môi trường, nhưng thời gian vận hành thực tế phải được xác nhận cho công thức sáp, kích thước mẫu, và điều kiện thực vật.
Giữ khu vực làm việc sạch sẽ, khô, và được thông gió đầy đủ. Tránh ánh nắng trực tiếp, nguồn nhiệt cục bộ, dao động nhiệt độ mạnh, và điều kiện bụi bặm.
Nhiệt độ quá cao có thể làm mềm mẫu sáp, trong khi sự thay đổi nhiệt độ có thể gây ra sự chuyển động về chiều.
Bụi hoặc dầu trên bề mặt hoa văn có thể cản trở quá trình làm ướt vữa gốm và góp phần gây ra các khuyết tật của vỏ.
Xác nhận các tham số quy trình và bố cục cây đã được phê duyệt
Trước khi bắt đầu sản xuất, xác nhận bản vẽ lắp ráp hoặc thông số kỹ thuật quy trình đã được phê duyệt.
Số lượng mẫu trên mỗi cây, số tầng, vị trí cổng, kích thước Á hậu, và hướng mẫu phải được thiết lập theo thiết kế đúc.
Cấu hình cây đúng phụ thuộc vào nhiều yếu tố:
- Kích thước và trọng lượng đúc riêng lẻ.
- Độ dày của tường và độ phức tạp hình học.
- Điều kiện hợp kim và đổ.
- Khối lượng sản xuất cần thiết.
- Dung tích vỏ gốm và hạn chế xử lý.
- Yêu cầu nạp và nạp kim loại.
- Không gian có sẵn để ngâm, trát vữa, sấy khô, và tẩy lông.
Việc thêm nhiều mẫu hơn vào một cây có thể cải thiện sản lượng trên mỗi vỏ và giảm số chu kỳ sản xuất.
Tuy nhiên, một cây quá tải có thể khó xử lý, có thể trở nên không ổn định về mặt cơ học, và có thể ảnh hưởng đến việc tạo vỏ hoặc nạp kim loại.
Mục tiêu không phải là tối đa hóa số lượng mẫu trên mỗi cây. Đó là đạt được sự cân bằng tốt nhất giữa hiệu quả sản xuất, chất lượng vỏ, hiệu suất làm đầy, và năng suất đúc.
3. Quy trình lắp ráp cây sáp: Từng bước một
Lắp ráp cây sáp yêu cầu kỹ thuật nối lặp lại và định vị chính xác.
Những thay đổi nhỏ về chất lượng khớp, góc cổng, hoặc khoảng cách giữa các mẫu có thể trở nên quan trọng khi được nhân lên trên một lô sản xuất lớn.
Bước chân 1: Định vị Sprue và thiết lập tham chiếu
Cố định trục rót trung tâm hoặc cụm rót vào thiết bị cố định đã được phê duyệt. Kiểm tra độ thẳng của nó, căn chỉnh theo chiều dọc, và sự ổn định trước khi gắn bất kỳ mẫu nào.
Mầm đóng vai trò là tham chiếu cấu trúc chính cho cây. Nếu nó nghiêng hoặc dịch chuyển trong quá trình lắp ráp, sự sắp xếp mẫu kết quả có thể trở nên mất cân bằng hoặc không nhất quán.
Để sản xuất lặp lại, một vật cố định chuyên dụng thường có giá trị. Nó giúp duy trì hướng mẫu dự định, chiều cao tầng, vị trí cổng, và kích thước tổng thể của cây, đặc biệt khi nhiều người vận hành tập hợp cùng một họ bộ phận.
Bước chân 2: Gắn các mẫu bằng phương pháp hàn sáp có kiểm soát
Gắn từng mẫu vào cổng hoặc đường chạy được chỉ định của nó bằng phương pháp nối sáp đã được phê duyệt.
Kết nối phải cung cấp đủ độ bền liên kết mà không làm hỏng mẫu hoặc làm biến dạng hình dạng của nó.
Hai điều kiện đặc biệt quan trọng:
- Không đủ nhiệt:Các bề mặt nối có thể không hợp nhất đầy đủ, để lại giao diện yếu hoặc lỗ hổng ẩn.
- Nhiệt độ quá cao:Sáp có thể tan chảy quá mức, gây sụp đổ cục bộ, biến dạng kích thước, hoặc một khớp mở rộng.
Nhiệt độ và thời gian tiếp xúc chính xác phụ thuộc vào chất liệu sáp, mặt cắt ngang, thiết kế công cụ, và phương pháp lắp ráp.
Không có nhiệt độ hàn phổ quát duy nhất phù hợp cho mọi hệ thống mẫu.
Trong thời gian tham gia, đảm bảo rằng các bề mặt kết nối được căn chỉnh chính xác và tiếp xúc hoàn toàn. Tránh dựa vào một cây cầu sáp nhỏ để giữ một mẫu lớn hoặc nặng vào đúng vị trí.
Sau khi tham gia, cho phép khớp ổn định trước khi tác dụng thêm lực hoặc gắn các mẫu liền kề.
Bước chân 3: Kiểm tra và hoàn thiện mọi mối nối
Mối nối sáp âm thanh phải liên tục, chắc chắn, và thoát khỏi những khoảng trống, lỗ, hoặc phản ứng tổng hợp không đầy đủ.
Sau khi tham gia, loại bỏ sáp dư thừa bằng dụng cụ cắt tỉa phù hợp. Làm phẳng các phần nhô ra không đều mà không cắt vào mẫu hoặc giảm mặt cắt ngang cổng yêu cầu.
Trường hợp có thể khắc phục được vết lõm hoặc khe hở nhỏ trên bề mặt theo quy trình sửa chữa đã được phê duyệt, sử dụng sáp sửa chữa tương thích và khôi phục cấu hình khớp.
Đừng chỉ che phủ mối nối có cấu trúc yếu bằng một lớp sáp mỏng.
| Khiếm khuyết khớp | Nguyên nhân có thể xảy ra | Đề xuất sửa chữa |
| Dễ thấy khoảng cách | Phù hợp kém hoặc không đủ nhiệt | Làm lại khớp để có được sự tiếp xúc hoàn toàn |
| Yếu đuối hoặc lỏng lẻo sự liên quan | Sự hợp nhất không đầy đủ hoặc diện tích liên kết không đủ | Tham gia lại trong điều kiện được kiểm soát và xác minh sự ổn định |
| quá mức sáp sự tích tụ | Quá nóng hoặc cắt tỉa kém | Loại bỏ sáp dư thừa mà không làm hỏng khớp |
| Bị bóp méo mẫu gần cái chung | Nhiệt độ quá cao hoặc lực cơ học | Thay thế hoặc sửa chữa mẫu theo tiêu chí kích thước |
| lỗ kim hoặc bé nhỏ sâu răng | Sự hợp nhất không hoàn chỉnh, không khí bị mắc kẹt, hoặc ô nhiễm bề mặt | Kiểm tra mối nối và sửa chữa hoặc thay thế cho phù hợp |
Một khớp trông trơn tru chưa chắc đã khỏe. Đối với các mẫu quan trọng hoặc nặng, sử dụng biện pháp kiểm tra độ ổn định cơ học đã được phê duyệt hoặc quy trình lắp ráp đã được phê duyệt thay vì chỉ dựa vào hình thức bên ngoài.
Bước chân 4: Sắp xếp các mẫu với khoảng cách thích hợp
Khoảng cách giữa các mẫu xác định liệu vữa gốm có thể chạm tới tất cả các bề mặt cần thiết hay không và liệu vữa chịu lửa có thể tạo thành lớp vỏ liên tục xung quanh cây hay không.
Hướng dẫn quy trình được cung cấp chỉ định khoảng cách tối thiểu 10 mm giữa các mẫu sáp liền kề.
Hãy coi đây là yêu cầu khởi đầu cho quy trình được mô tả, không phải là một quy tắc chung cho tất cả các hình học đúc đầu tư.
Khoảng hở cần thiết phải được xác minh theo hình dạng mẫu, vật liệu xây dựng vỏ, Độ nhớt bùn, kích thước hạt vữa, và khả năng lắp ráp thoát nước và khô.
Khoảng cách không đủ có thể dẫn đến:
- Độ che phủ bùn không đầy đủ giữa các mẫu liền kề.
- Không khí bị mắc kẹt hoặc khu vực ít ẩm ướt.
- Phân bố vữa chịu lửa không đồng đều.
- Sự thay đổi độ dày vỏ cục bộ.
- Loại bỏ sáp khó khăn và làm sạch vỏ không đầy đủ.
- Nứt vỏ hoặc hư hỏng cục bộ trong quá trình tẩy sáp và nung.
Khoảng cách phải được kiểm tra tại các điểm gần nhất giữa các mẫu, không chỉ đơn giản là giữa các đường trung tâm hoặc các kết nối cổng.
Vật đúc phức tạp có gân, hốc sâu, hoặc các đặc điểm nhô ra có thể yêu cầu nhiều khoảng trống hơn so với các hình dạng đơn giản.
Đồng thời, khoảng cách quá mức có thể làm tăng kích thước vỏ, tiêu thụ gốm sứ, và lượng không gian cần thiết trong thiết bị nhúng và sấy khô.
Sự sắp xếp thích hợp là sự sắp xếp duy trì độ bao phủ vỏ đáng tin cậy trong khi đáp ứng các yêu cầu về sản xuất và cổng đã được phê duyệt..
Bước chân 5: Duy trì hình học cây cân bằng và nhất quán
Sắp xếp các mẫu đối xứng ở nơi thiết kế đúc cho phép. Phân phối trọng lượng xung quanh trục trung tâm, duy trì khoảng cách tầng nhất quán, và tránh sự tập trung không cần thiết của các thành phần nặng ở một bên.
Cây không cân bằng có thể khó vận chuyển và nhúng. Nó có thể nghiêng trong quá trình xây dựng vỏ hoặc đặt tải trọng cơ học không đồng đều lên các khớp và đồ đạc.
Khi vỏ gốm khô, chuyển động hoặc biến dạng có thể ảnh hưởng đến độ dày vỏ và tính nhất quán về kích thước.
Đối với những cây có vật đúc có kích thước hoặc trọng lượng khác nhau, tuân theo bố cục đã được phê duyệt thay vì buộc phải sắp xếp đối xứng hoàn hảo.
Yêu cầu chức năng - bao gồm cả cổng, cho ăn, vỏ bao phủ, và quyền truy cập để kiểm tra—được ưu tiên hơn tính đối xứng trực quan.
Bước chân 6: Xác minh hướng cổng và bố cục cổng
Hướng cổng phải tuân theo thiết kế cổng đã được phê duyệt. Quy trình nguồn khuyến nghị độ nghiêng xuống khoảng 30°–45° giữa cổng và đường dẫn chính đối với vật đúc thông thường.
Phạm vi này có thể là một tài liệu tham khảo ban đầu hữu ích, nhưng nó không phải là một yêu cầu tuyệt đối cho mỗi buổi casting.
Góc và mặt cắt cổng phải được thiết lập theo hợp kim, hình học thành phần, hành vi lấp đầy, và yêu cầu kiên cố hóa.
Đối với vật đúc phức tạp có thành mỏng hoặc nhỏ, góc có thể cần phải giảm. Vật đúc lớn hơn hoặc nặng hơn có thể yêu cầu cách sắp xếp khác, tùy thuộc vào thiết kế cổng.
Một hệ thống cổng và đường dẫn được thiết kế tốt sẽ:
- Đưa kim loại nóng chảy vào khoang mà không bị hạn chế dòng chảy không cần thiết.
- Giảm thiểu sự nhiễu loạn và giảm nguy cơ bị cuốn theo không khí hoặc màng oxit.
- Cung cấp đầy đủ kim loại trong quá trình làm đầy và hóa rắn.
- Tránh tạo ra những điểm nóng bất lợi hoặc những vùng biệt lập khó kiếm ăn.
- Để sáp chảy ra trong quá trình tẩy sáp mà không tạo ra các túi bị kẹt.
Bố cục cuối cùng phải dựa trên thiết kế cổng đã được xác nhận của xưởng đúc, tính toán kỹ thuật, mô phỏng khi thích hợp, và kết quả sản xuất.
Bước chân 7: Xem xét các yêu cầu về dòng chảy và cấp liệu kim loại
Cây sáp phải tái tạo chính xác hệ thống cổng và cấp liệu dự định.
Do đó, việc lắp ráp mẫu phải được kiểm tra theo trình tự làm đầy và trạng thái đông đặc dự kiến..
Nói chung, thiết kế cổng sẽ giúp tránh đóng băng sớm ở các đường dẫn dòng chảy quan trọng và hỗ trợ cấp liệu cho các khu vực cần bổ sung kim loại lỏng trong quá trình hóa rắn.
Những phần dày và những điểm nóng về nhiệt đáng được quan tâm đặc biệt vì chúng có thể dễ bị co ngót, xốp nếu không được cấp liệu đầy đủ..
Tuy nhiên, sẽ không đủ nếu cho rằng một cách sắp xếp cây cụ thể sẽ tự động tạo ra sự kiên cố hóa theo hướng.
Kết quả phụ thuộc vào hợp kim, phần dày, nhiệt độ vỏ, Nhiệt độ đổ, kích thước cổng, và các biến quy trình khác.
Hệ thống dẫn hướng và dẫn hướng trung tâm cũng phải luôn mở và có kích thước phù hợp. Khớp kém, tích tụ sáp quá mức, hoặc một cổng định vị không chính xác có thể làm thay đổi đường dẫn dòng chảy dự định.
Trước khi thả cây, xác minh rằng bố cục đã lắp ráp phù hợp với bản vẽ đã được phê duyệt và không có kết nối nào bị chặn hoặc giảm do vô tình trong quá trình cắt tỉa.
4. Kiểm tra chất lượng hội cây sáp
Mỗi cây sáp hoàn thiện phải được kiểm tra trước khi chuyển sang tòa nhà vỏ gốm.
Kiểm tra không chỉ đơn thuần là kiểm tra trực quan lần cuối; đó là sự xác minh rằng việc lắp ráp tuân thủ thiết kế quy trình đã được phê duyệt.
Kiểm tra trực quan và bề mặt
Kiểm tra toàn bộ cây xem:
- vết nứt, sự cong vênh, tính năng còn thiếu, và các mẫu bị hư hỏng.
- Các khớp bị lỏng hoặc dính không hoàn toàn.
- Khoảng trống, lỗ kim, và tích tụ sáp quá mức.
- Bụi, dầu, mảnh vụn sáp, và ô nhiễm khác.
- Khoảng cách mẫu không đồng đều và hướng cổng không nhất quán.
- Thiệt hại gây ra trong quá trình lắp ráp hoặc cắt tỉa.
Sử dụng ánh sáng đầy đủ và kiểm tra các vùng giữa các mẫu, xung quanh ngã ba cổng, và gần đường dẫn trung tâm. Những vị trí này đặc biệt dễ bị lỗi lắp ráp.
Ổn định và liên kết cấu trúc
Kiểm tra nhẹ nhàng xem cây có bị lỏng lẻo và các mối nối không ổn định không. Tránh rung hoặc dùng lực quá mạnh có thể làm hỏng các kết nối có thể chấp nhận được.
Xác minh những điều sau đây:
| Điểm kiểm tra | Xem xét chấp nhận |
| mầm căn chỉnh | Trong các yêu cầu về độ thẳng và độ thẳng đứng đã được phê duyệt |
| Mẫu định hướng | Phù hợp với bản vẽ lắp ráp hoặc quy trình kỹ thuật |
| Chung sức mạnh | Không lỏng lẻo, sự tách biệt, hoặc liên kết không hoàn chỉnh có thể nhìn thấy được |
| Cây THĂNG BẰNG | Ổn định trong quá trình vận chuyển và đóng vỏ thông thường |
| Mẫu khoảng cách | Đáp ứng giải phóng mặt bằng tối thiểu được phê duyệt, bao gồm cả 10 tham chiếu mm nếu có |
| Cổng góc | Phù hợp với thiết kế cổng quy định |
| Mẫu đếm | Số phần chính xác trên mỗi cây, không có thành phần bị thiếu hoặc bổ sung |
Nơi cây lớn hoặc có hoa văn nặng, sử dụng các thiết bị hỗ trợ và phương pháp xử lý phù hợp.
Không nên chấp nhận một cái cây chỉ vì nó đứng thẳng trên một chiếc ghế dài; nó cũng phải chịu được các hoạt động chuyển và nhúng bình thường mà không có chuyển động không thể chấp nhận được.
Xác minh sự tuân thủ quy trình và truy xuất nguồn gốc
Trước khi phát hành, xác nhận rằng cây tương ứng với số phần chính xác, ôn tập, tuyến đường hợp kim, và lô sản xuất.
Ghi lại các thông số lắp ráp liên quan khi được yêu cầu, bao gồm số lượng mẫu, cấu hình cây, toán tử hoặc ô làm việc, kết quả kiểm tra, và mọi sai lệch đã được phê duyệt.
Để sản xuất lặp lại, hướng dẫn công việc được tiêu chuẩn hóa và đồ đạc tham khảo giúp giảm sự khác biệt giữa người vận hành với người vận hành.
Chúng cũng giúp việc điều tra các lỗi trở nên dễ dàng hơn khi một cấu hình cây cụ thể tạo ra kết quả đúc hoặc chất lượng vỏ không nhất quán..
5. Bảo quản và xử lý cây sáp đã lắp ráp
Cây sáp đã qua kiểm tra vẫn có thể không đạt tiêu chuẩn nếu được bảo quản hoặc vận chuyển không đúng cách.
Sáp nhạy cảm với nhiệt độ và tải trọng cơ học, và thậm chí biến dạng nhỏ cũng có thể ảnh hưởng đến kích thước vật đúc hoặc độ khít của vỏ gốm.
Điều kiện bảo quản được đề xuất
Quy trình sản xuất được cung cấp khuyến nghị lưu trữ cây sáp đã lắp ráp không quá 48 giờ trước ca phẫu thuật tiếp theo.
Điều này nên được coi là mục tiêu kiểm soát dành riêng cho cây trồng thay vì giới hạn thời hạn sử dụng chung.
Thời gian lưu giữ chấp nhận được phụ thuộc vào công thức sáp, mô hình hình học, điều kiện môi trường, và các yêu cầu về kích thước của vật đúc.
Các phương pháp thực hành được đề xuất bao gồm:
- Đặt cây đã hoàn thiện lên nơi sạch sẽ, giá đỡ cấp hoặc thiết bị vận chuyển chuyên dụng.
- Giữ cây trong một lớp duy nhất trừ khi hệ thống hỗ trợ được xác nhận cho phép sắp xếp khác.
- Ngăn chặn áp lực xếp chồng hoặc tiếp xúc giữa các mẫu liền kề.
- Duy trì nhiệt độ và độ ẩm ổn định trong giới hạn đã thiết lập của nhà máy.
- Bảo vệ cây khỏi ánh nắng trực tiếp, máy sưởi, và các nguồn nhiệt cục bộ khác.
- Giữ khu vực lưu trữ sạch sẽ và không có bụi, dầu, và ô nhiễm không khí.
- Xác định rõ ràng từng cây để tránh nhầm lẫn giữa số bộ phận hoặc lô.
Tránh cho rằng cây sáp vẫn ổn định về kích thước chỉ vì không có biến dạng rõ ràng nào xảy ra.
Đối với các thành phần quan trọng, thiết lập thời gian lưu giữ tối đa xác định và kiểm tra cây trước khi đóng vỏ nếu thời gian bảo quản kéo dài hoặc điều kiện môi trường khác với yêu cầu của quy trình.
Xử lý và vận chuyển đúng cách
Di chuyển cây sáp cẩn thận và hỗ trợ chúng ở đường dẫn trung tâm, căn cứ, hoặc vật cố định được chỉ định. Đừng nhấc cây bằng cách nắm một mẫu sáp riêng lẻ, cổng, hoặc đặc điểm thành mỏng.
Phương tiện vận chuyển phải sạch sẽ, ổn định, và không có cạnh sắc hoặc phần nhô ra có thể làm trầy xước hoặc làm hỏng sáp.
Đối với cây nặng hoặc phức tạp, sử dụng các giá đỡ chuyên dụng để phân phối tải trọng mà không gây căng thẳng quá mức cho từng khớp. Giữ chuyển động trơn tru và tránh tác động đột ngột, vặn vẹo, hoặc rung động không cần thiết.
Sau khi vận chuyển, kiểm tra cây xem có khớp lỏng lẻo không, mẫu bị hư hỏng, và mọi thay đổi về căn chỉnh trước khi đưa nó vào tòa nhà shell.
6. Làm thế nào để cải thiện tính nhất quán của việc lắp ráp cây sáp trong sản xuất
Đối với các nhà sản xuất sản xuất đúc đầu tư nhiều lần, chất lượng phụ thuộc vào việc biến các kỹ năng vận hành của cá nhân thành một kỹ năng ổn định, quá trình tài liệu.
Chuẩn hóa đồ gá lắp ráp và hướng dẫn làm việc
Các thiết bị lắp ráp chuyên dụng có thể kiểm soát sự liên kết của mầm, vị trí mẫu, khoảng cách bậc, và định hướng cổng.
Chúng đặc biệt hữu ích cho các cây phức tạp hoặc các đơn hàng có khối lượng lớn trong đó độ lặp lại là quan trọng..
Hướng dẫn công việc cần xác định:
- Bố cục cây và số lượng mẫu đã được phê duyệt.
- Các vị trí mối nối quan trọng và phương pháp nối.
- Khoảng cách mẫu bắt buộc và hướng cổng.
- Tiêu chí kiểm tra mối nối, căn chỉnh, và tình trạng bề mặt.
- Xử lý, kho, và yêu cầu phát hành.
Mục tiêu là giảm sự thay đổi không cần thiết mà không ngăn cản người vận hành xác định các lỗi thực sự hoặc các điều kiện bất thường leo thang.
Kiểm soát các điều kiện tham gia
Ghi lại và xác nhận các thông số nối quan trọng cho từng hệ thống sáp.
Tùy thuộc vào phương pháp, những điều này có thể bao gồm nhiệt độ dụng cụ, thời gian liên lạc, tình trạng sáp, hình học chung, và thời gian làm mát hoặc ổn định.
Nếu một khuyết tật xuất hiện nhiều lần ở cùng một vị trí khớp, kiểm tra thiết bị cố định và thiết kế mối nối cũng như kỹ thuật vận hành.
Vấn đề có thể do khả năng truy cập kém, diện tích tiếp xúc không đủ, hoặc hình học kết nối khó lắp ráp một cách nhất quán.
Theo dõi các khiếm khuyết và liên kết chúng với các kết quả tiếp theo
Một chương trình cải tiến hữu ích không chỉ ghi lại liệu cây sáp có vượt qua đợt kiểm tra hay không.
Nó cũng theo dõi mối quan hệ giữa các điều kiện lắp ráp và các lỗi vỏ hoặc đúc tiếp theo.
Ví dụ:
- Các khuyết tật vỏ lặp đi lặp lại xung quanh một mối nối cụ thể có thể cho thấy độ hoàn thiện của mối nối kém.
- Hư hỏng vỏ gần các mẫu có khoảng cách gần nhau có thể cho thấy độ hở hoặc hệ thống thoát nước không đủ.
- Sự thay đổi kích thước tập trung ở một vị trí cây có thể biểu thị sự biến dạng của mô hình hoặc sự căn chỉnh không nhất quán.
- Thiệt hại do xử lý nhiều lần có thể dẫn đến cây bị quá tải hoặc đồ đạc hỗ trợ không đủ.
Việc xem xét các mẫu này giúp xưởng đúc phân biệt các vấn đề liên quan đến lắp ráp với các khuyết tật do vật liệu vỏ gốm gây ra, sương, bắn, hoặc đổ kim loại.
7. Những câu hỏi thường gặp về hội cây sáp
Khoảng cách tối thiểu giữa các mẫu sáp là gì?
Quy trình sản xuất được thảo luận trong hướng dẫn này chỉ định khoảng cách tối thiểu giữa 10 mm giữa các mẫu sáp liền kề.
Đây là một tài liệu tham khảo khởi đầu hữu ích, nhưng khe hở thực tế phải được xác nhận dựa trên hình dạng bộ phận, bùn gốm, kích thước vữa, yêu cầu thoát nước, và quá trình tạo vỏ.
Các mẫu phức tạp có thể yêu cầu khoảng cách lớn hơn để đảm bảo độ phủ phủ hoàn chỉnh.
Góc khuyến nghị giữa cổng và đường dẫn chính là gì?
Quy trình tham khảo khuyến nghị độ nghiêng xuống khoảng 30°–45° đối với vật đúc thông thường.
Góc thích hợp phụ thuộc vào thiết kế cổng được phê duyệt, Đúc hình học, hợp kim, hành vi lấp đầy, và yêu cầu cho ăn.
Phạm vi không được thay thế xác nhận kỹ thuật cho một thành phần cụ thể.
Cây sáp đã lắp ráp có thể bảo quản được bao lâu?
Quy trình sản xuất tham chiếu đặt ra thời gian lưu trữ tối đa là 48 giờ. Điều này cần được xác nhận đối với hệ thống sáp thực tế và môi trường nhà máy.
Nhiệt độ ổn định, hỗ trợ thích hợp, lưu trữ sạch sẽ, và bảo vệ khỏi hư hỏng cơ học là cần thiết trong suốt thời gian lưu giữ.
Tại sao mối nối cây sáp lại gây ra khuyết tật vỏ gốm?
Sự hợp nhất không hoàn chỉnh, khoảng trống, lỗ kim, hoặc sự tích tụ sáp quá mức có thể thay đổi hình dạng bề mặt cục bộ và cản trở độ phủ bùn nhất quán.
Bùn có thể đi vào các khoảng trống mở, trong khi các mối nối không đều có thể ảnh hưởng đến khả năng thoát nước và độ dày vỏ cục bộ. Những điều kiện này có thể làm tăng nguy cơ khuyết tật vỏ trong quá trình sấy, sương, hoặc bắn.
Có thể thêm nhiều vật đúc hơn vào mỗi cây sáp để giảm chi phí không?
Chỉ khi cây vẫn ổn định về mặt cơ học và thiết kế cổng được phê duyệt mới có thể mang lại hiệu quả lấp đầy và cho ăn theo yêu cầu.
Thêm mẫu mà không kiểm tra khoảng cách, khối cây, vỏ bao phủ, và công suất đúc có thể làm tăng phế liệu và giảm năng suất đúc tổng thể.
Cấu hình tốt nhất là cấu hình giảm thiểu tổng chi phí sản xuất trong khi vẫn đáp ứng được các yêu cầu về chất lượng một cách nhất quán..
8. Phần kết luận
Việc lắp ráp cây sáp không chỉ đơn thuần là kết nối các mẫu sáp riêng lẻ với một nhánh trung tâm..
Nó thiết lập hình dạng của cụm mẫu, chất lượng của khớp, khả năng tiếp cận của các bề mặt trong quá trình xây dựng vỏ, và cách bố trí của hệ thống cổng.
Một quy trình đáng tin cậy bắt đầu bằng các mẫu sáp tốt và một đường thẳng, mầm ổn định.
Nó tiếp tục với quá trình hàn sáp có kiểm soát, khớp trơn tru và an toàn, khoảng cách mẫu thích hợp, hình học cây cân bằng, và một sự sắp xếp cổng tuân theo thiết kế nạp và nạp đã được phê duyệt.
Kiểm tra lần cuối, xử lý cẩn thận, và lưu trữ có kiểm soát sau đó bảo quản chất lượng đạt được trong quá trình lắp ráp.
Từ góc nhìn của một kỹ sư đúc, chiến lược hiệu quả nhất là ngăn ngừa các khuyết tật ở giai đoạn sáp hơn là cố gắng sửa chúng sau khi tạo hoặc đổ vỏ..
Đồ đạc tiêu chuẩn hóa, người vận hành được đào tạo, kiểm tra nhất quán, và các biện pháp kiểm soát quy trình có thể theo dõi giúp giảm thiểu các khiếm khuyết có thể tránh được, cải thiện năng suất đúc, và duy trì chất lượng sản phẩm lặp lại.
Đối với các nhà sản xuất đúc đầu tư, một cây sáp được lắp ráp tốt là điểm khởi đầu cho một lớp vỏ gốm nguyên khối và quá trình đúc cuối cùng đáng tin cậy hơn.

