
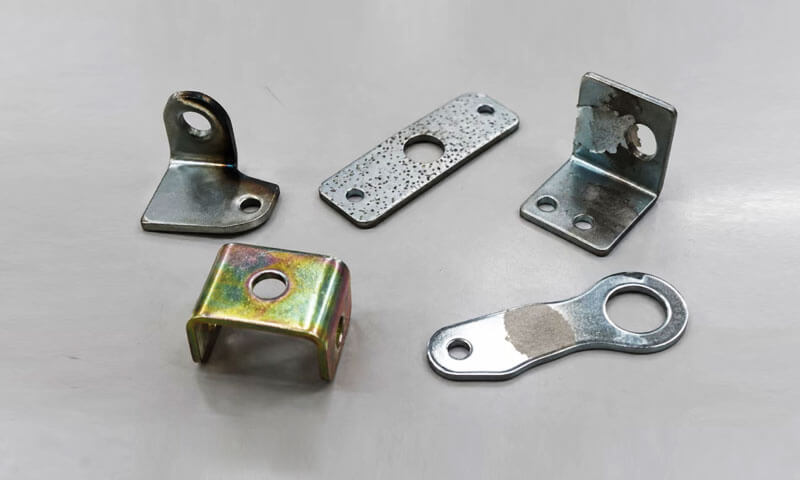
Sau nhiều năm trên mạ điện đường kẻ, Tôi đã học được một điều: lỗi mạ hiếm khi là vấn đề về một thông số.
Lột da không chỉ là “độ bám dính kém”. Rỗ không chỉ là “tắm bẩn”. Đốt cháy không chỉ là “quá nhiều dòng điện”. Sự biến đổi màu sắc không chỉ là “sự thụ động xấu”.
Mỗi lỗi là phần cuối của chuỗi quy trình. Nếu bạn đuổi theo lỗi mà không truy tìm chuỗi, bạn sẽ sửa nó trong một tuần và gặp lại vào tháng sau.
Đó là lý do tại sao câu hỏi quan trọng nhất khi xử lý sự cố mạ không phải là “Lỗi là gì??" Nhưng "Dây chuyền đã bị đứt ở đâu trong quá trình này? ”
Bài viết này đề cập đến năm khiếm khuyết tôi thấy thường xuyên nhất: bong tróc, rỗ, đốt cháy, đốm trần, và các biến thể màu sắc.
Đối với mỗi người, Tôi sẽ mô tả sự xuất hiện, nguyên nhân gốc rễ, trình tự khắc phục sự cố, và các bản sửa lỗi. Tôi cũng sẽ giải thích tại sao lỗi tương tự vẫn tiếp tục tái diễn và cách ngăn chặn nó..
1. Lột da
Sự bong tróc xảy ra khi lớp phủ kim loại lắng đọng không liên kết đầy đủ với bề mặt hoặc lớp phủ bên dưới.
Dấu hiệu điển hình bao gồm mụn nước khu trú, cạnh nâng lên, bong tróc, hoặc diện tích lớn của lớp phủ bong ra sau khi uốn, sự va chạm, hoặc xử lý.
Đang sản xuất, bong tróc thường là vấn đề tiền xử lý hơn là vấn đề thời gian mạ. Nếu dầu, oxit, rỉ sét, hoặc các chất gây ô nhiễm khác vẫn còn trên bề mặt, kim loại lắng đọng không thể tạo thành một liên kết đáng tin cậy.
Lớp phủ ban đầu có thể trông có thể chấp nhận được nhưng sau đó tách ra trong quá trình gia công, cuộc họp, tiếp xúc với nhiệt, hoặc dịch vụ.

Nguyên nhân phổ biến của bong tróc mạ điện
| Nguyên nhân gốc | Cơ chế | Dấu hiệu điển hình |
| Chưa hoàn thành tẩy nhờn | Dầu và mỡ ngăn cản sự tiếp xúc chặt chẽ giữa chất nền và kim loại lắng đọng | Lột da cục bộ, thường ở những khu vực bị ô nhiễm |
| không đầy đủ axit dưa chua hoặc kích hoạt | Oxit, rỉ sét, hoặc cặn vẫn còn trên bề mặt | Độ bám dính kém trên các khu vực bị ảnh hưởng |
| Nhiễm chéo trong lúc rửa sạch | Hóa chất dư thừa hoặc chất gây ô nhiễm được chuyển giữa các bể xử lý | Lỗi bám dính không đều |
| quá mức trì hoãn sau đó kích hoạt | Bề mặt được kích hoạt sẽ oxy hóa lại hoặc bị ô nhiễm trước khi mạ | Lột da mặc dù có thể chấp nhận được việc làm sạch |
| bị oxy hóa hoặc không phù hợp chất nền | Vật liệu nền có tình trạng bề mặt không ổn định hoặc không tương thích với quy trình | Lỗi bám dính lặp đi lặp lại trên các vật liệu hoặc lô cụ thể |
| Nghèo lớp xen kẽ độ bám dính | Giao diện giữa các lớp ký gửi liên tiếp yếu | Tách biệt giữa các lớp phủ chứ không phải ở lớp nền |
Cách khắc phục sự cố bong tróc
Bước chân 1: Kiểm tra hiệu quả tẩy dầu mỡ.
Kiểm tra nồng độ sạch hơn, nhiệt độ, thời gian điều trị, và mức độ ô nhiễm.
Thử nghiệm phá nước có thể giúp xác định dầu dư trên chất nền phù hợp, mặc dù nó không thay thế việc kiểm tra độ sạch đã được xác nhận.
Bước chân 2: Kiểm tra quá trình tẩy và kích hoạt.
Xác nhận rằng hóa chất đã chọn sẽ loại bỏ oxit hoặc cặn có liên quan mà không tấn công quá mức vào kim loại cơ bản.
Ngâm quá nhiều cũng có thể gây ra vấn đề, bao gồm cả việc làm nhám, sự hình thành mùi hôi, hoặc rủi ro liên quan đến hydro trong các vật liệu nhạy cảm.
Bước chân 3: Kiểm tra quá trình rửa giữa các giai đoạn của quy trình.
Xả kém có thể mang theo chất tẩy rửa, axit, muối, hoặc hòa tan kim loại vào các bể chứa tiếp theo. Kiểm tra chất lượng nước rửa, tràn, sự kích động, và điều khiển kéo ra.
Bước chân 4: Giảm sự chậm trễ không cần thiết trước khi mạ.
Thiết lập thời gian chuyển tối đa được kiểm soát giữa kích hoạt và mạ. Giữ cho bề mặt được kích hoạt được bảo vệ khỏi bị khô, sự ô nhiễm, và quá trình oxy hóa.
Bước chân 5: Xác định giao diện lỗi thực tế.
Kiểm tra bề mặt bong tróc và, khi cần thiết, sử dụng kính hiển vi hoặc phân tích cắt ngang để xác định xem sự phân tách có xảy ra ở bề mặt tiếp xúc chất nền/lớp phủ hoặc giữa các lớp phủ hay không.
Ghi chú của kỹ sư
Tôi luôn bắt đầu với việc tẩy dầu mỡ và rửa sạch. Chín trên mười lần, bong tróc là một vấn đề làm sạch, không phải là vấn đề mạ. Nếu thử nghiệm phá nước không thành công trước khi mạ, dừng lại—không đặt bộ phận đó vào bồn tắm.
2. rỗ
Rỗ được đặc trưng bởi nhỏ, vết lõm giống như miệng núi lửa trên bề mặt mạ.
Các hố có thể giống như lỗ kim, và mật độ khuyết tật cao có thể làm cho lớp phủ có vẻ thô ráp hoặc xốp.
Sự khác biệt quan trọng là rỗ là một khuyết tật lõm vào, không phải là một hạt nổi lên. Các nốt nổi lên hoặc cặn thô có thể chỉ ra ô nhiễm dạng hạt, tăng trưởng đuôi gai, hoặc các vấn đề lắng đọng khác.
Tuy nhiên, các hạt bị mắc kẹt cũng có thể tạo ra các hố, vì vậy việc kiểm tra trực quan nên được kết hợp với việc kiểm tra thêm.
Rỗ có thể bắt nguồn từ chất nền, trong quá trình tiền xử lý, hoặc ngay trong bể mạ.
Bọt khí bám vào phôi là một nguyên nhân phổ biến khác, đặc biệt là khi hình dạng bộ phận hoặc hướng giá đỡ cho phép bong bóng vẫn bị giữ lại.

Nguyên nhân chính của rỗ mạ điện
| Gây ra | Nó tạo ra hố như thế nào | Những gì cần kiểm tra |
| hiện tại chất nền khiếm khuyết | Đúc độ xốp, hố ăn mòn, trầy xước, hoặc vết lõm vẫn còn nhìn thấy được sau khi mạ | Kiểm tra chất lượng bề mặt và trước khi mạ |
| không đầy đủ dọn dẹp | Dầu dư, sản phẩm ăn mòn, hoặc ô nhiễm khác cản trở sự lắng đọng đồng đều | Tẩy dầu mỡ, dưa chua, kích hoạt, và rửa sạch |
| hạt sự ô nhiễm | Các hạt rắn bám vào lớp phủ hoặc làm xáo trộn sự lắng đọng cục bộ | Lọc tắm, phần tử lọc, sự lưu thông, và độ sạch của bể |
Bọt khí bám trên bề mặt |
Các khu vực được bao phủ bởi bong bóng nhận được sự lắng đọng kim loại không đủ | Định hướng một phần, sự kích động, làm ướt, và thoát khí |
| Không cân bằng bồn tắm hoá học | Hóa học bên ngoài cửa sổ vận hành có thể thúc đẩy sự lắng đọng thô hoặc không đều | Hồ sơ quy trình và phân tích bể tắm |
| quá mức địa phương hiện hành Tỉ trọng | Sự lắng đọng không ổn định có thể góp phần gây ra độ nhám hoặc các khuyết tật bề mặt liên quan | Mật độ hiện tại, hình học, và phân phối điện |
Một phương pháp thực tế để chẩn đoán rỗ
Một kỹ sư hoàn thiện có kinh nghiệm không cho rằng ngay lập tức mọi hố đều bắt nguồn từ bể mạ..
Bước đầu tiên là xác định xem khuyết tật có tồn tại trước khi mạ hay không..
- Kiểm tra chất nền trước khi xử lý. Xem lại các bộ phận đến và các mẫu tiền xử lý để xác định xem các hố đã có chưa.
- Kiểm tra các bộ phận bị tước khi thích hợp. Nếu lớp phủ có thể được loại bỏ một cách an toàn bằng cách sử dụng quy trình tước bỏ đã được xác nhận, kiểm tra bề mặt tiếp xúc để tìm các hố còn sót lại.
Bản thân việc tước bỏ có thể tấn công hoặc làm thay đổi chất nền, Vì vậy phương pháp phải phù hợp với vật liệu. - Kiểm tra hệ thống lọc. Kiểm tra các phần tử bộ lọc, dòng chảy tuần hoàn, tình trạng bơm, cặn bể chứa, và các nguồn ô nhiễm hạt tiềm năng.
- Xem lại sự phân bố lỗi. Xác định xem hố có ngẫu nhiên không, tập trung ở những vùng lõm, gắn liền với những định hướng cụ thể, hoặc giới hạn ở một số lô nhất định.
- Đánh giá việc giải phóng bong bóng. Kiểm tra hướng giá đỡ, phần thoát nước, phong trào giải pháp, và liệu các đặc điểm lõm có thể giữ lại bọt khí hoặc bọt khí hydro hay không.
Làm thế nào để ngăn ngừa rỗ
- Cải thiện việc kiểm tra nguyên liệu đầu vào và chuẩn bị bề mặt.
- Duy trì quá trình lọc và tuần hoàn theo yêu cầu của nhà cung cấp bồn tắm.
- Loại bỏ bùn và cặn tích tụ thông qua bảo trì bể chứa có kiểm soát.
- Sử dụng chất làm ướt thích hợp hoặc các chất phụ gia tắm được phê duyệt khác khi quy trình yêu cầu.
- Tối ưu hóa hướng và khuấy trộn giá đỡ để ngăn chặn bong bóng bám dính dai dẳng.
- Giám sát hóa chất của bể và điều kiện vận hành trong giới hạn kiểm soát được chỉ định.
Đối với các thành phần đúc, cần đặc biệt chú ý đến độ xốp của vật đúc và các lỗ rỗng liên kết bề mặt. Mạ điện đi theo bề mặt bên dưới thay vì loại bỏ các khuyết tật của nó một cách đáng tin cậy.
Nếu bề mặt có các lỗ hở hoặc các hố ăn mòn sâu, đánh bóng, gia công, ngâm tẩm khi thích hợp, hoặc có thể cần phải xử lý sơ bộ đã được xác nhận khác trước khi mạ.
Mẹo kỹ thuật:
Bản đồ khiếm khuyết thường có giá trị hơn đánh giá trực quan chung. Ghi lại vị trí, Tỉ trọng, và phân bổ các hố trên các bộ phận đại diện.
Mẫu lặp lại có thể giúp phân biệt độ xốp của chất nền với bong bóng bị mắc kẹt hoặc ô nhiễm trong bồn tắm.
3. Đốt cháy
Đốt cháy là khuyết tật mạ thường xuất hiện ở các cạnh, góc nhọn, chỗ lồi lõm, và các khu vực khác nơi mật độ dòng điện cục bộ trở nên quá cao.
Khoản tiền gửi bị ảnh hưởng có thể trông tối, xám, thô, có phấn, hoặc cố kết kém. Trong trường hợp nặng, lớp phủ có thể giòn hoặc gắn lỏng lẻo.
Cơ chế cơ bản thường là do mật độ dòng điện cục bộ quá cao so với khả năng lắng đọng kim loại âm thanh của bồn tắm..
Mặc dù cài đặt hiện tại tổng thể có thể nằm trong phạm vi hoạt động bình thường, dòng điện thực tế không được phân bố đều trên bề mặt linh kiện.
Các góc nhọn và các chi tiết nhô ra có xu hướng tập trung điện trường.
Nếu những khu vực này nhận được quá nhiều dòng điện, tốc độ lắng đọng cục bộ có thể vượt quá cửa sổ vận hành thực tế của chất điện phân, tạo ra cặn thô hoặc bị đốt cháy.

Nguyên nhân phổ biến gây cháy
| Nguyên nhân gốc | Tại sao nó xảy ra | Hành động khắc phục điển hình |
| quá mức hiện hành Tỉ trọng | Dòng điện vượt quá phạm vi lắng đọng ổn định của bồn tắm | Giảm mật độ dòng điện và xác minh diện tích mạ hiệu quả |
| Nghèo giá đỡ định hướng | Các bộ phận sắc nét hướng trực tiếp vào cực dương và nhận dòng điện tập trung | Định hướng lại bộ phận hoặc thay đổi vị trí giá đỡ |
| không đủ cực dương khoảng cách | Một số khu vực nhận được dòng điện cao không tương xứng | Điều chỉnh khoảng cách giữa cực dương và phôi nếu có thể |
| Không cân bằng cực dương sắp xếp | Sự phân bố điện trường tập trung xung quanh các đặc điểm nhô ra | Định vị lại hoặc thiết kế lại cách bố trí cực dương |
Che chắn không đầy đủ |
Các khu vực có dòng điện cao không được bảo vệ khỏi dòng điện quá mức | Sử dụng lá chắn, vách ngăn, hoặc các điện cực phụ trợ thích hợp |
| Bồn tắm hoá học ngoài đặc điểm kỹ thuật | Nồng độ kim loại thấp, mức phụ gia không phù hợp, hoặc các sai lệch hóa học khác thu hẹp cửa sổ vận hành | Phân tích và khôi phục bồn tắm về phạm vi hoạt động được chỉ định |
| Nghèo sự kích động hoặc khối chuyển khoản | Điều kiện giao thông địa phương không đủ cho dòng điện áp dụng | Tối ưu hóa khuấy trộn và chuyển động của dung dịch |
Cách khắc phục sự cố cháy
1. Xác minh mật độ hiện tại thay vì chỉ hiện tại.
Tính toán mật độ dòng điện bằng cách sử dụng diện tích mạ hiệu dụng thực tế và phương pháp tính toán đã thiết lập của quy trình.
Kiểm tra xem hình học phức tạp có gây ra sự tập trung dòng điện cục bộ hay không ngay cả khi tổng dòng điện có vẻ bình thường.
2. Kiểm tra hướng giá đỡ.
Xác định xem các khu vực bị cháy đối diện trực tiếp với cực dương hay nhô ra phía trước nó. Một sự thay đổi nhỏ về hướng đôi khi có thể cải thiện đáng kể sự phân bố hiện tại.
3. Xem lại vị trí và khoảng cách cực dương.
So sánh khoảng cách giữa cực dương và các vùng khác nhau của phôi. Kiểm tra xem cách bố trí cực dương có tạo ra vùng dòng điện cao gần các góc hoặc các điểm nổi lên không.
4. Đánh giá các điện cực che chắn và phụ trợ.
Khiên, vách ngăn cách nhiệt, tên trộm, và cực dương hoặc cực âm phụ có thể được sử dụng để phân phối lại dòng điện, tùy thuộc vào quá trình.
Giải pháp chính xác phụ thuộc vào mục tiêu là giảm sự lắng đọng quá mức hay cải thiện việc phân phối dòng điện đến các khu vực lõm vào.
5. Kiểm tra cửa sổ vận hành của bồn tắm.
Xác nhận nồng độ kim loại, pH nếu có, nhiệt độ, điều kiện phụ gia, sự kích động, và các thông số cụ thể về hóa học khác so với thông số kỹ thuật của nhà cung cấp.
Ghi chú của kỹ sư
Đốt cháy ở các cạnh là có thể dự đoán được. Nếu bạn nhìn thấy nó, không chỉ hạ thấp dòng điện—hãy kiểm tra giá đỡ.
Một bộ phận treo có cạnh sắc đối diện với cực dương sẽ cháy ngay cả ở dòng điện “bình thường”. Đôi khi cách khắc phục chỉ là định hướng lại đơn giản, không phải thay bồn tắm.
4. Điểm trần
Điểm trần là khu vực chưa hình thành lớp phủ kim loại cần thiết, để lại chất nền tiếp xúc hoặc được bao phủ bởi một bề mặt khác có thể nhìn thấy được.
Chúng có thể xuất hiện dưới dạng các mảng không được mạ riêng biệt, các khu vực không đều có màu sắc hoặc độ bóng khác nhau, hoặc những vùng được phủ mỏng không đáp ứng được thông số kỹ thuật.
Đang sản xuất, các điểm trống thường cần điều tra theo hai hướng: liệu dòng điện có đến được khu vực đó hay không và liệu bề mặt đã sẵn sàng về mặt hóa học để tiếp nhận cặn chưa.
Một bộ phận có thể có tiếp xúc điện tốt nhưng vẫn không thể bám vào tấm nơi dầu dư hoặc oxit ngăn cản sự lắng đọng.
Ngược lại, một bề mặt hoàn toàn sạch sẽ có thể vẫn chưa được mạ nếu kết nối giá đỡ không ổn định hoặc hình dạng hình học ngăn cản việc cung cấp đủ dòng điện.

Nguyên nhân phổ biến của các đốm trần
| Gây ra | Cơ chế | Trọng tâm kiểm tra |
| Nghèo giá đỡ liên hệ | Điện trở tiếp xúc cao hoặc kết nối không ổn định sẽ hạn chế dòng điện | Điểm liên lạc, cái kẹp, móc, và độ sạch của giá đỡ |
| Bị gián đoạn điện con đường | Dòng điện không chạy qua bộ phận một cách đáng tin cậy | đầu ra chỉnh lưu, dây cáp, kết nối giá đỡ, và tính liên tục về điện |
| Dư dầu hoặc dầu mỡ | Ô nhiễm ngăn cản sự làm ướt và lắng đọng thích hợp | Tẩy dầu mỡ và kiểm tra độ sạch bề mặt |
| Oxit hoặc ăn mòn các sản phẩm | Chất nền không được kích hoạt đủ | dưa chua, kích hoạt, và tình trạng bề mặt trước khi mạ |
Ô nhiễm cục bộ |
Các khu vực bị ảnh hưởng đẩy lùi dung dịch hoặc ức chế lắng đọng | Thực hành xử lý, găng tay, thiết bị chuyển giao, và chất lượng nước rửa |
| Sâu giờ nghỉ hoặc được che chắn hình học | Mật độ dòng điện cục bộ quá thấp để tạo ra độ dày cần thiết | Phần hình học, thiết kế giá đỡ, và phân phối hiện tại |
| không đầy đủ tiền xử lý bảo hiểm | Một số bề mặt không được làm sạch hoặc kích hoạt đầy đủ | Phun phủ sóng, ngâm, sự kích động, và thoát nước |
Khắc phục sự cố các điểm trần từng bước
Bước chân 1: Kiểm tra địa chỉ liên lạc của giá.
Tìm kiếm các kết nối lỏng lẻo, bề mặt tiếp xúc bị oxy hóa, kẹp mòn, và các điểm tiếp xúc không đủ áp lực.
Xác nhận rằng diện tích tiếp xúc vẫn đủ trong suốt chu kỳ mạ.
Bước chân 2: Xác minh tính liên tục về điện.
Kiểm tra cáp, thanh cái, kết nối chỉnh lưu, và các thành phần giá đỡ. Xem lại hồ sơ dòng điện và điện áp xem có bị gián đoạn hoặc biến động bất thường không.
Bước chân 3: Kiểm tra bề mặt tiếp xúc.
Xác định xem bề mặt có dính dầu không, bị oxy hóa, bị ăn mòn, hoặc bị ô nhiễm. So sánh vùng bị ảnh hưởng với vùng được mạ đúng cách.
Bước chân 4: Nghiên cứu hình học địa phương.
hố sâu, rãnh hẹp, mặt lõm, và các vùng được che chắn có thể có mật độ dòng điện thấp. Đánh giá xem vị trí đặt giá đỡ hoặc vị trí điện cực có hạn chế sự lắng đọng hay không.
Bước chân 5: Xem lại trình tự tiền xử lý.
Xác nhận rằng các khu vực liên quan đã được tẩy dầu mỡ đúng cách, rửa sạch, kích hoạt, và chuyển sang bể mạ mà không có sự chậm trễ không thể chấp nhận được..
Mẹo kỹ thuật:
Các điểm trần xuất hiện ngẫu nhiên trên toàn bộ giá cho thấy một vấn đề khác với các điểm trần luôn xuất hiện bên trong cùng một hốc.
Các khiếm khuyết ngẫu nhiên thường biện minh cho việc kiểm tra độ ổn định và độ nhiễm bẩn của tiếp điểm; các khiếm khuyết hình học lặp lại đòi hỏi phải kiểm tra kỹ hơn về phân phối hiện tại và khả năng tiếp cận giải pháp.
5. Biến thể màu sắc
Sự biến đổi màu sắc xảy ra khi các thành phần được mạ hiển thị các sắc thái không nhất quán, Độ sáng, độ bóng, hoặc diện mạo tổng thể.
Các ví dụ điển hình bao gồm các bộ phận trong cùng một lô có vẻ tối hơn hoặc sáng hơn, các khu vực khác nhau của một thành phần hiển thị màu sắc khác nhau, hoặc các lô sản xuất kế tiếp có tông màu khác nhau rõ rệt.
Sự thay đổi màu sắc đặc biệt quan trọng đối với mạ trang trí, phần cứng có thể nhìn thấy, sản phẩm tiêu dùng, và các thành phần có yêu cầu nghiêm ngặt về ngoại hình.
Tuy nhiên, không phải mọi sự khác biệt về màu sắc đều cho thấy lớp phủ bị lỗi. Ý nghĩa phụ thuộc vào hệ thống mạ, sự hoàn thiện cần thiết, và liệu lớp phủ có đáp ứng các thông số chức năng của nó hay không.
Ví dụ, các bộ phận mạ kẽm có lớp phủ thụ động hoặc chuyển đổi có thể có sự khác biệt về màu sắc do sự thay đổi trong quá trình xử lý sau.
Hệ thống niken hoặc crom có thể hiển thị các mức độ bóng khác nhau do quá trình chuẩn bị bề mặt, độ dày cặn, hoặc độ nhám bề mặt.
Phương pháp chẩn đoán chính xác là đánh giá toàn bộ quy trình hoàn thiện thay vì thay đổi hóa chất bể tắm ngay lập tức.

Nguyên nhân chính của sự biến đổi màu mạ điện
| Nhân tố | Nó ảnh hưởng đến ngoại hình như thế nào | Những gì cần kiểm tra |
| không đồng đều lớp phủ độ dày | Độ dày cặn khác nhau có thể thay đổi độ sáng, bảo hiểm, hoặc sự xuất hiện quang học | Đo độ dày tại nhiều vị trí |
| Khác biệt giá đỡ vị trí | Các bộ phận nhận được sự phân bố dòng điện khác nhau do khoảng cách cực dương và hình dạng | Bố trí giá và xu hướng vị trí cụ thể |
| Không nhất quán sự thụ động điều kiện | Thời gian, nhiệt độ, sự tập trung, hoặc điều kiện bể thay đổi lớp phủ chuyển đổi cuối cùng | Hồ sơ thụ động và phân tích bể |
| không đầy đủ rửa sạch | Hóa chất còn sót lại hoặc ô nhiễm làm thay đổi bề mặt hoặc cản trở quá trình xử lý tiếp theo | Chất lượng nước rửa, chảy, và chuyển tiếp |
Sấy không đều |
Nước dư, mô hình thoát nước, hoặc sấy khô không đều có thể để lại vết bẩn hoặc thay đổi bề ngoài | Nhiệt độ sấy, thời gian, luồng không khí, và định hướng một phần |
| mạ-tắm biến thể | Thay đổi nồng độ kim loại, PH, phụ gia, sự ô nhiễm, hoặc điều kiện vận hành làm thay đổi đặc tính cặn lắng | Phân tích bể tắm, hồ sơ bổ sung, và lịch sử bảo trì |
| chất nền biến thể | Sự khác biệt trong hợp kim, Độ nhám bề mặt, đánh bóng, hoặc điều kiện đúc ảnh hưởng đến sự xuất hiện cuối cùng | Tính nhất quán của nguyên liệu đầu vào và tiền xử lý |
| Đang xem Và Đo lường điều kiện | Chiếu sáng, góc nhìn, và độ phản xạ bề mặt ảnh hưởng đến màu sắc cảm nhận được | Quy trình đo và chiếu sáng kiểm tra |
Cách điều tra sự khác biệt về màu sắc
1. Đo độ dày lớp phủ.
So sánh độ dày tại các vị trí đại diện trên cùng một bộ phận và trên các vị trí giá đỡ khác nhau.
Sử dụng phương pháp thích hợp để kết hợp lớp phủ/nền, chẳng hạn như huỳnh quang tia X (XRF) hoặc kỹ thuật đo độ dày đã được xác nhận khác.
2. Xem lại vị trí và hướng của giá đỡ.
Xác định xem có tối hơn không, nhẹ hơn, chất đánh bóng, hoặc các bộ phận xỉn màu tương ứng với các vị trí cụ thể trong giá đỡ.
Sự thay đổi liên quan đến vị trí nhất quán có thể chỉ ra sự khác biệt trong phân phối hiện tại hoặc luồng giải pháp.
3. Kiểm tra điều kiện lớp phủ thụ động hoặc chuyển đổi.
Đối với các hệ thống sử dụng thụ động, Lớp phủ chuyển đổi, hoặc các phương pháp điều trị sau khác, xác minh thời gian điều trị, nhiệt độ, hoá học, rửa sạch, và điều kiện sấy.
4. Đánh giá chất lượng nước rửa và sấy khô.
Tìm vết nước, dư lượng hóa chất, thoát nước không đầy đủ, và sấy khô không nhất quán. Các khoang sâu và bề mặt ngang có thể giữ chất lỏng lâu hơn các khu vực tiếp xúc.
5. Phân tích bể mạ.
Xem xét nồng độ kim loại, pH nếu có, phụ gia, sự ô nhiễm, nhiệt độ, và hồ sơ bổ sung. Xác nhận rằng quy trình vẫn nằm trong giới hạn quy định của nhà cung cấp.
6. Tiêu chuẩn hóa kiểm tra ngoại hình.
So sánh các bộ phận dưới ánh sáng nhất quán, góc nhìn, và điều kiện kiểm tra. Tính nhất quán của màu sắc là rất quan trọng, sử dụng các mẫu tham chiếu đã được phê duyệt và đo màu khách quan.
Sử dụng L*a*b* và ΔE để Kiểm soát Màu sắc
Đối với các thành phần quan trọng về ngoại hình, chỉ kiểm tra trực quan có thể không cung cấp kết quả có thể lặp lại đầy đủ.
Máy đo màu hoặc máy đo quang phổ có thể định lượng màu bằng cách sử dụng không gian màu CIE L*a*b*:
- L* tượng trưng cho sự nhẹ nhàng, từ đen sang trắng.
- a* đại diện cho trục xanh-đỏ.
- b* đại diện cho trục từ xanh đến vàng.
- ΔE biểu thị chênh lệch màu được tính toán giữa mẫu và mẫu tham chiếu theo phương pháp đo được chỉ định.
Giới hạn chấp nhận chính xác ΔE phải được thỏa thuận với khách hàng và được xác nhận cho hệ thống phủ liên quan, chất nền, mức độ bóng, và điều kiện đo.
Không có giới hạn ΔE duy nhất phù hợp cho mọi sản phẩm mạ điện.
Để sản xuất ổn định, thiết lập một mẫu chính tiêu chuẩn làm hình thức mục tiêu và sử dụng các mẫu giới hạn để xác định phạm vi hình ảnh có thể chấp nhận được.
Ghi lại kết quả đo khi được yêu cầu, đặc biệt là khi so sánh các lô khác nhau hoặc điều tra các khiếu nại định kỳ.
Mẹo kỹ thuật:Nếu sự khác biệt về màu sắc tuân theo vị trí giá đỡ, điều tra việc mạ và phân phối sau xử lý.
Nếu nó tuân theo lô nguyên liệu, kiểm tra chất nền và tiền xử lý. Nếu nó xuất hiện chủ yếu sau khi thụ động hoặc sấy khô, tập trung vào các công đoạn đó trước khi sửa đổi bể mạ sơ cấp.
6. Cách chẩn đoán các khuyết tật mạ điện tái diễn
Một lỗi sẽ biến mất sau khi làm lại, lột bỏ, thay thế, hoặc điều chỉnh bể chứa—nhưng quay lại vài ngày sau đó—thường chỉ ra rằng tình trạng cơ bản của quy trình chưa được xác định hoặc kiểm soát.
Các kỹ sư hoàn thiện có kinh nghiệm tìm kiếm các mẫu. Vị trí, thời gian, lô nguyên liệu, và mối quan hệ với tình trạng bồn tắm thường cung cấp nhiều bằng chứng hữu ích hơn là chỉ vẻ bề ngoài của khuyết tật..
Sử dụng phân phối lỗi để xác định nguyên nhân gốc rễ
| Mô hình quan sát | Khu vực có khả năng điều tra | Hành động được đề xuất |
| Khiếm khuyết tập trung Tại đã sửa vị trí TRÊN cái phần | Bố trí cực dương, thiết kế giá đỡ, che chắn, mật độ dòng điện cục bộ, hoặc hốc hình học | So sánh các vị trí khuyết tật giữa các bộ phận và xem xét cách bố trí điện cực và giá đỡ |
| Khiếm khuyết giới hạn ĐẾN Một cụ thể vật liệu đợt | Chất lượng nền, biến thể hợp kim, khuyết tật đúc, hoặc tình trạng bề mặt đến | So sánh chứng chỉ vật liệu, kiểm tra đầu vào, và kết quả tiền xử lý |
| Khiếm khuyết tập trung TRONG một sự thay đổi | Thực hành điều hành, bổ sung, thời gian điều trị, Kiểm soát nhiệt độ, hoặc cài đặt thiết bị | Xem lại hồ sơ ca làm việc, nhật ký quá trình, và quy trình vận hành |
Các khuyết tật tăng lên khi điều kiện bể thay đổi |
Thành phần tắm, sự ô nhiễm, lọc, hoặc khoảng thời gian bảo trì | Phân tích bể tắm và so sánh kết quả với dữ liệu kiểm soát lịch sử |
| Khiếm khuyết xảy ra ngẫu nhiên sang khác biệt giá đỡ vị trí | Liên lạc không liên tục, Ô nhiễm hạt, xử lý không nhất quán, hoặc điều kiện quá trình không ổn định | Kiểm tra các kết nối điện, lọc, và điều khiển xử lý |
| Khiếm khuyết xuất hiện sau đó sau điều trị | Sự thụ động, rửa sạch, sấy khô, hoặc xử lý | Kiểm tra các thông số sau xử lý và thực hành chuyển giao |
Một cuộc điều tra nguyên nhân gốc rễ có cấu trúc
Khi một khiếm khuyết xuất hiện, sử dụng quy trình lặp lại thay vì thực hiện nhiều điều chỉnh cùng một lúc.
- Chứa sản phẩm bị ảnh hưởng. Xác định lô có khả năng bị ảnh hưởng và ngăn chặn việc xuất xưởng các bộ phận không phù hợp.
- Ghi lại khiếm khuyết. Chụp ảnh các bộ phận đại diện và ghi lại loại khuyết tật, vị trí, mức độ nghiêm trọng, lô nguyên liệu, vị trí giá đỡ, và thời gian sản xuất.
- Xem lại lịch sử quá trình. Kiểm tra các thông số vận hành, phân tích bồn tắm, bổ sung, BẢO TRÌ, và những thay đổi quy trình gần đây.
- So sánh các mẫu phù hợp và không phù hợp. Tìm kiếm sự khác biệt về điều kiện nền, tiền xử lý, tiếp xúc điện, độ dày lớp phủ, và sau điều trị.
- Kiểm tra một nguyên nhân nghi ngờ vào thời điểm thực tế. Các thử nghiệm có kiểm soát giúp dễ dàng xác định liệu hành động khắc phục có thực sự giải quyết được vấn đề hay không.
- Xác minh kết quả. Xác nhận rằng khiếm khuyết đã được giảm bớt hoặc loại bỏ và các yêu cầu khác—chẳng hạn như độ dày, độ bám dính, chống ăn mòn, và ngoại hình—vẫn có thể chấp nhận được.
- Cập nhật kiểm soát quy trình. Xem lại hướng dẫn công việc, điểm kiểm tra, lịch bảo trì, hoặc giới hạn quy trình để sự cố không quay trở lại.
Cách tiếp cận này đáng tin cậy hơn việc thực hiện những thay đổi đồng thời đối với hiện tại, nhiệt độ, hoá học, và thời gian mạ.
Nếu nhiều biến được thay đổi cùng nhau, việc xác định sự điều chỉnh nào đã giải quyết được khiếm khuyết trở nên khó khăn - hoặc liệu sự cải thiện rõ ràng chỉ là tạm thời.
7. Ngăn ngừa khuyết tật mạ điện thông qua kiểm soát quy trình
Mặc dù mỗi khiếm khuyết đều có cơ chế riêng, hầu hết các vấn đề về mạ điện thường xuyên xảy ra có thể bắt nguồn từ sự biến đổi trong một số khu vực quy trình hạn chế..
Do đó, một hệ thống phòng ngừa mạnh mẽ cần phải kiểm soát toàn bộ trình tự hoàn thiện, từ khâu kiểm tra nguyên liệu đến khâu đóng gói cuối cùng.
Kiểm soát quy trình ở từng giai đoạn
| Giai đoạn xử lý | Điểm kiểm soát chính | Khiếm khuyết có thể được ngăn chặn |
| Đang đến vật liệu điều tra | Độ xốp bề mặt, ăn mòn, trầy xước, vết lõm, tính nhất quán của hợp kim | rỗ, ngoại hình không đồng đều |
| Tẩy dầu mỡ | Nồng độ sạch hơn, nhiệt độ, thời gian, sự ô nhiễm | Lột da, đốm trần, rỗ |
| dưa chua Và kích hoạt | Hoá học, thời gian, nhiệt độ, loại bỏ oxit, khả năng tương thích chất nền | Lột da, đốm trần |
| Rửa sạch | Chất lượng nước, chảy, tràn, chuyển tiếp, Thoát nước | Lột da, biến đổi màu sắc, nhuộm màu |
| Giá đỡ đang tải | Chất lượng liên hệ, khoảng cách, định hướng, tính nhất quán tải | Điểm trần, đốt cháy, biến đổi màu sắc |
| Mạ | Mật độ hiện tại, nhiệt độ, hóa chất tắm, sự kích động, sắp xếp cực dương | Đốt cháy, rỗ, độ dày không đồng đều, biến đổi màu sắc |
| Lọc Và BẢO TRÌ | Điều kiện lọc, sự lưu thông, loại bỏ bùn, giám sát ô nhiễm | rỗ, tiền gửi thô |
| Sự thụ động hoặc sau điều trị | Sự tập trung, thời gian, nhiệt độ, rửa sạch, và điều kiện sấy | Biến đổi màu sắc, nhuộm màu |
| Cuối cùng điều tra | độ dày, độ bám dính, vẻ bề ngoài, hiệu suất ăn mòn khi cần thiết | Phát hiện sản phẩm không phù hợp |
Thiết lập giới hạn kiểm soát và truy xuất nguồn gốc
Kiểm soát quy trình phải dựa trên các yêu cầu của hệ thống mạ cụ thể thay vì cài đặt chung.
Mật độ hiện tại, nhiệt độ tắm, nồng độ hóa chất, PH, thời gian điều trị, và mức độ phụ gia đều có cửa sổ vận hành phụ thuộc vào hóa học.
Để có tính nhất quán trong sản xuất, duy trì hồ sơ của:
- Phân tích và bổ sung nước tắm.
- Hiện hành, điện áp, nhiệt độ, và thời gian điều trị.
- Cấu hình giá đỡ và vị trí tải.
- Điều kiện tiền xử lý và rửa sạch.
- Lọc thay đổi, bảo trì bể chứa, và hành động khắc phục.
- độ dày lớp phủ, độ bám dính, vẻ bề ngoài, và các kết quả nghiệm thu quy định khác.
Khi xảy ra khiếm khuyết, những hồ sơ này cho phép nhóm so sánh các bộ phận không phù hợp với sản phẩm đã được phê duyệt trước đó và xác định những thay đổi có ý nghĩa trong quy trình.
Làm lại không được che giấu nguyên nhân gốc rễ
Tước và thay thế có thể thu hồi một số thành phần không phù hợp, nhưng việc làm lại phải được xác nhận đối với chất nền và hệ thống phủ.
Tước đi nhiều lần có thể tấn công vật liệu cơ bản, thay đổi kích thước, làm hỏng bề mặt, hoặc tạo thêm rủi ro.
Một số loại thép cường độ cao và các vật liệu nhạy cảm khác cũng có thể cần được xem xét đặc biệt do tính giòn của hydro..
Trước khi làm lại, xác định xem chất nền ban đầu có thể chịu được quy trình đề xuất hay không và liệu phần cuối cùng có còn đáp ứng độ dày lớp phủ yêu cầu hay không, độ bám dính, chống ăn mòn, và thông số kích thước.
Nếu lỗi tương tự tiếp tục quay trở lại, hành động khắc phục nên nhắm vào quy trình ban đầu thay vì dựa vào việc làm lại nhiều lần.
8. Phần kết luận
Lột da, rỗ, đốt cháy, đốm trần, và các biến thể màu sắc là một trong những lỗi mạ điện phổ biến nhất, nhưng họ không chia sẻ một giải pháp chung.
Phương pháp khắc phục sự cố hiệu quả nhất là kết hợp kiểm tra trực quan, phân tích vị trí khuyết tật, hồ sơ xử lý, và thử nghiệm có mục tiêu.
Việc xác định thời điểm và địa điểm xảy ra lỗi giúp phân biệt các vấn đề về chất nền với các lỗi tiền xử lý, vấn đề phân phối điện, tắm không ổn định, và biến đổi sau điều trị.
Dành cho nhà sản xuất, chất lượng mạ điện ổn định phụ thuộc nhiều hơn vào việc đạt được độ dày lớp phủ yêu cầu.
Kết quả đáng tin cậy yêu cầu tiền xử lý có kiểm soát, hóa chất tắm ổn định, thiết kế giá đỡ và cực dương phù hợp, lọc hiệu quả, nhất quán sau điều trị, và các tiêu chí kiểm tra được lập thành văn bản.
Bằng cách xác định nguyên nhân gốc rễ thực sự và xác minh các hành động khắc phục, nhà sản xuất có thể giảm việc làm lại, nâng cao năng suất sản xuất, and deliver more consistent surface quality.
Câu hỏi thường gặp
Nguyên nhân phổ biến nhất gây bong tróc trong mạ điện là gì?
Poor adhesion caused by incomplete degreasing, dưa chua không đầy đủ, rửa sạch ô nhiễm, or excessive delay before plating. Cleaning and rinsing are the first checks.
Làm thế nào để phân biệt vết rỗ từ một nốt sần hoặc hạt?
Pitting is a depression or crater. A nodule or particle is raised. Inspect with low-angle light or a microscope; loại bỏ lớp phủ và kiểm tra xem khuyết tật có tồn tại trong chất nền không.
Tại sao hiện tượng cháy luôn xuất hiện ở các cạnh, góc?
Vì mật độ dòng điện cao nhất ở các cạnh và góc nhọn. Cách khắc phục là giảm mật độ dòng điện cục bộ bằng cách điều chỉnh dòng điện, định hướng giá đỡ, khoảng cách cực dương, hoặc che chắn.
Nguyên nhân gây ra vết trần trong mạ điện?
Bare spots come from poor rack contact, đường dẫn hiện tại bị gián đoạn, ô nhiễm bề mặt, or low current density in recessed areas. Check electrical contact first, thì điều kiện bề mặt.
Tại sao lỗi tương tự lại xuất hiện sau khi làm lại?
Vì chưa xác định được nguyên nhân gốc rễ. Theo dõi xem lỗi có phải là vị trí cố định hay không, liên quan đến lô vật liệu, liên quan đến ca làm việc, hoặc liên quan đến tắm. Mô hình chỉ ra nguyên nhân.
Tôi có thể khắc phục tình trạng bong tróc bằng cách tăng dòng điện không?
KHÔNG. Bong tróc là vấn đề bám dính. Dòng điện tăng có thể làm cháy lớp phủ hoặc làm cho khuyết điểm trở nên trầm trọng hơn. Sửa chữa vệ sinh, dưa chua, rửa sạch, và thời gian chuyển giao đầu tiên.

