
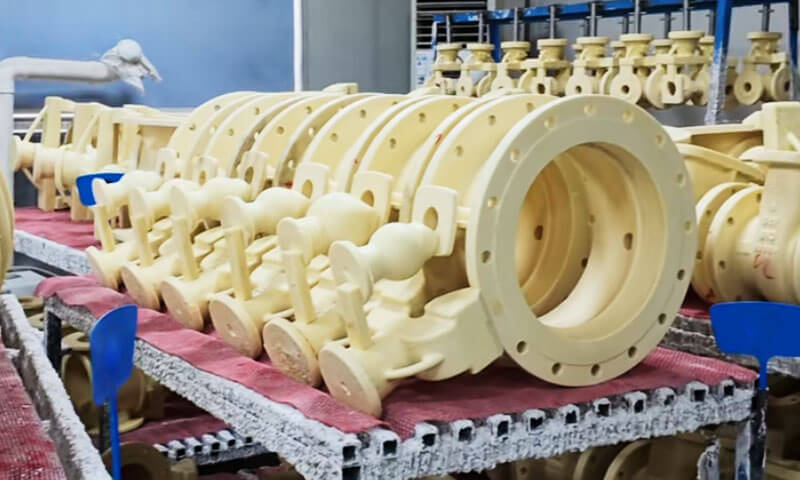
trong đúc đầu tư cửa hàng, sáp không chỉ là một vật tư tiêu hao. Đó là nền tảng của độ chính xác về chiều, bề mặt hoàn thiện, và năng suất.
Tôi đã thấy mẫu sáp nhiệt độ thấp bị sập trong xưởng nóng, và tôi đã thấy mẫu sáp nhiệt độ trung bình cung cấp hàng nghìn bộ phận chính xác mà hầu như không bị loại bỏ.
Sự khác biệt không phải là tiếp thị. Đó là hóa học, Kiểm soát quá trình, và biết nên sử dụng công cụ nào cho công việc nào.
Thuật ngữ “sáp nhiệt độ thấp” và “sáp nhiệt độ trung bình” là tên xưởng cũ.
Nói đúng ra, họ đề cập đến vật liệu hoa văn phân loại theo độ ổn định nhiệt và điểm nóng chảy.
Hôm nay, gia đình bao gồm sáp dựa trên, dựa trên nhựa thông, dựa trên nhựa, tan trong nước, và vật liệu hoa văn đầy, cộng với các loại sáp sản xuất phụ gia mới.
Nhưng sự phân chia cũ giữa sáp nhiệt độ thấp và nhiệt độ trung bình vẫn là một trong những điểm khác biệt thực tế nhất trên sàn xưởng đúc..
Bài viết này giải thích sự khác biệt đó theo quan điểm của một kỹ sư quy trình, bảo tồn dữ liệu quan trọng, và cung cấp cho bạn một khuôn khổ rõ ràng để lựa chọn giữa chúng.
1. Làm thế nào để chúng tôi phân loại vật liệu mẫu?
Trong đúc đầu tư, vật liệu hoa văn thường được phân loại bằng hai phương pháp: độ ổn định nhiệt và điểm nóng chảy, hoặc thành phần vật liệu cơ bản.
Phân loại theo độ ổn định nhiệt và điểm nóng chảy chia vật liệu hoa văn thành các loại có độ bền nhiệt thấp, trung bình-, và các loại nhiệt độ cao.
Vật liệu nhiệt độ thấp thường có điểm nóng chảy dưới 70°C, vật liệu có nhiệt độ trung bình rơi vào khoảng 70–100°C, và vật liệu nhiệt độ cao có điểm nóng chảy trên 100°C.
Đây là cách phân loại được sử dụng phổ biến nhất khi các kỹ sư đúc thảo luận về sáp ở nhiệt độ thấp và nhiệt độ trung bình..
Phân loại theo thành phần vật liệu cơ bản bao gồm gốc sáp, dựa trên nhựa thông, dựa trên nhựa, tan trong nước, và vật liệu hoa văn đầy.
Đúc mẫu chảy hiện đại cũng sử dụng vật liệu tạo mẫu nhanh được thiết kế cho sản xuất bồi đắp.
Mặc dù các tài liệu tham khảo kỹ thuật có thể nhóm các danh mục này theo cách khác nhau, nguyên tắc cơ bản là phân biệt vật liệu theo thành phần chính và đặc điểm xử lý của chúng.
Đối với bài viết này, chúng tôi tập trung vào phân loại đầu tiên: sáp nhiệt độ thấp và nhiệt độ trung bình, với sáp nhiệt độ cao được đề cập cho bối cảnh.
| Phân loại | Điểm nóng chảy điển hình | Ổn định nhiệt (Thẩm quyền giải quyết) | Khả năng tương thích hệ thống Shell điển hình | Phương pháp tạo hình điển hình | Khả năng tái sử dụng |
| Nhiệt độ thấp mẫu vật liệu | Dưới 70°C | Tương đối thấp (khoảng 30°C) | Natri silicat | Dán hình thành, phương pháp đúc thủ công hoặc đơn giản | Nói chung cao |
| Nhiệt độ trung bình mẫu vật liệu | 70Mạnh100 ° C. | Tốt hơn (khoảng 35°C) | silic sol | Phun chất lỏng bằng máy phun sáp | Nói chung là tốt |
| Nhiệt độ cao mẫu vật liệu | Trên 100°C | Nói chung cao | Hệ thống silica sol hoặc vỏ chuyên dụng | Quy trình hình thành và loại bỏ chuyên biệt | Nói chung là hạn chế; phụ thuộc vào công thức |
Ghi chú: Các giá trị nhiệt độ cho độ ổn định nhiệt là số liệu tham khảo truyền thống, không giới hạn hoạt động phổ quát.
Hiệu suất thực tế phụ thuộc vào công thức vật liệu và điều kiện quy trình. Khả năng tương thích và khả năng tái sử dụng của vỏ cũng phải được xác minh đối với vật liệu và hệ thống sản xuất cụ thể.
Trong đúc đầu tư truyền thống, một nguyên tắc chung là các vật liệu có hoa văn ở nhiệt độ thấp thường được sử dụng với hệ thống vỏ natri silicat, trong khi các vật liệu có nhiệt độ trung bình thường được kết hợp với vỏ silica-sol.
Đây là điểm khởi đầu hữu ích, nhưng lựa chọn cuối cùng phải tính đến hình dạng mẫu, yêu cầu về chiều, thuộc tính vỏ, và điều kiện tẩy sáp.
3. Sáp nhiệt độ thấp trong đúc mẫu chảy
Thành phần và tính chất cơ bản
Vật liệu có mẫu nhiệt độ thấp thường có điểm nóng chảy dưới 70°C.
Một ví dụ truyền thống được sử dụng trong một số hoạt động đúc đầu tư bao gồm 50% sáp parafin và 50% axit stearic.
Công thức này minh họa các đặc tính của vật liệu nhiệt độ thấp thông thường, mặc dù công thức công nghiệp thực tế khác nhau tùy theo nhà sản xuất và ứng dụng.
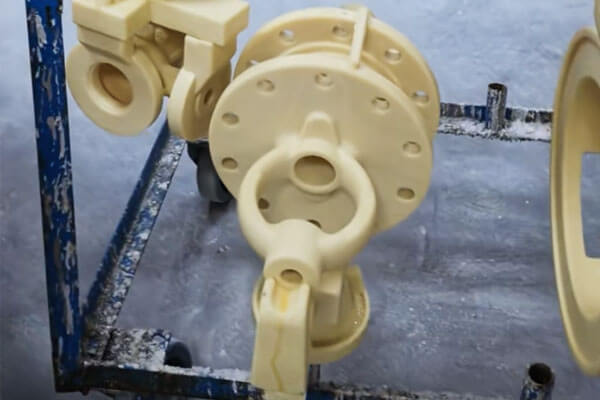
Các đặc điểm chính bao gồm:
- Độ bền tương đối thấp và khả năng chống biến dạng hạn chế.
- Độ ổn định nhiệt thấp hơn, với khoảng 30°C được coi là mức nhiệt độ đại diện trong các mô tả truyền thống.
- Độ co ngót tương đối cao và độ nhạy kích thước lớn hơn với những thay đổi của nhiệt độ phòng.
- Bề mặt hoa văn tương đối thô trong điều kiện xử lý truyền thống.
- Chuẩn bị đơn giản và chi phí nguyên liệu tương đối thấp.
- Tiềm năng thu hồi và tái sử dụng tốt khi thu gom, lọc, và các thủ tục kiểm soát chất lượng được quản lý đúng cách.
Giá trị 30°C được trích dẫn phải được hiểu là tham chiếu truyền thống về độ ổn định nhiệt, không phải là nhiệt độ sử dụng tối đa phổ quát.
Biến dạng thực tế có thể bắt đầu ở nhiệt độ khác nhau tùy thuộc vào công thức, mô hình hình học, đang tải, và thời gian tiếp xúc.
Quy trình sản xuất mẫu
Các vật liệu nhiệt độ thấp truyền thống thường được chuẩn bị ở trạng thái giống như bột nhão hoặc bán rắn và được tạo hình bằng thiết bị tương đối đơn giản hoặc phương pháp thủ công..
Tùy thuộc vào công thức và hệ thống sản xuất, các mẫu có thể được ép vào khuôn, được hình thành thông qua dụng cụ chuyên dụng, hoặc được sản xuất bằng kỹ thuật đúc nhiệt độ thấp khác.
So với hệ thống phun nhiệt độ trung bình, quy trình nhiệt độ thấp truyền thống có thể yêu cầu thiết bị ít phức tạp hơn.
Điều này có thể giảm đầu tư ban đầu và làm cho chúng trở nên thiết thực đối với các xưởng đúc có hình dạng mẫu tương đối đơn giản và các yêu cầu sản xuất nhạy cảm về chi phí..
Tuy nhiên, độ bền và độ ổn định nhiệt thấp hơn của các vật liệu này tạo ra những hạn chế.
Các phần mỏng, các tính năng không được hỗ trợ từ lâu, và các chi tiết phức tạp có thể dễ bị biến dạng hơn trong quá trình xử lý và lắp ráp mẫu.
Những thay đổi về kích thước cũng có thể xảy ra nếu các mẫu có nhiệt độ bảo quản không nhất quán hoặc tiếp xúc kéo dài với môi trường ấm áp..
Dành cho kỹ sư đúc, điều này có nghĩa là thiết kế mẫu, điều kiện bảo quản, và quy trình xử lý phải bù đắp cho những hạn chế của vật liệu.
Khả năng tương thích với Shell Systems và Dewaxing
Vật liệu hoa văn nhiệt độ thấp thường được sử dụng với thủy tinh, hoặc natri silicat, hệ thống vỏ ngoại quan.
Hệ thống vỏ thủy tinh nước hấp dẫn vì chi phí tương đối thấp và yêu cầu sản xuất đơn giản. Các mẫu nhiệt độ thấp có thể tương thích với các hệ thống này khi công thức mẫu và quy trình tạo vỏ được kết hợp chính xác.
Việc tẩy sáp có thể được thực hiện bằng nước nóng hoặc các phương pháp phù hợp khác, tùy theo chất liệu hoa văn và hệ thống vỏ. Quy trình chính xác phải tính đến độ bền của vỏ, khối lượng mẫu, giãn nở nhiệt, và nguy cơ nứt trong quá trình loại bỏ mẫu.
Nó thất bại ở đâu
Điểm yếu là ổn định nhiệt. Vào khoảng 30°C ổn định nhiệt, mẫu sáp nhiệt độ thấp có thể mềm hoặc biến dạng trong phòng kiểm tra ấm, trong quá trình vận chuyển, hoặc trong xưởng không có máy lạnh. Độ co rút lớn, vì vậy tính nhất quán về chiều là kém. Độ nhám bề mặt là thô, điều này hạn chế quá trình đúc cuối cùng. Vây mỏng và cạnh sắc khó cầm.
Từ kinh nghiệm: nếu nhiệt độ xưởng của bạn không được kiểm soát, sáp nhiệt độ thấp sẽ trừng phạt bạn vào mùa hè. Bạn sẽ thấy sự biến dạng của mô hình, trôi dạt chiều, và phế liệu cao hơn. Đó không phải là lỗi của sáp. Đó là môi trường tiến trình.
4. Sáp nhiệt độ trung bình trong đúc mẫu chảy
Thành phần và tính chất cơ bản
Vật liệu có hoa văn ở nhiệt độ trung bình thường có điểm nóng chảy trong khoảng từ 70°C đến 100°C. Các loại phổ biến bao gồm vật liệu làm từ nhựa thông và vật liệu có hoa văn.
So với các công thức nhiệt độ thấp truyền thống, vật liệu ở nhiệt độ trung bình thường có độ bền cao hơn, ổn định nhiệt tốt hơn, độ co thấp hơn, và cải thiện tính nhất quán về chiều.

Đặc điểm điển hình của chúng bao gồm:
- Độ bền cơ học cao hơn và khả năng chống biến dạng mẫu tốt hơn.
- Cải thiện độ ổn định nhiệt, với khoảng 35°C được coi là mức tham chiếu đại diện trong các mô tả truyền thống.
- Độ co thấp hơn và độ ổn định kích thước tốt hơn.
- Bề mặt hoa văn mịn hơn khi được xử lý trong điều kiện thích hợp.
- Sao chép tốt các tính năng khuôn phức tạp.
- Khả năng tương thích với ép phun trạng thái lỏng và sản xuất mẫu tự động.
Như với con số 30°C đối với vật liệu ở nhiệt độ thấp, giá trị 35°C được trích dẫn là giá trị tham chiếu truyền thống chứ không phải là giá trị vật liệu phổ quát. Phạm vi nhiệt độ sử dụng thực tế phụ thuộc vào công thức, hành vi làm mềm, điều kiện tải, và độ chính xác kích thước yêu cầu.
Ép phun và độ chính xác của mẫu
Vật liệu ở nhiệt độ trung bình thường được xử lý bằng máy phun sáp. Vật liệu được gia nhiệt đến điều kiện xử lý thích hợp, được tiêm vào khuôn chính xác, và để đủ nguội trước khi mẫu được gỡ bỏ.
Quá trình này hỗ trợ quá trình sản xuất lặp lại và đặc biệt có giá trị khi việc đúc đòi hỏi hình dạng phức tạp, độ dày tường nhất quán, chi tiết bề mặt tốt, hoặc kiểm soát kích thước chính xác.
Từ góc nhìn của một kỹ sư sản xuất, Một trong những ưu điểm chính của vật liệu nhiệt độ trung bình là khả năng tái tạo hình dạng khuôn trong khi vẫn duy trì đủ độ bền trong quá trình xử lý và lắp ráp mẫu..
Tuy nhiên, độ chính xác mẫu tốt không thể chỉ nhờ vào vật liệu. Áp suất phun, nhiệt độ vật liệu, Nhiệt độ chết, thời gian làm mát, Thiết kế gating, và kỹ thuật loại bỏ mẫu đều ảnh hưởng đến kết quả cuối cùng. Cài đặt quy trình không đúng vẫn có thể gây ra biến thể co ngót, sự cong vênh, khuyết tật bề mặt, hoặc sự không nhất quán về chiều.
Khả năng tương thích với hệ thống vỏ Silica-Sol
Vật liệu hoa văn nhiệt độ trung bình thường được sử dụng với hệ thống vỏ gốm liên kết silica-sol. Vỏ silica-sol được ứng dụng rộng rãi khi vật đúc yêu cầu bề mặt hoàn thiện tốt, Độ chính xác kích thước, và đặc tính vỏ đáng tin cậy.
Chất liệu hoa văn và hệ thống vỏ phải tương thích trong suốt chu trình sản xuất. Trong quá trình xây dựng vỏ, hoa văn phải duy trì hình dạng của nó trong khi phủ vữa gốm và vỏ khô. Trong quá trình tẩy sáp, mẫu phải được loại bỏ mà không gây căng thẳng quá mức hoặc nứt vỏ gốm.
Tùy thuộc vào công thức vật liệu và thiết bị đúc, tẩy sáp có thể sử dụng nước nóng, hơi nước, hoặc các hệ thống dựa trên vi sóng. Không phải mọi công thức ở nhiệt độ trung bình đều phù hợp với mọi phương pháp loại bỏ, vì vậy quy trình phải tuân theo khuyến nghị của nhà cung cấp vật liệu và các thông số vận hành đã được xác nhận của xưởng đúc.
Phía chi phí
Sáp nhiệt độ trung bình đắt hơn sáp nhiệt độ thấp. Bản thân chất liệu hoa văn có giá cao hơn, máy phun sáp cần có vốn đầu tư, và việc kiểm soát quá trình đòi hỏi khắt khe hơn. Nhưng bức tranh tổng chi phí thường tốt hơn vì lợi nhuận cao hơn, phế liệu thấp hơn, và ít vấn đề về hạ lưu hơn.
Tôi đã thấy các dự án chuyển từ sáp nhiệt độ thấp sang nhiệt độ trung bình và giảm hơn một nửa phế liệu liên quan đến mẫu. Giá sáp tăng lên; tổng chi phí đã giảm.
4. Sáp nhiệt độ cao: Một lưu ý ngắn gọn cho bối cảnh
Sáp nhiệt độ cao có điểm nóng chảy trên 100°C. Các họ chính là nhựa thông-nhựa, nhựa, và vật liệu làm hoa văn bằng muối. Họ cung cấp sức mạnh cao, ổn định nhiệt tốt, và độ co thấp, nhưng quy trình sản xuất phức tạp, vật liệu nói chung là không thể tái sử dụng, và việc tẩy sáp yêu cầu phải bắn đèn flash, Nước, hoặc dung môi hữu cơ. Chi phí cao.
Vật liệu hoa văn hòa tan trong nước và vật liệu hoa văn in 3D cũng thuộc loại nhiệt độ cao này trong thực tế. Một ghi chú trong sách giáo khoa cổ điển rất quan trọng: vật liệu mô hình nhiệt độ cao có độ giãn nở nhiệt lớn, và trong quá trình tẩy sáp, vỏ có thể bị nứt do không đủ độ bền. Đó là một nguy cơ thực sự, không phải là lý thuyết.
Đối với hầu hết các vật đúc bằng thép không gỉ lớn, sáp nhiệt độ trung bình là tiêu chuẩn chất lượng thực tế. Sáp nhiệt độ cao dành cho những trường hợp đặc biệt.
5. Nhiệt độ thấp so với. Sáp nhiệt độ trung bình: Sự khác biệt chính
Sự khác biệt cơ bản giữa hai loại không chỉ đơn giản là nhiệt độ mà chúng tan chảy..
Đó là cách các đặc tính cơ và nhiệt của chúng ảnh hưởng đến việc sản xuất mẫu và quá trình đúc mẫu tiếp theo.
So sánh song song
| Tiêu chí so sánh | Vật liệu mô hình nhiệt độ thấp | Vật liệu hoa văn nhiệt độ trung bình |
| Phạm vi điểm nóng chảy điển hình | Dưới 70°C | 70Mạnh100 ° C. |
| Công thức truyền thống đại diện | 50% sáp parafin + 50% axit stearic | Công thức làm từ sáp hoặc nhựa thông |
| Sức mạnh | Tương đối thấp | Nói chung cao hơn |
| Ổn định nhiệt | Thấp hơn; khoảng 30°C được trích dẫn trong mô tả truyền thống | Tốt hơn; khoảng 35°C được trích dẫn trong các mô tả truyền thống |
| co ngót | Tương đối cao | Tương đối thấp |
| Độ ổn định kích thước | Nhạy cảm hơn với nhiệt độ môi trường | Nói chung là ổn định hơn |
| Bề mặt hoàn thiện | Tương đối thô trong các quy trình truyền thống | Có thể đạt được độ hoàn thiện mịn hơn bằng cách phun có kiểm soát |
| Sản xuất hoa văn | Có thể sử dụng các phương pháp tạo hình hoặc ép đơn giản | Thường sử dụng phương pháp ép phun có kiểm soát |
Yêu cầu về thiết bị |
Thường tương đối đơn giản | Thường yêu cầu thiết bị phun và kiểm soát quy trình chặt chẽ hơn |
| Phục hồi vật liệu | Thường tiết kiệm và thiết thực | Khả thi, nhưng phụ thuộc vào công thức và kiểm soát thu hồi |
| Chi phí tương đối | Nói chung thấp hơn | Nói chung cao hơn |
| Hệ thống vỏ chung | Vỏ liên kết thủy tinh nước | Vỏ liên kết silica-sol |
| Điểm nhấn ứng dụng điển hình | Vật đúc nhạy cảm với chi phí và tương đối đơn giản | Vật đúc chính xác với các tính năng phức tạp hoặc dung sai chặt chẽ hơn |
Đây là những xu hướng chung, không phải là quy tắc tuyệt đối. Các công thức hiện đại có thể khác biệt đáng kể, và lựa chọn vật liệu phải dựa trên các đặc tính đo được, dữ liệu nhà cung cấp, và thử nghiệm sản xuất thay vì chỉ tên danh mục.
Sức mạnh và khả năng chống biến dạng
Độ bền của mẫu ảnh hưởng đến việc tổ hợp sáp có thể chịu được việc xử lý hay không, cổng, Xây dựng vỏ, và chuyển giao giữa các giai đoạn sản xuất mà không làm mất đi hình dạng dự định của nó.
Vật liệu nhiệt độ thấp có độ bền tương đối thấp, những bức tường mỏng quá, hình chiếu dài, và các chi tiết không được hỗ trợ yêu cầu xử lý cẩn thận.
Vật liệu ở nhiệt độ trung bình thường có khả năng chống biến dạng tốt hơn, làm cho chúng phù hợp hơn với các mẫu phức tạp và sản xuất lặp lại.
Tuy nhiên, một mẫu mạnh hơn không tự động là một mẫu tốt hơn.
Độ cứng quá mức, hành vi co ngót không phù hợp, hoặc việc nhả khuôn kém có thể gây ra các vấn đề sản xuất khác. Công thức vật liệu hoàn chỉnh phải phù hợp với thiết kế mẫu.
Độ ổn định nhiệt và tính nhất quán về kích thước
Các mẫu đúc đầu tư có thể gặp sự thay đổi nhiệt độ trong quá trình bảo quản, cuộc họp, Xây dựng vỏ, và xử lý.
Nếu chất liệu hoa văn nhạy cảm với nhiệt độ, thay đổi kích thước có thể ảnh hưởng đến việc đúc thành phẩm.
Vật liệu có nhiệt độ thấp thường nhạy cảm hơn với điều kiện môi trường xung quanh.
Vật liệu ở nhiệt độ trung bình có xu hướng mang lại sự ổn định kích thước tốt hơn, mặc dù hiệu suất thực tế của chúng vẫn phụ thuộc vào công thức, điều kiện bảo quản, và kiểm soát quá trình.
Đối với các bộ phận có dung sai kích thước chặt chẽ, Độ ổn định kích thước phải được đánh giá thông qua đo lường mẫu và nghiên cứu khả năng xử lý thay vì chỉ suy luận từ việc phân loại điểm nóng chảy.
Hoàn thiện bề mặt và sao chép chi tiết
Chất lượng bề mặt của hoa văn là một yếu tố ảnh hưởng đến chất lượng bề mặt của vỏ gốm và, cuối cùng, buổi casting.
Vật liệu ở nhiệt độ trung bình được xử lý bằng phương pháp phun có kiểm soát có thể tái tạo các chi tiết khuôn đẹp và đạt được bề mặt hoa văn tương đối mịn.
Điều này đặc biệt có giá trị đối với vật đúc đầu tư bằng thép không gỉ có đường viền phức tạp., bề mặt chức năng, và phụ cấp gia công hạn chế.
Vật liệu nhiệt độ thấp vẫn có thể tạo ra các mẫu phù hợp cho nhiều ứng dụng, nhưng các phương pháp tạo hình truyền thống và hình dạng mẫu kém ổn định hơn có thể hạn chế tính nhất quán có thể đạt được của các chi tiết đẹp.
Điều quan trọng là phải nhận ra rằng bề mặt đúc cuối cùng phụ thuộc vào toàn bộ chuỗi quy trình, bao gồm cả tình trạng chết, chuẩn bị bùn, kích thước hạt chịu lửa, sấy vỏ, bắn, đổ, và làm sạch sau đúc.
6. Lựa chọn sáp ảnh hưởng như thế nào đến chất lượng đúc đầu tư
Việc lựa chọn vật liệu mẫu là một quyết định ngược dòng có hậu quả trong suốt quá trình sản xuất.
Một công thức không phù hợp có thể làm tăng khuyết tật, giảm năng suất, và tạo thêm công việc gia công hoặc hoàn thiện.
Kích thước co rút và đúc của mẫu
Độ co của mẫu ảnh hưởng đến kích thước được truyền từ khuôn sang mẫu và cuối cùng đến vật đúc.
Vật liệu ở nhiệt độ thấp thường có độ co ngót cao hơn và độ nhạy cao hơn với sự thay đổi nhiệt độ, vì vậy hành vi kích thước của chúng phải được kiểm soát cẩn thận.
Vật liệu ở nhiệt độ trung bình thường có độ co thấp hơn và độ ổn định kích thước tốt hơn.
Tuy nhiên, các xưởng đúc vẫn phải tính đến kích thước khuôn, sự co rút của hoa văn, hành vi vỏ, co ngót hóa rắn hợp kim, và xử lý nhiệt hoặc gia công tiếp theo.
Khuyến nghị thực tế: Đối với các thành phần chính xác, thiết lập bù kích thước bằng cách sử dụng dữ liệu sản xuất được đo. Không dựa vào khoản trợ cấp hao hụt chung mà không xác minh quy trình hoàn chỉnh.
Biến dạng mẫu và nứt vỏ
Mẫu bị biến dạng trong quá trình xử lý hoặc chế tạo vỏ có thể gây ra lỗi kích thước và độ dày vỏ không nhất quán.
Trong quá trình tẩy sáp, Sự giãn nở nhiệt và đặc tính loại bỏ của vật liệu hoa văn cũng có thể ảnh hưởng đến ứng suất tác dụng lên vỏ gốm.
Mối quan hệ không chỉ đơn giản là vật liệu có nhiệt độ nóng chảy cao hơn luôn gây ra ứng suất vỏ lớn hơn hoặc thấp hơn..
Mở rộng mẫu, làm mềm, Thoát nước, sức mạnh vỏ, tốc độ sưởi ấm, và phương pháp tẩy sáp đều đóng một vai trò.
Để giảm rủi ro, các xưởng đúc nên:
- Kiểm soát nhiệt độ lưu trữ mẫu và quy trình xử lý.
- Tránh tải các tính năng mẫu mỏng hoặc không được hỗ trợ một cách không cần thiết.
- Tối ưu hóa quá trình sấy vỏ và đảm bảo độ bền của vỏ trước khi tẩy sáp.
- Xác nhận nhiệt độ tẩy sáp, áp lực , và tốc độ gia nhiệt cho vật liệu đã chọn.
- Kiểm tra vỏ xem có vết nứt và các khuyết tật khác trước khi đổ không.
Khiếm khuyết bề mặt và phụ cấp gia công
Độ nhám và khuyết tật bề mặt của hoa văn có thể được chuyển sang vỏ và đúc.
Vật liệu ở nhiệt độ trung bình có thể giúp đạt được bề mặt hoa văn mịn hơn, nhưng họ không thể bù đắp cho những cái chết bị hư hỏng, chuẩn bị bùn kém, hoặc sấy vỏ không đủ.
Đối với vật đúc đầu tư đòi hỏi chất lượng bề mặt cao, xưởng đúc nên quản lý chất lượng mẫu, chuẩn bị vỏ gốm, và điều kiện rót như một hệ thống tích hợp.
Phụ cấp gia công phải được xác định theo yêu cầu chức năng và khả năng xử lý, thay vì được sử dụng để thay thế cho việc kiểm soát các khiếm khuyết ở đầu nguồn.
7. Ghi chú thực tế tại tầng cửa hàng
Kiểm soát nhiệt độ nhà xưởng.
Sáp nhiệt độ thấp ở nhiệt độ ổn định 30°C rất nhạy cảm với nhiệt độ mùa hè.
Sáp nhiệt độ trung bình ở 35°C sẽ tốt hơn nhưng không miễn dịch. Điều hòa không khí hoặc kho chứa đồ có kiểm soát không phải là điều xa xỉ; nó là một phần của quá trình.
Không trộn hệ thống sáp.
Sáp nhiệt độ thấp và nhiệt độ trung bình có các yêu cầu phục hồi và tẩy sáp khác nhau. Ô nhiễm chéo gây ra xà phòng hóa, sự bao gồm, và khuyết tật vỏ. Giữ chúng riêng biệt.
Xử lý sáp thu hồi một cách nghiêm túc.
Thu hồi sáp ở nhiệt độ trung bình đòi hỏi phải xử lý thích hợp, lọc, và xử lý axit. Sáp tái chế được xử lý kém là nguồn gốc tiềm ẩn của các khuyết tật hoa văn.
Ghép sáp vào vỏ, không chỉ để vẽ.
Mẫu sáp nhiệt độ trung bình trong vỏ natri silicat là không phù hợp. Mẫu sáp nhiệt độ thấp trong vỏ silica sol cũng không phù hợp. Cặp chất kết dính sáp là một hệ thống.
Xác thực bằng bản dùng thử.
Trước khi tiến hành sản xuất, tạo khuôn mẫu, đo nó, lưu trữ nó, vỏ nó, và đổ nó. Dữ liệu đánh bại ý kiến.
8. Phần kết luận
Vật liệu có mẫu ở nhiệt độ thấp và nhiệt độ trung bình khác nhau ở phạm vi điểm nóng chảy của chúng, sức mạnh, ổn định nhiệt, sự co lại, bề mặt hoàn thiện, và yêu cầu xử lý.
Vật liệu nhiệt độ thấp, thường dưới 70°C, cung cấp chi phí thấp, sản xuất tương đối đơn giản, và khả năng phục hồi tốt.
Vật liệu nhiệt độ trung bình, thường là từ 70°C đến 100°C, cung cấp sức mạnh cao hơn, ổn định kích thước tốt hơn, độ co thấp hơn, và sao chép mẫu tốt hơn trong điều kiện tiêm thích hợp.
Quy tắc của người kỹ sư cũ vẫn được giữ vững: kết hợp sáp với vỏ, yêu cầu đúc, và môi trường xưởng.
Làm điều đó, và sáp sẽ làm công việc của nó. Bỏ qua nó, và không có sự điều chỉnh quy trình nào sẽ lưu lại quá trình chạy.
Câu hỏi thường gặp
Sự khác biệt chính giữa sáp nhiệt độ thấp và nhiệt độ trung bình?
Sáp nhiệt độ thấp nóng chảy dưới 70°C và có độ ổn định nhiệt kém (khoảng 30°C).
Sáp nhiệt độ trung bình nóng chảy ở 70–100°C và có độ ổn định nhiệt tốt hơn (khoảng 35°C), sức mạnh cao hơn, và tái tạo bề mặt mịn hơn.
Tại sao sáp nhiệt độ trung bình đắt hơn?
Chất liệu hoa văn đắt hơn, máy phun sáp cần có vốn đầu tư, và kiểm soát quá trình đòi hỏi khắt khe hơn. Tuy nhiên, năng suất cao hơn và phế liệu thấp hơn thường bù đắp chi phí.
Sáp nhiệt độ trung bình có thể được thu hồi?
Đúng, nhưng việc phục hồi đòi hỏi phải giải quyết thích hợp, lọc, và điều trị. Sáp thu hồi được xử lý kém gây ra khuyết tật.
Loại sáp nào cho bề mặt hoàn thiện tốt hơn?
Sáp nhiệt độ trung bình, đặc biệt là với chất lỏng phun, mang lại bề mặt mịn hơn và tái tạo chi tiết hoa văn tốt hơn.

