Tôi đã dành phần lớn cuộc đời làm việc của mình trong các phòng đúc vỏ sò chính xác.
Tôi đã thấy một chiếc vỏ trông hoàn hảo trong phòng sấy khô lại bị hỏng trong nồi hấp; Tôi đã thấy một loại vỏ natri silicat rẻ tiền tiết kiệm được tiền trong báo giá và bị mất nó gấp đôi ở dạng phế liệu.
Và tôi đã thấy dây chuyền silica sol được kiểm soát tốt tạo ra các vật đúc bằng thép không gỉ lớn mà khách hàng hầu như không cần chạm vào sau khi phun nổ.
Đối với vật đúc bằng thép không gỉ lớn, vỏ không phải là vật tư tiêu hao ngoại vi. Đó là nền tảng của độ chính xác về chiều, chất lượng bề mặt, và năng suất.
Trong ngành đúc chính xác của Trung Quốc, bốn tuyến đường làm vỏ được sử dụng rộng rãi:
- MỘT. Vỏ natri silicat
- B. Vỏ tổng hợp
- C. Vỏ silica sol với sáp nhiệt độ thấp
- D. Vỏ silica sol với sáp nhiệt độ trung bình
Ba tuyến đầu tiên thường sử dụng mẫu sáp nhiệt độ thấp. Từ quan điểm chất lượng đúc, natri silicat là yếu nhất; hỗn hợp và sáp nhiệt độ thấp silica sol-ở giữa; sáp nhiệt độ trung bình silica sol cho kết quả tốt nhất.
Từ quan điểm chi phí vỏ, natri silicat là rẻ nhất, trong khi sáp nhiệt độ trung bình silica sol đắt nhất.
Bài viết này so sánh bốn con đường này dưới góc nhìn của một kỹ sư xưởng đúc—không phải một danh mục.
1. Tại sao chế tạo vỏ lại quan trọng đối với vật đúc bằng thép không gỉ cỡ lớn
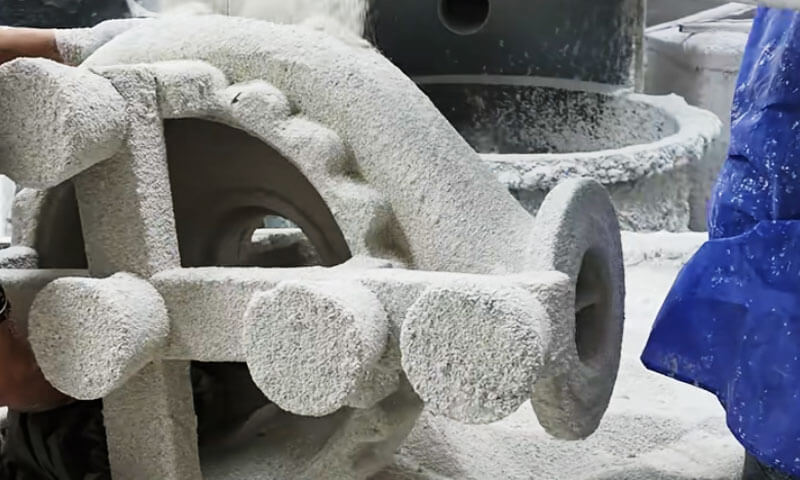
Vỏ gốm vừa đóng vai trò là khuôn âm vừa là vật chứa cấu trúc cho kim loại nóng chảy.
Hiệu suất của nó ảnh hưởng trực tiếp đến chất lượng bề mặt, Độ chính xác kích thước, Âm thanh nội bộ, và năng suất sản xuất của vật đúc thành phẩm.
Đối với các thành phần thép không gỉ lớn, năm đặc điểm vỏ đáng được quan tâm đặc biệt.

Độ bền nhiệt độ cao và khả năng chống leo
Thép không gỉ thường được đổ ở nhiệt độ tương đối cao, tùy thuộc vào loại hợp kim, Đúc hình học, và thực hành đúc.
Vỏ gốm phải duy trì đủ độ bền cơ học trong quá trình gia nhiệt trước, đổ, và sự đông đặc.
Vỏ có độ bền nhiệt độ cao không đủ có thể bị biến dạng dưới sức nặng của kim loại nóng chảy.
Điều này có thể gây ra sai lệch kích thước, độ dày thành không đồng đều, phồng lên cục bộ, hoặc biến dạng của các bề mặt gia công quan trọng.
Khả năng chống leo cũng quan trọng không kém. Vỏ gốm chịu tải liên tục ở nhiệt độ cao, và hành vi biến dạng của chúng có thể ảnh hưởng đến độ chính xác về kích thước ngay cả khi không xảy ra hiện tượng gãy xương ngay lập tức.
Đây là một lý do khiến vỏ liên kết với silica-sol thường hoạt động tốt hơn vỏ liên kết với natri silicat trong các ứng dụng đúc có yêu cầu lớn.
Tính thấm và thoát khí
Trong quá trình rót, không khí và các khí khác bên trong khoang khuôn phải thoát ra ngoài khi kim loại nóng chảy lấp đầy vỏ.
Độ ẩm, sáp dư, và các sản phẩm phân hủy chất kết dính cũng có thể góp phần gây ra các khuyết tật liên quan đến khí.
Nếu độ thấm của vỏ không đủ, khí có thể bị mắc kẹt và gây ra độ xốp, lỗ phun nước, hoặc làm đầy không đầy đủ.
Phần tường mỏng, lối đi hẹp, và hình dạng cánh quạt phức tạp đặc biệt nhạy cảm với các điều kiện này.
Tính thấm phụ thuộc vào nhiều yếu tố:
- Phân bố kích thước hạt chịu lửa và hình dạng hạt.
- Độ dày lớp mặt và số lớp vỏ.
- Hàm lượng chất kết dính và tỷ lệ bột-lỏng.
- Điều kiện sấy và nung.
- Sự hiện diện của sáp dư, độ ẩm, hoặc các chất gây ô nhiễm khác.
Lớp vỏ chất lượng cao phải mang lại sự cân bằng hợp lý giữa độ bền và độ thấm khí.
Tăng hàm lượng chất kết dính hoặc tạo ra lớp phủ bề mặt quá dày đặc có thể cải thiện một số khía cạnh về tính toàn vẹn của vỏ đồng thời hạn chế sự thoát khí.
Độ hoàn thiện bề mặt và độ chính xác kích thước
Lớp phủ mặt tiếp xúc trực tiếp với thép không gỉ nóng chảy và quyết định phần lớn tình trạng bề mặt đúc.
Chất lượng vật liệu chịu lửa của nó, phân bố hạt, hành vi làm ướt, và khả năng chống lại các phản ứng khuôn kim loại ảnh hưởng đến độ nhám bề mặt và hình thành khuyết tật.
Để có độ chính xác cao đúc đầu tư, độ nhám bề mặt xung quanh Ra 0,8–4,3 μm và cấp dung sai kích thước CT3–CT5 được trích dẫn trong so sánh kỹ thuật ban đầu dành cho các ứng dụng đòi hỏi khắt khe.
Những số liệu này nên được hiểu là điểm chuẩn phụ thuộc vào quy trình hơn là sự đảm bảo chung, đặc biệt đối với vật đúc lớn.
Vật đúc bằng thép không gỉ cỡ vừa và lớn với yêu cầu bề mặt ít đòi hỏi hơn có thể không bù đắp được chi phí bổ sung của hệ thống vỏ sáp và silica-sol ở nhiệt độ trung bình.
Trong những trường hợp như vậy, quy trình sáp hoặc vỏ composite ở nhiệt độ thấp có thể mang lại hiệu quả kinh tế tổng thể tốt hơn.
Khả năng chống sốc nhiệt và tính toàn vẹn của vỏ
Vật đúc lớn tạo ra tải nhiệt đáng kể lên vỏ. Sưởi ấm không đều, độ ẩm còn sót lại, sấy không đủ, tẩy sáp nhanh, và điều kiện nung không phù hợp có thể tạo ra ứng suất nhiệt.
Nứt vỏ có thể làm kim loại bị xuyên thủng, vây, khuyết tật chiều, hoặc từ chối truyền hoàn toàn.
Đối với các bộ phận nặng, sửa chữa hoặc thay thế một vỏ bị hỏng cũng lãng phí đáng kể sức lao động, năng lượng, và thời gian sản xuất.
Do đó, quy trình tạo vỏ chắc chắn đòi hỏi phải sấy khô có kiểm soát, bắn đồng đều, vật liệu chịu lửa thích hợp, và độ dày vỏ phù hợp với khối lượng và hình dạng của vật đúc.
Chi phí sản xuất và thời gian thực hiện
Quá trình làm vỏ ảnh hưởng nhiều hơn đến chi phí trực tiếp của vật liệu gốm.
Nó cũng xác định nhu cầu lao động, đầu tư thiết bị, Tiêu thụ năng lượng, tận dụng không gian sàn, và thời gian cần thiết để giải phóng cụm mẫu để đổ.
Đối với cánh quạt hoặc thân van lớn nặng hàng chục kg, một quy trình tiết kiệm một lượng nhỏ vật liệu chịu lửa nhưng cần thêm vài ngày sấy khô có thể không kinh tế.
Ngược lại, một hệ thống vỏ cao cấp có thể hợp lý khi độ chính xác kích thước cao hơn và tỷ lệ loại bỏ thấp hơn làm giảm đáng kể chi phí gia công và chất lượng sau đó.
Do đó, quy trình kinh tế nhất là quy trình mang lại chất lượng đúc cần thiết với tổng chi phí sản xuất thấp nhất., không nhất thiết phải là loại có chi phí vật liệu vỏ thấp nhất.
2. Tổng quan về bốn quy trình làm vỏ
Bốn quá trình khác nhau chủ yếu ở hóa học chất kết dính, vật liệu chịu lửa phủ mặt, xây dựng vỏ dự phòng, yêu cầu về mẫu sáp, và kiểm soát sản xuất.
| Quá trình | Hệ thống kết dính | Hệ thống sáp điển hình | Ưu điểm chính | Hạn chế chính |
| Vỏ natri silicat | Natri silicat | Sáp nhiệt độ thấp | Chi phí thấp, chu kỳ ngắn, tính thấm cao, loại bỏ vỏ tương đối dễ dàng | Độ bền nhiệt độ cao thấp hơn, chất lượng kém ổn định, biến đổi chiều lớn hơn |
| Vỏ tổng hợp | Silica sol trong áo khoác mặt; natri silicat trong lớp phủ dự phòng | Sáp nhiệt độ thấp | Chất lượng bề mặt tốt hơn vỏ natri silicat thông thường; chu kỳ sản xuất tương đối ngắn | Hiệu suất của lớp vỏ dự phòng vẫn bị hạn chế bởi natri silicat |
Vỏ silica-sol với sáp nhiệt độ thấp |
Silica sol trong toàn bộ hệ thống vỏ | Sáp nhiệt độ thấp | Độ bền vỏ tốt, ổn định kích thước, chất lượng bề mặt, và khả năng thích ứng với vật đúc lớn | Chi phí cao hơn và chu trình sấy dài hơn |
| Vỏ silica-sol với sáp nhiệt độ trung bình | Silica sol trong toàn bộ hệ thống vỏ | Sáp nhiệt độ trung bình | Độ chính xác chiều cao, bề mặt hoàn thiện tốt, khả năng khuyết tật thấp trong điều kiện được kiểm soát | Chi phí sáp và thiết bị cao; yêu cầu đầu tư và vận hành lớn hơn |
3. Vỏ natri silicat: Rẻ, Đã được chứng minh, Nhưng chất lượng có giới hạn
Làm vỏ natri silicat có lịch sử sản xuất gần 60 năm ở Trung Quốc. Nó vẫn chiếm khoảng 70% của các nhà máy đúc chính xác của Trung Quốc.
Đó không phải vì nó tạo ra vật đúc tốt nhất. Đó là vì nó rẻ, nhanh, và tha thứ.
Trong nhiều thập kỷ, những cải tiến về vật liệu chịu lửa dự phòng và chất làm cứng mới có độ bền vỏ tăng hơn gấp đôi.
Khả năng xử lý đúc, Độ chính xác kích thước, và năng suất đã được cải thiện. Vỏ natri silicat vẫn chiếm thị phần lớn và đã thay thế một số vật đúc cát ở nước ngoài trong các đơn hàng xuất khẩu theo lô.
Ưu điểm là có thật: chi phí thấp, chu kỳ sản xuất ngắn, hành vi loại trực tiếp tốt, và tính thấm cao. Không có quy trình vỏ nào sánh được với natri silicat ở những điểm đó.
Nhưng chất lượng đúc - độ nhám bề mặt, số lượng lỗi, Độ chính xác kích thước, năng suất, và tỷ lệ thất bại—tệ hơn ba con đường còn lại.

Các vấn đề cốt lõi
Điểm yếu cơ bản là chất kết dính. Natri silicat chứa hàm lượng cao Na₂O.
Độ bền nhiệt độ cao và khả năng chống rão của nó thấp hơn nhiều so với vỏ silica sol—chỉ khoảng 1/30 ĐẾN 1/60 của silic sol.
Vì điều này, nhiều xưởng đúc sử dụng chi phí thấp, cát và bột thạch anh cấp thấp với độ phân loại cỡ hạt kém cho các lớp dự phòng.
Chất làm cứng vẫn chủ yếu được giới hạn ở amoni clorua. Dưới những điều kiện đó, đơn giản là không thể đạt được vật đúc chính xác chất lượng cao.
Vấn đề thứ hai là kiểm soát quá trình. Sản lượng vỏ rất khác nhau tùy theo từng đợt. Nhiều phân xưởng thiếu kiểm soát chặt chẽ các thông số quy trình.
Chất làm cứng có tính ăn mòn, thiết bị hút bụi thường xuyên bị hao mòn, và rất ít xưởng có nhiệt độ-, độ ẩm-, và môi trường được kiểm soát bụi.
Chuẩn bị lớp phủ, cứng lại, sấy khô, và tẩy sáp hiếm khi được kiểm soát theo tiêu chuẩn vận hành của ngành—độ nhớt, trọng lượng riêng, nồng độ chất làm cứng, và độ pH không được kiểm tra đúng lịch trình.
Nhiệt độ phòng sấy, độ ẩm, và tốc độ không khí thường không được kiểm soát. Kết quả là, cao- hoặc thời tiết nhiệt độ thấp và mùa ẩm ướt có thể tạo ra phế liệu hàng loạt.
Nói cách khác, nhiều nhà máy vẫn ở mức xưởng thủ công, dựa vào kinh nghiệm hơn là kiểm soát chất lượng khoa học.
Đó là lý do chính khiến vật đúc natri silicat có chất lượng không ổn định, tỷ lệ từ chối cao, và tỷ lệ thất bại cao trong nhiều thập kỷ.
Hướng cải tiến
Đầu tiên, thay thế bột cát thạch anh cấp thấp thông thường bằng bột vi silic có độ tinh khiết cao, chẳng hạn như thạch anh tĩnh mạch.
Sử dụng một phân bố kích thước hạt lưỡng kim bột thạch anh tròn để chuẩn bị vữa phủ mặt.
Điều này cải thiện độ ổn định nhiệt hóa của vỏ mặt và cho phép tỷ lệ bột-lỏng cao.
Trong một ví dụ sản xuất, với natri silicat mô đun 3.4 Và Tỉ trọng 1.28 g/cm³, tỷ lệ bột-lỏng đạt 2.7.
Sau khi nghiền bi ướt, lắng đơn bể, tách từ, và xử lý nước khử ion, cái tròn, lưỡng kim, bột có độ tinh khiết cao hoạt động tốt hơn bột pha trộn nhân tạo.
Thứ hai, cải thiện việc kiểm soát chất lượng tại chỗ và tuân theo các tiêu chuẩn quốc gia. Tách lớp phủ, trát vữa, và khu vực đông cứng từ phòng sấy vỏ.
Kiểm soát nhiệt độ và độ ẩm trước đây; cải thiện khả năng loại bỏ bụi và chống ăn mòn sau này. Điều này giúp ổn định chất lượng vỏ và cải thiện môi trường làm việc.
thứ ba, thay thế lớp vỏ canxit-natri silicat thứ nhất và thứ hai bằng một lớp canxit-silica sol lớp mặt và lớp chuyển tiếp, Loại bỏ hoàn toàn chất làm cứng natri silicat và amoni clorua khỏi bề mặt và các lớp chuyển tiếp.
Tính toán chi phí cho thấy chi phí đúc chỉ tăng 0.46 nhân dân tệ/kg, trong khi chu trình tạo vỏ vẫn tương đương với chu trình tạo vỏ natri silicat.
4. Vỏ Silica Sol với sáp nhiệt độ thấp: Con đường trung đạo thực dụng
Tuyến sáp nhiệt độ thấp silica sol rất phù hợp với thị trường Trung Quốc.
Nó đặc biệt thích ứng với việc đúc xung quanh 1 kg, và đặc biệt là xung quanh 5 kg trở lên—đúc có trọng lượng trung bình—nơi nó mang lại tính linh hoạt và lợi thế cao hơn so với sáp ở nhiệt độ trung bình.
Đối với hầu hết các vật đúc vừa và lớn, Độ nhám bề mặt, Độ chính xác kích thước, và yêu cầu về dung sai không quá cao.
Không cần sử dụng sáp nhiệt độ trung bình có nhiệt độ nóng chảy cao. Sáp nhiệt độ trung bình yêu cầu phun sáp áp suất cao—ở trên 6–7 MPa—hoặc tiêm sáp lỏng.
Điều đó có nghĩa là đầu tư thiết bị lớn. Dày, mẫu sáp nhiệt độ trung bình nặng dễ bị co rút, sự biến dạng, và chi phí cao hơn.
Sáp nhiệt độ thấp dễ hình thành, yêu cầu thiết bị đơn giản, và sự khác biệt về độ nhám của mẫu sáp không lớn.
So với vỏ composite, tuyến đường này cho chất lượng ổn định hơn, đặc biệt là độ chính xác kích thước. Nó không chứa natri silicat, nên vỏ có đặc tính chịu nhiệt độ cao tốt.
Sau khi thiêu kết ở khoảng 1,500°C, vỏ có độ thấm cao và khả năng chống leo mạnh.
Nó có thể được sử dụng cho các bộ phận có thành mỏng và các bộ phận phức tạp vừa-lớn, và cả cho các bộ phận nặng lên đến 60–100 kg-vỏ bơm, cánh quạt, vỏ làm lệch hướng nước, cơ thể bơm, thân van, và các thành phần tương tự.
Dành cho các bộ phận có tường dày, vừa hoặc nặng, Vỏ nĩa hoặc vỏ nâng đổ trực tiếp trước lò có thể đạt năng suất cao.
Vấn đề
Đầu tiên, vì sáp nhiệt độ thấp được sử dụng, hầu hết các vỏ đều được tẩy sáp trong nước.
Cặn xà phòng hóa chắc chắn sẽ xâm nhập vào vỏ—đặc biệt khi vỏ composite và natri silicat được khử sáp trong cùng một bể chứa nước—gây ra tạp chất bề mặt và tỷ lệ hư hỏng cao hơn một chút. Đây là điểm yếu chính.
Thứ hai, chu kỳ làm vỏ dài là nhược điểm lớn nhất. Đối với các bộ phận nặng có lỗ sâu hoặc rãnh sâu, mỗi lớp có thể cần 24–47 giờ sấy khô.
MỘT 60 kg cánh quạt kênh đôi thường yêu cầu 10–15 ngày làm vỏ. Bất kỳ vùng mù nào chưa khô đều có thể khiến silica sol tái hòa tan trong quá trình tẩy sáp bằng nước và dẫn đến nứt vỏ.
thứ ba, chi phí là khoảng 5 lần đó là vỏ natri silicat—khoảng 6,000 nhân dân tệ mỗi tấn vật đúc để làm vỏ—và 18% cao hơn hơn vỏ composite. Do đó chi phí đúc tương đối cao.
Hướng cải tiến
Để tránh tạp chất xà phòng hóa từ sáp nhiệt độ thấp được xử lý không hoàn chỉnh và dùng chung bình chứa nước nóng với vỏ composite hoặc natri silicat, sử dụng tẩy lông bằng hơi nước Tại 0.3–0,5 MPa Và 130–140°C thay vì tẩy sáp bằng nước.
Điều này tránh được tạp chất xà phòng hóa và nứt vỏ.
Nếu sử dụng phương pháp tẩy sáp bằng nước nóng, thêm vào 1–3% theo thể tích axit clohydric công nghiệp xuống nước, và sau khi tẩy sáp, rửa sạch vỏ bằng nước nóng có chứa axit để giảm cặn xà phòng hóa.
Không dùng chung bể chứa natri silicat hoặc vỏ composite. Thay nước hoặc sáp riêng biệt để giảm chất xà phòng hóa lọt vào vỏ.
Để xử lý sáp thu hồi, sử dụng 3–5% theo thể tích axit sulfuric trong nước sôi, có đủ thời gian sôi và lắng.
Vào mùa đông, nhiệt độ nước cứng thấp, vỏ natri silicat và composite chứa nhiều Na₂O, và xà phòng hóa sáp nghiêm trọng hơn.
Thêm nhiều axit sulfuric vào sáp thu hồi. Sau khi xử lý sáp, việc bổ sung ngay polyether cũng rất quan trọng.
Để rút ngắn chu trình làm vỏ, sử dụng silica sol khô nhanh. Quá trình này đang trưởng thành. Thời gian khô cho mỗi lớp có thể giảm đi khoảng một nửa.
Đối với các bộ phận lớn, mỗi lớp ngoại trừ lớp cuối cùng chỉ cần khoảng 3 giờ. Thời gian làm vỏ có thể giảm từ 62 giờ để 24 giờ.
Đối với các bộ phận có trọng lượng trung bình, mức giảm là khoảng 60% so với silica sol thông thường.
Giá thị trường chỉ 20–Cao hơn 30%, và khoản phí bảo hiểm đó có thể được thu hồi thông qua việc giảm diện tích sàn, tiêu thụ nhiệt, và năng suất cao hơn. Silica sol khô nhanh là hướng đi tất yếu cho việc cải tạo vỏ silica sol.
Để giảm chi phí, Con đường hiệu quả nhất là thay thế zircon bằng thạch anh nung chảy hoặc thạch anh tổng hợp cho vật liệu chịu lửa của áo khoác mặt. Zircon chiếm khoảng 65% tổng chi phí vỏ silica sol.
Thay thế zircon bằng canxit hoặc thạch anh giúp giảm chi phí vỏ từ 6,000 nhân dân tệ/t đúc tới 2,210 nhân dân tệ/tấn, Một 55.8% sự giảm bớt. Đối với các bộ phận có trọng lượng trung bình, cát/bột thạch anh nung chảy đang dần thay thế cát/bột zircon.
5. Vỏ Silica Sol với sáp nhiệt độ trung bình: Điểm chuẩn chất lượng
Sáp nhiệt độ trung bình silica sol là phương pháp đúc chính xác phổ biến trên toàn thế giới. Nó cho chất lượng đúc tốt nhất và tỷ lệ thất bại thấp nhất.
Nó đặc biệt thích hợp cho các bộ phận có kích thước trung bình và cực lớn đòi hỏi độ nhám bề mặt cao—Ra 0,8–4,3—và độ chính xác chiều cao—CT3–CT5.
Do giới hạn về thiết bị và chi phí, Tuy nhiên, nó hiếm khi được sử dụng cho các bộ phận có trọng lượng trung bình trong 5–100 kg phạm vi.

Vấn đề
Đầu tiên, trị giá. Chi phí vỏ là khoảng 8 lần natri silicat, và về 20% cao hơn hơn sáp-silica sol ở nhiệt độ thấp.
Nguyên nhân chính là giá thành vật liệu vỏ và sáp cao hơn, mức tiêu thụ điện năng của thiết bị cao hơn nhiều, và đầu tư thiết bị cao hơn.
Thứ hai, chu trình sản xuất tương tự như sáp-silica sol ở nhiệt độ thấp và dài hơn nhiều so với vỏ natri silicat hoặc composite.
thứ ba, vì 5–60 kg vật đúc vừa nặng, sáp lỏng ở nhiệt độ trung bình 63–75°C và áp suất phun cao khoảng 7.1–8,0 MPa là cần thiết.
Mẫu sáp thành mỏng dễ bị co ngót. Độ chính xác kích thước không đặc biệt cao.
Vì các bộ phận có trọng lượng trung bình không yêu cầu độ chính xác về kích thước và độ nhám như các bộ phận lớn, sáp nhiệt độ trung bình silica sol hiếm khi được lựa chọn cho chúng.
Hướng cải tiến
Để kiểm soát chi phí trong khi vẫn duy trì chất lượng, sau khi giải quyết khả năng thấm ướt kém của canxit bằng sáp ở nhiệt độ trung bình, thay thế zircon bằng thạch anh tổng hợp hoặc thạch anh nung chảy rõ ràng là hướng đi.
Thạch anh nung chảy có hệ số giãn nở tuyến tính chỉ 5 × 10⁻⁷/°C, và giá của nó chỉ 1/6 của zircon. ở nước ngoài, thạch anh nung chảy đang dần mở rộng ứng dụng.
Silica sol khô nhanh để rút ngắn chu trình vỏ là hướng đi phổ biến trong ngành.
Phát triển sáp nhiệt độ trung bình trong nước hoặc cải tiến sáp nhiệt độ thấp paraffin-polyether là một nhiệm vụ quan trọng.
Điều quan trọng là giải quyết vấn đề xử lý sáp thu hồi để tính chất sáp được ổn định trong sản xuất.
6. Vỏ tổng hợp: một sự thỏa hiệp, Không phải là câu trả lời cuối cùng
Để khắc phục điểm yếu của vỏ natri silicat, nhiều nhà máy hiện nay sử dụng zircon và mullite-silica sol cho lớp thứ nhất và thứ hai, trong khi vẫn giữ quy trình natri silicat ban đầu cho các lớp dự phòng.
Đây là một sự thỏa hiệp kết hợp khả năng xử lý tốt của silica sol với chi phí thấp và chu kỳ ngắn của natri silicat.
So với vỏ natri silicat, vỏ composite cải thiện đáng kể khả năng đúc: độ nhám thấp hơn, ít khuyết tật bề mặt hơn, và tỷ lệ thất bại thấp hơn.
Chúng có thể được sử dụng cho thép không gỉ, thép chịu nhiệt, và các loại thép hợp kim cao khác. Chu trình sản xuất ngắn hơn nhiều so với sáp-silica sol ở nhiệt độ thấp và tương tự như natri silicat.
Vấn đề chính
Đầu tiên, vì các lớp dự phòng giữ lại chất kết dính natri silicat, độ bền nhiệt độ cao tổng thể và khả năng chống rão của vỏ thấp hơn so với vỏ silica sol.
Nhiệt độ thiêu kết vỏ được giới hạn ở mức dưới đây 960°C. Bên trên 800°C, biến dạng vỏ tăng theo 30%.
Một vỏ silica sol có thể được thiêu kết tới khoảng 1,500°C và không biến dạng trước nhiệt độ đó.
Vì thế, độ chính xác về kích thước của vật đúc bằng vỏ composite, bao gồm cả dung sai, kém hơn vỏ silica sol.
Khi đổ vật đúc lớn xung quanh 10 kg, các lớp silica sol bổ sung—thường ít nhất là 2 nhiều lớp hơn- cần thiết để đạt được độ bền nhiệt độ cao và ngăn ngừa biến dạng.
Thứ hai, Hai lớp đầu tiên là yếu tố chính ảnh hưởng đến tính thấm của vỏ. Việc thay đổi từ natri silicat sang silica sol làm giảm mạnh tính thấm của vỏ tổng thể.
Khi nhiệt độ thiêu kết thấp và thời gian lưu giữ không đủ, Độ xốp khí, Misruns, và hiện tượng tắt máy thường xuyên xảy ra.
Do đó, vỏ composite khó sử dụng cho các bộ phận có thành mỏng d ≤ 3 mm, các bộ phận lớn, và các phần cực lớn bên dưới khoảng 60 kg.
Bởi vì độ bền nhiệt độ cao thấp hơn silica sol, phế liệu có thể dẫn đến. Nói cách khác, Độ thấm của vỏ composite thấp hơn cả vỏ natri silicat và silica sol.
thứ ba, chất lượng vỏ composite ổn định hơn natri silicat nhưng kém ổn định hơn silica sol. Các lớp dự phòng vẫn chứa chất kết dính natri silicat.
Để kiểm soát chi phí, nhiều nhà máy vẫn sử dụng giá rẻ, vật liệu chịu lửa không ổn định như đất sét và cát hạt. Kiểm soát quá trình tương tự như natri silicat, nên chất lượng ổn định kém.
Đối với các phần nặng xung quanh 10 kg và các phần lớn bên dưới 1 kg, tỷ lệ từ chối và thất bại cao hơn so với vỏ silica sol.
thứ tư, vì vỏ composite sử dụng zircon đắt tiền cho lớp phủ mặt, giá vỏ là 6.3 lần natri silicat.
Nếu cát/bột mullite được sử dụng cho các lớp dự phòng, giá thành vỏ gần bằng silica sol—chỉ khoảng 1 nhân dân tệ/kg đúc sự khác biệt. Lợi thế chi phí thấp không đáng kể.
thứ năm, vỏ composite không thể sử dụng sáp nhiệt độ trung bình. Sáp nhiệt độ trung bình không thể tẩy sáp trong nước nóng.
Trong nồi hấp ở 171° C và 0.6 MPa, Nhựa damar ở nhiệt độ trung bình phản ứng mạnh với natri silicat và chất làm cứng còn sót lại ở các lớp dự phòng, tạo thành chất xà phòng hóa dính màu trắng không thể tái chế nếu không xử lý.
Vỏ silic sol có thể sử dụng cả ở mức thấp- và sáp nhiệt độ trung bình không có vấn đề này.
Tóm lại, vỏ composite là một cải tiến so với natri silicat. Khả năng xử lý đúc tốt hơn, năng suất, và tỷ lệ thất bại, nhưng về cơ bản nó vẫn khác với vỏ silica sol.
Ngoài chu kỳ sản xuất ngắn hơn và chi phí vỏ thấp hơn một chút, chất lượng đúc và độ tin cậy của nó kém hơn silica sol.
Hướng cải tiến
Đầu tiên, thay thế cát zircon bằng canxit cho vật liệu chịu lửa lớp phủ mặt. Khả năng xử lý vật đúc không phụ thuộc hoàn toàn vào vật liệu chịu lửa phủ mặt; nó liên quan chặt chẽ với chất kết dính và cũng như mẫu sáp - độ nhám của mẫu sáp và cặn xà phòng hóa.
Vỏ composite chỉ có thể sử dụng sáp nhiệt độ thấp và chủ yếu được sử dụng để đúc chính xác với độ nhám trung bình—Ra 6,3–11,5—và độ chính xác chiều thấp hơn—CT4–CT6.
Kinh nghiệm sản xuất cho thấy việc thay thế zircon–silica sol bằng canxit–silica sol cho lớp phủ mặt là hoàn toàn khả thi.
Điều này làm giảm chi phí vỏ từ 4,150–4.830 nhân dân tệ/tấn đúc tới 1,360 nhân dân tệ/tấn, chỉ một 460 nhân dân tệ hơn natri silicat.
Thứ hai, cải thiện việc kiểm soát chất lượng và môi trường cho việc chế tạo vỏ, đặc biệt là các lớp dự phòng.
thứ ba, các lớp dự phòng nên sử dụng ổn định, có khả năng chịu nhiệt độ cao, vật liệu chịu lửa tương đối rẻ với độ ẩm tương thích với lớp phủ mặt.
Hai vật liệu dự phòng phổ biến được khuyến nghị. Một là sơn bột thạch anh-đất sét chịu lửa ở 60%/40%, được trát bằng cát dạng hạt làm từ chất thải gạch corundum nghiền và chất thải gạch chịu lửa có liên quan.
Nó có sẵn rộng rãi, rẻ, và cho độ bền nhiệt độ cao và khả năng chống rão cao hơn mullite hoặc bauxite, chỉ ở mức 1/2–1/3 giá bauxit.
Nó phù hợp với áo khoác mặt zircon hoặc thạch anh tổng hợp. Thứ hai là lớp phủ bột dạng hạt-đất sét chịu lửa với tỷ lệ thể tích là 3:7, trát bằng cát hạt.
Tùy chọn này chỉ phù hợp với vỏ composite zircon. Một số nhà máy sử dụng cát/bột mullite hoặc bauxite để làm lớp nền composite.
Đặc tính lớp phủ ổn định, vỏ mỏng và dễ thiêu kết, nhưng giá thành quá cao và đặc tính nhiệt độ cao kém hơn 2 phương án trên. Bauxite có khả năng loại bỏ kém.
Vật liệu làm từ sứ phế thải, gạch tráng men, hoặc gạch lát sàn đều rẻ, nhưng chúng không được nung ở nhiệt độ cao, có thành phần phức tạp, cho thấy xu hướng nứt mạnh ở nhiệt độ cao, có độ khúc xạ thấp hơn, và khó bị phá hủy sau khi đổ—đặc biệt đối với các bộ phận nặng. Họ không được khuyến khích.
7. Xu hướng phát triển trong tương lai về chế tạo vỏ cho vật đúc thép không gỉ cỡ lớn
Sự phát triển của công nghệ chế tạo vỏ sò ngày càng chú trọng đến việc nâng cao chất lượng đúc đồng thời giảm giá thành sản xuất, Thời gian chu kỳ, và tác động môi trường.
Sử dụng rộng rãi hơn chất kết dính Silica-Sol
Hệ thống silica-sol cung cấp nền tảng kỹ thuật vững chắc cho việc đúc mẫu chảy chất lượng cao do đặc tính vỏ thuận lợi và tiềm năng sản xuất ổn định.
Việc áp dụng rộng rãi hơn phụ thuộc vào việc giảm thiểu những nhược điểm liên quan đến chi phí nguyên liệu và thời gian sấy..
Silica sol khô nhanh, xây dựng vỏ tối ưu, và các hệ thống vật liệu chịu lửa kinh tế hơn có thể giúp thu hẹp khoảng cách này.
Tối ưu hóa vật liệu chịu lửa
Thay thế zircon đắt tiền bằng silica tổng hợp đủ tiêu chuẩn hoặc silica nung chảy có thể giảm chi phí vật liệu, nhưng sự thay thế phải bảo đảm tính tương thích hóa học và chất lượng bề mặt.
Quá trình phát triển trong tương lai nên tập trung vào toàn bộ hệ thống áo khoác mặt, bao gồm cả chất kết dính hóa học, nạp bột, phân bố kích thước hạt, hành vi làm ướt, và độ ổn định sấy.
Tối ưu hóa các biến này cùng nhau sẽ hiệu quả hơn việc giảm chi phí vật liệu chịu lửa một cách riêng biệt.
Sấy khô nhanh hơn và ổn định hơn
Chất kết dính khô nhanh, quản lý luồng không khí được cải thiện, độ ẩm được kiểm soát, và giám sát môi trường xưởng tốt hơn có thể giảm thời gian chu trình chế tạo vỏ.
Mục tiêu không chỉ đơn giản là làm khô từng lớp càng nhanh càng tốt. Đó là để đạt được đủ cường độ và độ ổn định kích thước với thời gian chờ tối thiểu và sự thay đổi quy trình có thể chấp nhận được.
Kiểm soát quy trình dựa trên dữ liệu
Các xưởng đúc hiện đại có thể cải thiện tính nhất quán bằng cách ghi lại các đặc tính của bùn, điều kiện sấy khô, số lượng lớp vỏ, thông số tẩy sáp, hồ sơ bắn, và kết quả kiểm tra đúc.
Việc phân tích các bản ghi này giúp xác định các điều kiện quy trình liên quan đến vết nứt vỏ, độ lệch chiều, và khuyết tật bề mặt.
Theo thời gian, điều này cho phép các cửa sổ vận hành đáng tin cậy hơn và giảm sự phụ thuộc vào kinh nghiệm của từng người vận hành.
Tổng chi phí sản xuất
Xu hướng dài hạn là đánh giá các quy trình chế tạo vỏ bằng chi phí sản xuất vật đúc được chấp nhận thay vì chỉ bằng vật liệu vỏ..
Một quá trình làm giảm sự từ chối, phụ cấp gia công, và sự chậm trễ giao hàng có thể mang lại kết quả thương mại tốt hơn ngay cả khi chi phí nguyên vật liệu ban đầu cao hơn.
Điều này đặc biệt quan trọng đối với vật đúc bằng thép không gỉ lớn, trong đó mỗi thành phần bị loại bỏ có thể gây ra tổn thất đáng kể.
8. Phần kết luận
Bốn quy trình chế tạo vỏ chính được sử dụng trong đúc mẫu chảy—vỏ natri silicat, vỏ composite, vỏ silica-sol với sáp nhiệt độ thấp, và vỏ silica-sol với sáp nhiệt độ trung bình—mỗi loại đều có những ưu điểm khác nhau về chất lượng đúc, trị giá, và chu kỳ sản xuất.
Đối với vật đúc bằng thép không gỉ lớn, cải tiến hiệu quả nhất là tăng cường kiểm soát quá trình, tối ưu hóa vật liệu chịu lửa phủ mặt, áp dụng hệ thống silica-sol khô nhanh đã được xác nhận, cải thiện phục hồi sáp, và chọn cấu trúc vỏ theo hình dạng đúc và khối lượng sản xuất.
Cuối cùng, Quy trình làm vỏ tốt nhất không nhất thiết phải là quy trình rẻ nhất hoặc phức tạp nhất.
Đó là quá trình sản xuất vật đúc một cách nhất quán đáp ứng các tiêu chuẩn chất lượng cần thiết với tổng chi phí sản xuất thấp nhất.
Dành cho các xưởng đúc đang tìm kiếm chất lượng tốt hơn và sản xuất ổn định hơn, sự kết hợp của công nghệ silica-sol phù hợp, vật liệu chịu lửa đủ tiêu chuẩn, sấy khô có kiểm soát, và quản lý quy trình dựa trên dữ liệu mang lại một con đường thực tế hướng tới việc đúc kết đầu tư năng suất cao hơn.
Câu hỏi thường gặp
Quy trình chế tạo vỏ nào mang lại chất lượng tốt nhất cho vật đúc inox cỡ lớn?
Vỏ silica sol với sáp nhiệt độ trung bình cho chất lượng đúc tốt nhất, Độ chính xác kích thước, và tỷ lệ thất bại thấp nhất.
Silica sol với sáp nhiệt độ thấp là giải pháp thay thế thiết thực cho các bộ phận có trọng lượng vừa phải.
Tại sao natri silicat vẫn được sử dụng nếu chất lượng của nó thấp hơn?
Natri silicat rẻ, có chu kỳ sản xuất ngắn, hành vi loại trực tiếp tốt, và tính thấm cao. Nó vẫn hấp dẫn về mặt kinh tế đối với các vật đúc ít đòi hỏi khắt khe hơn.
Tại sao vỏ composite không thể sử dụng sáp nhiệt độ trung bình?
Trong quá trình tẩy sáp bằng nồi hấp ở nhiệt độ 171°C và 0.6 MPa, Nhựa damar ở nhiệt độ trung bình phản ứng với natri silicat và chất làm cứng còn sót lại trong các lớp dự phòng, tạo thành chất xà phòng hóa dính không thể tái chế nếu không xử lý.
Hướng đi tương lai cho vỏ đúc inox cỡ lớn là gì?
Vỏ silica sol—đặc biệt là với vật liệu chịu lửa phủ bề mặt chi phí thấp và chất kết dính khô nhanh—sẽ dần thay thế vỏ natri silicat và composite khi yêu cầu chất lượng tăng lên.