
Sau hơn 20 năm xử lý bề mặt - đang chạy anod hóa dòng, khắc phục sự cố các bộ phận bị lỗi, và tranh cãi với các kỹ sư thiết kế, những người khẳng định “nó chỉ là nhôm, nó sẽ được anod hóa như 6061” - Tôi có thể cho bạn biết câu hỏi tôi thường nghe nhất là thế này: “Bạn có thể anod hóa nhôm đúc được không?”
Câu trả lời ngắn gọn là có. Câu trả lời trung thực là: không phải với quy trình anodizing tiêu chuẩn của bạn, và không phải không hiểu tại sao vật đúc lại có hành vi khác với vật liệu ép đùn.
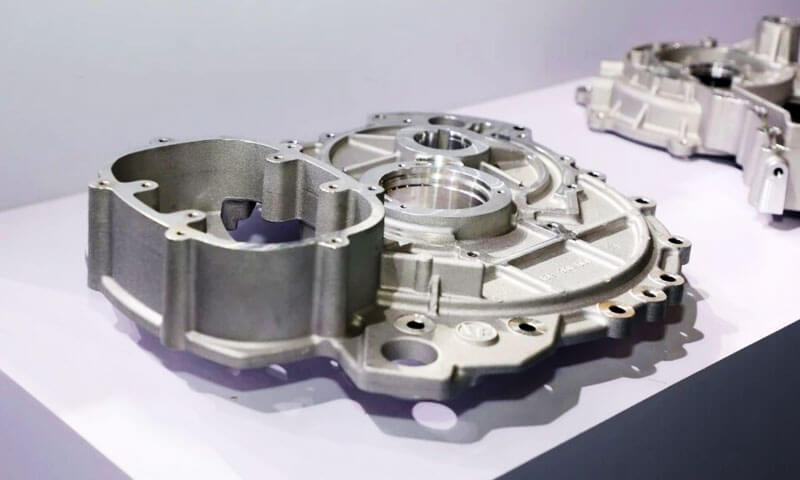
Tôi đã thấy quá nhiều cửa hàng cố gắng vận hành các bộ phận đúc khuôn ADC12 thông qua dây chuyền anodizing thông thường., bước ra ngoài với vết bẩn, xám, những phần không bằng phẳng được bao phủ bởi than đen, và tuyên bố rằng “nhôm đúc khuôn không thể được anod hóa”.
Điều đó sai. Nó có thể được anod hóa - nhưng nó đòi hỏi một quy trình xử lý trước chuyên dụng, kỳ vọng thực tế về chất lượng bề mặt, và sự hiểu biết rõ ràng về giới hạn của quy trình ở đâu.
Hướng dẫn này được viết từ dòng anodizing sàn.
Nó giải thích chính xác tại sao nhôm đúc chống lại sự anodizing tiêu chuẩn, silicon có liên quan gì đến nó, những thay đổi trước điều trị là cần thiết, những vấn đề còn tồn tại ngay cả sau khi khử silic, và những quy trình hoàn thiện thay thế nào cần xem xét khi anodizing không phải là lựa chọn đúng đắn.
1. Câu trả lời thẳng thắn: Có - Nhưng không phải với quy trình tiêu chuẩn
Hãy để tôi đưa ra kết luận đầu tiên cho bạn, trước khi chúng ta đi sâu vào hóa học:
- Nhôm đúc có thể được anod hóa.
- Quá trình anodizing tiêu chuẩn tạo ra kết quả rất kém trên ADC12.
- Máy khử silicon chuyên dụng (khử tiếng ồn) Bước tiền xử lý là bắt buộc.
- Ngay cả với quá trình khử silicon hoàn hảo, vấn đề về độ xốp và hấp thụ màu vẫn còn.
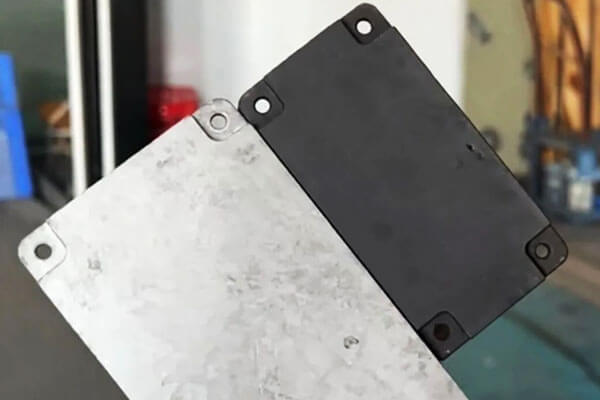
Trong cửa hàng của chúng tôi, chúng tôi đã chạy thử nghiệm có kiểm soát: hai bộ phận đúc ADC12, không có điều trị trước đặc biệt, chạy qua dây chuyền anodizing tiêu chuẩn của chúng tôi. Một điều đã rõ ràng (tự nhiên) anod hóa, một người da đen.
Kết quả đã được đoán trước: không đồng đều, màu loang lổ, các mảng lốm đốm, và một lớp than đen trên bề mặt bám vào ngón tay bạn.
Đây không phải là một khiếm khuyết trong dòng của chúng tôi. Đó là kết quả được mong đợi khi bạn anod hóa một hợp kim đúc có hàm lượng silicon cao theo cách bạn anod hóa 6061 đùn.
2. Tại sao nhôm đúc khó Anodize?
Khó khăn chủ yếu đến từ ba yếu tố: hàm lượng silicon cao, đúc độ xốp, và những hạn chế của tiền xử lý thông thường.
Hàm lượng silicon cao cản trở quá trình Anodizing
Nhiều hợp kim đúc khuôn có chứa một lượng đáng kể silicon để cải thiện tính lưu loát, giảm độ co ngót hóa rắn, và hỗ trợ sản xuất vách mỏng, các thành phần phức tạp.
ADC12 là hợp kim đúc khuôn Al-Si-Cu đại diện.
Tuy nhiên, silicon hoạt động khác với nhôm trong quá trình tiền xử lý hóa học và anodizing.
Trong quá trình ăn mòn kiềm thông thường, nhôm hòa tan dễ dàng, trong khi các pha giàu silicon có thể vẫn còn ở bề mặt.
Tùy thuộc vào thành phần hợp kim và điều kiện xử lý, những cặn này có thể tạo thành lớp than xám hoặc sẫm màu.
Nếu quá trình khử nhiễu tiếp theo không đầy đủ, vật liệu giàu silicon còn sót lại và các cặn nguyên tố hợp kim khác có thể cản trở sự hình thành và xuất hiện màng oxit đồng nhất.
Điều này giải thích những khiếm khuyết quan sát được trong thử nghiệm ADC12:
- Xuất hiện lốm đốm: Các khu vực khác nhau của vật đúc phản ứng khác nhau với quá trình tiền xử lý và anodizing.
- Màu sắc không đồng đều: Sự thay đổi trong cấu trúc vi mô bề mặt và lớp oxit tạo ra sự hấp thụ ánh sáng và hấp thu thuốc nhuộm không nhất quán.
- chất bẩn màu xám: Các cặn bám trên bề mặt còn sót lại sau khi làm sạch hoặc khử cặn không đúng cách.
- Màu đen kém: Lớp oxit và tình trạng bề mặt có thể không hỗ trợ sự hấp thụ thuốc nhuộm đồng đều.
Điểm mấu chốt là vấn đề không chỉ đơn giản là sự hiện diện của silicon trong khối hợp kim. Đó là sự tương tác giữa vi cấu trúc hợp kim, chuẩn bị bề mặt, và sự hình thành màng anod.
Độ xốp đúc tạo ra các khuyết tật bổ sung
Nhôm đúc có thể chứa khí xốp, SHROWAGE CAUNIDE, và những sự gián đoạn dưới bề mặt khác.
Sự phân bố của chúng phụ thuộc vào thiết kế khuôn, nhiệt độ kim loại, thông số tiêm, trút giận, và điều kiện đông đặc.
Những khuyết tật này trở nên đặc biệt rắc rối trong quá trình anodizing vì các giai đoạn tiền xử lý và tạo màu khiến vật đúc tiếp xúc với dung dịch hóa chất dạng nước..
Độ xốp có thể góp phần:
- Sự đổi màu cục bộ và các đốm đen.
- Hấp thụ thuốc nhuộm không đồng đều.
- Giữ axit và nhuộm màu tiếp theo.
- Lỗ kim trên bề mặt và bề ngoài không nhất quán.
- Giảm khả năng chống ăn mòn khi lớp phủ không liên tục hoặc lớp đúc bên dưới bị lỗi.
Không phải tất cả độ xốp đều có thể nhìn thấy được trên bề mặt đúc. Một số khuyết tật chỉ trở nên rõ ràng sau khi gia công, khắc, hoặc anod hóa.
Từ góc độ sản xuất, điều này có nghĩa là việc hoàn thiện bề mặt không thể bù đắp cho chất lượng đúc kém về cơ bản.
Nếu một thành phần yêu cầu lớp hoàn thiện anodized đen đồng nhất, Việc kiểm soát độ xốp phải bắt đầu trong quá trình phát triển vật đúc thay vì sau khi bộ phận đạt đến giai đoạn hoàn thiện.
3. Tại sao Desmutting không giải quyết được mọi vấn đề Anodizing
Loại bỏ cặn bề mặt giàu silicon là một cải tiến quan trọng, nhưng ba thách thức lớn có thể vẫn còn.
| Khuyết điểm | Nguyên nhân chính | Các biện pháp kiểm soát tiềm năng |
| Chất cặn màu xám hoặc bột | Loại bỏ không đủ các cặn giàu silicon và các cặn nguyên tố hợp kim khác | Tối ưu hóa quá trình khử và rửa dành riêng cho hợp kim |
| Màu sắc không đồng đều hoặc lốm đốm | Sự thay đổi trong cấu trúc vi mô hợp kim, sự hình thành oxit, điều kiện bề mặt, hoặc hấp thụ thuốc nhuộm | Cải thiện tính nhất quán tiền xử lý và xác nhận quá trình tạo màu |
| Đốm trắng hoặc lỗi thuốc nhuộm cục bộ | độ xốp, lưu giữ hóa chất, khuyết tật bề mặt cục bộ, hoặc sự hình thành oxit không nhất quán | Cải thiện chất lượng đúc, Thoát nước, rửa sạch, và kiểm soát quá trình |
| Lỗ kim và hố bề mặt | Độ xốp của khí, khuyết tật co ngót, sự bao gồm, hoặc khắc quá mức | Cải thiện các thông số đúc và kiểm soát mức độ nghiêm trọng của tiền xử lý |
| Độ dày màng không nhất quán | Các biến thể về hình học, tiếp xúc điện, phân phối hiện tại, hoặc phản ứng hợp kim cục bộ | Tối ưu hóa cố định, tiếp xúc điện, và các thông số anodizing |
Độ xốp và khả năng giữ axit
Vật đúc có lỗ hở có thể đọng lại các dung dịch tiền xử lý hoặc tạo màu. Nếu những hóa chất này không được loại bỏ thích đáng, chúng có thể tiếp tục phản ứng cục bộ và gây ố màu, đốm trắng, hoặc các khiếm khuyết khác.
Giải pháp không chỉ đơn giản là kéo dài thời gian giải mã. Tiếp xúc với hóa chất quá mức có thể tiếp tục tấn công bề mặt mà không loại bỏ được độ xốp bên dưới.
Trường hợp yêu cầu về ngoại hình rất khắt khe, mật độ đúc, Tính toàn vẹn bề mặt, thiết kế thoát nước, và hiệu quả rửa phải được đánh giá cùng nhau.
Màu sắc đồng nhất
Anodizing đen thường đòi hỏi khắt khe hơn so với lớp hoàn thiện tự nhiên hoặc có màu nhạt vì ngay cả những thay đổi nhỏ về điều kiện bề mặt cũng có thể trở nên rõ ràng..
Sự xuất hiện cuối cùng phụ thuộc vào hợp kim, vi cấu trúc đúc, tiền xử lý, đặc tính màng oxit, hóa chất nhuộm, và quá trình niêm phong.
Hai thành phần được làm từ cùng một hợp kim danh nghĩa có thể không tạo ra kết quả giống nhau nếu điều kiện đúc hoặc lịch sử bề mặt của chúng khác nhau.
Vì lý do này, các cuộc thử nghiệm chất lượng nên sử dụng vật đúc đại diện cho sản xuất thay vì chỉ sử dụng phiếu giảm giá trong phòng thí nghiệm được đánh bóng.
Bề ngoài bề mặt so với hiệu suất chức năng
Một thành phần được anod hóa có thể trông có thể chấp nhận được nhưng không đáp ứng được các tiêu chí về độ dày màng hoặc khả năng chống ăn mòn cần thiết.
Ngược lại, lớp phủ không hoàn hảo về mặt thị giác vẫn có thể đáp ứng các yêu cầu chức năng nhất định, tùy thuộc vào đặc điểm kỹ thuật.
Do đó, tiêu chí chấp nhận nên phân biệt giữa:
- Yêu cầu về mỹ phẩm, bao gồm cả màu sắc, độ bóng, và những khiếm khuyết có thể nhìn thấy được.
- Yêu cầu chức năng, bao gồm cả độ dày màng, chống ăn mòn, chống mài mòn, và hiệu suất niêm phong.
Những yêu cầu này phải được thống nhất trước khi bắt đầu sản xuất.
4. Kiểm tra thực tế Anodizing ADC12
Hãy để tôi nói thẳng về những gì bạn có thể và không thể mong đợi.
| Diện mạo | Nhôm rèn (6061/6063) | ADC12 đúc khuôn (Quy trình tiêu chuẩn) | ADC12 đúc khuôn (Với khử muối) |
| Tính đồng nhất của phim | Xuất sắc | Nghèo - lấm lem, không liên tục | Tốt - nhưng không bằng rèn |
| Bề mặt xuất hiện | Rõ ràng kim loại, trơn tru | màu xám đen, đầy vết bẩn | Được cải thiện, nhưng có thể nhìn thấy lỗ xốp vi mô ở cự ly gần |
| Tính nhất quán của màu sắc | Xuất sắc - đồng phục theo từng đợt | Rất kém - hấp thu thuốc nhuộm không đồng đều | Vừa phải - màu tối vẫn thể hiện sự biến đổi |
| Tồi tệ / cặn màu xám | Không có | Nặng - lau sạch trên tay | Tối thiểu - bị loại bỏ bởi HF desmut |
| Bảo vệ ăn mòn | Tốt | Có thể thay đổi - phim không liên tục | Tốt, nhưng lỗ chân lông vẫn là điểm yếu |
| Năng suất điển hình (phần tốt) | 95%+ | 30–50% | 70–85% |
Điều này có ý nghĩa gì trong thực tế
Nếu bạn anot hóa ADC12 mà không khử silic, mong đợi khoảng một nửa các bộ phận của bạn là phế phẩm về mặt thẩm mỹ.
Với bước khử silicon thích hợp, năng suất cải thiện đáng kể - nhưng bạn sẽ không bao giờ sánh được với sản lượng sạch, bề mặt hoàn hảo của một rèn 6063 phun ra.
Bất cứ ai hứa hẹn anodizing “chất lượng ép đùn” trên vật đúc đều đang nói dối hoặc sử dụng hợp kim đặc biệt có hàm lượng silicon thấp.
5. Quy trình hoàn thiện thay thế và cạnh tranh
Bởi vì nhôm đúc có hàm lượng silicon cao khó có thể anod hóa một cách nhất quán, nên xem xét các phương pháp xử lý bề mặt thay thế khi anodizing thông thường không thể đáp ứng được yêu cầu về bề ngoài, chống ăn mòn, hoặc chi phí sản xuất.
| Bề mặt hoàn thiện Quá trình | Vẻ bề ngoài | Ăn mòn Sức chống cự | Mặc Sức chống cự | Liên quan đến Trị giá | Đặc trưng Ứng dụng |
| thông thường Anodizing | Hoàn thiện trang trí đồng nhất trên hợp kim phù hợp; thường không nhất quán trên vật đúc có hàm lượng silic cao | Tốt khi màng anod được hình thành và bịt kín đúng cách | Tốt, tùy thuộc vào độ dày và loại màng | Trung bình | Các thành phần nhôm rèn và khuôn đúc tương thích cần có màng anốt |
| Anodizing với Giảm dần | Cải thiện tính đồng nhất, mặc dù sự đổi màu liên quan đến silicon có thể vẫn còn | Tốt nếu tiền xử lý và màng anod được kiểm soát đúng cách | Tốt, tùy thuộc vào thông số kỹ thuật lớp phủ | Trung bình cao | Các bộ phận đúc chức năng cần anodizing với yêu cầu thẩm mỹ vừa phải |
| Micro-Arc quá trình oxy hóa (Mao) | Bề mặt giống như gốm; màu sắc và kết cấu phụ thuộc vào hợp kim và quá trình | Tốt đến xuất sắc, tùy thuộc vào cấu trúc lớp phủ và độ kín | Tuyệt vời cho lớp phủ chống mài mòn phù hợp | Cao | Linh kiện yêu cầu độ cứng bề mặt cao, chống mài mòn, và cách nhiệt điện |
Lớp phủ chuyển hóa hóa học |
Gầy, thường mờ hoặc hơi màu | Trung bình đến tốt, tùy thuộc vào hệ thống chuyển đổi | Giới hạn | Thấp | Các thành phần yêu cầu bảo vệ chống ăn mòn cơ bản hoặc tiền xử lý sơn |
| Tĩnh điện bột Lớp phủ | Màu sắc đồng nhất với nhiều mức độ bóng và kết cấu khác nhau | Tốt đến xuất sắc với độ dày lớp phủ và tiền xử lý phù hợp | Tốt, tùy thuộc vào công thức bột và bảo dưỡng | Thấp–Trung bình | Nhà ở, dấu ngoặc đơn, linh kiện ô tô, và vỏ công nghiệp yêu cầu bảo vệ trang trí bền bỉ |
| Sơn nướng (Lớp phủ chất lỏng nướng) | Lớp hoàn thiện trang trí mịn màng với màu sắc và độ bóng được kiểm soát | Tốt khi lớp phủ được thi công và xử lý đúng cách | Trung bình đến tốt, tùy thuộc vào hóa chất sơn và độ dày màng sơn | Trung bình | Vỏ đúc, sản phẩm tiêu dùng, phụ tùng ô tô, và các thành phần yêu cầu bề mặt tinh tế |
Làm thế nào để chọn đúng quy trình
- Chọn anodizing với khử silicon khi thành phần yêu cầu lớp oxit anốt và hiệu suất chức năng của nó quan trọng hơn lớp hoàn thiện trang trí đồng nhất hoàn hảo.
- Chọn quá trình oxy hóa hồ quang vi mô (Mao) khi khả năng chống mài mòn và độ cứng bề mặt là ưu tiên.
Sự phù hợp của nó đối với các hợp kim có hàm lượng silicon cao và hiệu suất ăn mòn cần thiết phải được xác minh thông qua thử nghiệm. - Chọn sơn tĩnh điện khi màu sắc nhất quán và độ che phủ bề mặt quan trọng hơn việc duy trì vẻ ngoài kim loại của nhôm anodized.
Nó có thể che giấu những biến đổi nhỏ trên bề mặt, nhưng nó không thể loại bỏ một cách đáng tin cậy những ảnh hưởng của độ xốp nghiêm trọng hoặc sự thoát khí. - Chọn lớp phủ chuyển đổi hóa học hoặc sơn ướt khi màng anốt trang trí là không cần thiết và yêu cầu chính là chống ăn mòn, độ bám dính sơn, hoặc tùy chọn màu sắc linh hoạt.
Quy trình tốt nhất phụ thuộc vào môi trường dịch vụ của thành phần, yêu cầu về ngoại hình, và thông số hiệu suất.
Đối với các bộ phận ADC12 yêu cầu lớp hoàn thiện màu đen đồng nhất, sơn tĩnh điện có thể thực tế hơn so với anodizing thông thường.
6. Chọn hợp kim đúc phù hợp để Anodizing
Không phải tất cả các hợp kim nhôm đúc đều tạo ra kết quả anodizing giống nhau. Nội dung silicon, mức độ tạp chất, cấu trúc vi mô, và chất lượng vật đúc đều ảnh hưởng đến sự hình thành màng oxit và hình thức bề mặt.
Bảng sau đây cung cấp sự so sánh sơ bộ về các hợp kim nhôm thường được thảo luận.
Phạm vi thành phần mang tính biểu thị và phải được xác minh theo tiêu chuẩn vật liệu hiện hành và chứng chỉ của nhà cung cấp.
| hợp kim | Nội dung silicon điển hình | Khó Anodizing | Những cân nhắc chính |
| ADC12 (A383) | 9.6–12,0% | Cao | Được sử dụng rộng rãi để đúc khuôn; hàm lượng silicon cao có thể gây ra hiện tượng anot hóa không đồng đều và tạo ra vết bẩn trên bề mặt |
| YL102 (AlSi12) | 10.5–13,5% | Cao | Kết quả anodizing phụ thuộc vào mức độ tạp chất, đặc điểm kỹ thuật hợp kim, và chất lượng đúc |
AlSi9Mg (A360) |
Khoảng 9,0–10,0% | Trung bình đến cao | Có thể cung cấp khả năng anodizing được cải thiện trong điều kiện chế tạo và chế tạo phù hợp |
| A413 / AlSi12(b) | Khoảng 11,0–13,0% | Cao | Hàm lượng silicon cao hỗ trợ tính lưu động của vật đúc nhưng làm phức tạp quá trình anod hóa trang trí đồng nhất |
| rèn 6063 (thẩm quyền giải quyết) | Khoảng 0,2–0,6% | Thấp | Tiêu chuẩn chung cho anodizing trang trí đồng nhất |
Ghi chú: Chỉ định hợp kim và giới hạn thành phần khác nhau tùy theo tiêu chuẩn và thị trường.
YL102, A360, và các hợp kim tương tự trên danh nghĩa khác không được coi là có thể thay thế cho nhau nếu không kiểm tra thành phần hóa học và các yêu cầu cơ học của chúng.
Khuyến nghị thực tế
Nếu anodizing là yêu cầu thiết kế bắt buộc và nhôm rèn không phải là một lựa chọn, đánh giá AlSi9Mg hoặc hợp kim đúc có độ tạp chất thấp được chỉ định phù hợp trước khi đưa vào sản xuất.
Những vật liệu này có thể mang lại độ đồng nhất bề mặt tốt hơn trong các điều kiện thích hợp, nhưng chúng không nhất thiết phải đạt được vẻ ngoài giống như được anod hóa 6063.
Đối với bất kỳ hợp kim ứng cử viên, xác nhận hàm lượng silicon và sắt, chất lượng đúc, tính chất cơ học cần thiết, và khả năng tương thích với quy trình tiền xử lý được đề xuất.
Quá trình anodizing thử nghiệm phải được thực hiện trên các bộ phận tiêu biểu cho quá trình sản xuất để xác minh tính đồng nhất của màu sắc, chất lượng phim, và hiệu suất ăn mòn.
Cuối cùng, lựa chọn hợp kim và phát triển xử lý bề mặt phải được xem xét cùng nhau.
Việc chọn một hợp kim có khả năng anod hóa cao hơn có thể cải thiện kết quả, nhưng không có ký hiệu hợp kim nào đảm bảo lớp hoàn thiện anod hóa hoàn hảo.
7. Phần kết luận
Bạn có thể anod hóa nhôm đúc được không? Đúng, nhưng các hợp kim có hàm lượng silicon cao như ADC12 cần được xem xét đặc biệt.
Anodizing thông thường mà không cần xử lý trước dành riêng cho hợp kim có thể tạo ra màu lốm đốm, độ đồng đều của màng kém, và rác xám.
Một quy trình khử nhiễu thích hợp—đôi khi sử dụng dung dịch chứa HF trong các điều kiện công nghiệp được kiểm soát—có thể cải thiện đáng kể bề mặt bằng cách loại bỏ cặn giàu silicon.
Tuy nhiên, khử nhiễu không loại bỏ độ xốp của vật đúc, đảm bảo hấp thụ thuốc nhuộm đồng đều, hoặc sửa chữa các khuyết tật gây ra do quá trình hóa rắn và chuẩn bị bề mặt không nhất quán.
Những vấn đề này đòi hỏi sự kiểm soát phối hợp trong việc lựa chọn hợp kim, chất lượng đúc, tiền xử lý, anod hóa, và tô màu.
Quy tắc thực tế rất đơn giản: nhôm đúc không phải là không thể anod hóa, nhưng nó không được anod hóa như thể nó là hợp kim nhôm rèn thông thường.
Khi một lớp hoàn thiện trang trí đồng nhất là cần thiết, đánh giá quy trình hoàn chỉnh bằng cách sử dụng các bộ phận tiêu biểu cho sản xuất và so sánh quá trình anod hóa với các giải pháp thay thế như sơn tĩnh điện hoặc oxy hóa vi hồ quang trước khi đưa vào sản xuất hàng loạt.
Câu hỏi thường gặp
Tại sao anodizing đúc khuôn lại có màu xám và lấm tấm?
Hàm lượng silicon cao (9–12% trong ADC12) để lại silicon nguyên tố trên bề mặt sau khi khắc.
Than silic này phá vỡ màng oxit và tạo ra màu xám, ngoại hình không đồng đều. Quá trình khử muối loại bỏ lớp này.
Giải pháp thay thế tốt nhất cho anodizing cho nhôm đúc là gì?
Sơn tĩnh điện là giải pháp thay thế phổ biến nhất - nó che phủ độ xốp, cung cấp sự nhất quán màu sắc tuyệt vời, và cung cấp bảo vệ chống ăn mòn tốt.
Để chống mài mòn, quá trình oxy hóa hồ quang vi mô (Mao) hoạt động tốt trên vật đúc có hàm lượng silicon cao.
Việc khử silicon có làm cho các bộ phận đúc của tôi trông giống như không 6063 anod hóa?
KHÔNG. Quá trình khử muối sửa chữa vết bẩn và sự gián đoạn, nhưng độ xốp của khuôn đúc vẫn gây ra những khuyết điểm có thể nhìn thấy và các đốm màu.
Kết quả là tốt cho các bộ phận chức năng, nhưng không tương đương với nhôm anodize rèn.
Tôi có cần ngâm tẩm chân không cho các bộ phận đúc anodized không?
Đối với các ứng dụng mỹ phẩm hoặc bịt kín nơi axit chảy ra sẽ gây ố màu, Đúng.
Tẩm chân không làm kín độ xốp dưới bề mặt trước khi anodizing, ngăn chặn axit bị mắc kẹt rỉ ra ngoài sau khi hoàn thiện.

