
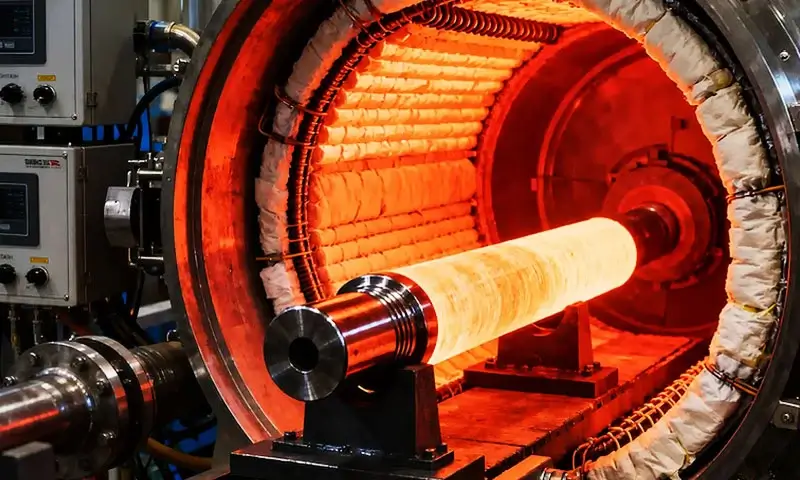
การแบ่งเบาบรรเทาเป็นหนึ่งในกระบวนการบำบัดความร้อนที่เป็นพื้นฐานที่สุดแต่มักถูกเข้าใจผิดอย่างกว้างขวางในการผลิตโลหะ.
ส่วนประกอบเหล็กชุบแข็งเกือบทุกชิ้นจะต้องผ่านการอบคืนสภาพตามขั้นตอนรองหลังการดับ, แต่วิศวกรและทีมผู้ผลิตจำนวนมากกลับมองว่ามันเป็นเรื่องเล็กน้อย, ขั้นตอนที่เป็นมาตรฐานมากกว่ากระบวนการที่มีการควบคุมอย่างแม่นยำซึ่งกำหนดจุดแข็งขั้นสุดท้าย, ความเหนียว, สภาวะความเครียดภายใน, และอายุการใช้งาน.
ในทางปฏิบัติ, ดับล็อคอย่างแข็ง, เปราะ, โครงสร้างมาร์เทนซิติกที่มีความเครียดซึ่งใช้งานไม่ได้กับงานวิศวกรรมส่วนใหญ่.
การแบ่งเบาบรรเทา — การให้ความร้อนที่ควบคุมอย่างระมัดระวังต่ำกว่าอุณหภูมิการเปลี่ยนแปลงที่สำคัญ — ปรับแต่งโครงสร้างจุลภาคที่ดับแล้วเพื่อมอบความสมดุลที่แน่นอนของความแข็ง, ความเหนียว, ความมั่นคงของมิติ, และความต้านทานต่อความล้าที่จำเป็นสำหรับการบริการ.
การแบ่งเบาบรรเทาจึงมักใช้ในการผลิตเหล็กกล้าเครื่องมือ, เหล็กตาย, เหล็กฤดูใบไม้ผลิ, ส่วนประกอบแบก, เกียร์, เพลา, ชิ้นส่วนยานยนต์, แม่พิมพ์, และส่วนประกอบเครื่องจักรโครงสร้าง.
1. การแบ่งเบาบรรเทาคืออะไร?
ในสาขาโลหะวิทยา, การแบ่งเบาบรรเทา เป็นกระบวนการบำบัดความร้อนโดยการนำโลหะผสมเหล็กที่ผ่านการชุบแข็งก่อนหน้านี้มาอุ่นให้ร้อนอีกครั้งจนถึงอุณหภูมิหนึ่ง ต่ำกว่าอุณหภูมิวิกฤตที่ต่ำกว่า (อ₁), จัดขึ้นตามระยะเวลาที่กำหนด, แล้วจึงทำให้เย็นลงภายใต้สภาวะที่ได้รับการควบคุม.
สำหรับธรรมดา-เหล็กคาร์บอน, อุณหภูมิยูเทคตอยด์ที่เกี่ยวข้องกับเส้น A₁ มีค่าประมาณ 727องศาเซลเซียส (1341°F), แม้ว่าอุณหภูมิวิกฤตที่เกิดขึ้นจริงจะแตกต่างกันไปตามองค์ประกอบทางเคมี.
การแบ่งเบาบรรเทาจะใช้เป็นหลักหลังจากการดับเพื่อปรับเปลี่ยนโครงสร้างมาร์เทนซิติกขณะดับ.
วัตถุประสงค์หลักคือเพื่อลดความเปราะและความเค้นตกค้างโดยยังคงรักษาระดับความแข็งและความแข็งแรงที่เหมาะสมไว้.
โดยการเลือกอุณหภูมิการอบคืนตัวและระยะเวลาในการพักตัว, ผู้ผลิตสามารถปรับสมดุลระหว่างความแข็งได้, ความเหนียว, ความเหนียว, ความต้านทานการสึกหรอ, และความเสถียรของมิติ.

ผลกระทบหลักของการแบ่งเบาบรรเทาได้แก่:
| วัตถุประสงค์ | ผลของการแบ่งเบาบรรเทา |
| ลดความเปราะบาง | ปรับปรุงความเหนียวและความต้านทานต่อการแตกหัก |
| บรรเทาความเครียดดับ | ลดความเค้นตกค้างและความเสี่ยงของการแตกร้าวล่าช้า |
| ปรับความแข็ง | ลดความแข็งขณะดับมากเกินไปให้อยู่ในระดับที่ต้องการ |
| ปรับปรุงความเหนียว | ช่วยให้พลาสติกเสียรูปมากขึ้นก่อนที่จะเกิดความล้มเหลว |
| ทำให้โครงสร้างจุลภาคมีความเสถียร | ลดการเปลี่ยนแปลงมิติระหว่างการบริการครั้งต่อไป |
| ควบคุมประสิทธิภาพของบริการ | สร้างการผสมผสานความแข็งแกร่งที่จำเป็น, ความเหนียว, และทนต่อการสึกหรอ |
อุณหภูมิการอบคืนตัวจะถูกเลือกตามเกรดเหล็กและคุณสมบัติสุดท้ายที่ต้องการ.
ก อุณหภูมิต่ำ อาจใช้เมื่อต้องคงความแข็งไว้สูง, ในขณะที่อุณหภูมิการอบคืนตัวที่สูงขึ้นโดยทั่วไปจะทำให้เกิดความเหนียวและความเหนียวมากขึ้นโดยที่ความแข็งจะลดลงตามไปด้วย.
การแบ่งเบาบรรเทาไม่ควรสับสนกับการหลอม. โดยปกติแล้วการหลอมมีวัตถุประสงค์เพื่อทำให้เหล็กอ่อนตัวลงและส่งเสริมให้มีความเสถียร, โครงสร้างจุลภาคที่เหนียว, มักเกี่ยวข้องกับการให้ความร้อนสูงกว่าอุณหภูมิการเปลี่ยนแปลงที่สำคัญตามด้วยการระบายความร้อนที่ช้า.
การแบ่งเบาบรรเทา, ในทางตรงกันข้าม, นำไปใช้กับเหล็กชุบแข็งและดำเนินการต่ำกว่าช่วงการเปลี่ยนแปลงวิกฤตเพื่อปรับเปลี่ยนแทนที่จะกำจัดสภาพการชุบแข็งโดยสิ้นเชิง.
ในการผลิตเหล็กเชิงปฏิบัติ, การแบ่งเบาบรรเทาจึงเป็นที่เข้าใจดีที่สุดว่าเป็นการปรับโครงสร้างจุลภาคแบบควบคุมที่สร้างขึ้นโดยการดับ.
วัตถุประสงค์ไม่ใช่เพียงเพื่อทำให้เหล็กชุบแข็งนิ่มลงเท่านั้น, แต่เพื่อแปลงโครงสร้างที่เปราะมากเกินไปให้เป็นโครงสร้างที่ให้การผสมผสานคุณสมบัติทางวิศวกรรมที่มีประโยชน์มากกว่า.
2. เหตุใดการแบ่งเบาบรรเทาจึงมีความจำเป็น: วิทยาศาสตร์เบื้องหลังเหล็กดับ
เพื่อทำความเข้าใจการแบ่งเบาบรรเทา, เราต้องเข้าใจก่อนว่าการดับทำอะไร.
เมื่อเหล็กถูกให้ความร้อนในสนามเฟสออสเทนไนต์—โดยทั่วไปจะมีอุณหภูมิสูงกว่า 800–900°C ขึ้นอยู่กับองค์ประกอบ—โครงสร้างผลึกของเหล็กจะกลายเป็นลูกบาศก์ที่มีศูนย์กลางอยู่ที่ใบหน้า (เอฟซีซี).
ออสเทนไนต์สามารถละลายคาร์บอนได้จำนวนมาก. ถ้าเหล็กเย็นตัวเร็วแล้ว, มักจะอยู่ในน้ำ, น้ำมัน, หรือโพลีเมอร์, อะตอมของคาร์บอนไม่มีเวลาที่จะแพร่กระจายออกไป.
โครงสร้างผลึกพยายามแปลงร่างเป็นลูกบาศก์ที่มีศูนย์กลางร่างกาย (สำเนาลับถึง) เฟอร์ไรท์, แต่คาร์บอนที่ติดอยู่จะทำให้โครงตาข่ายบิดเบี้ยวจนกลายเป็นทรงเตตระโกนัลที่มีลำตัวเป็นศูนย์กลาง (ก่อนคริสต์ศักราช) โครงสร้างที่เรียกว่า มาร์เทนไซต์.
มาร์เทนไซต์มีลักษณะเฉพาะคือ:
- มีความแข็งสูงมาก.
- ให้ผลผลิตสูง.
- ความเหนียวและความเหนียวต่ำ.
- ความเค้นตกค้างสูง.
- แนวโน้มที่จะเกิดการแตกร้าวล่าช้า.
- การมีอยู่ของออสเทนไนต์ที่สะสมอยู่ในโลหะผสมหลายชนิด.
ในสภาพที่ดับแล้วนี้, เหล็กมักจะเปราะเกินไปสำหรับการใช้งานจริง. เครื่องมือตัดอาจกะเทาะ. เพลาอาจแตกร้าวระหว่างการประกอบ. ฟันเฟืองอาจแตกหักภายใต้แรงกระแทก.
การแบ่งเบาบรรเทาลดความเสี่ยงเหล่านี้โดยอนุญาตให้มีการควบคุมการแพร่กระจายและการจัดเรียงโครงสร้างจุลภาคใหม่.
ความจำเป็นในการแบ่งเบาบรรเทาจึงเป็นทั้งทางวิทยาศาสตร์และการปฏิบัติ.
ทางวิทยาศาสตร์, ช่วยให้เหล็กเข้าสู่สภาวะสมดุลโดยบรรเทาความเครียดของโครงตาข่ายและตกตะกอนคาร์ไบด์. ตามจริง, ช่วยให้เหล็กสามารถอยู่รอดได้ในสภาวะการให้บริการในโลกแห่งความเป็นจริง.
3. ช่วงอุณหภูมิการแบ่งเบาบรรเทาหลักคืออะไร?
อุณหภูมิการอบคืนตัวเป็นหนึ่งในตัวแปรที่สำคัญที่สุดในการอบชุบด้วยความร้อนของเหล็ก เนื่องจากจะควบคุมขอบเขตของการเปลี่ยนแปลงทางจุลภาคโดยตรงหลังจากการชุบแข็ง.
เมื่ออุณหภูมิการอบคืนตัวเพิ่มขึ้น, การแพร่กระจายของคาร์บอน, การตกตะกอนของคาร์ไบด์, การกู้คืน, และการเปลี่ยนแปลงของออสเทนไนต์ที่สะสมไว้โดยทั่วไปจะเด่นชัดมากขึ้น.
ไม่มีช่วงอุณหภูมิเดียวที่ใช้กับเหล็กทุกชนิด.
อารมณ์อุณหภูมิต่ำ
การอบคืนตัวที่อุณหภูมิต่ำมักใช้เมื่อส่วนประกอบต้องรักษาความแข็งและความต้านทานการสึกหรอในระดับสูง ในขณะเดียวกันก็ลดความเปราะที่เกี่ยวข้องกับมาร์เทนไซต์สด.
อุณหภูมิโดยทั่วไปจะอยู่ที่ประมาณ 150–250 ° C (300–480°F), แม้ว่าช่วงที่เหมาะสมจะขึ้นอยู่กับเหล็กก็ตาม.
ในขั้นตอนนี้, คาร์บอนเริ่มกระจายตัวจากมาร์เทนไซต์อิ่มตัวยวดยิ่ง, เฟสคาร์ไบด์ละเอียดอาจเกิดขึ้นได้, และความเค้นตกค้างจากการชุบแข็งจะลดลง.
การลดลงของความแข็งมักจะถูกจำกัดเมื่อเทียบกับการแบ่งเบาบรรเทาที่อุณหภูมิสูง.
การรักษานี้เป็นเรื่องปกติสำหรับการใช้งานเช่น:
- เครื่องมือตัด
- ตาย
- ส่วนประกอบที่ทนต่อการสึกหรอ
- ส่วนประกอบแบริ่งบางอย่าง
- ชิ้นส่วนเหล็กเครื่องมือที่มีความแข็งสูง
ข้อเสียคือความเหนียวยังคงค่อนข้างจำกัดเมื่อเทียบกับสื่อ- หรือสภาวะที่มีอุณหภูมิสูง.
อารมณ์ปานกลางอุณหภูมิ
การแบ่งเบาบรรเทาอุณหภูมิปานกลาง, ประมาณ 250–450 ° C (480–840°F), ทำให้เกิดการดัดแปลงโครงสร้างจุลภาคที่ถูกดับมากขึ้น.
การตกตะกอนของคาร์ไบด์มีการพัฒนามากขึ้น, มาร์เทนไซต์มีความอิ่มตัวน้อยลง, และความเครียดภายในลดลงอย่างต่อเนื่อง.
ขอบเขตนี้จะมีประโยชน์เมื่อส่วนประกอบต้องการการผสมผสานที่สมดุลมากขึ้น ความแข็งแกร่ง, ความแข็ง, ความเหนียว, และทนต่อการสึกหรอ.
การตอบสนองที่แน่นอนจะแตกต่างกันไปตามเหล็ก. เหล็กบางชนิดยังแสดงปรากฏการณ์การเปราะแตกตัวตามอุณหภูมิในช่วงอุณหภูมิโดยเฉพาะ, ซึ่งหมายความว่าทั้งอุณหภูมิในการแบ่งเบาบรรเทาและการปฏิบัติในการทำความเย็นที่ตามมาอาจต้องได้รับการดูแล.
อุณหภูมิอุณหภูมิสูง
โดยทั่วไปการอบคืนตัวที่อุณหภูมิสูงจะดำเนินการที่ประมาณ 450–700 ° C (840–1290°F), โดยมีเงื่อนไขว่าอุณหภูมิยังคงเหมาะสมสำหรับเหล็กเฉพาะและต่ำกว่าช่วงการเปลี่ยนแปลงวิกฤตที่เกี่ยวข้อง.
ที่อุณหภูมิเหล่านี้, โครงสร้างจุลภาคผ่านการคืนสภาพและวิวัฒนาการของคาร์ไบด์อย่างกว้างขวางมากขึ้น.
ความเค้นตกค้างลดลงอย่างมาก, และโดยทั่วไปวัสดุจะมีความเหนียวและความเหนียวสูงกว่าในสภาวะดับหรืออุณหภูมิต่ำอย่างมีนัยสำคัญ.
การอบคืนตัวที่อุณหภูมิสูงมีความเกี่ยวข้องอย่างกว้างขวางกับเหล็กโครงสร้างชุบแข็งและอบคืนตัว, เหล็กอัลลอยด์, เพลา, เกียร์, ส่วนประกอบที่มีแรงดัน, และชิ้นส่วนเครื่องจักรที่รับภาระหนัก.
ความแตกต่างที่สำคัญอย่างยิ่งก็คือการอบคืนตัวที่อุณหภูมิสูงไม่จำเป็นต้องหมายความว่ามีความแข็งแรงไม่ดีเสมอไป.
เหล็กอัลลอยด์และเหล็กที่ผ่านการอบร้อนอย่างเหมาะสมสามารถรักษาผลผลิตและความต้านทานแรงดึงได้มาก ขณะเดียวกันก็ต้านทานการแตกหักได้ดีขึ้นมาก.
การชุบแข็งทุติยภูมิในระหว่างการแบ่งเบาบรรเทา
เหล็กกล้าเครื่องมือผสมสูงบางชนิดมีพฤติกรรมแตกต่างออกไป. แทนที่จะลดความแข็งลงอย่างต่อเนื่องเมื่ออุณหภูมิการอบคืนตัวเพิ่มขึ้น, พวกเขาอาจแสดงก จุดสูงสุดของการชุบแข็งทุติยภูมิ, มักจะอยู่ในช่วงการแบ่งเบาบรรเทาที่สูงขึ้น.
สิ่งนี้เกิดขึ้นเมื่อผสมธาตุเช่นโครเมียม, โมลิบดีนัม, ทังสเตน, หรือวาเนเดียมตกตะกอนได้ดี, โลหะผสมคาร์ไบด์ที่เสถียร.
อนุภาคเหล่านี้ขัดขวางการเคลื่อนที่ของการเคลื่อนที่และสามารถเพิ่มหรือรักษาความแข็งได้.
การชุบแข็งขั้นที่สองมีความสำคัญอย่างยิ่งสำหรับเหล็กกล้าความเร็วสูงและเหล็กกล้าเครื่องมือที่เลือกสรรไว้สำหรับการบริการที่อุณหภูมิสูง.
4. กระบวนการแบ่งเบาบรรเทาคืออะไร?
กระบวนการแบ่งเบาบรรเทาเป็นวัฏจักรความร้อนที่ควบคุมซึ่งดำเนินการหลังจากการชุบแข็งหรือการบำบัดอื่นที่ทำให้เกิดโครงสร้างจุลภาคที่แข็งตัวเพียงพอ.
แม้ว่าขั้นตอนจะดูตรงไปตรงมาก็ตาม, การบรรลุผลลัพธ์ที่สม่ำเสมอต้องอาศัยการควบคุมอุณหภูมิ, เวลา, ความสม่ำเสมอของเตา, กำลังโหลด, การทำให้เย็นลง, และสภาพของเหล็กชุบแข็ง.
ลำดับการแบ่งเบาบรรเทาทางอุตสาหกรรมโดยทั่วไปสามารถแสดงได้ดังนี้:
การชุบ → ถ่ายโอนไปยังการแบ่งเบาบรรเทา → การทำความร้อน → การแช่ → การระบายความร้อนที่ควบคุม → การตรวจสอบ

ขั้นตอน 1: ดับเหล็ก
โดยปกติการแบ่งเบาบรรเทาจะเริ่มต้นด้วยส่วนประกอบที่ดับอย่างเหมาะสม.
เหล็กจะถูกออสเทนไนซ์ก่อนแล้วจึงทำให้เย็นลงอย่างรวดเร็วในอัตราที่เพียงพอที่จะสร้างโครงสร้างแข็งตามที่ตั้งใจไว้.
สารดับอาจรวมถึง:
- น้ำมัน
- น้ำ
- สารละลายโพลีเมอร์
- ก๊าซอัดแรงดัน
- เกลือหลอมเหลว
ตัวกลางที่ถูกต้องจะขึ้นอยู่กับรูปทรงของโลหะผสมและส่วนประกอบ.
วัตถุประสงค์คือเพื่อให้ได้ความสามารถในการชุบแข็งและโครงสร้างจุลภาคตามที่ต้องการ ในขณะเดียวกันก็ลดการแตกร้าวและการบิดเบี้ยวให้เหลือน้อยที่สุด.
ขั้นตอน 2: ย้ายส่วนประกอบไปยัง Tempering Furnace
หลังจากดับแล้ว, ส่วนประกอบควรได้รับการปรับอุณหภูมิตามขั้นตอนการผลิตที่ระบุ.
สำหรับหลายเกรด, การแบ่งเบาบรรเทาทันทีเป็นสิ่งที่พึงปรารถนาเนื่องจากสภาพที่เพิ่งดับใหม่มีความเค้นตกค้างสูง.
ขั้นตอนการถ่ายโอนจะต้องหลีกเลี่ยงการเปลี่ยนแปลงอุณหภูมิแบบฉับพลันโดยไม่จำเป็นหรือการระบายความร้อนที่ไม่สามารถควบคุมได้ ซึ่งอาจส่งผลต่อสภาวะการรักษาความร้อนขั้นสุดท้าย.
สำหรับส่วนประกอบที่สำคัญ, บันทึกของเตาเผาควรบันทึกวัฏจักรของอุณหภูมิที่เกิดขึ้นจริง แทนที่จะอาศัยเพียงค่าที่ตั้งไว้ของเตาเผาเท่านั้น.
ขั้นตอน 3: ให้ความร้อนจนถึงอุณหภูมิการแบ่งเบาบรรเทาที่ระบุ
ส่วนประกอบถูกให้ความร้อนจนถึงอุณหภูมิการแบ่งเบาบรรเทาที่เลือก, ซึ่งอาจมีตั้งแต่ประมาณ 150°ซ ถึง 700°ซ ขึ้นอยู่กับเหล็ก.
ควรควบคุมความร้อนอย่างเพียงพอเพื่อป้องกันการไล่ระดับอุณหภูมิที่มากเกินไป, โดยเฉพาะในส่วนประกอบขนาดใหญ่หรือซับซ้อน.
เตาควรจัดให้มีความเหมาะสม:
- ความสม่ำเสมอของอุณหภูมิ
- การควบคุมบรรยากาศตามความจำเป็น
- โหลดการไหลเวียน
- การสอบเทียบเครื่องมือ
- การบันทึกอุณหภูมิ
สำหรับการรักษาความร้อนที่แม่นยำ, ที่ อุณหภูมิชิ้นงานจริง มีความสำคัญมากกว่าอุณหภูมิเตาที่ตั้งโปรแกรมไว้.
ขั้นตอน 4: แช่ที่อุณหภูมิ
เมื่อส่วนประกอบถึงอุณหภูมิที่ต้องการแล้ว, จัดขึ้นตามระยะเวลาที่กำหนด.
ในระหว่างขั้นตอนการแช่นี้, โครงสร้างจุลภาคจะผ่านปฏิกิริยาการอบคืนตัวที่เหมาะสมกับเหล็ก:
- การกระจายตัวของคาร์บอน
- การตกตะกอนของคาร์ไบด์
- การสลายตัวของมาร์เทนไซต์
- ผ่อนคลายความเครียด
- การกู้คืนเมทริกซ์
- การเปลี่ยนแปลงคงตัว-ออสเทนไนต์
- การตกตะกอนของโลหะผสมคาร์ไบด์ในเหล็กชุบแข็งทุติยภูมิ
เวลาในการแช่ที่ต้องการขึ้นอยู่กับขนาดของส่วนประกอบ, เรขาคณิต, โลหะผสม, ประเภทเตา, และข้อกำหนดที่บังคับใช้.
ขั้นตอน 5: ควบคุมความเย็น
หลังจากระยะเวลาการถือครองที่ต้องการ, ส่วนประกอบจะถูกระบายความร้อนตามข้อกำหนดของกระบวนการ.
เหล็กหลายชนิดสามารถระบายความร้อนในอากาศได้หลังจากการอบคืนตัว, ในขณะที่ระบบโลหะผสมหรือส่วนประกอบที่สำคัญบางอย่างอาจต้องมีการระบายความร้อนโดยเฉพาะ.
สภาพการทำความเย็นสามารถส่งผลต่อความเสถียรของมิติและ, ในเหล็กบางชนิด, ความอ่อนแอต่อ อารมณ์แปรปรวน. ดังนั้น, “การทำความเย็น” ไม่ควรถือเป็นขั้นตอนสุดท้ายที่ไม่สำคัญ.
ขั้นตอน 6: ทำซ้ำการแบ่งเบาบรรเทาเมื่อจำเป็น
เหล็กบางชนิดจำเป็นต้องใช้ แบ่งเบาบรรเทาสองเท่าหรือสาม แทนที่จะเป็นรอบเดียว.
อาจใช้การแบ่งเบาบรรเทาซ้ำ ๆ:
- ออสเทนไนต์คงตัวคงตัวต่อไป
- มาร์เทนไซต์ที่ก่อตัวขึ้นใหม่หลังจากคงการเปลี่ยนแปลงออสเทนไนต์ไว้
- ปรับปรุงความเสถียรของมิติ
- พัฒนาโครงสร้างคาร์ไบด์ที่มีความเสถียรมากขึ้น
- บรรลุคุณสมบัติที่สม่ำเสมอตลอดทั้งส่วนประกอบ
แนวทางปฏิบัตินี้เป็นเรื่องปกติโดยเฉพาะกับเหล็กกล้าเครื่องมือโลหะผสมสูง.
5. เหตุใดเหล็กบางชนิดจึงต้องมีการอบคืนตัวเป็นสองเท่าหรือสามเท่า?
วงจรแบ่งเบาบรรเทาเพียงครั้งเดียวก็เพียงพอแล้วสำหรับเหล็กชุบแข็งหลายชนิด, แต่มีอัลลอยด์สูง เหล็กกล้าเครื่องมือ และเหล็กกล้าคาร์บอนสูงบางชนิดมักต้องใช้รอบการอบคืนตัวสองหรือสามรอบ.
เหตุผลหลักก็คือ การบำบัดด้วยการแบ่งเบาบรรเทาครั้งแรกสามารถเปลี่ยนความเสถียรของออสเทนไนต์ที่คงอยู่และผลิตมาร์เทนไซต์ใหม่ในระหว่างการทำความเย็นในภายหลัง.
การปรับอุณหภูมิครั้งที่สองหรือสามจะปรับอุณหภูมิมาร์เทนไซต์ที่เพิ่งสร้างใหม่นี้ และปรับปรุงเสถียรภาพของโครงสร้างจุลภาคขั้นสุดท้าย.
ออสเทนไนต์ที่เก็บไว้เป็นเหตุผลหลัก
หลังจากดับแล้ว, เหล็กบางชนิดยังคงรักษาส่วนของออสเทนไนต์ดั้งเดิมเอาไว้ เนื่องจากการเปลี่ยนแปลงของมาร์เทนซิติกไม่ดำเนินไปจนเสร็จสิ้น.
สิ่งนี้มีความเกี่ยวข้องอย่างยิ่งกับเหล็กกล้าที่มีองค์ประกอบคาร์บอนและโลหะผสมค่อนข้างสูง.
ในระหว่างรอบแบ่งเบาบรรเทาครั้งแรก, ความเสถียรของออสเทนไนต์ที่คงอยู่สามารถเปลี่ยนแปลงได้. เมื่อเย็นตัวลงหลังการอบคืนตัว, ออสเทนไนต์ที่สะสมไว้บางส่วนอาจเปลี่ยนรูปเป็น สด, มาร์เทนไซต์ที่ไม่ได้รับการควบคุม.
สิ่งนี้สร้างปัญหาใหม่: แม้ว่ามาร์เทนไซต์ดั้งเดิมจะถูกทำให้ร้อนแล้วก็ตาม, มาร์เทนไซต์ที่ตั้งขึ้นใหม่ไม่มี.
ดังนั้นจึงใช้วงจรการอบคืนตัวครั้งที่สองเพื่ออบคืนสภาพมาร์เทนไซต์สดนี้.
เหตุใดมาร์เทนไซต์สดจึงเป็นข้อกังวล?
มาร์เทนไซต์สดมีข้อเสียพื้นฐานเช่นเดียวกับโครงสร้างแบบดับแล้วแบบเดิม:
- มีความแข็งสูง
- มีความเครียดตกค้างสูง
- ความเหนียวต่ำ
- ความเหนียวค่อนข้างต่ำ
- เพิ่มความไวต่อการแคร็ก
การปล่อยให้โครงสร้างนี้ไม่ได้รับการบำบัดอาจทำให้เกิดความแข็งและความเหนียวในท้องถิ่นได้. ในเหล็กกล้าเครื่องมือที่มีความเที่ยงตรงสูง, มันยังส่งผลต่อความไม่มั่นคงของมิติอีกด้วย.
ดังนั้นการอบคืนตัวสองครั้งจึงช่วยให้แน่ใจว่าทั้งมาร์เทนไซต์ดั้งเดิมและมาร์เทนไซต์ที่เกิดขึ้นหลังจากรอบการอบคืนตัวครั้งแรกนั้นได้รับการอบคืนตัวอย่างเหมาะสม.
เมื่อใช้ Triple Tempering เมื่อใด?
การแบ่งเบาบรรเทาสามระดับจะใช้เมื่อจำเป็นต้องมีการรักษาเสถียรภาพของโครงสร้างระดับจุลภาคให้สูงขึ้นไปอีก.
พบได้ทั่วไปในเหล็กกล้าความเร็วสูงบางประเภท, เหล็กกล้าเครื่องมืองานร้อน, และเหล็กแม่พิมพ์อัลลอยด์สูง, ขึ้นอยู่กับข้อกำหนดการรักษาความร้อนของผู้ผลิต.
รอบที่สามอาจเลือกได้:
- ออสเทนไนต์คงตัวคงตัวต่อไป
- ปรับอุณหภูมิมาร์เทนไซต์ที่เพิ่งขึ้นรูปใหม่
- ปรับแต่งความสมดุลระหว่างความแข็งและความเหนียว
- ปรับปรุงความเสถียรของมิติ
- สร้างสภาวะการชุบแข็งทุติยภูมิที่ต้องการ
ไม่ควรใช้การแบ่งเบาบรรเทาสามเท่าโดยอัตโนมัติ. จะสมเหตุสมผลก็ต่อเมื่อเกรดเหล็กและคุณสมบัติที่ต้องการต้องการเท่านั้น.
เหล็กทั่วไปที่ต้องการการอบคืนตัวซ้ำๆ
การแบ่งเบาบรรเทาซ้ำๆ มีความเกี่ยวข้องอย่างยิ่งกับเหล็กกล้า เช่น:
- เหล็กกล้าเครื่องมืองานร้อน H13
- เหล็กความเร็วสูง
- เหล็กกล้าเครื่องมืองานเย็นโลหะผสมสูง
- เลือกใช้เหล็กงานร้อนและเหล็กแม่พิมพ์
- การตกตะกอนหรือเหล็กกล้าเครื่องมือชุบแข็งขั้นที่สอง
จำนวนรอบการอบคืนตัวที่แท้จริงควรเป็นไปตามเกรดเหล็กเฉพาะและขั้นตอนการบำบัดความร้อนที่ผ่านการรับรองเสมอ. รอบที่มากขึ้นไม่ได้หมายความว่าประสิทธิภาพดีขึ้นโดยอัตโนมัติ.
6. การชุบแข็งทุติยภูมิในระหว่างการแบ่งเบาบรรเทาคืออะไร?
การชุบแข็งทุติยภูมิ เป็นปรากฏการณ์ที่เหล็กกล้าผสมสูงบางชนิดมีความแข็งเพิ่มขึ้นในระหว่างการอบคืนตัวที่อุณหภูมิค่อนข้างสูง, แม้ว่าการอบคืนตัวของเหล็กกล้าคาร์บอนแบบธรรมดาโดยทั่วไปจะทำให้ความแข็งลดลง.
พฤติกรรมนี้เป็นลักษณะเฉพาะของเหล็กที่มีองค์ประกอบโลหะผสมที่ขึ้นรูปคาร์ไบด์จำนวนมาก, โดยเฉพาะ โมลิบดีนัม, ทังสเตน, วาเนเดียม, และโครเมียม.
เหตุใดการชุบแข็งทุติยภูมิจึงเกิดขึ้น?
ระหว่างการแบ่งเบาบรรเทาตามปกติ, ความแข็งของมาร์เทนไซต์ที่ดับแล้วมักจะลดลงเมื่อคาร์บอนออกจากเมทริกซ์อิ่มตัวยวดยิ่ง และคาร์ไบด์จะมีความเสถียรมากขึ้น.
ในเหล็กกล้าเครื่องมืออัลลอยด์สูง, อย่างไรก็ตาม, กระบวนการที่แตกต่างกันสามารถเกิดขึ้นได้ที่อุณหภูมิการแบ่งเบาบรรเทาที่สูงขึ้น. องค์ประกอบโลหะผสมจะกระจายและก่อตัวได้ดีมาก โลหะผสมคาร์ไบด์.
การตกตะกอนเหล่านี้มีประสิทธิผลอย่างมากในการต้านทานการเคลื่อนที่ของการเคลื่อนที่.
การเสริมความแข็งแกร่งที่เกิดขึ้นสามารถชดเชยได้, และบางครั้งก็เกินกว่านั้น, ความแข็งที่สูญเสียไปในช่วงแรกของการแบ่งเบาบรรเทา.
ลำดับทั่วไปคือ:
การชุบแข็ง → การชุบแข็งเบื้องต้น/การทำให้อ่อนตัว → การตกตะกอนของโลหะผสมคาร์ไบด์ → การชุบแข็งทุติยภูมิ
องค์ประกอบการผสมที่เกี่ยวข้อง
องค์ประกอบที่สำคัญที่สุด ได้แก่:
| องค์ประกอบการผสม | บทบาทในการชุบแข็งทุติยภูมิ |
| โม | ส่งเสริมการตกตะกอนของอัลลอยด์-คาร์ไบด์ที่ละเอียด และปรับปรุงความต้านทานต่ออุณหภูมิ |
| ว | สร้างทังสเตนคาร์ไบด์ที่มีความเสถียรในเหล็กกล้าเครื่องมือที่เหมาะสม |
| วี | ผลิตวานาเดียมคาร์ไบด์ที่มีความแข็งมากพร้อมทั้งเสริมความแข็งแกร่ง |
| Cr | มีส่วนทำให้เกิดอัลลอยด์-คาร์ไบด์ และปรับปรุงความสามารถในการชุบแข็งและความต้านทานต่ออุณหภูมิ |
| บริษัท | สามารถเพิ่มประสิทธิภาพการแข็งตัวทุติยภูมิทางอ้อมโดยส่งผลต่อพฤติกรรมการตกตะกอนของเมทริกซ์และคาร์ไบด์ |
ประเภทคาร์ไบด์ที่แน่นอนนั้นขึ้นอยู่กับองค์ประกอบของเหล็กและประวัติการบำบัดความร้อน.
เหตุใดการชุบแข็งทุติยภูมิจึงมีความสำคัญ?
การชุบแข็งขั้นที่สองช่วยให้เหล็กกล้าเครื่องมือบางชนิดมีความแข็งสูงหลังจากการอบคืนตัวที่อุณหภูมิสูงกว่าที่ใช้ในการอบคืนอุณหภูมิต่ำทั่วไปอย่างมาก.
สิ่งนี้มีคุณค่าเนื่องจากการอบคืนตัวที่อุณหภูมิสูงสามารถปรับปรุงได้เช่นกัน:
- ความต้านทานต่ออารมณ์
- ความเสถียรของมิติ
- เสถียรภาพของโครงสร้าง
- ความแข็งร้อนแรง
- ความต้านทานต่อการอ่อนตัวระหว่างการบริการ
สำหรับเครื่องมือที่ทำงานที่อุณหภูมิสูง, การรักษาความแข็งในระหว่างการให้บริการอาจมีความสำคัญมากกว่าการบรรลุความแข็งของอุณหภูมิห้องสูงสุดที่เป็นไปได้.
การชุบแข็งทุติยภูมิและเหล็กกล้าเครื่องมือ H13
H13 คือเหล็กกล้าเครื่องมืองานร้อนที่เป็นตัวแทน ซึ่งการตกตะกอนของโลหะผสม-คาร์ไบด์มีส่วนช่วยในการตอบสนองในระหว่างการอบคืนตัวที่อุณหภูมิสูง.
การอบชุบด้วยความร้อนได้รับการออกแบบมาเพื่อสร้างความสมดุลของความแข็งที่เหมาะสม, ความเหนียว, ความต้านทานต่อความล้าจากความร้อน, และต้านทานต่อการอ่อนตัว.
การตอบสนองต่อการชุบแข็งทุติยภูมิที่แน่นอนนั้นขึ้นอยู่กับเคมีของเหล็ก, อุณหภูมิออสเทนไนซ์, วิธีการดับ, อุณหภูมิอารมณ์, และถือเวลา.
ดังนั้นจึงไม่ถูกต้องที่จะถือว่าการชุบแข็งขั้นที่สองเป็นเพียง "การชุบแข็งโดยการให้ความร้อนซ้ำ"
ปรากฏการณ์นี้เป็นผลมาจากการควบคุมการตกตะกอนของคาร์ไบด์ที่อุดมด้วยอัลลอยด์ภายในโครงสร้างจุลภาคที่ผ่านการชุบแข็งก่อนหน้านี้.
7. การแบ่งเบาบรรเทาส่งผลต่อคุณสมบัติทางกลอย่างไร?
การแบ่งเบาบรรเทาจะเปลี่ยนคุณสมบัติเชิงกลของเหล็กโดยการปรับเปลี่ยนโครงสร้างมาร์เทนซิติกที่มีความอิ่มตัวสูงและมีความเค้นสูงซึ่งเกิดจากการชุบแข็ง.
ขนาดและทิศทางของการเปลี่ยนแปลงเหล่านี้ขึ้นอยู่กับเกรดเหล็กและสภาพการอบคืนตัว, ดังนั้นความสัมพันธ์ควรเข้าใจว่าเป็นแนวโน้มทั่วไปมากกว่ากฎตายตัว.
ผลโดยรวมของการแบ่งเบาบรรเทา
| คุณสมบัติ | ผลทั่วไปของการเพิ่มความรุนแรงของการแบ่งเบาบรรเทา* |
| ความแข็ง | ↓ โดยทั่วไปลดลง |
| ความแข็งแรงของผลผลิต | ↓ โดยทั่วไปลดลง |
| ความต้านแรงดึง | ↓ โดยทั่วไปลดลง |
| ความเหนียว | ↑ โดยทั่วไปจะเพิ่มขึ้น |
| ความเหนียว | ↑ โดยทั่วไปจะเพิ่มขึ้น |
| ความเครียดที่เหลืออยู่ | ↓ ลดลง |
| ความเสถียรของมิติ | ↑ โดยทั่วไปแล้วจะดีขึ้น |
| ความต้านทานการสึกหรอ | ระดับ- และขึ้นอยู่กับสภาพ |
| ต้านทานความเมื่อยล้า | มักจะดีขึ้นด้วยความแข็งแกร่งและการบรรเทาความเครียดที่ดีขึ้น |
| ความต้านทานการอ่อนตัวที่อุณหภูมิสูง | สามารถปรับปรุงเหล็กกล้าเครื่องมือโลหะผสมที่เหมาะสมได้อย่างมีนัยสำคัญ |
*แนวโน้มทั่วไปของเหล็กชุบแข็งทั่วไป; เหล็กอัลลอยด์สูงอาจมีพฤติกรรมที่แตกต่างกัน, โดยเฉพาะอย่างยิ่งเมื่อมีการชุบแข็งทุติยภูมิ.
วัตถุประสงค์ในทางปฏิบัติของการแบ่งเบาบรรเทาคือการเลือกความสมดุลของคุณสมบัติที่เหมาะสม แทนที่จะเพิ่มคุณสมบัติทางกลเพียงอย่างเดียวให้สูงสุด.
เครื่องมือตัดอาจต้องการความแข็งในทางปฏิบัติและความต้านทานการสึกหรอสูงสุด, ในขณะที่เกียร์หรือเพลาอาจต้องการความเหนียวและความต้านทานต่อความล้าที่สูงกว่ามาก.
โดยการควบคุมอุณหภูมิและเวลาในการอบคืนตัวของเหล็กเฉพาะ, ผู้ผลิตสามารถปรับแต่งโครงสร้างจุลภาคขั้นสุดท้ายให้ตรงกับความต้องการในการบริการจริงได้.
8. การแบ่งเบาบรรเทาเทียบกับการหลอมเทียบกับการทำให้เป็นมาตรฐานเทียบกับการบรรเทาความเครียดคืออะไร?
การแบ่งเบาบรรเทา, การหลอม, ทำให้เป็นปกติ, และการบรรเทาความเครียดล้วนเป็นกระบวนการบำบัดด้วยความร้อน, แต่พวกเขาเป็น ไม่สามารถใช้แทนกันได้.
ช่วงอุณหภูมิของพวกเขา, เริ่มต้นโครงสร้างจุลภาค, วิธีการทำความเย็น, กลไกทางโลหะวิทยา, และผลลัพธ์ที่ตั้งใจไว้ก็แตกต่างกัน.
| การเปรียบเทียบ | การแบ่งเบาบรรเทา | การหลอม | การทำให้เป็นมาตรฐาน | การบรรเทาความเครียด |
| วัตถุประสงค์หลัก | ลดความเปราะและความเค้นตกค้างหลังจากการชุบแข็ง โดยยังคงความแข็งที่มีประโยชน์ไว้ | ทำให้เหล็กอ่อนลง, ปรับปรุงความเหนียว, บรรเทาความเครียด, และปรับเปลี่ยนโครงสร้างจุลภาค | ปรับแต่งโครงสร้างเกรนและสร้างโครงสร้างจุลภาคที่ค่อนข้างสม่ำเสมอ | ลดความเครียดตกค้างโดยมีการเปลี่ยนแปลงโครงสร้างจุลภาคที่มีอยู่น้อยที่สุด |
| สภาพการเริ่มต้นโดยทั่วไป | เหล็กชุบแข็งหรือชุบแข็ง | เป็นนักแสดง, ทำงาน, งานเย็น, หรือเหล็กที่ผ่านการอบร้อนมาก่อน | เป็นนักแสดง, ปลอม, รีด, หรืองานเหล็ก | มีรอย, หล่อ, กลึง, เกิดขึ้น, หรือส่วนประกอบที่ผ่านการอบร้อน |
| ช่วงอุณหภูมิ | ต่ำกว่า A₁; โดยทั่วไป ~150–700°C ขึ้นอยู่กับเกรด | โดยทั่วไปที่อุณหภูมิการเปลี่ยนแปลงวิกฤตหรือสูงกว่า, ขึ้นอยู่กับประเภทการหลอม | โดยทั่วไปจะอยู่เหนือช่วงการเปลี่ยนแปลงที่สำคัญ | โดยปกติแล้วจะต่ำกว่าช่วงการเปลี่ยนแปลงที่สำคัญ |
| วิธีการระบายความร้อน | โดยปกติแล้วการระบายความร้อนด้วยอากาศหรือการระบายความร้อนแบบควบคุมที่ระบุ | โดยทั่วไปแล้วการระบายความร้อนของเตาจะช้า | มักจะระบายความร้อนด้วยอากาศ | ควบคุมการระบายความร้อน, มักจะใช้เตาเผาหรือระบายความร้อนด้วยอากาศ |
ผลกระทบทางโครงสร้างจุลภาคหลัก |
สลายตัวหรือดัดแปลงมาร์เทนไซต์ดับแล้ว; ส่งเสริมการตกตะกอนและการฟื้นตัวของคาร์ไบด์ | ทำให้เกิดความนุ่มนวลขึ้น, โครงสร้างจุลภาคที่มีเสถียรภาพมากขึ้น | ส่งเสริมการตกผลึกซ้ำ/การทำให้ละเอียด และโครงสร้างเฟอร์ไรต์-เพิร์ลไลท์ที่ค่อนข้างสม่ำเสมอในเหล็กที่เกี่ยวข้อง | บรรเทาความเครียดภายในด้วยการเปลี่ยนแปลงเฟสที่จำกัด |
| ความแข็ง | โดยทั่วไปจะลดลงจากสภาวะดับ | โดยทั่วไปลดลงอย่างมาก | มักจะต่ำกว่าเหล็กชุบแข็งและอบคืนตัว | มักจะเปลี่ยนแปลงเพียงเล็กน้อยเท่านั้น |
| ความเหนียว & ความเหนียว | โดยทั่วไปเพิ่มขึ้น | เพิ่มขึ้นอย่างมาก | โดยทั่วไปจะดีขึ้นเมื่อเปรียบเทียบกับสภาวะการออกตัวแบบหยาบหรือแบบเครียดสูง | มักจะปรับปรุงความน่าเชื่อถือที่เกี่ยวข้องกับความเครียดโดยไม่มีการเปลี่ยนแปลงคุณสมบัติที่สำคัญ |
| การใช้งานทั่วไป | เกียร์, เพลา, เครื่องมือ, ตาย, สปริง, ชิ้นส่วนเครื่องจักรที่แข็งตัว | สต็อกเครื่องจักร, การให้อภัย, การหล่อ, ชิ้นส่วนงานเย็น | การให้อภัย, ส่วนประกอบโครงสร้าง, บาร์, และการบำบัดก่อนการแข็งตัว | โครงสร้างเชื่อม, การหล่อขนาดใหญ่, ชิ้นส่วนกลึง, ส่วนประกอบที่ประดิษฐ์ขึ้น |
9. การอบคืนตัวของเหล็กประเภทต่างๆ
เหล็กประเภทต่างๆ ตอบสนองต่อการอบคืนตัวแตกต่างกัน. การทำความเข้าใจความแตกต่างเหล่านี้ถือเป็นสิ่งสำคัญในการเลือกกำหนดเวลาการแบ่งเบาบรรเทาที่เหมาะสม.
เหล็กกล้าคาร์บอนธรรมดา:
ง่ายต่อการอารมณ์. เหล็กคาร์บอนต่ำ (<0.3% ค) ไม่ค่อยมีการดับและบรรเทาเนื่องจากไม่แข็งตัวมากนัก.
เหล็กกล้าคาร์บอนปานกลาง (0.3–0.6% ซี) โดยทั่วไปจะดับและปรับสภาพสำหรับเพลา, เกียร์, และเพลา. เหล็กกล้าคาร์บอนสูง (>0.6% ค) ใช้สำหรับเครื่องมือ, สปริง, และมีด.
เหล็กอัลลอยด์:
มีองค์ประกอบเช่นโครเมียม, นิกเกิล, โมลิบดีนัม, และวาเนเดียม.
มีความสามารถในการชุบแข็งได้ดีกว่าและตอบสนองต่อการแบ่งเบาบรรเทาได้ดี. การชุบแข็งทุติยภูมิเป็นเรื่องปกติในโลหะผสมที่มีตัวสร้างคาร์ไบด์ที่แข็งแกร่ง.
เหล็กกล้าเครื่องมือ:
รวมถึงการทำให้น้ำกระด้าง, การชุบแข็งด้วยน้ำมัน, อากาศแข็ง, ความเร็วสูง, และเหล็กงานร้อน.
ตารางการแบ่งเบาบรรเทาจะแตกต่างกันไปมาก. เหล็กความเร็วสูงผ่านการอบคืนตัวสามชั้นที่อุณหภูมิ 540–560°C. เหล็กงานร้อน เช่น H13 ผ่านการอบคืนตัว 2 ชั้นที่อุณหภูมิ 500–550°C.
สแตนเลส:
Stainless Stainless Martensitic (เช่น, 410, 420, 440ค) สามารถชุบแข็งและอารมณ์ได้. สแตนเลสสตีลออสเทนนิติก (เช่น, 304, 316) ไม่สามารถทำให้แข็งตัวได้โดยการดับและไม่ถูกทำให้แข็งตัว.
โดยทั่วไปแล้วสเตนเลสเฟอร์ริติกจะไม่ผ่านการชุบแข็ง. เหล็กกล้าไร้สนิมที่ชุบแข็งด้วยการตกตะกอนจะมีอายุ, ไม่อารมณ์.
มาราจจิ้งสตีลส์:
เหล่านี้เป็นคาร์บอนต่ำ, โลหะผสมนิกเกิลสูงที่ได้รับการเสริมความแข็งแกร่งตามอายุ, ไม่ใช่โดยการแบ่งเบาบรรเทามาร์เทนไซต์.
อย่างไรก็ตาม, พวกเขาอาจได้รับการบำบัดด้วยสารละลายและกระบวนการชราซึ่งมีแนวคิดคล้ายกับการแบ่งเบาบรรเทา.
10. เหล็กกล้าเครื่องมือ H13 แบ่งเบาบรรเทา: ตัวอย่างการปฏิบัติ
เหล็กกล้าเครื่องมือ H13 เป็นเหล็กกล้าเครื่องมืองานร้อนโครเมียม-โมลิบดีนัม-วานาเดียมที่ใช้กันอย่างแพร่หลายสำหรับแม่พิมพ์หล่อตาย, การปลอมตาย, เครื่องมือการอัดขึ้นรูป, และเครื่องมืออื่นๆ ที่ต้องสัมผัสกับความร้อนและความเย็นซ้ำๆ.
การผสมผสานระหว่างความแรงอันร้อนแรง, ความเหนียว, ต้านทานอารมณ์, และการต้านทานความล้าจากความร้อนทำให้เป็นตัวอย่างที่แสดงให้เห็นว่าเหตุใดจึงต้องควบคุมการอบคืนตัวในเหล็กกล้าเครื่องมือโลหะผสมอย่างระมัดระวัง.
หลังจากออสเทนไนซ์และดับแล้ว, H13 พัฒนาโครงสร้างมาร์เทนซิติกแข็งโดยมีความเค้นตกค้างและออสเทนไนต์บางส่วนยังคงอยู่.
การบำบัดแบ่งเบาบรรเทาในภายหลังจึงได้รับการออกแบบไม่เพียงเพื่อลดความเปราะบางเท่านั้น, แต่ยังเพื่อพัฒนาการตอบสนองการแข็งตัวขั้นทุติยภูมิและความเสถียรของโครงสร้างจุลภาคด้วย.
ตารางการแบ่งเบาบรรเทา H13 โดยทั่วไป
H13 เป็นเรื่องปกติ อารมณ์สองเท่า, โดยมีการกำหนดอุณหภูมิครั้งที่ 3 ในบางครั้งสำหรับส่วนประกอบขนาดใหญ่หรือสำคัญอย่างยิ่ง.
พารามิเตอร์ที่แน่นอนควรเป็นไปตามข้อกำหนดเฉพาะของวัสดุที่เกี่ยวข้องและขั้นตอนการบำบัดความร้อนที่ผ่านการรับรอง.
| ขั้นตอนการแบ่งเบาบรรเทา | อุณหภูมิ | เวลาถือครอง | ระบายความร้อน | วัตถุประสงค์หลัก |
| อารมณ์แรก | 500–550°ซ | ~2 ชม | อากาศเย็น | ลดความเครียดในการดับและเริ่มปฏิกิริยาการชุบแข็ง/การชุบแข็งทุติยภูมิ |
| อารมณ์ที่สอง | 500–550°ซ | ~2 ชม | อากาศเย็น | ปรับอุณหภูมิมาร์เทนไซต์ที่เกิดขึ้นใหม่และทำให้โครงสร้างจุลภาคมีความเสถียรยิ่งขึ้น |
| อารมณ์ที่สามที่เป็นตัวเลือก | 500–550°ซ | ~2 ชม | อากาศเย็น | ปรับปรุงความเสถียรของโครงสร้างและมิติเพิ่มเติม, โดยเฉพาะในส่วนที่มีขนาดใหญ่ |
สภาวะออสเทนไนซ์และการดับที่เกิดขึ้นจริงก็มีความสำคัญเช่นกัน.
H13 โดยทั่วไปจะมีออสเทนไนซ์ที่ประมาณ 1,020–1,050°ซ, ตามด้วยการควบคุมความเย็น เช่น การดับด้วยอากาศหรือแก๊ส, ขึ้นอยู่กับขนาดส่วน, อุปกรณ์, และคุณสมบัติที่ต้องการ.
ความแข็งที่เกิดขึ้นโดยทั่วไป
ส่วนประกอบ H13 ที่ผ่านการอบชุบด้วยความร้อนอย่างเหมาะสม โดยทั่วไปจะมีความแข็งขั้นสุดท้ายในบริเวณ ประมาณ 48–52 HRC, แม้ว่าความแข็งที่แท้จริงจะขึ้นอยู่กับสภาวะออสเทนไนซ์ก็ตาม, อัตราการดับ, อุณหภูมิอารมณ์, เวลาถือครอง, และเคมีวัสดุ.
ภายในช่วงแบ่งเบาบรรเทาที่ระบุไว้, แนวโน้มทั่วไปคือ:
- ประมาณ 500°C: ความแข็งที่สูงขึ้น, มีการอ่อนตัวที่เกี่ยวข้องกับการแบ่งเบาบรรเทาน้อยลง.
- ประมาณ 550°C: ความแข็งลดลงเล็กน้อย, โดยทั่วไปมีความเหนียวและบรรเทาความเครียดมากขึ้น.
ความสัมพันธ์ไม่เป็นเส้นตรงอย่างเคร่งครัด, และ H13 สามารถจัดแสดงได้ การชุบแข็งทุติยภูมิ เนื่องจากการตกตะกอนของอัลลอยด์คาร์ไบด์ละเอียดในระหว่างการแบ่งเบาบรรเทาที่อุณหภูมิสูง.
ทำไม H13 ถึงเป็นแบบ Double Tempered?
สาเหตุหลักของการแบ่งเบาบรรเทาสองครั้งคือพฤติกรรมของ เก็บรักษาออสเทนไนต์ไว้ หลังจากดับแล้ว.
หลังจากรอบการแบ่งเบาบรรเทาครั้งแรก, ออสเทนไนต์ที่คงเหลือบางส่วนอาจเปลี่ยนรูปในระหว่างการทำความเย็นเป็นมาร์เทนไซต์สด.
มาร์เทนไซต์ที่ขึ้นรูปใหม่นี้ยังไม่ผ่านการอบคืนตัว จึงอาจมีความเค้นตกค้างและความเปราะบางค่อนข้างสูง.
รอบการแบ่งเบาบรรเทาครั้งที่สองจะปฏิบัติต่อมาร์เทนไซต์สดนี้และช่วยสร้างโครงสร้างจุลภาคขั้นสุดท้ายที่สม่ำเสมอมากขึ้น:
การชุบ → การทำให้ร้อนครั้งแรก → การเปลี่ยนแปลงออสเทนไนต์ที่คงอยู่ → มาร์เทนไซต์สด → การทำให้ร้อนครั้งที่สอง
การแบ่งเบาบรรเทาสองครั้งยังช่วยให้ปฏิกิริยาการตกตะกอนที่ต้องการสมบูรณ์และปรับปรุงความสม่ำเสมอของความแข็งและความเสถียรของมิติ.
สำหรับส่วนประกอบ H13 ขนาดใหญ่หรือมีความสำคัญสูง, ก อารมณ์ที่สาม อาจใช้เมื่อจำเป็นตามข้อกำหนดการรักษาความร้อน, โดยเฉพาะอย่างยิ่งเมื่อการรักษาเสถียรภาพเพิ่มเติมเป็นประโยชน์.
ความสำคัญทางวิศวกรรม
วัตถุประสงค์ของการแบ่งเบาบรรเทา H13 ไม่ใช่แค่เพื่อเพิ่มความแข็งให้สูงสุดเท่านั้น.
เงื่อนไขสุดท้ายต้องรักษาสมดุลของความแข็ง, ความร้อนแรง, ความเหนียว, ความต้านทานต่อความล้าจากความร้อน, และความเสถียรของมิติ.
ด้วยเหตุนี้, แม่พิมพ์ H13 ที่อุณหภูมิประมาณ 500–550°C ได้รับการออกแบบมาเพื่อรักษาความแข็งที่เพียงพอสำหรับความต้านทานการสึกหรอ ในขณะที่พัฒนาความเหนียวและความต้านทานต่ออุณหภูมิที่จำเป็นสำหรับการหมุนเวียนด้วยความร้อนซ้ำๆ และการโหลดทางกลในการให้บริการ.
11. การใช้งานทางอุตสาหกรรมของเหล็กนิรภัย
เหล็กกล้านิรภัยถูกนำมาใช้กันอย่างแพร่หลายในอุตสาหกรรมการผลิตเนื่องจากให้ความสมดุลระหว่างความแข็งแรงที่ควบคุมได้, ความแข็ง, ความเหนียว, ความเหนียว, ต้านทานความเหนื่อยล้า, และความเสถียรของมิติ.
เกียร์และส่วนประกอบของระบบส่งกำลัง
เกียร์มักผ่านการชุบแข็งตามด้วยการอบคืนตัวเพื่อให้ได้ความแข็งแรงสูงและความเหนียวเพียงพอ.
การบำบัดแบบแบ่งเบาบรรเทาจะช่วยลดความเปราะบางและความเค้นตกค้างที่เกี่ยวข้องกับสภาวะการชุบแข็ง ขณะเดียวกันก็รักษาความแข็งที่เพียงพอสำหรับการสัมผัสฟันและความต้านทานการสึกหรอ.
ส่วนประกอบทั่วไปได้แก่:
- เกียร์
- ปีกนก
- ขับเกียร์
- เฟือง
- เพลาและเพลาเกียร์
สำหรับเกียร์ที่บรรทุกหนัก, สภาวะการให้ความร้อนขั้นสุดท้ายมักได้รับการออกแบบตามความแข็งแรงของความล้า, ความเครียดจากการสัมผัส, และทนต่อการแตกหักของฟันมากกว่าความแข็งเพียงอย่างเดียว.
เพลา, เพลา, และพิน
เหล็กกล้าโลหะผสมที่ผ่านการอบชุบและอบคืนตัวถูกนำมาใช้กันอย่างแพร่หลายสำหรับเพลา, เพลา, หมุด, และส่วนประกอบเครื่องจักรที่คล้ายกันต้องผ่านการดัดแบบรวม, แรงบิด, ผลกระทบ, และการโหลดแบบวนรอบ.
เมื่อเทียบกับโครงสร้างแบบดับแล้ว, โครงสร้างมาร์เทนซิติกที่ผ่านการปรับอุณหภูมิอย่างเหมาะสมให้ความเหนียวและความต้านทานต่อการแพร่กระจายของรอยแตกร้าวที่ดีขึ้นอย่างมาก, ทำให้เหมาะสำหรับส่วนประกอบที่โหลดแบบไดนามิกมากขึ้น.
สปริง
เหล็กสปริงต้องการความแข็งแรงที่ยืดหยุ่นสูงและทนทานต่อความล้า.
การอบคืนตัวหลังจากการชุบแข็งใช้เพื่อปรับความแข็งและบรรเทาความเครียดภายใน ในขณะเดียวกันก็รักษาความแข็งแรงที่จำเป็นสำหรับการโหลดแบบยืดหยุ่นซ้ำๆ.
แอพพลิเคชั่นได้แก่:
- คอยล์สปริง
- แหนบ
- สปริงทอร์ชั่น
- ส่วนประกอบช่วงล่าง
- สปริงวาล์ว
สภาวะการอบคืนตัวจะต้องได้รับการควบคุมอย่างระมัดระวัง เนื่องจากทั้งความนุ่มนวลและความเปราะบางที่มากเกินไปสามารถลดอายุการใช้งานของสปริงได้.
แม่พิมพ์และเครื่องมือ
เหล็กกล้าเครื่องมือมักผ่านการอบคืนสภาพเพื่อให้มีความแข็งที่ควบคุมได้, ความต้านทานการสึกหรอ, ความเหนียว, และต้านทานต่อการอ่อนตัว.
เหล็กกล้าเครื่องมืองานร้อน เช่น H13 ได้รับการอบคืนตัวที่อุณหภูมิค่อนข้างสูงเพื่อให้มีเสถียรภาพทางความร้อนและทนทานต่อการทำความร้อนและความเย็นซ้ำๆ.
เหล็กกล้าเครื่องมืองานเย็นและเหล็กกล้าเครื่องมือความเร็วสูงใช้ตารางเวลาการอบคืนตัวที่แตกต่างกัน ขึ้นอยู่กับระบบโลหะผสมและประสิทธิภาพการตัดหรือการขึ้นรูปที่ต้องการ.
ส่วนประกอบยานยนต์
เหล็กกล้านิรภัยถูกนำมาใช้อย่างกว้างขวางในการผลิตยานยนต์สำหรับส่วนประกอบที่ต้องทนทานต่อการรับน้ำหนักและแรงกระแทกทางกลซ้ำๆ.
ตัวอย่างได้แก่:
- เพลาเพลา
- ส่วนประกอบระบบบังคับเลี้ยว
- เพลาขับ
- การเชื่อมต่อส่วนประกอบ
- อะไหล่ช่วงล่าง
- ส่วนประกอบการส่งกำลัง
การชุบแข็งและควบคุมอุณหภูมิช่วยให้ส่วนประกอบเหล่านี้มีความแข็งแรงสูงโดยไม่ต้องเสียสละความแข็งแกร่งที่จำเป็นสำหรับสภาพการบริการในโลกแห่งความเป็นจริง.
การก่อสร้างและอุปกรณ์หนัก
ส่วนประกอบของเครื่องจักรกลหนักมักเผชิญกับภาระงานสูง, ทำให้ตกใจ, รอยขีดข่วน, และความเครียดแบบวงจร. เหล็กโลหะผสมนิรภัยจึงถูกนำมาใช้กันอย่างแพร่หลายสำหรับ:
- หมุดและบูช
- ส่วนประกอบไฮดรอลิก
- ชิ้นส่วนรถขุดและรถตัก
- ส่วนประกอบเครน
- ส่วนประกอบเครื่องจักรกลการเกษตร
- ชิ้นส่วนอุปกรณ์การทำเหมือง
ในแอปพลิเคชันเหล่านี้, โดยทั่วไปแล้วสภาวะการแบ่งเบาบรรเทาที่ต้องการจะถูกเลือกตามการผสมผสานที่โดดเด่นของความต้านทานแรงกระแทก, ความแข็งแรงเมื่อยล้า, และทนต่อการสึกหรอ.
อุปกรณ์แรงดันและพลังงาน
ส่วนประกอบที่รองรับแรงดันและระบบพลังงานบางอย่างใช้เหล็กชุบแข็งและอบคืนตัว เนื่องจากการบำบัดสามารถให้ความแข็งแรงสูงพร้อมกับความเหนียวที่ดีขึ้น.
แอปพลิเคชันอาจรวมถึง:
- ส่วนประกอบแรงดันสูง
- ชิ้นส่วนเครื่องจักรกลที่เกี่ยวข้องกับกังหัน
- รัดอุตสาหกรรม
- ส่วนประกอบการส่งกำลัง
- ส่วนประกอบโครงสร้างสำหรับงานหนัก
สำหรับส่วนประกอบที่มีความสำคัญต่อความปลอดภัย, โดยปกติกระบวนการบำบัดความร้อนจะได้รับการสนับสนุนจากการทดสอบความแข็ง, การทดสอบทางกล, การตรวจสอบมิติ, และการตรวจสอบทางโลหะวิทยา.
12. การแบ่งเบาบรรเทา Beyond Steel: กระจก, ช็อคโกแลต, และวัสดุอื่นๆ
คำว่า "การแบ่งเบาบรรเทา" ยังใช้ในด้านอื่นด้วย, แต่กลไกต่างกัน.
แบ่งเบาแก้ว
การแบ่งเบาบรรเทาแก้วเกี่ยวข้องกับการทำความร้อนกระจกให้ร้อนประมาณ 600–700°C จากนั้นทำให้พื้นผิวเย็นลงอย่างรวดเร็วด้วยไอพ่นลม.
พื้นผิวหดตัวเร็วกว่าภายใน, สร้างความเค้นอัดบนพื้นผิวและความเค้นดึงในแกนกลาง.
สิ่งนี้ทำให้กระจกนิรภัยแข็งแกร่งขึ้นมากและทำให้มันแตกเป็นชิ้นเล็ก ๆ, เศษทื่อมากกว่าเศษแหลมคม. มันถูกใช้ในกระจกรถยนต์, ประตูห้องอาบน้ำ, และกระจกสถาปัตยกรรม.
แบ่งเบาช็อคโกแลต
การแบ่งเบาบรรเทาช็อกโกแลตเป็นกระบวนการทำความร้อนและความเย็นแบบควบคุมที่กระตุ้นให้เนยโกโก้ตกผลึกในรูปแบบที่เสถียร, เรียกว่าแบบฟอร์ม V (คริสตัลเบต้า).
ช็อคโกแลตที่ผ่านการอบอย่างเหมาะสมจะมีผิวมันเงา, ภาพที่คมชัด, และละลายอย่างเรียบเนียน. ช็อคโกแลตที่ไม่ผ่านการปรุงแต่งอาจบานสะพรั่ง, รู้สึกเป็นเม็ดเล็ก, หรืออ่อนตัวลงง่ายเกินไป.
วัสดุอื่นๆ
โลหะผสมที่ไม่ใช่เหล็กบางชนิด, เช่นอลูมิเนียมและโลหะผสมทองแดงบางชนิด, เข้ารับการบำบัดด้วยการตกตะกอนหรือบำบัดความชราซึ่งบางครั้งเรียกอย่างหลวม ๆ ว่าการแบ่งเบาบรรเทา.
อย่างไรก็ตาม, คำนี้แม่นยำที่สุดเมื่อนำไปใช้กับโลหะวิทยาที่เป็นเหล็ก.
13. บทสรุป
การแบ่งเบาบรรเทาเป็นกระบวนการบำบัดความร้อนขั้นพื้นฐานสำหรับการเปลี่ยนรูปที่ถูกดับแล้ว, เครียดมาก, และเหล็กที่ค่อนข้างเปราะกลายเป็นวัสดุทางวิศวกรรมที่มีความเสถียรมากขึ้น.
ความสำคัญของมันไม่ได้อยู่ที่การลดความแข็งเท่านั้น, แต่ในการควบคุมวิวัฒนาการโครงสร้างจุลภาคของมาร์เทนไซต์และสร้างสมดุลที่ต้องการระหว่างความแข็ง, ความแข็งแกร่ง, ความเหนียว, ความเหนียว, และความเสถียรของมิติ.
อุณหภูมิการแบ่งเบาบรรเทาเป็นตัวแปรกระบวนการที่มีอิทธิพลมากที่สุด, แต่ต้องคำนึงถึงระยะเวลาในการถือครองด้วย, ส่วนประกอบเหล็ก, ก่อนเงื่อนไขออสเทนไนซ์และการดับ, ขนาดส่วนประกอบ, และคุณสมบัติสุดท้ายที่ต้องการ.
ดังนั้นการบำบัดแบ่งเบาบรรเทาที่ถูกต้องจึงเป็นเช่นนั้น เฉพาะเกรดเหล็กมากกว่าสากล.
เหล็กคาร์บอน, เหล็กโครงสร้างโลหะผสม, เหล็กคาร์บอนสูง, เหล็กกล้าเครื่องมือ, เหล็กความเร็วสูง, เหล็กงานร้อน, และเหล็กกล้าไร้สนิมมาร์เทนซิติกสามารถแสดงการตอบสนองการแบ่งเบาบรรเทาที่แตกต่างกันได้.
ในการผลิตภาคอุตสาหกรรม, การแบ่งเบาบรรเทาที่ประสบความสำเร็จควรตัดสินจากประสิทธิภาพขั้นสุดท้ายของส่วนประกอบ ไม่ใช่จากอุณหภูมิเพียงอย่างเดียว.
กระบวนการแบ่งเบาบรรเทาที่ได้รับการควบคุมอย่างเหมาะสมจะแปลงความแข็งขั้นสุดของสภาวะการดับให้เป็นคุณสมบัติทางกลที่เชื่อถือได้ซึ่งเหมาะสำหรับเกียร์, เพลา, สปริง, ตาย, ชิ้นส่วนยานยนต์, เครื่องจักรกลหนัก, และการใช้งานที่ต้องการอื่นๆ.
คำถามที่พบบ่อย
การแบ่งเบาบรรเทาในเหล็กคืออะไร?
การแบ่งเบาบรรเทาเป็นกระบวนการบำบัดความร้อนโดยการนำเหล็กชุบแข็งมาอุ่นใหม่ที่อุณหภูมิต่ำกว่าช่วงการเปลี่ยนแปลงวิกฤต, จัดขึ้นตามเวลาที่กำหนด, แล้วจึงทำให้เย็นลง.
โดยหลักแล้วจะใช้เพื่อลดความเปราะและความเค้นตกค้างในขณะที่ได้รับความแข็งที่สมดุลตามที่ต้องการ, ความแข็งแกร่ง, และความเหนียว.
การแบ่งเบาบรรเทาลดความแข็ง?
สำหรับเหล็กชุบแข็งทั่วไปส่วนใหญ่, การเพิ่มอุณหภูมิโดยทั่วไปจะช่วยลดความแข็งและความแข็งแรงในขณะที่ปรับปรุงความเหนียวและความเหนียว.
เหล็กกล้าเครื่องมือที่มีโลหะผสมสูงอาจมีพฤติกรรมแตกต่างออกไปเนื่องจากการชุบแข็งขั้นที่สอง.
ความแตกต่างระหว่างการแบ่งเบาบรรเทาและการหลอมคืออะไร?
โดยปกติแล้ว การแบ่งเบาบรรเทาจะดำเนินการบนเหล็กชุบแข็งที่ต่ำกว่าช่วงการเปลี่ยนแปลงวิกฤตเพื่อปรับเปลี่ยนมาร์เทนไซต์.
โดยทั่วไปการหลอมมีจุดประสงค์เพื่อทำให้เหล็กอ่อนตัวและสร้างความเหนียวมากขึ้น, โครงสร้างจุลภาคที่เสถียร, มักจะใช้การระบายความร้อนแบบควบคุมช้า.
เหล็กกล้าเทมเปอร์มีการตรวจสอบอย่างไร?
การตรวจสอบโดยทั่วไปอาจรวมถึงการทดสอบความแข็งด้วย, การตรวจสอบมิติ, การตรวจสอบทางโลหะวิทยา, และการทดสอบทางกล, พร้อมการทดสอบพื้นผิวเพิ่มเติมหรือไม่ทำลายตามที่กำหนดโดยการใช้งานหรือข้อกำหนด.

