ในระบบกลไกที่มีความต้องการสูง, รอกเป็นมากกว่าล้อร่องธรรมดา.
เป็นส่วนประกอบส่งกำลังแบบรับน้ำหนักที่ต้องจัดการการเคลื่อนที่ของเชือกหรือสายเคเบิลอย่างต่อเนื่อง, แรงในแนวรัศมี, แรงกระแทก, การเสียดสี, และความเครียดแบบวนซ้ำ.
เมื่อรอกทำงานในเครน, อุปกรณ์การทำเหมือง, เครื่องจักรทางทะเล, ระบบการยกของหนัก, หรือสภาพแวดล้อมการบริการที่รุนแรงอื่น ๆ, คุณภาพของวัสดุและกระบวนการผลิตส่งผลโดยตรงต่อความน่าเชื่อถือของอุปกรณ์.
นี่คือที่ รอกเหล็กหล่อแบบกำหนดเอง เสนอข้อได้เปรียบทางวิศวกรรมที่เด็ดขาด.
บทความนี้จะสำรวจข้อควรพิจารณาทางเทคนิคเบื้องหลังการผลิตรอกเหล็กหล่อสั่งทำพิเศษ, ตั้งแต่เกรดเหล็กและการหล่อที่แม่นยำไปจนถึงการตัดเฉือน, การรักษาความร้อน, การตรวจสอบ, การใช้งาน, และการคัดเลือกซัพพลายเออร์.
1. รอกเหล็กหล่อคืออะไร?
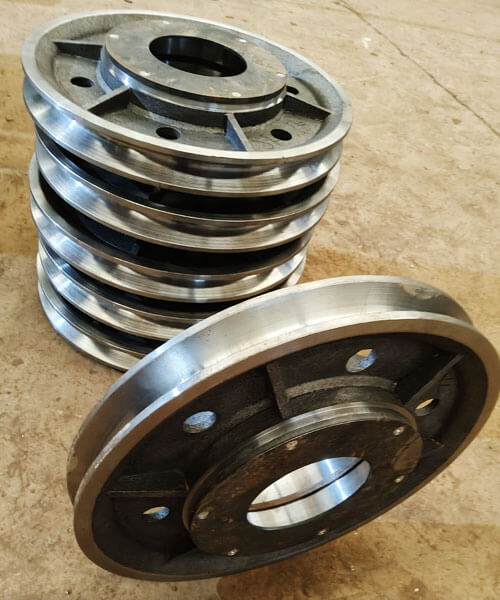
ก ลูกรอกเหล็กหล่อ เป็นส่วนประกอบทางกลแบบหมุนที่ผลิตโดยการหล่อเหล็กลงในแม่พิมพ์ จากนั้นจึงตัดเฉือนพื้นผิวที่สำคัญตามขนาดที่ต้องการ.
ในระบบการยกและการจัดการเชือก, มันยังเรียกกันทั่วไปว่าก มัด.
หน้าที่หลักของมันคือการแนะนำ, เปลี่ยนเส้นทาง, หรือรองรับเชือกลวดหรือชิ้นส่วนที่มีความยืดหยุ่นที่คล้ายกันในขณะที่ถ่ายโอนภาระทางกลที่เกี่ยวข้องผ่านดุมและเพลาหรือชุดแบริ่ง.
ไม่เหมือนล้อธรรมดา, รอกได้ออกแบบรูปทรงการทำงานอย่างระมัดระวัง. ที่ ร่องเชือก ควบคุมวิธีการวางเชือกบนมัด, ในขณะที่ดุมและเจาะจะส่งภาระไปยังเพลารองรับหรือการจัดวางแบริ่ง.
หน้าแปลนช่วยรักษาเชือกไว้ภายในร่อง และมีส่วนทำให้โครงสร้างโดยรวมของส่วนประกอบมีความแข็ง.
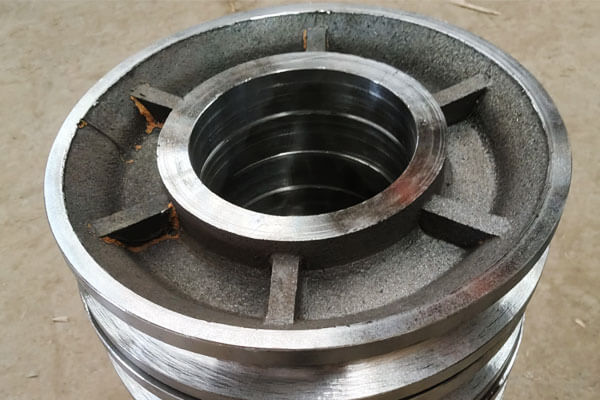
ส่วนประกอบหลักของรอกเหล็กหล่อ
| ส่วนประกอบ | การทำงาน | การพิจารณาการผลิตที่สำคัญ |
| มัด/ขอบ | รองรับและนำทางเชือก | โปรไฟล์ร่อง, ความหนาของผนัง, ความต้านทานการสึกหรอ |
| ร่องเชือก | รับและนำทางเชือก | รัศมี, ความลึก, ความแม่นยำของโปรไฟล์, สภาพพื้นผิว |
| หน้าแปลน | ช่วยรักษาเชือกไว้บนมัด | ความสูง, ความหนา, ศูนย์กลาง |
ฮับ |
เชื่อมต่อรอกเข้ากับเพลาหรือแบริ่ง | ความแม่นยำของมิติ, ความแข็งแรงของโครงสร้าง |
| เบื่อ | รองรับเพลา, บุชชิ่ง, หรือการจัดเรียงแบริ่ง | เส้นผ่านศูนย์กลาง, ความกลม, ศูนย์กลาง |
| รูกุญแจ | ส่งแรงบิดตามความเหมาะสม | ตำแหน่งและความแม่นยำของมิติ |
| คุณสมบัติการติดตั้ง | การเชื่อมต่อกับอุปกรณ์โดยรอบ | ตำแหน่ง, ความเรียบ, การจัดตำแหน่ง |
สำหรับลูกรอกเหล็กหล่อที่มีความแม่นยำ, คุณลักษณะเหล่านี้ไม่จำเป็นต้องมีความแม่นยำในการผลิตเหมือนกันทั้งหมด.
กระบวนการหล่อสามารถสร้างรูปทรงเรขาคณิตของโครงสร้างส่วนใหญ่ได้, ในขณะที่ใช้เครื่องจักร CNC สำหรับการเจาะ, พื้นผิวแบริ่ง, ร่อง, รูกุญแจ, จบใบหน้า, และอินเทอร์เฟซที่สำคัญอื่นๆ.
2. เกรดเหล็กหล่อทั่วไปสำหรับรอกสั่งทำพิเศษ
การเลือกวัสดุสำหรับรอกเหล็กหล่อควรขึ้นอยู่กับภาระการทำงาน, สภาพผลกระทบ, ข้อกำหนดในการสวมใส่, อุณหภูมิการทำงาน, การสัมผัสการกัดกร่อน, และต้องมีอายุการใช้งาน.
นอกจากเหล็กหล่อคาร์บอนธรรมดาแล้ว, การออกแบบรอกแบบกำหนดเองอาจใช้เหล็กกล้าโลหะผสมต่ำ, เหล็กทนต่อการสึกหรอแมงกานีสสูง, หรือเหล็กกล้าไร้สนิมที่ทนต่อการกัดกร่อนเมื่อสภาพแวดล้อมการทำงานต้องการประสิทธิภาพเพิ่มเติม.
| วัสดุ / ระดับ | ตระกูลโลหะผสม | คุณสมบัติประสิทธิภาพหลัก | การใช้งานรอกทั่วไป |
| ASTM A216 กรัม. WCB | เหล็กหล่อคาร์บอน | กำลังดี, ความสามารถในการหล่อที่ยอดเยี่ยม, การแปรรูปที่ดี, คุ้มค่า | รอกอเนกประสงค์, การจัดการวัสดุอุตสาหกรรม, แสงสว่าง- ไปจนถึงระบบการยกสำหรับงานปานกลาง |
| ASTM A216 กรัม. WCC | เหล็กหล่อคาร์บอน | ความแข็งแรงที่กำหนดสูงกว่า WCB, ความเหนียวและการหล่อที่ดี | รอกอุตสาหกรรมสำหรับงานหนัก, ส่วนประกอบของเครน, ระบบขนถ่ายวัสดุที่มีความต้องการสูง |
| เหล็กหล่อโลหะผสมต่ำ, CR-MO / Ni-Cr-Mo | เหล็กหล่อโลหะผสมต่ำ | ความแข็งแรงสูงขึ้น, ปรับปรุงการแข็งตัว, ความเหนียวที่ดี, ประสิทธิภาพความล้าที่ดีขึ้นหลังการรักษาความร้อน | มัดเครนสำหรับงานหนัก, รอกก่อสร้าง, อุปกรณ์การทำเหมือง, รอกรับน้ำหนักสูง |
| ASTM A148 เกรดความแข็งแรงสูง | เหล็กหล่อมีความแข็งแรงสูง | แรงดึงและให้ผลผลิตสูง, เหมาะสำหรับการรักษาความร้อน, ความสามารถในการรับน้ำหนักที่แข็งแกร่ง | มัดหลัก, อุปกรณ์ยกของหนัก, รอกอุตสาหกรรมขนาดใหญ่, เครื่องจักรรับน้ำหนักสูง |
ASTM A352 LCB / LCC |
เหล็กหล่ออุณหภูมิต่ำ | ปรับปรุงความทนทานต่อแรงกระแทกที่อุณหภูมิต่ำ, เหมาะสำหรับสภาพบริการเย็น | เครนกลางแจ้ง, อุปกรณ์การขุดในพื้นที่เย็น, ระบบการยกทางทะเลและนอกชายฝั่ง |
| เหล็กหล่อสเตนเลสออสเทนนิติก, ซีเอฟ8 / CF8M | เหล็กหล่อสแตนเลส | ทนต่อการกัดกร่อนได้ดีเยี่ยม, ความเหนียวที่ดี, เหมาะสำหรับสภาพแวดล้อมที่มีคลอไรด์และมีข้อจำกัดเฉพาะเกรด | รอกมารีน, ระบบการจัดการวัสดุที่มีฤทธิ์กัดกร่อน, อุปกรณ์เคมีและการแปรรูปอาหาร |
| Hadfield Steel, ASTM A128 กรัม. บี | เหล็กกล้าออสเทนนิติกแมงกานีสสูง | ความเหนียวในการรับแรงกระแทกที่ดีเยี่ยมและการตอบสนองต่อการแข็งตัวของงานที่แข็งแกร่งภายใต้บริการขัดถู | อุปกรณ์ขุด, การจัดการวัสดุที่มีฤทธิ์กัดกร่อน, การใช้งานรอกและรอกที่มีแรงกระแทกสูง |
| เหล็กหล่อผสมโบรอน | เหล็กโลหะผสมโบรอน | มีความแข็งสูง, ทนต่อการสึกหรอได้ดีหลังการอบชุบด้วยความร้อน, เหมาะสำหรับความต้องการโหลดแบบวน | ปานกลาง- จนถึงรอกสำหรับงานหนัก, อุปกรณ์ขนถ่ายวัสดุที่มีการสึกหรอสูง |
3. กระบวนการผลิตรอกเหล็กหล่อแบบกำหนดเอง
กระบวนการผลิตรอกเหล็กหล่อแบบสั่งทำนั้นมีลำดับการควบคุมซึ่งมีรูปแบบที่แม่นยำ.
เพราะรอกเป็นส่วนประกอบรับน้ำหนัก, โรงหล่อจะต้องใส่ใจเป็นพิเศษกับส่วนมัด, ฮับ, การเปลี่ยนแปลน, และพื้นที่อื่นๆ ที่การเปลี่ยนแปลงความหนาของส่วนเฉพาะอาจส่งผลต่อการแข็งตัวและคุณภาพการหล่อภายใน.
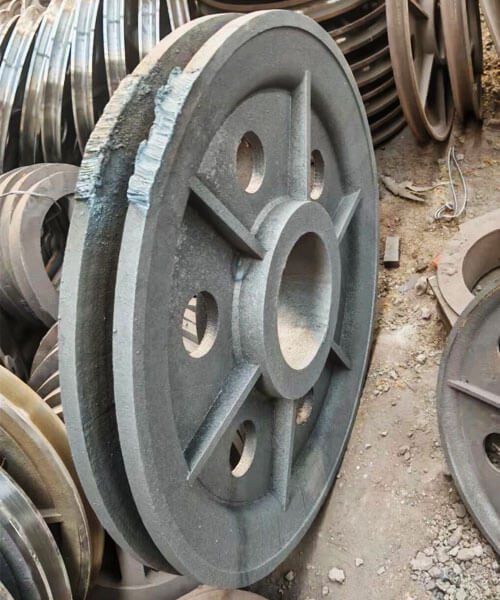
การทำแพทเทิร์น
การทำแพทเทิร์นจะเป็นตัวกำหนดรูปทรงพื้นฐานของช่องรอก และดังนั้นจึงมีอิทธิพลโดยตรงต่อความแม่นยำในการหล่อ.
รูปแบบจะต้องสร้างมัดขึ้นมาใหม่, ฮับ, หน้าแปลน, และคุณสมบัติการหล่ออื่นๆ ในขณะที่ผสมผสานค่าเผื่อการหดตัวและค่าเผื่อการตัดเฉือนที่เหมาะสม.
สำหรับ การหล่อการลงทุน, โดยปกติแล้วรูปแบบขี้ผึ้งจะผลิตโดยการฉีดขี้ผึ้งเข้าไปในแม่พิมพ์ที่มีความแม่นยำ.
รูปแบบขี้ผึ้งแสดงถึงรูปทรงของรอกขั้นสุดท้ายอย่างใกล้ชิด และนำไปใช้เพื่อสร้างเปลือกเซรามิกในเวลาต่อมา.
สำหรับการหล่อทราย, โดยทั่วไปลวดลายจะทำจากเรซิน, ไม้, โลหะ, หรือวัสดุอื่นๆ ที่เหมาะสม และใช้ขึ้นรูปโพรงแม่พิมพ์.
ขึ้นอยู่กับการออกแบบรอก, รูปแบบอาจรวมการจัดเตรียมแบบร่างและการแยกส่วนเพื่อให้สามารถกำจัดเชื้อราได้อย่างน่าเชื่อถือ.
สำหรับการผลิตรอกสั่งทำพิเศษ, การออกแบบลวดลายควรแยกแยะความแตกต่างอย่างชัดเจนระหว่างพื้นผิวการหล่อและพื้นผิวที่ต้องการการตัดเฉือนขั้นสุดท้าย.
ค่าเผื่อการตัดเฉือนที่มากเกินไปจะทำให้การขจัดวัสดุและต้นทุนเพิ่มขึ้น, ในขณะที่ค่าเผื่อที่ไม่เพียงพออาจทำให้ยากต่อการบรรลุมิติสุดท้ายที่ระบุ.
การทำแม่พิมพ์และแกน
แม่พิมพ์จะกำหนดรูปทรงภายนอกของรอกเหล็กหล่อ, ในขณะที่ใช้แกนในกรณีที่ไม่สามารถสร้างโพรงหรือทางเดินภายในได้โดยตรงจากรูปแบบ.
ใน การหล่อทราย, ระบบทรายและสารยึดเกาะที่เลือกจะถูกอัดแน่นรอบรูปแบบเพื่อสร้างโพรงแม่พิมพ์.
แกนอาจอยู่ในตำแหน่งเพื่อสร้างรูตรงกลางหรือคุณสมบัติภายในอื่นๆ.
ความแข็งแกร่งของแกนกลาง, ความแม่นยำมิติ, การซึมผ่านได้, และการวางตำแหน่งมีความสำคัญอย่างยิ่ง เนื่องจากการกระจัดระหว่างการเทอาจส่งผลต่อการวางแนวของรูและความหนาของผนัง.
ใน การหล่อการลงทุน, รูปแบบขี้ผึ้งถูกเคลือบซ้ำ ๆ ด้วยสารละลายเซรามิกทนไฟและปูนปั้นเพื่อสร้างเปลือกหลายชั้น.
หลังจากได้ความแข็งแรงของเปลือกเพียงพอแล้ว, ขี้ผึ้งจะถูกเอาออกและเผาแม่พิมพ์เซรามิก.
แม่พิมพ์หรือเปลือกจะต้องมีความแข็งแรงเพียงพอที่จะทนต่อเหล็กหลอมเหลว ในขณะเดียวกันก็ยังมีความสามารถในการซึมผ่านและพฤติกรรมทางความร้อนที่เหมาะสมอีกด้วย.
สำหรับการหล่อรอกที่แม่นยำ, ข้อบกพร่องในแม่พิมพ์สามารถถ่ายโอนโดยตรงไปยังพื้นผิวการหล่อหรือเปลี่ยนแปลงความแม่นยำของมิติของคุณสมบัติที่สำคัญ.
การหลอมเหล็กและการควบคุมสารเคมี
เหล็กหล่อที่เลือกจะถูกหลอมตามความต้องการของโลหะผสมที่ระบุ.
อาจใช้การหลอมเหนี่ยวนำหรือการหลอมอาร์กด้วยไฟฟ้า ขึ้นอยู่กับโลหะผสม, อุปกรณ์โรงหล่อ, และข้อกำหนดการผลิต.
ก่อนที่จะเท, โดยปกติแล้วโลหะหลอมเหลวจะถูกตรวจสอบโดยใช้การวิเคราะห์ทางเคมี, มักจะมี สเปกโตรมิเตอร์, เพื่อตรวจสอบว่าองค์ประกอบคาร์บอนและอัลลอยด์อยู่ในช่วงองค์ประกอบที่ระบุ.
การเตรียมการหลอมอาจเกี่ยวข้องกับ:
- การกำจัดตะกรัน
- การทำออกซิเดชั่น
- การปรับอุณหภูมิ
- การควบคุมการรวม
- การระบุความร้อนและการตรวจสอบย้อนกลับ
การควบคุมสารเคมีมีความสำคัญอย่างยิ่งสำหรับรอกสั่งทำพิเศษ เนื่องจากเกรดเหล็กเป็นตัวกำหนดการตอบสนองต่อการบำบัดความร้อนในภายหลังและส่งผลต่อความแข็งแกร่ง, ความเหนียว, พฤติกรรมการสวมใส่, และประสิทธิภาพที่อุณหภูมิต่ำ.
การจับจอง, การให้อาหาร, และการเท
ระบบ gating และให้อาหารต้องได้รับการออกแบบเพื่อให้เหล็กหลอมเหลวเติมช่องรอกได้อย่างราบรื่นและสามารถชดเชยการหดตัวของการแข็งตัวได้อย่างมีประสิทธิภาพ.
รูปทรงของรอกอาจรวมถึงส่วนที่ค่อนข้างหนักรอบๆ ดุมและการเปลี่ยนดุมเป็นมัด.
บริเวณเหล่านี้อาจยังคงเป็นของเหลวได้นานกว่าส่วนที่บางกว่า ดังนั้นจึงจำเป็นต้องให้อาหารอย่างเหมาะสม.
ระบบเกตและไรเซอร์ได้รับการออกแบบมาเพื่อควบคุม:
การไหลของโลหะ → ลำดับการเติม → สมดุลทางความร้อน → การแข็งตัวตามทิศทาง → การชดเชยการหดตัว
ระหว่างการเท, ต้องควบคุมอุณหภูมิและอัตราการเทภายในหน้าต่างกระบวนการที่กำหนดขึ้นสำหรับระบบโลหะผสมและแม่พิมพ์.
อุณหภูมิโลหะที่ต่ำเกินไปอาจทำให้การเติมไม่สมบูรณ์หรือการปิดเครื่องเย็นได้, ในขณะที่สภาพการไหลที่ไม่เหมาะสมอาจเพิ่มความปั่นป่วนและความเป็นไปได้ที่จะเกิดข้อบกพร่องที่เกี่ยวข้องกับออกไซด์หรือการรวมตัว.
ในกรณีที่จำเป็น, การจำลองการหล่อสามารถใช้เพื่อประเมินการบรรจุและการแข็งตัวก่อนการผลิต และเพื่อระบุจุดร้อนที่อาจเกิดขึ้นหรือปัญหาการป้อน.
การแข็งตัวและความเย็น
เมื่อช่องเต็มแล้ว, เหล็กหลอมเหลวเริ่มแข็งตัว.
ขั้นตอนนี้มีความสำคัญเนื่องจากเหล็กผ่านการหดตัวตามปริมาตรระหว่างการทำความเย็น, และการแข็งตัวที่ควบคุมได้ไม่ดีอาจทำให้เกิดโพรงหดตัวได้, ความพรุนภายใน, แคร็กร้อน, และความเครียดตกค้าง.
โดยทั่วไปวัตถุประสงค์คือเพื่อส่งเสริมรูปแบบการแข็งตัวของทิศทางที่มีการควบคุมและดีกว่า, โดยส่วนที่หนักกว่าสามารถป้อนได้จนกว่าโลหะจะแข็งตัวที่อื่นเพียงพอ.
ขึ้นอยู่กับการออกแบบการหล่อ, โรงหล่ออาจใช้:
- ผู้ลุกขึ้น
- หนาวสั่น
- ควบคุมอุณหภูมิของแม่พิมพ์
- ปรับการเปลี่ยนส่วนให้เหมาะสม
- เงื่อนไขการเทเฉพาะ
พฤติกรรมการทำความเย็นยังส่งผลต่อโครงสร้างจุลภาคและคุณสมบัติทางกลที่เกิดขึ้นอีกด้วย.
การไล่ระดับความร้อนที่รุนแรงมากเกินไปหรือไม่สม่ำเสมอสามารถทำให้เกิดการบิดเบือนและความเครียดตกค้างได้, โดยเฉพาะอย่างยิ่งในรอกขนาดใหญ่หรือซับซ้อนทางเรขาคณิต.
การทำความสะอาดการเขย่าและการหล่อ
หลังจากหล่อเย็นลงพอสมควรแล้ว, ถอดแม่พิมพ์หรือเปลือกเซรามิกออก.
สำหรับการหล่อทราย, โดยทั่วไปการดำเนินการนี้เรียกว่า การเขย่า, ในระหว่างนี้แม่พิมพ์ทรายและแกนที่แข็งตัวจะหลุดออกจากการหล่อ.
สำหรับการหล่อการลงทุน, เปลือกเซรามิกจะถูกเอาออกโดยกลไกหรือผ่านกระบวนการอย่างอื่นเพื่อให้เห็นการหล่อเหล็ก.
จากนั้นการหล่อจะถูกแยกออกจากระบบเกตติ้งและไรเซอร์. การดำเนินการทำความสะอาดโดยทั่วไป ได้แก่:
- ตัดประตูและไรเซอร์ออก
- การบด
- ยิงระเบิด
- การถอดวัสดุแม่พิมพ์ที่เกาะติดออก
- การตกแต่งเฉพาะจุดของพื้นผิวที่ไม่สามารถใช้งานได้
จุดประสงค์ของขั้นตอนนี้คือเพื่อให้ได้การหล่อที่สะอาด เหมาะสำหรับการอบชุบและการตรวจสอบโดยไม่จำเป็นต้องถอดโลหะฐานออกโดยไม่จำเป็น.
4. การตัดเฉือนรอกเหล็กหล่ออย่างแม่นยำ
ความแม่นยำ เครื่องจักรกลซีเอ็นซี แปลงลูกรอกเหล็กหล่อจากการหล่อแบบใกล้ตาข่ายให้เป็นส่วนประกอบที่ใช้งานได้จริง.
ร่องเชือก, เบื่อ, รูกุญแจ, ฮับ, และหน้ายึดเป็นคุณสมบัติหลักของเครื่องจักร เนื่องจากความแม่นยำของมิติและความสัมพันธ์ของตำแหน่งส่งผลโดยตรงต่อการติดตามเชือก, การหมุน, การกระจายโหลด, และการประกอบ.
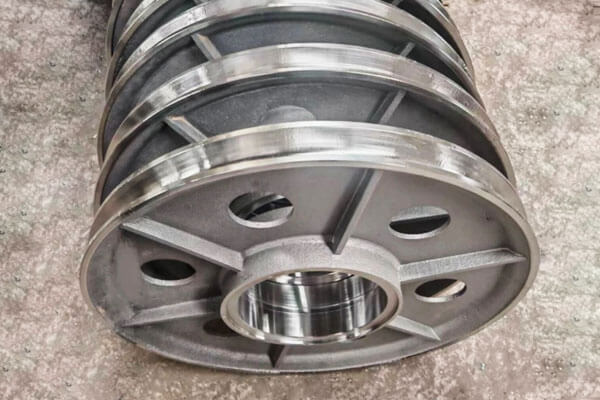
การกลึงร่องเชือก
ร่องเชือกเป็นหนึ่งในพื้นผิวการทำงานที่สำคัญที่สุดของรอก. รัศมีของมัน, ความลึก, ความกว้าง, และโปรไฟล์จะต้องตรงกับประเภทเชือกและเส้นผ่านศูนย์กลาง.
ร่องที่มีขนาดเล็กเกินไปอาจทำให้เชือกรัดเชือกมากเกินไป, ในขณะที่ร่องขนาดใหญ่หรือมีรูปร่างไม่เหมาะสมสามารถให้การสนับสนุนได้ไม่เพียงพอ และเพิ่มการเสียรูปและการสึกหรอของเชือก.
สำหรับรอกสลิง, โดยปกติแล้วรัศมีร่องจะได้รับการออกแบบเพื่อให้มีตำแหน่งของเชือกที่เหมาะสม แทนที่จะเพียงแต่ให้ตรงกับรัศมีของเชือกที่ระบุเท่านั้น.
โดยทั่วไปร่องจะถูกกลึงบนเครื่องกลึง CNC โดยใช้แบบฟอร์มหรือเครื่องมือจัดทำโปรไฟล์.
หลังจากหยาบและกลึงเสร็จแล้ว, อาจใช้การบดหรือขัดเงาเมื่อต้องการพื้นผิวที่ละเอียดและสม่ำเสมอยิ่งขึ้น.
เครื่องจักรกลเจาะ
เจาะเป็นส่วนเชื่อมต่อกับเพลา, การแบก, หรือบุชชิ่ง, เส้นผ่านศูนย์กลางของมัน, ความกลม, และต้องมีการควบคุมความเข้มข้นอย่างระมัดระวัง.
โดยทั่วไปแล้วการเจาะจะเกิดขึ้นจากการคว้าน, การรีม, หรือการบดละเอียด.
ขึ้นอยู่กับความพอดีและการใช้งานที่ต้องการ, ความคลาดเคลื่อนของมิติอาจระบุได้ในหนึ่งในร้อยของมิลลิเมตร, ตัวอย่างเช่น ประมาณ ±0.02 ถึง ±0.05 มม. สำหรับการใช้งานที่มีความแม่นยำบางอย่าง.
ความคลาดเคลื่อนที่แท้จริงควรพิจารณาจากความพอดีของเพลา/ลูกปืน, ขนาดลูกรอก, และข้อกำหนดทางวิศวกรรมที่เกี่ยวข้อง.
ที่สำคัญที่สุด, รูจะต้องรักษาความสัมพันธ์ในตำแหน่งที่ต้องการกับร่องเชือกและพื้นผิวมัดด้านนอก.
การตัดเฉือนร่องสลักและร่องสลัก
โดยที่ลูกรอกถูกติดตั้งโดยตรงกับเพลาแบบมีกุญแจ, ความกว้างของรูกุญแจ, ความลึก, และตำแหน่งเชิงมุมจะต้องได้รับการกลึงอย่างแม่นยำ.
การจัดตำแหน่งให้ตรงกับร่องรอกเป็นสิ่งสำคัญสำหรับการประกอบและการส่งน้ำหนักที่ถูกต้อง.
สำหรับการใช้งานที่ต้องการแรงบิดมากขึ้นหรือการหมุนที่แม่นยำยิ่งขึ้น, อาจใช้การเชื่อมต่อแบบแยกส่วน.
ไม่ว่าในกรณีใด, จำเป็นต้องมีความแม่นยำในการตัดเฉือนเพื่อป้องกันฟันเฟืองที่มากเกินไป, ความเข้มข้นของความเครียดในท้องถิ่น, หรือการรบกวนการประกอบ.
ฮับ, ใบหน้า, และการกลึงหน้าแปลน
หน้าดุมและปลายอาจต้องหมุน, การโม่, หรือการเจียรให้ได้ขนาดและสภาพพื้นผิวที่ต้องการ.
หน้ายึดต้องเรียบเพียงพอและจัดตำแหน่งอย่างเหมาะสมเพื่อให้แน่ใจว่าการประกอบสอดคล้องกัน.
รูปทรงของหน้าแปลนยังต้องมีการควบคุม เนื่องจากการเปลี่ยนแปลงที่มากเกินไปอาจส่งผลต่อการยึดเชือกและความสัมพันธ์ระหว่างร่องและโครงสร้างโดยรอบ.
ศูนย์กลางและความหนีศูนย์
ความร่วมศูนย์ของรูที่สัมพันธ์กับร่องเชือกมีความสำคัญเป็นพิเศษสำหรับรอกที่กำลังหมุน.
ความเยื้องศูนย์กลางหรือการเบี่ยงเบนหนีศูนย์ที่มากเกินไปอาจทำให้เชือกเคลื่อนที่ไม่สม่ำเสมอได้, การสั่นสะเทือน, โหลดไม่สม่ำเสมอ, และความเครียดแบริ่งเพิ่มเติม.
โดยปกติแล้ว Runout จะได้รับการตรวจสอบโดยใช้ตัวบ่งชี้การหมุนหมายเลข, เกจความแม่นยำ, หรือประสานงานอุปกรณ์วัด.
สำหรับส่วนประกอบที่สำคัญ, บังคับ Tir (การอ่านตัวบ่งชี้ทั้งหมด) ข้อกำหนดควรถูกกำหนดไว้ในแบบวิศวกรรมแทนที่จะใช้ค่าทั่วไป.
การปรับสมดุลแบบไดนามิก
รอกหมุนความเร็วสูงอาจต้องมีการปรับสมดุลแบบไดนามิกหลังการตัดเฉือน.
ความไม่สมดุลทำให้เกิดแรงเหวี่ยงที่เพิ่มขึ้นตามความเร็วการหมุน และอาจส่งผลต่อการสั่นสะเทือนและการรับน้ำหนักของแบริ่ง.
การปรับสมดุลจะดำเนินการบนเครื่องปรับสมดุลเฉพาะ. ขึ้นอยู่กับวิธีการแก้ไข, วัสดุจำนวนเล็กน้อยอาจถูกเอาออกหรืออาจเพิ่มน้ำหนักสมดุลเพื่อให้ได้สภาวะสมดุลที่ต้องการ.
สำหรับความเร็วต่ำ, มัดที่รับน้ำหนักมาก, ข้อกำหนดในการทรงตัวอาจเข้มงวดน้อยกว่ารอกหมุนความเร็วสูง.
5. การตกแต่งพื้นผิวและการรักษาความร้อนของรอกเหล็กหล่อ
การอบชุบด้วยความร้อนจะเป็นตัวกำหนดสภาพทางกลของเหล็กหล่อ, ในขณะที่การตกแต่งพื้นผิวจะกำหนดเงื่อนไขที่ต้องการของพื้นผิวการทำงานและพื้นผิวสัมผัส.
ต้องพิจารณาทั้งสองอย่างร่วมกับน้ำหนักบรรทุกที่ต้องการ, สวมใส่, ประเภทเชือก, สภาพแวดล้อมการดำเนินงาน, และอายุการใช้งาน.
การรักษาความร้อน
รอบการบำบัดความร้อนจะถูกเลือกตามเกรดเหล็กหล่อและคุณสมบัติทางกลที่ต้องการ. การรักษาโดยทั่วไป ได้แก่:
| การรักษาความร้อน | วัตถุประสงค์หลัก |
| การทำให้เป็นมาตรฐาน | ปรับแต่งโครงสร้างจุลภาคของการหล่อและสร้างสภาพทางกลที่สม่ำเสมอมากขึ้น |
| การหลอม | ลดความแข็ง, ปรับปรุงความสามารถในการแปรรูป, และคลายความเครียดภายใน |
| การดับและการแบ่งเบาบรรเทา | พัฒนาความแข็งแกร่งและความเหนียวให้สูงขึ้นด้วยการควบคุมความแข็ง |
| การบรรเทาความเครียด | ลดความเค้นตกค้างจากการหล่อ, การเชื่อม, หรือการตัดเฉือน |
| การชุบแข็งพื้นผิว | เพิ่มความทนทานต่อการสึกหรอของพื้นผิวที่เลือก เช่น ร่องเชือก |
สำหรับรอกรับน้ำหนัก, อาจเลือกการชุบแข็งและการแบ่งเบาบรรเทาสำหรับคาร์บอนและเหล็กหล่อโลหะผสมต่ำที่เหมาะสมเมื่อต้องการประสิทธิภาพเชิงกลที่สูงขึ้น.
ต้องกำหนดอุณหภูมิการอบคืนตัวตามเกรดเหล็กและความสมดุลที่ต้องการระหว่างความแข็งและความเหนียว.
การแข็งตัวของพื้นผิวของร่อง
เมื่อสัมผัสกับเชือกทำให้เกิดการสึกหรออย่างมาก, อาจพิจารณาการชุบแข็งพื้นผิวเฉพาะที่.
ขึ้นอยู่กับวัสดุและการออกแบบ, วิธีการต่างๆ เช่น การชุบแข็งแบบเหนี่ยวนำ, การแข็งตัวของเปลวไฟ, หรือไนไตรดิ้งก็ได้.
ควรใช้การบำบัดโดยคัดเลือกเนื่องจากความแข็งของพื้นผิวที่มากเกินไปหรือความลึกของการชุบแข็งที่ไม่เหมาะสมสามารถลดความเหนียวหรือสร้างความเค้นตกค้างที่ไม่พึงประสงค์ได้.
จึงต้องพิจารณาสภาพของวัสดุร่องร่วมกับวัสดุของเชือกและสภาพการสัมผัสจริง.
พื้นผิวร่อง
ผิวสำเร็จส่งผลโดยตรงต่อปฏิสัมพันธ์ระหว่างร่องรอกกับเชือก.
พื้นผิวที่ขรุขระอาจเพิ่มการเสียดสีในพื้นที่และเร่งการสึกหรอของเชือก, ในขณะที่ร่องที่ตกแต่งอย่างเหมาะสมช่วยให้สัมผัสได้นุ่มนวลยิ่งขึ้น.
เป้าหมายทั่วไปสำหรับร่องมู่เล่ย์แบบกลึงอาจอยู่รอบๆ RA 1.6-3.2 μm, แม้ว่าควรระบุค่าที่ต้องการตามประเภทของเชือกก็ตาม, ความเร็วในการใช้งาน, กำลังโหลด, การหล่อลื่น, และมาตรฐานการออกแบบ.
ผิวสำเร็จไม่ควรพิจารณาให้เป็นอิสระจากรูปทรงของร่อง.
ร่องที่เรียบแต่มีโครงที่ไม่ถูกต้องอาจทำให้เชือกสึกหรอมากเกินไปได้, ในขณะที่โปรไฟล์ที่ถูกต้องพร้อมพื้นผิวที่ควบคุมได้จะทำให้สภาพการสัมผัสมีเสถียรภาพมากขึ้น.
การเคลือบและการป้องกันการกัดกร่อน
รอกเหล็กหล่อที่ใช้กลางแจ้งหรือในสภาพแวดล้อมที่ชื้นและมีฤทธิ์กัดกร่อนอาจต้องมีการเคลือบป้องกัน. ตัวเลือกทั่วไปได้แก่:
- การเคลือบอีพ็อกซี่
- เคลือบโพลียูรีเทน
- ไพรเมอร์ที่อุดมด้วยสังกะสี
- ระบบป้องกันการกัดกร่อนทางอุตสาหกรรมอื่นๆ
สำหรับบริการทางทะเลหรือนอกชายฝั่ง, อาจระบุระบบป้องกันการกัดกร่อนที่รุนแรงยิ่งขึ้นตามข้อกำหนดการสัมผัสต่อสิ่งแวดล้อมและการเคลือบ.
ร่องที่สัมผัสกับเชือกมักจะได้รับการปฏิบัติแตกต่างจากพื้นผิวที่ไม่สัมผัส. ความหนาของชั้นเคลือบจะต้องไม่เปลี่ยนขนาดร่องหรือรบกวนการยึดเชือก.
ในการใช้งานที่ความแม่นยำของมิติเป็นสิ่งสำคัญ, ร่องอาจยังคงไม่มีการเคลือบผิวหรือได้รับการควบคุมอย่างระมัดระวัง.
ความเข้ากันได้ของเชือก
รูปทรงของพื้นผิวและร่องจะต้องได้รับการพิจารณาร่วมกับข้อกำหนดเฉพาะของเชือกในท้ายที่สุด. เชือกลวดและเชือกสังเคราะห์ไม่จำเป็นต้องมีการออกแบบร่องที่เหมือนกัน.
สำหรับลวดสลิง, ร่องควรให้การสนับสนุนอย่างเพียงพอในขณะที่หลีกเลี่ยงการหนีบหรือการเสียรูปมากเกินไป.
เชือกสังเคราะห์อาจต้องใช้รูปทรงร่องและลักษณะพื้นผิวที่แตกต่างกัน เนื่องจากมีความแข็งในการโค้งงอต่ำกว่าและพฤติกรรมการสัมผัสที่แตกต่างกัน.
ดังนั้น, ผู้ผลิตรอกควรยืนยันเส้นผ่านศูนย์กลางของเชือก, การก่อสร้าง, วัสดุ, โหลดปฏิบัติการ, และเงื่อนไขการบริการก่อนที่จะทำการกลึงร่องและการรักษาพื้นผิวขั้นสุดท้าย.
เพื่อให้แน่ใจว่ารอกเหล็กหล่อสำเร็จรูปได้รับการออกแบบให้เป็นส่วนหนึ่งของระบบการจัดการเชือก แทนที่จะเป็นส่วนประกอบที่หมุนแบบแยกส่วน.
6. ข้อกำหนดด้านคุณภาพที่สำคัญสำหรับรอกเหล็กหล่อ
ข้อกำหนดด้านคุณภาพสำหรับรอกเหล็กหล่อนั้นขับเคลื่อนด้วยความปลอดภัย, ความน่าเชื่อถือ, และอายุการใช้งาน. สิ่งต่อไปนี้เป็นสิ่งจำเป็น.
การรับรองวัสดุ. องค์ประกอบทางเคมีและคุณสมบัติทางกลต้องได้รับการตรวจสอบและจัดทำเป็นเอกสาร. ใบรับรองการวิเคราะห์และรายงานการทดสอบทางกลควรมาพร้อมกับแต่ละล็อตการผลิต.
ความสมบูรณ์ภายใน. การหล่อต้องปราศจากข้อบกพร่องที่เป็นอันตราย เช่น ความพรุนจากการหดตัว, รูพรุนแก๊ส, การรวม, และรอยแตก. การทดสอบแบบไม่ทำลายจะใช้เพื่อตรวจสอบคุณภาพภายใน.
ความแม่นยำของมิติ. โปรไฟล์ร่อง, ขนาดเจาะ, ศูนย์กลาง, Runout, และขนาดรูกุญแจต้องเป็นไปตามข้อกำหนดการวาด. ควรจัดทำรายงานการตรวจสอบมิติ.
คุณภาพพื้นผิว. พื้นผิวร่องและรูจะต้องปราศจากข้อบกพร่องที่อาจทำให้เชือกเสียหายหรือทำให้แนวไม่ตรงได้. ควรวัดและบันทึกความหยาบของพื้นผิว.
การตรวจสอบการบำบัดด้วยความร้อน. การทดสอบความแข็งและ, หากต้องการ, การตรวจสอบโครงสร้างจุลภาคยืนยันว่าการรักษาความร้อนได้ดำเนินการอย่างถูกต้อง.
การทดสอบโหลด. สำหรับการใช้งานที่สำคัญ, อาจจำเป็นต้องมีการทดสอบโหลดพิสูจน์หรือการทดสอบแบบทำลายเพื่อตรวจสอบความแข็งแรงและความปลอดภัย.
7. การใช้งานรอกเหล็กหล่อแบบกำหนดเอง
เครนและอุปกรณ์ยก
เครนเป็นหนึ่งในการใช้งานที่สำคัญที่สุดสำหรับรอกเหล็กหล่อ.
มัดในระบบรอกจะถ่ายเทน้ำหนักจากลวดสลิงไปยังเพลาหรือชุดแบริ่งซ้ำๆ และอาจเกิดแรงกระแทกระหว่างการยก, ลดลง, การเร่งความเร็ว, และหยุด.
มีการใช้รอกเหล็กหล่อแบบกำหนดเอง:
- เครนเหนือศีรษะ
- เครนขาสูง
- รถเครนเคลื่อนที่
- ทาวเวอร์เครน
- รถเครนท่าเรือ
- บล็อกเครนและชุดประกอบตะขอ
- ระบบกว้านและรีฟวิง
สำหรับการใช้งานเครน, โปรไฟล์ร่อง, มัดความสัมพันธ์ระหว่างเส้นผ่านศูนย์กลางกับเชือก, เบื่อ, และความสมบูรณ์ของโครงสร้างต้องสอดคล้องกับระบบการยก.
อุปกรณ์ขุด
เครื่องจักรทำเหมืองมีสภาวะที่รุนแรงเป็นพิเศษกับส่วนประกอบทางกลเนื่องจากมีภาระสูง, ฝุ่นขัด, ผลกระทบ, การดำเนินงานอย่างต่อเนื่อง, และสภาพแวดล้อมการบำรุงรักษาที่ยากลำบาก.
รอกและมัดเหล็กหล่อสามารถใช้ในอุปกรณ์ยกได้, ระบบการจัดการเชือก, สายพานลำเลียง, และเครื่องจักรหนักอื่นๆ.
ในการใช้งานที่เกี่ยวข้องกับการกระแทกและการเสียดสีอย่างรุนแรง, การเลือกวัสดุและความแข็งของพื้นผิวอาจมีความสำคัญอย่างยิ่ง.
อุปกรณ์ก่อสร้างและขนถ่ายวัสดุ
เครื่องจักรก่อสร้างมักมีระบบลูกรอกสำหรับการยก, การวางตำแหน่ง, การตึง, หรือเปลี่ยนเส้นทางเชือกลวด.
การใช้งานทั่วไปได้แก่:
- รอกก่อสร้าง
- ระบบขนถ่ายวัสดุ
- รอก
- การยกสิ่งที่แนบมา
- ระบบนำสายเคเบิล
- เครื่องจักรจัดการเฉพาะทาง
การหล่อแบบกำหนดเองมีประโยชน์อย่างยิ่งเมื่อรอกมาตรฐานไม่ตรงตามขนาดหรือการกำหนดค่าการติดตั้งที่ต้องการ.
อุปกรณ์ทางทะเลและนอกชายฝั่ง
สภาพแวดล้อมทางทะเลและนอกชายฝั่งผสมผสานการโหลดเชิงกลเข้ากับความชื้น, การเปิดรับน้ำเค็ม, การกัดกร่อน, และการเข้าถึงการบำรุงรักษาอย่างจำกัด.
สามารถใส่รอกเหล็กหล่อแบบสั่งทำพิเศษเข้าไปได้:
- รถเครนทางทะเล
- อุปกรณ์ยกของนอกชายฝั่ง
- กว้านเรือ
- ระบบจอดเรือ
- เครื่องจักรดาดฟ้า
- อุปกรณ์จัดการสายเคเบิลและเชือก
สำหรับแอพพลิเคชั่นเหล่านี้, ควรเลือกวัสดุและระบบป้องกันการกัดกร่อนตามสภาพแวดล้อมทางทะเลที่เกิดขึ้นจริง.
เหล็กหล่อสเตนเลสอาจได้รับการพิจารณาเมื่อต้องมีความต้านทานการกัดกร่อนเป็นข้อกำหนดหลัก.
อุปกรณ์น้ำมันและก๊าซ
อุปกรณ์น้ำมันและก๊าซอาจทำให้รอกและมัดรับน้ำหนักมาก, การสั่นสะเทือน, บรรยากาศที่มีฤทธิ์กัดกร่อน, และรอบการทำงานต่อเนื่อง.
สามารถใช้ส่วนประกอบเหล็กหล่อแบบกำหนดเองในการยกได้, ยก, และอุปกรณ์ขนถ่ายวัสดุเฉพาะทาง.
ในกรณีที่แอปพลิเคชันมีความสำคัญด้านความปลอดภัย, ข้อกำหนดวัสดุ, ข้อกำหนด NDT, การรักษาความร้อน, และควรกำหนดความสามารถในการตรวจสอบย้อนกลับล่วงหน้า.
เครื่องจักรอุตสาหกรรม
รอกสั่งทำพิเศษยังใช้ในอุปกรณ์อุตสาหกรรมอีกด้วย:
- เส้นทางสายเคเบิล
- ระบบปรับความตึง
- รอก
- ระบบสายพานลำเลียง
- อุปกรณ์ส่งสัญญาณเฉพาะทาง
- เครื่องจักรจัดการอัตโนมัติ
ข้อได้เปรียบที่สำคัญของการออกแบบแบบกำหนดเองคือสามารถพัฒนารอกให้อยู่บริเวณส่วนต่อประสานอุปกรณ์ที่สมบูรณ์ แทนที่จะบังคับให้อุปกรณ์รองรับรอกมาตรฐาน.
8. ข้อได้เปรียบหลักของรอกเหล็กหล่อที่มีความแม่นยำ
รอกเหล็กหล่อที่มีความแม่นยำมีข้อดีเหนือทางเลือกอื่นหลายประการ.
- มีความแข็งแรงและความเหนียวสูง: เหล็กหล่อสามารถรับน้ำหนักได้มาก, ผลกระทบ, และความล้าได้ดีกว่าเหล็กหล่อหรืออลูมิเนียม.
- ความยืดหยุ่นในการออกแบบ: การหล่อช่วยให้มีรูปร่างที่ซับซ้อน, คุณสมบัติแบบบูรณาการ, และการกระจายวัสดุที่เหมาะสมที่สุด.
- รูปร่างใกล้เน็ต: การหล่อช่วยลดเวลาการตัดเฉือนและลดการสูญเสียวัสดุเมื่อเทียบกับการผลิตจากแผ่นหรือแท่ง.
- ความสามารถในการเชื่อม: การหล่อเหล็กสามารถเชื่อมและซ่อมแซมได้, ไม่เหมือนเหล็กหล่อ.
- ความสามารถในการขยายขนาด: การหล่อมีความประหยัดสำหรับการดำเนินการผลิตทั้งขนาดเล็กและขนาดใหญ่, และสำหรับรอกขนาดใหญ่มากนั้นคงสร้างได้ยาก.
- คุณภาพที่สอดคล้องกัน: กระบวนการหล่อที่มีการควบคุมจะสร้างคุณสมบัติและขนาดที่ทำซ้ำได้.
- การปรับแต่ง: โลหะผสม, การรักษาความร้อน, และสามารถปรับแต่งการตัดเฉือนให้เหมาะกับการใช้งานได้.
- ความคุ้มค่า: สำหรับแอปพลิเคชันมากมาย, รอกเหล็กหล่อผสมผสานประสิทธิภาพและราคารวมได้ดีที่สุด.
9. รอกเหล็กหล่อและรอกเหล็กหล่อ
รอกเหล็กหล่อและรอกเหล็กหล่อสามารถผลิตได้โดยการหล่อ, แต่เป็นพฤติกรรมทางกลของมัน, ทนต่อแรงกระแทก, ความสามารถในการรับน้ำหนัก, และเงื่อนไขการบริการโดยทั่วไปมีความแตกต่างกันอย่างมาก.
| ลักษณะหลัก | ลูกรอกเหล็กหล่อ | ลูกรอกเหล็กหล่อ |
| ความแข็งแกร่ง | แรงดึงและให้ผลผลิตสูง; เหมาะสำหรับส่วนประกอบที่รับน้ำหนักมาก | โดยทั่วไปต่ำกว่า, โดยเฉพาะเหล็กหล่อสีเทา |
| ความเหนียว | มีความเหนียวสูงและทนต่อแรงกระแทกได้ดีกว่า | ความเหนียวที่ต่ำกว่า; เหล็กสีเทาค่อนข้างเปราะ |
| ทนต่อแรงกระแทก | เหมาะสำหรับการโหลดซ้ำหรือโหลดกะทันหัน | จำกัดภายใต้สภาวะการกระแทกที่รุนแรง |
| ความเหนียว | ความสามารถในการเปลี่ยนรูปพลาสติกอย่างมีนัยสำคัญก่อนแตกหัก | ต่ำสำหรับเหล็กหล่อสีเทา; ขึ้นอยู่กับเกรดสูง |
| ความเหนื่อยล้า | โดยทั่วไปแล้วจะดีกว่าสำหรับการโหลดแบบวนรอบและไดนามิก | มีข้อจำกัดมากขึ้น, โดยเฉพาะอย่างยิ่งเมื่อมีความเข้มข้นของความเครียด |
| ความต้านทานการสึกหรอ | สามารถปรับปรุงได้โดยการเลือกโลหะผสมและการบำบัดความร้อน | ใช้ได้กับเหล็กหล่อบางเกรด, โดยเฉพาะอย่างยิ่งภายใต้สภาวะการเลื่อนหรือการเสียดสีที่มั่นคง |
ความสามารถในการแปรรูป |
ดี, แต่โลหะผสมที่แข็งกว่าอาจต้องใช้เครื่องจักร CNC ที่มีการควบคุม | โดยทั่วไปแล้วยอดเยี่ยมมาก, โดยเฉพาะอย่างยิ่งสำหรับเหล็กหล่อสีเทา |
| ความสามารถในการหล่อ | เหมาะสำหรับซับซ้อน, รูปทรงรับน้ำหนักในตัว | หล่อได้ดีเยี่ยมและเหมาะกับรูปทรงที่ซับซ้อน |
| การรักษาความร้อน | สามารถทำให้เป็นมาตรฐานได้, อบอ่อน, ดับและอารมณ์, หรือพื้นผิวแข็งขึ้นอยู่กับเกรด | ตัวเลือกการอบชุบด้วยความร้อนขึ้นอยู่กับเกรดเหล็กเป็นอย่างมาก และโดยทั่วไปจะมีข้อจำกัดมากกว่าสำหรับเหล็กสีเทา |
| บริการงานหนัก | เหมาะกับรถเครนเป็นอย่างดี, การขุด, รอก, และเครื่องจักรสำหรับงานหนัก | เหมาะกับสภาพการโหลดที่เบากว่าหรือมีเสถียรภาพมากกว่า |
| พฤติกรรมการแตกหัก | ทนทานต่อการบรรทุกเกินพิกัดและแรงกระแทกก่อนแตกหัก | อ่อนแอต่อการแตกหักแบบเปราะมากขึ้นภายใต้แรงกระแทกที่มากเกินไป |
| ค่าวัสดุ | โดยทั่วไปสูงกว่า | โดยทั่วไปต่ำกว่า |
| ข้อได้เปรียบหลักที่ดีที่สุด | ความแข็งแกร่ง, ความเหนียว, และความน่าเชื่อถือภายใต้ภาระที่มีความต้องการสูง | ประสิทธิภาพต้นทุน, ความสามารถในการร่ายได้, และความสามารถในการแปรรูป |
10. เหตุใดจึงเลือก DEZE เป็นผู้ผลิตรอกเหล็กหล่อแบบกำหนดเองของคุณ?
เทคโนโลยีนี้ จัดเตรียมให้ การผลิตลูกรอกเหล็กหล่อแบบกำหนดเอง จากการหล่อที่แม่นยำผ่านเครื่องจักร CNC และการตรวจสอบขั้นสุดท้าย, ช่วยให้ส่วนประกอบทั้งหมดได้รับการพัฒนาและผลิตภายในขั้นตอนการผลิตแบบผสมผสาน.
แนวทางการผลิตของเราเริ่มต้นด้วยการทบทวนทางวิศวกรรมและการเลือกใช้วัสดุ, ตามมาด้วยการพัฒนารูปแบบ, การทำแม่พิมพ์, ควบคุมการหลอมและเทเหล็ก, การทำให้แข็งตัว, การรักษาความร้อน, เครื่องจักรกลที่มีความแม่นยำ, และการตรวจสอบคุณภาพ.
สามารถเลือกระบบวัสดุเหล็กหล่อที่แตกต่างกันได้ตามภาระงาน, สภาพผลกระทบ, อุณหภูมิ, สวมใส่, และการสัมผัสกับการกัดกร่อน.
ในกรณีที่จำเป็น, กระบวนการผลิตสามารถรวมการตรวจสอบความแข็งและ NDT ที่เหมาะสมได้, รวมทั้ง ปตท, MT, ยูทาห์, หรือ RT, ตามข้อกำหนดส่วนประกอบ.
วัตถุประสงค์ไม่ได้เป็นเพียงการจัดหาการหล่อแบบดิบเท่านั้น. คือการจัดหารอกสั่งทำพิเศษสำเร็จรูปที่มีคุณสมบัติวัสดุควบคุม, เรขาคณิตเชิงฟังก์ชันที่แม่นยำ, การตัดเฉือนที่สม่ำเสมอ, และเอกสารคุณภาพที่สามารถตรวจสอบย้อนกลับได้.
11. บทสรุป
รอกเหล็กหล่อแบบกำหนดเองเป็นส่วนประกอบทางวิศวกรรมสำหรับการใช้งานที่มีความสามารถในการรับน้ำหนัก, ทนต่อแรงกระแทก, สวมใส่ประสิทธิภาพ, ความแม่นยำมิติ, และความน่าเชื่อถือในระยะยาวเป็นสิ่งสำคัญ.
ประสิทธิภาพการทำงานขึ้นอยู่กับคุณภาพรวมของวัสดุ, การคัดเลือกนักแสดง, การรักษาความร้อน, เครื่องจักรกล, และการตรวจสอบ.
การหล่อที่แม่นยำช่วยให้สร้างเส้นทางที่มีประสิทธิภาพในการผลิตรูปทรงพูลเล่ย์ที่ซับซ้อนด้วยโครงสร้างมัดและดุมในตัว ในขณะที่ลดการตัดเฉือนที่ไม่จำเป็น.
การตัดเฉือน CNC ครั้งต่อไปจะกำหนดขนาดที่สำคัญของร่องเชือก, เบื่อ, รูกุญแจ, ฮับ, และพื้นผิวการติดตั้ง.
การอบชุบด้วยความร้อนสามารถให้ความสมดุลของความแข็งแรงที่ต้องการได้, ความแข็ง, และความเหนียว, ในขณะที่การตรวจสอบยืนยันความสมบูรณ์ของการหล่อและความแม่นยำของมิติ.
สำหรับรถเครน, การขุด, การก่อสร้าง, ทะเล, นอกชายฝั่ง, น้ำมันและก๊าซ, และการใช้งานเครื่องจักรอุตสาหกรรม, ควรเลือกรอกที่ถูกต้องตามข้อกำหนดของเชือก, สภาพการโหลด, สภาพแวดล้อมการดำเนินงาน, และข้อกำหนดทางเทคนิคที่เกี่ยวข้อง.
ลูกรอกเหล็กหล่อที่ออกแบบอย่างเหมาะสมไม่ได้เป็นเพียงล้อที่มีร่องเท่านั้น; เป็นส่วนประกอบรับน้ำหนักซึ่งรูปทรงและสภาพวัสดุมีอิทธิพลโดยตรงต่อความน่าเชื่อถือของระบบการจัดการเชือกที่สมบูรณ์.
คำถามที่พบบ่อย
อะไรคือความแตกต่างระหว่างรอกเหล็กหล่อและรอกเหล็กหล่อ?
เหล็กหล่อมีความแข็งแรงและความเหนียวสูงกว่าและสามารถเชื่อมได้.
เหล็กหล่อมีราคาถูกกว่าและตัดเฉือนง่ายกว่า แต่เปราะมากกว่าและเชื่อมไม่ได้ง่าย.
โปรไฟล์ร่องของรอกคืออะไร?
โปรไฟล์ร่องคือรูปทรงของช่องที่รองรับเชือกหรือสายเคเบิล.
จะต้องตรงกับเส้นผ่านศูนย์กลางของเชือกและโครงสร้างเพื่อให้แน่ใจว่ามีที่นั่งที่เหมาะสม, ลดการสึกหรอ, และป้องกันการตกราง.
เหตุใดการอบชุบด้วยความร้อนจึงมีความสำคัญสำหรับรอกเหล็กหล่อ?
การอบชุบด้วยความร้อนจะควบคุมความแข็งแรง, ความแข็ง, ความเหนียว, และความเครียดตกค้าง. ช่วยให้มั่นใจได้ว่ารอกสามารถทนต่อภาระบริการได้โดยไม่เกิดความเสียหายก่อนเวลาอันควร.
มีการตรวจสอบคุณภาพรอกอย่างไร?
คุณภาพได้รับการตรวจสอบผ่านการรับรองวัสดุ, การตรวจสอบมิติ, การทดสอบแบบไม่ทำลาย (ย้อม, อนุภาคแม่เหล็ก, อัลตราโซนิก, ภาพรังสี), การทดสอบความแข็ง, และการทดสอบโหลดตามความจำเป็น.
สามารถซ่อมรอกเหล็กหล่อได้?
ใช่. การหล่อเหล็กสามารถเชื่อมและซ่อมแซมได้, ไม่เหมือนเหล็กหล่อ. การซ่อมแซมควรทำโดยช่างเชื่อมที่มีคุณสมบัติเหมาะสมโดยใช้ขั้นตอนที่ได้รับอนุมัติ.
ร่องรอกจำเป็นต้องมีพื้นผิวแบบใด?
การตกแต่งที่ต้องการขึ้นอยู่กับประเภทของเชือก, เงื่อนไขการดำเนินงาน, และข้อกำหนดการออกแบบ.
มีร่องกลึงโดยรอบ RA 1.6-3.2 μm อาจเหมาะสมกับการใช้งานบางอย่าง, แต่ไม่มีค่าความหยาบสากลสำหรับรอกทุกตัว.
เหตุใดความร่วมศูนย์กลางจึงมีความสำคัญสำหรับรอก?
ร่องเจาะและร่องเชือกต้องรักษาความสัมพันธ์ของตำแหน่งที่เหมาะสม. ความเยื้องศูนย์กลางหรือการเบี่ยงเบนหนีศูนย์กลางที่มากเกินไปอาจทำให้การหมุนไม่สม่ำเสมอ, การเคลื่อนไหวของเชือกไม่มั่นคง, การสั่นสะเทือน, และการโหลดไม่สม่ำเสมอ.