
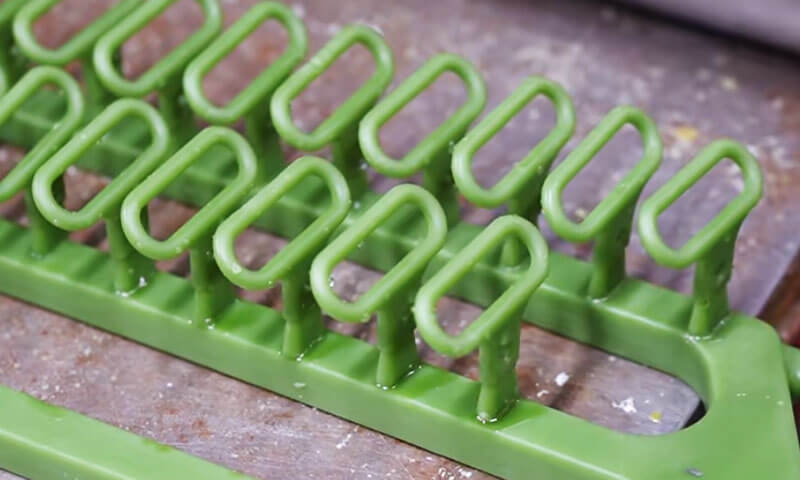
I Investeringsstøping, vokstreet bygger bro mellom mønsterfremstilling og skallbygging. Hvis treet er dårlig montert, det beste voksmønsteret og det beste skallet i verden vil ikke redde deg.
Jeg har sett trær som så fine ut på stativet og sviktet i autoklaven. Jeg har sett trær med perfekt avstand, men dårlige porter, og støpegodset kom ut med krympeporøsitet som tok tre dager å diagnostisere.
Vokstremontering er ikke bare "liming av mønstre på en innsprøytning." Det er den første virkelige gating-avgjørelsen i prosessen.
Den kontrollerer metallflyten, fôring, størkningssekvens, skalldekning, avvoksingseffektivitet, og dimensjonell stabilitet.
Få det riktig, og resten av prosessen blir forutsigbar. Misforstå, og du vil bekjempe defekter under hele produksjonsløpet.
Denne veiledningen dekker hele monteringsprosessen – fra kontroller før montering til lagring og transport – med de praktiske dataene og reglene på butikkgulvet jeg har brukt i flere tiår.
1. Hva er vokstremontering i investeringsstøping?
Montering av vokstre er prosessen med å sammenføye individuelle voksmønstre, porter, løpere, og en sentral innløps- eller hellebegerenhet i en komplett voksklase, ofte kalt et vokstre eller mønstertre.
Det sammensatte treet fungerer som mønsteret for påfølgende produksjon av keramiske skall. Under skallbygging, vokstreet dyppes gjentatte ganger i keramisk slurry og belegges med ildfast stukk.
Etter at skallet har tørket tilstrekkelig, voksen fjernes, og det gjenværende keramiske skallet danner hulrommet som smeltet metall helles i.

2. Forberedelse før montering av vokstre
Kvaliteten på et ferdig vokstre begynner før den første fugen lages. Mønsterinspeksjon, sprue forberedelse, renslighet av verktøy, og miljøkontroll påvirker stabiliteten til monteringsprosessen.
Inspiser voksmønstre, Sprues, og portforbindelser
Før montering, inspiser hvert voksmønster, gran, og portkomponent.
Defekte mønstre bør identifiseres og separeres i stedet for å innlemmes i et tre og oppdages senere.
Vær spesielt oppmerksom på følgende forhold:
| Inspeksjonsartikkel | Hva du bør sjekke | Potensiell konsekvens hvis ignorert |
| Mønster geometri | Warpage, forvrengning, manglende funksjoner, og dimensjonsavvik | Feil støpemål eller ufullstendig geometri |
| Voks flate | Sprekker, bobler, riper, forurensning, og overflateskader | Overflatedefekter overføres til det keramiske hulrommet |
| Port forbindelse områder | Overflødig voks, Burrs, ujevne overflater, og skadede kontaktflater | Dårlige ledd, slurrypenetrering, eller skalldefekter |
| Sprue og Helling hode | Flathet, retthet, sprekker, og dimensjonskonsistens | Feiljustering, ustabil montering, og inkonsekvent gating |
| Voks materiale betingelse | Overdreven mykhet, sprøhet, eller deformasjon | Leddsvikt eller dimensjonell ustabilitet |
Innløpet eller hellehodet fortjener spesiell oppmerksomhet. I praksis, det er lett å konsentrere seg om de enkelte mønstrene og overse den sentrale innløpet.
Imidlertid, et skjevt eller ujevnt innløp kan påvirke justeringen av hver komponent som er festet til den.
Det kan også skape ujevn fugeometri og gjøre hele treet vanskelig å plassere konsekvent under skallbygging.
Før du blir med, fjern voksrester og fremspring fra tilkoblingsflatene.
Sammenføyningsflatene skal være rene, riktig matchet, og fri for defekter som kan hindre intim kontakt.
Der dimensjonskravene er stramme, bruk godkjente inspeksjonsmålere eller inventar for å verifisere de kritiske dimensjonene til mønstre og innløp i stedet for utelukkende å stole på visuell vurdering.
Klargjør verktøy og arbeidsområdet
Typiske monteringsverktøy for vokstre inkluderer:
- Temperaturkontrollerte vokssveisejern eller oppvarmede skjøteverktøy.
- Rengjør kniver, skrapere, og trimmeverktøy.
- Montering inventar, posisjoneringsjigger, og innrettingsmålere.
- Egnede stativer eller brett for å støtte ferdige trær.
- Godkjent reparasjonsvoks og verktøy for å korrigere mindre leddujevnheter.
Verktøy må være fri for oppsamlet voks, karbonisert rest, olje, og andre forurensninger. Skitne verktøy kan overføre fremmedlegemer til voksoverflaten eller føre til partikler i skjøter.
Den anbefalte omgivelsestemperaturen for monteringsoperasjonen i den medfølgende produksjonsprosedyren er 18–28°C.
Denne serien gir et praktisk utgangspunkt for miljøkontroll, men selve driftsvinduet bør valideres for voksformuleringen, mønsterdimensjoner, og planteforhold.
Hold arbeidsområdet rent, tørke, og tilstrekkelig ventilert. Unngå direkte sollys, lokale varmekilder, sterke temperatursvingninger, og støvete forhold.
Overdreven varme kan myke opp voksmønstre, mens temperaturendringer kan forårsake dimensjonsbevegelser.
Støv eller olje på mønsteroverflaten kan forstyrre fukting av keramisk slurry og bidra til skalldefekter.
Bekreft godkjent treoppsett og prosessparametere
Før produksjonen starter, bekrefte monteringstegningen eller godkjent prosessspesifikasjon.
Antall mønstre per tre, antall nivåer, portposisjoner, løper dimensjoner, og mønsterorientering bør etableres i henhold til støpedesignet.
Riktig trekonfigurasjon avhenger av flere faktorer:
- Individuell støpestørrelse og vekt.
- Veggtykkelse og geometrisk kompleksitet.
- Legerings- og støpeforhold.
- Nødvendig produksjonsvolum.
- Keramisk skallkapasitet og håndteringsbegrensninger.
- Krav til metallfylling og fôring.
- Ledig plass for dypping, stukkatur, tørking, og avvoksing.
Å legge til flere mønstre til ett tre kan forbedre produksjonen per skall og redusere antall produksjonssykluser.
Imidlertid, et overbelastet tre kan være vanskelig å håndtere, kan bli mekanisk ustabil, og kan kompromittere skallbygging eller metallmating.
Målet er ikke å maksimere antall mønstre på hvert tre. Det er å oppnå den beste balansen mellom produksjonseffektivitet, skallkvalitet, fyllingsytelse, og støpeutbytte.
3. Vokstre monteringsprosess: Trinn for trinn
Montering av vokstre krever repeterbare sammenføyningsteknikker og nøyaktig posisjonering.
Små variasjoner i fugekvalitet, portvinkel, eller mønsteravstand kan bli betydelig når multiplisert over en stor produksjonsbatch.
Skritt 1: Plasser sprue og opprett referansen
Fest den sentrale innløpet eller helleenheten i den godkjente armaturen. Sjekk dens retthet, vertikal justering, og stabilitet før du fester mønstre.
Sprue fungerer som den viktigste strukturelle referansen for treet. Hvis den lener seg eller skifter under montering, den resulterende mønsterordningen kan bli ubalansert eller inkonsekvent.
For gjentatt produksjon, en dedikert armatur er ofte verdt. Det bidrar til å opprettholde den tiltenkte mønsterretningen, laghøyde, portposisjon, og generelle tredimensjoner, spesielt når flere operatører setter sammen samme delfamilie.
Skritt 2: Fest mønstrene ved hjelp av kontrollert vokssveising
Fest hvert mønster til den angitte porten eller løperen ved å bruke den godkjente vokssammenføyningsmetoden.
Forbindelsen skal gi tilstrekkelig bindestyrke uten å skade mønsteret eller forvrenge dets geometri.
To forhold er spesielt viktige:
- Utilstrekkelig varme:Sammenføyningsflatene kan ikke smelte tilstrekkelig sammen, etterlater et svakt grensesnitt eller et skjult gap.
- Overdreven varme:Voksen kan smelte for mye, forårsaker lokal kollaps, Dimensjonal forvrengning, eller et forstørret ledd.
Riktig temperatur og kontakttid avhenger av voksmaterialet, leddtverrsnitt, verktøydesign, og monteringsmetode.
Det finnes ingen enkelt universal sveisetemperatur som passer for hvert mønstersystem.
Under sammenføyning, sørg for at tilkoblingsflatene er riktig justert og har full kontakt. Unngå å stole på en liten voksbro for å holde et stort eller tungt mønster på plass.
Etter å ha blitt med, la skjøten stabilisere seg før du bruker ekstra kraft eller fester tilstøtende mønstre.
Skritt 3: Inspiser og fullfør hver skjøt
En solid voksfuge skal være kontinuerlig, sikker, og fri for hull, hull, eller ufullstendig fusjon.
Etter å ha blitt med, fjern overflødig voks med et passende trimmeverktøy. Glatt uregelmessige fremspring uten å kutte inn i mønsteret eller redusere nødvendig porttverrsnitt.
Der en liten overflateforsenkning eller -gap kan korrigeres under godkjent reparasjonsprosedyre, bruk kompatibel reparasjonsvoks og gjenopprett fugeprofilen.
Ikke bare dekk en strukturelt svak fuge med et tynt lag voks.
| Leddefekt | Sannsynlig årsak | Anbefalt retting |
| Synlig mellomrom | Dårlig tilpasning eller utilstrekkelig varme | Omarbeid skjøten for å oppnå full kontakt |
| Svak eller løs forbindelse | Utilstrekkelig fusjon eller utilstrekkelig bindingsområde | Gå sammen igjen under kontrollerte forhold og kontroller stabiliteten |
| Overdreven voks oppbygging | Overoppheting eller dårlig trimming | Fjern overflødig voks uten å skade skjøten |
| Forvrengt mønster nær de ledd | Overdreven varme eller mekanisk kraft | Bytt ut eller reparer mønsteret i henhold til dimensjonskriterier |
| Pinholes eller liten hulrom | Ufullstendig fusjon, innestengt luft, eller overflateforurensning | Inspiser skjøten og reparer eller skift den ut etter behov |
En skjøt som ser glatt ut er ikke nødvendigvis sterk. For kritiske eller tunge mønstre, bruk en godkjent mekanisk stabilitetssjekk eller en validert monteringsprosedyre i stedet for kun å stole på utseende.
Skritt 4: Ordne mønstre med tilstrekkelig mellomrom
Mønsteravstand avgjør om keramisk slurry kan nå alle nødvendige overflater og om ildfast stukk kan danne et kontinuerlig skall rundt treet.
Den medfølgende prosessveiledningen angir en minimumsavstand på 10 mm mellom tilstøtende voksmønstre.
Behandle dette som et startkrav for den beskrevne prosessen, ikke en universell regel for alle investeringsstøpegeometrier.
Nødvendig klaring må verifiseres mot mønsterform, skallbyggematerialer, Slurry viskositet, stukk partikkelstørrelse, og enhetens evne til å drenere og tørke.
Utilstrekkelig avstand kan føre til:
- Ufullstendig slurrydekning mellom tilstøtende mønstre.
- Innestengt luft eller dårlig fuktede områder.
- Ujevn ildfast stukkfordeling.
- Lokal skjelltykkelsesvariasjon.
- Vanskelig voksfjerning og utilstrekkelig rengjøring av skallet.
- Sprengning av skall eller lokal svikt under avvoksing og brenning.
Avstanden bør kontrolleres på de nærmeste punktene mellom mønstrene, ikke bare mellom deres midtlinjer eller portforbindelser.
Komplekse støpegods med ribber, dype fordypninger, eller utstikkende trekk kan kreve mer klaring enn enkle former.
Samtidig, for stor avstand kan øke skallstørrelsen, keramikkforbruk, og hvor mye plass som kreves i dyppe- og tørkeutstyr.
Den passende ordningen er den som opprettholder pålitelig skalldekning samtidig som den oppfyller de godkjente produksjons- og portkravene.
Skritt 5: Oppretthold balansert og konsistent tregeometri
Ordne mønstre symmetrisk der støpedesignet tillater det. Fordel vekten rundt den sentrale innløpet, opprettholde konsekvent nivåavstand, og unngå unødvendige konsentrasjoner av tunge komponenter på den ene siden.
Et tre i ubalanse kan være vanskelig å transportere og dyppe. Den kan lene seg under skallbygging eller gi ujevn mekanisk belastning på ledd og inventar.
Når det keramiske skallet tørker, bevegelse eller forvrengning kan påvirke skalltykkelsen og dimensjonskonsistensen.
For trær som inneholder støpegods av forskjellige størrelser eller vekter, følg det godkjente oppsettet i stedet for å tvinge frem et perfekt symmetrisk arrangement.
Funksjonelle krav – inkludert porter, fôring, skalldekning, og tilgang for inspeksjon – ta prioritet over visuell symmetri.
Skritt 6: Bekreft portorientering og portoppsett
Portorientering må følge godkjent portdesign. Kildeprosedyren anbefaler en helning nedover på ca. 30°–45° mellom porten og hovedløperen for konvensjonelle støpegods.
Dette området kan være en nyttig innledende referanse, men det er ikke et absolutt krav for hver casting.
Portvinkel og tverrsnitt skal etableres i henhold til legering, komponentgeometri, fyllende oppførsel, og størkningskrav.
For tynnveggede eller små komplekse støpegods, vinkelen må kanskje reduseres. Større eller tyngre støpegods kan kreve et annet arrangement, underlagt portdesignet.
Et godt designet port- og løpesystem bør:
- Lever smeltet metall til hulrommet uten unødvendige flytbegrensninger.
- Minimer turbulens og reduser risikoen for medføring av luft eller oksidfilm.
- Sørg for tilstrekkelig metalltilførsel under fylling og størkning.
- Unngå å lage ugunstige hot spots eller isolerte områder som er vanskelige å mate.
- La voks renne av under avvoksing uten å skape innestengte lommer.
Den endelige utformingen bør være basert på støperiets validerte portdesign, ingeniørberegninger, simulering der det er hensiktsmessig, og produksjonsresultater.
Skritt 7: Gjennomgå metallstrømnings- og fôringskrav
Vokstreet må gjengi det tiltenkte port- og fôringssystemet nøyaktig.
Mønstermontering bør derfor kontrolleres mot forventet fyllingssekvens og størkningsadferd.
Generelt, portdesignet skal bidra til å unngå for tidlig frysing ved kritiske strømningsveier og støtte tilførsel av områder som krever ekstra flytende metall under størkning.
Tykke seksjoner og termiske varme flekker fortjener spesiell oppmerksomhet fordi de kan være utsatt for krympende porøsitet hvis fôringen er utilstrekkelig.
Imidlertid, det er ikke tilstrekkelig å anta at et spesielt trearrangement automatisk vil gi retningsbestemt størkning.
Resultatet avhenger av legeringen, seksjonstykkelse, skalltemperatur, Hellingstemperatur, portdimensjoner, og andre prosessvariabler.
Det sentrale innløpet og løpesystemet må også forbli åpent og tilstrekkelig dimensjonert. Dårlige ledd, overdreven voksoppbygging, eller en feilplassert port kan endre den tiltenkte strømningsveien.
Før du slipper treet, kontroller at det sammensatte oppsettet samsvarer med den godkjente tegningen og at ingen forbindelse ved et uhell har blitt blokkert eller redusert under trimming.
4. Kvalitetskontroll av vokstremontering
Hvert ferdigstilt vokstre bør gjennomgå inspeksjon før det flyttes til keramisk skallbygging.
Inspeksjon er ikke bare en siste visuell kontroll; det er en bekreftelse på at monteringen samsvarer med godkjent prosessdesign.
Visuell inspeksjon og overflateinspeksjon
Inspiser hele treet for:
- Sprekker, warpage, manglende funksjoner, og skadede mønstre.
- Løse eller ufullstendig sammensmeltede ledd.
- Gap, nålehull, og overdreven voksoppbygging.
- Støv, olje, voksrester, og annen forurensning.
- Ujevn mønsteravstand og inkonsekvent portorientering.
- Skader forårsaket under montering eller trimming.
Bruk tilstrekkelig belysning og inspiser områdene mellom mønstrene, rundt gatekryss, og nær den sentrale innløpet. Disse stedene er spesielt utsatt for monteringsfeil.
Strukturell stabilitet og innretting
Sjekk treet forsiktig for løse mønstre og ustabile skjøter. Unngå overdreven risting eller kraft som kan skade ellers akseptable forbindelser.
Bekreft følgende:
| Kontrollpunkt | Akseptvurdering |
| Sprue justering | Innenfor godkjente krav til retthet og vertikalitet |
| Mønster orientering | Tilsvarer monteringstegningen eller prosessspesifikasjonen |
| Ledd styrke | Ingen løshet, atskillelse, eller synlig ufullstendig binding |
| Tre balansere | Stabil under normal håndtering og skallbyggingsoperasjoner |
| Mønster mellomrom | Oppfyller godkjent minimumsklaring, inkludert 10 mm referanse der det er aktuelt |
| Port vinkel | Overensstemmende med spesifisert portdesign |
| Mønster telle | Riktig antall deler per tre, uten manglende eller ekstra komponenter |
Der treet er stort eller inneholder tunge mønstre, bruk egnede støttearmaturer og håndteringsmetoder.
Et tre bør ikke aksepteres bare fordi det forblir oppreist på en benk; den må også tåle normale forflytnings- og dyppeoperasjoner uten uakseptabel bevegelse.
Verifiser prosessoverholdelse og sporbarhet
Før utgivelsen, bekreft at treet samsvarer med riktig delenummer, revisjon, legeringsrute, og produksjonsparti.
Registrer de relevante monteringsparametrene ved behov, inkludert antall mønstre, trekonfigurasjon, operatør eller arbeidscelle, inspeksjonsresultat, og eventuelle godkjente avvik.
For gjentatt produksjon, standardiserte arbeidsinstruksjoner og referansefester bidrar til å redusere operatør-til-operatør variasjon.
De gjør det også lettere å undersøke defekter når en bestemt trekonfigurasjon gir inkonsekvent skallkvalitet eller støperesultater.
5. Oppbevaring og håndtering av sammensatte vokstrær
Et vokstre som passerer inspeksjon kan fortsatt bli avvikende hvis det lagres eller transporteres feil.
Voks er følsom for temperatur og mekanisk belastning, og selv en liten deformasjon kan påvirke støpemålene eller passformen til det keramiske skallet.
Anbefalte lagringsforhold
Den medfølgende produksjonsprosedyren anbefaler å lagre sammensatte vokstrær ikke lenger enn 48 timer før neste operasjon.
Dette bør behandles som et plantespesifikt kontrollmål i stedet for en universell holdbarhetsgrense.
Den akseptable holdetiden avhenger av voksformuleringen, mønstergeometri, miljøforhold, og dimensjonskravene til støpingen.
Anbefalt praksis inkluderer:
- Plasser ferdige trær på rent, nivåstativer eller dedikerte transportarmaturer.
- Hold trær i et enkelt lag med mindre et validert støttesystem tillater en annen ordning.
- Unngå stablingstrykk eller kontakt mellom tilstøtende mønstre.
- Oppretthold stabil temperatur og fuktighet innenfor de etablerte plantegrensene.
- Beskytt trærne mot direkte sollys, varmeovner, og andre lokale varmekilder.
- Hold lagringsområdet rent og fritt for støv, olje, og luftbåren forurensning.
- Identifiser hvert tre tydelig for å forhindre forveksling mellom delenummer eller batcher.
Unngå å anta at et vokstre forblir dimensjonsstabilt bare fordi det ikke har oppstått noen synlig deformasjon.
For kritiske komponenter, etablere en definert maksimal holdetid og inspisere treet før skjellbygging dersom lagringsperioden forlenges eller miljøforholdene har avviket fra prosesskravene.
Riktig håndtering og transport
Flytt vokstrær forsiktig og støtt dem ved den sentrale innløpet, base, eller utpekt armatur. Ikke løft et tre ved å gripe et individuelt voksmønster, port, eller tynnvegget funksjon.
Transportutstyr skal være rent, stall, og fri for skarpe kanter eller fremspring som kan ripe opp eller skade voksen.
For tunge eller komplekse trær, bruk dedikerte støtter som fordeler belastningen uten å legge for stor belastning på individuelle ledd. Hold bevegelsen jevn og unngå plutselige støt, vridning, eller unødvendig vibrasjon.
Etter transport, inspiser treet for løse ledd, skadede mønstre, og enhver endring i justering før den frigis til skallbygging.
6. Hvordan forbedre vokstremonteringens konsistens i produksjonen
For produsenter som produserer investeringsstøpegods gjentatte ganger, kvalitet avhenger av å gjøre individuelle operatørferdigheter til en stall, dokumentert prosess.
Standardiser monteringsutstyr og arbeidsinstruksjoner
Dedikerte monteringsarmaturer kan kontrollere innløpsjusteringen, mønsterposisjon, lagavstand, og portorientering.
De er spesielt nyttige for komplekse trær eller bestillinger med høyt volum der repeterbarhet er viktig.
Arbeidsinstruksjoner bør definere:
- Godkjente treoppsett og mønstertellinger.
- Kritiske fellesplasseringer og sammenføyningsmetoder.
- Nødvendig mønsteravstand og portorientering.
- Inspeksjonskriterier for skjøter, justering, og overflatetilstand.
- Håndtering, lagring, og utgivelseskrav.
Målet er å redusere unødvendig variasjon uten å hindre operatører i å identifisere reelle feil eller eskalere uvanlige forhold.
Kontroll sammenføyningsbetingelser
Registrer og valider de viktige sammenføyningsparametrene for hvert vokssystem.
Avhengig av metoden, disse kan inkludere verktøytemperatur, kontakttid, voks tilstand, leddgeometri, og avkjøling eller stabiliseringstid.
Hvis en defekt gjentatte ganger oppstår på samme leddsted, inspiser armatur og skjøtdesign samt operatørteknikk.
Problemet kan skyldes dårlig tilgang, utilstrekkelig kontaktflate, eller en forbindelsesgeometri som er vanskelig å montere konsekvent.
Spor defekter og koble dem til nedstrømsresultater
Et nyttig forbedringsprogram registrerer ikke bare om et vokstre bestod inspeksjonen.
Den sporer også forholdet mellom monteringsforhold og påfølgende skall- eller støpefeil.
For eksempel:
- Gjentatte skalldefekter rundt en bestemt fuge kan tyde på dårlig fugeavslutning.
- Skallskader i nærheten av tettliggende mønstre kan indikere utilstrekkelig klaring eller drenering.
- Dimensjonsvariasjon konsentrert i én treposisjon kan indikere mønsterdeformasjon eller inkonsekvent justering.
- Gjentatte håndteringsskader kan peke på et overbelastet tre eller utilstrekkelig støtte.
Gjennomgang av disse mønstrene hjelper støperiet med å skille monteringsrelaterte problemer fra defekter forårsaket av keramiske skallmaterialer, avvoksing, Skyting, eller metallstøping.
7. Ofte stilte spørsmål om vokstremontering
Hva er minimumsavstanden mellom voksmønstre?
Produksjonsprosedyren omtalt i denne veiledningen angir en minimumsavstand på 10 mm mellom tilstøtende voksmønstre.
Dette er en nyttig startreferanse, men den faktiske klaringen bør bekreftes mot delens geometri, keramisk slurry, stukk størrelse, krav til drenering, og skallbyggingsprosess.
Komplekse mønstre kan kreve større mellomrom for å sikre fullstendig beleggdekning.
Hva er den anbefalte vinkelen mellom porten og hovedinnløpet?
Referanseprosedyren anbefaler omtrent 30°–45° helning nedover for konvensjonelle støpegods.
Den passende vinkelen avhenger av godkjent portdesign, støpegeometri, legering, fyllende oppførsel, og fôringskrav.
Området skal ikke erstatte teknisk validering for en spesifikk komponent.
Hvor lenge kan et sammensatt vokstre lagres?
Referanseproduksjonsprosedyren setter en maksimal lagringsperiode på 48 timer. Dette bør bekreftes for det faktiske vokssystemet og fabrikkmiljøet.
Stabil temperatur, riktig støtte, ren lagring, og beskyttelse mot mekaniske skader er avgjørende gjennom hele oppbevaringsperioden.
Hvorfor forårsaker vokstreskjøter keramiske skalldefekter?
Ufullstendig fusjon, hull, nålehull, eller overdreven voksoppbygging kan endre den lokale overflategeometrien og forstyrre jevn slurrydekning.
Slam kan komme inn i åpne hull, mens uregelmessige ledd kan påvirke drenering og lokal skalltykkelse. Disse forholdene kan øke risikoen for skalldefekter under tørking, avvoksing, eller skyte.
Kan flere støpegods legges til hvert vokstre for å redusere kostnadene?
Bare hvis treet forblir mekanisk stabilt og den godkjente portkonstruksjonen kan levere den nødvendige fyllings- og fôringsytelsen.
Legge til mønstre uten å sjekke mellomrom, tremasse, skalldekning, og portkapasitet kan øke skrap og redusere det totale støpeutbyttet.
Den beste konfigurasjonen er den som minimerer de totale produksjonskostnadene og samtidig oppfyller kvalitetskravene.
8. Konklusjon
Montering av vokstre er mye mer enn å koble individuelle voksmønstre til en sentral sprue.
Det etablerer geometrien til mønsterklyngen, kvaliteten på leddene, tilgjengeligheten til overflatene under skallbygging, og utformingen av portsystemet.
En pålitelig prosess begynner med solide voksmønstre og en straight, stabil sprue.
Det fortsetter med kontrollert vokssveising, glatte og sikre skjøter, tilstrekkelig mønsteravstand, balansert tregeometri, og et portarrangement som følger godkjent fyllings- og fôringsdesign.
Sluttkontroll, forsiktig håndtering, og kontrollert lagring bevarer deretter kvaliteten oppnådd under montering.
Fra en støperiingeniørs perspektiv, den mest effektive strategien er å forhindre defekter på voksstadiet i stedet for å forsøke å rette dem etter skallbygging eller helling.
Standardisert inventar, trente operatører, konsekvent inspeksjon, og sporbare prosesskontroller bidrar til å redusere feil som kan unngås, forbedre støpeutbyttet, og opprettholde repeterbar produktkvalitet.
For investeringsstøpeprodusenter, et godt sammensatt vokstre er utgangspunktet for et solid keramisk skall og en mer pålitelig sluttstøping.

