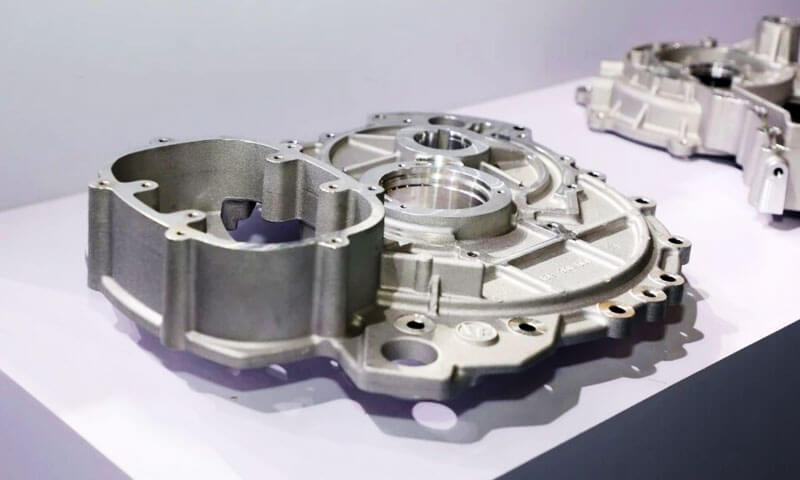
Etter mer enn 20 år i overflatebehandling — løping Anodisering linjer, feilsøking av feil på deler, og krangler med designingeniører som insisterer på at «det er bare aluminium, den skal anodisere som 6061» — Jeg kan fortelle deg at spørsmålet jeg hører oftest er dette: "Kan du anodisere støpt aluminium?”
Det korte svaret er ja. Det ærlige svaret er: ikke med standard anodiseringsprosess, og ikke uten å forstå hvorfor støpegods oppfører seg så forskjellig fra smide ekstruderinger.
Jeg har sett for mange butikker prøve å kjøre ADC12 støpte deler gjennom en vanlig anodiseringslinje, komme ut med flekkete, grå, ujevne deler dekket av smuss, og erklærer at "støpt aluminium ikke kan anodiseres."
Det er feil. Det kan anodiseres - men det krever en dedikert forbehandlingsprosess, realistiske forventninger til overflatekvalitet, og en klar forståelse av hvor prosessgrensene går.
Denne veiledningen er skrevet fra anodiseringslinjegulvet.
Det forklarer nøyaktig hvorfor støpt aluminium motstår standard anodisering, hva silisium har med det å gjøre, hvilke forbehandlingsendringer som kreves, hvilke problemer gjenstår selv etter desilikonisering, og hvilke alternative etterbehandlingsprosesser du bør vurdere når anodisering ikke er det riktige valget.
1. Det rette svaret: Ja - men ikke med standardprosess
La meg gi deg konklusjonen først, før vi graver i kjemien:
- Pressstøpt aluminium kan anodiseres.
- Standard anodiseringsprosess gir svært dårlige resultater på ADC12.
- En dedikert desilikonisering (avsmutsing) forbehandlingstrinnet er obligatorisk.
- Selv med perfekt avsilikonisering, problemer med porøsitet og fargeabsorpsjon gjenstår.
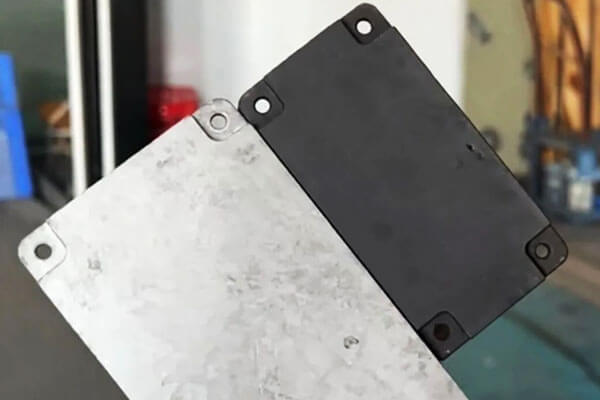
I vår egen butikk, vi kjørte en kontrollert test: to ADC12 støpte deler, ingen spesiell forbehandling, kjøre gjennom vår standard anodiseringslinje. Den ene var klar (naturlig) eloksert, den ene var svart.
Resultatet var forutsigbart: ujevn, flekkete farge, flekkete flekker, og et lag med grå smuss på overflaten som tørket av på fingrene.
Dette er ikke en defekt i vår linje. Det er det forventede resultatet når du anodiserer en høysilikonstøpt legering slik du ville anodisert 6061 ekstruderinger.
2. Hvorfor er støpt aluminium vanskelig å anodisere?
Vanskeligheten kommer først og fremst fra tre faktorer: høyt silisiuminnhold, støpeporøsitet, og begrensningene ved konvensjonell forbehandling.
Høyt silisiuminnhold forstyrrer anodisering
Mange støpelegeringer inneholder betydelige mengder silisium for å forbedre flyten, redusere størkningskrymping, og støtte produksjonen av tynnveggede, komplekse komponenter.
ADC12 er en representativ Al-Si-Cu støpelegering.
Imidlertid, silisium oppfører seg annerledes enn aluminium under kjemisk forbehandling og anodisering.
I en konvensjonell alkalisk etseprosess, aluminium løses lett opp, mens silisiumrike faser kan forbli på overflaten.
Avhengig av legeringssammensetning og prosessforhold, disse restene kan danne et grått eller mørkt smusslag.
Hvis den påfølgende desmutingsprosessen er utilstrekkelig, gjenværende silisiumrikt materiale og andre legeringselementrester kan forstyrre jevn oksidfilmdannelse og utseende.
Dette forklarer defektene som ble observert i ADC12-forsøket:
- Flekkete utseende: Ulike områder av støpen reagerer ulikt på forbehandling og anodisering.
- Ujevn farge: Variasjoner i overflatemikrostrukturen og oksidlaget gir inkonsekvent lysabsorpsjon og fargestoffopptak.
- Grå smuss: Rester av overflateavleiringer forblir etter utilstrekkelig rengjøring eller fjerning.
- Dårlig svartfarge: Oksydlaget og overflatetilstanden støtter kanskje ikke jevn fargestoffabsorpsjon.
Nøkkelpunktet er at problemet ikke bare er tilstedeværelsen av silisium i bulklegeringen. Det er samspillet mellom legeringsmikrostruktur, overflatebehandling, og anodisk filmdannelse.
Støpeporøsitet skaper ytterligere defekter
Pressstøpt aluminium kan inneholde gassporøsitet, Krympende hulrom, og andre underjordiske diskontinuiteter.
Distribusjonen deres avhenger av formdesign, metall temperatur, injeksjonsparametere, ventilasjon, og størkningsforhold.
Disse defektene blir spesielt plagsomme under anodisering fordi forbehandlings- og fargetrinnene utsetter støpegodset for vandige kjemiske løsninger.
Porøsitet kan bidra til:
- Lokalisert misfarging og mørke flekker.
- Ujevn fargestoffabsorpsjon.
- Syreretensjon og påfølgende farging.
- Nålehull i overflaten og inkonsekvent utseende.
- Redusert korrosjonsbeskyttelse der belegget er diskontinuerlig eller den underliggende støpingen er defekt.
Ikke all porøsitet er synlig på den støpte overflaten. Noen defekter viser seg først etter maskinering, etsing, eller anodisering.
Fra et produksjonssynspunkt, dette betyr at overflatebehandling ikke kan kompensere for grunnleggende dårlig støpekvalitet.
Hvis en komponent krever en jevn svart eloksert finish, porøsitetskontroll må begynne under støpeutviklingen i stedet for etter at delen når mållinjen.
3. Hvorfor desmutting ikke løser alle anodiseringsproblemer
Å fjerne silisiumrike overflaterester er en viktig forbedring, men tre store utfordringer kan gjenstå.
| Mangel | Hovedårsak | Potensielle kontrolltiltak |
| Grå smuss eller pulveraktig rest | Utilstrekkelig fjerning av silisiumrike rester og andre legeringselementavleiringer | Optimaliser legeringsspesifikk avsmutsing og skylling |
| Ujevn eller flekkete farge | Variasjoner i legeringsmikrostruktur, oksiddannelse, overflatetilstand, eller fargestoffabsorpsjon | Forbedre forbehandlingens konsistens og valider fargeprosessen |
| Hvite flekker eller lokalisert fargefeil | Porøsitet, kjemisk oppbevaring, lokale overflatedefekter, eller inkonsekvent oksiddannelse | Forbedre støpekvaliteten, drenering, skylling, og prosesskontroll |
| Nålehull og overflategroper | Gassporøsitet, krympingsfeil, inneslutninger, eller overdreven etsing | Forbedre støpeparametere og kontroller alvorlighetsgraden av forbehandlingen |
| Inkonsekvent filmtykkelse | Variasjoner i geometri, elektrisk kontakt, nåværende fordeling, eller lokal legeringsrespons | Optimaliser beslag, elektrisk kontakt, og anodiseringsparametere |
Porøsitet og syreretensjon
En avstøpning med åpne porer kan fange opp forbehandlings- eller fargeløsninger. Hvis disse kjemikaliene ikke er tilstrekkelig fjernet, de kan fortsette å reagere lokalt og forårsake flekker, hvite flekker, eller andre feil.
Løsningen er ikke bare å forlenge desmutingstiden. Overdreven kjemisk eksponering kan angripe overflaten ytterligere uten å eliminere den underliggende porøsiteten.
Der krav til utseende er strenge, støptetthet, Overflateintegritet, dreneringsdesign, og skylleeffektiviteten må vurderes sammen.
Fargeenhet
Svart anodisering er ofte mer krevende enn en naturlig eller lett farget finish fordi selv små variasjoner i overflatens tilstand kan bli visuelt tydelige.
Det endelige utseendet avhenger av legeringen, støping mikrostruktur, forbehandling, oksid-filmegenskaper, fargestoffkjemi, og forseglingsprosess.
To komponenter laget av samme nominelle legering gir kanskje ikke identiske resultater hvis støpeforholdene eller overflatehistorien deres er forskjellige.
Av denne grunn, kvalifikasjonsforsøk bør bruke produksjonsrepresentative støpegods i stedet for polerte laboratoriekuponger alene.
Overflateutseende versus funksjonell ytelse
En anodisert komponent kan se akseptabel ut mens den ikke oppfyller dens nødvendige filmtykkelse eller korrosjonsmotstandskriterier.
Motsatt, et visuelt ufullkomment belegg kan fortsatt oppfylle visse funksjonskrav, avhengig av spesifikasjonen.
Akseptkriteriene bør derfor skille mellom:
- Kosmetiske krav, inkludert farge, glans, og synlige feil.
- Funksjonelle krav, inkludert filmtykkelse, Korrosjonsmotstand, Bruk motstand, og tetningsytelse.
Disse kravene bør avtales før produksjonen starter.
4. ADC12 Anodizing Reality Check
La meg være direkte om hva du kan og ikke kan forvente.
| Aspekt | Smidd aluminium (6061/6063) | Die-cast ADC12 (Standard prosess) | Die-cast ADC12 (Med silikonisering) |
| Ensartet film | Glimrende | Dårlig - flekkete, diskontinuerlig | Bra - men ikke lik smidd |
| Overflate utseende | Klar metallic, glatt | Grå smuss, flekkete | Forbedret, men mikroporøsitet synlig på nært hold |
| Fargekonsistens | Utmerket - batch-to-batch uniform | Svært dårlig — ujevnt fargestoffopptak | Moderat — mørke farger viser fortsatt variasjon |
| Smut / grå rester | Ingen | Tung - tørkes av på hendene | Minimal — fjernet av HF desmut |
| Korrosjonsbeskyttelse | God | Variabel — filmen er diskontinuerlig | God, men porene forblir som svake punkter |
| Typisk utbytte (gode deler) | 95%+ | 30–50% | 70–85% |
Hva dette betyr i praksis
Hvis du anodiserer ADC12 uten silikonisering, forvent at omtrent halvparten av delene dine er kosmetiske avslag.
Med et skikkelig avsiliseringstrinn, utbyttet forbedres dramatisk - men du vil aldri matche det rene, feilfri overflate av en smidd 6063 ekstrudering.
Alle som lover anodisering av "ekstruderingskvalitet" på en pressestøping, lyver enten eller bruker en spesiallegering med lavt silisiuminnhold.
5. Alternative og konkurrerende etterbehandlingsprosesser
Fordi høysilisium støpt aluminium er vanskelig å anodisere konsekvent, alternative overflatebehandlinger bør vurderes når konvensjonell anodisering ikke kan oppfylle ønsket utseende, Korrosjonsmotstand, eller produksjonskostnad.
| Flate Etterbehandling Behandle | Utseende | Korrosjon Motstand | Slitasje Motstand | Slektning Koste | Typisk Applikasjoner |
| Konvensjonell Anodisering | Ensartet dekorativ finish på passende legeringer; ofte inkonsistent på støpegods med høyt silisiuminnhold | Bra når den anodiske filmen er riktig formet og forseglet | God, avhengig av filmtykkelse og type | Medium | Smidde aluminiumskomponenter og kompatible støpegods som krever en anodisk film |
| Anodisering med Desmutting | Forbedret ensartethet, selv om silisiumrelatert misfarging kan forbli | Bra hvis forbehandlingen og anodefilmen er skikkelig kontrollert | God, avhengig av beleggsspesifikasjoner | Medium - høy | Funksjonelle støpte deler som krever anodisering med moderate kosmetiske krav |
| Micro-Arc Oksidasjon (Mao) | Keramisk-lignende overflate; farge og tekstur avhenger av legeringen og prosessen | Bra til utmerket, avhengig av beleggstruktur og forsegling | Utmerket for egnede slitesterke belegg | Høy | Komponenter som krever høy overflatehardhet, Bruk motstand, og elektrisk isolasjon |
Kjemisk konverteringsbelegg |
Tynn, vanligvis matt eller litt farget finish | Moderat til godt, avhengig av konverteringssystemet | Begrenset | Lav | Komponenter som krever grunnleggende korrosjonsbeskyttelse eller en forbehandling for maling |
| Elektrostatisk Pulver Belegg | Ensartet farge med et bredt spekter av glansnivåer og teksturer | God til utmerket med passende forbehandling og beleggtykkelse | God, avhengig av pulverformulering og herding | Lav -medium | Hus, parentes, bilkomponenter, og industrielle kabinetter som krever varig dekorativ beskyttelse |
| Bakemaling (Bakt-på flytende belegg) | Glatt dekorativ finish med kontrollert farge og glans | Bra når belegget er skikkelig påført og herdet | Moderat til godt, avhengig av malingkjemi og filmtykkelse | Medium | Die-støpte hus, forbrukerprodukter, bildeler, og komponenter som krever et raffinert overflateutseende |
Hvordan velge riktig prosess
- Velg anodisering med silikonisering når komponenten krever et anodisk oksidlag og dens funksjonelle ytelse er viktigere enn en perfekt ensartet dekorativ finish.
- Velg mikro-bue oksidasjon (Mao) når slitestyrke og overflatehardhet er prioritert.
Dens egnethet for legeringer med høyt silisium og den nødvendige korrosjonsytelsen bør verifiseres gjennom testing. - Velg pulverlakk når konsistent farge og overflatedekning betyr mer enn å opprettholde det metalliske utseendet til anodisert aluminium.
Den kan skjule mindre overflatevariasjoner, men det kan ikke på en pålitelig måte eliminere effekten av alvorlig porøsitet eller utgassing. - Velg kjemisk konverteringsbelegg eller våtmaling når en dekorativ anodisk film er unødvendig og de primære kravene er korrosjonsbeskyttelse, maling vedheft, eller fleksible fargealternativer.
Den beste prosessen avhenger av komponentens servicemiljø, krav til utseende, og ytelsesspesifikasjoner.
For ADC12-deler som krever en jevn svart finish, pulverlakkering kan være mer praktisk enn vanlig anodisering.
6. Velge riktig støpt legering for anodisering
Ikke alle støpte aluminiumslegeringer gir de samme anodiseringsresultatene. Silisiuminnhold, urenhetsnivåer, mikrostruktur, og støpekvalitet påvirker dannelsen av oksidfilm og overflateutseende.
Følgende tabell gir en foreløpig sammenligning av ofte omtalte aluminiumslegeringer.
Sammensetningsområder er veiledende og bør verifiseres mot gjeldende materialstandard og leverandørsertifikat.
| Legering | Typisk silisiuminnhold | Anodiseringsvansker | Sentrale hensyn |
| ADC12 (A383) | 9.6–12,0 % | Høy | Mye brukt til støping; høyt silisiuminnhold kan forårsake ujevn anodisering og overflatesmuts |
| YL102 (AlSi12) | 10.5–13,5 % | Høy | Anodiseringsresultater avhenger av urenhetsnivåer, legeringsspesifikasjon, og støpekvalitet |
AlSi9Mg (A360) |
Omtrent 9,0–10,0 % | Moderat til høy | Kan tilby forbedret anodiseringspotensial under passende sammensetning og prosessforhold |
| A413 / AlSi12(b) | Omtrent 11,0–13,0 % | Høy | Høyt silisiuminnhold støtter flytende støpeevne, men kompliserer ensartet dekorativ anodisering |
| Utført 6063 (referanse) | Omtrent 0,2–0,6 % | Lav | Felles målestokk for ensartet dekorativ anodisering |
Note: Legeringsbetegnelser og sammensetningsgrenser varierer etter standard og marked.
YL102, A360, og andre nominelt lignende legeringer bør ikke behandles som utskiftbare uten å kontrollere deres kjemiske sammensetning og mekaniske krav.
Praktiske anbefalinger
Hvis anodisering er et obligatorisk designkrav og bearbeidet aluminium ikke er et alternativ, evaluer AlSi9Mg eller en passende spesifisert støpelegering med lav urenhet før du forplikter deg til produksjon.
Disse materialene kan gi bedre overflatekonsistens under passende forhold, men de vil ikke nødvendigvis oppnå samme utseende som anodisert 6063.
For enhver kandidatlegering, bekreft innholdet av silisium og jern, støpekvalitet, nødvendige mekaniske egenskaper, og kompatibilitet med den foreslåtte forbehandlingsprosessen.
Prøveanodisering bør utføres på produksjonsrepresentative deler for å verifisere fargeensartethet, filmkvalitet, og korrosjonsytelse.
Til slutt, legeringsvalg og overflatebehandlingsutvikling må vurderes under ett.
Å velge en potensielt mer anodiserbar legering kan forbedre resultatet, men ingen legeringsbetegnelse alene garanterer en feilfri anodisert finish.
7. Konklusjon
Kan du anodisere presstøpt aluminium? Ja, men legeringer med høyt silisium som ADC12 krever spesiell vurdering.
Konvensjonell anodisering uten legeringsspesifikk forbehandling kan gi flekkete farger, dårlig filmuniformitet, og grå smuss.
En passende avsmutsingsprosess – noen ganger ved bruk av en HF-holdig løsning under kontrollerte industrielle forhold – kan forbedre overflaten vesentlig ved å fjerne silisiumrike rester.
Imidlertid, desmutting eliminerer ikke støpeporøsitet, garanterer jevn absorpsjon av fargestoffer, eller korrigere defekter forårsaket av inkonsekvent størkning og overflatebehandling.
Disse problemene krever koordinert kontroll av valg av legeringer, støpekvalitet, forbehandling, Anodisering, og fargelegging.
Den praktiske regelen er enkel: støpt aluminium er ikke umulig å anodisere, men det bør ikke anodiseres som om det var en konvensjonell smi-aluminiumslegering.
Når en ensartet dekorativ finish er avgjørende, kvalifisere hele prosessen ved å bruke produksjonsrepresentative deler og sammenligne anodisering med alternativer som pulverlakkering eller mikrobueoksidasjon før du forplikter deg til masseproduksjon.
Vanlige spørsmål
Hvorfor blir støpt anodisering grå og flekkete?
Høyt silisiuminnhold (9–12 % i ADC12) etterlater elementært silisium på overflaten etter etsing.
Denne silisiumsmutsen forstyrrer oksidfilmen og skaper det grå, ujevnt utseende. Desiliconizing fjerner dette laget.
Hva er det beste alternativet til anodisering for støpt aluminium?
Pulverlakk er det mest populære alternativet – det dekker porøsitet, gir utmerket fargekonsistens, og gir god korrosjonsbeskyttelse.
For slitestyrke, mikro-bue oksidasjon (Mao) fungerer bra på støpegods med høyt silisium.
Vil desilikonisering få mine støpte deler til å se ut 6063 eloksert?
Ingen. Avsilisering fikser smuss og diskontinuitet, men støpt porøsitet forårsaker fortsatt synlige ufullkommenheter og fargeflekker.
Resultatet er bra for funksjonelle deler, men ikke tilsvarende bearbeidet aluminiumanodisering.
Trenger jeg vakuumimpregnering for elokserte presstøpte deler?
For kosmetiske eller forseglede applikasjoner der syreblødning kan forårsake flekker, ja.
Vakuumimpregnering forsegler porøsiteten under overflaten før anodisering, hindrer innestengt syre i å lekke ut etter etterbehandling.