Etter mange år på elektroplatering linje, Jeg har lært en ting: en pletteringsdefekt er sjelden et enkeltparameterproblem.
Peeling er ikke bare "dårlig vedheft". Pitting er ikke bare "skittent bad". Brenning er ikke bare "for mye strøm." Fargevariasjon er ikke bare «dårlig passivering».
Hver defekt er den synlige enden av en prosesskjede. Hvis du jager defekten uten å spore kjedet, du vil fikse det i en uke og se det igjen neste måned.
Derfor er det viktigste spørsmålet ved feilsøking av plating ikke "Hva er feilen?"men"Hvor i prosessen brøt kjeden? ”
Denne artikkelen dekker de fem defektene jeg ser oftest: peeling, Pitting, brennende, bare flekker, og fargevariasjoner.
For hver enkelt, Jeg vil beskrive utseendet, de grunnleggende årsakene, feilsøkingssekvensen, og rettelsene. Jeg vil også forklare hvorfor den samme defekten stadig kommer tilbake – og hvordan du kan stoppe den.
1. Peeling
Avskalling oppstår når det avsatte metallbelegget ikke klarer å binde seg tilstrekkelig til underlaget eller til et underliggende belegg.
Typiske tegn inkluderer lokaliserte blemmer, løftede kanter, flaking, eller store områder med belegg som løsner etter bøying, påvirkning, eller håndtering.
I produksjon, peeling er ofte et forbehandlingsproblem snarere enn et pletteringstidsproblem. Hvis olje, oksid, rust, eller andre forurensninger forblir på overflaten, det avsatte metallet kan ikke danne en pålitelig binding.
Et belegg kan i utgangspunktet se akseptabelt ut, men senere separert under maskinering, forsamling, termisk eksponering, eller tjeneste.

Vanlige årsaker til galvaniseringsavskalling
| Rotårsak | Mekanisme | Typiske tegn |
| Ufullstendig avfangende | Olje og fett hindrer intim kontakt mellom underlaget og avsatt metall | Lokalisert peeling, ofte i forurensede områder |
| Utilstrekkelig syre Pickling eller aktivering | Oksider, rust, eller kalk forblir på overflaten | Dårlig vedheft over berørte områder |
| Krysskontaminering i løpet av skylling | Rester av kjemikalier eller forurensninger overføres mellom prosesstanker | Uregelmessig adhesjonssvikt |
| Overdreven utsette etter aktivering | Den aktiverte overflaten reoksiderer eller blir forurenset før plettering | Avskalling til tross for tilsynelatende akseptabel rengjøring |
| Oksidert eller upassende substrat | Grunnmaterialet har en ustabil overflatetilstand eller er uforenlig med prosessen | Gjentatte adhesjonsfeil på bestemte materialer eller partier |
| Fattig mellomlag vedheft | Grensesnittet mellom påfølgende avsatte lag er svakt | Separasjon mellom belegglag i stedet for ved underlaget |
Slik feilsøker du peeling
Skritt 1: Bekreft avfettingseffektiviteten.
Sjekk rengjøringsmiddelkonsentrasjonen, temperatur, behandlingstid, og forurensningsnivå.
En vannbruddstest kan bidra til å identifisere gjenværende olje på egnede underlag, selv om den ikke erstatter en validert renhetstest.
Skritt 2: Inspiser beise- og aktiveringsprosessen.
Bekreft at den valgte kjemien fjerner det relevante oksidet eller avleiringen uten å angripe grunnmetallet for mye.
Overbeising kan også skape problemer, inkludert oppruing, smutdannelse, eller hydrogenrelaterte risikoer i følsomme materialer.
Skritt 3: Kontroller skylling mellom prosesstrinn.
Dårlig skylling kan bære renere, syre, salter, eller oppløste metaller i påfølgende tanker. Inspiser kvaliteten på skyllevannet, flyte, agitasjon, og uttrekkskontroll.
Skritt 4: Reduser unødvendige forsinkelser før plettering.
Etabler en kontrollert maksimal overføringstid mellom aktivering og plettering. Hold aktiverte overflater beskyttet mot uttørking, forurensning, og oksidasjon.
Skritt 5: Bestem det faktiske feilgrensesnittet.
Undersøk den avskallede overflaten og, der det er nødvendig, bruk mikroskopi eller tverrsnittsanalyse for å fastslå om separasjon skjedde ved substrat/belegg-grensesnittet eller mellom belegglag.
Ingeniørens notat
Jeg starter alltid med avfetting og skylling. Ni av ti ganger, peeling er et rengjøringsproblem, ikke et pletteringsproblem. Hvis vannbruddstesten mislykkes før plettering, stopp – ikke legg delen i badekaret.
2. Pitting
Pitting er preget av små, kraterlignende fordypninger i den belagte overflaten.
Gropene kan minne om nålehull, og en høy tetthet av defekter kan få belegget til å virke grovt eller porøst.
Den viktige forskjellen er at pitting er en innfelt defekt, ikke en hevet partikkel. Hevede knuter eller grove avleiringer kan peke mot partikkelforurensning, dendritisk vekst, eller andre avsetningsproblemer.
Imidlertid, fangede partikler kan også skape groper, så visuell inspeksjon bør kombineres med videre undersøkelse.
Pitting kan oppstå i underlaget, under forbehandling, eller i selve pletteringsbadet.
Gassbobler som fester seg til arbeidsstykket er en annen vanlig årsak, spesielt når delens geometri eller stativorientering gjør at bobler forblir fanget.

Hovedårsaker til elektroplettering
| Forårsake | Hvordan det produserer groper | Hva du bør sjekke |
| Eksisterende substrat defekter | Støpe porøsitet, korrosjonsgroper, riper, eller bulker forblir synlige etter plettering | Innkommende overflatekvalitet og pre-plating inspeksjon |
| Utilstrekkelig rengjøring | Resterolje, korrosjonsprodukter, eller annen forurensning forstyrrer jevn avsetning | Avfangende, Pickling, aktivering, og skylling |
| Partikkelformig forurensning | Faste partikler blir innebygd i belegget eller forstyrrer lokal avsetning | Badefiltrering, filterelementer, sirkulasjon, og tankrens |
Gassbobler fester seg til overflaten |
Områder dekket av bobler får utilstrekkelig metallavsetning | Delorientering, agitasjon, fukting, og gassutslipp |
| Ubalansert bad kjemi | Kjemi utenfor operasjonsvinduet kan fremme grove eller uregelmessige avleiringer | Badanalyse og prosessregistreringer |
| Overdreven lokale nåværende tetthet | Ustabil avsetning kan bidra til ruhet eller relaterte overflatedefekter | Strømtetthet, geometri, og elektrisk distribusjon |
En praktisk metode for å diagnostisere pitting
En erfaren etterbehandlingsingeniør antar ikke umiddelbart at hver grop har sitt utspring i pletteringsbadet.
Det første trinnet er å fastslå om defekten eksisterte før plettering.
- Inspiser underlaget før bearbeiding. Gjennomgå innkommende deler og forbehandlingsprøver for å finne ut om gropene allerede er tilstede.
- Undersøk avisolerte deler der det er aktuelt. Hvis belegget kan fjernes trygt ved hjelp av en validert strippeprosess, inspiser det eksponerte underlaget for gjenværende groper.
Selve stripping kan angripe eller endre underlaget, så metoden må passe til materialet. - Sjekk filtreringssystemet. Inspiser filterelementene, sirkulasjonsstrøm, pumpens tilstand, tankavsetninger, og potensielle kilder til partikkelforurensning.
- Gjennomgå defektfordelingen. Finn ut om groper er tilfeldige, konsentrert i innfelte områder, knyttet til spesielle orienteringer, eller begrenset til visse partier.
- Evaluer boblefrigjøring. Sjekk stativets orientering, del drenering, løsningsbevegelse, og om innfelte funksjoner kan fange luft- eller hydrogenbobler.
Hvordan forhindre pitting
- Forbedre inspeksjon av innkommende materiale og forberedelse av overflaten.
- Oppretthold filtrering og sirkulasjon i henhold til badleverandørens krav.
- Fjern slam og akkumulerte avleiringer gjennom kontrollert tankvedlikehold.
- Bruk passende fuktemidler eller andre godkjente badetilsetningsstoffer når det kreves av prosessen.
- Optimaliser rackorientering og omrøring for å forhindre vedvarende boblefeste.
- Overvåk badets kjemi og driftsforhold innenfor de angitte kontrollgrensene.
For støpte komponenter, spesiell oppmerksomhet bør rettes mot støpeporøsitet og overflatetilknyttede hulrom. Elektroplettering følger den underliggende overflaten i stedet for å eliminere feilene på en pålitelig måte.
Hvis underlaget inneholder åpne porer eller dype korrosjonsgroper, polere, maskinering, impregnering der det er hensiktsmessig, eller en annen validert forbehandling kan være nødvendig før plettering.
Ingeniørtips:
Et defektkart er ofte mer verdifullt enn en generell visuell vurdering. Registrer plasseringen, tetthet, og fordeling av groper på tvers av representative deler.
Et repeterbart mønster kan hjelpe til med å skille substratporøsitet fra innestengte bobler eller badforurensning.
3. Brenner
Brenning er en pletteringsfeil som vanligvis oppstår ved kantene, Skarpe hjørner, fremspring, og andre områder hvor den lokale strømtettheten blir for høy.
Det berørte innskuddet kan se mørkt ut, grå, ujevn, pulveraktig, eller dårlig konsolidert. I alvorlige tilfeller, belegget kan være sprøtt eller løst festet.
Den underliggende mekanismen er vanligvis overdreven lokal strømtetthet i forhold til badekarets evne til å avsette lydmetall.
Selv om den generelle gjeldende innstillingen kan være innenfor det normale driftsområdet, den faktiske strømmen er ikke jevnt fordelt over en komponents overflate.
Skarpe hjørner og utstående trekk har en tendens til å konsentrere det elektriske feltet.
Hvis disse områdene får for mye strøm, den lokale avsetningshastigheten kan overstige det praktiske driftsvinduet til elektrolytten, produserer en grov eller brent avleiring.

Vanlige årsaker til forbrenning
| Rotårsak | Hvorfor det skjer | Typisk korrigerende handling |
| Overdreven nåværende tetthet | Strømmen overskrider badets stabile avsetningsområde | Reduser strømtettheten og kontroller det effektive belagte området |
| Fattig stativ orientering | Skarpe funksjoner vender direkte mot anoden og mottar konsentrert strøm | Reorienter delen eller endre stativplassering |
| Utilstrekkelig Anode avstand | Enkelte områder får uforholdsmessig høy strøm | Juster avstanden mellom anode og arbeidsstykke der det er praktisk |
| Ubalansert Anode arrangement | Elektrisk feltdistribusjon er konsentrert rundt utstikkende trekk | Flytt eller redesign anodearrangementet |
Utilstrekkelig skjerming |
Sterkstrømsområder er ikke beskyttet mot for sterk strøm | Bruk skjold, forvirrer, eller hjelpeelektroder etter behov |
| Bad kjemi utenfor Spesifikasjon | Lav metallkonsentrasjon, uegnede tilsetningsnivåer, eller andre kjemiavvik begrenser operasjonsvinduet | Analyser og gjenopprett badekaret til det angitte driftsområdet |
| Fattig agitasjon eller masse overføre | Lokale transportforhold er utilstrekkelige for den påførte strømmen | Optimaliser omrøring og løsningsbevegelse |
Slik feilsøker du brenning
1. Bekreft strømtetthet i stedet for strøm alene.
Beregn strømtettheten ved å bruke det faktiske effektive belagte området og prosessens etablerte beregningsmetode.
Sjekk om kompleks geometri har forårsaket lokal strømkonsentrasjon selv når totalstrømmen ser normal ut.
2. Inspiser stativets orientering.
Bestem om de brente områdene vender direkte mot anoden eller stikker ut mot den. En liten endring i orientering kan noen ganger forbedre dagens fordeling betydelig.
3. Gjennomgå anodeplassering og -avstand.
Sammenlign avstanden mellom anoden og ulike områder av arbeidsstykket. Sjekk om anodearrangementet skaper en høystrømssone nær hjørner eller hevede funksjoner.
4. Vurder skjerming og hjelpeelektroder.
Skjold, isolerende bafler, tyver, og hjelpeanoder eller -katoder kan brukes for å omfordele strøm, avhengig av prosessen.
Riktig løsning avhenger av om målet er å redusere overdreven avsetning eller forbedre strømleveransen til innfelte områder.
5. Sjekk badekarets operasjonsvindu.
Bekreft metallkonsentrasjon, pH der det er aktuelt, temperatur, additiv tilstand, agitasjon, og andre kjemispesifikke parametere mot leverandørens spesifikasjoner.
Ingeniørens notat
Brenning i kanter er forutsigbart. Hvis du ser det, ikke bare senk strømmen – sjekk stativet.
En del som henger med en skarp kant mot anoden vil brenne selv ved "normal" strøm. Noen ganger er løsningen en enkel omorientering, ikke en bad endring.
4. Bare flekker
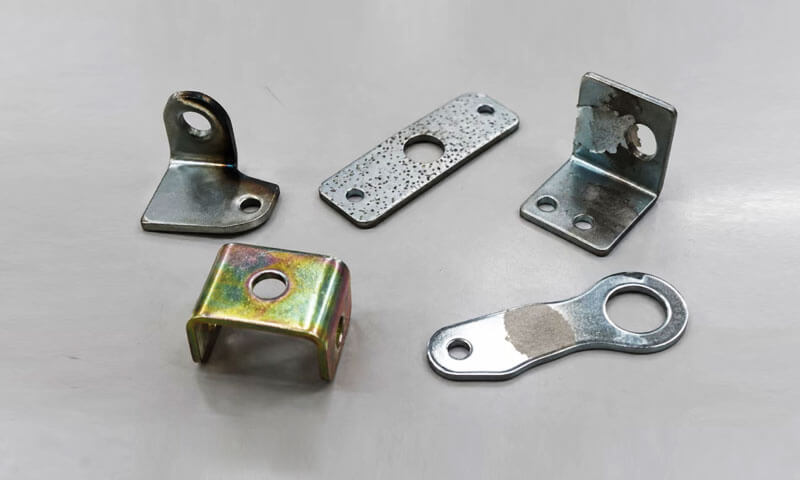
Bare flekker er områder hvor det nødvendige metallbelegget ikke er dannet, etterlater substratet eksponert eller dekket av en synlig annen overflate.
De kan se ut som isolerte, uplatede flekker, uregelmessige områder med en annen farge eller glans, eller tynt belagte områder som ikke oppfyller spesifikasjonene.
I produksjon, nakne flekker krever vanligvis undersøkelse i to retninger: om tilstrekkelig strøm nådde området og om overflaten var kjemisk klar til å motta forekomsten.
En del kan ha utmerket elektrisk kontakt, men likevel unnlate å belegge der gjenværende olje eller oksid hindrer avsetning.
Motsatt, en helt ren overflate kan forbli uplettert hvis stativtilkoblingen er ustabil eller geometrien forhindrer tilstrekkelig strømtilførsel.

Vanlige årsaker til bare flekker
| Forårsake | Mekanisme | Inspeksjonsfokus |
| Fattig stativ kontakt | Høy kontaktmotstand eller en ustabil forbindelse begrenser strømmen | Kontaktpunkter, klemmer, kroker, og stativrenshet |
| Avbrutt elektrisk sti | Strøm flyter ikke pålitelig gjennom komponenten | Likeretterutgang, kabler, stativforbindelser, og elektrisk kontinuitet |
| Rest olje eller fett | Forurensning forhindrer riktig fukting og avsetning | Verifisering av avfetting og overflaterenhet |
| Oksider eller korrosjon Produkter | Underlaget er ikke tilstrekkelig aktivert | Pickling, aktivering, og pre-plating overflate tilstand |
Lokalisert forurensning |
Berørte områder frastøter løsningen eller hemmer avsetning | Håndteringspraksis, hansker, overføringsutstyr, og skyllekvalitet |
| Dyp fordypninger eller skjermet geometri | Lokal strømtetthet er for lav til å avsette den nødvendige tykkelsen | Del geometri, rack design, og nåværende distribusjon |
| Utilstrekkelig forbehandling dekning | Enkelte overflater får utilstrekkelig rengjøring eller aktivering | Spraydekning, nedsenking, agitasjon, og drenering |
Feilsøking av bare flekker trinn for trinn
Skritt 1: Sjekk stativets kontakter.
Se etter løse forbindelser, oksiderte kontaktflater, slitte klemmer, og kontaktpunkter med utilstrekkelig trykk.
Bekreft at kontaktområdet forblir tilstrekkelig gjennom pletteringssyklusen.
Skritt 2: Kontroller elektrisk kontinuitet.
Inspiser kablene, samleskinner, likeretterforbindelser, og stativkomponenter. Gå gjennom strøm- og spenningsposter for avbrudd eller uvanlige svingninger.
Skritt 3: Undersøk det eksponerte underlaget.
Finn ut om overflaten er fet, oksidert, korrodert, eller på annen måte forurenset. Sammenlign det berørte området med en riktig belagt region.
Skritt 4: Undersøk lokal geometri.
Dype hull, smale spor, innfelte ansikter, og skjermede områder kan oppleve lav strømtetthet. Vurder om stativplassering eller elektrodeplassering begrenser avsetningen.
Skritt 5: Gjennomgå forbehandlingssekvensen.
Bekreft at de aktuelle områdene er riktig avfettet, skylles, aktivert, og overført til pletteringstanken uten uakseptable forsinkelser.
Ingeniørtips:
Bare flekker som oppstår tilfeldig på tvers av et helt stativ antyder et annet problem enn bare flekker som alltid vises i samme fordypning.
Tilfeldige defekter rettferdiggjør ofte kontroll av kontaktstabilitet og kontaminering; repeterbare geometriske defekter krever nærmere undersøkelse av strømfordeling og løsningstilgang.
5. Fargevariasjoner
Fargevariasjoner oppstår når belagte komponenter viser inkonsekvente nyanser, lysstyrke, glans, eller helhetlig utseende.
Typiske eksempler inkluderer deler fra samme parti som ser mørkere eller lysere ut, forskjellige områder av en komponent som viser forskjellige farger, eller påfølgende produksjonspartier som har merkbart forskjellige toner.
Fargevariasjon er spesielt viktig for dekorativ plettering, synlig maskinvare, forbrukerprodukter, og komponenter med strenge krav til utseende.
Imidlertid, ikke alle fargeforskjeller indikerer en beleggsvikt. Betydningen avhenger av pletteringssystemet, den nødvendige finishen, og om belegget oppfyller funksjonsspesifikasjonene.
For eksempel, sinkbelagte deler med passiverings- eller konverteringsbelegg kan vise fargeforskjeller forårsaket av variasjoner i etterbehandlingsprosessen.
Nikkel- eller kromsystemer kan vise forskjellige glansnivåer på grunn av underlagets forberedelse, innskuddstykkelse, eller overflateruhet.
Den riktige diagnostiske tilnærmingen er å evaluere hele etterbehandlingssekvensen i stedet for å endre badets kjemi umiddelbart.

Hovedårsaker til galvaniseringsfargevariasjoner
| Faktor | Hvordan det påvirker utseendet | Hva du bør sjekke |
| Ujevn belegg tykkelse | Ulike avsetningstykkelser kan endre lysstyrken, dekning, eller optisk utseende | Tykkelsesmålinger på flere steder |
| Forskjellig stativ stillinger | Deler mottar forskjellige strømfordelinger på grunn av anodeavstand og geometri | Rack layout og posisjonsspesifikke trender |
| Inkonsekvent passivering forhold | Tid, temperatur, konsentrasjon, eller badets tilstand endrer det endelige konverteringsbelegget | Passiveringsregistrering og badanalyse |
| Utilstrekkelig skylling | Rester av kjemikalier eller forurensning endrer overflaten eller forstyrrer etterfølgende behandling | Skyllevannskvalitet, strømme, og overføring |
Ujevn tørking |
Resterende vann, dreneringsmønstre, eller inkonsekvent tørking kan etterlate flekker eller endre utseende | Tørketemperatur, tid, luftstrøm, og delorientering |
| Plating-bad variasjon | Endringer i metallkonsentrasjon, Ph, Tilsetningsstoffer, forurensning, eller driftsforhold endrer avsetningsegenskaper | Badeanalyse, påfyllingsposter, og vedlikeholdshistorikk |
| Substrat variasjon | Forskjeller i legering, Overflateuhet, polere, eller støpetilstand påvirker det endelige utseendet | Innkommende materiale og forbehandlingskonsistens |
| Visning og mål forhold | Belysning, synsvinkel, og overflatereflektivitet påvirker oppfattet farge | Inspeksjonsbelysning og måleprosedyre |
Hvordan undersøke fargeforskjeller
1. Mål beleggtykkelsen.
Sammenlign tykkelse på representative steder på samme komponent og på tvers av forskjellige stativposisjoner.
Bruk en passende metode for kombinasjonen av belegg/substrat, som røntgenfluorescens (XRF) eller en annen validert tykkelsesmålingsteknikk.
2. Se gjennom stativets posisjon og orientering.
Bestem om mørkere, lighter, blankere, eller matte deler tilsvarer bestemte posisjoner i stativet.
Konsekvent posisjonsrelatert variasjon kan indikere forskjeller i strømfordeling eller løsningsflyt.
3. Sjekk forholdene for passivering eller konverteringsbelegg.
For systemer som bruker passivering, Konverteringsbelegg, eller andre etterbehandlinger, bekrefte behandlingstid, temperatur, kjemi, skylling, og tørkeforhold.
4. Vurdere skyllevannskvalitet og tørking.
Se etter vannflekker, kjemiske rester, ufullstendig drenering, og inkonsekvent tørking. Dype hulrom og horisontale overflater kan holde på væske lenger enn utsatte områder.
5. Analyser pletteringsbadet.
Gjennomgå metallkonsentrasjonen, pH der det er aktuelt, Tilsetningsstoffer, forurensning, temperatur, og påfyllingsregister. Bekreft at prosessen holder seg innenfor leverandørens spesifiserte grenser.
6. Standardiser utseendeinspeksjon.
Sammenlign deler under jevn belysning, synsvinkler, og inspeksjonsforhold. Der fargekonsistens er avgjørende, bruke godkjente referanseprøver og objektiv fargemåling.
Bruke L*a*b*og ΔE for fargekontroll
For utseendekritiske komponenter, visuell inspeksjon alene gir kanskje ikke tilstrekkelig repeterbare resultater.
Et kolorimeter eller spektrofotometer kan kvantifisere farge ved å bruke CIE L*a*b*-fargerommet:
- L* representerer letthet, fra svart til hvitt.
- a* representerer grønn-til-rød akse.
- b* representerer den blå-til-gule aksen.
- ΔE representerer den beregnede fargeforskjellen mellom en prøve og dens referanse under en spesifisert målemetode.
Den nøyaktige ΔE-akseptgrensen bør avtales med kunden og valideres for det aktuelle beleggsystemet, substrat, glansnivå, og måleforhold.
Det er ingen enkelt ΔE-grense som passer for hvert galvanisert produkt.
For stabil produksjon, etablere en standard masterprøve som målutseende og bruk grenseprøver for å definere det akseptable visuelle området.
Registrer måleresultater når det er nødvendig, spesielt når man sammenligner ulike partier eller undersøker tilbakevendende klager.
Ingeniørtips:Hvis fargeforskjellen følger stativposisjonen, undersøke pletterings- og etterbehandlingsfordelingen.
Hvis det følger materialpartiet, sjekk underlaget og forbehandlingen. Hvis det vises hovedsakelig etter passivering eller tørking, fokuser på disse stadiene før du modifiserer det primære pletteringsbadet.
6. Hvordan diagnostisere tilbakevendende galvaniseringsfeil
En defekt som forsvinner etter omarbeiding, stripping, replating, eller en tankjustering – men kommer tilbake flere dager senere – indikerer vanligvis at den underliggende prosesstilstanden ikke er identifisert eller kontrollert.
Erfarne etterbehandlingsingeniører ser etter mønstre. Beliggenheten, timing, materialparti, og forholdet til badets tilstand gir ofte mer nyttig bevis enn defektens utseende alene.
Bruk defektdistribusjon for å identifisere rotårsaken
| Observert mønster | Sannsynlig undersøkelsesområde | Anbefalt handling |
| Feil konsentrert på fast lokasjoner på de del | Anode arrangement, rack design, skjerming, lokal strømtetthet, eller geometriske utsparinger | Sammenlign defekte steder på tvers av deler og se gjennom elektrode- og stativoppsett |
| Feil begrenset til en bestemt materiale batch | Substratkvalitet, legeringsvariasjon, støpefeil, eller innkommende overflatetilstand | Sammenlign materialsertifikater, innkommende inspeksjoner, og forbehandlingsresultater |
| Feil konsentrert i en skifte | Operatørens praksis, etterfylling, behandlingstid, temperaturkontroll, eller utstyrsinnstillinger | Gjennomgå skiftposter, prosesslogger, og operatørprosedyrer |
Defekter øker ettersom badets tilstand endres |
Badekomposisjon, forurensning, Filtrering, eller vedlikeholdsintervaller | Analyser badekaret og sammenlign resultatene med historiske kontrolldata |
| Feil skje tilfeldig på tvers forskjellig stativ stillinger | Intermitterende kontakt, partikkelforurensning, inkonsekvent håndtering, eller ustabile prosessforhold | Kontroller elektriske koblinger, Filtrering, og håndteringskontroller |
| Feil vises etter etterbehandling | Passivering, skylling, tørking, eller håndtering | Inspiser etterbehandlingsparametere og overføringspraksis |
En strukturert rotårsaksundersøkelse
Når en defekt oppstår, bruk en repeterbar prosedyre i stedet for å gjøre flere justeringer samtidig.
- Inneholder det berørte produktet. Identifiser den potensielt berørte batchen og forhindre at deler som ikke er i samsvar, frigjøres.
- Dokumenter feilen. Fotografer representative deler og registrer feiltype, sted, alvorlighetsgrad, materialparti, stativ posisjon, og produksjonstid.
- Gjennomgå prosesshistorien. Kontroller driftsparametere, badeanalyser, etterfylling, vedlikehold, og nylige prosessendringer.
- Sammenlign samsvarende og ikke-konforme prøver. Se etter forskjeller i underlagets tilstand, forbehandling, elektrisk kontakt, beleggstykkelse, og etterbehandling.
- Test én mistenkt årsak om gangen der det er praktisk mulig. Kontrollerte forsøk gjør det lettere å avgjøre om en korrigerende handling faktisk løser problemet.
- Bekreft resultatet. Bekreft at defekten er redusert eller eliminert og at andre krav – for eksempel tykkelse, vedheft, Korrosjonsmotstand, og utseende – forbli akseptabelt.
- Oppdater prosesskontroller. Revidere arbeidsinstrukser, inspeksjonspunkter, vedlikeholdsplaner, eller prosessgrenser slik at problemet ikke kommer tilbake.
Denne tilnærmingen er mer pålitelig enn å gjøre samtidige endringer i strøm, temperatur, kjemi, og pletteringstid.
Hvis flere variabler endres sammen, det blir vanskelig å fastslå hvilken justering som løste feilen – eller om den tilsynelatende forbedringen var forbigående.
7. Forebygging av galvaniseringsfeil gjennom prosesskontroll
Selv om hver defekt har sin egen mekanisme, de fleste tilbakevendende galvaniseringsproblemer kan spores til variasjon i et begrenset antall prosessområder.
Et robust forebyggingssystem må derfor kontrollere hele etterbehandlingssekvensen, fra inngående materialkontroll til sluttemballasje.
Kontroller prosessen på hvert trinn
| Prosessstadium | Viktige kontrollpunkter | Defekter som kan forhindres |
| Innkommende materiale undersøkelse | Overflateporøsitet, korrosjon, riper, bulker, legeringskonsistens | Pitting, ujevnt utseende |
| Avfangende | Renere konsentrasjon, temperatur, tid, forurensning | Peeling, bare flekker, Pitting |
| Pickling og aktivering | Kjemi, tid, temperatur, fjerning av oksid, substratkompatibilitet | Peeling, bare flekker |
| Skylling | Vannkvalitet, strømme, flyte, overføring, drenering | Peeling, fargevariasjon, farging |
| Rack lasting | Kontaktkvalitet, mellomrom, orientering, belastningskonsistens | Bare flekker, brennende, fargevariasjon |
| Platting | Strømtetthet, temperatur, badekjemi, agitasjon, anode arrangement | Brenner, Pitting, ujevn tykkelse, fargevariasjon |
| Filtrering og vedlikehold | Filtertilstand, sirkulasjon, fjerning av slam, forurensningsovervåking | Pitting, grove innskudd |
| Passivering eller etterbehandling | Konsentrasjon, tid, temperatur, skylle, og tørkeforhold | Fargevariasjon, farging |
| Endelig undersøkelse | Tykkelse, vedheft, utseende, korrosjonsytelse der det er nødvendig | Påvisning av avvikende produkt |
Etablere kontrollgrenser og sporbarhet
Prosesskontroll bør baseres på kravene til det spesifikke pletteringssystemet i stedet for generiske innstillinger.
Strømtetthet, badetemperatur, kjemisk konsentrasjon, Ph, behandlingstid, og additivnivåer har alle kjemiavhengige driftsvinduer.
For produksjonskonsistens, holde oversikt over:
- Badanalyse og påfyll.
- Nåværende, spenning, temperatur, og behandlingstid.
- Stativkonfigurasjon og lasteposisjon.
- Forbehandlings- og skylleforhold.
- Filterendringer, tank vedlikehold, og korrigerende handlinger.
- Beleggtykkelse, vedheft, utseende, og andre spesifiserte akseptresultater.
Når feil oppstår, disse postene lar teamet sammenligne deler som ikke samsvarer med tidligere godkjent produksjon og identifisere meningsfulle prosessendringer.
Omarbeid må ikke skjule årsaken
Avisolering og replating kan gjenopprette enkelte komponenter som ikke samsvarer, men etterarbeid må valideres for underlaget og beleggsystemet.
Gjentatt stripping kan angripe grunnmaterialet, endre dimensjoner, skade overflaten, eller skape ytterligere risiko.
Visse høyfaste stål og andre følsomme materialer kan også kreve spesiell vurdering på grunn av hydrogensprøhet.
Før omarbeid, avgjøre om det originale underlaget tåler den foreslåtte prosessen og om den endelige delen fortsatt kan møte den nødvendige beleggtykkelsen, vedheft, Korrosjonsmotstand, og dimensjonsspesifikasjoner.
Hvis den samme feilen fortsetter å komme tilbake, Korrigerende tiltak bør målrettes mot opprinnelsesprosessen i stedet for å stole på gjentatt omarbeiding.
8. Konklusjon
Peeling, Pitting, brennende, bare flekker, og fargevariasjoner er blant de vanligste galvaniseringsfeilene, men de deler ikke én universell løsning.
Den mest effektive feilsøkingsmetoden er å kombinere visuell inspeksjon, analyse av feilsted, prosessposter, og målrettet testing.
Å fastslå når og hvor en defekt oppstår hjelper til med å skille substratproblemer fra feil ved forbehandling, problemer med elektrisk distribusjon, badets ustabilitet, og variasjon etter behandling.
For produsenter, konsekvent galvaniseringskvalitet avhenger av mer enn å oppnå den nødvendige beleggtykkelsen.
Pålitelige resultater krever kontrollert forbehandling, stabil badkjemi, passende stativ og anodedesign, effektiv filtrering, konsekvent etterbehandling, og dokumenterte inspeksjonskriterier.
Ved å identifisere den sanne årsaken og verifisere korrigerende handlinger, produsenter kan redusere etterarbeid, forbedre produksjonsutbyttet, og levere mer jevn overflatekvalitet.
Vanlige spørsmål
Hva er den vanligste årsaken til peeling ved galvanisering?
Dårlig vedheft forårsaket av ufullstendig avfetting, utilstrekkelig sylting, skyll forurensning, eller overdreven forsinkelse før plettering. Rengjøring og skylling er de første kontrollene.
Hvordan skiller jeg pitting fra en knute eller partikkel?
Pitting er en depresjon eller et krater. En knute eller partikkel heves. Inspiser med lavvinklet lys eller et mikroskop; strippe belegget og sjekk om feilen eksisterer i underlaget.
Hvorfor oppstår det alltid brenning i kanter og hjørner?
Fordi strømtettheten er høyest ved kanter og skarpe hjørner. Løsningen er å redusere lokal strømtetthet ved å justere strømmen, rack orientering, anode avstand, eller skjerming.
Hva forårsaker bare flekker ved galvanisering?
Bare flekker kommer fra dårlig stativkontakt, avbrutt strømbane, overflateforurensning, eller lav strømtetthet i innfelte områder. Sjekk den elektriske kontakten først, deretter overflatetilstand.
Hvorfor kommer den samme feilen tilbake etter omarbeiding?
Fordi grunnårsaken ikke ble identifisert. Spor om feilen er fast plassering, material-batch-relatert, skiftrelatert, eller badrelatert. Mønsteret peker på årsaken.
Kan jeg fikse peeling ved å øke strømmen?
Ingen. Peeling er et heftproblem. Økende strøm kan brenne belegget eller forverre defekten. Fix rengjøring, Pickling, skylling, og overføringstid først.