I Investeringsstøping butikk, voks er ikke bare et forbruksmateriale. Det er grunnlaget for dimensjonsnøyaktighet, overflatebehandling, og avkastning.
Jeg har sett et lavtemp-voksmønster kollapse i et varmt verksted, og jeg har sett et voksmønster med middels temperatur levere tusenvis av presisjonsdeler med knapt et avslag.
Forskjellen er ikke markedsføring. Det er kjemi, Prosesskontroll, og vite hvilket verktøy du skal bruke til hvilken jobb.
Begrepene «lavtemperaturvoks» og «middeltemperaturvoks» er gamle verkstednavn.
Strengt tatt, de viser til mønstermaterialer klassifisert etter termisk stabilitet og smeltepunkt.
I dag, familien inkluderer voksbasert, kolofoniumbasert, plastbasert, vannløselig, og fylte mønstermaterialer, pluss ny voks som produserer tilsetningsstoffer.
Men den gamle splittelsen mellom lavtemp og middels temperatur voks er fortsatt en av de mest praktiske forskjellene på støperigulvet.
Denne artikkelen forklarer dette skillet fra en prosessingeniørs synspunkt, bevarer nøkkeldataene, og gir deg klare rammer for å velge mellom dem.
1. Hvordan klassifiserer vi mønstermaterialer?
I investeringsstøping, mønstermaterialer klassifiseres vanligvis ved hjelp av to metoder: termisk stabilitet og smeltepunkt, eller sammensetning av basismateriale.
Klassifisering etter termisk stabilitet og smeltepunkt deler mønstermaterialer inn i lav-, medium-, og høytemperaturkategorier.
Materialer med lav temperatur har generelt smeltepunkter under 70°C, middels temperatur materialer faller innenfor 70–100°C, og høytemperaturmaterialer har smeltepunkter over 100°C.
Dette er klassifiseringen som oftest brukes når støperiingeniører diskuterer lavtemperatur- og middeltemperaturvoks.
Klassifisering etter sammensetning av basismateriale inkluderer voksbasert, kolofoniumbasert, plastbasert, vannløselig, og fylte mønstermaterialer.
Moderne investeringsstøping bruker også hurtigprototypematerialer designet for additiv produksjon.
Selv om tekniske referanser kan gruppere disse kategoriene annerledes, det underliggende prinsippet er å skille materialer i henhold til deres primære bestanddeler og prosessegenskaper.
For denne artikkelen, vi fokuserer på den første klassifiseringen: lavtemperatur og middels temperatur voks, med høytemperaturvoks nevnt for sammenheng.
| Klassifikasjon | Typisk smeltepunkt | Termisk stabilitet (Referanse) | Typisk Shell System-kompatibilitet | Typisk formingsmetode | Gjenbrukbarhet |
| Lav temperatur mønster materiale | Under 70°C | Relativt lavt (ca. 30°C) | Natriumsilikat | Lim forming, manuelle eller enkle støpemetoder | Generelt høy |
| Middels temperatur mønster materiale | 70–100 ° C. | Bedre (ca. 35°C) | Silika sol | Injeksjon i flytende tilstand ved hjelp av en voksinjeksjonsmaskin | Generelt bra |
| Høytemperatur mønster materiale | Over 100°C | Generelt høy | Silica sol eller spesialiserte skallsystemer | Spesialiserte formings- og fjerningsprosesser | Generelt begrenset; formuleringsavhengig |
Note: Temperaturverdiene for termisk stabilitet er tradisjonelle referansetall, ikke universelle driftsgrenser.
Faktisk ytelse avhenger av materialformulering og prosessforhold. Skallkompatibilitet og gjenbrukbarhet må også verifiseres for det spesifikke materialet og produksjonssystemet.
I tradisjonell investeringsstøping, en vanlig tommelfingerregel er at mønstermaterialer med lav temperatur ofte brukes med skallsystemer med natriumsilikat, mens middels temperatur materialer er ofte sammenkoblet med silika-sol skjell.
Dette er et nyttig utgangspunkt, men det endelige valget bør ta hensyn til mønstergeometri, dimensjonskrav, skallegenskaper, og avvoksingsforhold.
3. Lavtemperaturvoks i investeringsstøping
Sammensetning og grunnleggende egenskaper
Materialer med lavtemperaturmønster har generelt smeltepunkter under 70°C.
Et tradisjonelt eksempel brukt i noen investeringsstøpeoperasjoner består av 50% parafinvoks og 50% stearinsyre.
Denne formuleringen illustrerer egenskapene til konvensjonelle lavtemperaturmaterialer, selv om faktiske industrielle formuleringer varierer fra produsent og bruksområde.
De viktigste egenskapene inkluderer:
- Relativt lav styrke og begrenset motstand mot deformasjon.
- Lavere termisk stabilitet, med omtrent 30°C oppgitt som et representativt temperaturnivå i tradisjonelle beskrivelser.
- Relativt høy krymping og større dimensjonsfølsomhet for endringer i romtemperatur.
- En relativt grov overflatefinish under tradisjonelle bearbeidingsforhold.
- Enkel forberedelse og relativt lave materialkostnader.
- Godt potensial for gjenvinning og gjenbruk ved innsamling, Filtrering, og kvalitetskontrollprosedyrer er riktig administrert.
Den angitte 30°C-verdien skal forstås som en tradisjonell referanse for termisk stabilitet, ikke som en universell maksimal driftstemperatur.
Faktisk deformasjon kan begynne ved forskjellige temperaturer avhengig av formulering, mønstergeometri, lasting, og eksponeringstid.
Mønsterproduksjonsprosess
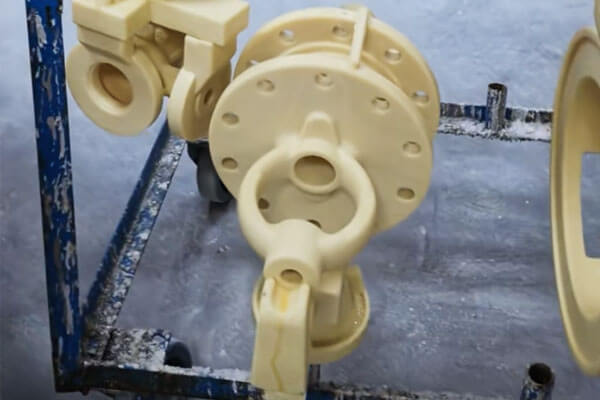
Tradisjonelle lavtemperaturmaterialer fremstilles ofte i en pastalignende eller halvfast tilstand og dannes ved hjelp av relativt enkelt utstyr eller manuelle metoder.
Avhengig av formulering og produksjonssystem, mønstre kan presses inn i matriser, dannet gjennom spesialisert verktøy, eller produsert ved bruk av andre lavtemperaturstøpeteknikker.
Sammenlignet med middels temperatur injeksjonssystemer, tradisjonelle lavtemperaturprosesser kan kreve mindre komplekst utstyr.
Dette kan redusere initialinvesteringer og gjøre dem praktiske for støperier med relativt enkle mønstergeometrier og kostnadssensitive produksjonskrav.
Imidlertid, den lavere styrken og termiske stabiliteten til disse materialene skaper begrensninger.
Tynne seksjoner, funksjoner som ikke støttes lenge, og intrikate detaljer kan være mer utsatt for deformasjon under mønsterhåndtering og montering.
Dimensjonsendringer kan også forekomme hvis mønstre opplever inkonsekvente lagringstemperaturer eller langvarig eksponering for varme omgivelser.
For støperiingeniøren, dette betyr at mønsterdesign, lagringsforhold, og håndteringsprosedyrer må kompensere for materialets begrensninger.
Kompatibilitet med Shell-systemer og avvoksing
Mønstermaterialer med lav temperatur har tradisjonelt blitt brukt med vannglass, eller natriumsilikat, bundne skallsystemer.
Vannglassskallsystemer er attraktive på grunn av deres relativt lave kostnader og enkle produksjonskrav. Lavtemperaturmønstre kan være kompatible med disse systemene når mønsterformuleringen og skallbyggingsprosessen er riktig tilpasset.
Avvoksing kan utføres ved bruk av varmt vann eller andre egnede metoder, avhengig av mønstermaterialet og skallsystemet. Den nøyaktige prosedyren må ta hensyn til skallets styrke, mønstervolum, Termisk ekspansjon, og risikoen for sprekkdannelse under mønsterfjerning.
Hvor det feiler
Svakheten er termisk stabilitet. Omtrent 30° C. Termisk stabilitet, et lavtemp-voksmønster kan myke eller forvrenge i et varmt inspeksjonsrom, under transport, eller i et verksted uten klimaanlegg. Krympingen er stor, så dimensjonskonsistensen er dårlig. Overflatens ruhet er grov, som begrenser den endelige støpefinishen. Tynne finner og skarpe kanter er vanskelig å holde.
Av erfaring: hvis verkstedets temperatur ikke er kontrollert, lavtemp voks vil straffe deg om sommeren. Du vil se mønsterforvrengning, dimensjonsdrift, og høyere skrap. Det er ikke voksen sin feil. Det er prosessmiljøet.
4. Middels temperatur voks i investeringsstøping
Sammensetning og grunnleggende egenskaper
Mønstermaterialer med middels temperatur har generelt smeltepunkter mellom 70°C og 100°C. Vanlige typer inkluderer kolofoniumvoksbaserte materialer og fylte mønstermaterialer.
Sammenlignet med tradisjonelle lavtemperaturformuleringer, middels temperatur materialer gir generelt høyere styrke, bedre termisk stabilitet, lavere svinn, og forbedret dimensjonskonsistens.

Deres typiske egenskaper inkluderer:
- Høyere mekanisk styrke og bedre motstand mot mønsterdeformasjon.
- Forbedret termisk stabilitet, med omtrent 35°C oppgitt som et representativt referansenivå i tradisjonelle beskrivelser.
- Lavere krymping og bedre dimensjonsstabilitet.
- Finere overflatefinish ved bearbeiding under passende forhold.
- God replikering av intrikate dysefunksjoner.
- Kompatibilitet med sprøytestøping i flytende tilstand og automatisert mønsterproduksjon.
Som med 30°C-tallet for materialer med lav temperatur, den oppgitte 35°C-verdien er en tradisjonell referanse i stedet for en universell materialvurdering. Det faktiske brukbare temperaturområdet avhenger av formuleringen, mykgjørende atferd, lasteforhold, og nødvendig dimensjonsnøyaktighet.
Sprøytestøping og mønsternøyaktighet
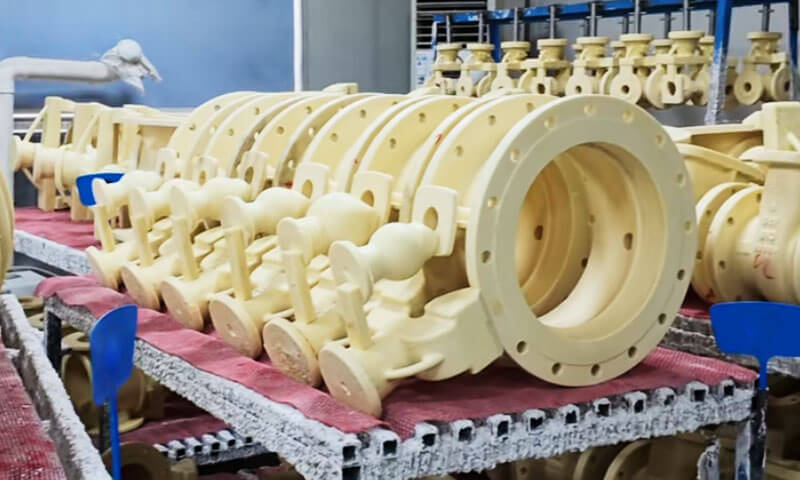
Middels temperatur materialer behandles vanligvis ved hjelp av voksinjeksjonsmaskiner. Materialet varmes opp til en passende bearbeidingstilstand, injisert i en presisjonsdyse, og avkjøles tilstrekkelig før mønsteret fjernes.
Denne prosessen støtter repeterbar produksjon og er spesielt verdifull når støpingen krever kompleks geometri, jevn veggtykkelse, fine overflatedetaljer, eller nøyaktig dimensjonskontroll.
Fra en produksjonsingeniørs perspektiv, en av hovedfordelene med middels temperaturmaterialer er deres evne til å reprodusere formgeometrien samtidig som de opprettholder tilstrekkelig styrke under mønsterhåndtering og montering.
Imidlertid, god mønsternøyaktighet kan ikke tilskrives materialet alene. Injeksjonstrykk, materialtemperatur, dø temperatur, kjøletid, GATING DESIGN, og mønsterfjerningsteknikk påvirker alle sluttresultatet. Feil prosessinnstillinger kan fortsatt forårsake krympevariasjoner, warpage, Overflatefeil, eller dimensjonal inkonsistens.
Kompatibilitet med Silica-Sol Shell Systems
Mønstermaterialer med middels temperatur brukes ofte med silika-sol-bundne keramiske skallsystemer. Silica-sol-skall er mye brukt når støpegods krever god overflatefinish, Dimensjonal nøyaktighet, og pålitelige skallegenskaper.
Mønstermaterialet og skallsystemet må være kompatible gjennom hele produksjonssyklusen. Under skallbygging, mønsteret må beholde sin form mens den keramiske slurryen påføres og skallet tørker. Under avvoksing, mønsteret må fjernes uten å forårsake for stor belastning eller sprekkdannelse i det keramiske skallet.
Avhengig av materialsammensetning og støperiutstyr, avvoksing kan bruke varmt vann, damp, eller mikrobølgebaserte systemer. Ikke alle middels temperaturformuleringer er egnet for alle fjerningsmetoder, så prosessen må følge materialleverandørens anbefalinger og støperiets validerte driftsparametere.
Kostnadssiden
Medium-temp voks er dyrere enn lav-temp voks. Selve mønstermaterialet koster mer, voksinjektoren krever kapitalinvestering, og prosesskontrollen er mer krevende. Men det totale kostnadsbildet er ofte bedre på grunn av høyere yield, nedre skrap, og færre nedstrømsproblemer.
Jeg har sett prosjekter bytte fra lavtemperatur til middels temperatur voks og redusere mønsterrelatert skrap med mer enn halvparten. Vokskostnaden gikk opp; totalkostnaden gikk ned.
4. Høytemperatur voks: En kort merknad for kontekst
Høytemperaturvoks har et smeltepunkt over 100° C.. Hovedfamiliene er kolofonium-plast, plast, og saltbaserte mønstermaterialer. De tilbyr høy styrke, god termisk stabilitet, og lavt svinn, men produksjonsprosessen er kompleks, materialet er generelt ikke gjenbrukbart, og avvoksing krever blitsavfyring, vann, eller organiske løsemidler. Kostnaden er høy.
Vannløselige mønstermaterialer og 3D-utskriftsmønstermaterialer faller også inn under denne brede høytemperaturkategorien i praksis. En klassisk læreboknotat er viktig: materialer med høy temperaturmønster har stor termisk ekspansjon, og under avvoksing kan skallet sprekke på grunn av utilstrekkelig styrke. Det er en reell risiko, ikke en teoretisk.
For de fleste store støpegods i rustfritt stål, middels temperatur voks er den praktiske kvalitetsstandarden. Høytemperaturvoks er for spesielle tilfeller.
5. Lav temperatur vs. Middels temperatur voks: Sentrale forskjeller
Den grunnleggende forskjellen mellom de to kategoriene er ikke bare temperaturen de smelter ved.
Det er måten deres mekaniske og termiske egenskaper påvirker mønsterproduksjonen og den påfølgende investeringsstøpeprosessen.
Side-by-side sammenligning
| Sammenligningskriterium | Mønstermateriale med lav temperatur | Middels temperatur mønstermateriale |
| Typisk smeltepunktområde | Under 70°C | 70–100 ° C. |
| Representativ tradisjonell formulering | 50% parafinvoks + 50% stearinsyre | Rosin-voks-baserte eller fylte formuleringer |
| Styrke | Relativt lavt | Generelt høyere |
| Termisk stabilitet | Senke; ca. 30°C nevnt i tradisjonelle beskrivelser | Bedre; ca. 35°C nevnt i tradisjonelle beskrivelser |
| Krymping | Relativt høy | Relativt lavt |
| Dimensjonsstabilitet | Mer følsom for omgivelsestemperatur | Generelt mer stabil |
| Overflatebehandling | Relativt grov i tradisjonelle prosesser | Finere finish oppnås med kontrollert injeksjon |
| Mønsterproduksjon | Kan bruke enkle formings- eller pressemetoder | Bruker ofte kontrollert sprøytestøping |
Krav til utstyr |
Ofte relativt enkelt | Krever vanligvis injeksjonsutstyr og tettere prosesskontroll |
| Materialgjenvinning | Ofte økonomisk og praktisk | Mulig, men avhenger av formulerings- og utvinningskontroller |
| Relativ kostnad | Generelt lavere | Generelt høyere |
| Felles skallsystem | Vannglass bundet skall | Silika-sol bundet skall |
| Typisk applikasjonsvekt | Kostnadssensitive og relativt enkle avstøpninger | Presisjonsstøpegods med komplekse egenskaper eller strengere toleranser |
Dette er generelle tendenser, ikke absolutte regler. Moderne formuleringer kan variere betydelig, og materialvalg bør baseres på målte egenskaper, leverandørdata, og produksjonsforsøk i stedet for kategorinavnet alene.
Styrke og motstand mot deformasjon
Mønsterstyrken påvirker om en voksmontering tåler håndtering, gating, Shell Building, og overføring mellom produksjonsstadier uten å miste den tiltenkte geometrien.
Lavtemperaturmaterialer har relativt lav styrke, så tynne vegger, lange anslag, og detaljer som ikke støttes krever forsiktig håndtering.
Middels temperatur materialer gir generelt bedre motstand mot deformasjon, gjør dem mer egnet for intrikate mønstre og repeterbar produksjon.
Likevel, et sterkere mønster er ikke automatisk et bedre mønster.
Overdreven stivhet, uegnet krympeadferd, eller dårlig stansefrigjøring kan introdusere andre produksjonsproblemer. Den komplette materialformuleringen må tilpasses mønsterdesignet.
Termisk stabilitet og dimensjonskonsistens
Investeringsstøpemønstre kan oppleve temperaturendringer under lagring, forsamling, Shell Building, og håndtering.
Hvis mønstermaterialet er følsomt for temperatur, dimensjonsendringer kan påvirke den ferdige støpingen.
Materialer med lav temperatur viser generelt større følsomhet for omgivelsesforhold.
Materialer med middels temperatur har en tendens til å gi bedre dimensjonsstabilitet, selv om deres faktiske ytelse fortsatt avhenger av formuleringen, lagringsforhold, og prosesskontroll.
For komponenter med stramme dimensjonstoleranser, dimensjonsstabilitet bør vurderes gjennom mønstermåling og prosesskapasitetsstudier i stedet for utelukkende utledet fra smeltepunktklassifisering.
Overflatefinish og detaljreplikering
Overflatekvaliteten på mønsteret er en faktor som påvirker overflatekvaliteten til det keramiske skallet og, til slutt, castingen.
Middels temperatur materialer behandlet ved kontrollert injeksjon kan reprodusere fine dysedetaljer og oppnå en relativt jevn mønsteroverflate.
Dette er spesielt verdifullt for støpegods i rustfritt stål med komplekse konturer, funksjonelle overflater, og begrensede maskineringstillegg.
Lavtemperaturmaterialer kan fortsatt produsere tilfredsstillende mønstre for mange bruksområder, men tradisjonelle formingsmetoder og mindre stabil mønstergeometri kan begrense den oppnåelige konsistensen av fine detaljer.
Det er også viktig å erkjenne at den endelige støpeoverflaten avhenger av hele prosesskjeden, inkludert dø tilstand, oppslemming, ildfast partikkelstørrelse, tørking av skallet, Skyting, Helling, og rengjøring etter støping.
6. Hvordan voksutvalg påvirker investeringsstøpekvaliteten
Valg av mønstermateriale er en oppstrømsbeslutning med konsekvenser gjennom hele produksjonsprosessen.
En uegnet formulering kan øke defektene, redusere utbyttet, og lage ekstra maskin- eller etterbehandlingsarbeid.
Mønsterkrymping og støpemål
Mønsterkrymping påvirker dimensjonene som overføres fra dysen til mønsteret og til slutt til støpingen.
Materialer med lav temperatur viser generelt høyere krymping og større følsomhet for temperaturvariasjoner, så deres dimensjonale oppførsel må kontrolleres nøye.
Middels temperaturmaterialer gir generelt lavere krymping og bedre dimensjonsstabilitet.
Imidlertid, støperier må fortsatt ta hensyn til dysdimensjoner, mønsterkrymping, skalladferd, legering størkning krymping, og påfølgende varmebehandling eller maskinering.
Praktisk anbefaling: For presisjonskomponenter, etablere dimensjonskompensasjon ved hjelp av målte produksjonsdata. Ikke stol på et generisk krympetillegg uten å verifisere hele prosessen.
Mønsterdeformasjon og skallsprekking
Et mønster som deformeres under håndtering eller skallbygging kan gi dimensjonsfeil og inkonsekvent skalltykkelse.
Under avvoksing, termisk ekspansjon og fjerningsegenskapene til mønstermaterialet kan også påvirke påkjenningene på det keramiske skallet.
Forholdet er ikke bare at et høyere smeltende materiale alltid forårsaker større eller lavere skallspenning.
Mønsterutvidelse, mykgjøring, drenering, skallstyrke, oppvarmingshastighet, og avvoksingsmetoden spiller alle en rolle.
For å redusere risiko, støperier bør:
- Kontroller mønsterlagringstemperatur og håndteringsprosedyrer.
- Unngå unødvendig belastning på tynne eller ikke-støttede mønsterfunksjoner.
- Optimaliser skalltørking og sørg for tilstrekkelig skallstyrke før avvoksing.
- Bekreft avvoksingstemperaturen, trykk, og oppvarmingshastighet for det valgte materialet.
- Inspiser skjell for sprekker og andre defekter før helling.
Overflatedefekter og maskineringsgodtgjørelser
Mønsteroverflateruhet og defekter kan overføres til skallet og støpingen.
Materialer med middels temperatur kan bidra til å oppnå en finere mønsteroverflate, men de kan ikke kompensere for skadede dies, dårlig slurrytilberedning, eller utilstrekkelig tørking av skallet.
For investeringsstøpegods som krever høy overflatekvalitet, støperiet skal klare mønsterkvaliteten, klargjøring av keramiske skall, og helleforhold som ett integrert system.
Maskineringstillegg bør fastsettes i henhold til funksjonskrav og prosesskapasitet, i stedet for å brukes som en erstatning for å kontrollere oppstrøms defekter.
7. Praktiske notater på butikkgulvet
Kontroller verkstedtemperaturen.
Lavtemp voks ved 30°C termisk stabilitet er følsom for sommervarme.
Middels temperatur voks ved 35°C er bedre, men ikke immun. Aircondition eller kontrollert oppbevaring er ikke en luksus; det er en del av prosessen.
Ikke bland vokssystemer.
Lavtemperatur- og middeltemperaturvoks har ulike krav til gjenvinning og avvoksing. Krysskontaminering forårsaker forsåpning, inneslutninger, og skalldefekter. Hold dem adskilt.
Behandle gjenvunnet voks seriøst.
Medium-temp voksgjenvinning krever riktig bunnfelling, Filtrering, og syrebehandling. Dårlig behandlet gjenvunnet voks er en skjult kilde til mønsterfeil.
Match voks til skall, ikke bare til tegningen.
Et voksmønster med middels temperatur i et natriumsilikatskall er en mismatch. Et lavtemp-voksmønster i et silica sol-skall er også en mismatch. Voks-bindemiddelparet er et system.
Bekreft med en prøveperiode.
Før du foretar en produksjonskjøring, forme et prøvemønster, måle det, lagre det, skall den, og hell den. Data slår mening.
8. Konklusjon
Mønstermaterialer med lav temperatur og middels temperatur er forskjellige i deres smeltepunktområder, styrke, Termisk stabilitet, krymping, overflatebehandling, og behandlingskrav.
Materialer med lav temperatur, typisk under 70°C, tilby lave kostnader, relativt enkel produksjon, og godt restitusjonspotensial.
Middels temperatur materialer, generelt mellom 70°C og 100°C, gi høyere styrke, bedre dimensjonsstabilitet, lavere svinn, og finere mønsterreplikasjon under passende injeksjonsbetingelser.
Den gamle ingeniørens regel gjelder fortsatt: match voksen med skallet, støpekravet, og verkstedmiljøet.
Gjør det, og voksen vil gjøre jobben sin. Ignorer det, og ingen prosessjustering vil redde kjøringen.
Vanlige spørsmål
Hva er hovedforskjellen mellom lavtemp og middels temperatur voks?
Lavtemperaturvoks smelter under 70°C og har dårlig termisk stabilitet (ca. 30°C).
Middels temperatur voks smelter ved 70–100°C og har bedre termisk stabilitet (ca. 35°C), Høyere styrke, og finere overflategjengivelse.
Hvorfor er middels voks dyrere?
Mønstermaterialet koster mer, voksinjektoren krever kapitalinvestering, og prosesskontroll er mer krevende. Imidlertid, høyere utbytte og lavere skrap oppveier ofte kostnadene.
Kan middels temperatur voks gjenvinnes?
Ja, men utvinning krever riktig oppgjør, Filtrering, og behandling. Dårlig behandlet gjenvunnet voks forårsaker defekter.
Hvilken voks gir bedre overflatefinish?
Middels temperatur voks, spesielt med væskeinjeksjon, gir finere overflatefinish og bedre gjengivelse av mønsterdetaljer.