
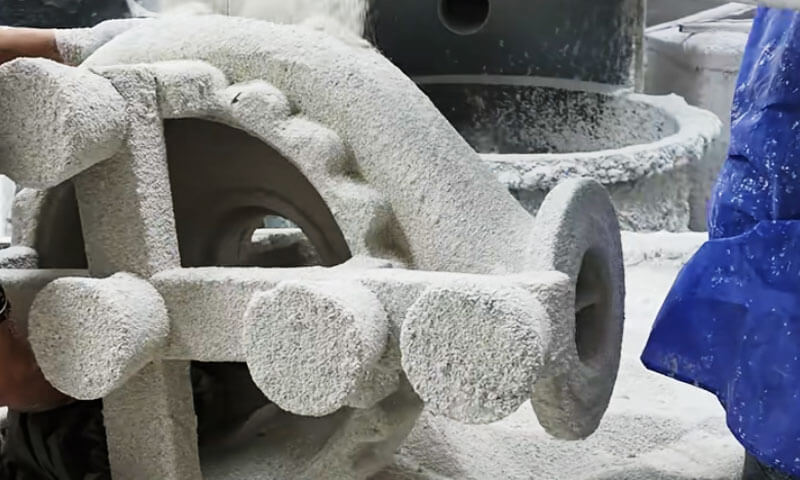
Jeg har tilbrakt mesteparten av mitt yrkesaktive liv i presisjonsstøping av skallrom.
Jeg har sett et skall som så perfekt ut i tørkerommet svikte i autoklaven; Jeg har sett et billig natriumsilikatskall spare penger på tilbudet og miste det to ganger i skrot.
Og jeg har sett en godt kontrollert silica sol-linje vise store støpegods i rustfritt stål som kundene knapt måtte røre etter skuddsprengning.
For store støpegods i rustfritt stål, skallet er ikke et perifert forbruksmateriell. Det er grunnlaget for dimensjonsnøyaktighet, overflatekvalitet, og avkastning.
I Kinas presisjonsstøpeindustri, fire skjellfremstillingsruter er mye brukt:
- EN. Natriumsilikatskall
- B. Kompositt skall
- C. Silica sol skall med lavtemperatur voks
- D. Silica sol skall med middels temperatur voks
De tre første rutene bruker generelt voksmønstre med lav temperatur. Fra et støpekvalitetssynspunkt, natriumsilikat er det svakeste; kompositt og silikasol-lavtemperaturvoks er i midten; silica sol – middels temperatur voks gir det beste resultatet.
Fra et skallkostnadssynspunkt, natriumsilikat er det billigste, mens silica sol-middeltemperatur voks er den dyreste.
Denne artikkelen sammenligner disse fire rutene fra en støperiingeniørs perspektiv – ikke en katalog.
1. Hvorfor skallfremstilling er viktig for store støpegods i rustfritt stål
Det keramiske skallet fungerer både som den negative formen og den strukturelle beholderen for smeltet metall.
Ytelsen påvirker direkte overflatekvaliteten, Dimensjonal nøyaktighet, indre sunnhet, og produksjonsutbytte av den ferdige støpingen.
For store komponenter i rustfritt stål, fem skallegenskaper fortjener spesiell oppmerksomhet.

Høy temperatur styrke og krypemotstand
Rustfritt stål helles vanligvis ved en relativt høy temperatur, avhengig av legeringskvaliteten, støpegeometri, og støperipraksis.
Det keramiske skallet må opprettholde tilstrekkelig mekanisk styrke under forvarming, Helling, og størkning.
Et skall med utilstrekkelig høytemperaturstyrke kan deformeres under vekten av det smeltede metallet.
Dette kan forårsake dimensjonsavvik, ujevn veggtykkelse, lokal svulmning, eller forvrengning av kritiske maskinerte overflater.
Krypemotstand er like viktig. Keramiske skall opplever vedvarende belastning ved høye temperaturer, og deres deformasjonsadferd kan påvirke dimensjonsnøyaktigheten selv når det ikke oppstår umiddelbare brudd.
Dette er en grunn til at silika-sol-bundne skjell generelt gir bedre resultater enn natriumsilikat-bundne skjell i krevende store støpeapplikasjoner.
Permeabilitet og gassevakuering
Under skjenking, luft og andre gasser inne i formhulen må slippe ut når det smeltede metallet fyller skallet.
Fuktighet, restvoks, og bindemiddelnedbrytningsprodukter kan også bidra til gassrelaterte defekter.
Hvis skallpermeabiliteten er utilstrekkelig, gasser kan bli fanget og forårsake porøsitet, blåsehull, eller ufullstendig fylling.
Tynnveggede partier, trange passasjer, og komplekse impellergeometrier er spesielt følsomme for disse forholdene.
Permeabilitet avhenger av flere faktorer:
- Ildfast partikkelstørrelsesfordeling og kornform.
- Ansiktslagtykkelse og antall skalllag.
- Bindemiddelinnhold og pulver-til-væske-forholdet.
- Tørke- og brenningsforhold.
- Tilstedeværelsen av gjenværende voks, fuktighet, eller andre forurensninger.
Et skall av høy kvalitet må gi en passende balanse mellom styrke og gasspermeabilitet.
Å øke bindemiddelinnholdet eller produsere et for tett ansiktslag kan forbedre visse aspekter av skallets integritet samtidig som det begrenser gassevakuering.
Overflatefinish og dimensjonsnøyaktighet
Ansiktsbelegget kommer i direkte kontakt med det smeltede rustfrie stålet og bestemmer i stor grad den støpte overflatetilstanden.
Dens ildfaste kvalitet, partikkelfordeling, fuktingsadferd, og motstand mot metall-muggreaksjoner påvirker overflateruhet og defektdannelse.
For høy presisjon Investeringsstøping, overflateruhet rundt Ra 0,8–4,3 μm og dimensjonstoleransegrader CT3–CT5 er sitert i den originale tekniske sammenligningen for krevende bruksområder.
Disse tallene bør forstås som prosessavhengige benchmarks snarere enn universelle garantier, spesielt for store støpegods.
Mellomstore og store støpegods i rustfritt stål med mindre krevende overflatekrav rettferdiggjør kanskje ikke tilleggskostnadene til et voks- og silikasol-skallsystem med middels temperatur.
I slike tilfeller, lavtemperatur voks- eller kompositt-skall-prosesser kan gi bedre totaløkonomi.
Termisk støtmotstand og skallintegritet
Store støpegods påfører skallet betydelige termiske belastninger. Ujevn oppvarming, gjenværende fuktighet, utilstrekkelig tørking, rask avvoksing, og upassende fyringsforhold kan generere termiske spenninger.
Sprekking av skallet kan føre til metallinntrengning, finner, Dimensjonale defekter, eller fullstendig støpeavslag.
For tunge komponenter, reparasjon eller utskifting av et defekt skall sløser også med betydelig arbeidskraft, energi, og produksjonstid.
En robust skjellfremstillingsprosess krever derfor kontrollert tørking, uniform skyting, egnede ildfaste materialer, og en skalltykkelse tilpasset støpestykkets masse og geometri.
Produksjonskostnad og ledetid
Skallfremstillingsprosessen påvirker mer enn den direkte kostnaden for keramiske materialer.
Det bestemmer også arbeidskrav, utstyrsinvestering, energiforbruk, gulvarealutnyttelse, og tiden som trengs for å frigjøre en mønsterenhet for helling.
For et stort impeller eller ventilhus som veier titalls kilo, en prosess som sparer en liten mengde ildfast materiale, men som krever flere dager med tørking, er kanskje ikke økonomisk.
Motsatt, et førsteklasses skallsystem kan være rettferdiggjort når dets høyere dimensjonsnøyaktighet og lavere avvisningshastighet reduserer nedstrøms maskinerings- og kvalitetskostnader betydelig.
Den mest økonomiske prosessen er derfor den som leverer den nødvendige støpekvaliteten til den laveste totale produksjonskostnaden, ikke nødvendigvis den med den laveste kostnaden for skallmateriale.
2. Oversikt over de fire skjellfremstillingsprosessene
De fire prosessene skiller seg først og fremst i bindemiddelkjemi, ansiktsbelegg ildfaste materialer, backup-shell konstruksjon, krav til voksmønster, og produksjonskontroller.
| Behandle | Permsystem | Typisk vokssystem | Hovedfordeler | Hovedbegrensninger |
| Natriumsilikatskall | Natriumsilikat | Lav temperatur voks | Lave kostnader, kort syklus, høy permeabilitet, relativt enkel fjerning av skall | Lavere høytemperaturstyrke, mindre stabil kvalitet, større dimensjonsvariasjon |
| Kompositt skall | Silica sol i ansiktsfrakker; natriumsilikat i reservestrøk | Lav temperatur voks | Bedre overflatekvalitet enn konvensjonelle natriumsilikatskall; relativt kort produksjonssyklus | Backup-skallytelsen forblir begrenset av natriumsilikat |
Silica-sol skall med lavtemperatur voks |
Silica sol i hele skallsystemet | Lav temperatur voks | God skallstyrke, Dimensjonell stabilitet, overflatekvalitet, og tilpasningsevne til store støpegods | Høyere kostnader og lengre tørkesyklus |
| Silica-sol skall med middels temperatur voks | Silica sol i hele skallsystemet | Middels temperatur voks | Høydimensjonal nøyaktighet, God overflatebehandling, lavt defektpotensial under kontrollerte forhold | Høye voks- og utstyrskostnader; større investerings- og driftskrav |
3. Natriumsilikatskall: Billig, Bevist, Men kvalitetsbegrenset
Natriumsilikat skallfremstilling har en produksjonshistorie på nesten 60 år i Kina. Det utgjør fortsatt ca 70% av kinesisk presisjon avstøpning fabrikker.
Det er ikke fordi det produserer de beste castingene. Det er fordi det er billig, rask, og tilgivende.
Gjennom flere tiår, forbedringer i ildfaste reservematerialer og nye herdere har mer enn doblet skallstyrke.
Bearbeidbarhet av støping, Dimensjonal nøyaktighet, og utbyttet har blitt bedre. Natriumsilikatskall har fortsatt en stor markedsandel og har erstattet noen oversjøiske sandstøpegods i batch-eksportordrer.
Fordelene er reelle: lave kostnader, kort produksjonssyklus, god knock-out oppførsel, og høy permeabilitet. Ingen annen skallprosess matcher natriumsilikat på disse punktene.
Men støpekvalitet – overflateruhet, antall feil, Dimensjonal nøyaktighet, avkastning, og feilfrekvens - er verre enn de tre andre rutene.

Kjerneproblemene
Den grunnleggende svakheten er selve bindemidlet. Natriumsilikat inneholder et høyt nivå av Na20.
Dens høytemperaturstyrke og krypemotstand er langt under de for silikasol-skaller - bare ca 1/30 til 1/60 av silikasol.
På grunn av dette, mange støperier bruker lavpris, lavgradig kvartssand og mel med dårlig partikkelstørrelsesgradering for støttelagene.
Herdere er fortsatt i stor grad begrenset til ammoniumklorid. Under de forholdene, presisjonsstøping av høy kvalitet er rett og slett ikke oppnåelig.
Det andre problemet er prosesskontroll. Skallproduksjonen varierer mye fra batch til batch. Mange verksteder mangler streng kontroll med prosessparametere.
Herder er etsende, støvavsugsutstyr er ofte utslitt, og få verksteder har temperatur-, fuktighet-, og støvkontrollerte miljøer.
Forberedelse av belegg, herding, tørking, og avvoksing kontrolleres sjelden i henhold til industristandarder – viskositet, egenvekt, herderkonsentrasjon, og pH kontrolleres ikke etter planen.
Tørkeromstemperatur, fuktighet, og lufthastigheten er ofte ukontrollert. Som et resultat, høy- eller vær med lav temperatur og fuktige årstider kan produsere batchskrot.
Med andre ord, mange fabrikker forblir på nivå med et manuelt verksted, stole på erfaring i stedet for vitenskapelig kvalitetskontroll.
Det er en nøkkelårsak til at natriumsilikatstøpegods har hatt ustabil kvalitet, høye avslagsprosent, og høye feilrater i flere tiår.
Forbedringsretning
Først, bytt ut vanlig lavverdig kvartssandmel med mikropulver av silika med høy renhet, slik som venekvarts.
Bruk en bimodal partikkelstørrelsesfordeling av avrundet kvartspulver for å forberede oppslemmingen til ansiktsfrakken.
Dette forbedrer den termokjemiske stabiliteten til ansiktsskallet og gir et høyt pulver-til-væske-forhold.
I et produksjonseksempel, med natriumsilikat av modul 3.4 og tetthet 1.28 g/cm³, pulver-til-væske-forholdet nådde 2.7.
Etter våt kulefresing, en-tank setting, magnetisk separasjon, og avionisert vannbehandling, den avrundede, bimodal, pulver med høy renhet presterte bedre enn et kunstig blandet pulver.
Sekund, forbedre kvalitetskontrollen på stedet og følge nasjonale standarder. Skille belegget, stukkatur, og herdeområder fra skjelltørkerommet.
Kontroller temperatur og fuktighet i førstnevnte; forbedre støvfjerning og korrosjonsbeskyttelse i sistnevnte. Dette stabiliserer skallkvaliteten og forbedrer arbeidsmiljøet.
Tredje, erstatt det første og andre laget av kalsitt-natriumsilikatskall med en kalsitt-silika sol ansikt og overgangslag, helt eliminerer natriumsilikat og ammoniumkloridherder fra ansiktet og overgangslagene.
Kostnadsberegninger viste at støpekostnaden bare økte med 0.46 yuan/kg, mens skallfremstillingssyklusen forble sammenlignbar med den for et natriumsilikatskall.
4. Silica Sol Shell med lavtemperatur voks: Den pragmatiske mellomveien
Silikasol-lavtemperatur voksruten passer godt til det kinesiske markedet.
Den er spesielt tilpasset for støpte rundt omkring 1 kg, og spesielt rundt 5 kg og over – middels tunge støpegods – der det gir større fleksibilitet og fordel enn middels temperatur voks.
For de fleste mellomstore og store avstøpninger, Overflateuhet, Dimensjonal nøyaktighet, og toleransekravene er ikke ekstremt høye.
Det er ikke nødvendig å bruke voks med middels temperatur med høyt smeltepunkt. Middels temperatur voks krever høytrykks voksinjeksjon - ovenfor 6–7 MPa– eller flytende voksinjeksjon.
Det betyr store utstyrsinvesteringer. Tykk, tunge voksmønstre med middels temperatur er tilbøyelige til å krympe, deformasjon, og høyere kostnad.
Lavtemperaturvoks er lett å forme, krever enkelt utstyr, og voksmønsterruhetsforskjellen er ikke stor.
Sammenlignet med komposittskall, denne ruten gir mer stabil kvalitet, spesielt dimensjonsnøyaktighet. Den inneholder ikke natriumsilikat, så skallet har gode høytemperaturegenskaper.
Etter sintring ca 1,500° C., skallet har høy permeabilitet og sterk krypemotstand.
Den kan brukes til tynnveggede deler og komplekse mellomstore deler, og også for tunge deler opp til 60–100 kg— pumpehus, løpehjul, vanndeflektorskall, Pumpekropper, Ventillegemer, og lignende komponenter.
For tykkvegget middels store eller tunge deler, gaffelskall eller løfteskall ved å helle rett foran ovnen kan oppnå høyt utbytte.
Problemer
Først, fordi det brukes lavtemperaturvoks, de fleste skjell er avvokset i vann.
Forsålede rester kommer uunngåelig inn i skallet - spesielt når kompositt- og natriumsilikatskall avvokses i samme vanntank - og forårsaker overflateinneslutninger og en litt høyere feilrate. Dette er den største svakheten.
Sekund, den lange syklusen for produksjon av skall er den største ulempen. For tunge deler med dype hull eller dype spor, hvert lag kan trenge 24–47 timer av tørking.
EN 60 kg to-kanals impeller krever ofte 10–15 dager av skjellfremstilling. Enhver utørket blindsone kan forårsake gjenoppløsning av silikasol under vannavvoksing og føre til sprekker i skallet.
Tredje, kostnaden er ca 5 ganger det av et natriumsilikatskall - ca 6,000 yuan per tonn støpegods for skjellfremstilling—og 18% høyere enn et sammensatt skall. Støpekostnaden er derfor relativt høy.
Forbedringsretning
For å unngå forsålede inneslutninger fra ufullstendig behandlet lavtemperaturvoks og fra å dele den samme varmtvannstanken med kompositt- eller natriumsilikatskall, bruk dampavvoksing på 0.3–0,5 MPa og 130–140°C i stedet for vannavvoksing.
Dette unngår forsåpningsinneslutninger og skallsprekker.
Hvis varmtvannsavvoksing brukes, legge til 1–3 volumprosent industriell saltsyre til vannet, og etter avvoksing, skyll skjellene med syreholdig varmt vann for å redusere forsålede rester.
Ikke del samme tank med natriumsilikat eller komposittskall. Bytt vann eller avvoks separat for å redusere forsåpet materiale som kommer inn i skallet.
For gjenvunnet voksbehandling, bruk 3–5 volumprosent svovelsyre i det kokende vannet, med tilstrekkelig koke- og settetid.
Om vinteren, hardtvannstemperaturen er lav, natriumsilikat og komposittskall inneholder mer Na2O, og voksforsåpning er mer alvorlig.
Tilsett mer svovelsyre til den gjenvunnede voksen. Etter voksbehandling, Umiddelbar tilsetning av polyeter er også viktig.
For å forkorte syklusen for produksjon av skall, bruk hurtigtørkende silikasol. Denne prosessen er i ferd med å modnes. Tørketiden for hvert lag kan reduseres med ca halv.
For store deler, hvert lag unntatt det siste laget trenger bare ca 3 timer. Skallproduksjonstiden kan falle fra 62 timer til 24 timer.
For middels tunge deler, reduksjonen er ca 60% sammenlignet med konvensjonell silikasol.
Markedsprisen er kun 20–30 % høyere, og at premien kan gjenvinnes gjennom redusert gulvareal, varmeforbruk, og høyere utbytte. Hurtigtørkende silikasol er en uunngåelig retning for reform av silikasolskall.
For å redusere kostnadene, den mest effektive måten er å erstatte zirkon med smeltet kvarts eller syntetisk kvarts for det ildfaste ansiktsbelegget. Zirkon står for ca 65% av den totale kostnaden for silikasolskall.
Bytte ut zirkon med kalsitt eller kvarts reduserte skallkostnad fra 6,000 yuan/t casting til 2,210 yuan/t, en 55.8% reduksjon. For middels tunge deler, smeltet kvartssand/mel erstatter gradvis zirkonsand/mel.
5. Silica Sol Shell med middels temperatur voks: Kvalitetsreferansen
Silica sol – middels temperatur voks er den internasjonalt vanlige presisjonsstøpingsruten. Det gir den beste støpekvaliteten og den laveste feilprosenten.
Den er spesielt egnet for middels store og ekstra store deler som krever høy overflateruhet—Ra 0,8–4,3– og høy dimensjonsnøyaktighet –CT3–CT5.
På grunn av utstyr og kostnadsgrenser, Imidlertid, den brukes sjelden til middels tunge deler i 5–100 kg spekter.

Problemer
Først, koste. Skallkostnaden er ca 8 ganger det av natriumsilikat, og om 20% høyere enn lavtemperatur voks-silikasol.
Hovedårsakene er høyere kostnader for skall- og voksmateriale, mye høyere utstyrs strømforbruk, og høyere utstyrsinvesteringer.
Sekund, produksjonssyklusen er lik lavtemperatur voks-silikasol og mye lengre enn natriumsilikat eller komposittskall.
Tredje, til 5–60 kg middels tunge støpegods, middels temperatur flytende voks kl 63–75°C og høyt injeksjonstrykk på ca 7.1–8,0 MPa er nødvendig.
Tynnveggede voksmønstre er tilbøyelige til å krympe. Dimensjonsnøyaktigheten er ikke spesielt høy.
Siden middels tunge deler ikke krever samme dimensjonsnøyaktighet og ruhet som store deler, silica sol – middels temperatur voks er sjelden valgt for dem.
Forbedringsretning
For å kontrollere kostnadene samtidig som kvaliteten opprettholdes, etter å ha løst den dårlige fuktbarheten til kalsitt med middels temperatur voks, å erstatte zirkon med syntetisk kvarts eller smeltet kvarts er helt klart retningen.
Sammensmeltet kvarts har en lineær ekspansjonskoeffisient på kun 5 × 10⁻⁷/°C, og prisen er kun 1/6 det av zirkon. Utenlands, smeltet kvarts utvides gradvis i bruk.
Hurtigtørkende silikasol for å forkorte skallsyklusen er en vanlig retning i industrien.
Å utvikle innenlandsk middels temperatur voks eller forbedre parafin-polyeter lavtemperatur voks er en viktig oppgave.
Nøkkelen er å løse problemet med gjenvunnet voksbehandling slik at voksegenskaper forblir stabile i produksjonen.
6. Kompositt skall: Et kompromiss, Ikke et endelig svar
For å overvinne svakhetene til natriumsilikatskall, mange fabrikker bruker nå zirkon og mullitt-silikasol for det første og andre laget, samtidig som den opprinnelige natriumsilikatprosessen beholdes for reservelagene.
Dette er et kompromiss som kombinerer den gode bearbeidbarheten til silikasol med den lave kostnaden og korte syklusen av natriumsilikat.
Sammenlignet med natriumsilikatskall, Komposittskall forbedrer støpebearbeidbarheten betraktelig: lavere ruhet, færre overflatefeil, og lavere feilprosent.
De kan brukes til rustfritt stål, varmebestandig stål, og andre høylegerte stål. Produksjonssyklusen er mye kortere enn lavtemperatur voks-silikasol og ligner på natriumsilikat.
Nøkkelproblemer
Først, fordi reservelagene beholder natriumsilikatbindemiddel, den generelle høytemperaturstyrken og krypemotstanden til skallet er lavere enn for et silikasolskall.
Skallsintringstemperaturen er begrenset til under 960° C.. Over 800° C., skalldeformasjonen øker med 30%.
Et silica sol-skall kan sintres opp til ca 1,500° C. og deformeres ikke før den temperaturen.
Derfor, dimensjonsnøyaktigheten til kompositt-skallstøpegods, inkludert toleranser, er dårligere enn silikasolskall.
Når du støper store støpegods rundt 10 kg, ekstra silikasol-lag - vanligvis minst 2 flere lag- er nødvendig for å oppnå høytemperaturstyrke og forhindre deformasjon.
Sekund, de to første lagene er hovedfaktoren som påvirker skallpermeabiliteten. Endring fra natriumsilikat til silikasol reduserer den totale skallpermeabiliteten kraftig.
Når sintringstemperaturen er lav og holdetiden er utilstrekkelig, Gassporøsitet, misruns, og kalde stenger forekommer ofte.
Komposittskall er derfor vanskelig å bruke til tynnveggede deler d ≤ 3 mm, store deler, og ekstra store deler under ca 60 kg.
Fordi høytemperaturstyrke er lavere enn silikasol, skrot kan bli resultatet. Med andre ord, kompositt-skallpermeabiliteten er lavere enn både natriumsilikat- og silikasolskall.
Tredje, kompositt-skallkvalitet er mer stabil enn natriumsilikat, men mindre stabil enn silikasol. Back-up lagene inneholder fortsatt natriumsilikatbindemiddel.
For å kontrollere kostnadene, mange fabrikker bruker fortsatt lavpris, ustabile ildfaste materialer som leire og granulær sand. Prosesskontroll ligner på natriumsilikat, så kvalitetsstabiliteten er dårlig.
For tunge deler rundt 10 kg og store deler under 1 kg, avvisnings- og feilraten er høyere enn med silica sol-skall.
Fjerde, fordi komposittskall bruker dyrt zirkon til ansiktsfrakken, skallkostnaden er 6.3 ganger det av natriumsilikat.
Hvis det brukes mullittsand/mel til støttelagene, skallkostnaden er nesten den samme som silica sol - bare ca 1 yuan/kg støping forskjell. Lavkostnadsfordelen er ikke betydelig.
Femte, komposittskall kan ikke bruke middels temperatur voks. Middels temperatur voks kan ikke avvokses i varmt vann.
I autoklav kl 171° C og 0.6 MPA, middels temperatur damar-harpiks reagerer sterkt med natriumsilikat og gjenværende herder i støttelagene, danner et hvitt klebrig forsåpet stoff som ikke kan resirkuleres uten behandling.
Silica sol skjell kan bruke både lav- og middels temperatur voks uten dette problemet.
Oppsummert, komposittskallet er en forbedring i forhold til natriumsilikat. Det er bedre i støpebearbeidbarhet, avkastning, og feilprosent, men det er fortsatt fundamentalt forskjellig fra et silica sol-skall.
Bortsett fra en kortere produksjonssyklus og litt lavere skallkostnad, dens støpekvalitet og pålitelighet er dårligere enn silica sol.
Forbedringsretning
Først, bytt ut zirkonsand med kalsitt for det ildfaste overflatebelegget. Støpebearbeidbarheten avhenger ikke helt av det ildfaste overflatebelegget; det er nært knyttet til bindemidlet og også til voksmønsteret - voksmønsterruhet og forsålede rester.
Komposittskall kan bare bruke lavtemperaturvoks og brukes mest til presisjonsstøping med middels ruhet—Ra 6,3–11,5– og lavere dimensjonsnøyaktighet –CT4–CT6.
Produksjonserfaring viser at det er fullt mulig å erstatte zirkon-silika-sol med kalsitt-silika-sol for ansiktspelsen..
Dette reduserer skallkostnadene fra 4,150–4.830 yuan/t støping til 1,360 yuan/t, bare 460 yuan mer enn natriumsilikat.
Sekund, forbedre kvalitetskontrollen og miljøet for skallproduksjon, spesielt backup-lagene.
Tredje, backup-lagene skal bruke stabile, tåler høy temperatur, relativt billige ildfaste materialer med fuktighetsinnhold som er forenelig med ansiktspelsen.
To vanlige reservematerialer anbefales. Den ene er ildfast leire-kvarts pulverlakk ved 60%/40%, stukkatur med granulær sand laget av knust korundmursteinsavfall og relatert ildfast mursteinavfall.
Det er allment tilgjengelig, billig, og gir høyere høytemperaturstyrke og krypemotstand enn mullitt eller bauxitt, på bare 1/2–1/3 prisen på bauxitt.
Den passer til ansiktsfrakker i zirkon eller syntetisk kvarts. Den andre er ildfast leire-granulært pulverlakk i et volumforhold på 3:7, stukkatur med granulær sand.
Dette alternativet passer kun zirkonkomposittskall. Noen fabrikker bruker mullittsand/mel eller bauxitt for kompositt-back-up lag.
Beleggegenskapene er stabile, skallet er tynt og lett å sintre, men kostnadene er for høye og høytemperaturegenskaper er dårligere enn de to alternativene ovenfor. Bauksitt har dårlig knock-out oppførsel.
Materialer laget av knust avfallsporselen, glasert flis, eller gulvfliser er billige, men de brennes ikke ved høy temperatur, har kompleks sammensetning, viser en sterk tendens til å sprekke ved høy temperatur, har lavere ildfasthet, og er vanskelig å slå ut etter helling – spesielt for tunge deler. De anbefales ikke.
7. Fremtidige utviklingstrender innen skallproduksjon for store støpegods i rustfritt stål
Utviklingen av skallfremstillingsteknologi er i økende grad fokusert på å forbedre støpekvaliteten samtidig som produksjonskostnadene reduseres, Syklustid, og miljøpåvirkning.
Bredere bruk av Silica-Sol bindemidler
Silica-sol-systemer gir et sterkt teknisk grunnlag for investeringsstøping av høy kvalitet på grunn av deres gunstige skallegenskaper og potensial for stabil produksjon.
Deres bredere bruk avhenger av å redusere ulempene forbundet med materialkostnader og tørketid.
Hurtigtørkende silikasol, optimalisert skallkonstruksjon, og mer økonomiske ildfaste systemer kan bidra til å lukke dette gapet.
Ildfast optimalisering
Å erstatte kostbar zirkon med kvalifisert syntetisk silika eller smeltet silika kan redusere materialkostnadene, men erstatninger må bevare kjemisk kompatibilitet og overflatekvalitet.
Fremtidig prosessutvikling bør fokusere på hele ansiktslakksystemet, inkludert bindemiddelkjemi, pulverlasting, kornstørrelsesfordeling, fuktingsadferd, og tørkestabilitet.
Å optimalisere disse variablene sammen er mer effektivt enn å redusere ildfaste kostnader isolert sett.
Raskere og mer konsekvent tørking
Hurtigtørkende bindemidler, forbedret luftstrømstyring, kontrollert fuktighet, og bedre miljøovervåking på verksted kan redusere syklustidene for skallfremstilling.
Målet er ikke bare å tørke hvert lag så raskt som mulig. Det er å oppnå tilstrekkelig styrke og dimensjonsstabilitet med minimum ventetid og akseptabel prosessvariasjon.
Datadrevet prosesskontroll
Moderne støperier kan forbedre konsistensen ved å registrere slurryegenskaper, tørkeforhold, skall-lag teller, avvoksingsparametere, skyteprofiler, og resultater av støpeinspeksjon.
Å analysere disse postene hjelper til med å identifisere prosessforholdene knyttet til skallsprekker, dimensjonsavvik, og overflatedefekter.
Over tid, dette muliggjør mer pålitelige driftsvinduer og reduserer avhengigheten av individuelle operatørers erfaring.
Totalkostnadsproduksjon
Den langsiktige trenden går mot å evaluere skjellfremstillingsprosesser ut fra kostnadene ved å produsere aksepterte støpegods i stedet for etter skallmaterialer alene.
En prosess som reduserer avslag, maskineringsgodtgjørelse, og leveringsforsinkelser kan gi et bedre kommersielt resultat selv når den opprinnelige materialkostnaden er høyere.
Dette er spesielt viktig for store støpegods i rustfritt stål, hvor hver avvist komponent kan representere et betydelig tap.
8. Konklusjon
De fire viktigste skjellfremstillingsprosessene som brukes i investeringsstøping - natriumsilikatskall, sammensatte skjell, silika-sol skjell med lavtemperatur voks, og silica-sol-skall med middels temperatur voks - hver gir forskjellige fordeler når det gjelder støpekvalitet, koste, og produksjonssyklus.
For store støpegods i rustfritt stål, de mest effektive forbedringene er å styrke prosesskontrollen, optimalisere ildfaste overflatebelegg, ta i bruk validerte hurtigtørkende silika-sol-systemer, forbedre voksgjenvinningen, og velg skallkonstruksjon i henhold til støpegeometri og produksjonsvolum.
Til slutt, den beste skjellfremstillingsprosessen er ikke nødvendigvis den billigste eller mest sofistikerte.
Det er prosessen som konsekvent produserer støpegods som oppfyller de nødvendige kvalitetsstandardene til den laveste totale produksjonskostnaden.
For støperier som søker bedre kvalitet og mer stabil produksjon, kombinasjonen av passende silika-sol-teknologi, kvalifiserte ildfaste materialer, kontrollert tørking, og datadrevet prosessstyring tilbyr en praktisk vei mot investeringsavstøpning med høyere avkastning.
Vanlige spørsmål
Hvilken skjellfremstillingsprosess gir best kvalitet for store støpegods i rustfritt stål?
Silica sol-skall med middels temperatur voks gir den beste støpekvaliteten, Dimensjonal nøyaktighet, og laveste feilprosent.
Silica sol med lavtemperaturvoks er et praktisk alternativ for middels tunge deler.
Hvorfor brukes fortsatt natriumsilikat hvis kvaliteten er lavere?
Natriumsilikat er billig, har en kort produksjonssyklus, god knock-out oppførsel, og høy permeabilitet. Den forblir økonomisk attraktiv for mindre krevende støpegods.
Hvorfor kan ikke komposittskall bruke middels temperatur voks?
I autoklavavvoksing ved 171°C og 0.6 MPA, middels temperatur damar-harpiks reagerer med natriumsilikat og gjenværende herder i støttelagene, danner et klebrig forsåpet stoff som ikke kan resirkuleres uten behandling.
Hva er fremtidens retning for store støpeskall i rustfritt stål?
Silica sol-skall - spesielt med rimelige ildfaste overflatebelegg og hurtigtørkende bindemidler - vil gradvis erstatte natriumsilikat- og komposittskall etter hvert som kvalitetskravene øker.

