
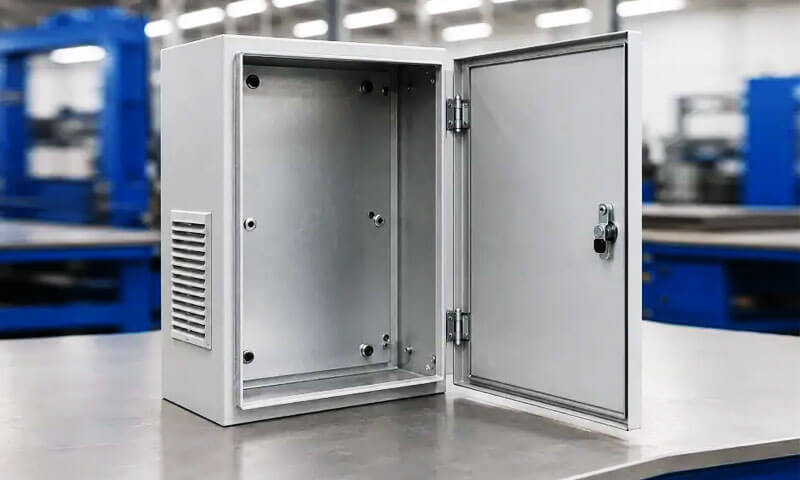
Platemetall er et av de mest allsidige materialene i moderne produksjon. Fra karosseripaneler og flykropper til elektroniske kabinetter og bygningskledning, platemetallkomponenter er overalt.
Imidlertid, metallplater alene er sjelden tilstrekkelig - det må settes sammen for å lage sammenstillinger, strukturer, og ferdige produkter.
Metoden som brukes for å skjøte sammen platekomponenter er avgjørende for styrken, varighet, utseende, og kostnaden for sluttproduktet.
Å velge riktig plateskjøt er ikke en enkel sak. Valget avhenger av en rekke faktorer: materialtype og tykkelse, den nødvendige styrken, de estetiske kravene, produksjonsvolumet, og tjenestebetingelsene.
Et dårlig valgt ledd kan føre til for tidlig svikt, kostbar etterarbeid, eller til og med sikkerhetsfarer.
Denne artikkelen gir en omfattende veiledning til de vanlige typene plateskjøter, deres klassifisering, og et praktisk utvalgsrammeverk.
1. Hva er en metallskjøt?
EN plateskjøt er en forbindelse mellom to eller flere platemetallkomponenter designet for å opprettholde deres relative posisjon og overføre mekaniske eller funksjonelle belastninger.
Arkene kan kobles langs overflatene, kanter, hjørner, eller dannede funksjoner.
Tilkoblingen kan være permanent, flyttbar, eller mekanisk låst, avhengig av produksjonsmetoden.
I ingeniørmessige termer, en skjøt bør betraktes som et lastoverføringsområde i stedet for bare et koblingspunkt. Krafter som går inn i ett ark skal overføres gjennom skjøten og inn i det tilstøtende arket.
Geometrien til den lastbanen påvirker spenningskonsentrasjonen sterkt, deformasjon, Tretthetsliv, og feilatferd.
For eksempel, to flate plater kan skjøtes kant-i-kant med støtskjøt, overlappet med et overlappsledd, eller arrangert vinkelrett på hverandre for å lage en T-skjøt.
Disse forskjellige geometriene kan deretter sammenføyes gjennom sveising, nagler, skruer, klining, lim, eller dannede sømmer.
2. Hvordan klassifiseres metallskjøter?
Plateskjøter kan klassifiseres fra flere tekniske perspektiver. Den mest praktiske tilnærmingen er å vurdere hvordan skjøten er satt sammen, hvordan den er produsert, og hvordan den overfører belastninger.
Etter type tilkobling
Basert på om de sammensatte komponentene kan skilles, metallskjøter er vanligvis delt inn i fast, midlertidig, og semi-permanente ledd.
| Kategori | Beskrivelse | Typiske eksempler |
| Permanente ledd | Designet for å forbli montert gjennom hele levetiden og krever vanligvis skade eller ødeleggende operasjoner for fjerning. | Sveisede skjøter, loddede skjøter, lodde skjøter, strukturelle limfuger, naglede skjøter |
| Midlertidige skjøter | Designet for gjentatt montering og demontering uten normalt å skade platekomponentene. | Bolteforbindelser, skruede ledd, avtagbare mekaniske fester |
| Semi-permanente skjøter | Kan skilles, men fjerning krever vanligvis verktøy, deformasjon, eller utskifting av en del av leddet. | Klinkede ledd, noen selvgjennomtrengende festemidler, låse sømmer |
Klassifiseringen er ikke absolutt. For eksempel, en nagleskjøt anses normalt som permanent i produksjonen, men en nagle kan teknisk fjernes ved å bore eller kutte.
Derfor, det praktiske skillet er basert på tiltenkt service- og demonteringsmetode, ikke bare om fysisk fjerning er mulig.
Etter produksjonsmetode
En andre og mer produksjonsorientert klassifisering er basert på prosessen som brukes for å skape forbindelsen.
| Kategori | Beskrivelse | Typiske eksempler |
| Sveisede skjøter | Ark skjøtes først og fremst gjennom lokalisert varme, med eller uten trykk og fyllmetall, avhengig av sveiseprosessen. | MIG sveiser, TIG sveiser, motstandspunktsveising, lasersveising, søm sveiser |
| Mekaniske ledd | Tilkobling er produsert gjennom festemidler, mekanisk forrigling, eller lokal plastisk deformasjon av arket. | Naglet, boltet, skrudd, fastklemte ledd |
Limfuger |
Overflater limes ved hjelp av et egnet limsystem i stedet for en konvensjonell mekanisk feste eller smelteprosess. | Epoksy, akryl, polyuretan limfuger |
| Integrerte dannede skjøter | Selve arket er bøyd, brettet, stanset, eller dannet for å opprette forbindelsen, minimere eller eliminere separate sammenføyningskomponenter. | Hem skjøter, låse sømmer, tuck ledd, dannet låser |
Ved felles geometri og lastoverføring
Plateskjøter kan også klassifiseres i henhold til det fysiske arrangementet av arkene og den resulterende lastveien.
Dette er spesielt viktig for konstruksjonsdesign fordi geometrien bestemmer hvordan krefter overføres gjennom forbindelsen.
| Kategori | Beskrivelse | Typiske eksempler |
| Lappe ledd | Ett ark overlapper et annet, skape et overlappende tilkoblingsområde. | Punktsveiset overlappskjøt, naglet overlappskjøt, selvklebende skjøt |
| Rumpe ledd | To ark møtes omtrent kant til kant, generelt i samme plan. | Stussveis, lasersveiset stussskjøt |
| Kantskjøter | Tilstøtende arkkanter er forbundet langs deres grenser, ofte gjennom bretting, sveising, eller forming. | Hemskjøt, foldet kant, kantsveis |
T-ledd |
Ett ark møter et annet omtrent vinkelrett på det, produsere en T-formet konfigurasjon. | Kilsveiset T-skjøt, mekanisk festet T-skjøt |
| Hjørneskjøter | To ark møtes på skrå, vanligvis rundt 90°, å danne et ytre eller indre hjørne. | Sveiset hjørneskjøt, dannet hjørneskjøt |
3. Sveisede metallskjøter
Sveising er en av de mest brukte metodene for å lage permanente plateskjøter. Den bruker varme, trykk, eller en kombinasjon av begge for å etablere en metallurgisk forbindelse mellom komponenter.
Den mest hensiktsmessige sveiseprosessen avhenger av arkmaterialet, tykkelse, leddgeometri, nødvendig sveisekvalitet, produksjonsvolum, Varmeinngang, og dimensjonstoleranse.
Meg sveising (Metall inert gass)
Meg sveising, formelt klassifisert innenfor Gassmetallbue sveising (Gawn), bruker en kontinuerlig matet forbrukbar trådelektrode for å generere en elektrisk lysbue og smelte grunnmaterialet.
En dekkgass beskytter det smeltede sveisebassenget mot atmosfærisk forurensning.
Avhengig av applikasjonen, beskyttelsesgasser kan inkludere argonbaserte blandinger, karbondioksid, eller andre gassblandinger; derfor, Å beskrive alle MIG-beskyttelsesgasser som rent inerte er teknisk unøyaktig.

| Aspekt | Detaljer |
| Behandle | En kontinuerlig matet trådelektrode smelter under en elektrisk lysbue for å danne et sveisebasseng. Beskyttelsesgass beskytter det smeltede metallet mot atmosfærisk forurensning. |
| Best for | Mildt stål, rustfritt stål, og aluminiumsplate og plate. |
| Fordeler | Høy sveisehastighet; kontinuerlig trådmating; høy avsetningsrate; relativt enkelt å automatisere; egnet for et bredt spekter av leddkonfigurasjoner. |
| Begrensninger | Kan generere sprut og varmeforvrengning; beskyttelsesgass er normalt nødvendig; prosesskontroll blir mer krevende på svært tynne plater. |
Typiske applikasjoner |
Bilkomponenter, Maskinrammer, innhegninger, generell fabrikasjon, parentes, strukturelle metallplater. |
| Leddtyper | Rumpe ledd, lap ledd, filetskjøter, T-ledd, og hjørneskjøter. |
| Materialtykkelse | Vanligvis brukt for omtrent 0,8–6 mm ark, selv om den praktiske rekkevidden avhenger av materiale, utstyr, felles design, og sveiseparametere. |
| Sveisehastighet | Omtrent 20–60 cm/min for mange metallplater, avhengig av materialtykkelse og prosessinnstillinger. |
| Koste | Moderat. |
MIG-sveising er spesielt attraktivt når produktivitet og fleksibilitet er viktigere enn å oppnå minst mulig varmetilførsel.
Den er mye brukt i både manuell og robotproduksjon fordi den kontinuerlig tilførte ledningen støtter relativt høye produksjonshastigheter.
TIG-sveising (Tungsten inert gass)
Tig -sveising, eller Gassvolframsveising (Gtaw), bruker en ikke-forbrukbar wolframelektrode for å etablere lysbuen. Fyllmetallet, når det er nødvendig, legges til separat.
En inert dekkgass, typisk argon eller en passende argon-basert blanding, beskytter sveiseområdet mot atmosfærisk forurensning.
TIG er verdsatt for sin nøyaktig varmekontroll, utmerket sveiseutseende, og evne til å produsere høykvalitets sveiser på tynne materialer.
| Aspekt | Detaljer |
| Behandle | En elektrisk lysbue genereres mellom en ikke-forbrukbar wolframelektrode og arbeidsstykket. Fyllmetall kan tilsettes separat mens dekkgass beskytter sveisesonen. |
| Best for | Rustfritt stål, aluminium, Nikkellegeringer, kobberlegeringer, og tynt ark som krever nøyaktig varmekontroll. |
| Fordeler | Utmerket sveisekvalitet; presis kontroll av varmeinngang; lite sprut; rent sveiseutseende; egnet for kritiske og synlige skjøter. |
| Begrensninger | Langsommere enn MIG-sveising; lavere avsetningshastighet; krever større operatørkompetanse; generelt mindre produktiv for høyvolumsproduksjon. |
Typiske applikasjoner |
Innkapslinger i rustfritt stål, matforedlingsutstyr, presisjonsfremstilling, Luftfartskomponenter, dekorative sammenstillinger, og tynnveggede rør. |
| Leddtyper | Rumpe, fang, hjørne, filet, og T-ledd. |
| Materialtykkelse | Spesielt effektiv for tynne ark, vanligvis fra ca. 0,5–6 mm avhengig av materiale og fugekonfigurasjon. |
| Sveisehastighet | Omtrent 5–30 cm/min for mange manuelle metallplater. |
| Koste | Moderat til høy. |
TIG velges ofte når sveise utseende, dimensjonskontroll, og metallurgisk kvalitet er kritiske.
Den langsommere produksjonshastigheten gjør den mindre attraktiv for store volumapplikasjoner der motstandssveising eller automatisert lasersveising kan gi betydelig høyere gjennomstrømning.
Motstandspunktsveising
Motstandspunktsveising forener overlappende ark ved å føre en kontrollert elektrisk strøm gjennom kontaktområdet mens det påføres trykk med elektroder.
Elektrisk motstand genererer lokalisert varme, produsere en sveiseklump mellom arkene uten å kreve tilsatsmetall.
Det er spesielt viktig i høyvolumsproduksjon fordi prosessen kan automatiseres raskt.
| Aspekt | Detaljer |
| Behandle | To eller flere overlappende ark klemmes mellom elektrodene. Elektrisk strøm går gjennom grensesnittet, genererer lokalisert motstandsvarme som danner en sveiseklump under trykk. |
| Best for | Lavkarbonstål, rustfritt stål, galvanisert stål, og visse aluminiumsplater. |
| Fordeler | Ekstremt raskt; godt egnet for automatisering; ikke fyllmetall; relativt lav total varmetilførsel; repeterbar produksjonsprosess. |
| Begrensninger | Krever passende elektrodetilgang; primært beregnet på overlappende ark; skjøtgeometri og materialstabling må kontrolleres nøye. |
Typiske applikasjoner |
Automotive karosseristrukturer, apparater, elektriske skap, metallmøbler, og høyvolums arksammenstillinger. |
| Leddtyper | Primært overlappende og overlappende ledd. |
| Materialtykkelse | Vanligvis brukt for relativt tynne ark, med kapasitet avhengig av materiale og utstyr. |
| Sveisehastighet | Hver sveis kan vanligvis fullføres på en brøkdel av et sekund, gjør prosessen svært produktiv. |
| Koste | Lavt per ledd ved høye produksjonsvolum, men utstyrs- og verktøykostnadene kan være betydelige. |
Lasersveising
Lasersveising bruker en konsentrert laserstråle for å produsere svært lokalisert smelting ved skjøten.
Den eksepsjonelt fokuserte energikilden tillater høye sveisehastigheter og et relativt lite varmepåvirket område sammenlignet med mange konvensjonelle lysbuesveiseprosesser.
| Aspekt | Detaljer |
| Behandle | En fokusert laserstråle leverer konsentrert energi til leddet, lokalt smelter materialet og danner en metallurgisk binding når det smeltede området størkner. |
| Best for | Rustfritt stål, karbonstål, aluminium, og andre kompatible metallplater som krever nøyaktig, høyhastighets sveising. |
| Fordeler | Høy sveisehastighet; smale sveiser; relativt lav forvrengning; utmerket repeterbarhet; godt egnet for automatisering og robotproduksjon. |
| Begrensninger | Høy utstyrskostnad; krever presis sammenføyning og prosesskontroll; reflekterende materialer og komplekse geometrier kan kreve spesialiserte systemer. |
Typiske applikasjoner |
Bilkarosserikomponenter, Batteriets kabinetter, Elektronikk, presisjonshus, Varmevekslere, og høyvolum presisjonsproduksjon. |
| Leddtyper | Rumpe, fang, kant, og utvalgte filetkonfigurasjoner. |
| Materialtykkelse | Spesielt effektiv for tynne og mellomstore ark, med den praktiske rekkevidden bestemt av laserkraft og materiale. |
| Sveisehastighet | Kan variere fra hundrevis til tusenvis av mm/min avhengig av materiale, tykkelse, laserkraft, og felles design. |
| Koste | Høy startinvestering; potensielt økonomisk for høyvolumsproduksjon. |
Sømsveising
Sømsveising produserer en serie overlappende motstandssveiser, bruker vanligvis roterende hjulelektroder, for å lage en kontinuerlig eller lekkasjebestandig fuge.
Det er spesielt nyttig når en metallplatesammenstilling krever ikke bare mekanisk tilkobling, men også tetning mot væsker eller gasser.
| Aspekt | Detaljer |
| Behandle | Overlappende plater passerer mellom roterende elektroder mens elektrisk strøm og trykk skaper en kontinuerlig serie av overlappende sveiseklumper. |
| Best for | Tynn stål og rustfritt stålplate som krever kontinuerlige eller lekkasjesikre skjøter. |
| Fordeler | Kontinuerlig sammenføyning; god tetteevne; høy produksjonshastighet; ikke fyllmetall; egnet for automatisert produksjon. |
| Begrensninger | Primært egnet for overlappende arkkonfigurasjoner; verktøy og elektrodetilgang kan begrense leddgeometrien. |
Typiske applikasjoner |
Drivstofftanker, containere, kanaler, trommer, radiatorer, og forseglede metallplater. |
| Leddtyper | Primært overlappende og overlappende ledd. |
| Materialtykkelse | Generelt egnet for tynne ark, med nøyaktig rekkevidde avhengig av materiale og utstyr. |
| Sveisehastighet | Vanligvis fra flere hundre mm/min og oppover, avhengig av materiale, tykkelse, og nødvendig sveisekvalitet. |
| Koste | Moderat til høy, med god produktivitet i repeterende produksjon. |
4. Naglede metallskjøter
En naglet metallskjøt bruker en mekanisk feste som kalles en nagle for å koble sammen to eller flere plater.
Under installasjonen, de nagle er plassert gjennom innrettede hull og mekanisk deformert eller utvidet for å danne et hode som klemmer arkene sammen.
I motsetning til sveising, nagling krever ikke smelting av basismetallet. Dette gjør det spesielt nyttig når det er viktig å minimere termisk forvrengning eller ved sammenføyning av materialer som er vanskelige å sveise.

Vanlige nagletyper
| Nagletype | Egenskaper | Typiske applikasjoner |
| Solid nagle | Sterk og pålitelig; krever tilgang for å danne det motsatte hodet. | Luftfart, strukturelle forsamlinger |
| Blindnagle | Monteres fra den ene siden; nyttig der tilgangen bak er begrenset. | Vedlegg, vedlikehold, generell fabrikasjon |
| Selvgjennomtrengende nagle | Gjennomborer og skjøter ark mekanisk uten forboret hull i egnede materialer. | Lettvektskonstruksjoner for biler |
| Rørformet nagle | Hult eller delvis hult skaft; krever mindre formingskraft enn solide nagler. | Hvitevarer, Elektronikk, lette sammenstillinger |
| Halvrørsnagle | Delvis hul ende forenkler installasjonen. | Forbrukerprodukter, mekaniske sammenstillinger |
Naglede fellesegenskaper
| Aspekt | Detaljer |
| Behandle | Ark er justert og mekanisk festet ved å installere og deformere en nagle, eller ved å bruke en spesialisert selvpiercing eller blindnaglemekanisme. |
| Best for | Aluminium, stål, rustfritt stål, og blandede materialer arksammenstillinger hvor mekanisk sammenføyning er foretrukket. |
| Fordeler | Ingen varme; lav forvrengning; egnet for forskjellige materialer; god repeterbarhet; noen typer krever tilgang fra kun én side. |
| Begrensninger | Krever hull eller spesialisert piercing for mange nagletyper; legger til festevekt; skaper lokale stresskonsentrasjoner; fjerning kan være vanskelig for permanente nagler. |
Typiske applikasjoner |
Luftfartsstrukturer, bilmontasjer, VVS utstyr, innhegninger, tilhengere, metallmøbler, og reparasjonsarbeid. |
| Leddtyper | Hovedsakelig lapskjøter og rumpeskjøter ved bruk av dekkplater. |
| Materialtykkelse | Avhenger av nagletype, diameter, materiale, og felles konfigurasjon; egnet for tynne til mellomstore arksammenstillinger. |
| Produksjonshastighet | Høy når automatiserte naglesystemer brukes. |
| Koste | Lav til moderat per ledd, selv om verktøy og automatisert utstyr kan øke initialinvesteringen. |
5. Skrudde og boltede metallskjøter
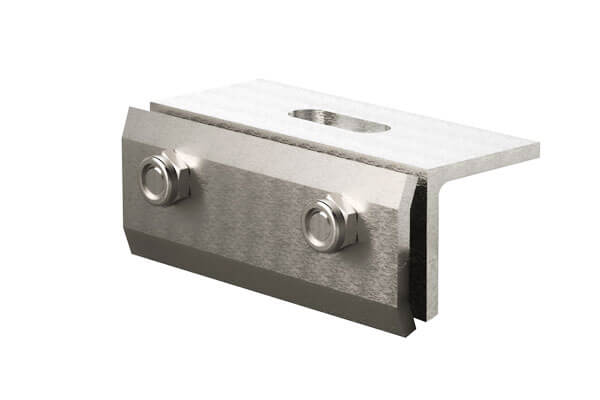
Skruede og boltede skjøter er avtakbare mekaniske koblinger som bruker gjengede festemidler for å klemme to eller flere platekomponenter sammen.
I motsetning til sveisede eller limte skjøter, de kan normalt demonteres for inspeksjon, vedlikehold, erstatning, eller reparasjon.
Skruer er spesielt vanlige i tynnplatesammenstillinger fordi selvskjærende og gjengedannende design kan lage gjenger direkte i arket eller i et forhåndsformet hull, mens bolter og muttere er mer egnet når høyere klemkrefter eller gjentatt demontering er nødvendig.
Skruede og boltede leddegenskaper
| Aspekt | Detaljer |
| Behandle | Justerte ark kobles til ved hjelp av skruer, bolter, nøtter, skiver, gjengede innlegg, eller andre mekaniske festemidler. Festeanordningen genererer klemkraft som holder komponentene sammen. |
| Typer | Bolter + nøtter, selvskruende skruer, maskinskruer, naglemuttere, sveisemuttere. |
| Best for | Stål, rustfritt stål, aluminium, galvanisert plate, og sammenstillinger som krever flyttbare koblinger. |
| Fordeler | Avtakbar; lett å inspisere og reparere; ingen varmetilførsel; egnet for mange materialkombinasjoner; enkelt verktøy; godt egnet til lav- og middels volumproduksjon. |
| Begrensninger | Festehull reduserer nettdelen av arket; vibrasjoner kan føre til at den løsner; tynt ark kan ha begrenset gjengeinngrep eller uttrekksmotstand; festemidler legger til vekt og lokale spenningskonsentrasjoner. |
Typiske applikasjoner |
Elektriske kabinetter, maskinvern, VVS utstyr, skap, bilkomponenter, apparater, og utstyr som krever regelmessig vedlikehold. |
| Leddtyper | Fang, rumpe med dekkplate, flens, hjørne, og brakettskjøter. |
| Materialtykkelse | Spesielt vanlig for tynne til mellomstore metallplater; praktisk tykkelse avhenger av festetype og fugedesign. |
| Produksjonshastighet | Høy for automatisert skruing og festesystemer; moderat for manuell montering. |
| Koste | Lav til moderat, avhengig av festetype og automatiseringsnivå. |
6. Klinkede og mekaniske plateskjøter
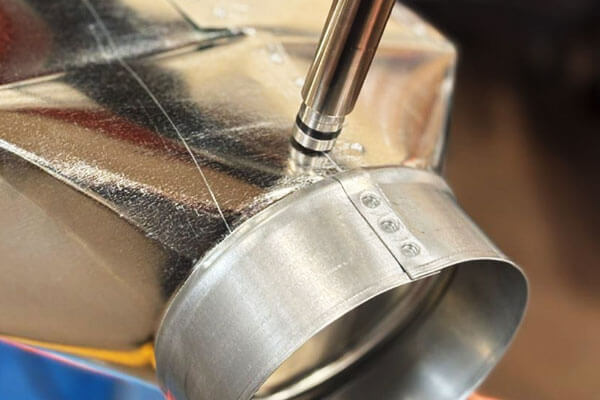
Clinching er en kald mekanisk sammenføyningsprosess der overlappende ark er lokalt dannet av en stans og dyse for å skape en permanent mekanisk låsing.
I motsetning til konvensjonell nagling, ingen separat feste er nødvendig, og i motsetning til sveising, prosessen introduserer i hovedsak ingen fusjonsvarme i skjøten.
Clinching er spesielt attraktivt for tynne arksammenstillinger fordi det kan være raskt, rengjøre, gjentar, og svært kompatibel med automatisert produksjon.
Klinkende leddegenskaper
| Aspekt | Detaljer |
| Behandle | En stans og dyse deformerer plastisk overlappende ark for å skape en mekanisk låsing. Materiale flyter inn i et designet underskjæring eller sammenlåsende område uten å smelte arkene. |
| Best for | Duktilt stål, rustfritt stål, aluminium, belagt ark, og utvalgte blandingsmaterialer. |
| Fordeler | Ingen fyllmetall eller separat feste; svært lav termisk forvrengning; rask syklustid; egnet for automatisering; kan sammenføye belagte materialer; relativt ren prosess. |
| Begrensninger | Krever tilstrekkelig folieduktilitet; fugestyrke er svært avhengig av materiale og verktøy; synlig fordypning gjenstår; ikke egnet for enhver geometri eller materialkombinasjon. |
Typiske applikasjoner |
Bilkarosserikomponenter, VVS-montasjer, apparater, Elektriske innhegninger, møbler, og høyvolums metallprodukter. |
| Leddtyper | Primært overlappende skjøter, inkludert utvalgte flens- og hjørnekonfigurasjoner. |
| Materialtykkelse | Spesielt egnet for tynne plater, med praktisk tykkelse bestemt av materialstabling og verktøy. |
| Produksjonshastighet | Veldig høyt; individuelle skjøter kan typisk produseres raskt i automatiserte systemer. |
| Koste | Lavt per ledd ved høye produksjonsvolumer etter at verktøy er etablert. |
7. Selvklebende metallskjøter
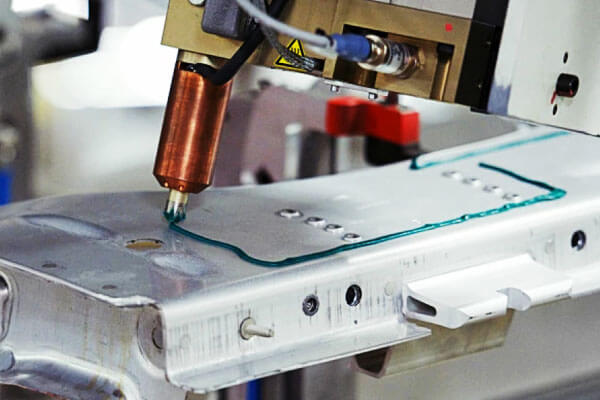
Limbinding forbinder platemetallkomponenter gjennom et polymert klebelag i stedet for gjennom en konvensjonell mekanisk feste eller smeltesveis.
Strukturelle lim kan overføre belastning kontinuerlig over et relativt stort limt område, noe som gjør dem spesielt nyttige når ingeniører ønsker å redusere lokaliserte stresskonsentrasjoner.
Liming er mye brukt i bilindustrien, transport, Elektronikk, apparater, og lette strukturer, spesielt der lav forvrengning, glatte ytre overflater, Vibrasjonsdemping, eller sammenføyning av ulikt materiale er viktig.
Egenskaper for klebende ledd
| Aspekt | Detaljer |
| Behandle | Lim påføres mellom preparerte overflater og herdes under spesifisert tid, temperatur, trykk, eller miljøforhold for å danne skjøten. |
| Typer | Epoksy, akryl, Polyuretan, cyanoakrylat. |
| Best for | Stål, rustfritt stål, aluminium, belagte metaller, og kompatible forskjellige materialer. |
| Fordeler | Fordeler stress over et stort område; ingen fusjonsvarme; lav forvrengning; utmerket overflateutseende; kan tette skjøten; nyttig for ulike materialer; gir en viss vibrasjonsdemping. |
| Begrensninger | Krever riktig overflatebehandling; herdetiden kan påvirke produktiviteten; ytelsen kan avhenge av temperaturen, fuktighet, Kjemikalier, og aldring; inspeksjon kan være vanskeligere enn med synlige mekaniske fester. |
Typiske applikasjoner |
Karosseripaneler til biler, Batteriets kabinetter, VVS-montasjer, Elektronikk, apparater, kompositt-metallstrukturer, og lette transportkomponenter. |
| Leddtyper | Lappe ledd, skjerfledd, flensskjøter, og valgte rumpe- eller hjørnekonfigurasjoner. |
| Materialtykkelse | Egnet for et bredt spekter av platetykkelser, forutsatt at lim- og fugegeometrien er riktig utformet. |
| Produksjonshastighet | Moderat til høy avhengig av limkjemi og herdemetode. |
| Koste | Moderat; kan bli svært økonomisk når det eliminerer festemidler eller sekundære tetningsoperasjoner. |
8. Integrerte formede metallskjøter
Integrerte dannede plateskjøter lages ved kutting, bøying, folding, eller mekanisk låsing av selve arket, eliminerer behovet for separate festemidler eller smeltesveising.
De er spesielt effektive ved produksjon av høyvolum av platemetall fordi skjøten kan innlemmes direkte i det flate mønsteret og produseres gjennom stempling, stansing, Laserskjæring, trykkbremsing, eller rulleforming.
Disse skjøtene brukes ofte i kanalsystem, Elektriske innhegninger, bilpaneler, apparater, taktekking, kledning, og lette fabrikerte strukturer.
Hemskjøter / Brettede sømmer
En hemskjøt er produsert av brette kanten av ett ark tilbake på seg selv eller rundt kanten av et annet ark, skaper en forsterket og lukket kant.
Foruten å gi en mekanisk tilkobling, nedfelling kan eliminere skarpe synlige kanter, øke lokal stivhet, og forbedre utseendet til den ferdige komponenten.
| Aspekt | Detaljer |
| Behandle | Kanten på ett ark brettes over seg selv eller rundt kanten på et annet ark for å danne en mekanisk fastholdt kant. |
| Typer | Åpen fald, lukket fald, flat fald, enkelt fald, dobbel kant, dråpekant. |
| Best for | Stål, aluminium, rustfritt stål, og andre formbare arkmaterialer, spesielt tynne ark. |
| Fordeler | Ingen separate fester; rent utseende; eliminerer skarpe kanter; forbedrer lokal stivhet; kompatibel med automatisert forming og montering. |
Begrensninger |
Primært egnet for lette eller moderate belastninger; krever passende bøybarhet og nøyaktig forming; lukkede sprekker kan kreve korrosjonsbegrensende tiltak. |
| Typiske applikasjoner | Bildører og panser, apparatpaneler, elektriske skap, kanaler, taktekking, og platedekker. |
| Leddtyper | Primært kant- og overlappskjøter. |
| Materialtykkelse | Vanligvis brukt for omtrent 0,3–2,0 mm ark, avhengig av materiale, verktøy, og faldgeometri. |
Lås sømmer
Låsesømmer er kontinuerlige dannede skjøter der kantene på to eller flere ark er foldet og mekanisk låst.
Fordi forbindelsen går langs skjøten i stedet for å forekomme på isolerte punkter, låsesømmer er spesielt nyttige for lange metallplater og applikasjoner der tetningsytelsen er viktig.
| Aspekt | Detaljer |
| Behandle | Kantene på to ark er spesielt utformet og brettet slik at de mekanisk låses sammen langs skjøten. |
| Typer | Pittsburgh låsesøm, snap-lock søm, stående søm, rillet søm, og andre falsede sømkonfigurasjoner. |
| Best for | Galvanisert stål, karbonstål, aluminium, og plater i rustfritt stål. |
| Fordeler | Ingen separate fester; kontinuerlig forbindelse; høy produksjonseffektivitet; rent utseende; kan gi effektiv luft- eller værforsegling når den er riktig utformet og forseglet. |
| Begrensninger | Styrken er generelt lavere enn for en riktig utformet strukturell sveis; krever nøyaktig forming og dedikert verktøy; foldede sprekker kan kreve oppmerksomhet for korrosjon og drenering. |
| Typiske applikasjoner | VVS-kanaler, taktekking, arkitektonisk kledning, skorsteiner, stridsvogner, containere, og ventilasjonssystemer. |
| Leddtyper | Primært kant- og overlappskjøter. |
| Materialtykkelse | Vanligvis brukt for omtrent 0,3–2,0 mm ark, avhengig av sømdesign og formingsutstyr. |
Tuck ledd
En tuck skjøt er en mekanisk formet forbindelse der en flik, flens, eller utvidet arkseksjon settes inn i en spalte eller mottaksfunksjon og deretter brettes eller gjemmes på plass.
Forbindelsen skapes gjennom geometrisk sammenlåsing i stedet for sveising eller separate festemidler.
Tuck ledd er spesielt nyttige for produkter designet rundt cut-and-fold produksjon, hvor tapper og spor kan innlemmes direkte i det flate metallmønsteret.
| Aspekt | Detaljer |
| Behandle | En formet flik eller flens på ett ark settes inn i et spor eller åpning i et annet ark og brettes, gjemt, eller låst på plass. |
| Best for | Mildt stål, rustfritt stål, aluminium, og andre formbare arkmaterialer. |
| Fordeler | Ingen separate fester; rent utseende; rask montering; selvlokaliserende evne; egnet for automatisert eller verktøyassistert produksjon. |
| Begrensninger | Leddstyrken avhenger sterkt av tappen og sporets geometri; krever nøyaktig kutting og forming; generelt mer egnet for lette til moderate strukturelle belastninger. |
| Typiske applikasjoner | Elektriske kabinetter, VVS-komponenter, skap, møbler, bokser, og lette fabrikerte sammenstillinger. |
| Leddtyper | Vanligvis brukt i fanget, hjørne, og T-type konfigurasjoner. |
| Materialtykkelse | Vanligvis omtrent 0,3–1,5 mm, avhengig av materialduktilitet og fugedesign. |
Svalehaleskjøter av plater
En plate-metall svalehale ledd bruker komplementære avsmalnende tapper og spor for å lage en mekanisk forrigling.
Under montering, den koniske tappen glir eller klikker inn i det matchende sporet, begrenser bevegelse i den primære separasjonsretningen.
I motsetning til konvensjonelle festemetoder, en svalehaleskjøt kan opprettes direkte under kutting og forming, gjør den spesielt attraktiv for design-for-produksjon og festefrie metallplater.
| Aspekt | Detaljer |
| Behandle | Komplementære svalehaleformede tapper og slisser kuttes eller formes inn i arket og settes sammen for å produsere en avsmalnende mekanisk låsing. |
| Best for | Stål, aluminium, rustfritt stål, og andre egnede arkmaterialer brukt i lettvektsfabrikerte sammenstillinger. |
| Fordeler | Ingen separate fester; selvlokaliserende; rent utseende; rask montering; kan forbedre repeterbarheten; godt egnet til CNC-skjæring og automatisert fabrikasjon. |
| Begrensninger | Krever nøyaktige funksjonsdimensjoner og toleranser; lastekapasitet avhenger sterkt av flikgeometri og arktykkelse; kan kreve sekundær låsing for høyt belastede eller vibrasjonsfølsomme applikasjoner. |
| Typiske applikasjoner | Elektriske kabinetter, maskinhus, parentes, møbler, dekorativt metallarbeid, prototyper, og modulære metallplater. |
| Leddtyper | Fang, T, hjørne, og flenskonfigurasjoner. |
| Materialtykkelse | Vanligvis brukt for omtrent 0,3–1,5 mm ark, avhengig av geometri og produksjonsevne. |
9. Konklusjon
Plateskjøter er ikke bare mekaniske forbindelser mellom to metallstykker.
De er nøye konstruerte grensesnitt som bestemmer hvordan laster, deformasjon, varme, vibrasjon, korrosjon, og dimensjonstoleranser overføres gjennom en sammenstilling.
De vanligste leddgeometriene inkluderer stussfuger, lap ledd, hjørneskjøter, kantskjøter, og T-ledd.
Disse geometriene kan kobles sammen gjennom et bredt spekter av prosesser, inkludert MIG-sveising, Tig -sveising, motstand punktsveising, lasersveising, sømsveising, nagler, skruer og bolter, klining, limbinding, hemming, låse sømmer, tuck ledd, og svalehalelåser.
Den viktigste ingeniørlærdommen er at det ikke finnes noen universelt sterkeste eller beste plateskjøt.
En vellykket skjøt er en som tilfredsstiller det komplette settet med krav til bruken:
Tilstrekkelig styrke + utmattelsesmotstand + Produksjon + Korrosjonsmotstand + Dimensjonell stabilitet + brukbarhet + Kostnadseffektivitet
I profesjonell platedesign, felles valg bør derfor begynne med lastvei og servicemiljø, ikke bare med den enkleste produksjonsprosessen.
Vanlige spørsmål
Hva er den sterkeste typen plateskjøt?
Full penetrasjonssveisede skjøter (MEG, Tig, eller laser) levere den høyeste styrken per lengdeenhet, med styrke som nærmer seg den til selve grunnmetallet.
For diskrete festemidler, solide nagler har den høyeste skjærstyrken, mens bolt- og muttersammenstillinger har den høyeste strekkfastheten.
Hvilken type fuge er best for tynne metallplater?
Vanlige valg inkluderer motstandspunktsveising, lasersveising, klining, nagler, selvskjærende festemidler, limbinding, og dannet ledd.
Det beste alternativet avhenger av materialet, tykkelse, produksjonsvolum, nødvendig styrke, og tilgjengelighet.
Hva er den beste skjøten for sammenføyning av forskjellige metaller?
Liming, bolting, og nagling er egnet for sammenføyning av forskjellige metaller. Unngå sveising da det kan forårsake galvanisk korrosjon.
Hva er den sterkeste typen plateskjøt?
Det er ingen universelt sterkeste ledd. Fugestyrke avhenger av materialet, tykkelse, geometri, lastetilstand, sammenføyningsprosess, og utførelse.
En riktig utformet sveiset, naglet, eller mekanisk sammenkoblet skjøt kan hver være svært effektiv for forskjellige bruksområder.
Hva er forskjellen mellom et lap joint og et rumpe ledd?
EN runde ledd bruker overlappende ark, mens a bakdel kobler ark tilnærmet kant-til-kant.
Overlappskjøter er generelt lettere å montere, mens rumpeskjøter kan gi en renere og mer kompakt geometri.

