I mekanisk produksjon, utallige komponenter kan se forskjellige ut i form og funksjon, men mange av dem kan klassifiseres i et begrenset antall typiske strukturelle former.
Blant de mest representative er sjakter, ermer, hus, gir, stempler, og koblingsstenger.
Utfordringen med å bearbeide disse delene er ikke bare å velge et skjæreverktøy eller en maskin.
En forsvarlig prosessplan må koordinere blankvalg, dato design, maskineringssekvens, kvotefordeling, varmebehandling, armaturdesign, skjæreparametere, Dimensjonal inspeksjon, og produksjonsvolum.
Denne artikkelen gir en systematisk oversikt over maskineringsmetodene, typiske prosessruter, sentrale tekniske krav, og vanlige produksjonsutfordringer knyttet til disse seks representative mekaniske delene.
1. Maskinering av akseldeler: Benchmark for roterende komponentbearbeiding
Akseldeler er blant de mest representative komponentene i mekanisk produksjon.
Deres primære funksjoner er å støtte roterende elementer, overføre dreiemoment, overføre kraft, og opprettholde den relative posisjonen til lagrene, gir, remskiver, koblinger, og andre transmisjonskomponenter.
Kvaliteten på et skaft bestemmes av en kombinasjon av dimensjonsnøyaktighet, skjemaets nøyaktighet, posisjonsnøyaktighet, og overflateintegritet.
For relativt enkle små skaft, rundstangslager er ofte økonomisk fordi startgeometrien allerede nærmer seg den endelige sylindriske formen.
For høyfaste eller tungt belastede aksler, smiing kan gi bedre materialutnyttelse og gunstigere mekaniske egenskaper. Store eller svært komplekse sjakter kan kreve spesialiserte støpe- eller smiprosesser.

Typisk akselbearbeidingsprosess
En generell akselbearbeidingsrute kan uttrykkes som:
Blankforberedelse → front- og senterboring → grovdreiing → varmebehandling → semi-finishing → sekundære funksjoner maskinering → ferdigdreiing → sliping eller superfinishing → sluttinspeksjon
Den nøyaktige rekkefølgen endres i henhold til akselens geometri og materiale, men datumstabilitet og prosesssekvensering fortsatt sentrale hensyn.
For mange presisjonsskaft, senterhull etableres tidlig og brukes deretter som referansedatum for etterfølgende maskinering.
Maskinering mellom sentre gjør at forskjellige ytre sylindriske overflater kan genereres i forhold til en felles akse, som er spesielt fordelaktig når koaksialitet er kritisk.
Hvorfor prosesssekvensering er viktig
Et hovedprinsipp i akselbearbeiding er å utføre betydelig materialfjerning mens arbeidsstykket fortsatt har tilstrekkelig strukturell stivhet.
For eksempel, grovdreiing av større diametre utføres normalt før omfattende maskinering av mindre diametre.
Hvis for mye materiale fjernes fra en slank region på et tidlig stadium, lokal stivhet avtar og skaftet blir mer mottakelig for:
Nedbøyning → vibrasjon → dimensjonsfeil → geometrisk avvik
Termisk behandling skal også integreres i prosessruten. Når herding eller herding er nødvendig, tilstrekkelig etterbehandlingsgodtgjørelse bør beholdes for å fjerne varmebehandlingsforvrengning under påfølgende operasjoner.
Grov dreiing og halvfinishing
Dreiing er den primære bearbeidingsprosessen for de fleste konvensjonelle akselgeometrier.
Grov vending er hovedsakelig opptatt av effektiv materialfjerning og etablering av den grunnleggende trinnprofilen.
Skjæreparametere velges vanligvis for å maksimere produktiviteten samtidig som de opprettholder stabile skjæreforhold og unngår overdreven nedbøyning.
Halvbearbeiding bringer de viktigste funksjonelle overflatene nærmere sine endelige dimensjoner og forbereder dem for høypresisjon etterbehandling.
For slanke skaft, valget av støtte er spesielt viktig. Bakstokkstøtte, jevne hviler, følg hviler, passende chucking metoder, og optimaliserte skjæreparametere kan redusere arbeidsstykkets avbøyning betydelig.
Målet er ikke bare å fjerne materiale raskt, men å produsere en stabil mellomgeometri som pålitelig kan støtte senere presisjonsoperasjoner.
Presisjonsbehandling av akseloverflater
Når aksler krever høy dimensjonell og geometrisk nøyaktighet, sliping blir ofte den siste presisjonsoperasjonen.
Sylindrisk sliping er mye brukt for lagring av journaler, presisjonsskaft, hydrauliske komponenter, og andre overflater som krever stramme toleranser og kontrollert overflatefinish.
Senterløs sliping er svært produktiv for sylindriske komponenter produsert i store mengder, spesielt når individuell arbeid mellom sentrene er unødvendig.
For krevende bruksområder, ytterligere etterbehandlingsteknikker kan inkludere:
- Superfinishing
- Honing
- Polere
- Rullepolering
- Lapping
Disse prosessene kan forbedre overflatetekstur og, avhengig av metoden, endre overflatenære egenskaper som gjenværende spenning og hardhet.
Sliping handler ikke bare om overflateruhet
En vanlig misforståelse er at sliping kun brukes for å oppnå en jevnere overflate. I presisjonsakselproduksjon, dens rolle er mye bredere.
Sliping kan korrigere:
- Variasjon i diameter
- Taper
- Rundhetsfeil
- Sylindrisitetsfeil
- Lokale overflatedefekter
Imidlertid, overdreven slipevarme kan skade overflatelaget av herdet stål.
Derfor, kjølevæske levering, hjulvalg, dressing, mate, og slipeparametere må kontrolleres nøye for å forhindre termisk skade eller uønskede restspenninger.
Maskinering av nøkkelspor, Splines, og tråder
Aksler inneholder ofte sekundære funksjonelle egenskaper som må forbli nøyaktig relatert til hovedrotasjonsaksen.
Kilespor kan produseres ved fresing, broaching, forming, eller spesialiserte bearbeidingsmetoder. Deres bredde, dybde, stilling, og vinkelorientering påvirker dreiemomentoverføring og montering.
Splines er mer komplekse fordi flere tenner må fordeles nøyaktig rundt skaftets omkrets.
Avhengig av splinedesign og produksjonsvolum, prosesser som broaching, forming, hobbing, fresing, eller sliping kan brukes.
Gjengene kan bearbeides ved å dreie, gjengefresing, tapping for interne funksjoner, eller sliping for høypresisjonsapplikasjoner.
Et kritisk prosessplanleggingsprinsipp er at disse sekundære funksjonene skal maskineres fra kontrollerte funksjonelle datum.
Noe annet, skaftet kan ha nøyaktige individuelle egenskaper, men feil vinkel- eller posisjonsforhold mellom dem.
Spesielle akseldeler: Veivaksler og blyskruer
Noen akselkomponenter krever spesialiserte prosessstrategier fordi deres geometri går utover konvensjonell dreiing.
Veivaksler
Veivaksler inneholder flere forskyvningstapler, inkludert hovedjournaler og crankpins.
Maskineringen deres krever derfor nøyaktig kontroll av tappdiameteren, sveivkast, vinkelposisjon, Fileter, oljepassasjer, og dynamisk balanse.
Typiske prosesser kan inkludere spesialisert dreiing, sliping, boring, filet etterbehandling, polere, og balansering.
Fordi veivaksler opplever alvorlig syklisk belastning, overflateintegritet ved fileter og journaloverganger er spesielt viktig.
Bly skruer
Blyskruer krever tett kontroll av gjengeprofilen, Pitch, blynøyaktighet, retthet, og overflatebehandling.
I presisjonsapplikasjoner, gjengesliping eller andre prosesser med høy nøyaktighet kan være nødvendig etter varmebehandling.
For slike komponenter, prosessmålet strekker seg utover dimensjonsnøyaktighet til å inkludere bevegelsesnøyaktighet over hele arbeidslengden.
2. Erme & Maskinering av bøssingdeler: Bore Precision som kjerneteknisk utfordring
Hylse- og bøssingdeler er mye brukt som støtte, veiledning, posisjonering, forsegling, og slitasjebestandige komponenter i mekanisk utstyr.
Typiske eksempler inkluderer lagerbøssinger, styrehylser, avstandshylser, Skafthylser, hydrauliske foringer, sylinderforinger, og bruk ermer.
Selv om deres grunnleggende geometri ofte er relativt enkel - et sylindrisk indre hull kombinert med en ytre sylindrisk overflate - kan maskineringskravene være betydelig mer krevende enn utseendet tilsier..
Den sentrale utfordringen ved bearbeiding av hylse og bøssing er ikke bare å produsere en nøyaktig boring eller utvendig diameter.
Det kritiske kravet er å opprettholde det geometriske forholdet mellom boringen, ytre diameter, endeflater, og funksjonsakse.
I mange applikasjoner, selv en liten feil i konsentrisitet eller perpendikularitet kan forårsake ujevn belastning, overdreven slitasje, lekkasje, vibrasjon, eller for tidlig svikt.

Typisk maskineringsprosess for hylsedeler
En generell maskineringsrute kan beskrives som:
Blindpreparering → skjæring → grovdreiing → boring eller grovboring → varmebehandling om nødvendig → semi-finishing → presisjonsboring eller rømme → intern sliping/honing → sluttinspeksjon
Den nøyaktige rekkefølgen avhenger av hylsestrukturen og nødvendig nøyaktighet.
For relativt enkle og lavpresisjonsgjennomføringer, boring etterfulgt av rømme kan gi tilstrekkelig boringsnøyaktighet.
Når det kreves strammere toleranser og bedre geometrisk kontroll, kjedelig, innvendig sliping, honing, eller lapping kan bli introdusert.
En praktisk progresjon er:
Boring → Boring → Rømming → Sliping/Honing
Hver prosess tjener et annet formål i stedet for å bare gjenta den samme operasjonen med økende nøyaktighet.
Borebearbeiding: Fra grovbearbeiding til presisjonsfinishing
Boring
Boring brukes ofte for å lage det første hullet i solide emner. Den tilbyr høy produktivitet, men gir normalt ikke den geometriske nøyaktigheten som kreves for en presisjonsfunksjonell boring.
Hullposisjon, retthet, og boreavbøyning kan påvirke alle etterfølgende operasjoner, så det første hullet bør sees på som et startgeometri i stedet for den endelige boringen.
Kjedelig
Boring fjerner materiale fra et eksisterende hull og gir mye større kontroll over diameteren, retthet, rundhet, og posisjonsnøyaktighet.
For presisjonshylser, boring er ofte den viktigste mellomoperasjonen fordi den korrigerer feil introdusert under boring og etablerer en pålitelig geometri for påfølgende etterbehandling.
Rømming
Rømming brukes først og fremst for å forbedre borestørrelsenøyaktigheten og overflatefinishen etter at et passende forhåndsmaskinert hull er produsert.
Det er effektivt for relativt jevn produksjon når den nødvendige toleransen er innenfor prosessens evne.
Imidlertid, rømme er ikke en erstatning for å korrigere et fundamentalt unøyaktig eller feiljustert hull. Kvaliteten på resultatet avhenger fortsatt av forrige bore- eller boreoperasjon.
Intern sliping
Innvendig sliping brukes når det kreves høy dimensjonell og geometrisk nøyaktighet, spesielt for herdede eller presisjonskomponenter.
Det kan forbedres:
- Borediameter
- Rundhet
- Sylindrisitet
- Overflateuhet
Slipetillegg må kontrolleres nøye, spesielt for ermer med liten diameter eller tynne vegger.
Honing
Honing er en etterbehandlingsprosess spesielt godt egnet for sylindriske boringer.
Den kan forbedre både geometrisk nøyaktighet og overflatetekstur og er mye brukt for sylinderforinger, hydrauliske komponenter, presisjonsbøssinger, og bæreflater.
En av de største fordelene med honing er muligheten til å generere et kontrollert kryssskravert overflatemønster som kan støtte oppbevaring av smøremiddel i passende bruksområder.
Tynnveggede ermer: Deformasjon er hovedutfordringen
Tynnveggede hylser er blant de vanskeligere komponentene å bearbeide nøyaktig fordi deres stivhet er begrenset.
Under maskinering, skjærekraften kan deformere arbeidsstykket midlertidig.
Etter at armaturet er sluppet, den elastiske deformasjonen kan delvis komme seg, forårsaker at den målte boringen eller utvendig diameter endres.
Dette skaper en felles situasjon:
Maskinert under klembelastning → dimensjon vises korrekt → frigjort fra fikstur → geometriendringer
Problemet blir mer alvorlig når hylsen er veldig tynn, lang, eller laget av et relativt mykt materiale.
Tre hovedmetoder for deformasjonskontroll
1. Reduser skjærekraften
Passende skjæreparametere, skarpe verktøy, passende verktøygeometri, og kontrollert skjæredybde kan redusere radielle skjærekrefter.
2. Optimaliser klemmen
Arbeidsfestesystemet må holde komponenten sikkert uten å bruke for stor kraft.
Myke kjever, ekspanderende dorer, interne støtter, og spesialdesignede armaturer kan bidra til å fordele klembelastningen mer jevnt.
3. Kontroller varmen
Skjærvarme kan føre til at både verktøyet og arbeidsstykket utvider seg. Hvis temperaturen ikke er stabil, dimensjonsmålinger tatt umiddelbart etter maskinering representerer kanskje ikke den faktiske romtemperaturgeometrien.
For presisjonskomponenter, kjølevæsketilførsel og termisk stabilisering kan derfor være like viktig som nominelle skjæreparametere.
Bore-to-OD-konsentrisitet er ofte viktigere enn individuell størrelse
En av de viktigste egenskapene til en hylse er forholdet mellom dens boring og ytre diameter.
Tenk på en bøssing installert i et hus og som bærer en roterende aksel.
Selv om borediameteren og utvendig diameter begge er innenfor toleranse, overdreven eksentrisitet mellom dem kan gi ujevn veggtykkelse og en forskjøvet løpeakse.
Dette kan føre til:
- Ujevnt lagertrykk
- Akselerert slitasje
- Økt friksjon
- Aksel feiljustering
- Lokal oppvarming
- Redusert tetningsytelse
Av denne grunn, prosessen bør opprettholde et stabilt forhold mellom de interne og eksterne referanseflatene.
Der det kreves høy konsentrisitet, maskinering av begge overflatene fra et felles datum eller bruk av en kontrollert enkeltoppsettstrategi kan redusere akkumulerte lokaliseringsfeil.
Dyp-hulls hylsebearbeiding
Lange ermer og dypborede foringer introduserer ytterligere utfordringer knyttet til verktøyavbøyning, chip evakuering, kjølevæske levering, og bar retthet.
Ettersom hullet blir dypere i forhold til diameteren, maskineringssystemet blir stadig mer følsomt for:
- Verktøyoverheng
- Kuttekraft
- Vibrasjon
- Varmeakkumulering
- Chip evakuering
- Feiljustering av arbeidsstykket og verktøyet
Spesialiserte dyphullsborings- og boreteknikker kan derfor være nødvendig.
Ved presisjonsboreoperasjoner, Flytende eller selvjusterende borearrangementer kan hjelpe skjæresystemet til å følge det eksisterende hullet mer nøyaktig, avhengig av maskin og bruksområde.
Effektiv kjølevæsketilførsel er også viktig. Dårlig sponevakuering kan tillate spon å skjære om, forårsaker borescoring, dimensjonal ustabilitet, og akselerert verktøyslitasje.
3. Bolig & Maskinering av boksdeler: Kombinert maskinering av hullsystemer og referanseplan
Hus og boksdeler er grunnleggende strukturelle komponenter i mekanisk utstyr.
Typiske eksempler inkluderer verktøyhus, Girkassesaker, bærende hus, Pumpekropper, overføringssaker, motorblokker, og spindelbokser.
I motsetning til skaft og ermer, som er dominert av rotasjonsflater, husdeler inneholder vanligvis en kombinasjon av store referanseplan, kryssende boresystemer, monteringsflater, gjengede hull, indre hulrom, og ytre strukturelle funksjoner.
Deres maskineringsvanskelighet kommer derfor ikke fra en enkelt funksjon, men fra å opprettholde det romlige forholdet mellom mange funksjonelle overflater og hullsystemer.
Den dimensjonale og geometriske nøyaktigheten til disse funksjonene påvirker monteringskvaliteten direkte, akselinnretting, lagerytelse, vibrasjon, forsegling, og driftsstabiliteten til hele maskinen.

Viktige maskineringskrav
De viktigste kravene inkluderer borediameter, hullposisjonsnøyaktighet, koaksialitet, plan flathet, vinkelrett, parallellisme, og overflatebehandling.
For lagerhus og girkasser, forholdet mellom flere boringer er spesielt kritisk fordi enhver feiljustering kan påvirke akselinnrettingen, lagerbelastning, gir i inngrep, vibrasjon, og levetid.
| Behov | Hovedformål |
| Borenøyaktighet | Sikrer riktig lager- og akseltilpasning |
| Nøyaktighet i hullposisjon | Opprettholder korrekt monteringsgeometri |
| Koaksialitet | Holder flere lagerhull på linje |
| Plan flathet | Gir stabil montering og montering |
| Vinkelrett / parallellisme | Opprettholder korrekte geometriske sammenhenger |
| Overflatebehandling | Støtter montering, forsegling, og kontaktytelse |
Datumvalg og prosessplanlegging
Datumvalg er grunnlaget for husbearbeiding. Et stabilt og repeterbart referansesystem bør etableres før bearbeiding av kritiske funksjoner.
I enkelt- eller liten batch produksjon, grovstøping kan justeres manuelt i henhold til designreferanser.
I masseproduksjon, armaturbaserte lokaliseringssystemer som f.eks ett-plan-to-pinners prinsipp gi raskere og mer repeterbar posisjonering.
Maskineringssekvensen følger generelt prinsippet "datum først, fly før hull, grovarbeid før etterbehandling.»
Hovedreferanseflater etableres først, etterfulgt av de kritiske hullsystemene.
Å holde viktige operasjoner innenfor samme koordinatsystem bidrar til å redusere kumulative posisjoneringsfeil.
Maskinering av referanseplan og hullsystemer
Referanseplan er vanligvis maskinert av fresing, høvling, eller sliping, avhengig av komponentstørrelse og krav til nøyaktighet.
Etter at de primære datum-flatene er etablert, hullsystemer kan produseres ved boring, reaming, kjedelig, eller spesialisert maskinering.
For vanlige monteringshull, boring kan være tilstrekkelig. Presisjonslagerboringer krever ofte boring eller etterbehandling. Hvor flere boringer må dele en felles akse, linje kjedelig kan gi utmerket koaksial kontroll.
Koordinere maskinering og CNC -maskinering sentre er spesielt egnet når flere hullplasseringer må kontrolleres nøyaktig og produksjonsfleksibilitet er viktig.
Typisk maskineringsrute
En representativ prosess er:
Blindbearbeiding → datum-plan bearbeiding → hovedplan bearbeiding → grov hull bearbeiding → semi-finishing → presisjonsboring/fresing → gjenging og sekundære egenskaper → sluttbearbeiding og inspeksjon
Å skille grovbearbeiding og etterbehandling bidrar til å redusere påvirkningen av skjærekrefter, Rest stress, og termisk forvrengning på endelig nøyaktighet.
For store støpte hus, spenningsavlastning eller stabilisering kan også være nødvendig før presisjonsmaskinering fordi fjerning av store mengder materiale kan frigjøre restspenninger og forårsake dimensjonsbevegelse.
Hvorfor hullsystemnøyaktighet er viktig
I en bolig, individuelle dimensjoner er kun en del av kvalitetskravet.
En lagerboring kan møte sin diametertoleranse, men likevel forårsake funksjonelle problemer hvis aksen er feil plassert i forhold til en annen boring eller monteringsflate.
Derfor, kjernemålet med husbearbeiding er:
Å etablere nøyaktige og stabile geometriske forhold mellom referanseplan, presisjonsboringer, monteringshull, og andre funksjonelle funksjoner.
For fleksibel produksjon, CNC maskineringssentre tilbyr en effektiv kombinasjon av nøyaktighet og tilpasningsevne.
For høyvolumsproduksjon, dedikerte armaturer, kjedelige systemer, automatisert utstyr, og inspeksjon under prosessen kan gi høyere repeterbarhet og produktivitet.
Det grunnleggende prinsippet forblir det samme: kontroller datumsystemet først, bygg deretter hele hullet og overflategeometrien rundt det.
4. Maskinering av sylindriske tannhjul: Tannprofilbearbeiding som prosesskjerne
Sylindrisk gir er viktige transmisjonskomponenter som brukes til å overføre dreiemoment, endre rotasjonshastighet, og opprettholde et definert bevegelsesforhold mellom aksler.
Typiske eksempler inkluderer sylindriske tannhjul, spiralformede tannhjul, innvendige gir, og andre sylindriske girformer.
Maskineringen deres er betydelig mer krevende enn vanlig dreiing fordi tannsystemet må opprettholde nøyaktige profilforhold, bly, Pitch, mellomrom, radiell utløp, og innretting med girboringen eller akselaksen.
Kvaliteten på et gir påvirker direkte girstøy, vibrasjon, lastfordeling, effektivitet, og levetid.
Derfor, utstyrsproduksjon bør betraktes som en integrert prosess som involverer klargjøring av giremne, datokontroll, tanngenerering, varmebehandling, etterbehandling, og sluttkontroll, heller enn bare en tannskjæringsoperasjon.

Hovedbearbeidingskrav for sylindriske tannhjul
Girnøyaktighet blir generelt evaluert fra flere funksjonelle perspektiver.
Bevegelsesnøyaktighet avgjør om giret overfører det tiltenkte vinkelforholdet, mens løpenøyaktighet påvirker jevnhet og vibrasjon.
Tann-til-tann og tannoverflatenøyaktighet påvirker hvor jevnt belastningen fordeles over tennene.
| Behov | Teknisk betydning |
| Tannprofilnøyaktighet | Sikrer den utformede evolvente eller modifiserte tanngeometrien |
| Blynøyaktighet | Kontrollerer tannjustering langs ansiktsbredden |
| Pitch nøyaktighet | Opprettholder korrekt tannavstand og overføringsforhold |
| Radial utløp | Påvirker rotasjonskonsistens og girnetting |
| Borenøyaktighet | Sikrer riktig plassering på akselen |
| Bore-til-tann konsentrisitet | Opprettholder riktig forhold mellom giraksen og tannsystemet |
| Tannoverflatens ruhet | Påvirker friksjon, støy, slitasje, og tretthet |
| Hardhet og kassedybde | Bestem slitestyrke og bæreevne etter varmebehandling |
Typisk sylindrisk tannhjulsbearbeidingsprosess
En representativ utstyrsproduksjonsrute er:
Blankproduksjon → varmebehandling av emnet om nødvendig → giremnedreiing → boring og flatebearbeiding → girskjæring → varmebehandling → datum restaurering → tannhjulsbehandling → inspeksjon
Den nøyaktige rekkefølgen avhenger av materialet, girstørrelse, nøyaktighetsgrad, varmebehandlingsmetode, og produksjonsvolum.
Et spesielt viktig prinsipp er å reservere tilstrekkelig bearbeidingstillegg for operasjoner utført etter varmebehandling.
Prosesser som karburering, slukking, og temperering kan forårsake dimensjonale og geometriske endringer.
Hvis det endelige nøyaktighetskravet er stramt, disse endringene må forutses under tidligere bearbeidingsfaser.
Datovalg er kritisk
Tannsystemet, kjede, og endeflater må opprettholde et presist romlig forhold. Derfor, datumvalg er en av de viktigste avgjørelsene i planlegging av girprosess.
Til akselintegrerte gir, rotasjonsaksen er vanligvis etablert gjennom senterhull eller andre kontrollerte akselreferanser. Til tannhjul av boretype, boringen og endeflaten brukes ofte som funksjonelle lokaliseringsreferanser.
Prinsippet er enkelt:
Maskineringsnulpunktet skal være tett på linje med girets funksjonelle rotasjonsnulm.
Dårlig datumvalg kan gi et tannhjul der tannprofilen er individuelt nøyaktig, men hele tannsystemet er eksentrisk i forhold til boringen.
Dette kan føre til ujevn masking, økt støy, lokalisert tannbelastning, og for tidlig slitasje.
Hovedmetoder for tannbearbeiding
Ulike girskjæreprosesser velges i henhold til girgeometri, nøyaktighet, produksjonsvolum, og om utstyret er internt eller eksternt.
Gear Hobbing
Hobbing er en av de mest brukte metodene for maskinering av ytre sylindriske tannhjul. En roterende platetopp går kontinuerlig i inngrep med tannhjulemnet for å generere tannmellomrom.
Dens største fordeler er høy produktivitet, kontinuerlig kutting, og egnethet for både cylindriske og spiralformede gir. Den er derfor spesielt attraktiv for medium- og produksjon av høyt volum.
Gear Shaping
Gearforming bruker en frem- og tilbakegående kutter som griper inn i arbeidsstykket i et girlignende generasjonsforhold.
Dens evne til å jobbe nær skuldrene og innenfor interne geometrier gjør den verdifull for innvendige gir og visse girstrukturer som er vanskelige å koke opp.
Gear Barbering
Gearbarbering brukes vanligvis før endelig herding for å forbedre tannnøyaktigheten og overflatetilstanden.
Det kan fjerne små avvik produsert under tidligere kutteoperasjoner og er spesielt assosiert med høyvolums produksjon av bilutstyr.
Gearsliping
For herdede høypresisjonsgir, sliping er ofte den siste tannbehandlingen. Det kan forbedre tannprofilen betydelig, bly, Runout, og overflatebehandling.
Girsliping er spesielt viktig for applikasjoner med lav overføringsstøy, høy lastekapasitet, og presis bevegelsesoverføring er nødvendig.
Varmebehandling og etterbehandling etter varmebehandling
Varmebehandling er ofte et av de mest innflytelsesrike stadiene i produksjon av gir fordi giret samtidig må oppnå overflatehardhet, Bruk motstand, utmattelsesstyrke, og dimensjonell stabilitet.
Avhengig av utstyrsmateriale og bruksområde, behandlinger kan inkludere:
- Forgassering
- Karbonitriding
- Nitriding
- Induksjonsherding
- Gjennom herding
For kasseherdede gir, kombinasjonen av en hard slitebestandig overflate og en tøffere kjerne gir en balanse mellom kontakttretthetsmotstand og total strukturell styrke.
Imidlertid, varmebehandling kan også introdusere forvrengning, Rest stress, og dimensjonsendring. Dette er grunnen til at høypresisjonsgir ofte krever en siste sliping eller honing etter varmebehandling.
5. Maskinering av stempler: Presisjonsforming for driftsmiljøer med høy temperatur
Stempler er kritiske frem- og tilbakegående komponenter i forbrenningsmotorer, kompressorer, og andre kraftsystemer.
De opererer under høy temperatur, høyt trykk, vekslende mekaniske belastninger, og kontinuerlig glidende kontakt, så maskineringskravene deres er nært knyttet til termisk ekspansjon, Smøring, forsegling, og utmattelsesytelse.
Motorstempler er vanligvis produsert av aluminiumslegeringer på grunn av deres lave tetthet og gunstige varmeledningsevne, selv om spesialiserte applikasjoner kan bruke andre materialer.
I motsetning til en konvensjonell sylindrisk komponent, et stempel er sjelden maskinert som en enkel rett sylinder.
Dens skjørt, krone, ringspor, pinneboringer, og indre hulrom har alle forskjellige funksjonskrav.
Den sentrale utfordringen er å gjengi den utformede geometrien nøyaktig nok til at stempelet oppnår den nødvendige kjøreklaringen og lastfordelingen under faktisk driftstemperatur, i stedet for bare å tilfredsstille romtemperaturdimensjoner.

Hovedbearbeidingskrav for stempler
| Behov | Teknisk betydning |
| Skjørtdiameter og profil | Kontrollerer løpeklaringen mellom stempel og sylinder |
| Skjørtet rundhet | Fremmer jevn kontakt og reduserer lokalisert belastning |
| Pin-boring nøyaktighet | Sikrer korrekt stempel-pinnetilpasning og lastoverføring |
| Pin-boring posisjon | Opprettholder det geometriske forholdet mellom stempel og koblingsstang |
| Ringspordimensjoner | Styrer stempelring-seter og tetning |
| Rilleposisjon og parallellitet | Forhindrer ujevn ringbelastning og tetningsproblemer |
| Kronegeometri | Påvirker forbrenningen, termisk belastning, og materialfordeling |
| Overflateuhet | Påvirker friksjon, Smøring, og slitasje |
Stempelskjørtet er spesielt viktig fordi dets driftsgeometri påvirkes av termisk ekspansjon og mekanisk deformasjon.
En profil som virker litt ikke-sylindrisk ved romtemperatur kan være tilsiktet, lar stempelet nærme seg ønsket løpeform etter oppvarming.
Typisk stempelbearbeidingsprosess
En representativ maskineringsrute er:
Støping eller smiing → grovdreiing → innvendig bearbeiding → stift-boring bearbeiding → ring-rille bearbeiding → skjørtprofilering → etterbehandling → inspeksjon
Den nøyaktige rekkefølgen avhenger av stempeldesign, materiale, produksjonsvolum, og forholdet mellom stempeltrekkene.
Grovbearbeiding brukes først og fremst for å etablere grunnleggende geometri og fjerne overflødig materiale, mens etterbehandlingsoperasjoner er ansvarlige for å reprodusere den funksjonelle profilen og stramme geometriske toleranser.
For produksjon med høyt volum, dedikert CNC-utstyr og automatisert måling brukes ofte for å opprettholde konsistente dimensjoner fra del til del.
Stempelskjørt profilbearbeiding
En av de mest teknisk krevende operasjonene er maskinering av skjørtprofilen.
Skjørtet kan inkludere nøye kontrollert:
- Tønneprofiler
- Cam-profiler
- Tapers
- Lokal lettelse
- Geometri på skyvesiden
Disse egenskapene kompenserer for den forskjellige termiske ekspansjonen og mekaniske belastningen som oppleves av forskjellige områder av stempelet under drift.
Derfor, stempelbearbeiding er ikke bare et spørsmål om å produsere en nominell diameter. Prosessen må reprodusere en funksjonell tredimensjonal profil.
Moderne CNC-systemer kan bruke koordinatstyrt profilering og verktøykompensasjon for å oppnå den nødvendige geometrien, mens presisjonsmålesystemer verifiserer den faktiske profilen mot designmodellen.
Presisjonsbearbeiding av pinneboringen
Stempeltappboringen er en annen kritisk egenskap fordi den overfører belastningen mellom stempelet og koblingsstangen.
Kvaliteten avhenger av:
Diameter + rundhet + sylindrisitet + stilling + justering
En feil tappboringsposisjon kan påvirke stempelbevegelsen og føre til ekstra belastning i koblingsstangen og veivakselsystemet.
Avhengig av stempeldesign, boringen kan maskineres ved presisjonsboring etterfulgt av honing eller annen finbearbeiding.
Ring-spor maskinering
Ringspor må opprettholde nøyaktig bredde, dybde, stilling, og parallellitet slik at stempelringene kan bevege seg og tette ordentlig.
Dårlig sporgeometri kan føre til:
- Utilstrekkelig tetting
- For høyt oljeforbruk
- Ring som fester seg
- Økt blåsing
- Akselerert slitasje
Rillebearbeidingsprosessen krever derfor tett kontroll av verktøyets geometri og dimensjonskompensasjon, spesielt ved maskinering av aluminiumslegeringer ved høye produksjonsvolum.
6. Koblingsstenger Maskinering: Deformasjonskontroll for komponenter med lav stivhet
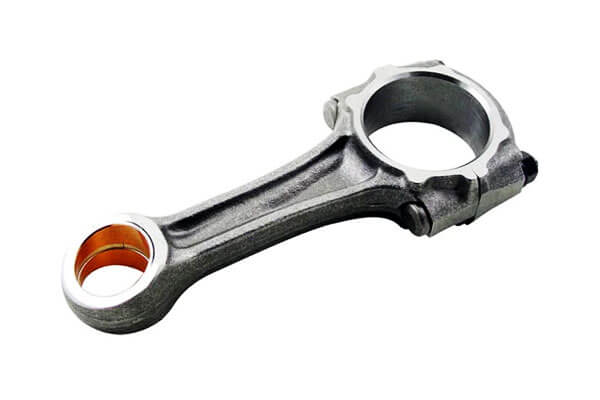
Koblingsstenger kobler stempelet til veivakselen og overfører de vekslende kreftene som genereres under frem- og tilbakegående bevegelse.
De må tåle høye sykliske belastninger, påvirkning, bøying, og tretthet, mens den forblir lett nok til å minimere frem- og tilbakegående masse.
De fleste konvensjonelle koblingsstenger er produsert av smidd stål, selv om aluminium og andre spesialiserte legeringer brukes i spesifikke bruksområder.
Fra et maskineringsperspektiv, vevstenger er utfordrende fordi deres langstrakte struktur og varierende tverrsnitt gir dem relativt lav lokal stivhet.
Som et resultat, klemkraft, skjærekraft, og gjenværende stress kan alle forårsake deformasjon, gjør det vanskelig å opprettholde nøyaktig boringsgeometri og senteravstand.
Typisk koblingsstangbearbeidingsprosess
En generell prosessrute kan være:
Smiing → varmebehandling → datum-bearbeiding → grov ekstern bearbeiding → borebearbeiding → separering av hette → semi-finishing → presisjonsboring/honing → sluttinspeksjon
Rekkefølgen varierer i henhold til koblingsstangdesignet og om det brukes konvensjonell maskinering eller frakturdelt teknologi..
Grovbearbeiding etablerer stabile referanseflater og fjerner mesteparten av bearbeidingsgodtgjørelsen.
Presisjonsboring og honing brukes deretter for å oppnå de endelige boringsdimensjonene og geometrisk nøyaktighet.
Borebearbeiding og etterbehandling
De store og små boringene er vanligvis maskinert gjennom en sekvens med grov boring, semi-finishing, og presis etterbehandling.
Kjedelig etablerer nøyaktig størrelse og geometrisk form, mens honing kan forbedre rundheten ytterligere, sylindrisitet, og overflateegenskaper der det er nødvendig.
For den store monteringen, forholdet mellom stang og hette er spesielt viktig.
Etter at lokket er skilt og satt sammen igjen, den ferdige boringen må opprettholde den utformede geometrien og innrettingen.
Brudddelte koblingsstenger
Bruddspalting er mye brukt for egnede koblingsstangdesign med høyt volum.
I stedet for å produsere en konvensjonell maskinert parringsflate mellom stangen og hetten, et kontrollert brudd initieres langs et forhåndsbestemt område.
De resulterende uregelmessige bruddflatene gir et svært individuelt parringsgrensesnitt, hjelpe hetten og stangen tilbake til sin opprinnelige relative posisjon under montering.
Denne tilnærmingen kan tilby:
- Nøyaktig plassering av hette-til-stang
- Redusert relativ bevegelse
- Eliminering av noen konvensjonelle maskineringsoperasjoner
- Effektiv høyvolumsproduksjon
- Konsekvent monteringsposisjonering når den kontrolleres riktig
Imidlertid, bruddsplitting krever nøye kontrollerte materialegenskaper, hakk geometri, bruddadferd, og prosessparametere. Den er ikke egnet for alle koblingsstangmaterialer eller design.
Kjerneprinsippet for maskinering av koblingsstang
Den grunnleggende utfordringen er å opprettholde det nøyaktige romlige forholdet mellom de store og små boringene og samtidig forhindre deformasjon av den relativt slanke komponenten.
Dette gjør koblingsstangbearbeiding til et klassisk eksempel på presisjonsproduksjon med lav stivhet. Maskinnøyaktighet alene kan ikke garantere det endelige resultatet.
Prosessen må samtidig styre datumvalg, lasting av armaturet, skjærekraft, materialfjerning, varmebehandling, bore etterbehandling, og inspeksjon.
I høyvolum bilproduksjon, den mest effektive prosessen kombinerer derfor stiv og repeterbar feste med kontrollerte maskineringsparametere, automatisert måling, og, der det er hensiktsmessig, brudd-splitt-teknologi.
7. Sammenligning av de seks typiske maskineringsdelene
Selv om aksler, ermer, hus, gir, stempler, og koblingsstenger har svært forskjellige geometrier, deres prosessplanleggingslogikk kan sammenlignes systematisk.
| Del Type | Primær maskineringsutfordring | Kritiske egenskaper | Vanlige prosesser | Hovedkontrollpunkt |
| Aksel | Rotasjonsnøyaktighet og konsentrisitet | Journaler, skuldre, tråder, Keyways | Snu, sliping, spline maskinering | Koaksialitet og runout |
| Erme | Borenøyaktighet og deformasjon | Kjede, AV, endeflate | Boring, kjedelig, reaming, honing | Bore-til-OD-forhold |
| Bolig | Dato og hullsystemnøyaktighet | Monteringsflater, borer, hull | Fresing, kjedelig, boring, sliping | Posisjon og geometrisk nøyaktighet |
| Utstyr | Tanngeometri og varmebehandlingsforvrengning | Tannprofil, bly, Pitch, kjede | Hobbing, forming, barbering, honing, sliping | Girnøyaktighet og utløp |
| Stempel | Funksjonsprofil og termisk geometri | Skjørt, stiftboring, ringspor | Snu, kjedelig, rillebearbeiding | Profil- og posisjonsnøyaktighet |
| Vevstang | Lav stivhet og deformasjon | Små-ende/store-ende boringer | Fresing, kjedelig, honing, bruddspalting | Boreinnretting og senteravstand |
Tabellen viser et viktig mønster: maskineringsmetoden skal følge delens funksjonelle geometri.
Det er ingen universelt overlegen maskineringsprosess.
Dreiing er ideell for roterende overflater, boring er avgjørende for nøyaktige indre diametre, fresing dominerer komplekse prismatiske overflater, sliping gir høy presisjon etter varmebehandling, og formings- eller bruddbaserte prosesser kan redusere maskineringskravene for passende høyvolumskomponenter.
8. Konklusjon
De seks representative deltypene—sjakter, ermer, hus, gir, stempler, og koblingsstenger- gi et nyttig tverrsnitt av mekanisk maskineringspraksis.
Til tross for forskjeller, de samme grunnleggende prinsippene dukker opp igjen og igjen:
Korrekt datumvalg → logisk prosesssekvensering → passende bearbeidingsmetoder → effektiv deformasjonskontroll → pålitelig inspeksjon
Dette er det virkelige grunnlaget for maskineringsprosessdesign.
Målet er ikke bare å fjerne materiale så raskt som mulig.
En vellykket maskineringsprosess må transformere emnet til en komponent som oppfyller dens dimensjonale, geometrisk, funksjonell, metallurgisk, flate, og økonomiske krav konsekvent.
For ingeniører, prosessplanleggere, og produsenter, Å forstå disse seks typiske delkategoriene gir mer enn en liste over bearbeidingsmetoder.
Den tilbyr et praktisk rammeverk for å analysere ukjente komponenter og velge en prosessrute basert på delstruktur, funksjonelle krav, Materiell oppførsel, nøyaktighet, og produksjonsvolum.
Vanlige spørsmål
Hva er den mest utfordrende delen å maskinere blant disse seks typene?
Det avhenger av presisjonskarakteren, men generelt gir gir og stempler den høyeste prosesskompleksiteten.
Gir krever spesialisert tannprofilbearbeiding og stramme geometriske toleranser, mens stempler krever presis kontroll av komplekse buede profiler og flere datumoverføringer.
Hvilken prosess gir den høyeste presisjonskvaliteten på tannhjul?
Gearsliping gir den høyeste tannprofilnøyaktigheten og er standardprosessen for herdede tannhjul med presisjonskvalitet.
Den kan korrigere forvrengning fra varmebehandling og oppnå de høyeste AGMA- eller DIN-nøyaktighetene.
Hvorfor er datumvalg så kritisk i husbearbeiding?
Husene har flere sammenhengende hullsystemer og parringsflater. Alle posisjonstoleranser stables opp fra det primære datumet.
Dårlig datumvalg skaper kumulativ innrettingsfeil som direkte forringer monteringstilpasningen og maskinens ytelse.
Hva er fordelen med bruddsplitting for koblingsstenger?
Brudddeling skaper en perfekt matchet, formlåsende grensesnitt mellom stangen og hetten.
Dette forbedrer monteringsnøyaktigheten, eliminerer maskinering av den parrende overflaten, reduserer antall deler, og øker den store strukturelle integriteten.
Hva er standard finish for lagerhylseboringer?
De fleste presisjonslagerboringer er ferdig med honing, som gir utmerket rundhet, kontrollert overflatestruktur, og jevn størrelse.
For applikasjoner med svært høy presisjon, boresliping eller superfinishing kan spesifiseres.