Jeg har stått ved siden av smipresser i mer enn tretti år.
Jeg har sett 2xxx aluminium komme ut av ovnen glødende oransje, gå under hammeren, og kommer ut enten som en vakker nesten-nettdel eller som en sprukket, foldet skrapstykke som går rett tilbake til omsmeltingsbingen.
Forskjellen mellom disse to resultatene er aldri flaks. Det er å forstå hva 2xxx aluminium vil ha, hvordan den oppfører seg under hammeren, og hvor grensene går.
I denne artikkelen, Jeg vil lede deg gjennom smiing av aluminiumslegeringer i 2xxx-serien fra en praktisk, perspektiv på butikkgulvet.
Vi vil dekke hva 2xxx er, hvorfor den oppfører seg som den gjør, dens mekaniske og fysiske profil, smidbarhet, prosessvinduer, varmebehandling, korrosjonsbekymringer, typiske applikasjoner, og feilene jeg har sett selv erfarne butikker gjøre.
1. Hva er 2xxx-seriens aluminiumslegeringer?
2xxx-serien er aluminium-kobber-familien. Kobber er det primære legeringselementet, vanligvis til stede på 3.5% til 5%.
Små tilsetninger av magnesium, mangan, stryke, silisium, og noen ganger forfiner zirkonium eller titan strukturen og forbedrer egenskapene.
Fordi kobber øker styrken dramatisk, denne familien fikk navnet "hardt aluminium" eller "duralumin» i eldre litteratur.
Som 6xxx og 7xxx, 2xxx legeringer er varmebehandles. Løsningsbehandling etterfulgt av naturlig eller kunstig aldring kan presse styrke til svært høye nivåer.
De vanligste karakterene du vil møte i smibutikker er:
| Legering | Generelle kjennetegn | Typisk smiing / Ingeniørapplikasjoner |
| 2A12 | Middels til høy styrke, God maskinbarhet, mye brukt i Kina | Strukturelle deler, luftfartsrelaterte komponenter, presisjonssmiing |
| 2014 | Høy styrke, God maskinbarhet, nyttig ytelse ved forhøyede temperaturer | Strukturelle komponenter for fly og biler, høyfast smiing |
| 2024 | Høy styrke-til-vekt-forhold, bredt etablert ingeniørlegering | Luftfartsstrukturer, beslag, flykomponenter |
| 2017 | God styrke og maskinbarhet | Festemidler, strukturelle og maskinerte komponenter |
Et viktig teknisk poeng er at 2A12, 2024, og 2014 bør ikke behandles som utskiftbare materialer, selv om de tilhører samme legeringsfamilie.
Deres kjemiske sammensetninger, Mekaniske egenskaper, varmebehandlingsforhold, og gjeldende standarder er forskjellige.
Riktig spesifikasjon bør derfor identifisere eksakt legering, produktform, temperament, og styrende materiell standard.
2. Ytelsesprofil for 2xxx-seriens aluminiumslegeringer
2xxx-legeringer har en veldig tydelig ytelsesprofil. Deres viktigste fordeler er styrke, Styrke-til-vekt-forhold, maskinbarhet, og nyttig ytelse i enkelte applikasjoner med forhøyede temperaturer.
Deres hovedbegrensninger er generelt korrosjonsmotstand og smeltesveisbarhet.
Høy styrke
Høy styrke er vanligvis den første grunnen til at en ingeniør vurderer en 2xxx-legering.
Avhengig av spesifikk karakter, temperament, og produktform, 2xxx legeringer kan gi strekkstyrker i 400–500+ MPa rekkevidde, mens noen sterkere temperamenter og legeringer kan nå betydelig høyere verdier.
For eksempel, en typisk 2A12-T4 produktet kan ha strekkstyrke i ca 400–450 MPa rekkevidde
Disse tallene er nyttige for teknisk sammenligning, men de skal ikke behandles som universelle verdier.
Minimum garanterte mekaniske egenskaper må alltid hentes fra gjeldende materialspesifikasjon.
Det viktige poenget er at 2xxx-legeringer inntar en nyttig posisjon mellom strukturelt aluminium for generell bruk og de høyeste 7xxx-kvalitetene.
Godt styrke-til-vekt-forhold
En smidd 2xxx-komponent kan gi høy strukturell ytelse uten tetthetsstraffen til stål.
Dette gjør legeringsfamilien attraktiv når ingeniører balanserer:
Styrke + Vekt + Seksjon Størrelse + Maskinbarhet
Typiske bruksområder inkluderer romfartsutstyr, høyfaste braketter, strukturelle forbindelser, og andre komponenter hvor det er viktig å redusere massen.
Smiingsprosessen gir en annen fordel ved å la materialet konsentreres rundt hovedlastbanene i stedet for å starte med en solid blokk og bearbeide bort det meste.
Nyttig ytelse med forhøyet temperatur
Noen 2xxx-legeringer har bedre styrkeretensjon ved moderat høye temperaturer enn mange generelle 6xxx-legeringer.
Dette er en grunn til at visse 2xxx-kvaliteter har blitt brukt i fly- og motorrelaterte applikasjoner.
Imidlertid, en erfaren ingeniør bør være forsiktig med uttrykket "høytemperatur aluminium".
2xxx-legeringer er fortsatt aluminiumslegeringer, og deres styrke avtar når temperaturen øker.
Faktisk funksjonstemperatur avhenger av den spesifikke karakteren, temperament, stressnivå, eksponeringstid, og nødvendige mekaniske egenskaper.
For en ekte komponent, det riktige designspørsmålet er:
Hvilke egenskaper beholder denne legeringen og temperamentet ved den faktiske driftstemperaturen?
God maskinbarhet
2xxx er relativt hard og noe sprø. Chips knekker rent. Verktøyslitasjen er lav. Overflatefinishen er god.
Hvis du noen gang har maskinert 5056 eller en gummiaktig 5xxx-legering, du vet hvordan "klebrig aluminium" føles – 2xxx er det motsatte.
Det er nettopp derfor 2xxx er valgt for deler som krever omfattende CNC-bearbeiding etter smiing.
3. De viktigste begrensningene: Korrosjon og sveising
Moderat til dårlig korrosjonsbestandighet
Kobber og aluminium sitter på forskjellige elektrokjemiske potensialer.
Høykobberaluminium er utsatt for intergranulær korrosjon og grop i fuktighet, saltfjøs, eller marine miljøer. 2xxx er klart dårligere enn 5xxx og 6xxx i atmosfærisk korrosjonsmotstand.
For utendørs, kyst, eller våt service, 2xxx må beskyttes – anodisering, kledning, maleri, eller belegg – og galvanisk isolasjon er nødvendig der det kommer i kontakt med stål, kopper, eller rustfritt stål.
Begrenset sveisbarhet
2xxx er ikke en sveisevennlig familie. Konvensjonell smeltesveising har en tendens til å produsere sprekker og redusert sveisestyrke.
For sveisede strukturer, 5xxx eller 6xxx er generelt foretrukket. 2xxx deler er vanligvis sammenføyd ved mekanisk festing, nagler, eller limbinding.
4. Kan 2xxx aluminium smides?
Ja, 2xxx-seriens aluminiumslegeringer kan smides, og mange av dem er veletablerte smimaterialer.
Men etter år rundt aluminiumssmiing presser, Jeg vil gi en enkel advarsel: ikke behandle 2xxx som 6061 aluminium.
2xxx-legeringer har generelt høyere deformasjonsmotstand og er mer følsomme for smitemperatur og deformasjonsforhold.
Prosessvinduet er derfor mindre tilgivende.
Hvis billetten er for kald, materialet blir vanskelig å flytte og sprekker eller ufullstendig fylling blir mer sannsynlig. Hvis den er overopphetet eller holdt for lenge, mikrostrukturelle skader kan oppstå.
Varmsmiing er hovedveien
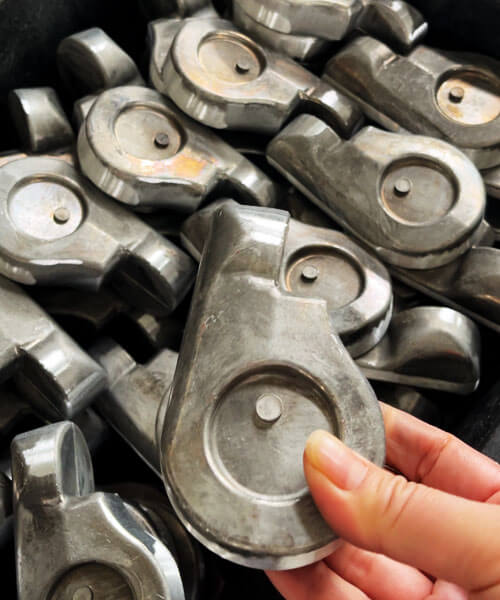
For de fleste 2xxx-smiingsapplikasjoner, kontrollert varmsmiing er den praktiske produksjonsruten.
Som en bred prosessreferanse, innledende smitemperaturer for legeringer som f.eks 2014, 2A12, og 2024 er ofte i området tilnærmet 430–460°C,
med det faktiske arbeidsområdet bestemt av den spesifikke legeringen, billettstørrelse, tøyningshastighet, die design, og smiutstyr.
Minimum etterbehandlingstemperatur må også kontrolleres; å la emnet avkjøles for mye under den endelige deformasjonen kan øke den nødvendige formingsbelastningen kraftig.
Jeg ville aldri behandlet disse tallene som en universell oppskrift. Riktig smivindu må komme fra legeringsspesifikasjonen og være validert på selve produksjonsprosessen.
Det viktigste er jevn temperatur. Hvis utsiden av et emne har riktig temperatur mens sentrum fortsatt er betydelig kaldere, pressen smir effektivt to forskjellige materialer samtidig.
På den annen side, overdreven bløtlegging ved høy temperatur kan fremme kornforgrovning eller andre uønskede metallurgiske endringer.
Det er derfor oppvarmingshastighet, suge tid, emnetemperatur, transfer time, og dysetemperatur alle må kontrolleres sammen.
Pressekapasiteten må samsvare med materialet og geometrien
2xxx-legeringer krever generelt høyere formingsbelastninger enn mange vanlige 6xxx-legeringer. Men fra et smiingeniørperspektiv, pressetonnasje alene er ikke svaret.
Det faktiske kravet avhenger av:
Legering + Billet størrelse + Reduksjon + Del geometri + Die Design + Deformasjonssekvens
En underdimensjonert presse kan gi ufullstendig fylling, overdreven blits, ustabile dimensjoner, og høy dysebelastning.
Bare flytt jobben til en større presse, Imidlertid, vil ikke løse en dårlig preform eller en ineffektiv materialstrømbane.
For vanskelig 2xxx smiing, Jeg ser vanligvis på materialfordeling før du leter etter mer kraft.
En godt utformet preform kan redusere unødvendig lokal deformasjon og utnytte den tilgjengelige pressekapasiteten mye bedre.
Komplekse deler kan dra nytte av flertrinns forming
For relativt enkle geometrier, en konvensjonell varmsmiingssekvens kan være tilstrekkelig. For mer komplekse deler, en forsmiing pluss finish-smiing ruten er ofte mer stabil.
Den første operasjonen fordeler materialet og etablerer den generelle formen. Etterbehandlingen fullfører deretter den kritiske geometrien.
For utvalgte komponenter, en varmformingsoperasjon etterfulgt av kald dimensjonering eller kald etterbehandling kan også forbedre dimensjonsnøyaktighet og overflatetilstand.
Men dette er ikke automatisk den beste ruten for hver del. Den endelige prosessen avhenger av legering, geometri, nødvendig toleranse, produksjonsvolum, og tilgjengelig utstyr.
Den gamle butikkgulvsregelen gjelder fortsatt:
Ikke be den endelige matrisen om å utføre all deformasjonen. Gi materialet et sted som er fornuftig å flyte først.
Materialkvalitet kan ikke ignoreres
2xxx-legeringer er følsomme for kjemi og metallurgiske forhold, så kvaliteten på utgangsmaterialet er avgjørende.
For høye eller ukontrollerte urenhetsnivåer kan påvirke smidbarheten, styrke, Korrosjonsatferd, og konsistens.
Jeg vil ikke si at hver 2xxx-komponent i smikvalitet utelukkende må være laget av "primæraluminium".
Det viktigere kravet er at emnet eller smidde materialet er i samsvar med spesifisert legering og gjeldende materialstandard, med kontrollert kjemi og sporbarhet.
En god leverandør bør være i stand til å gi materialidentifikasjon og kjemisk sammensetning i stedet for bare å oppgi legeringsnavnet på innkjøpsordren.
Hvordan DEZE-teknologi kontrollerer 2xxx-smiing
På Xuchang DENNE teknologien, 2xxx-serien materialer som f.eks 2A12 og 2014 brukes til aktuelle presisjonssmiingsprosjekter.
DEZE driver smiutstyr i 300–2.500 tonn rekkevidde, sammen med kaldsmiingsevne, slik at prosessen kan velges i henhold til komponentens geometri og toleransekrav.
Produksjonsruten kan inkludere varm smiing, kaldliming/smiing, eller en kombinert varm-og-kald prosess der det er teknisk hensiktsmessig.
Materialsammensetning kan verifiseres ved spektrometrisk analyse, med gjeldende forsendelser som følger med material- og hardhetsdokumentasjon for produksjonssporbarhet.
5. Typiske bruksområder for 2xxx smidde komponenter
Når jeg ser på en 2xxx aluminiumssmiing, Jeg begynner ikke med å spørre, "Hvor kan denne legeringen brukes?” Jeg begynner med belastningen, temperatur, korrosjonsmiljø, og maskineringskrav.
Grunnen er enkel: 2xxx-legeringer velges først og fremst for deres høye styrke-til-vekt-forhold og varmebehandlende ytelse.
Hvor disse egenskapene betyr noe, smiing kan gjøre spesielt god bruk av legeringen.
Følgende applikasjoner er blant de vanligste for 2xxx smidde komponenter.
Strukturelle komponenter for romfart
2xxx smidde komponenter er mye vurdert for romfart og strukturelle applikasjoner for fly der høyt styrke-til-vekt-forhold og varmebehandlebar ytelse er viktig.
Typiske eksempler inkluderer:
- Flybraketter og beslag
- Strukturelle klaffer og gaffel
- Monteringskomponenter
- Tilkoblingsbeslag
- Høystyrke støttedeler
Høystyrke bil- og motorsportdeler
2xxx smiing kan vurderes for utvalgte bil, racing, og ytelsesorienterte komponenter hvor vekt og strukturell styrke er viktigere enn maksimal korrosjonsbestandighet.
Typiske eksempler inkluderer:
- Høystyrke braketter
- Fjæringsrelaterte komponenter
- Monteringsstøtter
- Styring og chassisbeslag
- Spesialiserte strukturelle koblinger
Motor og forhøyede temperaturkomponenter
Utvalgte 2xxx legeringer kan brukes til motorrelaterte komponenter og komponenter med moderat forhøyet temperatur hvor nyttig styrkebevaring og lav vekt er nødvendig.
Typiske eksempler inkluderer:
- Motorstøttekomponenter
- Høytemperaturbraketter
- Varmesone strukturelle beslag
- Spesialiserte maskinkomponenter
- Lett støttemaskinvare
Presisjonsmaskinerte strukturelle komponenter
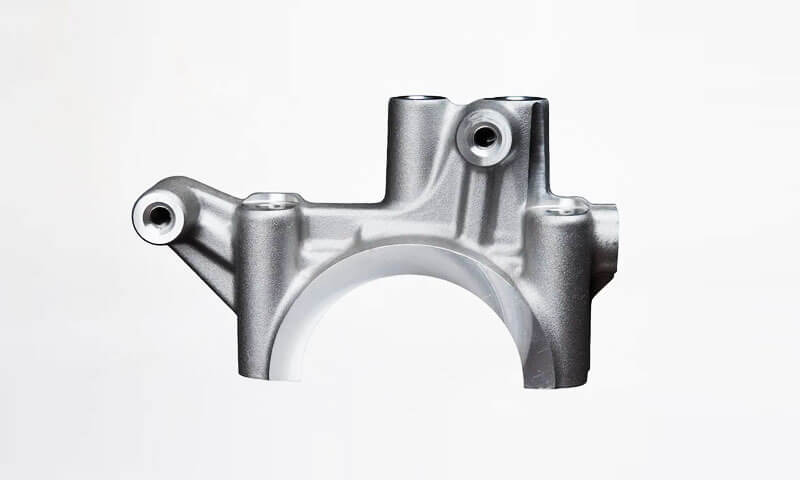
2xxx smiing er godt egnet til komponenter som krever betydelig CNC-bearbeiding etter smiing.
Smiingen gir den nesten netto strukturelle formen, mens maskinering skaper presisjonsfunksjonene som kreves for montering og funksjon.
Typiske eksempler inkluderer:
- Bærende hus
- Presisjonsmonteringsbraketter
- Maskinert konstruksjonsbeslag
- Komponenter med komplekse lommer
- Deler med presisjonsboringer og gjengede hull
Nagler og strukturelle festemidler
Noen 2xxx-legeringer er mye assosiert med høyfaste nagler og festekomponenter, hvor lav vekt og mekanisk styrke er viktig.
Typiske eksempler inkluderer:
- Luftfartsnagler
- Strukturelle festemidler
- Høyfaste pinner
- Tilkoblingsmaskinvare
- Spesialiserte festekomponenter
Jigs, Inventar, og verktøykomponenter
Kombinasjonen av relativt høy styrke og god bearbeidbarhet gjør utvalgte 2xxx-legeringer egnet for visse tekniske verktøy og festeapplikasjoner.
Typiske eksempler inkluderer:
- Maskineringsarmaturer
- Presisjonsjigger
- Verktøyplater
- Plassering av komponenter
- Lette støttearmaturer
6. 2xxx Smiing vs. 6xxx og 7xxx: Hvordan velge?
| Faktor | 2XXX -serien | 6XXX -serien | 7XXX -serien |
| Hovedlegeringssystem | Al-C | Al-mg-si | Al-Zn-Mg, ofte med Cu |
| Styrkepotensial | Høy | Moderat til høy | Veldig høyt |
| Smidbarhet | God, men temperaturfølsom | Generelt god og relativt tilgivende | Bra for utvalgte karakterer, men mer prosesssensitiv |
| Smiing temperaturkontroll | Kritisk; relativt smalt prosessvindu | Moderat | Kritisk; følsom for temperatur og deformasjon |
| Maskinbarhet | Generelt bra | God | Generelt bra |
| Korrosjonsmotstand | Moderat til relativt lavt | Generelt bra | Moderat; sterkt karakteravhengig |
| Sveisbarhet | Generelt dårlig for smeltesveising | Generelt bra for vanlige karakterer | Generelt dårlig for smeltesveising |
| Varmebehandlingsrespons | Glimrende | Glimrende | Glimrende |
| Typisk styrkenivå | Ofte rundt 400–500+ MPa avhengig av karakter og temperament | Vanlige strukturelle karakterer generelt lavere enn 2xxx/7xxx | Kan overstige 500 MPa i høyfaste temperamenter |
| Potensial for vektreduksjon | Høy | God | Veldig høyt |
Typiske smiapplikasjoner |
Høystyrke beslag, Luftfartskomponenter, strukturelle deler, presisjonssmiing | Bildeler, maskineri, rammer, generelle strukturelle komponenter | Luftfart, strukturelle deler med høy ytelse, høyt belastede komponenter |
| Passer best når | Styrke, maskinbarhet, og valgt ytelse ved forhøyede temperaturer er prioriterte | Balansert styrke, Korrosjonsmotstand, og produksjonsevne er påkrevd | Maksimalt styrke-til-vekt-forhold er det dominerende kravet |
| Hovedbegrensning | Lavere korrosjonsmotstand og mer krevende smi-/sveiseforhold | Lavere maksimal styrke enn mange 2xxx/7xxx karakterer | Høyere kostnader og mer krevende korrosjons-/prosesskontroll |
7. Fem regler jeg gir hver ung smiingeniør
Etter nok år rundt aluminiumssmiingspresser, Jeg har lært at de fleste 2xxx-smiingsproblemer ikke kommer fra en dramatisk feil.
De kommer vanligvis fra å ignorere en grunnleggende regel. Dette er de fem reglene jeg gjentar for unge smiingeniører.
Respekter korrosjonsmiljøet
2xxx legeringer velges primært for styrke, ikke for maksimal korrosjonsbestandighet.
På lang sikt utendørs, kyst, eller saltspraymiljøer, materialet trenger en passende beskyttelsesstrategi.
Anodisering, maleri, kledning, eller andre beskyttelsessystemer kan være nødvendig avhengig av legeringen og bruken.
Når den smidde delen er satt sammen med stål, rustfritt stål, kopper, eller andre forskjellige metaller, galvanisk korrosjon må også vurderes.
Ikke vent til korrosjon blir et feltproblem. Sjekk miljøet når du velger legering.
Hvis sveising er et stort krav, Vurder legeringen på nytt
Mange 2xxx legeringer er vanskeligere å smeltesveise enn vanlige 5xxx og 6xxx legeringer.
Sveising kan introdusere sprekker, mykning av varmepåvirket sone, og tap av de opprinnelige varmebehandlede egenskapene.
For en struktur som er sterkt avhengig av sveising, Jeg ville normalt undersøkt en mer sveisbar legeringsfamilie først.
Hvor 2xxx må brukes, mekanisk feste, bolting, eller nagler kan være mer hensiktsmessig avhengig av design.
Leksjonen er enkel: velg legeringen for hele produksjonsprosessen, ikke bare for strekkstyrken.
Ikke behandle den smidde tilstanden som den endelige mekaniske tilstanden
For varmebehandlebare 2xxx legeringer, smiing etablerer form og deformasjonsstruktur, men de nødvendige mekaniske egenskapene oppnås normalt gjennom en spesifisert løsningsbehandling og aldringstilstand.
T4 og T6 er vanlige eksempler, men riktig temperament avhenger av legeringen, produktform, og søknad.
T4 gir generelt en nyttig kombinasjon av styrke og duktilitet, mens eldre forhold med høyere styrke kan gi større styrke.
For en bærende komponent, tegningen skal klart definere nødvendig legering og temperament.
Anta aldri at en smidd del kan brukes direkte, bare fordi selve smiingen ser forsvarlig ut.
Kontroller startmaterialet
Jeg forteller alltid det til unge ingeniører: ikke prøv å fikse dårlig billettkvalitet med en god die.
Utgangsmaterialet må oppfylle spesifisert legeringskjemi og gjeldende materialstandard.
Kjemisk verifisering og sporbarhet er spesielt viktig for 2xxx-legeringer fordi sammensetningen påvirker styrken, Korrosjonsatferd, varmebehandling, og smi respons.
I stedet for å stole på uttrykket "primært aluminium" alene, verifisere materialspesifikasjonen, kjemisk analyse, batchidentifikasjon, og sporbarhetsdokumentasjon.
En stabil smiprosess starter med stabilt materiale.
Velg en smileverandør for prosesskapasitet, Ikke bare trykktonnasje eller pris
2xxx-legeringer kan være uforsonlige. Høyere deformasjonsmotstand, temperaturfølsomhet, og strammere krav til prosesskontroll gjør at et uerfarent smiverksted raskt kan få sprekker, underfylling, folding, overdreven blits, eller dimensjonal ustabilitet.
Ved vurdering av en leverandør, Jeg ville sett utover den oppgitte prisen og spurt:
Kan de designe preformen? Kan de kontrollere billetttemperaturen? Forstår de 2xxx die fylling?
Kan de varmebehandle og inspisere smiingen skikkelig? Kan de bearbeide den ferdige komponenten?
Pressekapasitet er viktig, men en 2000-tonns presse gir ikke automatisk en god 2xxx smiing.
Den virkelige muligheten ligger i kombinasjonen av materialkontroll, die engineering, smi erfaring, varmebehandling, CNC -maskinering, og inspeksjon.
FAQ
Kan 2xxx aluminium smi?
Ja. 2xxx er varmsmidd innenfor et kontrollert temperaturvindu, typisk rundt 430–460°C initial smitemperatur, med en endelig smitemperatur ikke under omtrent 350–380°C.
Utstyrets tonnasje må være tilstrekkelig på grunn av høyere deformasjonsmotstand.
Hva er forskjellen mellom 2A12 og 2024?
De er nære kolleger. 2024 er den internasjonale betegnelsen; 2A12 (tidligere LY12) er den kinesiske karakteren mye brukt i innenlandsk industri.
Egenskapene er like, men kjemitoleranser og leverandørsertifiseringer er forskjellige – verifiser alltid til gjeldende standard.
Hvilke smidefekter er vanlige i 2xxx?
Sprekking og ufullstendig fylling er hovedrisikoen, forårsaket av et smalt temperaturvindu og høy deformasjonsmotstand.
Overoppheting kan forårsake forbrenning; underoppheting forårsaker sprekker. Folding og laps oppstår når formdesign eller presstonnasje er utilstrekkelig.
Hvilket temperament brukes etter smiing 2xxx?
T4 (løsning + naturlig aldring) for duktilitet og bearbeidbarhet, eller T6 (løsning + kunstig aldring) for høyere styrke.
Valget avhenger av lastbanen, tretthetskrav, og nedstrøms maskinering.
Kan XuChang DEZE smi 2xxx serie legeringer?
Ja. Vi dekker 2A12, 2014, og andre 2xxx-kvaliteter som bruker sertifisert primæraluminiumsblokk.
Vårt utstyr inkluderer 300T–2500T presisjonssmiingspresser og kaldsmiingsmaskiner, støtte varmt, kald, og hybride prosesser.
Send oss din tegning for en gratis DFM-analyse som dekker gjennomførbarhet, prosessvei, og kostnadsoverslag.