Over min 29 år med å designe og produsere presisjons korrosjonsbestandige legeringsstøpegods for avsalting av sjøvann, Offshore olje & gass, og marine væskesystemer,
Jeg har sett en konsekvent kostbar feil: ingeniørteam spesifiserer en dupleks eller super dupleks stålkvalitet på en tegning, og anta at ethvert støperi kan produsere en støpegods som samsvarer med ytelsen til smijern.
Det er aldri tilfelle. Dupleks rustfritt stål er notorisk følsomme for størkning av støping, varmebehandling, og urenhetskontroll.
Få en av disse variablene feil, og du ender opp med en del som har samme nominelle kjemi på papiret - men 50% lavere korrosjonsmotstand, sprø bruddadferd, eller skjult indre porøsitet som lekker under trykk.
For omvendt osmose (RO), multi-effekt destillasjon (MED), og termiske avsaltingsanlegg, tilpassede presisjonsstøpte dupleks- og superduplekskomponenter er ikke bare en "fin å ha."
De er den kritiske barrieren mot for tidlig svikt i høyklorid, høyt trykk, erosjonsutsatte prosessstrømmer.
Denne artikkelen bryter ned valg av legeringer, støpeprosessteknikk, applikasjonsspesifikke komponenter, Vanlige feilmodus, og prosesskontrollene som skiller feltbeprøvde støpegods fra katalogdeler som svikter tidlig.
1. Hvorfor dupleks & Super dupleks stålstøpegods definerer avsaltningspålitelighet
Sjøvannsavsaltingssystemer fungerer under noen av de mest aggressive driftsforholdene ved industriell væskehåndtering: 30,000–45 000 ppm kloridkonsentrasjoner, driftstrykk opp til 80 stang for SWRO-systemer, høyhastighets strømningserosjon, og syklisk termisk belastning.
Standard 316L austenittisk rustfritt stål svikter raskt under disse forholdene - gropkorrosjon starter ved sveiser og overflatedefekter innen 12–24 måneder, og stresskorrosjonssprekker (SCC) kan sprekke trykkholdige komponenter i under 5 år.
Dupleksstål, med en to-fase ferritt-austenitt mikrostruktur, leverer omtrent det dobbelte av flytegrensen på 316L, dramatisk bedre grop- og sprekkkorrosjonsbestandighet, og overlegen SCC-motstand i kloridmiljøer.
Mens smidde dupleksrør og stanglager tjener enkle lineære komponenter, avsaltingens mest kritiske deler - pumpekropper, Ventilhus, sprayfordelere, rørplater - er geometrisk komplekse.
Sveisede fabrikasjoner etterlater sårbare sveisesømmer som fungerer som korrosjonsinitieringspunkter.
Presisjonsinvesteringsstøping produserer disse komponentene som monolittiske, sømløse deler, med optimert indre strømningsgeometri og jevn materialytelse over hele delen.
2. Standard tosidig vs. Super duplex: Karakterer, Ytelse & Utvalg
I avsaltingsapplikasjoner, den praktiske forskjellen mellom standard tosidig og Super duplex er hovedsakelig nivået av legering og den resulterende motstanden mot lokal korrosjon, Mekanisk styrke, og tjenestemargin.
En nyttig første screeningsparameter er Pitting motstand ekvivalent antall (Tre), som gjenspeiler bidraget fra krom, Molybden, og nitrogen mot grop-motstand:
Ta = %cr + 3.3(%Mo + 0.5%W) + 16%N
Som en generell ingeniørklassifisering, konvensjonelle duplekskvaliteter er vanligvis i PREN 30–40 rekkevidde, mens super duplex karakterer er generelt over PREN 40.
PREN er nyttig for å sammenligne legeringer, men det bør ikke brukes alene til å forutsi faktisk avsaltningsytelse. Mikrostruktur, overflatetilstand, temperatur, kloridkonsentrasjon, og servicedesign betyr noe.
| Klasse av støpt legering | Typisk legeringsfamilie | Typisk PREN-serie | Kjerneytelse | Typiske avsaltingsapplikasjoner |
| CD3MN / ASTM klasse 4A (2205-type) | Standard dupleks | ~ 35 | God balanse mellom kloridkorrosjonsbestandighet, styrke, og kostnad | SWRO pumpehus, Ventillegemer, manifolder, generelle sjøvann-kontakt komponenter |
| CE3MN / ASTM klasse 5A (2507-type) | Super duplex | ~42+ | Høyere motstand mot pitting, sprekk korrosjon, og klorid SCC enn standard dupleks | Høytrykks SWRO-komponenter, utstyr for inntak av sjøvann, trykkholdige hus, alvorlig sjøvannstjeneste |
CD3MWCuN / ASTM klasse 6A |
Høylegert Super Duplex | ~45+ | Forbedret lokalisert korrosjonsbestandighet for spesielt aggressive kloridmiljøer | Alvorlig saltlaketjeneste, krevende sjøvannskomponenter, applikasjoner med høy korrosjonsrisiko |
Utvalgsveiledning
Tommelfingerregel for utvalg fra tiår med avsaltingsprosjekter: For standard SWRO-anlegg som opererer nedenfor 70 bar med standard saltholdighet i sjøvann, CD3MN gir den beste balansen mellom ytelse og kostnad.
For høytrykkssystemer, saltlake med høy saltholdighet, eller kystnære steder med varmt sjøvann, trinn opp til 2507-grad super dupleks.
Reserver premium høymolybdenkvaliteter kun for ekstrem service der 15+ år design levetid kreves.
Det er ingen fordel å overspesifisere super dupleks der standard dupleks vil gjøre det – materialkostnadene øker med 40–60 %, og bearbeidbarheten synker merkbart.
3. Hvorfor presisjonsinvesteringsstøping er den optimale prosessen
Mange team spør hvorfor vi ikke bare maskindeler deler fra solid dupleksstang, eller lage dem fra sveiset plate. Svaret kommer ned til integritet, ytelse, og totalkostnad.
Integrert, Monolittisk komponentgeometri
En av de viktigste fordelene med Investeringsstøping er det komplekse ventillegemer, Pumpekomponenter, manifolder, og hus kan produseres som enkeltstøpte komponenter i stedet for sammenstillinger av separat fremstilte seksjoner
Dette eliminerer mange sveiseskjøter og tilhørende varmepåvirkede soner.
For dupleks og super dupleks rustfritt stål, dette er spesielt verdifullt fordi sveising krever streng kontroll av varmetilførselen, interpass temperatur, valg av fyllstoff, og påfølgende metallurgisk tilstand.
En monolittisk støping eliminerer ikke automatisk korrosjonsrisiko – støpefeil, overflateskader, og feil varmebehandling kan fortsatt forårsake problemer - men å redusere unødvendige sveisede skjøter kan forenkle korrosjons- og integritetsstrategien.
Nær-nett-form strømningsgeometri
Investeringsstøping replikeres jevnt, konturerte indre strømningsbaner direkte til nesten netto form.
Skarpe maskinerte trinn og sveisestrengturbulens er eliminert, reduserer strømningsakselerert erosjon med 30–40 % sammenlignet med maskinerte eller fabrikkerte strømningsbaner.
Materialeffektivitet
For komplekse pumpe- og ventilgeometrier, investeringsstøping reduserer materialavfall med 60–70 % sammenlignet med maskinering fra massiv stang. Med høyverdige duplekslegeringer, dette gir enorme kostnadsbesparelser.
Dimensjonskonsistens
Presisjonsstøping gir repeterbar dimensjonsnøyaktighet på tvers av produksjonsserier, sikrer jevn tilpasning for tetningsflater og rørforbindelser.
4. Kritiske prosesskontroller for dupleksstøpegods av avsaltingsgrad
Forskjellen mellom en pålitelig dupleksstøping og en defekt er ofte usynlig under visuell inspeksjon.
For avsaltingsapplikasjoner, Korrosjonsmotstand, trykkintegritet, og levetid avhenger av streng kontroll av hele produksjonsprosessen, fra smelting og støping til varmebehandling, maskinering, og endelig overflatebehandling.

Smeltekjemi og urenhetskontroll
Ytelsen til dupleks rustfritt stål er svært avhengig av dets kjemiske sammensetning.
For avsaltningskvalitet støpegods, ladematerialer er nøye kontrollert for å opprettholde stabil og forutsigbar legeringskjemi.
Bruken av returmateriale er også begrenset for å redusere risikoen for forurensning og kjemivariasjon.
Før du strømmer, hver varme analyseres ved hjelp av optisk emisjonsspektrometri (OES).
Den kjemiske sammensetningen kontrolleres mot spesifiserte legeringskrav, med spesiell oppmerksomhet på krom, Molybden, nikkel, og nitrogen, som direkte påvirker korrosjonsbestandigheten og ferritt-austenittbalansen.
Urenhetselementer som svovel og fosfor overvåkes også fordi for høye nivåer kan påvirke støpekvaliteten og korrosjonsytelsen negativt.
PREN kan brukes som en ekstra referanse ved evaluering av legeringens motstand mot grop- og sprekkkorrosjon.
Gate- og størkningsteknikk
Dupleks støpegods i rustfritt stål krever nøye kontroll av fylling og størkning, spesielt for tykkveggede pumpehus, Ventillegemer, og andre trykkholdige komponenter.
Dårlige fôringsforhold kan gi krympeporøsitet og andre interne diskontinuiteter som kanskje ikke er synlige på den ytre overflaten.
Port- og stigerørsystemer er derfor utformet i henhold til komponentens geometri og størkningsegenskaper.
Hovedmålet er å oppnå kontrollert størkning og gi tilstrekkelig fôring til tyngre seksjoner.
For komponenter som inneholder kritiske trykk, intern kvalitet verifiseres gjennom passende ikke-destruktiv testing.
Røntgeninspeksjon kan brukes på første artikler og utvalgte produksjonsprøver for å oppdage indre porøsitet, krymping, og andre støpefeil før komponentene går videre til endelig maskinering og montering.
Løsningsgløding og fasebalansekontroll
Løsningsgløding er et av de mest kritiske trinnene i produksjon av dupleksstøping.
Etter støping, komponentene er løsningsvarmebehandlet innenfor spesifisert temperaturområde og deretter raskt avkjølt, normalt ved bråkjøling med vann der det kreves av karakteren og prosedyren.
Hensikten med denne behandlingen er å gjenopprette en passende ferritt-austenitt-balanse og eliminere uønskede intermetalliske faser som kan ha dannet seg under støpingen.
For dupleksstøpte av avsaltningsgrad, målet er generelt en balansert to-fase mikrostruktur, med det nøyaktige akseptområdet bestemt av materialspesifikasjonen og komponentkravene.
Temperatur, holdetid, og kjølehastigheten må alle kontrolleres nøye.
En uegnet varmebehandlingstemperatur, utilstrekkelig bløtlegging, eller overdreven kjøleforsinkelse kan resultere i en ugunstig fasebalanse eller dannelse av skadelige faser som sigma eller chi.
Disse forholdene kan redusere korrosjonsmotstand og mekanisk ytelse selv om støpingen kan virke helt normal utvendig.
Metallografisk undersøkelse brukes derfor til å verifisere mikrostrukturen og fasebalansen til støpegods av avsaltingskvalitet.
Opptegnelser om varmebehandling og metallografiske resultater bør forbli sporbare til den tilsvarende produksjonsvarmen.
Retningslinjer for sveisereparasjon
Sveisereparasjon av dupleksstøpegods må kontrolleres strengt fordi sveising endrer mikrostrukturen til sveisemetallet og varmepåvirket sone.
Enhver reparasjonssveising bør kun utføres i henhold til en godkjent prosedyre som passer for den spesifikke duplekskvaliteten og komponenten.
Hvor varmebehandling etter sveising er nødvendig, den reparerte støpingen må gjennomgå den tilsvarende behandlingen for å gjenopprette den nødvendige fasebalansen og korrosjonsmotstanden.
Hensikten med sveisereparasjon er ikke bare å fjerne en synlig støpefeil.
Det utbedrede området skal også oppfylle samme funksjonelle og metallurgiske krav som den opprinnelige støpingen, spesielt for trykkholdige og sjøvannsvåte komponenter.
Maskinering og overflatebehandling
Etter varmebehandling og støpeinspeksjon, kritiske funksjoner som forseglingsflater, borer, monteringsflater, og lokaliseringsfunksjoner er presisjonsbearbeidet til spesifiserte dimensjoner og toleranser.
For fuktede og strømningsrelaterte overflater, overflateruhet kontrolleres også fordi overdreven ruhet eller maskineringsskade kan påvirke lokale strømningsforhold og overflatekorrosjonsadferd.
Verktøyets tilstand, maskineringsparametere, og endelig overflatefinish kontrolleres derfor i henhold til komponentens funksjonskrav.
Der det er spesifisert, den endelige overflaten passiveres eller på annen måte kondisjonert for å fjerne fritt jern og overflateforurensning introdusert under produksjon.
Denne siste behandlingen gir en ren overflate i rustfritt stål og bidrar til å bevare korrosjonsmotstanden etablert gjennom riktig valg av legeringer, kontrollert støping, varmebehandling, og presisjonsmaskinering.
5. Korrosjonsytelse i avsaltingsmiljøer
Pitting og sprekker korrosjon
Avsaltingsmiljøet presenterer flere korrosjonstrusler: gropkorrosjon fra kloridioner, spaltekorrosjon ved pakninger og flensforbindelser, og spenningskorrosjonssprekker under strekkspenning i kloridholdige miljøer.
Dupleks rustfritt stål gir betydelige fordeler i forhold til austenittiske kvaliteter i alle tre modi.
Duplekskvaliteter har samme eller enda bedre korrosjonsmotstand og mekanisk styrke som deres austenittiske motstykker.
Sammenlignet med støpte austenittiske stål, de er mer motstandsdyktige mot spenningskorrosjonssprekker og mindre utsatt for korrosjonsutmattelse i kloridholdige væsker.
Rangeringen av korrosjonsytelse i sjøvann følger et klart hierarki:
- Super duplex (Tre > 40) — mest motstandsdyktig mot generelt og lokalisert korrosjonsangrep.
- Standard tosidig (TRE 35–40) – egnet for moderate temperaturer og kloridnivåer.
- Austenitisk 6Mo (Tre ~ 35) — sammenlignbar med standard dupleks i PREN, men lavere styrke.
- Austenitisk 316L (Tre ~ 25) – tilstrekkelig for omgivende sjøvann, men utsatt for varme, klorerte forhold.
Temperatureffekter
Temperatur er den kritiske variabelen som bestemmer om en gitt legering vil fungere eller mislykkes.
Den sammenlignende studien av smidt SDSS og støpt dupleks viste at temperaturøkning reduserer passiv filmstabilitet betydelig..
Begge SDSS-karakterer (S32750 og S32760) bevart passivitet i syntetisk sjøvann opp til 70°C.
Den støpte legeringen DIN/EN 1.4517 mistet passivitet over 50°C. Impedansverdier ovenfor 5 × 10⁵ Ω·cm² ved 25°C avtok med temperaturen, mest betydelig for den støpte legeringen.
Korrosjonsstrømtettheter økte med tre- til fem ganger per 25°C inkrement.
For avsaltingsapplikasjoner som opererer over 50 °C – som inkluderer multi-effektdestillasjon og mange termiske prosesser – er superdupleksstøpegods med riktig varmebehandling avgjørende.
Standard dupleks kan være akseptabelt ved lavere temperaturer, men feilmarginen er liten.
Korrosjonstrøtthet
Avsaltningspumper fungerer under dynamiske belastningsforhold. Impellere opplever vekslende påkjenninger når de roterer gjennom strømningsfeltet.
Ventilkomponenter kan oppleve trykksvingninger. I kloridmiljøer, korrosjonsutmattelse blir en livsbegrensende mekanisme.
Dupleks rustfritt stål er utsatt for kloridindusert SCC og korrosjonstrøtthet, men de tilbyr helt klart nyttige fordeler i forhold til austenittiske kvaliteter når det gjelder motstand mot sprekker.
Et ferrittnivå på ca 55% anbefales for styrke, motstand mot korrosjonsutmattelse, og motstand mot kloridspenningskorrosjon.
6. Feilanalyse: Lærdom fra felten
Casestudie: Sigma fase i en avsaltningskobling
Feilen i en 6-tommers Style D-koblingsstøpt fra ASTM A820 Grade 2A dupleks rustfritt stål i et avsaltingsanlegg gir en detaljert casestudie i produksjonsindusert feil.
Feilmodus:
Lokalisert korrosjonsangrep som fører til sprekker og endelig brudd.
Rotårsak:
Mikrostrukturanalyse bekreftet tilstedeværelsen av sprø sigmafase sammen med ferritt og austenitt i matrisen, noe som var uvanlig med tanke på romtemperaturtjenesten til den mislykkede koblingen.
Sigmafasen ble introdusert under produksjon på grunn av upassende varmebehandling og en utilstrekkelig kjølehastighet.
Utbedring:
Foryngelse varmebehandling ved 1200°C for 30 minutter etterfulgt av bråkjøling gjenopprettet ferritt/austenitt-mikrostrukturen og forbedret korrosjonsmotstanden med ca. 30%.
Finitt element-analyse viste betydelige gjenværende termiske spenninger introdusert under bråkjøling, som må styres gjennom riktig kjølingspraksis.
Ingeniørtime:
Hver dupleksstøping må ha dokumentert løsningsgløding og bråkjøling. Hvis varmebehandlingen ikke er etterprøvbar, komponenten skal ikke aksepteres for sjøvannsservice.
Vanlige feilmekanismer og forebygging
| Feilmodus | Rotårsak | Forebygging |
| Sigmafasesprøhet | Langsom avkjøling fra gløding; oppvarming til 600–950°C område | Obligatorisk bråkjøling av vann etter oppløsningsgløding; unngå stressavlastning i sigma-området |
| Pitting korrosjon | Utilstrekkelig PREN; feil fasebalanse; overflateforurensning | Spesifiser super dupleks for >50° C -tjeneste; verifiser PREN; passivere etter maskinering |
| Spaltekorrosjon | Sveisesømmer; dårlig pakningsdesign; ufullstendig penetrasjon | Bruk støpegods i ett stykke der det er mulig; riktig pakningsvalg |
Korrosjonsutmattelse |
Porøsitet; Overflatefeil; høy stresskonsentrasjon | Kontroller støpekvaliteten; skuddkritiske overflater; design for tretthet |
| Spenningskorrosjonssprekker | Gjenværende strekkspenning; klorid miljø | Avspenning ved 520°C; unngå stressavlastning ved høye temperaturer |
7. Nøkkel tilpassede dupleksstøpekomponenter i avsaltingssystemer
Dupleks og super dupleks støpegods er spesielt verdifulle i avsaltingsutstyr hvor klorideksponering, trykk, væskehastighet, og kompleks geometri forekommer sammen.
Fra et støperiteknisk perspektiv, Målet er ikke bare å velge en korrosjonsbestandig legering, men å produsere en avstøpning med lydmetallurgi, kontrollert geometri, og nok maskineringstillegg for å oppnå de endelige funksjonelle dimensjonene.
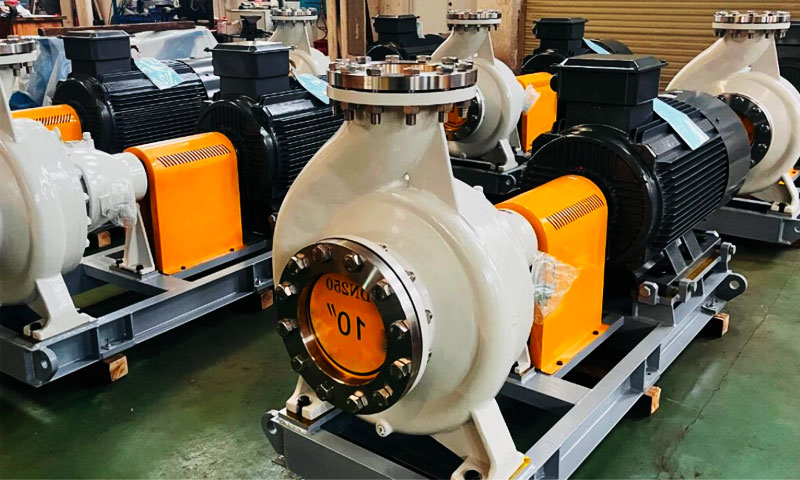
Høytrykks SWRO pumpehus
Høytrykkspumper er kritiske komponenter i sjøvannssystemer for omvendt osmose.
Husene deres må tåle forhøyet trykk, kontinuerlig eksponering av sjøvann, hydraulisk lasting, og potensiell erosjon.
Tilpassede dupleks eller super dupleks støpte foringsrør kan gi en monolittisk trykkholdig struktur samtidig som det tillater komplekse voluttpassasjer, suge- og utløpsseksjoner, ribbeina, monteringsbosser, og flensforbindelser som skal produseres nær deres endelige geometri.
CNC-bearbeiding fullfører deretter akselboringen, Tetningsflater, flens ansikter, og andre kritiske dimensjoner.
Representativt prosjekteksempel: Et sjøvannsserviceprosjekt erstattet konvensjonelle 316L pumpehus etter tilbakevendende lokalisert korrosjon i kritiske fuktede områder.
Et dupleks støpt foringsrør ble deretter valgt for å gi en høyere korrosjonsmotstandsmargin samtidig som det nødvendige trykket og maskineringsevnen ble beholdt.
Ventilhus og interne trimkomponenter
Ventiler som brukes i avsaltingsanlegg er utsatt for kloridholdig vann, trykksvingninger, og gjentatte åpnings- og lukkesykluser.
Kroppen må opprettholde trykkintegritet mens den indre trimmen må gi pålitelig forsegling og motstå lokal erosjon.
Tilpassede dupleksstøpte ventilkropper kan integrere hovedtrykkgrensen, tilkoblingsporter, og indre hulrom i en enkelt komponent.
CNC-bearbeiding etablerer deretter de kritiske ventilsetene, borer, tråder, flens ansikter, og tetningsflater.
For mer aggressivt sjøvann eller saltlakeservice, super duplekskvaliteter kan velges for komponenter som seter, plugger, stilker, eller annen strømningseksponert trim, avhengig av design og korrosjonskrav.
Sjøvannsfordelere og sprøytedyser
Termiske avsaltingssystemer og visse saltvannshåndteringssystemer bruker distributører og spraykomponenter for å kontrollere og distribuere væskestrømmen.
Disse delene inneholder ofte relativt små åpninger, buede passasjer, og lokaliserte høyhastighetsstrømningsregioner.
Investeringsstøping er godt egnet for disse geometriene fordi den kan reprodusere komplekse ytre former og interne flytegenskaper samtidig som mengden av påfølgende maskinering minimeres.
For dupleks eller super dupleks spraykomponenter, støpeprosessen bør opprettholde god overflateintegritet rundt åpninger, strømningsoverganger, og tilkoblingsområder, siden lokale overflatedefekter kan bli initieringspunkter for erosjon eller lokalisert korrosjon.
Rørplater og varmevekslerkomponenter
Rørplater er strukturelle komponenter som støtter et stort antall varmevekslerrør og må opprettholde dimensjonsstabilitet mens de utsettes for korrosive prosessmedier.
Støpeveien kan gi en nesten netto strukturell form, mens CNC-maskinering etablerer rørhullene, tetningsansikter, monteringsfunksjoner, og andre presisjonsgrensesnitt.
Der en komponent inneholder sveisede overlegg, kledning, eller flere materialer, grensesnittene blir ytterligere områder som krever ingeniøroppmerksomhet.
En homogen dupleksstøping kan forenkle materialet og produksjonsstrukturen når applikasjonen er egnet for en støpt løsning.
Komponenter for energigjenvinningsenhet
Energigjenvinningsenheter i SWRO-systemer opererer under høyt trykk og gjentatt trykksyklus.
Deres interne komponenter krever derfor en kombinasjon av mekanisk styrke, Korrosjonsmotstand, dimensjonskonsistens, og god overflatetilstand.
Tilpassede super dupleks støpegods kan vurderes for utvalgte trykkholdige hus, manifolder, rotorer, ermer, og strømningskontrollkomponenter, avhengig av den spesifikke energigjenvinningsteknologien.
For disse delene, dimensjonskontroll blir spesielt viktig fordi små avvik i interne klaringer, Tetningsflater, eller strømningspassasjer kan påvirke driftsytelsen.
8. Dupleks 2205 vs. Super duplex 2507: Hvordan bør kjøpere velge?
For avsaltingsutstyr, valget mellom Dupleks 2205 og Super duplex 2507 bør være basert på klorideksponering, driftstemperatur, korrosjonsgrad, trykk, komponentgeometri, og nødvendig levetid – ikke bare på nominell legeringsstyrke.
For støpte komponenter, kjøpere bør også ta hensyn til tilsvarende gi karakterer i stedet for å spesifisere bare de smidde betegnelsene "2205" eller "2507."
Typiske støpte motstykker inkluderer CD3MN (2205-type) og CE3MN (2507-type).
| Seleksjonsfaktor | Dupleks 2205-type | Super Duplex 2507-type |
| Typisk støpekarakter | CD3MN / ASTM A890/A995 Grade 4A | CE3MN / ASTM A890/A995 Grade 5A |
| Legering kategori | Standard dupleks rustfritt stål | Super dupleks rustfritt stål |
| Korrosjonsmotstand | Høy motstand mot kloridindusert gropdannelse og sprekkkorrosjon | Høyere motstand, spesielt i mer aggressive kloridmiljøer |
| Typisk PREN-nivå | Omtrent 35 som en generell referanse | Vanligvis 42+ som en generell referanse |
| Mekanisk styrke | Høy | Veldig høyt |
| Motstand mot klorid SCC | Utmerket sammenlignet med konvensjonelle austenittiske rustfrie stål | Glimrende, med større korrosjonsmargin ved alvorlig bruk |
| Sjøvannstjeneste | Passer for mange sjøvann, SWRO, og generelle avsaltningskomponenter | Foretrukket der klorideksponering, temperatur, konsentrasjon, eller strømningsforholdene er mer alvorlige |
| Høykloridlake | Egnet når driftsforholdene er kontrollert | Bedre egnet for høykonsentrert saltlake og alvorlig klorideksponering |
| Temperaturfølsomhet | Krever riktig kontroll for å unngå skadelig faseutfelling | Mer følsom for termisk eksponering og krever derfor spesielt streng varmebehandlingskontroll |
Typiske applikasjoner |
Pumpekabinetter, Ventillegemer, manifolder, distributører, strukturelle trykkholdige støpegods | Høytrykkspumpekomponenter, ventilkropper med alvorlig service, kritiske fuktede komponenter, aggressive brinesystemer |
| Produksjonsvansker | Relativt lettere å kaste, varmebehandle, og maskin | Mer krevende på grunn av høyere legeringsinnhold og strengere metallurgisk kontroll |
| Material- og bearbeidingskostnad | Generelt lavere | Generelt høyere |
| Kjøpers prioritet | Balansert korrosjonsmotstand, styrke, Produksjon, og kostnad | Maksimal korrosjonsmargin og langsiktig pålitelighet under tøffe forhold |
| Anbefalt utvalgsgrunnlag | Moderat til alvorlig sjøvannstjeneste der ytelsen av typen 2205 er tilstrekkelig | Alvorlig klorid, konsentrert saltlake, høyere temperatur, eller applikasjoner som krever ekstra korrosjonsmargin |
9. Markedstrender og fremtidsutsikter
Det globale markedet for tosidig rustfritt stål ble verdsatt til ca USD 4.4 milliarder inn 2025 og er anslått å nå USD 6.1 milliarder med 2031, oppnå en sammensatt årlig vekstrate på ca 5.7%.
Avsaltingssegmentet er en nøkkeldriver for denne veksten.
Den globale etterspørselen etter ferskvann fortsetter å øke, driver utvidelse av avsaltings- og vannbehandlingsanlegg, spesielt i tørre områder i Midtøsten, Nord-Afrika, og Asia-Stillehavet.
De intense kloridkonsentrasjonene som er tilstede i avsaltingsprosesser gjør dupleks og super dupleks rustfritt stål til det valgte materialet for kritiske komponenter.
Bare i De forente arabiske emirater, etterspørselen etter dupleks rustfritt stål anslås å vokse med en CAGR som overstiger 7% i løpet av de neste fem årene, drevet primært av avsalting og vannbehandlingsapplikasjoner.
Tre teknologitrender vil forme fremtiden for dupleksstøpegods for avsalting:
- Høyere legerte superduplekskvaliteter med PREN som overstiger 45 for den mest aggressive høye temperaturen, høykloridapplikasjoner.
- Tilsetningsstoffproduksjon av komplekse duplekskomponenter, tilbyr designfrihet utover konvensjonell støping.
- Digital kvalitetssikring — blokkjedebasert materialsporbarhet og digitale varmebehandlingsregistreringer for livssyklusstyring.
10. Konklusjon
Dupleks og super dupleks presisjonsstøpegods er den ukjente ryggraden i pålitelige avsaltingssystemer.
De leverer kombinasjonen av høy styrke, utmerket kloridkorrosjonsbestandighet, og sømløs monolittisk konstruksjon som ingen andre materialer og prosesskombinasjoner kan matche for komplekse trykk- og strømningskomponenter.
Men karakteren på tegningen er bare utgangspunktet. Den virkelige ytelsen bygges gjennom kontrollert smelting, konstruert størkning, presis løsningsgløding, og streng kvalitetskontroll.
Kutt hjørner på noen av disse trinnene, og du får en del som ser riktig ut på papiret — og feiler for tidlig i felten.
Etter 29 år i denne bransjen, mitt råd er enkelt: ikke kjøp avsaltningsdupleksstøpte på pris alene.
De få prosentene du sparer på støpingen vil koste deg 10 ganger mer i for tidlig utskifting, uplanlagt nedetid, og tapt produksjon.
Arbeid med et støperi som spesialiserer seg på duplekslegeringer, dokumenterer hvert prosesstrinn, og validerer fasebalanse og integritet på hvert heat.
Ettersom den globale avsaltingskapasiteten fortsetter å utvide seg for å møte økende vannstress, pålitelige korrosjonsbestandige komponenter vil forbli den mest kritiske driveren for anleggets tilgjengelighet og lave livssykluskostnader.
Støperier som mestrer nyansen til dupleks-støpeteknikk for stål vil forbli sentrale i denne veksten.
Vanlige spørsmål
Hvorfor er løsningsgløding obligatorisk for dupleksstøpegods?
Løsningsgløding løser opp sigmafasen og andre sekundære faser som dannes under størkning og langsom avkjøling.
Uten det, støpingen vil ha redusert korrosjonsbestandighet, Nedre duktilitet, og økt mottakelighet for sprekker.
Løsningsgløding ved 1050–1130°C etterfulgt av umiddelbar bråkjøling av vann er avgjørende.
Kan dupleksstøpegods sveises?
Dupleksstøpegods kan sveises med kvalifiserte prosedyrer, men ferritt-til-austenitt-balansen i sveisemetallet og varmepåvirket sone må kontrolleres.
Varmetilførselen bør begrenses, interpasstemperatur holdt under 100°C, og ettersveis løsningsgløding utført hvis mulig. Feltsveising frarådes på det sterkeste.
Hvordan er støpt dupleks sammenlignet med smidd dupleks når det gjelder korrosjonsytelse?
Støpt dupleks har en grovere mikrostruktur enn smidd, med omtrent tre ganger større inter-austenittisk avstand.
Dette reduserer passiv filmstabilitet, spesielt ved høye temperaturer.
Støpe 1.4517 mister passivitet over 50°C i syntetisk sjøvann, mens smidde S32760 tåler opptil 70°C. Riktig varmebehandling minimerer denne forskjellen, men eliminerer den ikke.
Hvilken ASTM-standard dekker dupleks støpegods i rustfritt stål?
ASTM A995/A995M dekker austenittisk-ferritisk (dupleks) støpegods i rustfritt stål for trykkholdige deler.
Den tilsvarende ASTM A890 dekker generelle dupleksstøpte. Karakterer inkluderer 1B, 2EN, 3EN, 4EN, 5EN, og 6A, med 5A og 6A som superduplekskvaliteter.