
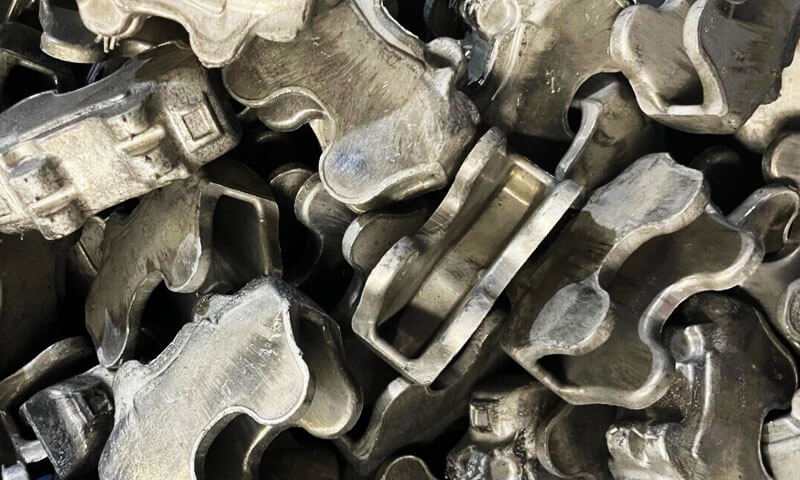
Over min 28 år med aluminiumssmiing og presisjonsmaskinering for motorsykkel- og bilkonstruksjonsdeler, Jeg har hørt det samme spørsmålet flere ganger enn jeg kan telle:
"Du har allerede presset aluminiumet inn i formen. Det er riktig form. Hvorfor trenger du å CNC-maskinere den etterpå?”
Det er et rettferdig spørsmål fra noen som ikke har stått ved siden av en 400-tonns smipresse og sett hva som kommer ut på den andre siden.
De fleste antar at smiing gir en monteringsklar del. I virkeligheten, det som kommer ut av terningen er et smiemne - et strukturelt fundament, ikke et ferdig produkt.
Smiing bygger materialets styrke og røffe form; presisjons CNC-bearbeiding gjør det sterke emnet til en del som faktisk passer, Sel, og yter pålitelig i tusenvis av driftstimer.
Denne artikkelen bryter ned nøyaktig hvorfor sekundær CNC-maskinering ikke er omsettelig for høyytelses smidde aluminiumskomponenter, hvilke operasjoner den utfører, hvordan smiing og maskinering fungerer sammen som komplementære prosesser, og hva du skal se etter hos en leverandør for å unngå kostbare produksjonshull.
Dette er ikke lærebokteori - det er det vi har lært gjennom prøvelser, skrap, og feltfeilanalyse.
1. Smiing gir deg en blank, Ikke en ferdig del
La oss starte med hva aluminiumssmiing gjør det faktisk bra. Når du varmer opp et aluminiumsstykke og komprimerer det til et dysehulrom under hundrevis av tonn med trykk, du oppnår fire viktige ting:
- Du danner den generelle nesten-nettformen til delen
- Du foredler og justerer den interne kornstrukturen langs lastbaner
- Du lager kontinuerlige metallstrømningslinjer som følger delens geometri, dramatisk forbedre utmattelsesstyrken
- Du bygger den grunnleggende strukturelle integriteten som gjør smidde deler 30–50 % sterkere enn maskinert fra solide ekvivalenter
Det er en enorm verdi. Men her er hva smiing ikke kan gjøre, uansett hvor god die du har: den kan ikke produsere endelige presisjonsdimensjoner, glatte flater, eller fine interne funksjoner.
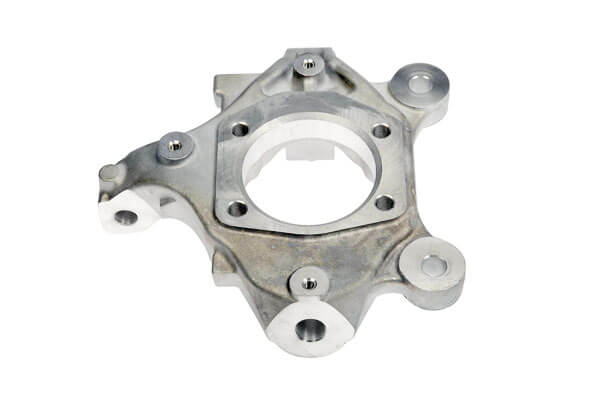
De iboende begrensningene til smidd geometri
Hver smiing må gå på kompromiss mellom formbarhet og presisjon:
- Trekk vinkler: Du trenger 1–3° trekk per side for å kaste ut delen fra dysen.
Det betyr at hver vertikal overflate er avsmalnet, ikke firkantet. Du kan ikke montere en konisk monteringsflate. - Som-smidd toleranse: Selv den beste smiing med lukkede dyse holder kun ±0,2–0,5 mm dimensjonsnøyaktighet. For monteringshull, lager passer, og tetningsflater, du trenger ±0,02–±0,05 mm.
- Overflatetilstand: Som smidde overflater har oksidbelegg, mindre die drag, og skillelinje blinker.
De er ikke flate nok, glatt nok, eller konsistent nok for forsegling eller presisjonsparing. - Fine funksjoner: Små hull, tråder, tette spor, og tynne ribber kan ikke smides pålitelig.
Metallet flyter ikke konsekvent inn i bittesmå dysefunksjoner, og å kaste dem ut uten skade er nesten umulig.
Jeg fikk en gang en ny produktingeniør til å prøve å bestille en smidd motorsykkelbremsecaliper med null trekk og innsmidde gjengehull. Han mente vi betalte for mye for maskinering.
Etter tre mislykkede dø forsøk og 12 kasserte prøvedeler, han aksepterte til slutt det de gamle visste fra før: smiing bygger strukturen; maskinering gir presisjonen.
For deler som bremsekalipere, øvre trippelklemmer, fotpinner, og støtdemperlenker — funksjonene som gjør at delen faktisk monteres og fungerer, er akkurat funksjonene som smiing ikke kan produsere.
2. Nøyaktig hva gjør presisjons-CNC-bearbeiding på et smidd emne?
CNC -maskinering er ikke bare "rydde opp i kantene." Den utfører fem kritiske kategorier av arbeid som gjør et smiemne til en funksjonell komponent.
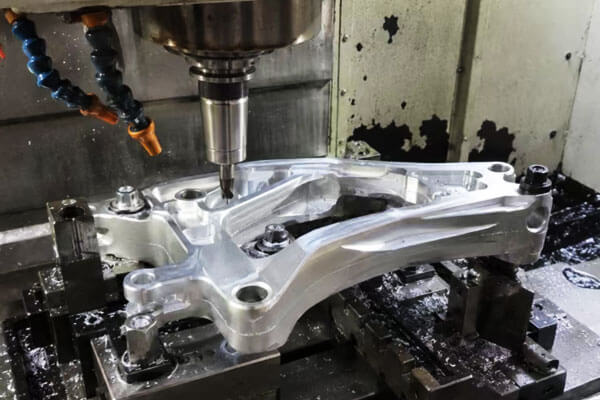
Montering & Lokalisering av hull
Nesten hver smidd konstruksjonsdel kobles til noe annet - en ramme, et sjokk, en bremseenhet.
Nøyaktighet i hullposisjonen avgjør om delen bolter seg rett, om hullene til og med er venstre og høyre, og om forsamlingen ser ujevn belastning etter installasjon.
Skift et hullmønster forbi 0.15 mm på en motorsykkel øvre klemme, og gaflene binder seg. Skift den forbi 0.3 mm, og delen vil ikke monteres i det hele tatt.
Smiing kan ikke holde hullposisjonstoleransen strammere enn omtrent ±0,4 mm pålitelig. CNC-boring og -boring holder ±0,05 mm eller bedre, selv på tvers av flerhullsmønstre.
Gjengede hull
Gjengede hull trenger nøyaktig diameter, dybde, trykkposisjon, og trådformkvalitet.
For deler som blir demontert og satt sammen igjen for service, dårlig trådkvalitet betyr strippet tråder, løse fester, og feltfeil.
Smiing kan ikke produsere brukbare tråder. Du kan smi et pilothull, men den siste tråden er alltid maskinert.
Vi kontrollerer også gjengedybde og forsenkningsgeometri nøyaktig på CNC - noe du ikke kan gjøre konsekvent med et håndtrykk.
Parring & Lokalisering av ansikter
Som smidde overflater er aldri flate nok til å brukes som monteringsflater. En smidd overflate kan ha 0,2–0,5 mm variasjon over ansiktet, pluss trekkvinkelavsmalning.
Fest to slike ansikter sammen, og du får ujevn innspenning, pakningslekkasjebaner, og deler som skifter under belastning.
CNC planfresing produserer kontrollert planhet - vanligvis 0.02 mm per 100 mm for strukturelle flater, og enda tettere for tetting av overflater.
For bremsekaliperhus, at flatheten er det som gjør at bremsevæsken ikke lekker. Det er ikke kosmetisk - det er funksjonelt.
Lagerseter & Holdespor
Enhver del som spinner, pivoter, eller holder en tetning trenger presisjonsboringer, lagerseter, og låseringspor.
Disse funksjonene krever diametertoleranser ned til hundredeler av en millimeter og skarpe, konsekvent sporgeometri.
Smiing kan ikke produsere en lagerboring til H7-toleranse. Den kan ikke produsere et firkantet holdespor med skarpe hjørner. Dette er strengt tatt CNC-operasjoner - dreiing, kjedelig, og innvendig rilling.
konturer, Lysfunksjoner & Break Edges
Høyytelses smidde deler får ofte lysende lommer, Chamfers, og raffinerte ytre konturer under bearbeiding.
Vi fjerner overflødig materiale der det ikke er last for å spare vekt – kritisk for motorsykkel- og bildeler der hvert gram betyr noe.
Vi bryter også skarpe kanter, fjern skillelinjeblinken, og bland overganger.
Dette er ikke bare for utseende: skarpe kanter er spenningsstige. En ren maskinert avfasning kan forbedre utmattingslevetiden med 20–30 % på en belastet del.
På slutten av dagen, CNC-bearbeiding gjør ikke bare at delen passer. Den kontrollerer vekten, balansere, forsegling, bære livet, og utmattelsesytelse.
3. Smiing og CNC-bearbeiding: Utfyllende, Konkurrerer ikke
Noen ganger hører jeg folk framstille dette som «smiing vs. maskinering." Det er feil måte å se det på.
De løser helt andre problemer, og de beste komponentene bruker begge for det hver gjør best.
| Behandle | Kjernefunksjon | Primær styrke | Nøkkelbegrensning |
| Smiing av aluminium | Bygger strukturelt fundament; justerer kornstrømmen; forbedrer utmattelsesstyrken | Overlegen materiell integritet; høy styrke-til-vekt | Begrenset dimensjonsnøyaktighet; kan ikke produsere fine funksjoner |
| Presisjon CNC -maskinering | Gir endelig dimensjonsnøyaktighet; produserer funksjonelle funksjoner; kontrollerer overflatekvaliteten | Ekstremt presis; fleksibel funksjonsgeometri | Fjerner materiale; forbedrer ikke grunnmaterialets styrke |
Hvorfor ikke bare maskin fra solid barlager?
Hvis du trenger presisjon, hvorfor ikke bare frese hele delen ut av en solid blokk av aluminium? Jeg har også spurt folk om det.
Det er sant at du kan lage nesten hvilken som helst form på en CNC-fres fra solid stang. Men det er tre store ulemper:
- Massivt materialavfall: For en typisk motorsykkelbremsecaliper, du vil fjerne 65–75 % av startlinjen som sjetonger.
Smidde emner fjerner bare 10–20 %. For produksjon med høyt volum, det er en enorm kostnadsforskjell. - Kutt kornstrømmen: Maskinering fra solide kutt rett på tvers av den naturlige kornretningen. Smidd deler har kornflyt som følger delformen, gir 30–50 % bedre utmattelsesstyrke.
Jeg har sett tretthetstestede maskinerte fra solide skyvelære sprekke ved mindre enn halvparten av syklusantallet av smidde og maskinerte ekvivalenter. - Lengre syklustid: Å bearbeide en kompleks del fra solid tar 2–3 ganger lengre tid enn å bearbeide et nesten nett smiemne.
Hvorfor ikke bare smi og hoppe over maskinering?
På den andre siden, du kan ikke hoppe over maskinering og montere deler som smidde.
Toleransen er for løs, overflatene er for ru, og det er ingen funksjonelle funksjoner. Delen vil ikke passe, vil ikke forsegle, og vil mislykkes for tidlig.
Den optimale produksjonssekvensen
For strukturelle deler i aluminium med høy ytelse - bremsekalipere, øvre trippelklemmer, fotpinner, sjokkkoblinger, og lignende - standarden bevist prosessflyt er:
Produktdesign → Dyseutvikling → Varmaluminiumsmiing → Varmebehandling → Presisjons-CNC-bearbeiding → Dimensjonell inspeksjon → Overflatebehandling → Endelig inspeksjon & Leveranse
Denne kombinasjonen utnytter styrken og materialeffektiviteten til smiing og presisjonen og detaljene til CNC-bearbeiding.
Det gir deg det beste fra to verdener, og det er slik nesten alle høyytelses strukturelle deler av aluminium er laget.
4. Hvorfor innkjøpsteam må se forbi Forge Press
Når du kjøper smidde aluminiumskomponenter, den største feilen du kan gjøre er å bare spørre om leverandøren har en smipress.
Evnen til å smi blanken er bare halve ligningen. Om du kan rampe opp til stall, kvalitetsvolumproduksjon avhenger helt av leverandørens sekundære maskinerings- og prosessintegrasjonsevne.
Det er fire kritiske evner å evaluere:
Riktig maskineringsgodtgjørelsesplanlegging
Maskineringsgodtgjørelse er en balansegang. Legg igjen for mye, og du kaster bort materiale og legger til CNC-syklustid.
Legg igjen for lite, og du kan ikke rydde opp i smieskalaen, Utkast til vinkel, og forvrengning — du ender opp med eksponert smihud på et parrende ansikt.
Gode leverandører bygger maskineringsgodtgjørelse inn i formdesignet fra dag én. De legger ikke bare til en uniform 0.5 mm overalt. De legger mer vekt på områder med høy forvrengning og mindre på stabile funksjoner.
Det er her erfarne maskiningeniører tjener pengene sine. Jeg har sett dårlig utformede dies med 1 mm ekstra lager på den ene siden og negativ lager på den andre — ubrukelig.
Konsistent fixturstrategi
Komplekse smidde deler krever nesten alltid flere oppsett for å maskinere alle sider.
Hver gang du løsner og fester delen igjen, du introduserer innrettingsfeil. Dårlig feste forårsaker posisjonsfeil i maskinert smiing.
En dyktig leverandør vil utvikle dedikert beslag som lokaliserer smidde datumfunksjoner, opprettholder konsistent justering på tvers av operasjoner, og holder del til del variasjon tett.
For flerhullsmønstre og koaksiale funksjoner, fixturnøyaktighet bestemmer direkte monteringsutbyttet.
Intern dimensjonell verifikasjonsevne
Du kan ikke bedømme en smidd og maskinert del etter øyet. Kritiske strukturelle deler - spesielt bremser, styring, og opphengskomponenter - krever verifisert dimensjonal inspeksjon.
Se etter leverandører med egen koordinatmåler (CMM) evne, dedikerte boringsmålere, og kalibrerte inspeksjonsverktøy.
Gode leverandører sjekker kritiske dimensjoner på hver første del, og revider prøvedimensjoner på tvers av hver batch. Hvis en leverandør sier «vi bare øser det," gå bort.
Overflateprosesskoordinering
Anodisering, perlesprengning, og polering endrer alle deldimensjonene litt - noen få mikron til noen få tideler, avhengig av prosess.
Hvis du bearbeider til endelig utskriftsstørrelse og deretter anodiserer, du kan ende opp i oversize eller utenfor toleranse.
Erfarne leverandører forventer tykkelse på overflaten under maskinering. De etterlater kontrollert lager for belegg, så sluttdimensjonene lander rett på målet etter overflatebehandling.
Dette høres lite ut, men jeg har sett hele partier avvist fordi maskinering ikke tok hensyn til anodisering.
For tilpassede programmer og programmer med lavt volum, arbeider med en enkelt kilde som gjør verktøy, smi, maskinering, undersøkelse, og overflatebehandling eliminerer nesten alle grensesnittgap. Færre overleveringer = færre feil.
5. Hvorfor hente presisjonssmiing i aluminium fra DEZE Technology?
På Denne teknologien, en spesialist i presisjonssmiing og maskinering av aluminium med hovedkontor i Xuchang, Henan, Kina, vi har bygget hele vår virksomhet rundt denne integrerte ende-til-ende-produksjonsmodellen.
Vårt kvalitetsstyringssystem er sertifisert til ISO 9001:2015, med full sporbarhet på tvers av alle trinn - fra intern formkonstruksjon og preforming av emner til varm aluminiumssmiing, T6 varmebehandling,
5-akse presisjon CNC maskinering, CMM dimensjonell verifisering, og overflatebehandling – alt kontrollert under ett tak.
Vi konstruerer maskineringsgodtgjørelser direkte inn i den første formdesignen for å optimalisere materialfjerning, utvikle dedikert delspesifikk beslag for å opprettholde posisjonsnøyaktigheten, og validere kritiske dimensjoner per batch.
For innkjøpsteam, denne enkeltkildefunksjonen eliminerer overleveringsfeil på tvers av leverandører, reduserer ledetider for programopptrapping, og leverer konsekvent, produksjonsklare smidde aluminiumskomponenter for motorsykkel, bil, og industrielle strukturelle applikasjoner.
6. Konklusjon
Aluminiumssmiing og presisjons-CNC-bearbeiding er ikke konkurrerende prosesser. De er to ledd i samme produksjonskjede, hver gjør det de gjør best for å bygge en del som er både sterk og presis.
Smiing leverer det strukturelle fundamentet: justert kornstrøm, forbedret utmattelsesstyrke, og nesten nettform som minimerer materialavfall.
CNC-bearbeiding gir funksjonell presisjon: nøyaktige hullposisjoner, flate parrende ansikter, ordentlige tråder, lager passer, og kontrollert overflatekvalitet som gjør at delen faktisk monteres, forsegle, og sist.
For belastede deler med høy ytelse - bremsekalipere, styrekomponenter, Opphengslenker, og alle de andre delene som holder rytterne trygge og utstyret i gang - du kan ikke ha det ene uten det andre.
De beste smidde delene i verden er ubrukelige hvis de ikke passer. De mest nøyaktig maskinerte delene er svakere hvis de er kuttet fra solid stang.
Den virkelige ferdigheten – og den virkelige verdien av en god leverandør – er å knytte hele prosessen sammen: dysedesign som står for maskineringsbeholdning, smiing som produserer konsistente emner,
armatur som holder innretting, maskinering som treffer toleranser, og inspeksjon som fanger opp problemer før de sendes.
Få den kjeden riktig, og du får deler som er sterke, nøyaktig, og konsekvent batch etter batch.
Vanlige spørsmål
Trenger alle aluminiumslegeringer CNC-bearbeiding?
Ingen, ikke alle. Enkle ikke-parrende strukturelle braketter, rå avstandsstykker, og deler med lav toleranse kan noen ganger brukes som smidde med kun avgrading.
Men hvilken som helst del med monteringshull, gjengede funksjoner, Tetningsflater, lager passer, eller trange dimensjonstoleranser vil kreve sekundær CNC-bearbeiding.
For motorsykkel- og bilkonstruksjonsdeler, det er vel over 90% av produksjonssmiing.
Er 6061 aluminium bra for CNC-bearbeiding etter smiing?
6061 er utmerket for smidde og deretter maskinerte komponenter. Den har en god styrkebalanse, duktilitet, og maskinbarhet, og den reagerer veldig forutsigbart på T6 varmebehandling.
Vi bruker den mye til fotpinner, øvre trippelklemmer, parentes, og lenker. Det maskinerer rent, holder godt toleranse, og anodiserer jevnt.
For høyere styrkekrav, 7075 maskiner også, men det er mer hakkfølsomt og krever mer nøye planlegging av verktøybanen.
Vil CNC-maskinering ødelegge styrken til en smidd del?
Ikke hvis det er gjort riktig. Riktig CNC-bearbeiding fjerner bare den forhåndsplanlagte bearbeidingstillegget utenfor den funksjonelle lastbanen.
Nøkkelen er å designe delen, smiing av kornstrøm, og maskinbearbeiding sammen — slik at du aldri skjærer gjennom kritiske bærende kornlinjer eller maskinerer bort stresset hud.
Dårlig maskinering kan absolutt ødelegge en smiing. Hvis du bearbeider et dypt spor rett over en høystresssone, du skaper en stressstigning og dreper tretthetslivet.
Det er derfor DFM (design for produksjonsevne) gjennomgang mellom smiingeniører og maskineringsingeniører betyr så mye.
Kan smidde deler sendes rett etter CNC-bearbeiding?
Nesten aldri. Etter maskinering, du trenger fortsatt dimensjonsbekreftelse, avbør, rengjøring, Overflatebehandling (eloksert, sprengning, etc.), og sluttkontroll.
Først etter at alle sjekker er bestått, pakker og sender du. Å hoppe over sluttkontroll er hvordan defekte deler slipper gjennom til kundene.

