1. 導入
淡水は 21 世紀を決定づける資源課題です. すでに20億人以上が水不足地域に住んでいる, そしてによって 2030, 世界の淡水需要は供給を約約上回ると予測されています 40%.
このような背景に対して, 海水淡水化はニッチな産業プロセスから国家の水安全保障の戦略的支柱へと移行しました.
数字が物語る. 世界の淡水化市場は、2000 年で約 180 ~ 200 億米ドルと評価されています。 2024 そして米ドルを超えると予測されています 35 2030年代初頭までに10億人, 約 7 ~ 9% の年間複合成長率で成長.
より多い 21,000 淡水化プラントは現在世界中で稼働しています, 過剰生産 100 1日あたり100万立方メートルの淡水.
中東と北アフリカが世界の生産能力の約半分を占める, しかし、現在最も急速な成長が起こっているのはアジア太平洋地域です。, ラテンアメリカ, さらにはヨーロッパや北米の水ストレス地域でも.
これらの各工場の背後には、精密設計コンポーネントのサプライ チェーンが存在します。: 高圧ポンプ, エネルギー回収装置, バルブ本体, 熱交換器チューブ, 膜ハウジング, インペラ, 耐食性鋳物.
これらのコンポーネントは、高圧海水など、産業工学において最も過酷な条件下で動作します。, 高温, 塩化物, 溶存酸素, 研磨性浮遊固体.
この記事では、海水淡水化産業を次のような観点から考察します。 精密機器メーカー.
エンジニアリング上の課題をカバーします, 重要なコンポーネント, 材料選択戦略, 製造プロセス, 製造可能性を考慮した設計, そしてその先にあるチャンス.
2. 海水淡水化産業を理解する
海水淡水化は、海水から溶解塩やその他の不要な成分を除去して淡水を生成します。.
このプロセスには通常、海水の取水が含まれます。, 前処理, 塩抜き, 治療後, 濃縮された残留流の管理と.
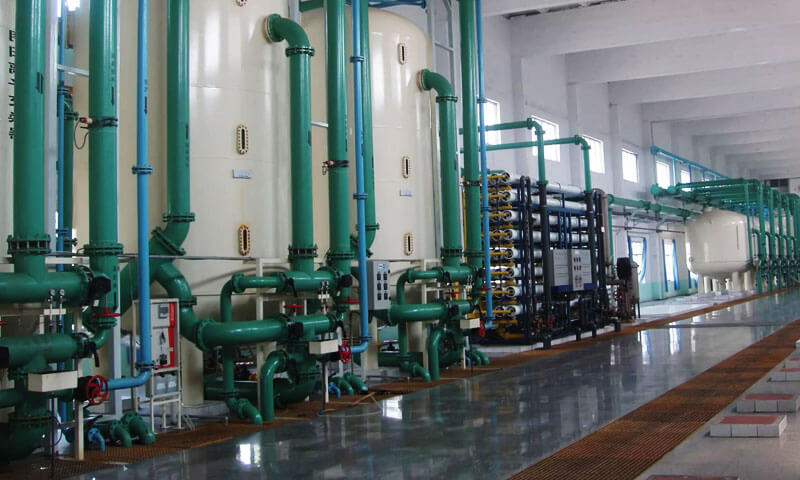
工業用淡水化では 2 つの確立されたアプローチが主流: 膜ベースの分離, 特に海水の逆浸透 (スロ), 熱淡水化, 多段フラッシュ蒸留を含む (国境なき医師団) そして多重効用蒸留 (と).
動作原理が異なるため、機器や材料に対する明確な要件が作成されます。.

海水の逆浸透 (スロ)
SWRO は半透膜を使用して水を溶解塩から分離します.
高圧ポンプは、水を膜に通すのに必要な圧力を提供します。, 溶解した塩のほとんどは濃縮液に残りますが、.
典型的な SWRO プロセスには以下が含まれます。:
- 海水取水口:水は沖合または沿岸の取水システムを通じて収集されます.
- 前処理:スクリーニング, 濾過, およびその他の処理ステップにより、膜を損傷したり汚したりする可能性のある懸濁物質や汚染物質が減少します。.
- 高圧ポンピング:膜システムの要件を満たすために給水圧力が増加します.
- 膜分離:水は膜を通過します, 透過水と濃縮ブラインの流れを生成します.
- エネルギー回収:適切な装置は濃縮液内の圧力エネルギーの一部を回収します.
- 治療後:製品の水は、必要な水質仕様を満たすように調整されています.
高圧ポンプ, バルブ本体, インペラ, 多様体, エネルギー回収装置, 圧力を含むコンポーネントはこのプロセス内で確実に動作する必要があります。.
したがって、材料の選択と製造品質は、動作の信頼性とメンテナンス計画の両方にとって重要です。.
エネルギー回収は、加圧濃縮液に残っているエネルギーを完全に消散させるのではなく再利用するため、特に重要です。.
熱淡水化
熱脱塩は蒸発と凝縮によって淡水を分離します.
これは、熱インフラが確立されている地域、またはプロセス条件が熱による脱塩に有利な地域に特に関連します。.
主な技術としては、:
多段フラッシュ蒸留 (国境なき医師団):加熱された海水は、徐々に低い圧力に維持された連続するチャンバーを通過します。.
水の一部が蒸発して蒸気になる, 凝縮されて淡水が生成される.
複効用蒸留 (と):水は複数の効果にわたって蒸発します, ある段階からの蒸気が別の段階に熱を供給する. この構成により、プロセス全体で熱エネルギーが再利用されます。.
火力発電所では熱交換器が使用されます, 蒸発器の部品, パンプス, バルブ, 配管, サポートします, およびさまざまな温度の組み合わせに耐える必要があるその他の機器, 生理食塩水, スケーリング, と腐食.
SWROとの比較, 熱淡水化は熱伝達をより重視します, 熱安定性, 温度関連劣化に対する耐性.
適切なプロセスはエネルギーの利用可能性に依存します, 給水特性, 製品水の要件, そしてプロジェクトの経済学.
前処理, 治療後, および塩水管理
脱塩装置は主な分離段階を超えて拡張されています.
前処理システムは浮遊物質を除去し、膜の汚れや下流の機器の損傷のリスクを軽減します。.
後処理プロセスにより pH が調整される場合があります, ミネラルを加える, または、製品水をその意図された用途に合うように調整する.
塩水管理もプラント設計の重要な部分です. 濃縮物には高い塩濃度が含まれており、残留処理化学物質が含まれる場合があります。.
その取り扱いと排出の取り決めは、地域の環境要件を考慮する必要があります, 受水条件, およびプロセスストリームの特性.
ものづくりの視点から, これらの補助システムには信頼性の高いフィルターハウジングが必要です, バルブ本体, 多様体, 継手, 化学薬品投与コンポーネント, およびその他の流体取り扱い機器.
主要な淡水化技術の比較
| 要素 | 海水の逆浸透 | 熱淡水化 |
| 分離 原理 | 圧力による膜分離 | 蒸発と凝縮 |
| 主要な エネルギー 要件 | ポンプおよび関連機器の電気エネルギー | 熱エネルギー, 電力と一緒に |
| 致命的 装置 | 高圧ポンプ, 膜, バルブ, エネルギー回収装置 | 蒸発器, 熱交換器, パンプス, バルブ |
| 主要 オペレーティング 懸念事項 | 圧力の完全性, 膜の汚れ, 腐食, エネルギー消費 | 熱伝達, スケーリング, 腐食, サーマルサイクリング |
| 製造業 優先順位 | 正確な油圧コンポーネント, 圧力の完全性, 材料の適合性 | 熱安定性, 耐食性, 寸法安定性 |
| 一般 プロジェクト 考慮事項 | 膜性能, エネルギーの使用, 給水の水質 | 熱利用可能性, 温度条件, プロセス統合 |
どちらのプロセスも、すべてのプロジェクトにとって普遍的に好ましいというわけではありません. 技術の選択は特定の水源を反映する必要があります, エネルギー供給, 必要な容量, 環境条件, ライフサイクルコスト.
3. 海水淡水化装置における主要なエンジニアリング上の課題
海水淡水化では、機械的な機能を組み合わせることができます。, 化学薬品, と運用上の課題.
コンポーネントは複数の劣化メカニズムを同時に経験する可能性があります, そのため、材料の選択と製造管理は完全なサービス環境を反映する必要があります。.
塩化物による腐食
海水には高濃度の塩素イオンが含まれています, 影響を受けやすい合金の局所的な腐食を促進する可能性があります.
最も関連性の高い形態としては孔食が挙げられます。, 隙間腐食, 塩化物応力腐食割れ.
孔食は受動表面の局所的な弱点から発生する可能性があります. 隙間腐食はガスケット周囲の狭い隙間で発生する可能性があります, ファスナー, 預金, またはフラッシュが不十分な領域.
応力腐食割れには、影響を受けやすい材料の組み合わせが必要です, 適切な腐食環境, および引張応力.
メーカー向け, 影響は耐食合金の選択を超えて広がります.
鋳造の健全性, 表面状態, 隙間の形状, 加工品質, 異種金属との接触はすべてコンポーネントの性能に影響を与える可能性があります.
高圧および機械的負荷
SWRO システムは、高圧ポンピングを使用して海水の浸透圧を克服し、必要な膜性能を実現します。.
その結果, 選択されたポンプケーシング, バルブ本体, 多様体, 接続コンポーネントは、厳しい圧力と機械的要件を満たさなければなりません.
重要な設計上の考慮事項には次のものがあります。:
- 壁の厚さと局所的な応力集中
- フランジとボルト接続の形状
- 圧力による変形
- 鋳造の健全性と内部の不連続性
- シール界面の寸法精度
- 検査および圧力試験の要件
コンポーネントは寸法図を満たしていても、その材質が不適切なままである場合があります。, 鋳造品質, または機械的特性が設計仕様を満たしていません.
侵食, キャビテーション, および流体による摩耗
ポンプのインペラやその他の流れに接触するコンポーネントは、流体の速度によって表面損傷を受ける可能性があります。, 浮遊粒子, 局所的な気圧の変化.
侵食には、流動する流体や混入した粒子によって引き起こされる材料の損失が含まれます。. キャビテーションは、低圧領域で蒸気の泡が形成され、崩壊するときに発生します。, 表面に損傷を与える局所的な衝撃を引き起こす.
これらの機構は油圧設計と材料特性に依存します。. ブレードの形状, フロートランジション, 表面仕上げ, 動作点, 浮遊物質の存在はすべて性能に影響を与えます.
このため, 耐久性のあるインペラには強力な合金以上のものが必要です.
正確な形状も必要です, 適切な表面仕上げ, 適切な鋳造の完全性, 必要な機能インターフェイスの加工と.
スケーリングと汚れ
ミネラルスケーリングは、溶解した成分が沈殿し、機器の表面に蓄積すると発生します。. 汚れは浮遊粒子によっても発生する可能性があります, 有機物, そして生物学的成長.
堆積物により流路が制限される可能性があります, 熱伝達性能を低下させる, バルブに干渉する, メンテナンス要件も増加します.
膜システムにおいて, 不適切な前処理は膜の汚れや動作圧力の上昇につながる可能性があります.
メーカーは、機器の設計を満たす形状を作成することで支援できます。, 実用的であれば、意図しないデッドゾーンを最小限に抑える, コンポーネントを確実に検査できるようにする, 掃除された, そして維持された.
温度と熱サイクル
熱脱塩システムはコンポーネントを加熱された塩水にさらします, 蒸気, そして繰り返される温度変化.
熱膨張, スケーリング, 腐食, 設計時に差動を考慮する必要があります.
適切な材料は、高圧 SWRO ポンプ用に選択された材料とは大幅に異なる場合があります。.
特に, 熱システムでは、高温の機械的特性と実際のプロセス雰囲気に対する耐性が重要になります.
エネルギー効率と信頼性
エネルギー消費は海水淡水化の経済学において重要な考慮事項です. ポンプ効率, 油圧設計, エネルギー回収, および動作条件はすべて、水を生成するために必要な電力に影響します。.
製造側からすると, 寸法の一貫性, 適切な位置合わせ, 適切な表面状態, 信頼性の高い耐圧コンポーネントが、意図した機器のパフォーマンスをサポートします。.
これらの利点はシステム レベルで評価する必要があります: 完全な油圧設計と動作条件を考慮せずに、孤立した鋳造または機械加工されたコンポーネントでプラントのエネルギー節約を保証することはできません。.
4. 海水淡水化プラントで使用される精密機器およびコンポーネント
海水淡水化プラントは相互接続された機械システムに依存しています.
各コンポーネントは、流体適合性の要件を満たしながら、割り当てられた機能を実行する必要があります。, 動作圧力, 寸法精度, と保守性.
精密機器メーカー様向け, 主な課題は、材料の選択を確実にすることです。, コンポーネントの形状, 製造品質は完全なシステムの要件と一致します.

高圧ポンプとインペラ
高圧ポンプは SWRO システムの基礎です. 海水を膜システムに通すのに必要な圧力を提供します。, 一方、インペラやその他の油圧コンポーネントはエネルギーを流体に伝達します。.
代表的なコンポーネントにはポンプ ケーシングが含まれます, インペラ, カバー, ハブ, シャフト, and mounting interfaces.
| 成分 | 主な機能 | 重要な製造要件 |
| ポンプ ケーシング | 加圧流体が含まれており、流れを制御します | 鋳造の完全性, 圧力関連の強度, 寸法精度 |
| インペラ | 機械エネルギーを流体に伝達します | 正確なブレード形状, 表面仕上げ, バランス |
| ポンプ カバー | ポンプアセンブリを閉じて密閉します | 平面度, シール面精度, ボルト穴の位置決め |
| 軸 インタフェース そして ハブ | 回転コンポーネントをシャフトに接続します | 穴精度, 同心, フィット |
| 取り付け コンポーネント | 取り付けと調整をサポート | 寸法安定性と機械的強度 |
材料の選択はポンプの圧力に依存します, 液体化学, 温度, および油圧条件.
二相ステンレス鋼および超二相ステンレス鋼は、選択された海水用途の候補です, 一方、ニッケルアルミニウム青銅は他の船舶用ポンプやインペラの設計に適している可能性があります。.
鋳造により主要コンポーネントの形状を確立します; CNC 加工により、組み立てと操作に必要な重要なインターフェイスが作成されます。.
バルブ本体と流量制御コンポーネント
バルブ 規制する, 分離します, 淡水化システム全体に直接流体の流れをもたらします.
本体と内部コンポーネントは、流路に対応しながら構造的完全性を提供する必要があります。, 接続, 席, and sealing surfaces.
一般的な製品には遮断弁本体が含まれます, 逆止弁本体, コントロールバルブハウジング, ボンネット, カバー, そして多様体.
主な製造要件には次のものがあります。:
- 信頼性の高い圧力含有形状.
- 正確な内部通路と接続インターフェース.
- 適切に機械加工されたバルブシートとシール面.
- 海水または濃塩水との適切な材料適合性.
- 部品仕様に従った検査.
バルブ本体は構造的には強力でも、シートが破損すると適切にシールできなくなることがあります。, ボア, またはフランジの形状が不正確です. したがって、鋳造と機械加工を同時に計画する必要があります.
エネルギー回収装置のコンポーネント
エネルギー回収装置は、SWRO 濃縮水流の圧力エネルギーの一部を流入給水に伝達します。.
その目的は、高圧ポンプ システムに必要な外部エネルギーを削減することです。.
設備設計による, 関連コンポーネントにはハウジングが含まれる場合があります, 多様体, 袖, 回転部品または固定部品, そして精密なインターフェース.
これらのコンポーネントには綿密な寸法管理が必要な場合があります, 腐食耐性材料, 正確に仕上げられたシール面, そして適切な検査を.
実際の要件は、機器が圧力交換器を使用するかどうかによって異なります。, タービンベースの回収システム, または別の構成.
熱交換器および熱処理装置
MED および MSF 工場内, 熱交換器と蒸発器装置はプロセスの流れ間で熱エネルギーを伝達します.
関連する製造コンポーネントには、選択されたハウジングが含まれる場合があります, カバー, サポートします, バルブ本体, 継手, およびその他の構造部品または流れ関連部品.
材料の選択は動作温度を考慮する必要があります, 塩分, スケーリング, 腐食, およびサーマルサイクリング.
製造の優先事項には寸法安定性が含まれます, 該当する場合、健全な鋳造構造, 信頼性の高い接続, シール面の適切な仕上げ.
前処理および補助コンポーネント
前処理システムと補助システムが主な淡水化プロセスの安定稼働をサポートします.
プラント構成に応じて, 濾過ハウジングが含まれる場合があります, 多様体, バルブコンポーネント, 化学薬品投与装置, ノズル, そしてカスタムフィッティング.
これらの部品は工場内の最高圧力では動作しない可能性がありますが、, 失敗すると治療プロセスが中断される可能性があります.
したがって、材料および製造要件は特定の流体を反映する必要があります。, 化学曝露, プレッシャー, およびメンテナンス状況.
5. 海水淡水化装置の材料選定
材料の選択は、海水淡水化装置の信頼性と耐用年数を決定する重要な要素です。.
コンポーネントが塩化物を多く含む海水にさらされる, 濃縮塩水, 圧力変動, 流体による摩耗, そして, 熱淡水化システムにおいて, 高温.
不適切な材料を選択すると、局所的な腐食が発生する可能性があります, 漏れ, 時期尚早の交換, そして計画外のメンテナンス.
二相ステンレス鋼
デュプレックスステンレス鋼 フェライト系とオーステナイト系の微細構造を組み合わせる, 機械的強度と塩化物による局所腐食に対する耐性の有用なバランスを提供します。.
従来のオーステナイト系ステンレス鋼では十分な耐食性が得られない可能性がある、海水に濡れる部品を選択するために広く検討されています。.
二相 2205 タイプの材料はポンプ ケーシングの潜在的な候補です, バルブ本体, 多様体, およびその他の流体処理コンポーネント, 実際の動作条件が材料の要件を満たしている場合.
鋳造部品の場合, CD3MN は一般的な 2205 タイプ二相鋳造グレードです, ASTM A995 グレード 4A に基づいて、関連する圧力鋳造用途に指定されています.
二相鋳造の性能は化学組成以上のものに依存します。.
適切な溶体化熱処理, フェライトとオーステナイトの相バランス, 鋳造の健全性, 指定された特性を達成するには、加工品質と加工品質が不可欠です.
スーパー二相ステンレス鋼
スーパー二相ステンレス鋼は、適切な塩化物環境において標準二相ステンレス鋼よりも合金含有量が高く、一般に孔食や隙間腐食に対する耐性が優れています。.
多くの場合、要求の厳しい海水や濃縮塩水の用途で評価されます。.
鋳造部品の場合, CE3MN は、2507 タイプの一般的な超二相鋳造グレードです。, ASTM A995 グレード 5A に関連.
典型的な用途には、高圧ポンプ ケーシングが含まれます。, バルブ本体, より優れた耐食性が必要とされるその他の重要な接液部コンポーネント.
しかし, 最終的な選択では温度を考慮する必要があります, 塩化物濃度, 流体速度, 隙間の状態, および機械的負荷.
超二相鋳造には厳密な冶金管理も必要です. 不適切な熱処理や不適切な位相バランスは、耐食性や機械的性能を損なう可能性があります。, たとえ指定された合金組成が達成されていても、.
ニッケルアルミニウム青銅
ニッケルアルミニウム ブロンズ, 特にUNS C95800, 海洋および海水処理装置の材料として確立されています.
適切な海洋環境において有用な機械的強度と優れた耐食性を兼ね備えています。, ポンプインペラの候補となる, バルブ本体, および関連する流体処理コンポーネント.
二相ステンレス鋼とは異なります, C95800 は銅ベースの合金です. その性能は化学組成に依存します, 凝固挙動, 微細構造, そして周囲の水の状況.
ポンプ羽根車用, 材料の選択では浸食も考慮する必要があります, キャビテーション, と流体速度.
キャスティング気孔率, 不利な位相分布, または不適切な熱処理により寿命が短くなる可能性があります, 特に汚染された海水や攻撃的な海水では.
その他のステンレス鋼および特殊合金
従来のオーステナイト系ステンレス鋼, 316Lなど, 選択された補助コンポーネントまたはあまり攻撃的でない使用条件に適している場合があります.
しかし, 海水中では孔食や隙間腐食に対して脆弱になる可能性があります, 特に預金のある場所, 狭い隙間, 高温, または停滞状態が存在する.
より要求の厳しいアプリケーション向け, チタンおよび選択されたニッケル基合金には利点がある可能性があります, 流体の化学に応じて, コンポーネント設計, および動作条件.
より高い材料コストと製造コストは、必要な耐食性能と予想される耐用年数に照らして評価する必要があります。.
炭素鋼は、直接海水への曝露が避けられるか、適切な保護システムが指定されている特定の構造コンポーネントや補助コンポーネントにも適している場合があります。.
接液部での使用には、コーティングの完全性を慎重に評価する必要があります, 腐食代, およびメンテナンス要件.
6. 海水淡水化装置の精密製造プロセス
精密製造により、機器の設計が確実に組み立てられ、操作できるコンポーネントに変換されます。. 適切なルートは合金によって異なります, サイズ, 複雑, 生産量, 最終公差.

インベストメント鋳造
インベストメント鋳造 詳細な形状やニアネットシェイプの生産を必要とする複雑なコンポーネントに適しています.
より小型のポンプコンポーネントの場合に検討される可能性があります, 複雑な括弧, および選択されたバルブまたは流量制御部品.
このプロセスでは、パターンを使用してセラミック シェルを形成します。, その後、溶融金属で満たされます.
複雑な形状を良好に再現できることや、加工代を削減できる可能性などの利点があります。.
しかし, インベストメント鋳造がすべてのコンポーネントにとって自動的に最適な選択となるわけではありません.
合金固有のプロセス認定, シェルデザイン, 鋳造サイズ, 内部パッセージ, 検査, 総製造コストを評価する必要があります.
砂型鋳造
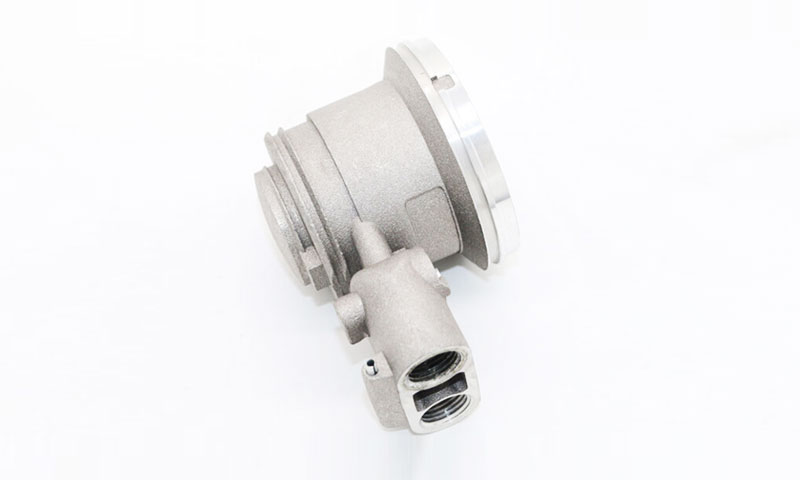
砂型鋳造 より大きなコンポーネントや幾何学的に複雑なコンポーネントに広く適用可能, ポンプケーシングを含む, バルブ本体, ハウジング, そしてカバー.
このプロセスにより、コンポーネントのサイズとコア設計の柔軟性が可能になります。, 内部通路や統合されたフィーチャの作成に役立ちます.
その成功は適切なパターン設計にかかっています, ゲートとライジング, メルトコントロール, 充填, そして固化.
圧力がかかるコンポーネント用, 鋳造工場は、鋳物の健全性を評価するための適切な検査計画も確立する必要があります。.
Vプロセスなどの特殊な鋳造ルート
Vプロセス鋳造 ドライを使用します, 結合していない砂を真空で保持. 大型部品に最適, 良好な表面再現性と寸法の一貫性が得られる可能性があります.
遠心鋳造は、中空または回転対称のコンポーネントに適しています。, ただし、これは一般に、複雑なブレード通路を備えた複雑なバルブ本体やインペラのデフォルトの方法ではありません。.
実際的な原則は、コンポーネントの形状と要件に応じてプロセスを選択することです。, 単一の鋳造技術がすべての淡水化装置に最適であると仮定するのではなく、.
CNC加工と精密仕上げ
鋳造および指定された熱処理後, CNC 機械加工により、重要な機能的特徴の最終寸法が確立されます。.
典型的な操作には次のものがあります。:
- 取付面とフランジ面のフライス加工.
- 円筒インターフェースの旋削.
- 軸穴および精密通路のボーリング.
- 穴あけおよびねじ切り接続機能.
- バルブシートとシール面の加工.
- 指定された接液面の仕上げ.
加工戦略では鋳造代を考慮する必要があります, コンポーネントの剛性, データムの選択, 残留応力, および検査要件.
鍛造
シャフトには鍛造品を使用, カップリング, 鍛造特性が必要とされる高信頼性コンポーネント. 二相鍛造品および超二相鍛造品の提供:
- 鋳物に比べて強度と耐疲労性が高い.
- 均一性が向上し、欠陥が少なくなります.
- 応力方向に沿った粒子の流れ.
積層造形
金属積層造形 (SLM, DMLS) などの複雑な脱塩コンポーネント向けに登場しつつあります。:
- 最適化された水力形状を備えたインペラ.
- 高い面密度を備えた熱交換器コア.
- 統合されたフローチャネルを備えたバルブ内部構造.
気孔率の制御には課題が残る, 表面仕上げ, および認証, しかし技術は急速に進歩しています.
表面処理と最終検査
表面処理は材料とコンポーネントの機能によって異なります. 作業には清掃が含まれる場合があります, バリ取り, 機械加工, 該当する場合は不動態化, または指定された保護コーティング.
最終検査には化学分析が含まれる場合があります, 寸法測定, 目視検査, 適切な非破壊検査, 機械的試験, 必要に応じて圧力テストも行います.
これらのアクティビティは品質のさまざまな側面を検証するものであり、コンポーネントの仕様と運用リスクに応じて選択する必要があります。.
7. 製造可能性を考慮したカスタマイズと設計 (DFM)
製造可能性のための設計 (DFM) エンジニアリング要件を犠牲にすることなくコンポーネントを一貫して製造できるようにするのに役立ちます.
淡水化装置用, 機器の設計者とメーカーの間で早期に調整することで、ツーリング中に避けられる変更を減らすことができます, 鋳造, そして機械加工.
図面と 3D モデルのレビュー
レビューでは重要な要素を特定する必要があります, 壁の厚さ, 内部パッセージ, 表面の加工, 材料要件, および検査基準.
ポンプ部品用, ブレードの形状には特に注意を払う必要があります, シャフトインターフェース, 同心, および指定されたバランス. バルブボディ用, 優先事項には耐圧壁が含まれます, 内部流路, フランジ形状, and sealing surfaces.
鋳造形状の最適化
壁の厚さの急激な変化は不均一な凝固を引き起こし、収縮欠陥のリスクを高める可能性があります。.
適切な半径, 壁の移行, rib骨, ボス, コアの配置は製造性の向上に役立ちます.
目的は、機能を犠牲にしてコンポーネントを簡素化することではありません, ただし、信頼性の高い製造プロセスを使用して必要な形状を実現する必要があります。.
加工代とデータム戦略
鋳造設計では、どの表面を機械加工するか、最終仕上げにどれだけの材料を残す必要があるかを特定する必要があります。.
一貫したデータム戦略は、穴間の関係を維持するのに役立ちます, 取り付け面, およびシール界面.
適切な加工代によりフィーチャーのサイズ不足を防止, 一方、過剰な許容値はコストを増加させ、材料除去時の歪みを増大させる可能性があります。.
プロトタイプの検証と生産の一貫性
新しいコンポーネントの場合, 最初の記事ではキャスト ルートを検証する必要があります, 寸法, 素材の状態, 再生産をリリースする前の検査要件.
合金への変化, ジオメトリ, ツーリング, 熱処理, 製品の適合性に影響を与える場合は、加工シーケンスを管理し、文書化する必要があります。.
規律ある DFM プロセスにより、製造の不確実性が軽減され、より一貫した繰り返し注文がサポートされます。.
8. DEZE Techのカスタム海水淡水化装置ソリューション
この技術 海水淡水化産業向けのカスタムコンポーネントを専門とする精密機器メーカーです.
当社の能力はインベストメント鋳造に及びます, 精密加工, 鍛造, 耐食部品の一貫生産.
コア機能
| 能力 | 仕様 |
| インベストメント鋳造 | まで 2500 1個あたりkg; デュプレックス, スーパーデュプレックス, チタン, ニッケル合金 |
| 精密加工 | 3-軸, 4-軸, および5軸CNC; ±0.01 mmまでの公差 |
| 鍛造 | 開いた金型と閉じた金型; 最大2,500Tのプレス能力 |
| 熱処理 | ソリューションアニーリング, エージング, 文書化された記録でストレスを軽減 |
| 表面仕上げ | 酸洗い, 不動態化, 電解研磨, コーティング |
| テスト | 分光計, 機械的試験, NDT, 腐食試験 |
| エンジニアリングサポート | DFM分析, 鋳造シミュレーション, FEA, CFD, リバースエンジニアリング |
DEZE Techを選ぶ理由
- 冶金学の深い専門知識: 私たちは二相および超二相冶金を理解しています, 熱処理, そして失敗のメカニズム.
- 一貫生産: 鋳造, 機械加工, 熱処理, 一つ屋根の下でのテスト.
- カスタマイズ: すべてのコンポーネントは特定の任務と環境に合わせて設計されています.
- ドキュメント: 規制や顧客の要件に対する完全なトレーサビリティと品質記録.
- レスポンシブエンジニアリング: 生産前の DFM フィードバックと設計の最適化.
9. 海水淡水化の機会
海水淡水化業界は、容量主導の市場からエネルギー効率をますます重視する市場へと進化しています。, 機器の信頼性, 資源回収, ライフサイクルコスト.
水需要の拡大は依然として重要な推進力である, しかし、産業発展の次の段階は、プラントが海水を利用可能な淡水にいかに効率的に変換するか、そして厳しい条件下でプラントがいかに確実に稼働するかにも同様に依存します。.
精密機器メーカーの視点から, これらの変更により、標準の交換部品の供給を超える機会が生まれます.
アプリケーション固有のポンプコンポーネントの必要性が増加します, 耐食性バルブボディ, エネルギー回収装置, 精密キャスティング, 海水や濃縮塩水中での長期間の使用に耐えられる信頼性の高い製造部品.
市場の成長と新たな需要
いくつかの市場セグメントが淡水化装置メーカーにチャンスをもたらします.
大規模な都市淡水化:
中東の確立された淡水化市場では、引き続き新たな設備を必要としています, 容量拡張, 老朽化したコンポーネントの交換.
他の沿岸地域でも水の安全確保計画が拡大する中, プロジェクト開発者には、地域の水化学に適した機器も必要です, エネルギーの利用可能性, および動作条件.
アジア太平洋およびその他の沿岸市場:
人口増加, 産業の発展, 水資源の制約により、アジア太平洋地域全体で淡水化プロジェクトの機会が生まれます。, 北アフリカ, そしてラテンアメリカ.
プロジェクトの要件は大幅に異なります, 柔軟な機器設計と信頼性の高い現地サプライチェーンが重要になる.
工業用淡水化:
マイニング, 石油化学処理, 発電, およびその他の水を大量に消費する産業には、信頼できる水の供給が必要です.
彼らの処理システムは、都市のプラントよりも複雑な流体化学または操作要件に直面する可能性があります, 特殊なポンプの需要を生み出す, バルブ, ろ過装置, 耐食性コンポーネント.
小規模で分散型のプラント:
島々, 遠隔地の工業地帯, 沿岸地域, 隔離された施設はモジュール式淡水化システムの恩恵を受ける可能性があります.
これらの設置はコンパクトな機器に有利です, 標準化されたインターフェース, 簡素化されたメンテナンス, システムに大規模な変更を加えることなく交換できるコンポーネント.
置き換えと最新化:
新築は需要源の一つにすぎない. 既存のプラントではコンポーネントの交換が必要, 装備のアップグレード, 腐食関連の修理, エネルギー効率の向上.
図面またはエンジニアリング モデルからレガシー部品を再現できるメーカーは、重要なアフターマーケット要件に対応できる可能性があります.
機器要件を形成する技術トレンド
| 技術動向 | 業界の方向性 | 機器メーカーへの影響 |
| エネルギー 効率 | より効率的な膜, パンプス, エネルギー回収システム | 水理幾何学的形状をより重視, 精密加工, 成分バランス, 信頼性の高いインターフェイス |
| デジタル化 | 監視センサーの普及拡大, 予知保全, およびデジタルプラントモデル | センサー互換ハウジングのチャンス, コンポーネントのトレーサビリティの向上, 検査を容易にする設計 |
| ハイブリッド 淡水化 システム | 膜の一体化, 熱, 技術的および経済的に適切な場合には、再生可能エネルギー技術 | 圧力に対するより多様な要件, 温度, サーマルサイクリング, および材料の互換性 |
塩水資源の回収 |
塩の回収方法の評価, ミネラル, 集中したストリームからのその他のリソース | 濃縮塩水やプロセスケミカルに対応した特殊な装置や材料の需要 |
| モジュラー 植物 デザイン | 適切な用途でのパッケージ化されたスキッドマウントシステムのさらなる使用 | コンパクトなコンポーネントの必要性, 再現可能な寸法, 標準化された接続, 効率的な製造 |
| 低炭素 製造業 | エネルギー消費へのさらなる注意, 材料利用, および製造廃棄物 | スクラップを削減する機会, 鋳造設計を最適化する, 加工効率の向上 |
これらの傾向を、すべてのプラントが同じテクノロジーを採用する必要があると解釈すべきではありません。.
機器の選択は引き続きプラントの能力に依存します, 給水条件, エネルギーコスト, 水質目標, そしてプロジェクトの経済学.
より重要な変化は、機器のパフォーマンスがシステム レベルでますます評価されるようになったことです。.
ポンプコンポーネント, 例えば, 完全なポンプアセンブリの油圧設計をサポートしながら、材料と寸法の要件を満たさなければなりません.
材料および精密製造における機会
淡水化の進化は、部品メーカーにいくつかの具体的な機会をもたらします.
先進の耐食合金:
二相ステンレス鋼および超二相ステンレス鋼, ニッケルアルミニウムブロンズ, チタン, 選択された特殊合金は、今後もさまざまな脱塩用途にとって重要な選択肢となるでしょう. しかし, すべての環境に適した単一の素材はありません.
機会は合金を塩化物暴露の実際の組み合わせに適合させることにあります。, プレッシャー, 温度, 流れの状態, および必要な耐用年数.
鋳造とCNC機械加工の統合:
カスタム鋳造により、ポンプ ケーシングの複雑な形状を作成できます, インペラ, バルブ本体, そして多様体, CNC 加工により最終的な穴が生成されます。, シーリングフェイス, 取り付けインターフェース, およびその他の機能的特徴.
両方の段階を調整することで、製造上の引き継ぎを削減し、寸法の一貫性をサポートします.
積層造形:
積層造形により、選択された複雑な形状に利点がもたらされる可能性がある, プロトタイプ開発, および特殊なコンポーネント.
適合性は合金によって異なります, コンポーネントのサイズ, 必要な機械的特性, 表面仕上げ, 資格要件, そして経済学.
従来の鋳造や機械加工の汎用的な代替品ではなく、補完的な製造ルートとして評価されるべきです。.
材料効率と責任ある調達:
鋳造欠陥の低減, 加工代の最適化, 金属収率の向上, 適切なプロセス材料を再利用することで廃棄物を削減できます。.
必要な化学組成を満たしている場合、再生合金原料を検討できます。, 清潔さ, トレーサビリティ, と材料仕様.
重要な耐食性コンポーネント用, 検証された材料の品質は、リサイクルされた内容だけよりも優先される必要があります.
デジタルトレーサビリティ:
機器の所有者とエンジニアリング請負業者は、材料の同一性をカバーするアクセス可能な記録からますます恩恵を受けています, 化学組成, 熱処理, 機械加工, および検査.
デジタル材料記録とコンポーネントパスポートにより、メンテナンス計画が改善され、サプライチェーン全体の検証が簡素化されます。.
ブロックチェーンは実現可能な実装の 1 つです, しかし、根底にある要件は信頼できるものです, 一貫性のある, および取得可能なデータ.
地域の製造業とサプライチェーンの回復力:
プロジェクトの場所や主要な顧客市場に近い場所で生産することで、物流の複雑さが軽減され、選択したコンポーネントの応答性が向上します。.
しかし, ローカリゼーションは適切な技術的能力によってサポートされなければなりません, 品質管理, 材料の入手可能性; 地理的に近いというだけでは、製造の信頼性は保証されません.
長期的なチャンス: 信頼性の高いコンポーネント, 装備を増やすだけではありません
重要なチャンスは、購入価格からコンポーネントのライフサイクルパフォーマンスに注目を移すことにあります.
海水淡水化プラントは相互接続されたシステムとして動作します, そして重要なポンプの 1 つが故障した, バルブ, または圧力を含むコンポーネントにより、メンテナンス作業が発生したり、下流の操作が中断される可能性があります。.
などのメーカー向け この技術, これにより、カスタム コンポーネントの制作を通じて貢献する機会が生まれます。, 適切な材料の選択, 精密加工, 顧客の技術的要件に応じた検査.
目標は、1 つの鋳造材料または製造方法ですべての故障を排除できると主張することではありません。.
これは、各コンポーネントが意図されたサービス環境向けに製造され、関連する仕様に照らして検証されていることを確認するためです。.
淡水化における長期的な最大のチャンスは、効率的なプラント設計の組み合わせです。, 適切な耐食性材料, 精密製造, 規律あるライフサイクル管理.
これらの機能を開発するメーカーは、新しい淡水化プロジェクトと既存のインフラストラクチャの最新化の両方をサポートできます。.
10. 結論
海水淡水化産業は、塩化物への曝露という困難な組み合わせの下でも確実に動作できる装置に依存しています。, プレッシャー, 温度, 流体の流れ, 継続勤務要件.
パンプス, インペラ, バルブ本体, エネルギー回収コンポーネント, 熱交換器, および補助システムはそれぞれ異なる材料と製造上の要求を課します.
信頼性の高いコンポーネントの製造には、材料選択に対する調整されたアプローチが必要です, 鋳造プロセス設計, 指定された場合の熱処理, CNC加工, 表面仕上げ, そして品質検査.
すべての用途に適した単一の合金や製造プロセスはありません。, 最終的な選択は、常に実際の動作条件と適用される技術要件を反映する必要があります。.
OEM および淡水化装置ビルダー向け, 有能な精密製造パートナーは、図面と材料仕様を制御された形状のコンポーネントに変換するのに役立ちます。, 検証された品質, 適切なサービス特性と.
DEZE Tech の役割は、カスタムの鋳造と機械加工の要件をコンポーネント レベルでサポートすることです, 海水淡水化装置のニーズに合わせてお客様の製造調整を支援します.
長期的な目標は単純明快: 意図された要件を満たし、信頼性の高い製品に貢献するコンポーネントを製造します。, メンテナンス可能な淡水化システム.
よくある質問
海水淡水化プラントではどのような設備が使用されているのか?
主要設備には海水取水設備が含まれる, フィルター, 高圧ポンプ, 膜または熱分離装置, エネルギー回収装置, バルブ, 多様体, 熱交換器, 後処理システム, ブライン排出設備.
SWROと熱的脱塩の違いは何ですか?
SWRO は、高圧ポンプと半透膜を使用して、水を溶解塩から分離します。.
熱脱塩は蒸発と凝縮を利用します, 通常、MSF や MED などのシステムを介して. エネルギー要件と設備のニーズが異なります。.
二相ステンレス鋼が淡水化装置に使用される理由?
二相ステンレス鋼は、比較的高い強度と、適切な塩化物環境における局部腐食に対する耐性を兼ね備えています。.
適合性はグレードによって異なります, 素材の状態, 温度, 水化学, 微細構造, およびコンポーネント設計.
海水淡水化装置に最適な材質は何ですか?
スーパー二相ステンレス鋼 (ASTM A995 グレード 5A/6A), チタン, 6Moオーステナイト系ステンレス鋼, 銅ニッケル合金が主な材料です.
316L は淡水化プラントで使用できますか?
あ: 316Lは常温で使用可能, 低塩化物, 重要ではない配管や構造コンポーネントなどの低速用途.
高圧には不向きです, 高温, または高速海水サービス.