
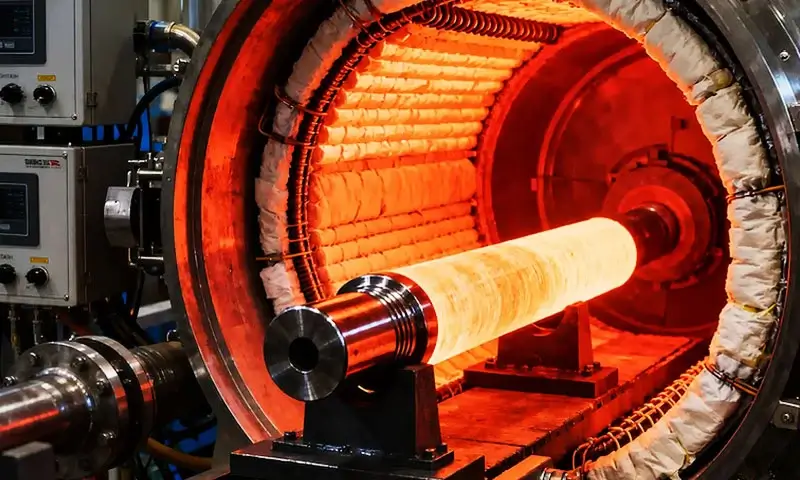
焼き戻しは、金属製造における最も基本的な熱処理プロセスの 1 つですが、広く誤解されています。.
ほぼすべての焼き入れ鋼部品は、焼き入れ後の必須の二次加工として焼き戻しを受けます。, しかし、多くのエンジニアや生産チームはそれを些細なこととして扱っています, 最終的な強度を定義する精密に制御されたプロセスではなく、標準化されたステップ, 靭性, 内部ストレス状態, そしてサービス生活.
実際に, 硬いロックの焼き入れ, 脆い, ほとんどの工学用途では機能的に使用できない応力を抱えたマルテンサイト構造.
焼き戻し - 臨界変態温度以下で慎重に制御された加熱 - 焼き入れ後の微細構造を調整して、硬度の正確なバランスを実現します。, 靭性, 寸法安定性, サービスに必要な耐疲労性.
したがって、焼き戻しは工具鋼の製造に一般的に使用されます。, 金型鋼, 春の鋼, ベアリングコンポーネント, 歯車, シャフト, 自動車部品, 金型, および構造機械コンポーネント.
1. テンパリングとは?
冶金学において, 焼き戻し あらかじめ硬化させた鉄合金をある温度まで再加熱する熱処理プロセスです。 より低い臨界温度の下 (あ₁), 一定期間開催される, その後、制御された条件下で冷却します.
プレーン用-炭素鋼, A₁ 線に関連する共析温度は約 727℃ (1341°F), 実際の臨界温度は化学組成によって異なりますが、.
焼き戻しは主に焼き入れ後に適用され、焼き入れ後のマルテンサイト構造を修正します。.
主な目的は、適切なレベルの硬度と強度を維持しながら、脆性と残留応力を軽減することです。.
焼き戻し温度と保持時間を選択することで, メーカーは硬度のバランスを調整できます, 靭性, 延性, 耐摩耗性, 寸法安定性.

テンパリングの主な効果は次のとおりです。:
| 客観的 | テンパリングの効果 |
| 脆性の軽減 | 靭性と耐破壊性の向上 |
| 焼入れ応力の緩和 | 残留応力と遅延亀裂のリスクを軽減します。 |
| 硬さを調整する | 過剰な焼入れ後の硬さを必要なレベルまで下げる |
| 延性の向上 | 破損する前により大きな塑性変形が可能 |
| 微細構造を安定化する | その後の整備時の寸法変化を軽減します |
| サービスのパフォーマンスを制御する | 必要な強度の組み合わせを確立します, 靭性, そして耐摩耗性 |
焼き戻し温度は、鋼種と望ましい最終特性に応じて選択されます。.
あ 低温気質 高い硬度を維持する必要がある場合に使用できます。, 一方、焼き戻し温度が高いと、一般に靭性と延性が向上し、それに対応して硬度が低下します。.
焼き戻しを焼きなましと混同しないでください. アニーリングは通常、鋼を柔らかくし、比較的安定した状態を促進することを目的としています。, 延性のある微細構造, 多くの場合、臨界変態温度以上に加熱し、その後ゆっくり冷却する必要があります。.
テンパリング, 対照的に, 硬化鋼に適用され、硬化状態を完全に除去するのではなく修正するために臨界変態範囲以下で実行されます。.
実際の鉄鋼製造において, したがって、焼き戻しは、焼き入れによって作成される微細構造の制御された調整として最もよく理解されています。.
硬化した鋼を単に柔らかくすることが目的ではありません, しかし、過度に脆い焼入れ直後の構造を、工学的により有用な特性の組み合わせを提供する構造に変換するためです。.
2. なぜテンパリングが必要なのか: 焼入れ鋼の背後にある科学
テンパリングを理解するには, まず焼き入れが何をするのかを理解する必要があります.
鋼がオーステナイト相領域(組成に応じて通常 800 ~ 900 ℃以上)に加熱されると、その結晶構造は面心立方晶になります。 (FCC).
オーステナイトは大量の炭素を溶解する可能性があります. その後鋼を急速に冷却すると、, 通常は水の中, 油, またはポリマー, 炭素原子には拡散する時間がありません.
結晶構造が体心立方晶に変形しようとする (BCC) フェライト, しかし、閉じ込められた炭素は格子を体心正方晶に変形させます。 (BCT) として知られる構造 マルテンサイト.
マルテンサイトの特徴は、:
- 非常に高い硬度.
- 高い降伏強度.
- 延性と靭性が低い.
- 高い残留応力.
- 遅れてひび割れが発生しやすい.
- 多くの合金には残留オーステナイトが存在します.
この焼き入れのままの状態で, 鋼は実用には脆すぎることが多い. 切削工具が欠ける可能性があります. 組立時にシャフトが割れる可能性があります. 衝撃荷重によりギアの歯が破損する可能性があります.
焼き戻しは、制御された拡散と微細構造の再配置を可能にすることで、これらのリスクを軽減します。.
したがって、焼き戻しの必要性は科学的かつ実践的です。.
科学的に, 格子ひずみを緩和し、炭化物を析出させることで、鋼が平衡状態に近づくようにします。. 実質的に, 鋼材が実際の使用条件に耐えられるようになります.
3. 主な焼き戻し温度範囲はどれくらいですか?
焼き戻し温度は、焼き入れ後の微細構造変化の程度を直接制御するため、鋼の熱処理において最も重要な変数の 1 つです。.
焼き戻し温度が上がると, 炭素の拡散, カーバイド降水, 回復, そして、残留オーステナイトの変態は一般的により顕著になります。.
すべての鋼材に適用される単一の温度範囲はありません。.
低温焼き込み
低温焼戻しは、フレッシュマルテンサイトに伴う脆性を軽減しながら、部品の高レベルの硬度と耐摩耗性を維持する必要がある場合に一般的に使用されます。.
典型的な温度はおよそ 150–250°C (300–480°F), 鋼材によって適切な範囲は異なりますが、.
この段階では, 炭素は過飽和マルテンサイトから再分布し始める, 微細な炭化物相が発生する可能性がある, 焼入れによる残留応力が減少します.
硬度の低下は通常、高温での焼き戻しに比べて限定的です.
この処理は次のような用途に一般的です。:
- 切削工具
- 死ぬ
- 耐摩耗性コンポーネント
- 特定のベアリングコンポーネント
- 高硬度工具鋼部品
トレードオフは、靭性が中程度のものと比較して比較的限られたままであることです。- または高温焼き戻し条件.
中程度の温度焼き戻し
中温焼戻し, 約 250–450°C (480–840°F), 焼入れ後の微細構造がさらに大きく変化します.
炭化物の析出がさらに発達する, マルテンサイトの過飽和度が低下する, 内部応力は減少し続けます.
この領域は、コンポーネントがよりバランスのとれた組み合わせを必要とする場合に役立ちます。 強さ, 硬度, 靭性, そして耐摩耗性.
正確な応答は鋼によって大きく異なります. 一部の鋼は、特定の温度範囲で焼戻し脆化現象を示します。, これは、焼き戻し温度とその後の冷却方法の両方に注意が必要な可能性があることを意味します。.
高温抑制
高温焼戻しは一般に約100℃で行われます。 450–700°C (840–1290°F), ただし、温度が特定の鋼に適切なままであり、関連する臨界変態範囲を下回る場合に限ります。.
このような温度では, 微細構造はより広範な回復と炭化物の進化を経験します.
残留応力が大幅に低減, また、材料は一般に、焼き入れしたままの状態または低温で焼き戻しした状態よりも大幅に高い靭性と延性を発現します。.
高温焼き戻しは、焼き入れ焼き戻し構造用鋼に広く関連付けられています。, 合金鋼, シャフト, 歯車, 圧力がかかるコンポーネント, 負荷の大きい機械部品.
特に重要な違いは、高温焼戻しが必ずしも強度の低下を意味するわけではないことです。.
適切に合金化され熱処理された鋼は、大幅に優れた耐破壊性を獲得しながら、大幅な降伏強度と引張強度を維持できます。.
焼戻し時の二次硬化
特定の高合金工具鋼は異なる挙動を示します. 焼き戻し温度が上昇するにつれて硬度が連続的に低下するのではなく、, 彼らは、 二次硬化ピーク, 多くの場合、より高い温度範囲内で使用されます.
これはクロムなどの元素を合金化するときに発生します。, モリブデン, タングステン, またはバナジウムが微細に沈殿する, 安定した合金炭化物.
これらの粒子は転位の動きを妨げ、硬度を増加または維持することができます。.
二次硬化は、高速度鋼および高温での使用を目的とした厳選された工具鋼にとって特に重要です。.
4. テンパリングプロセスとは何ですか?
焼き戻しプロセスは、硬化または十分に硬化した微細構造を生成する別の処理の後に実行される、制御された熱サイクルです。.
手順は簡単そうに見えますが、, 一貫した結果を得るには温度の制御が必要です, 時間, 炉の均一性, 読み込み中, 冷却, 焼入れ鋼の状態.
典型的な工業用焼き戻しシーケンスは次のように表すことができます。:
焼入れ→焼戻しに移行→加熱→均熱→制御冷却→検査

ステップ 1: 鋼を焼き入れする
焼き戻しは通常、適切に焼き入れされたコンポーネントから始まります。.
鋼は最初にオーステナイト化され、次に目的の硬化構造を生成するのに十分な速度で急速に冷却されます。.
急冷媒体には次のものが含まれます。:
- 油
- 水
- ポリマー溶液
- 加圧ガス
- 溶融塩
適切な媒体は合金とコンポーネントの形状によって異なります.
目的は、亀裂や歪みを最小限に抑えながら、必要な焼入性と微細構造を達成することです。.
ステップ 2: 部品を焼き戻し炉に移す
焼入れ後, コンポーネントは指定された製造手順に従って焼き戻される必要があります.
多くのグレードに対応, 焼き入れ直後の状態には高い残留応力が含まれているため、迅速な焼き戻しが望ましいです。.
移送手順では、最終熱処理条件に影響を与える可能性のある不必要な熱衝撃や制御されていない冷却も避けなければなりません。.
重要なコンポーネントの場合, 炉の記録には、炉の設定値のみに依存するのではなく、実際の温度サイクルを記録する必要があります。.
ステップ 3: 指定された焼き戻し温度まで加熱する
コンポーネントは選択した焼き戻し温度まで加熱されます, およそから次の範囲に及ぶ可能性があります 150℃~700℃ 鋼材によっては.
過度の温度勾配を防ぐために、加熱を十分に制御する必要があります。, 特に大規模または複雑なコンポーネントの場合.
炉は適切な温度を提供する必要があります:
- 温度均一性
- 必要な場合の雰囲気制御
- 負荷循環
- 機器の校正
- 温度記録
精密熱処理用, の 実際のワーク温度 プログラムされた炉温度よりも重要です.
ステップ 4: 温度で浸す
コンポーネントが必要な温度に達したら, 一定期間開催される.
この浸漬段階では, 微細構造は鋼に適した焼き戻し反応を受けます:
- 炭素の再分配
- 炭化物の析出
- マルテンサイト分解
- ストレス緩和
- マトリックスの回復
- 残留オーステナイト変態
- 二次硬化鋼における超硬合金の析出
必要な浸漬時間はコンポーネントのサイズによって異なります, ジオメトリ, 合金, 炉の種類, および適用仕様.
ステップ 5: 制御された冷却
必要な保持時間の経過後, コンポーネントはプロセス仕様に従って冷却されます.
多くの鋼は焼き戻し後に空冷できます。, 一方、特定の合金システムまたは重要なコンポーネントでは、特定の冷却方法が必要になる場合があります。.
冷却条件は寸法安定性に影響を与える可能性があり、, 一部の鋼材では, ~に対する感受性 焼き戻し脆化. したがって, 「冷却」を重要な最終ステップとして扱うべきではありません.
ステップ 6: 必要に応じてテンパリングを繰り返す
一部の鋼材には次のことが必要です ダブルまたはトリプルテンパリング 単一サイクルではなく.
繰り返しテンパリングを行うと、:
- 残留オーステナイトをさらに安定化させる
- 残留オーステナイト変態後に新たに形成されたマルテンサイトを焼き戻す
- 寸法安定性の向上
- より安定した炭化物構造の開発
- コンポーネント全体で一貫した特性を実現
この慣行は、高合金工具鋼で特に一般的です.
5. 一部の鋼にはなぜ 2 回または 3 回の焼き戻しが必要なのか?
多くの焼き入れ鋼には 1 回の焼き戻しサイクルで十分です, しかし高合金 工具鋼 特定の高炭素鋼では、多くの場合 2 回または 3 回の焼き戻しサイクルが必要です。.
主な理由は、最初の焼き戻し処理により残留オーステナイトの安定性が変化し、その後の冷却中に新鮮なマルテンサイトが生成される可能性があるためです。.
その後、2 回目または 3 回目の焼き戻しを行うと、この新しく形成されたマルテンサイトが焼き戻され、最終的な微細構造の安定性が向上します。.
残留オーステナイトが主な理由
焼入れ後, 一部の鋼は、マルテンサイト変態が完了まで進行しないため、元のオーステナイトの一部が残ります。.
これは、比較的高レベルの炭素および合金元素を含む鋼に特に関係します。.
最初の焼き戻しサイクル中, 残留オーステナイトの安定性は変化する可能性があります. 焼き戻し後の冷却時, この残留オーステナイトの一部は次のように変化する可能性があります。 新鮮な, 非焼戻しマルテンサイト.
これにより新たな問題が発生します: 元のマルテンサイトは焼き戻されていますが、, 新しく形成されたマルテンサイトはまだ形成されていません.
したがって、この新鮮なマルテンサイトを焼き戻すために 2 回目の焼き戻しサイクルが使用されます。.
フレッシュマルテンサイトが懸念される理由?
フレッシュマルテンサイトには、元の焼き入れ後の組織と同じ基本的な欠点があります。:
- 高硬度
- 高い残留応力
- 低延性
- 靭性が比較的低い
- 亀裂の発生しやすさの増加
この構造を未処理のままにしておくと、硬度と靭性に局所的なばらつきが生じる可能性があります。. 精密工具鋼において, 寸法が不安定になる可能性もあります.
したがって、2 回の焼き戻しは、元のマルテンサイトと最初の焼き戻しサイクル後に形成されたマルテンサイトの両方が適切に焼き戻されるようにするのに役立ちます。.
トリプルテンパリングはいつ使用されるか?
トリプルテンパリングは、さらに高度な微細構造の安定化が必要な場合に使用されます。.
特に一部の高速度鋼でよく見られます。, 熱間工具鋼, 高合金ダイス鋼, メーカーの熱処理仕様による.
3 番目のサイクルは次のように選択できます。:
- 残留オーステナイトをさらに安定化させる
- 新しく形成されたマルテンサイトを焼き戻す
- 硬度と靱性のバランスを磨き上げる
- 寸法安定性の向上
- 必要な二次硬化条件を確立する
トリプルテンパリングを自動的に適用しないでください. 鋼種と必要な特性がそれを必要とする場合にのみ正当化されます。.
繰り返し焼戻しが必要な代表的な鋼
繰り返しの焼き戻しは、次のような鋼に特に関係します。:
- H13熱間工具鋼
- ハイス鋼
- 高合金冷間工具鋼
- 厳選された熱間加工鋼およびダイス鋼
- 特定の析出または二次硬化工具鋼
実際の焼き戻しサイクル数は、常に特定の鋼グレードおよび認定された熱処理手順に従う必要があります。. サイクル数が増えても、自動的にパフォーマンスが向上するわけではありません.
6. 焼き戻し時の二次硬化とは?
二次硬化 特定の高合金鋼が比較的高温での焼き戻し中に硬度が増加する現象です。, 炭素鋼の通常の焼き戻しでは一般的に硬度が低下しますが、.
この挙動は、炭化物を形成する合金元素を大量に含む鋼の特徴です。, 特に モリブデン, タングステン, バナジウム, とクロム.
二次硬化はなぜ起こるのか?
従来の焼き戻し時, 焼入れされたマルテンサイトの硬度は、通常、炭素が過飽和マトリックスから離れ、炭化物がより安定になるにつれて低下します。.
高合金工具鋼の場合, しかし, より高い焼き戻し温度では、異なるプロセスが発生する可能性があります. 合金元素が拡散し、非常に微細に形成されます。 合金炭化物.
これらの析出物は、転位の動きに抵抗するのに非常に効果的です。.
結果として生じる強化により、, そして時には超えることもある, 焼き戻しの初期段階で失われた硬度.
一般的な順序は次のとおりです:
焼入れ → 初期焼戻し・軟化 → 超硬合金析出 → 二次硬化
関与する合金元素
最も重要な要素には次のものがあります。:
| 合金要素 | 二次硬化における役割 |
| モー | 微細な合金炭化物の析出を促進し、耐焼戻し性を向上させます。 |
| W | 適切な工具鋼に安定したタングステンリッチカーバイドを形成します |
| V | 強力な強化効果を持つ非常に硬いバナジウムカーバイドを生成します。 |
| Cr | 合金炭化物の形成に寄与し、焼入れ性と耐焼戻し性を向上させます。 |
| コ | マトリックスと炭化物の析出挙動に影響を与えることにより、二次硬化を間接的に強化できます。 |
正確な炭化物の種類は鋼の組成と熱処理履歴によって異なります。.
二次硬化が重要な理由?
二次硬化により、特定の工具鋼は、従来の低温焼き戻しに使用される温度よりも大幅に高い温度で焼き戻し後に高い硬度を達成できます。.
高温焼戻しでも改善できるため、これは貴重です。:
- 耐焼戻し性
- 寸法安定性
- 構造安定性
- 熱間硬度
- 使用中の軟化に対する耐性
高温で動作する工具用, 室温で可能な最大硬度を達成することよりも、使用中に硬度を維持することの方が重要である可能性があります。.
二次硬化および H13 工具鋼
H13は、合金炭化物の析出が高温焼戻し時の応答性に寄与する代表的な熱間工具鋼です。.
熱処理により、硬度の適切なバランスが確立されます。, 靭性, 熱疲労耐性, そして軟化に対する抵抗力.
正確な二次硬化反応は鋼の化学的性質によって異なります。, オーステナイト化温度, 焼入れ方法, 温度の温度, そして保持時間.
したがって、二次硬化を単に「再加熱による硬化」として扱うのは誤りです。
この現象は、事前に硬化された微細構造内で合金が豊富な炭化物の制御された析出の結果です。.
7. 焼き戻しは機械的特性にどのような影響を与えるのか?
焼き戻しは、焼き入れによって生成された高度に過飽和で応力が加わったマルテンサイト構造を変更することにより、鋼の機械的特性を変化させます。.
これらの変化の大きさと方向は鋼種と焼き戻し条件によって異なります。, したがって、この関係は固定的な規則ではなく、一般的な傾向として理解される必要があります。.
焼き戻しの全体的な効果
| 財産 | テンパリングの厳しさを高めることによる一般的な影響* |
| 硬度 | ↓ 概ね減少 |
| 降伏強さ | ↓ 概ね減少 |
| 抗張力 | ↓ 概ね減少 |
| 延性 | ↑通常は増加します |
| 靭性 | ↑通常は増加します |
| 残留応力 | ↓ 減少 |
| 寸法安定性 | ↑全体的に良くなる |
| 耐摩耗性 | 学年- そして状態によって異なります |
| 耐疲労性 | 多くの場合、靭性が向上し、応力が軽減されることで改善されます。 |
| 高温軟化抵抗性 | 適切な合金工具鋼では大幅な改善が可能 |
*従来の焼入れ鋼の一般的な傾向; 高合金鋼は異なる挙動を示す可能性があります, 特に二次硬化が起こる箇所.
したがって、焼き戻しの実際的な目的は、単一の機械的特性を最大化することではなく、適切な特性バランスを選択することです。.
切削工具には実用的な最大の硬度と耐摩耗性が必要な場合があります, 一方、ギアやシャフトには、かなり優れた靭性と耐疲労性が必要となる場合があります。.
特定の鋼の焼き戻し温度と時間を制御することにより、, メーカーは最終的な微細構造を実際のサービス要件に合わせて調整できます.
8. 焼き戻し、焼きなまし、正規化、応力緩和とは何ですか?
テンパリング, アニーリング, 正規化, 応力除去と応力除去はすべて熱処理プロセスです, しかし彼らは 交換不可能.
温度範囲, 開始時の微細構造, 冷却方法, 冶金学的機構, 意図した結果は異なります.
| 比較 | テンパリング | アニーリング | 正規化 | ストレス緩和 |
| 主な目的 | 有用な硬度を維持しながら、硬化後の脆性と残留応力を低減します。 | 鋼を柔らかくする, 延性を改善する, ストレスを和らげる, 微細構造を修正する | 粒子構造を微細化し、比較的均一な微細構造を生成する | 既存の微細構造への変化を最小限に抑えながら残留応力を低減 |
| 典型的な開始条件 | 焼き入れまたは硬化した鋼 | キャストのまま, 働いた, 冷間加工された, または事前に熱処理された鋼 | キャストのまま, 偽造, 巻いた, または加工鋼 | 溶接, キャスト, 機械加工された, 形成された, または熱処理されたコンポーネント |
| 温度範囲 | A₁以下; 通常、グレードに応じて約 150 ~ 700°C | 通常、臨界変態温度以上, アニーリングの種類による | 通常、臨界変換範囲を超えています | 通常は臨界変換範囲を下回ります |
| 冷却方法 | 通常は空冷または指定された制御冷却 | 通常、炉の冷却が遅い | 通常は空冷 | 制御された冷却, 多くの場合、炉または空冷 |
主な微細構造効果 |
焼入れマルテンサイトを分解または改質します; 炭化物の析出と回収を促進します | より柔らかいものを生み出します, より安定した微細構造 | 適用可能な鋼の再結晶/精製と比較的均一なフェライト/パーライト組織を促進します。 | 相変態を制限して内部応力を緩和 |
| 硬度 | 通常、焼入れ直後の状態から減少します。 | 一般に大幅に減少します | 通常、焼き入れ焼き戻し鋼よりも低い | 通常はほんのわずかしか変化しません |
| 靭性 & 延性 | 一般的に増加します | 大幅に増加 | 粗いまたは非常にストレスのかかる開始条件と比較して、一般に改善されます。 | 通常、特性に大きな変化を与えることなく、応力関連の信頼性が向上します。 |
| 代表的な用途 | 歯車, シャフト, ツール, 死ぬ, スプリング, 硬化した機械部品 | 加工ストック, 偽造, キャスティング, 冷間加工部品 | 偽造, 構造コンポーネント, バー, そして予備硬化処理 | 溶接構造物, 大きな鋳物, 機械加工部品, 加工されたコンポーネント |
9. さまざまな種類の鋼の焼き戻し
鋼の種類が異なれば焼き戻しに対する反応も異なります. 適切な焼き戻しスケジュールを選択するには、これらの違いを理解することが不可欠です.
普通炭素鋼:
焼き戻しが簡単. 低炭素鋼 (<0.3% C) 著しく硬化しないため、焼き入れや焼き戻しがほとんど行われない.
中炭素鋼 (0.3-0.6%C) 一般的にシャフト用に焼き入れおよび焼き戻しが行われます。, 歯車, と車軸. 高炭素鋼 (>0.6% C) 道具に使われている, スプリング, そしてナイフ.
合金鋼:
クロムなどの元素が含まれている, ニッケル, モリブデン, バナジウムと.
焼入性が高く、焼き戻しによく反応します。. 二次硬化は、強力な炭化物形成剤を含む合金で一般的です.
工具鋼:
水硬化を含む, 油硬化, 空気硬化, 高速, および熱間加工鋼.
テンパリングスケジュールは大きく異なります. ハイス鋼は 540 ~ 560°C で 3 回焼き戻しされます。. H13 などの熱間加工鋼は 500 ~ 550°C で二重焼戻しされます。.
ステンレス鋼:
マルテンサイトステンレス鋼 (例えば, 410, 420, 440C) 硬化および焼き戻しが可能. オーステナイト系ステンレス鋼 (例えば, 304, 316) 焼入れによって硬化することができず、焼き戻しもされません.
フェライト系ステンレス鋼は一般に硬化しません. 析出硬化型ステンレス鋼を時効処理, 鍛えられていない.
マレージング鋼:
これらは低炭素です, 時効により強化される高ニッケル合金, マルテンサイト焼戻しではない.
しかし, 概念的には焼き戻しと同様の溶体化処理と時効処理が行われる場合があります。.
10. 焼き戻しH13工具鋼: 実用的な例
H13工具鋼 ダイカスト金型に広く使用されるクロム・モリブデン・バナジウム熱間工具鋼です。, 鍛造金型, 押出工具, 繰り返しの加熱と冷却にさらされるその他のツール.
熱い力強さの組み合わせ, 靭性, 焼き戻し耐性, 熱疲労耐性により、合金工具鋼の焼き戻しを慎重に制御する必要がある理由の代表的な例となります。.
オーステナイト化焼入れ後, H13 は残留応力と若干の残留オーステナイトを伴う硬質マルテンサイト構造を発達させます。.
したがって、その後の焼き戻し処理は、脆性を軽減するだけではなく、, だけでなく、必要な二次硬化反応と微細構造の安定性も開発します。.
一般的な H13 焼き戻しスケジュール
H13は一般的です 二重の気質, 大型コンポーネントや特に重要なコンポーネントには、第 3 の焼き戻しが指定されることもあります.
正確なパラメータは、該当する材料仕様と認定された熱処理手順に従う必要があります。.
| テンパリング工程 | 温度 | 開催時間 | 冷却 | 主な目的 |
| 最初の気性 | 500–550℃ | ~2時間 | エアクール | 焼入れ応力を低減し、焼き戻し/二次硬化反応を開始します。 |
| 第二の気性 | 500–550℃ | ~2時間 | エアクール | 新たに形成されたマルテンサイトを焼き戻し、微細構造をさらに安定化します。 |
| オプションの第 3 調質 | 500–550℃ | ~2時間 | エアクール | 構造安定性と寸法安定性をさらに向上, 特に大きなセクションでは |
実際のオーステナイト化および焼入れ条件も重要です.
H13 は通常、約 1,020–1,050℃, その後、空気またはガス焼入れなどの制御された冷却が行われます。, セクションサイズに応じて, 装置, そして必要なプロパティ.
一般的な結果の硬度
適切に熱処理された H13 コンポーネントは、通常、最終硬度が次の範囲に達します。 約48~52HRC, 実際の硬さはオーステナイト化の状態によって異なりますが、, 焼入れ速度, 温度の温度, 保持時間, と材料化学.
規定の焼き戻し範囲内で, 一般的な傾向は:
- 500℃程度: より高い硬度, 焼き戻しによる軟化が少ない.
- 550℃程度: 硬度が若干低い, 一般に靭性が高く、応力が軽減されます。.
この関係は厳密には線形ではありません, H13も出展可能 二次硬化 高温焼戻し中に微細な合金炭化物が析出するため.
H13 が二重律速である理由?
ダブルテンパリングの主な理由は、 保持されたオーステナイト 焼入れ後.
最初の焼き戻しサイクル後, 一部の残留オーステナイトは冷却中にフレッシュマルテンサイトに変化する可能性があります.
この新しく形成されたマルテンサイトはまだ焼き戻しを受けていないため、比較的高い残留応力と脆性を含んでいる可能性があります。.
2 回目の焼き戻しサイクルでは、この新鮮なマルテンサイトが処理され、より均一な最終微細構造の生成に役立ちます。:
焼入れ → 第一調質 → 残留オーステナイト変態 → フレッシュマルテンサイト → 第二調質
二度の焼き戻しは、望ましい析出反応を完了させ、硬度と寸法安定性の一貫性を向上させるのにも役立ちます。.
大規模または非常に重要な H13 コンポーネントの場合, ある 第三の気質 熱処理仕様で必要な場合に使用可能, 特に追加の安定化が有益な場合.
工学的意義
H13 焼戻しの目的は、単に硬度を最大化することではありません.
最終条件は硬度のバランスをとる必要があります, 熱い強さ, 靭性, 熱疲労耐性, 寸法安定性.
このため, 約 500 ~ 550°C で焼き戻された H13 ダイは、使用中の繰り返しの熱サイクルや機械的負荷に必要な靭性と焼き戻し耐性を開発しながら、耐摩耗性のために十分な硬度を維持するように設計されています。.
11. 調質鋼の産業用途
調質鋼は、強度と強度のバランスを制御できるため、工業生産で広く使用されています。, 硬度, 靭性, 延性, 疲労耐性, 寸法安定性.
ギアとトランスミッションコンポーネント
歯車は通常、高い強度と適切な靭性を得るために焼入れとその後の焼き戻しを受けます。.
焼き戻し処理により、歯の接触と耐摩耗性に十分な硬度を維持しながら、硬化状態に伴う脆性と残留応力が軽減されます。.
代表的なコンポーネントには次のものがあります。:
- トランスミッションギア
- ピニオン
- ドライブギア
- スプロケット
- シャフトとギヤシャフト
高負荷ギア用, 最終熱処理条件は通常、疲労強度を中心に設計されます。, 接触応力, 硬さだけではなく、歯の破損に対する耐性を向上させます。.
シャフト, 車軸, とピン
シャフトには焼き入れ焼き戻し合金鋼が広く使用されています, 車軸, ピン, 組み合わせ曲げを受ける同様の機械要素, ねじれ, インパクト, および循環ロード.
焼入れのままの組織との比較, 適切に焼き戻されたマルテンサイト構造により、実質的に優れた靭性と亀裂伝播に対する耐性が得られます。, 動的にロードされるコンポーネントにより適したものにする.
スプリングス
ばね鋼には高い弾性強度と耐疲労性が求められます.
繰り返しの弾性負荷に必要な強度を維持しながら、硬化後の焼き戻しにより硬度を調整し、内部応力を緩和します。.
アプリケーションには以下が含まれます:
- コイルスプリング
- 板バネ
- トーションスプリング
- サスペンションコンポーネント
- バルブスプリング
過度の柔らかさと過度の脆さはバネの寿命を縮める可能性があるため、焼き戻し条件は慎重に制御する必要があります。.
金型と工具
工具鋼は一般に、制御された硬度の組み合わせを達成するために焼き戻しされます。, 耐摩耗性, 靭性, そして軟化に対する抵抗力.
H13 などの熱間工具鋼は、熱安定性と繰り返しの加熱と冷却に対する耐性を得るために比較的高温で焼き戻されます。.
冷間加工鋼および高速度工具鋼では、合金システムおよび必要な切断または成形性能に応じて、異なる焼き戻しスケジュールが使用されます。.
自動車部品
強化鋼は、繰り返しの機械的負荷や衝撃に耐える必要があるコンポーネントの自動車製造において広く使用されています。.
例としては次のものが挙げられます。:
- アクスルシャフト
- ステアリングコンポーネント
- ドライブシャフト
- 接続コンポーネント
- サスペンション部品
- トランスミッションコンポーネント
焼き戻し処理により、これらのコンポーネントは実際の使用条件に必要な靭性を犠牲にすることなく高強度を実現できます。.
建設および重機
重機のコンポーネントは高負荷を受けることがよくあります, ショック, 摩耗, そして周期的なストレス. したがって、調質合金鋼は以下の用途に広く使用されています。:
- ピンとブッシュ
- 油圧コンポーネント
- 掘削機およびローダーの部品
- クレーンコンポーネント
- 農業機械部品
- 鉱山機械部品
これらのアプリケーションでは, 必要な焼き戻し条件は通常、耐衝撃性の主要な組み合わせに従って選択されます。, 疲労強度, そして耐摩耗性.
圧力・エネルギー機器
特定の耐圧コンポーネントやエネルギー システム コンポーネントには、焼入れ焼き戻し鋼が使用されています。これは、この処理によって靭性が向上し、高い強度が得られるためです。.
アプリケーションには以下が含まれる場合があります:
- 高強度圧力部品
- タービン関連機械部品
- 工業用ファスナー
- 動力伝達部品
- 頑丈な構造コンポーネント
安全性が重要なコンポーネント向け, 熱処理プロセスは通常、硬度試験によってサポートされます。, 機械的試験, 寸法検査, および冶金学的検証.
12. 鋼を超えた焼き戻し: ガラス, チョコレート, およびその他の資料
「テンパリング」という言葉は他の分野でも使われます, しかし仕組みが違う.
ガラス強化
ガラスの強化では、ガラスを約 600 ~ 700°C に加熱し、その後エア ジェットで表面を急速に冷却します。.
表面は内部よりも速く収縮します, 表面に圧縮応力を発生させ、コアに引張応力を発生させます。.
これにより、強化ガラスが非常に強くなり、小さな破片が発生します。, 鋭い破片ではなく鈍い破片. 車の窓に使われています, シャワードア, および建築用ガラス.
チョコレートのテンパリング
チョコレートのテンパリングは、カカオバターが安定した形で結晶化するのを促す、制御された加熱と冷却のプロセスです。, フォームVとして知られる (ベータ結晶).
適切にテンパリングされたチョコレートは光沢のある仕上がりになります, さわやかなスナップ, そして滑らかな溶け心地. テンパリングされていないチョコレートは花開くかもしれない, ザラザラした感じがする, または簡単に柔らかくなりすぎる.
その他の素材
一部の非鉄合金, 特定のアルミニウムや銅合金など, 析出硬化または時効処理を行う。これは大雑把に焼き戻しと呼ばれることもあります.
しかし, この用語は、鉄冶金に適用される場合に最も正確です。.
13. 結論
焼き戻しは、焼き入れされた製品を変態させるための基本的な熱処理プロセスです。, 非常にストレスがたまっている, 比較的脆い鋼をより安定したエンジニアリング材料に変える.
その重要性は単に硬度を下げるだけではありません, しかし、マルテンサイトの微細構造の進化を制御し、硬度間の必要なバランスを確立する際に, 強さ, 靭性, 延性, 寸法安定性.
焼き戻し温度は最も影響力のあるプロセス変数です, ただし、保持時間と合わせて考慮する必要があります, 鋼材組成, 事前のオーステナイト化および焼入れ条件, コンポーネントのサイズ, そして必要な最終プロパティ.
したがって、正しい焼き戻し処理は次のとおりです。 普遍的ではなく鋼グレードに特化した.
炭素鋼, 合金構造用鋼, 高炭素鋼, 工具鋼, 高速鋼, 熱間加工鋼, およびマルテンサイト系ステンレス鋼はすべて異なる焼戻し反応を示す可能性があります.
工業生産において, 焼き戻しが成功したかどうかは、温度だけではなく、コンポーネントの最終的な性能によって判断される必要があります。.
適切に制御された焼き戻しプロセスにより、焼き入れ状態の極度の硬度が、歯車に適した機械的特性の信頼できる組み合わせに変換されます。, シャフト, スプリング, 死ぬ, 自動車部品, 重機, およびその他の要求の厳しいアプリケーション.
よくある質問
鋼の焼き戻しとは何ですか?
焼き戻しは、硬化した鋼をその臨界変態範囲未満の温度まで再加熱する熱処理プロセスです。, 指定された時間開催される, そして冷却されました.
主に、必要な硬度のバランスを確保しながら脆性と残留応力を軽減するために使用されます。, 強さ, そして靭性.
焼き戻しをすると硬度は下がりますか?
ほとんどの従来の焼入れ鋼用, 焼き戻し温度を上げると、一般的に硬度と強度が低下しますが、靭性と延性は向上します。.
高合金工具鋼は二次硬化により異なる挙動を示す可能性があります.
焼き戻しと焼きなましの違いは何ですか?
焼き戻しは通常、マルテンサイトを修正するために臨界変態範囲未満で焼入れ鋼に対して実行されます。.
アニーリングは通常、鋼を柔らかくし、より延性を確立することを目的としています。, 安定した微細構造, ゆっくりと制御された冷却を使用することが多い.
調質鋼はどのように検査されるのか?
一般的な検査には硬度試験が含まれる場合があります, 寸法検査, 金属組織検査, および機械的試験, 用途または仕様で必要な場合、追加の表面検査または非破壊検査を行う.

