
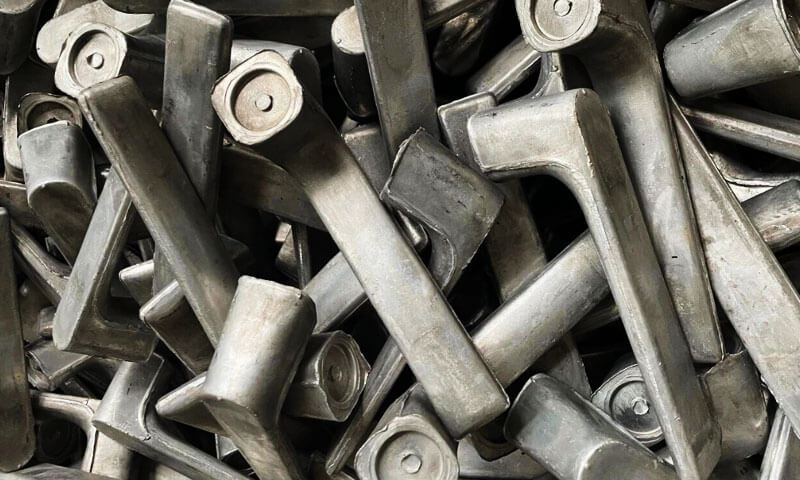
アルミニウム鍛造に少しでも時間を費やしたことがあるなら, あなたは名前を知っていますか 6061. 最も硬い合金ではありません; それは最強ではありません, 最も耐食性が高いわけではありません.
でも毎年毎年, 自転車のフレームで静かにその役割を果たしている合金であり続けます, ロボットの関節, 医療機器, EVブラケット, 電動工具ハウジング, その他無数の耐荷重部品.
鍛冶場で過ごした数年間, エンジニアが過剰に仕様を指定しているのを見てきました 7075 6061-T6 が完全に適切だったとき.
購買チームが最安値を追い求め、最終的にはリサイクル品を手に入れることになるのを見てきました。 6061 それは適切に陽極酸化されません. また、美しく鍛造された 6061-T6 部品が現場で何十年も持続するのを見てきました。.
この記事は詳細です, 6061-T6 アルミニウム合金鍛造品の実際の様子 - それは何ですか, どのように動作するか, それを偽造する方法, どのように熱処理するか, そしてそれが理にかなっている場合.
6061-T6 の鍛造特性に関する信頼できる情報をお探しの場合, 鍛造温度, T6熱処理, または 6061 対 6063, このガイドはあなたのために書かれています.
1. とは何ですか 6061 アルミニウム合金?
6061 に属します 6000 アルミニウム合金シリーズ, 主な合金元素としてマグネシウムとシリコンを使用する.
制御された溶体化熱処理と人工時効によって機械的特性を改善できる熱処理可能な合金です。.
その主な強化メカニズムには、微細な Mg-Si ベースの強化相の析出が含まれます。, Mg₂Si システムを通じてエンジニアリングの実践で一般的に説明される.
銅やその他の微量合金元素も、その析出反応と全体的な特性に影響を与えます。.
典型的な化学組成 6061 アルミニウム
| 要素 | 代表的な仕様範囲 (重量%) |
| アルミニウム (アル) | バランス |
| マグネシウム (マグネシウム) | 0.80-1.20 |
| シリコン (そして) | 0.40–0.80 |
| 銅 (銅) | 0.15-0.40 |
| クロム (Cr) | 0.04–0.35 |
| 鉄 (鉄) | 0.70 最大. |
| マンガン (ん) | 0.15 最大. |
| 亜鉛 (亜鉛) | 0.25 最大. |
| チタン (の) | 0.15 最大. |
組成範囲は標準を代表するものです。 6061 合金仕様. 管理材料規格と購入仕様により、特定の製造バッチの許容限度が決まります。.
2. 6061-T6 の機械的特性を理解する
T6 の指定は、材料が溶体化熱処理を受け、その後、特定の特性を発現させるために人工時効が行われていることを示します。.
単なる合金組成の説明ではありません; それは特定の冶金学的状態を表します.
次の表は、一般的な 6061-T6 鍛造製品の代表的な室温特性を示しています。.
鍛造品の実際の値は適用される仕様によって異なります, セクションの厚さ, 製品の形状, そしてテストの方向性.
代表的な機械的および物理的特性
| 財産 | 代表値 |
| 極限引張強さ | 約290~310MPa |
| 降伏強さ | 約240~276MPa |
| 伸長 | 約8~17%, 製品形態に応じて |
| 弾性率 | 約 68.9 GPa |
| 密度 | 約 2.70 g/cm3 |
| ブリネル硬さ | 約 95 HB |
| 熱膨張係数 | 室温付近で約23~24×10⁻⁶/K |
| 融解範囲 | 約580~650℃ |
これらの値は参考値です, ユニバーサルデザインが許容されない. 認定された鍛造特性は、該当する材料仕様から取得し、実際のコンポーネントで検証する必要があります。.
強度と構造的信頼性
ほとんどの一般的な産業用コンポーネント, 6061-T6 は、高強度アルミニウム合金に伴う材料コストや加工の必要がなく、引張強度と降伏強度の有益な組み合わせを提供します。.
中程度から高い機械的負荷を受けるコンポーネントに適しています, 設計が断面の厚さを考慮している場合, ストレス集中, 疲労要件, そして完成した鍛造品の実際の特性.
現場からの覚えておきたいポイント: 公称引張強さの値は、鍛造コンポーネントのすべてを語るものではありません.
穀物の流れ, ローカルジオメトリ, 欠陥, 熱処理, 機械加工による応力もサービスパフォーマンスに影響を与えます.
耐食性
6061 一般に、大気腐食や多くの淡水環境に対して優れた耐性を示します。.
屋外用機械によく選ばれています, 輸送機器, 通常の産業条件にさらされるコンポーネント.
マリン用, 沿岸, または化学的に攻撃的な環境, 追加の保護が必要な場合があります.
陽極酸化処理, 適切な化成皮膜, またはペイントシステムは表面の耐久性を向上させることができます, アプリケーションに応じて.
アルミニウムと異種金属との接触も考慮する必要があります. 湿気や電気的接触が不利な条件下での使用, ガルバニック腐食はアルミニウムの表面を損傷する可能性があります.
被削性
6061-T6 は CNC フライス加工に最適です, 旋回, 掘削, つまらない, そしてタップする.
強度と機械加工性の組み合わせにより、正確な穴が必要な部品に最適です。, 取り付け面, スレッド, 複雑なポケットと.
それにもかかわらず, 鍛造ブランクを自動的に機械加工するのは簡単ではありません. 残留応力, 局所的な硬さのばらつき, 取り代不足, ワークホールディングが悪いと寸法上の問題が発生する可能性があります.
溶接性
6061 一般的なアルミニウム溶接プロセスを使用して溶接できます, ただし、T6 コンポーネントを溶接すると、局所的な冶金状態が変化します。.
熱影響部は一般に、溶接後の適切な処理によって必要な特性が回復しない限り、析出硬化強度の一部を失います。.
負荷の高いコンポーネントの場合, ジョイントの設計と局所強度の低下をエンジニアリング時に考慮する必要があります。.
可能な限り, 溶接接合部を最小限に抑えるように設計された鍛造コンポーネントにより、品質管理と荷重伝達が簡素化されます。.
表面仕上げ
6061 一般に、陽極酸化処理やその他の一般的なアルミニウム仕上げプロセスによく反応します。.
陽極酸化により耐食性と表面摩耗性能が向上します, 結果は合金によって異なりますが、, 前処理, アルマイト法, とコーティングの厚さ.
目に見えるコンポーネントの場合, 自転車の部品など, 機器のハウジング, および消費者製品の構造, 均一な外観を実現するには、表面処理と材料の一貫性が特に重要です.
3. T6 テンパーとは何を意味するのか?
T6 焼き戻しは、制御された熱処理シーケンスによって達成されます。.
鍛造用 6061 コンポーネント, このプロセスは合金を中心に設計する必要があります, 鍛造形状, セクションの厚さ, および適用仕様.
鍛造温度と溶体化熱処理温度を区別することも重要です.
これらは異なる冶金目的に使用されるため、互換性のあるものとして扱ってはなりません.
溶体化熱処理
溶体化熱処理中, 鍛造品は指定された温度に加熱され、可溶性合金元素がアルミニウムマトリックスに入るようにします。.
のために 6061, 一般的には約 530 ~ 550°C の溶体化処理温度が参照されます。, ただし、正確な承認サイクルは材料の仕様とコンポーネントの要件によって異なります。.
目的は、焼入れ前に適切な固溶体を作成することです。.
温度均一性は重要です. 過熱により溶体化処理の反応が不十分になる可能性があります, 一方、過度の温度は局所的な初期溶融やその他の冶金学的損傷を引き起こす可能性があります。.
厚肉または複雑な鍛造品用, 保持期間は切片の厚さを考慮して設定する必要があります, 炉の均一性, および認定された熱処理手順.
焼入れ
溶体化処理後, コンポーネントが急速に冷却される, 通常、承認されたプロセスで必要な場合は水焼入れによって行われます。.
急冷により、その後の人工時効に必要な過飽和固溶体が保持されます。.
しかし, 急速冷却により、熱勾配や残留応力が発生する可能性もあります.
薄いセクション, 厚いハブ, rib骨, 複雑な遷移は異なる速度で冷却される可能性があります, 歪みのリスクが高まる.
このため, 経験豊富な熱処理エンジニアは、急冷媒体だけでなくコンポーネントの形状も考慮します。, 乗り換え時間, 治具の配置, 冷却の均一性.
人工老化
焼入れ後, 材料は必要な強度を発現させるために人工的に時効処理されます。.
典型的なリファレンスとしては、 6061 鍛造品は 160 ~ 180°C 付近で約 8 時間熟成されます。, ただし、承認されたサイクルは製品の形状や仕様によって異なります。.
実際の治療法は、一般的な参考文献から無差別にコピーするのではなく、管理要件に照らして確認する必要があります。.
老化中, 微細な強化析出物がアルミニウムマトリックス内に形成されます。. サイズ, 分布, 凝集性と凝集性は転位の動きに影響を与え、したがって合金の強度に影響します。.
劣化が進んでいないと、材料が意図した強度を下回る可能性があります. 時効温度や時間が長すぎると、過時効が発生し、強度が低下する可能性があります。.
T6処理の目的は単にアルミニウムを硬くするだけではありません. 制御された強さのバランスを達成することです, 延性, および冶金的安定性.
4. なぜ 6061 鍛造に適しています
6061 に広く使用されています アルミニウム鍛造品 その熱間加工性と熱処理可能な特性により、多くの工業用部品の形状に適しているためです。.
鍛造は、部品に統合された形状が必要な場合に特に有利です。, 良好な構造的完全性, 信頼性の高い機械的性能.

実用的な鍛造温度範囲
のために 6061 アルミニウム, 鍛造中の金属温度は通常、およそ 430 ~ 480°C の作業範囲内に制御されます。, 合金の状態による, ビレットサイズ, ダイデザイン, および適格なプロセス.
この範囲の上限をすべてのコンポーネントの目標として扱うべきではありません。. 技術資料では、推奨鍛造範囲の上限として約 480°C を特定しています。.
生産技術者の視点から, 重要な点は、ビレットの温度と変形中の実際の金属の温度は必ずしも同じではないということです.
ビレットは炉から移送中に冷却される場合があります, 予備成形中, または金型との接触中.
過剰な冷却は変形抵抗を増加させ、充填が不完全になる可能性があります, 高いプレス荷重, またはひび割れ.
逆に, 過度の加熱は材料を損傷し、プロセスの信頼性を低下させる可能性があります.
したがって、温度は炉の表示だけに依存するのではなく、完全な鍛造シーケンスの一部として制御する必要があります。.
適度な変形抵抗
鍛造が難しい高強度合金と比較して, 6061 熱間鍛造条件を適切に制御することで効率よく成形可能.
変形抵抗は温度によって変化します, ひずみ速度, ビレットの形状, と変形量.
したがって、金型の充填とプレス荷重の要件は、実際の部品設計に対して評価する必要があります。.
密閉型鍛造に適しています
密閉型鍛造は、ボスを備えた再現可能な 3 次元部品の製造に特に役立ちます。, rib骨, トランジション, 統合された取り付け機能.
一般的な製造ルートには次のものがあります。:
- ビレットの検査と切断.
- 制御されたビレット加熱.
- 必要に応じて予備成形またはブロッカー鍛造.
- 最終金型で鍛造を完了する.
- フラッシュトリミングと予備検査.
- 溶体化熱処理と焼入れ.
- 人工老化.
- CNC加工と仕上げ.
- 最終的な寸法および材質の検査.
すべてのコンポーネントが個別のプリフォームや同一のプロセス段階を必要とするわけではありません. ルートはジオメトリに基づいて開発する必要があります, マテリアルフロー, 詰め物, そして生産量.
グレインフローと構造の完全性
鍛造の主な利点の 1 つは、金属を必要な形状に変形させることです。.
適切な条件下で, これにより、加工された微細構造を改善し、コンポーネントの形状に従う方向性のある粒子の流れを確立できます。.
これは疲労性能と耐荷重能力に有益です。, 特に部品設計と金型レイアウトが主要なサービス負荷に合わせて材料の流れを調整する場合.
しかし, 部品が鍛造されたからといって自動的に鍛流線が有利になるわけではありません.
プリフォームの設計が悪い, 折りたたみ, 周回, 不完全な詰め物, 不適切な材料フローを使用すると欠陥が発生する可能性があります. 鍛造設計とプロセス管理は引き続き重要.
5. 6061-T6 アルミニウム鍛造の主要なプロセス管理
生産中, 良い 6061 アルミニウム鍛造品は、単一の最適パラメータではなく、反復可能なプロセスから生まれます。.
以下のコントロールは実際的に最も重要です.
| プロセス段階 | クリティカルコントロール | 管理が不十分な場合の潜在的な問題 |
| ビレットの準備 | 合金のアイデンティティ, 素材の状態, ビレット寸法 | 化学変化, 一貫性のない変形 |
| 加熱 | ビレットの温度と均一性 | 充填が不完全, ひび割れ, 過熱 |
| 金型設計 | プリフォームの形状, 半径, フラッシュ許容量, ダイアライメント | ラップ, アンダーフィル, 過剰なフラッシュ |
| 鍛造 | プレス荷重, 変形シーケンス, 乗り換え時間 | 流れの欠陥, 寸法変化 |
| 熱処理 | 溶液温度, 浸漬, 焼き入れ, エージング | 強度が間違っている, ねじれ, 一貫性のないプロパティ |
| 機械加工 | データム戦略, クランプ, 手当, ツールパス | 次元のドリフト, 残留応力歪み |
| 検査 | 化学, 硬度, 寸法, 関連するNDT | 検出されない材料またはプロセスの欠陥 |
制作時にこだわっていること
初め, プレスに入る材料は追跡可能であり、指定された合金に適している必要があります.
サプライヤーの証明書が役に立ちます, ただし、材料の識別と受入検査は品質システムの一部でなければなりません.
2番, ダイ充填は製品をリリースする前に評価する必要があります. コンポーネントが繰り返しラップを生成する場合, 冷気遮断, または充填不足の領域, プレス力を増やすことが必ずしも正しい解決策であるとは限りません.
根本的な問題はプリフォームの形状にある可能性があります, ビレットの体積, 温度, 金型の形状, またはマテリアルフロー.
三番目, 実際の鍛造に対して熱処理を検証する必要がある. 小さなブラケットではうまく機能するサイクルでも、厚いハブと薄いリブを備えた大きなコンポーネントでは同等の温度均一性や寸法安定性が得られない可能性があります。.
ついに, 完成した鍛造品は、図面および材料仕様と照らし合わせて検査する必要があります.
硬度だけでは、必要な引張特性をすべて確認することはできません, 寸法, 構造的条件が達成されている.
6. 6061-T6 アルミニウム鍛造品が鋳造アルミニウム部品より優れていることが多い理由
鍛造と鋳造は補完的なプロセスです, すべてのコンポーネントに対してどちらが自動的に優れているというわけではありません.
選択はジオメトリに依存します, 構造要件, 生産量, そしてコスト.
耐荷重コンポーネント用, しかし, 鍛造は従来の鋳造アルミニウム部品に比べて大きな利点を提供します.
| 比較係数 | 6061-T6アルミ鍛造 | アルミ鋳物 |
| Manufacturing principle | ソリッドビレットを塑性変形させて形状を整えます | 溶けた金属が型の中で固まる |
| 微細構造 | 加工・変形した構造物 | 凝固組織 |
| 穀物の流れ | コンポーネントの形状に合わせて調整可能 | 鍛造タイプの指向性鍛流線を提供しません |
| 内部欠陥リスク | 鍛造関連の欠陥が依然として発生する可能性がある; 健全な出発材料が不可欠です | 気孔率, 収縮, 工程によりインクルージョンが発生する場合がございます |
| 機械的性能 | 多くの場合、要求の厳しい耐荷重用途に有利です | 合金により異なります, キャストプロセス, 鋳造の健全性, そして熱処理 |
幾何学的柔軟性 |
鍛造および金型設計の要件によって制限される | 複雑なキャビティと複雑な形状に大きな利点 |
| 加工代 | ニアネットシェイプ鍛造によりコントロール可能 | 鋳造方法と寸法要件によって異なります |
| ツールに関する考慮事項 | 鍛造金型とプレス能力は多額の投資となる可能性があります | プロセスによって大きく異なります; 砂型鋳造は少量であれば経済的です |
| 代表的な選択 | 強度と疲労性能が要求される構造部品 | 複雑な形状, 一体型キャビティ, 鋳造の経済性を考慮した設計 |
重要な違いは、鍛造は変形によって材料を変化させることです。, 鋳造は凝固を通じてコンポーネントを形成しますが、.
コンポーネントの形状と生産量が適切な場合, 鍛造は構造性能と再現性の好ましい組み合わせを提供します。.
それにもかかわらず, 最終的な決定は、必要な機械的特性によって裏付けられる必要があります。, 設計負荷, ジオメトリ, そして製造業の経済学.
7. 6061 対. 6063 対. 7075: 鍛造用にどの合金を選択すべきか?
どちらかを選択する 6061, 6063, そして 7075 アルミニウムはコンポーネントの強度要件によって異なります, 鍛造の可能性, 腐食環境, 加工ニーズ, および生産コスト.
3 つはいずれも熱処理可能なアルミニウム合金ですが、, それらはさまざまな製造目的に役立ちます.
| 比較係数 | 6061 アルミニウム 合金 | 6063 アルミニウム 合金 | 7075 アルミニウム 合金 |
| 合金 シリーズ | al-mg-si | al-mg-si | Al-Zn-Mg-Cu |
| 相対的 強さ | 中から高 | 低から中程度 | 非常に高い |
| 代表 引張 強さ で T6 状態* | 約290~310MPa | 約205~240MPa | 約530~570MPa |
| 代表 収率 強さ で T6 状態* | 約240~276MPa | 約170~215MPa | 約470~505MPa |
| 鍛造 特徴 | 熱間鍛造性が良好; 幅広い産業用コンポーネントに適しています | 主に押出成形に使用されます; 鍛造適合性は特定のコンポーネントについて評価する必要があります | 鍛造温度の慎重な管理が必要な高強度合金, 変形, そして熱処理 |
| 腐食 抵抗 | 一般的な産業環境に適しています | 多くの大気環境で良好から非常に良好 | 一般に耐食性は以下より劣ります。 6061 サービス環境に一層の注意が必要です |
| 溶接性 | 概ね良好, ただし、溶接すると局所的な T6 強度が低下します。 | 概ね良好, 用途と気質に左右される | 一般に従来の融着には不十分 |
CNC 加工性 |
良い; 精密加工に適した | 良い | 良い, ただし、加工戦略はコンポーネントと材料の状態によって異なります |
| 陽極酸化処理 そして 表面 仕上げ | 良い, 広く使用されている装飾および保護仕上げが施されています | 多くの均一な建築および装飾仕上げに最適 | アルマイト処理が可能です, ただし、表面の外観と腐食保護は合金の状態とプロセスによって異なります。 |
| 相対的 材料 料金 | 適度 | 適度 | 一般的に高い |
| 典型的な アプリケーション | 鍛造ブラケット, 機械部品, 油圧部品, 構造コネクタ, ロボットコンポーネント | 押し出しプロファイル, ヒートシンク, 建築セクション, 厳選された軽量コンポーネント | 高強度構造継手, 特殊な航空宇宙コンポーネント, 高負荷機械部品 |
| に最適です | バランスのとれた強さ, 耐食性, 被削性, そしてコスト | 押出性能を重視する用途, 複雑なプロファイル, と表面の外観 | 高強度が主な設計要件となる用途 |
機械的特性は、T6 状態の一般的な鍛造製品の代表的な参照範囲です。, 鍛造品ごとの保証値ではありません.
実際の特性は製品の形状によって異なります, セクションの厚さ, 仕様, 熱処理, およびテスト要件.
8. 6061-T6 アルミニウム鍛造品の代表的な用途
この合金は、幅広い軽量構造部品および機械部品に適しています。.
それぞれのアプリケーションで, 最終設計と該当する仕様によって、鍛造 6061-T6 アルミニウム コンポーネントが適切かどうかが決まります。.

自転車とスポーツ用品
用途にはクランクコンポーネントが含まれます, ハンドルバーステム, シートクランプ, 接続金具, およびその他の構造付属品.
主な利点は密度が低いことです, 有用な強度, 被削性, 比較的低い部品質量を維持しながら複雑な形状を作成できる機能.
ロボティクスとオートメーション
ロボット関節, 取り付けブラケット, アクチュエータサポート, 構造コネクタには多くの場合、剛性の組み合わせが必要です。, 寸法精度, そして低質量.
6061-T6 鍛造品は、後にボアの CNC 加工が必要となるコンポーネントの実用的な出発材料となります。, ベアリングシート, and mounting interfaces.
自動車および電気自動車
可能な用途には選択されたブラケットが含まれます, 部品の取り付け, 構造コネクタ, および補助機械部品.
セーフティクリティカルなシャーシまたはサスペンションコンポーネント用, 合金の状態, 鍛造仕様, 疲労性能, 検証要件は実稼働前に確立する必要があります.
油圧・産業機械
油圧コンポーネント, 機器ブラケット, バルブ関連部品, カップリング, 機械サポートは強度の組み合わせから恩恵を受けることができます, 耐食性, と機械加工性.
圧力がかかるコンポーネント用, 設計では圧力の完全性を個別に考慮する必要があります, 封印, および適用される資格要件. 合金の名称だけでは適合性を確立することはできません.
医療機器・産業機器
装置構造, 調整機構, 取り付けプレート, 重量と精度が重要な場合、サポート コンポーネントには 6061-T6 を使用できます。.
電動工具および機械アセンブリ
厳選されたハウジング, ギアボックスサポート, 構造コネクタ, およびその他の機械加工コンポーネントは鍛造の恩恵を受ける可能性があります。 6061 ブランク.
9. 鍛冶場からの実際的な警告
私は難しい道を経ていくつかの教訓を学びました. 6061-T6 鍛造品を指定している人への警告です。.
デフォルトにしないでください 7075
7075 強いです, しかし、それはより高価でもあります, 偽造するのが難しい, 溶接が難しくなる, 耐食性が低い. ほとんどの部分については, 6061-T6で十分. 使用 7075 必要のないときは単にお金を燃やしているだけです.
屋外および沿岸サービス向けの陽極酸化処理
6061 適度な耐食性を持っています. 良性の室内環境で, 大丈夫です.
屋外または海岸での長期暴露の場合, 陽極酸化する. 酸化層が表面を保護し、寿命を延ばします。.
T6熱処理の確認
これだけでは十分に言えません. あ 6061 T6を使用しない鍛造は構造部品ではありません. 硬度レポートと引張データを要求する. サプライヤーが提供できない場合, 別のサプライヤーを探す.
天然アルミニウムを使用, リサイクルされていない
リサイクル 6061 化学的に一貫性がなくなる可能性がある. 均一に陽極酸化されない可能性があります, そしてその強さはさまざまです. 重要な鍛造品用, バージンアルミニウムインゴットを主張し、各バッチの分光分析レポートを要求する.
溶接は慎重に検討してください
6061 溶接可能です, しかし、熱影響部は強度を失います. 6061-T6 部品を溶接する場合, 溶接領域の強度が低いことを受け入れる必要がある場合があります, または可能であれば溶接後の熱処理を計画します.
T6以降のマシン
T6 より前に加工する場合, 焼入れ中に部品が歪む可能性がある. 公差が厳しい部品用, 荒い機械, T6 トリート, それから仕上げ機.
10. 最終的な考え
6061-T6 は最も派手なアルミニウム合金ではありません. 力比べでは勝てない 7075.
腐食競争に勝てない 5052. しかし、毎日の仕事を成し遂げるのは合金です, 次から次へと.
鍛冶場で過ごした数十年間, 最高の素材が常に最も強い、または最も安価であるとは限らないことを学びました.
用途に合わせたものです. 構造用アルミニウム鍛造品の大部分に対応, その材質は6061-T6です.
鍛造コンポーネントを設計している場合, 6061-T6 で始まる. それがあなたの力に見合うなら, 腐食, および重量要件, あなたは自分の答えを見つけました. そして、そうでない場合は, その後、より特殊な合金に移行することを検討してください。.
ただし、馴染みがあるからといって主力製品をスキップしないでください. 親しみやすさ, この場合, 実績のあるパフォーマンスの証です.
よくある質問
6061-T6アルミ鍛造とは?
から作られた鍛造品です 6061 アルミニウム合金を溶体化処理と人工時効処理により T6 調質に処理, 適用される仕様に従って.
鍛造プロセスによりコンポーネントが形成されます, 熱処理により必要な最終特性が確立されます。.
6061-T6 アルミニウムと 6061-T651 アルミニウムの違いは何ですか?
T6 は溶体化熱処理され、人工時効処理されています。. T651 は、T6 に内部応力を軽減するために制御されたストレッチを加えたものです。. T651 は、寸法安定性が重要な機械加工部品によく使用されます。.
6061-T6 は 6063-T6 アルミニウムよりも強いですか?
はい. 6061-T6 は 6063-T6 よりも高い引張強度と降伏強度を持っています. 6063 強度よりも押出性と表面仕上げを重視して選択されます。.
6061-T6 アルミニウムの硬さはどのくらいですか?
典型的な硬さは約です 95 HB (ブリネル). これは中程度であり、構造用途としては十分な硬さです, 簡単に機械加工できるほど柔らかい.
6061-T6 アルミニウムに熱処理が必要な理由?
T6なし, 6061 潜在的な強さは半分程度しかない. T6 処理により、合金を強化する Mg₂Si 粒子が析出します。.
6061-T6 アルミニウムは陽極酸化に適していますか?
はい. 6061 均一に陽極酸化され、染料をよく吸収します. 可視の場合は一般的な選択です, 化粧品, および建築部品.

