
私のことを超えて 29 海水淡水化用の精密耐食合金鋳物の設計と製造に長年携わる, オフショアオイル & ガス, および海洋流体システム,
コストのかかるミスを一貫して見てきました: エンジニアリング チームは図面上で二相鋼または超二相鋼のグレードを指定します。, そして、どの鋳造工場でも鍛造棒材の性能に匹敵する鋳物を製造できると仮定します。.
そんなことは決してありません. 二相ステンレス鋼は鋳物の凝固に弱いことで知られています。, 熱処理, 不純物管理.
これらの変数のいずれかを間違えると、, そして最終的には、紙の上では公称化学的性質が同じ部品ができあがりますが、 50% 耐食性が低い, 脆性破壊挙動, または、圧力がかかると漏れる隠れた内部の気孔.
逆浸透用 (ロ), 複効用蒸留 (と), および熱淡水化プラント, カスタムの精密鋳造二重およびスーパー二重コンポーネントは、単に「あれば便利」というだけではありません。
これらは高塩化物中での早期故障に対する重要な障壁となります。, 高圧, 浸食が起こりやすいプロセスの流れ.
この記事では合金の選択について詳しく説明します, 鋳造プロセスエンジニアリング, アプリケーション固有のコンポーネント, 一般的な障害モード, 現場で実証済みの鋳物と早期に故障したカタログ部品を分離するプロセス制御.
1. なぜデュプレックスなのか & スーパー二相鋼鋳物が脱塩の信頼性を決定づける
海水淡水化システムは、工業用流体の取り扱いにおいて最も過酷な使用条件の下で動作します。: 30,000–45,000 ppm の塩化物濃度, 最大作動圧力 80 SWROシステム用バー, 高速流浸食, および周期的な熱負荷.
標準的な 316L オーステナイト系ステンレス鋼は、このような条件では急速に破損します。12 ~ 24 か月以内に溶接部や表面欠陥で孔食が始まります。, ストレス腐食亀裂 (SCC) 内部の圧力を含むコンポーネントが破裂する可能性があります 5 年.
二重鋼, 二相フェライト-オーステナイト微細構造を持つ, 316L の約 2 倍の降伏強度を実現, 劇的に優れた耐孔食性と隙間腐食性, 塩化物環境における優れた耐SCC性.
鍛造二重チューブと棒材は単純な直線コンポーネントとして機能します, 淡水化の最も重要な部品 - ポンプ本体, バルブハウジング, スプレーディストリビューター, 管板 — 幾何学的に複雑です.
溶接された構造では、腐食の開始点として機能する脆弱な溶接継ぎ目が残ります。.
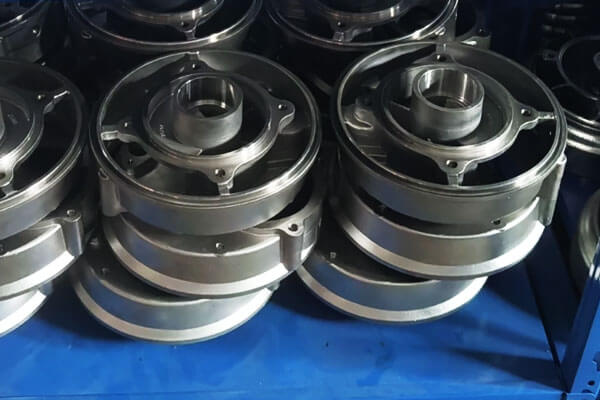
精密インベストメント鋳造により、これらのコンポーネントがモノリシックとして製造されます。, シームレスパーツ, 最適化された内部流動形状と部品全体にわたる均一な材料性能.
2. 標準二重対. スーパーデュプレックス: グレード, パフォーマンス & 選択
淡水化用途において, 間の実質的な違い 標準両面印刷 そして スーパーデュプレックス 主に合金化のレベルと、その結果生じる局部腐食に対する耐性です。, 機械的強度, とサービスマージン.
有用な最初のスクリーニングパラメータは次のとおりです。 ピッティング抵抗相当数 (木材), これはクロムの寄与を反映しています, モリブデン, 窒素と耐孔食性:
取る=%cr + 3.3(%モー + 0.5%W) + 16%N
一般的な工学的な分類としては, 従来の二相グレードは一般的に、 PREN 30 ~ 40 の範囲, 一方、スーパーデュプレックスグレードは一般的に PREN以上 40.
PREN は合金の比較に役立ちます, ただし、実際の脱塩パフォーマンスを予測するために単独で使用しないでください。. 微細構造, 表面状態, 温度, 塩化物濃度, サービスデザインがすべて重要.
| 鋳造合金グレード | 代表的な合金族 | 一般的な PREN 範囲 | コアパフォーマンス | 一般的な淡水化アプリケーション |
| CD3MN / ASTMグレード4A (2205-タイプ) | 標準両面印刷 | 〜35 | 耐塩化物腐食性のバランスが良い, 強さ, そしてコスト | SWROポンプケーシング, バルブ本体, 多様体, 一般海水接液部品 |
| CE3MN / ASTM グレード 5A (2507-タイプ) | スーパーデュプレックス | ~42+ | 耐孔食性の向上, 隙間腐食, 標準二本鎖よりも塩化物 SCC | 高圧 SWRO コンポーネント, 海水取水設備, 耐圧ハウジング, 厳しい海水サービス |
CD3MWCuN / ASTMグレード6A |
高合金スーパーデュプレックス | ~45+ | 特に攻撃的な塩化物環境に対する局部腐食耐性の強化 | 厳しい塩水サービス, 海水成分が要求される, 腐食リスクの高い用途 |
選考ガイダンス
数十年にわたる淡水化プロジェクトからの選択の経験則: 以下で稼働する標準 SWRO プラントの場合 70 標準海水塩分濃度のバー, CD3MN パフォーマンスとコストの最適なバランスを実現します.
高圧システム用, 高塩分塩水, または暖かい海水がある海岸沿いの場所, 2507 グレードのスーパーデュプレックスにステップアップ.
プレミアム高モリブデングレードは、次のような極端なサービスのためにのみ予約してください。 15+ 年 設計寿命が必要です.
標準二重で済むのにスーパー二重を過剰に指定してもメリットはありません。材料コストが 40 ~ 60% 増加します。, 加工性が著しく低下します.
3. 精密インベストメント鋳造が最適なプロセスである理由
多くのチームは、なぜソリッドデュプレックスバーから部品を機械加工しないのかと尋ねます。, または溶接プレートから製作します. 答えは誠実さによって決まります, パフォーマンス, そして総費用.
統合された, モノリシックコンポーネントの形状
主な利点の 1 つは、 インベストメント鋳造 複雑なバルブボディですか, ポンプコンポーネント, 多様体, ハウジングは、個別に製造されたセクションのアセンブリではなく、単一の鋳造コンポーネントとして製造できます。
これにより、多くの溶接接合部とそれに関連する熱影響部が排除されます。.
二相ステンレス鋼および超二相ステンレス鋼用, 溶接には入熱の厳密な制御が必要なため、これは特に価値があります。, パス間温度, フィラーの選択, およびその後の冶金状態.
一体鋳造では、腐食のリスク、つまり鋳造欠陥が自動的に排除されるわけではありません。, 表面の損傷, 不適切な熱処理は依然として問題を引き起こす可能性がありますが、不必要な溶接接合部を減らすことで、腐食と完全性の戦略を簡素化できます。.
ニアネットシェイプの流れ形状
インベストメント鋳造は滑らかに再現されます, 内部流路の輪郭を直接ニアネットシェイプに設定.
鋭い加工段差や溶接ビードの乱流を解消, 機械加工または製作された流路と比較して、流れによって加速される侵食を 30 ~ 40% 削減します。.
材料効率
複雑なポンプとバルブの形状に対応, インベストメント鋳造は、中実棒からの機械加工と比較して材料廃棄物を 60 ~ 70% 削減します。. 高価値二相合金を使用, これにより大幅なコスト削減が実現します.
寸法の一貫性
精密鋳造により、生産工程全体にわたって再現可能な寸法精度が実現します。, シール面と配管接続の一貫した取り付けを保証します.
4. 脱塩グレードの二相鋳造品の重要なプロセス制御
信頼できる二相鋳造品と欠陥品の違いは、目視検査では見えないことがよくあります。.
淡水化用途向け, 耐食性, 圧力の完全性, 耐用年数は製造プロセス全体の厳密な管理によって決まります。, 溶解・鋳造から熱処理まで, 機械加工, そして最終的な表面調整.

溶融化学と不純物の制御
二相ステンレス鋼の性能は、その化学組成に大きく依存します。.
脱塩グレードの鋳物用, 安定した予測可能な合金化学を維持するために装入材料は慎重に制御されます.
汚染や化学変化のリスクを軽減するために、復元材の使用も制限されています。.
注ぐ前, 各熱は発光分光分析を使用して分析されます (OES).
化学組成は、指定された合金要件に照らしてチェックされます。, 特にクロムにこだわって, モリブデン, ニッケル, そして窒素, 耐食性とフェライトとオーステナイトのバランスに直接影響します。.
過剰なレベルは鋳造品質や腐食性能に悪影響を与える可能性があるため、硫黄やリンなどの不純物元素も監視されます。.
PREN は、合金の孔食や隙間腐食に対する耐性を評価する際の追加の基準として使用できます。.
ゲートおよび凝固工学
二相ステンレス鋼鋳物 充填と固化を慎重に制御する必要がある, 特に厚肉ポンプケーシングの場合, バルブ本体, およびその他の圧力を含むコンポーネント.
供給条件が悪いと、外面には見えない収縮気孔やその他の内部不連続性が生じる可能性があります。.
したがって、ゲートおよびライザーシステムは、コンポーネントの形状と凝固特性に従って設計されています。.
主な目的は、制御された凝固を達成し、より重いセクションに適切な供給を提供することです。.
重要な圧力がかかるコンポーネント用, 内部品質は適切な非破壊検査を通じて検証されます。.
X線検査を最初の製品および選択された生産サンプルに適用して、内部気孔率を検出できます, 収縮, コンポーネントが最終的な機械加工と組み立てに進む前に、その他の鋳造欠陥が発生する.
溶体化アニールと位相バランス制御
溶体化焼鈍は、二相鋳造生産において最も重要なステップの 1 つです.
キャスト後, コンポーネントは指定された温度範囲内で溶体化処理され、その後急速に冷却されます。, 通常、グレードおよび手順で必要な場合は水焼入れによる.
この処理の目的は、適切なフェライトとオーステナイトのバランスを回復し、鋳造中に形成される可能性のある望ましくない金属間相を除去することです。.
脱塩グレードの二相鋳造用, ターゲットは通常、バランスのとれた二相微細構造です。, 正確な許容範囲は材料仕様とコンポーネント要件によって決まります.
温度, 保持時間, and cooling rate must all be tightly controlled.
An unsuitable heat-treatment temperature, insufficient soaking, or excessive cooling delay can result in an unfavorable phase balance or the formation of detrimental phases such as sigma or chi.
These conditions can reduce corrosion resistance and mechanical performance even though the casting may appear completely normal externally.
Metallographic examination is therefore used to verify the microstructure and phase balance of desalination-grade castings.
Heat-treatment records and metallographic results should remain traceable to the corresponding production heat.
溶接修理ポリシー
Weld repair of duplex castings must be strictly controlled because welding changes the microstructure of the weld metal and heat-affected zone.
補修溶接は、特定の二相グレードおよびコンポーネントに適した承認された手順に従ってのみ実行してください。.
溶接後の溶体化熱処理が必要な場合, 修理された鋳物は、必要な相バランスと耐食性を回復するために、対応する処理を受ける必要があります。.
溶接補修の目的は、単に目に見える鋳造欠陥を除去することではありません。.
修理された領域は、元の鋳物と同じ機能的および冶金学的要件も満たさなければなりません, 特に圧力がかかる部品や海水に濡れる部品に適しています。.
機械加工と表面調整
熱処理・鋳造検査後, シール面などの重要な機能, 穴, 取り付け面, 位置決め機能は指定された寸法と公差に合わせて精密に機械加工されています。.
濡れた表面や流れに関係する表面用, 過度の粗さや機械加工による損傷は、局所的な流れの状態や表面の腐食挙動に影響を与える可能性があるため、表面粗さも制御されます。.
ツールの状態, 加工パラメータ, したがって、最終的な表面仕上げはコンポーネントの機能要件に従って制御されます。.
指定されている場合, 最終表面は不動態化されるか、製造中に導入された遊離鉄や表面汚染を除去するために調整されます。.
この最終処理により、きれいなステンレス鋼の表面が得られ、適切な合金の選択によって確立された耐食性を維持するのに役立ちます。, 制御されたキャスト, 熱処理, および精密機械加工.
5. 淡水化環境における腐食性能
孔食および隙間腐食
淡水化環境には複数の腐食の脅威があります: 塩化物イオンによる孔食, ガスケットやフランジ接合部の隙間腐食, 塩化物含有環境における引張応力下での応力腐食割れ.
二相ステンレス鋼は、3 つのモードすべてにおいてオーステナイト系グレードに比べて大きな利点をもたらします。.
二相グレードは、オーステナイト系グレードと同等またはそれ以上の耐食性と機械的強度を備えています。.
鋳造オーステナイト鋼との比較, 応力腐食割れに対する耐性が高く、塩化物を含む流体中での腐食疲労の影響を受けにくい.
海水中での腐食性能のランク付けは明確な階層に従って行われます。:
- スーパーデュプレックス (木材 > 40) — 全体的および局所的な腐食攻撃に対して最も耐性があります。.
- 標準両面印刷 (ウッド 35–40) — 適度な温度と塩化物レベルに適しています.
- オーステナイト系6Mo (木材〜35) — PREN の標準デュプレックスと同等ですが、強度は低くなります.
- オーステナイト系316L (木材〜25) — 周囲の海水には適していますが、暖かい環境では孔食が発生しやすいです, 塩素化された状態.
温度効果
温度は、特定の合金が機能するか故障するかを決定する重要な変数です.
鍛造SDSSと鋳造二相の比較研究により、温度上昇により不動態皮膜の安定性が著しく低下することが実証されました。.
SDSS グレードは両方とも (S32750およびS32760) 70℃までの合成海水中で不動態性を保持.
鋳造合金 DIN/EN 1.4517 50℃以上で不動態性が失われる. 上記のインピーダンス値 5 × 10⁵ Ω・cm2 (25°C) 温度とともに減少, 鋳造合金にとって最も顕著な効果.
腐食電流密度が 3 増加- 25°C 増加ごとに 5 倍まで.
多重効用蒸留や多くの熱プロセスを含む 50°C 以上で動作する脱塩用途には、適切な熱処理を施した超二相鋳造が不可欠です.
標準デュプレックスは低温でも許容される場合があります, しかし誤差の余地は小さい.
腐食疲労
淡水化ポンプは動的負荷条件下で動作します. インペラは流れ場内で回転するときに交互応力を受けます。.
バルブコンポーネントは圧力変動を受ける可能性があります. 塩化物環境では, 腐食疲労が寿命を制限するメカニズムとなる.
二相ステンレス鋼は塩化物による SCC や腐食疲労を受けやすい, しかし、耐亀裂性の点でオーステナイト系グレードよりも有益な利点があることは明らかです。.
フェライトレベルは約 55% 強度的にはオススメです, 耐腐食疲労性, 耐塩化物応力腐食割れ性.
6. 故障解析: 現場からの教訓
ケーススタディ: 淡水化カップリングのシグマ位相
海水淡水化プラントにおける ASTM A820 グレード 2A 二相ステンレス鋼から鋳造された 6 インチのスタイル D カップリングの破損は、製造起因の破損の詳細なケース スタディを提供します。.
障害モード:
亀裂や最終的な破壊につながる局所的な腐食攻撃.
根本的な原因:
微細構造分析により、マトリックス中にフェライトおよびオーステナイトと並んで脆性シグマ相が存在することが確認されました。, これは、故障したカップリングの室温での使用を考慮すると異常でした.
不適切な熱処理と不十分な冷却速度により、製造中にシグマ相が発生しました.
修復:
1200℃での若返り熱処理 30 数分後の焼き入れにより、フェライト/オーステナイトの微細構造が復元され、耐食性が約1倍向上しました。 30%.
有限要素解析により、焼入れ中に導入された重大な残留熱応力が示されました, これは適切な冷却方法を通じて管理する必要があります.
エンジニアリングのレッスン:
すべての二相鋳造では、溶体化処理と焼入れの記録を文書化する必要があります。. 熱処理が検証できない場合, このコンポーネントは海水サービスには受け入れられません.
一般的な障害のメカニズムと予防
| 障害モード | 根本的な原因 | 防止 |
| シグマ相脆化 | アニーリングからの徐冷; 600~950℃の範囲で再加熱 | 溶体化焼鈍後の水焼入れの義務化; シグマ範囲での応力緩和を避ける |
| ピット腐食 | 不適切な PREN; 間違った位相バランス; 表面の汚染 | スーパーデュプレックスを指定する >50°Cサービス; PREN を確認する; 加工後に不動態化する |
| 隙間腐食 | 溶接継ぎ目; ガスケットの設計が悪い; 不完全な浸透 | 可能な場合は一体鋳造を使用してください; 適切なガスケットの選択 |
腐食疲労 |
気孔率; 表面欠陥; 高い応力集中 | 鋳造品質の管理; 重要な表面のショットピーニング; 疲労を考慮したデザイン |
| 応力腐食割れ | 残留引張応力; 塩化物環境 | 520℃で応力除去; 高温応力緩和を避ける |
7. 淡水化システムの主要なカスタム二相鋳造コンポーネント
二相および超二相鋳造は、塩化物にさらされる淡水化装置において特に価値があります。, プレッシャー, 流体速度, 複雑な形状が同時に発生します.
鋳造エンジニアリングの観点から, 目的は単に耐食合金を選択することではありません, しかし、健全な冶金技術を備えた鋳物を生産するために, 制御された形状, 最終的な機能寸法を達成するのに十分な機械加工代.
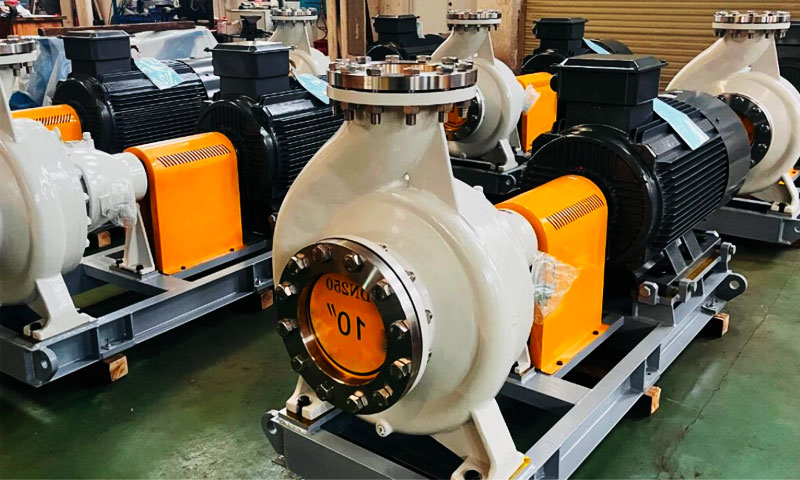
高圧SWROポンプケーシング
高圧ポンプは海水逆浸透システムの重要なコンポーネントです.
ケーシングは高圧に耐える必要があります, 継続的に海水にさらされる, 油圧負荷, そして潜在的な侵食.
カスタムの二重またはスーパー二重鋳造ケーシングは、複雑な渦巻き通路を可能にしながら、モノリシックな圧力保持構造を提供できます。, 吸入部と吐出部, rib骨, 取付ボス, フランジ接続は最終形状に近い状態で製造されます。.
CNC 機械加工によりシャフト穴が完成します。, シーリングサーフェス, フランジの顔, およびその他の重要な寸法.
代表的なプロジェクト例: 海水サービスプロジェクトでは、重要な接液部で局所的な腐食が再発したため、従来の 316L ポンプケーシングを置き換えました。.
その後、必要な圧力と機械加工能力を維持しながら、より高い耐食性マージンを提供するために二相鋳造ケーシングが選択されました。.
バルブ本体と内部トリムコンポーネント
バルブ 海水淡水化プラントで使用されるものは、塩化物を含む水にさらされます。, 圧力変動, 開閉サイクルを繰り返す.
本体は圧力の完全性を維持する必要があり、内部トリムは信頼性の高いシールを提供し、局所的な浸食に耐える必要があります。.
カスタム二相鋳造バルブ本体は主圧力境界を統合可能, 接続ポート, 内部キャビティを単一コンポーネントに統合.
CNC 加工により重要なバルブ シートを確立します。, 穴, スレッド, フランジの顔, and sealing surfaces.
より積極的な海水または塩水サービス向け, シートなどの部品にはスーパーデュプレックスグレードも選択可能, プラグ, 茎, またはその他の流れにさらされたトリム, 設計および腐食要件に応じて.
海水分配器とスプレーノズル
熱脱塩システムと特定の塩水処理システムでは、ディストリビュータとスプレー コンポーネントを使用して流体の流れを制御および分配します。.
これらの部品には比較的小さな開口部が含まれることがよくあります, curved passages, 局所的な高速流領域.
インベストメント鋳造は、後続の機械加工の量を最小限に抑えながら、複雑な外部形状と内部の流れの特徴を再現できるため、これらの形状に非常に適しています。.
二重または超二重スプレーコンポーネント用, 鋳造プロセスでは、オリフィス周囲の表面の完全性を良好に維持する必要があります。, フロートランジション, および接続エリア, 局所的な表面欠陥が侵食または局所的な腐食の開始点となる可能性があるため.
管板および熱交換器部品
チューブシートは多数の熱交換器チューブを支える構造部品であり、腐食性プロセス媒体にさらされている間も寸法安定性を維持する必要があります。.
鋳造ルートによりニアネット構造形状を生成可能, CNC 機械加工によりチューブの穴が確立されます。, シーリングフェイス, 取り付け機能, およびその他の高精度インターフェース.
コンポーネントに溶接肉盛が組み込まれている場合, 被覆材, または複数のマテリアル, インターフェイスは、エンジニアリング上の注意を必要とする追加の領域になります.
均質二相鋳造は、用途が鋳造ソリューションに適している場合、材料と製造構造を簡素化できます。.
エネルギー回収装置のコンポーネント
SWRO システムのエネルギー回収装置は高圧および繰り返しの圧力サイクル下で動作します。.
したがって、内部コンポーネントには機械的強度の組み合わせが必要です。, 耐食性, 寸法の一貫性, 表面状態も良好.
選択された耐圧ハウジングにはカスタムの超二相鋳造を検討できます, 多様体, ローター, 袖, およびフロー制御コンポーネント, 特定のエネルギー回収技術に応じて.
これらの部品については, 内部すきまにはわずかな誤差があるため、寸法管理が特に重要になります。, シーリングサーフェス, または流路が動作性能に影響を与える可能性があります.
8. デュプレックス 2205 対. スーパーデュプレックス 2507: 購入者はどう選ぶべきか?
淡水化装置用, 間の選択 デュプレックス 2205 そして スーパーデュプレックス 2507 塩化物への曝露に基づくべきである, 動作温度, 腐食の激しさ, プレッシャー, コンポーネントの形状, 単なる公称合金強度ではなく、必要な耐用年数.
鋳造部品の場合, 購入者は対応する事項にも注意を払う必要があります キャストグレード 「2205」または「2507」という鍛造指定のみを指定するのではなく、
代表的なキャストには次のようなものがあります。 CD3MN (2205-タイプ) そして CE3MN (2507-タイプ).
| 選択要素 | デュプレックス 2205 タイプ | スーパーデュプレックス 2507 タイプ |
| 代表的な鋳造グレード | CD3MN / ASTM A890/A995 グレード 4A | CE3MN / ASTM A890/A995 グレード 5A |
| 合金カテゴリー | 標準二相ステンレス鋼 | スーパー二相ステンレス鋼 |
| 耐食性 | 塩化物による孔食や隙間腐食に対する高い耐性 | より高い抵抗, 特により攻撃的な塩化物環境では |
| 典型的な PREN レベル | 約 35 一般的な参考として | 通常 42+ 一般的な参考として |
| 機械的強度 | 高い | 非常に高い |
| 耐塩化物SCC性 | 従来のオーステナイト系ステンレス鋼と比較して優れています | 素晴らしい, 過酷な使用においてもより大きな腐食余裕を備えています |
| 海水サービス | 多くの海水に適しています, スロ, および一般的な淡水化コンポーネント | 塩化物にさらされる場合に好ましい, 温度, 集中, または流れの状態がより厳しい |
| 高塩化物塩水 | 動作条件を管理する場合に最適 | 高濃度の塩水や重度の塩化物への曝露に適しています。 |
| 温度感度 | 有害な相の析出を避けるために適切な制御が必要 | 熱暴露に対してより敏感であるため、特に厳密な熱処理制御が必要です |
典型的なアプリケーション |
ポンプケーシング, バルブ本体, 多様体, 販売代理店, 構造耐圧鋳物 | 高圧ポンプ部品, 過酷な使用に耐えるバルブ本体, 重要な接液コンポーネント, 強力なブラインシステム |
| 製造難易度 | 比較的キャストしやすい, 熱処理, そして機械 | 合金含有量が高く、冶金管理が厳格化されているため、要求がさらに厳しい |
| 材料費と加工費 | 一般的に低い | 一般的に高い |
| 購入者優先 | バランスの取れた腐食抵抗, 強さ, 製造, そしてコスト | 過酷な条件下でも最大の腐食マージンと長期信頼性を実現 |
| 推奨される選択基準 | 2205タイプの性能で十分な中~重度の海水用途 | 重度の塩化物, 濃縮塩水, より高い温度, または追加の腐食マージンが必要な用途 |
9. 市場動向と今後の見通し
世界の二相ステンレス鋼市場は約 米ドル 4.4 億で 2025 に達すると予測されています 米ドル 6.1 10億まで 2031, 約年間複合成長率を達成 5.7%.
淡水化セグメントがこの成長の主な原動力となっている.
世界的な淡水需要は増加し続けている, 淡水化および水処理プラントの拡張を推進, 特に中東の乾燥地域では, 北アフリカ, およびアジア太平洋地域.
脱塩プロセスでは強力な塩化物濃度が存在するため、二相ステンレス鋼および超二相ステンレス鋼が重要なコンポーネントに最適な材料となっています。.
アラブ首長国連邦だけでも, 二相ステンレス鋼の需要は、 7% 今後5年間, 主に脱塩および水処理用途によって推進されています.
3 つの技術トレンドが淡水化用二相鋳造の未来を形作る:
- 高合金スーパー二相グレード PRENが超過している場合 45 最も攻撃的な高温に対応, 高塩化物用途.
- 積層造形 複雑な二重コンポーネントの, 従来の鋳物を超えた設計の自由度を実現.
- デジタル品質保証 — ライフサイクル管理のためのブロックチェーンベースの材料トレーサビリティとデジタル熱処理記録.
10. 結論
二相および超二相精密鋳造は、信頼性の高い淡水化システムの隠れたバックボーンです.
高い強度を兼ね備えています。, 優れた塩化物耐食性, シームレスなモノリシック構造により、他の材料とプロセスの組み合わせは複雑な圧力と流れのコンポーネントに適合しません。.
ただし、図面上の等級は出発点にすぎません. 本当のパフォーマンスは制御された溶解によって構築されます, 人工凝固, 精密溶体化焼鈍, 厳格な品質検証と.
それらのステップのいずれかで手を抜いてください, 紙の上では正しく見える部品が得られるが、現場では早々に失敗してしまう.
後 29 この業界での年数, 私のアドバイスは簡単です: 脱塩二相鋳物を価格だけで調達しないでください.
鋳造費用を数パーセント節約できれば、早期に交換すると 10 倍のコストがかかります, 計画外のダウンタイム, そして生産量が失われた.
二相合金を専門とする鋳造工場と協力する, すべてのプロセスステップを文書化する, あらゆる加熱で位相バランスと完全性を検証します.
増大する水ストレスに対応するために世界の淡水化能力が拡大し続ける中, 信頼性の高い耐食性コンポーネントは、今後もプラントの可用性とライフサイクルコストの低さの最も重要な推進力となります.
二相鋼鋳造エンジニアリングのニュアンスを熟知した鋳造工場は今後もその成長の中心となるでしょう.
よくある質問
二相鋳造に溶体化焼鈍が必須な理由?
溶体化焼鈍は、凝固および徐冷中に形成されるシグマ相およびその他の二次相を溶解します。.
それがなければ, 鋳物の耐食性が低下します, 延性が低い, 亀裂が発生しやすくなります.
1050 ~ 1130°C での溶体化焼鈍とその後の即時水焼入れが不可欠です.
二相鋳物を溶接できますか?
二相鋳造品は認定された手順で溶接できます, ただし、溶接金属と熱影響部のフェライトとオーステナイトのバランスを制御する必要があります。.
熱入力は制限されるべきです, パス間温度を 100°C 以下に維持, 可能であれば溶接後の溶体化焼きなましを実行します. 現場溶接は強くお勧めしません.
鋳造二相と鍛造二相の腐食性能の比較?
鋳造二相は鍛錬よりも粗い微細構造を持っています, オーステナイト間の間隔が約 3 倍大きい.
これにより不動態皮膜の安定性が低下します, 特に高温では.
キャスト 1.4517 合成海水中で 50°C を超えると不動態性が失われます。, 一方、鍛造 S32760 は 70°C まで耐えます. 適切な熱処理によりこの差は最小限に抑えられますが、完全になくなるわけではありません。.
二相ステンレス鋼鋳物を対象とする ASTM 規格はどれですか?
ASTM A995/A995M covers austenitic-ferritic (デュプレックス) stainless steel castings for pressure-containing parts.
The equivalent ASTM A890 covers general duplex castings. Grades include 1B, 2あ, 3あ, 4あ, 5あ, and 6A, with 5A and 6A being super duplex grades.

