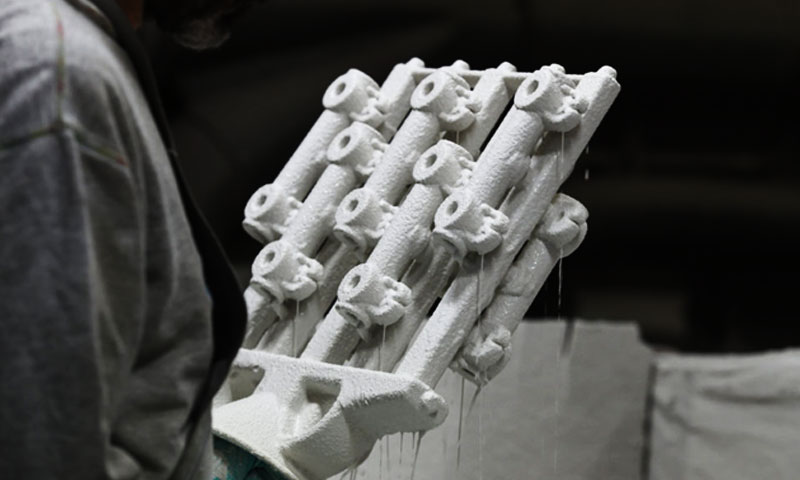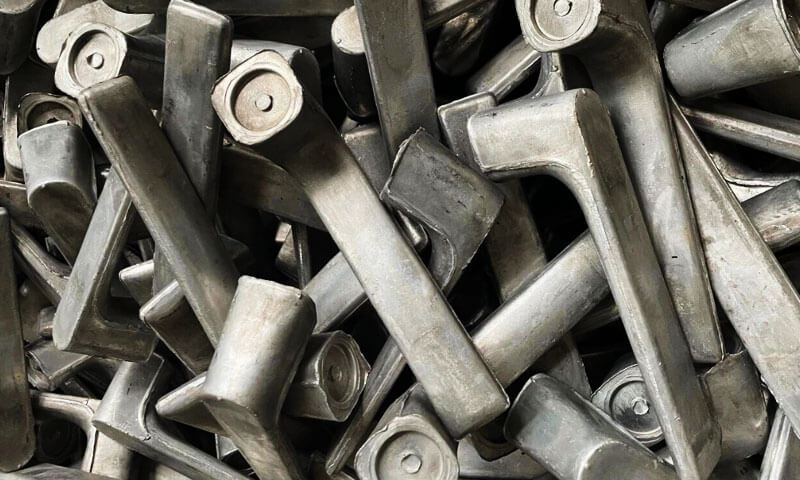
Ef þú hefur eytt einhverjum tíma í kringum álsmíðar, þú veist nafnið 6061. Það er ekki erfiðasta álfelgur; það er ekki það sterkasta, og það er ekki það tæringarþolna.
En ár eftir ár, það er álfelgur sem gerir verkið hljóðlega í reiðhjólagrindum, vélmenni liðum, lækningatæki, EV sviga, rafverkfærahús, og ótal öðrum burðarhlutum.
Á árum mínum á smiðjugólfinu, Ég hef séð verkfræðinga tilgreina of mikið 7075 þegar 6061-T6 hefði verið fullkomlega fullnægjandi.
Ég hef séð innkaupateymi elta lægsta verðið og enda með endurunnið 6061 sem myndi ekki anodize almennilega. Ég hef líka séð fallega falsaða 6061-T6 hluta endast í áratugi á þessu sviði.
Þessi grein er ítarleg, hagnýt útlit á 6061-T6 ál járnsmíði - hvað það er, hvernig það hagar sér, hvernig á að smíða það, hvernig á að hitameðhöndla það, og hvar það er skynsamlegt.
Ef þú ert að leita að áreiðanlegum upplýsingum um 6061-T6 smíða eiginleika, smíðahitastig, T6 hitameðferð, eða 6061 vs 6063, þessi handbók er skrifuð fyrir þig.
1. Hvað er 6061 Ál ál?
6061 tilheyrir 6000 röð álblöndur, sem nota magnesíum og sílikon sem aðal málmblöndur.
Það er hitameðhöndlað álfelgur sem hægt er að bæta vélrænni eiginleika með stýrðri lausn hitameðferð og gervi öldrun.
Helsta styrkingarbúnaður þess felur í sér útfellingu á fínum Mg-Si-byggðum styrkingarfasa, almennt lýst í verkfræðistörfum í gegnum Mg₂Si kerfið.
Kopar og önnur minniháttar málmblöndur hafa einnig áhrif á útkomuviðbrögð þess og heildareiginleika.
Dæmigert efnasamsetning af 6061 Ál
| Element | Dæmigert forskriftarsvið (vigt.%) |
| Ál (Al) | Jafnvægi |
| Magnesíum (Mg) | 0.80-1.20 |
| Kísil (Og) | 0.40–0,80 |
| Kopar (Cu) | 0.15–0,40 |
| Króm (Cr) | 0.04–0,35 |
| Járn (Fe) | 0.70 Max. |
| Mangan (Mn) | 0.15 Max. |
| Sink (Zn) | 0.25 Max. |
| Títan (Af) | 0.15 Max. |
Samsetningarsviðin eru dæmigerð fyrir staðalinn 6061 álfelgur forskrift. Ríkjandi efnisstaðall og innkaupaforskrift ákvarða viðtökumörk fyrir tiltekna framleiðslulotu.
2. Að skilja vélræna eiginleika 6061-T6
T6 merkingin gefur til kynna að efnið hafi gengist undir lausnarhitameðferð fylgt eftir með gerviöldrun til að þróa tilgreinda eiginleika þess.
Það er ekki bara lýsing á samsetningu málmblöndunnar; það táknar tiltekið málmvinnsluástand.
Eftirfarandi tafla sýnir dæmigerða stofuhitaeiginleika fyrir algengar 6061-T6 unnu vörur.
Raungildi fyrir smíði fer eftir viðeigandi forskrift, kaflaþykkt, rúmfræði vöru, og prófunarstefnu.
Dæmigerðir vélrænir og líkamlegir eiginleikar
| Eign | Fulltrúagildi |
| Fullkominn togstyrkur | Um það bil 290–310 MPa |
| Afrakstursstyrkur | Um það bil 240–276 MPa |
| Lenging | Um það bil 8–17%, fer eftir vöruformi |
| Teygjustuðull | Um það bil 68.9 GPA |
| Þéttleiki | Um það bil 2.70 g/cm³ |
| Brinell hörku | Um það bil 95 Hb |
| Varmaþenslustuðull | Um það bil 23–24 × 10⁻⁶/K nálægt stofuhita |
| Bræðslusvið | Um það bil 580–650°C |
Þessi gildi eru leiðbeinandi, ekki leyfileg algild hönnun. Viðurkennda smíðaeiginleika ætti að taka úr viðeigandi efnislýsingu og sannreyna fyrir raunverulegan íhlut.
Styrkur og burðarvirki áreiðanleiki
Fyrir flesta almenna iðnaðaríhluti, 6061-T6 veitir gagnlega samsetningu togstyrks og flæðistyrks án efniskostnaðar og vinnslukrafna sem tengjast sterkari álblöndur.
Það er hentugur fyrir íhluti sem verða fyrir miðlungs til miklu vélrænu álagi, að því gefnu að hönnunin taki til þykktar hluta, streitustyrkur, kröfur um þreytu, og raunverulegir eiginleikar fullunnar smíða.
Atriði sem vert er að muna frá búðargólfinu: nafn togstyrksgildi segir ekki alla söguna um falsaðan íhlut.
Kornflæði, staðbundin rúmfræði, galla, hitameðferð, og álag af völdum vinnslu hefur einnig áhrif á þjónustuframmistöðu.
Tæringarþol
6061 býður almennt upp á góða mótstöðu gegn tæringu í andrúmslofti og mörgum ferskvatnsumhverfi.
Það er oft valið fyrir útivélar, flutningstæki, og íhlutir sem verða fyrir venjulegum iðnaðaraðstæðum.
Fyrir sjó, strandlengju, eða efnafræðilega árásargjarn umhverfi, viðbótarvernd gæti verið nauðsynleg.
Anodizing, viðeigandi umbreytingarhúð, eða málningarkerfi geta bætt endingu yfirborðs, fer eftir umsókninni.
Einnig ætti að huga að snertingu áls og ólíkra málma. Við óhagstæðar raka og rafmagnssnertiskilyrði, galvanísk tæring getur skemmt ályfirborðið.
Vélhæfni
6061-T6 hentar vel fyrir CNC fræsun, snúa, borun, Leiðinlegt, og tappa.
Sambland af styrkleika og vinnsluhæfni gerir það aðlaðandi fyrir hluta sem krefjast nákvæmra bora, uppsetningarandlit, Þræðir, og flóknir vasar.
Engu að síður, falsað eyðublað er ekki sjálfkrafa auðvelt að vinna. Leifar streitu, staðbundin hörkubreyting, ófullnægjandi vinnsluheimildir, og léleg vinnuaðstaða getur öll valdið víddarvandamálum.
Suðuhæfni
6061 hægt að sjóða með algengum álsuðuferlum, en suðu á T6 íhlut breytir staðbundnu málmvinnsluástandi.
Hitaáhrifasvæðið tapar almennt hluta af úrkomuherðingarstyrk nema viðeigandi eftirsuðumeðferð endurheimti nauðsynlega eiginleika.
Fyrir mikið hlaðna íhluti, Við verkfræði þarf að huga að samskeytishönnun og minni staðbundnum styrk.
Þar sem hægt er, svikinn íhlutur hannaður til að lágmarka soðnar samskeyti getur einfaldað gæðaeftirlit og álagsflutning.
Yfirborðsáferð
6061 bregst almennt vel við anodizing og öðrum algengum álfrágangsferlum.
Anodizing getur bætt tæringarþol og yfirborðsslit, þó niðurstaðan fari eftir málmblöndunni, formeðferð, anodizing aðferð, og lagþykkt.
Fyrir sýnilega hluti, eins og varahlutir fyrir hjól, búnaðarhús, og uppbyggingu neytendavöru, yfirborðsundirbúningur og samkvæmni efnisins eru sérstaklega mikilvæg til að ná einsleitu útliti.
3. Hvað þýðir T6 skapið?
T6 skapið er náð með stýrðri hitameðferðarröð.
Fyrir svikin 6061 íhlutir, þetta ferli verður að vera hannað í kringum málmblönduna, smíða rúmfræði, kaflaþykkt, og viðeigandi forskrift.
Það er einnig mikilvægt að greina smíðahitastigið frá hitameðferðarhitastigi lausnarinnar.
Þær þjóna mismunandi málmvinnslutilgangi og má ekki meðhöndla þær sem skiptanlegar.
Lausn hitameðferð
Meðan á lausn hitameðferð stendur, smiðjan er hituð að tilteknu hitastigi þannig að leysanlegir málmblöndur koma inn í álfylki.
Fyrir 6061, Algengt er að vísa til lausnarmeðferðarhita um 530–550°C, þó að nákvæm samþykkt hringrás fari eftir efnislýsingu og kröfum íhluta.
Markmiðið er að búa til viðeigandi solid lausn áður en slökkt er.
Einsleitni hitastigs er mikilvæg. Ofhitnun getur leitt til ófullnægjandi svörunar við lausnarmeðferð, á meðan of hátt hitastig getur valdið staðbundinni bráðnun eða öðrum málmvinnsluskemmdum.
Fyrir þykkar eða flóknar smíðar, ákveða skal vistunartíma með hliðsjón af þykkt skurðar, einsleitni ofnsins, og hæft hitameðferðarferli.
Slökkt
Eftir lausnarmeðferð, íhluturinn kælist hratt, venjulega með því að slökkva á vatni þegar krafist er af samþykktu ferlinu.
Slökkun heldur yfirmettuðu föstu lausninni sem þarf fyrir síðari gerviöldrun.
Samt, Hröð kæling getur einnig leitt til hitastigs og afgangsálags.
Þunnir hlutar, þykkar hubbar, rifbein, og flóknar umbreytingar geta kólnað mishratt, auka hættuna á röskun.
Af þessum sökum, reyndur hitameðferðarverkfræðingur íhugar ekki aðeins slökkvimiðilinn heldur einnig rúmfræði íhlutanna, flutningstími, fyrirkomulag innréttinga, og einsleitni í kælingu.
Gervi öldrun
Eftir slökun, efnið er tilbúið öldrun til að þróa nauðsynlegan styrk.
Dæmigerð tilvísun fyrir 6061 smíðar eru að eldast nálægt 160–180°C í um það bil átta klukkustundir, þó að samþykktar lotur séu mismunandi eftir vöruformi og forskrift.
Staðfesta þarf raunverulega meðferð gegn kröfum stjórnvalda frekar en að afrita óspart úr almennri tilvísun.
Við öldrun, fínstyrkjandi botnfall myndast innan álgrunnsins. Stærð þeirra, dreifingu, og samfella hefur áhrif á hreyfingu liðfæringa og þar með styrk málmblöndunnar.
Lítil öldrun getur skilið efnið undir fyrirhugaðan styrk. Of mikið öldrunarhitastig eða tími getur leitt til ofeldunar og minnkunar á styrk.
Tilgangurinn með T6 meðferð er ekki bara að gera álið harðara. Það er til að ná stjórnað jafnvægi í styrk, sveigjanleika, og málmvinnslustöðugleiki.
4. Hvers vegna 6061 Hentar vel til smíði
6061 er mikið notað fyrir ál járnsmíðar vegna þess að heitvinnslan og hitameðhöndlunar eiginleikar þess gera það að verkum að það hentar mörgum rúmfræði iðnaðaríhluta.
Smíða er sérstaklega hagkvæmt þegar hluturinn krefst samþættrar rúmfræði, Góð uppbyggingu heiðarleika, og áreiðanleg vélræn frammistaða.

Hagnýtt smíðahitasvið
Fyrir 6061 Ál, málmhitastiginu við mótun er almennt stjórnað innan áætlaðs vinnslusviðs 430–480°C, háð ástandi málmblöndunnar, billet stærð, deyja hönnun, og hæft ferli.
Ekki ætti að meðhöndla efri enda þessa bils sem skotmark fyrir hvern íhlut. Tæknilegar tilvísanir tilgreina um það bil 480°C sem efri enda ráðlagðs mótunarsviðs.
Frá sjónarhóli framleiðsluverkfræðings, mikilvægi punkturinn er að hitastig hitastigsins og raunverulegt málmhitastig við aflögun eru ekki endilega það sama.
Tákn getur kólnað á meðan hann er fluttur úr ofninum, við forformun, eða við snertingu við teninginn.
Of mikil kæling eykur aflögunarþol og getur leitt til ófullnægjandi fyllingar, mikið pressuálag, eða sprunga.
Hins vegar, of mikil hitun getur skemmt efnið og dregið úr áreiðanleika ferlisins.
Því ætti að stjórna hitastigi sem hluta af heildar smíðaröðinni frekar en að treysta eingöngu á ofnskjáinn.
Miðlungs aflögunarþol
Samanborið við erfiðara að smíða hástyrktar málmblöndur, 6061 hægt að mynda á skilvirkan hátt við rétt stýrðar aðstæður við heitsmíði.
Aflögunarþol þess breytist enn með hitastigi, álagshraða, billet rúmfræði, og magn aflögunar.
Því þarf að meta kröfur um fyllingu og pressu á móti raunverulegri hönnun hluta.
Hentar vel fyrir smíði með lokuðum mótum
Lokað móta móta er sérstaklega gagnlegt til að framleiða endurtekna þrívídda íhluti með yfirmönnum, rifbein, umskipti, og samþættir uppsetningareiginleikar.
Dæmigerð framleiðsluleið felur í sér:
- Billet skoðun og klipping.
- Stýrð upphitun á húsum.
- Forsmíði eða blokkunarsmíði þar sem þess er þörf.
- Ljúktu við að smíða í síðasta teningnum.
- Blikkklipping og forskoðun.
- Lausn hitameðferð og slökkva.
- Gervi öldrun.
- CNC vinnsla og frágangur.
- Loka víddar- og efnisskoðun.
Ekki þarf sérhver hluti sérstakrar forforms eða eins vinnslustiga. Leiðin ætti að þróast í kringum rúmfræði, efnisflæði, fyllinguna, og framleiðslurúmmál.
Kornflæði og burðarvirki
Einn af helstu kostum smíða er aflögun málmsins í nauðsynlega lögun.
Við heppilegar aðstæður, þetta getur betrumbætt unnu örbygginguna og komið á stefnubundnu kornaflæði sem fylgir rúmfræði íhlutans.
Þetta getur verið gagnlegt fyrir þreytuvirkni og burðargetu, sérstaklega þegar hlutahönnun og mótunarútlit samræma efnisflæði við meiriháttar þjónustuálag.
Samt, kornflæði er ekki sjálfkrafa hagstætt bara vegna þess að hluti hefur verið svikinn.
Léleg forformhönnun, leggja saman, hringi, Ófullkomin fylling, eða óviðeigandi efnisflæði getur leitt til galla. Smíðahönnun og ferlistýring eru áfram nauðsynleg.
5. Lykilferlisstýringar fyrir 6061-T6 álsmíði
Í framleiðslu, gott 6061 ál smíðar koma frá endurteknu ferli frekar en einni ákjósanlegri færibreytu.
Eftirfarandi stjórntæki hafa mesta hagnýta þýðingu.
| Ferlisstig | Gagnrýnt eftirlit | Hugsanlegt vandamál ef illa er stjórnað |
| Billet undirbúningur | Aloy auðkenni, efnislegt ástand, stærð billets | Afbrigði í efnafræði, ósamræmi aflögun |
| Upphitun | Billet hitastig og einsleitni | Ófullnægjandi fylling, sprunga, ofhitnun |
| Hönnun deyja | Preform rúmfræði, radíus, flassstyrkur, deyja jöfnun | Hringir, undirfylling, of mikið flass |
| Smíða | Ýttu á hlaða, aflögunarröð, flutningstími | Flæðisgallar, víddarbreytingar |
| Hitameðferð | Hitastig lausnar, liggja í bleyti, slökkt, öldrun | Rangur styrkur, röskun, ósamræmi eiginleika |
| Vinnsla | Dagsetning stefnu, klemma, vasapeninga, verkfæraslóð | Víddarsvif, leifar-streitu röskun |
| Skoðun | Efnafræði, hörku, Mál, viðeigandi NDT | Ógreindir efnis- eða vinnslugallar |
Það sem ég legg sérstaka áherslu á meðan á framleiðslu stendur
Fyrsta, efnið sem fer inn í pressuna verður að vera rekjanlegt og viðeigandi fyrir tilgreinda málmblöndu.
Vottorð birgja er gagnlegt, en efnisgreining og komandi skoðun verða að vera hluti af gæðakerfinu.
Í öðru lagi, Meta þarf fyllingu deyja áður en framleiðsla er gefin út. Ef hluti framleiðir hringi ítrekað, Kalt lokast, eða vanfyllt svæði, aukið fjölmiðlaafl er ekki endilega rétta lausnin.
Undirliggjandi málið getur verið forform, rúmmál billets, hitastig, deyja rúmfræði, eða efnisflæði.
Þriðja, hitameðhöndlun verður að vera staðfest fyrir raunverulega smíða. Hringrás sem virkar vel fyrir litla festingu veitir kannski ekki jafngilda hitastig eða víddarstöðugleika í stórum íhlut með þykkum hnöppum og þunnum rifjum.
Að lokum, fullunna smíða skal skoða í samræmi við teikningu og efnislýsingu.
Harka ein og sér getur ekki staðfest að allir nauðsynlegir tog eiginleikar, Mál, og uppbyggingarskilyrðum hefur verið náð.
6. Hvers vegna 6061-T6 ál smíði er oft betra en steyptir álhlutar
Smíða og steypa eru fyllingarferli, og hvorugur er sjálfkrafa betri fyrir hvern íhlut.
Valið fer eftir rúmfræði, byggingarkröfur, framleiðslurúmmál, og kostnaður.
Fyrir burðarhluti, Samt, smíða getur boðið upp á þýðingarmikla kosti fram yfir hefðbundna steypta álhluta.
| Samanburðarþáttur | 6061-T6 Álsmíði | Álsteypa |
| Framleiðsluregla | Solid billet er plastískt vansköpuð í lögun | Bráðinn málmur storknar í móti |
| Smásjá | Unnið og vansköpuð uppbygging | Storknun uppbygging |
| Kornflæði | Hægt að samræma rúmfræði íhluta | Veitir ekki stefnubundið kornflæði af mótunargerð |
| Innri gallahætta | Gallar sem tengjast smíða eru enn mögulegir; hljóð upphafsefni er nauðsynlegt | Porosity, Rýrnun, og innilokanir geta átt sér stað eftir ferlinu |
| Vélrænn árangur | Oft hagkvæmt fyrir krefjandi burðarþolsnotkun | Fer eftir álfelgur, steypuferli, steypustyrkur, og hitameðferð |
Rúmfræðilegur sveigjanleiki |
Takmarkað af kröfum um mótun og mótun | Sterkur kostur fyrir flókin holrúm og flókna rúmfræði |
| Vinnsluhlunnindi | Hægt að stjórna með nærri netformi | Fer eftir steypuaðferð og stærðarkröfum |
| Verkfærasjónarmið | Smíðamót og pressugeta geta verið umtalsverðar fjárfestingar | Mjög mismunandi eftir ferli; sandsteypa getur verið hagkvæmt fyrir lítið magn |
| Dæmigert úrval | Byggingarhlutar sem krefjast styrks og þreytu | Flókin form, samþætt holrúm, og hönnun sem styður steypuhagfræði |
Mikilvægur greinarmunur er sá að smíða breytir efninu með aflögun, meðan steypa myndar íhlutinn með storknun.
Þegar rúmfræði íhlutarins og framleiðslumagn hentar, smíða getur veitt hagstæða samsetningu burðargetu og endurtekningarhæfni.
Engu að síður, endanleg ákvörðun ætti að vera studd af nauðsynlegum vélrænum eiginleikum, hönnunarálag, rúmfræði, og framleiðsluhagfræði.
7. 6061 vs. 6063 vs. 7075: Hvaða málmblöndu ættir þú að velja fyrir smíða?
Að velja á milli 6061, 6063, Og 7075 ál fer eftir styrkleikakröfum íhlutarins, smíða hagkvæmni, tæringarumhverfi, vinnsluþörf, og framleiðslukostnaður.
Þó allir þrír séu hitameðhöndlaðar álblöndur, þeir þjóna mismunandi framleiðslutilgangi.
| Samanburðarþáttur | 6061 Ál Ál | 6063 Ál Ál | 7075 Ál Ál |
| Ál röð | Al-Mg-Si | Al-Mg-Si | Al-Zn-Mg-Cu |
| Aðstandandi styrkur | Miðlungs til hátt | Lágt til miðlungs | Mjög hátt |
| Fulltrúi Tog styrkur In T6 ástand* | Um það bil 290–310 MPa | Um það bil 205–240 MPa | Um það bil 530–570 MPa |
| Fulltrúi Ávöxtun styrkur In T6 ástand* | Um það bil 240–276 MPa | Um það bil 170–215 MPa | Um það bil 470–505 MPa |
| Smíða einkenni | Góð heitsmíði; hentugur fyrir fjölbreytt úrval iðnaðaríhluta | Aðallega notað til útpressunar; Meta ætti hæfi smíða fyrir tiltekna íhlutinn | Hástyrktar álfelgur sem krefst vandlegrar stjórnunar á smíðahitastigi, aflögun, og hitameðferð |
| Tæring mótstöðu | Gott fyrir almennt iðnaðarumhverfi | Gott til mjög gott í mörgum andrúmslofti | Almennt minna tæringarþol en 6061 og krefst meiri athygli á þjónustuumhverfinu |
| Suðuhæfni | Almennt gott, þó suðu dragi úr staðbundnum T6 styrk | Almennt gott, háð umsókn og skapi | Almennt lélegt fyrir hefðbundna samrunasuðu |
CNC vélhæfni |
Gott; hentugur fyrir nákvæmni vinnslu | Gott | Gott, en vinnsluaðferðin fer eftir íhlutnum og efnisástandinu |
| Anodizing Og yfirborð klára | Gott, með mikið notaða skreytingar- og hlífðaráferð | Frábær kostur fyrir marga samræmda byggingar- og skreytingaráferð | Anodizing er mögulegt, en snyrtivöruútlit og tæringarvörn fer eftir ástandi málmblöndu og ferli |
| Aðstandandi Efni Kostnaður | Miðlungs | Miðlungs | Almennt hærri |
| Dæmigert Forrit | Falsaðar festingar, vélarhlutar, vökvahlutar, burðarvirki tengi, vélfæraíhlutir | Útpressuð snið, Hitaskipti, byggingarhluta, valdir léttir íhlutir | Hástyrktar burðarvirki, sérhæfðum flugvélaíhlutum, vélrænir hlutar með mikla álagi |
| Hentar best fyrir | Jafnvægi styrkur, tæringarþol, Vélhæfni, og kostnaður | Forrit sem forgangsraða frammistöðu extrusion, flókin snið, og yfirborðsútlit | Forrit þar sem mikill styrkur er aðal hönnunarkrafan |
Vélrænir eiginleikar eru dæmigerð viðmiðunarsvið fyrir algengar unnar vörur í T6 ástandi, ekki tryggð gildi fyrir hverja smíða.
Raunverulegir eiginleikar eru háðir vöruformi, kaflaþykkt, forskrift, hitameðferð, og prófunarkröfur.
8. Dæmigert notkun 6061-T6 álsmíði
Málblönduna hentar fyrir fjölbreytt úrval af léttum byggingar- og vélrænum íhlutum.
Í hverri umsókn, endanleg hönnun og viðeigandi forskriftir ákvarða hvort svikinn 6061-T6 álhluti sé viðeigandi.

Reiðhjól og íþróttatæki
Umsóknir innihalda sveifarhluta, stýrisstangir, sætisklemma, tengibúnaður, og annar aukabúnaður fyrir burðarvirki.
Helstu kostir eru lítill þéttleiki, gagnlegur styrkur, Vélhæfni, og getu til að búa til flókna rúmfræði en halda tiltölulega litlum íhlutamassa.
Vélfærafræði og sjálfvirkni
Vélfærafræðilegir liðir, festingarfestingar, stýrir styður, og byggingartengi þurfa oft blöndu af stífleika, víddar nákvæmni, og lítill massi.
6061-T6 járnsmíðar veita hagnýtt upphafsefni fyrir íhluti sem síðan krefjast CNC vinnslu á holum, bera sæti, og uppsetningarviðmót.
Bifreiðar og rafbílar
Möguleg forrit innihalda valin sviga, uppsetningarhlutar, burðarvirki tengi, og vélrænni aukahlutir.
Fyrir öryggis mikilvæga undirvagn eða fjöðrunaríhluti, ástand málmblöndunnar, smiðja forskrift, þreytu árangur, og löggildingarkröfur verða að vera settar fyrir framleiðslu.
Vökva- og iðnaðarvélar
Vökvakerfisíhlutir, búnaðarfestingar, ventla tengdir hlutar, tengi, og vélarstuðningur getur notið góðs af samsetningu styrkleika, tæringarþol, og vélvirkni.
Fyrir íhluti sem innihalda þrýsting, hönnunin verður að taka sérstaklega á þrýstingsheilleika, innsigli, og viðeigandi hæfniskröfur. Álblöndunin ein og sér staðfestir ekki hæfi.
Lækningabúnaður og iðnaðartæki
Búnaðarmannvirki, aðlögunarkerfi, uppsetningarplötur, og stuðningshlutir geta notað 6061-T6 þar sem þyngd og nákvæmni eru mikilvæg.
Rafmagnsverkfæri og vélrænar samsetningar
Valin hús, gírkassa styður, burðarvirki tengi, og aðrir vélaðir íhlutir geta notið góðs af sviknum 6061 eyðurnar.
9. Hagnýtar viðvaranir frá smiðjugólfinu
Ég hef lært nokkrar lexíur á erfiðan hátt. Hér eru viðvaranir mínar fyrir alla sem tilgreina 6061-T6 smíðar.
Ekki sjálfgefið að 7075
7075 er sterkari, en það er líka dýrara, erfiðara að smíða, erfiðara að suða, og minna tæringarþolið. Fyrir flesta hluta, 6061-T6 er nóg. Að nota 7075 þegar þess er ekki þörf er einfaldlega að brenna peningum.
Anodize fyrir úti- og strandþjónustu
6061 hefur miðlungs tæringarþol. Í góðkynja umhverfi innandyra, það er fínt.
Fyrir langvarandi útsetningu utandyra eða strandlengju, anodize það. Oxíðlagið mun vernda yfirborðið og lengja endingartímann.
Staðfestu T6 hitameðferð
Ég get ekki sagt þetta nóg. A. 6061 smíða án T6 er ekki byggingarhluti. Biðjið um hörkuskýrslur og toggögn. Ef birgir getur ekki veitt þær, finna annan birgja.
Notaðu Native Aluminium, Ekki endurunnið
Endurunnið 6061 getur haft ósamræmi í efnafræði. Það gæti verið að það anodize ekki einsleitt, og styrkur hans getur verið mismunandi. Fyrir mikilvægar smíðar, krefjast þess að fá ónýtan álhleif og óska eftir litrófsmælingu fyrir hverja lotu.
Íhugaðu suðu vandlega
6061 er suðuhæft, en hitaáhrifasvæðið missir styrk. Ef þú soðir 6061-T6 hluta, þú gætir þurft að sætta þig við lægri styrk á suðusvæðinu, eða skipuleggja hitameðferð eftir suðu ef mögulegt er.
Vél eftir T6
Ef þú vinnur fyrir T6, hluturinn getur skekkst við slökkvun. Fyrir þétt umburðarlyndi hluta, gróf vél, T6 skemmtun, klára svo vélina.
10. Lokahugsanir
6061-T6 er ekki áberandi álblendi. Það mun ekki vinna styrkleikakeppni á móti 7075.
Það mun ekki vinna tæringarkeppni á móti 5052. En það er málmblendin sem vinnur verkið — dag eftir dag, hluti eftir þátt.
Á áratugum mínum á smiðjugólfinu, Ég hef lært að besta efnið er ekki alltaf það sterkasta eða ódýrasta.
Það er sá sem passar við umsóknina. Fyrir langflest burðarvirki ál járnsmíðar, það efni er 6061-T6.
Ef þú ert að hanna falsaða íhlut, byrja með 6061-T6. Ef það mætir styrk þínum, tæring, og þyngdarkröfur, þú hefur fundið svarið þitt. Og ef það gerir það ekki, þá skaltu íhuga að fara upp í sérhæfðara málmblöndu.
En ekki sleppa vinnuhestinum bara af því að hann er kunnuglegur. Kunnugleiki, í þessu tilviki, er merki um sannaðan árangur.
Algengar spurningar
Hvað er 6061-T6 ál smíða?
Það er smíða úr 6061 álblöndu og síðan unnin að T6 skapi með lausn hitameðferð og gervi öldrun, samkvæmt viðeigandi forskrift.
Smíðaferlið myndar íhlutinn, meðan hitameðhöndlun staðfestir nauðsynlega endanlega eiginleika þess.
Hver er munurinn á 6061-T6 og 6061-T651 áli?
T6 er lausn hitameðhöndlað og tilbúnar öldrun. T651 er T6 plús stýrð teygja til að létta innri streitu. T651 er oft notað fyrir vinnsluhluta þar sem víddarstöðugleiki er mikilvægur.
Er 6061-T6 sterkari en 6063-T6 ál?
Já. 6061-T6 hefur hærri tog- og flæðistyrk en 6063-T6. 6063 er valið meira fyrir útpressunarhæfni og yfirborðsáferð en styrkleika.
Hversu erfitt er 6061-T6 ál?
Dæmigert hörku er í kring 95 Hb (Brinell). Þetta er í meðallagi - nógu erfitt fyrir burðarvirki, nógu mjúkt til að véla auðveldlega.
Af hverju þarf 6061-T6 ál hitameðferð?
Án T6, 6061 hefur aðeins um helming hugsanlegan styrkleika. T6 meðferðin fellur út Mg₂Si agnir sem styrkja málmblönduna.
Er 6061-T6 ál gott til anodizing?
Já. 6061 anodizes jafnt og tekur litarefni vel. Það er algengt val fyrir sýnilegt, snyrtivörur, og byggingarhluta.