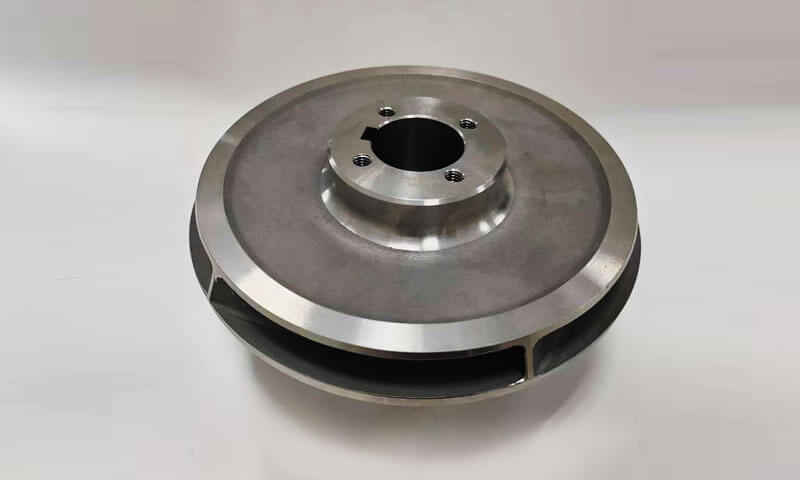
Yfir mínum 29 ár að hanna og framleiða nákvæmar tæringarþolnar álsteypur fyrir afsöltun sjós, aflandsolíu & bensín, og vökvakerfi sjávar,
Ég hef séð ein stöðug dýr mistök: verkfræðiteymi tilgreina tvíhliða eða ofur tvíhliða stáleinkunn á teikningu, og gerum ráð fyrir að hvaða steypa sem er geti framleitt steypu sem passar við frammistöðu unnu báruhluta.
Það er aldrei raunin. Tvíhliða ryðfrítt stál er alræmt viðkvæmt fyrir storknun steypu, hitameðferð, og óhreinindaeftirlit.
Gerðu einhverja af þessum breytum rangt, og þú endar með hluta sem hefur sömu nafnefnafræði á pappír - en 50% lægri tæringarþol, brothætt hegðun, eða falinn innri porosity sem lekur undir þrýstingi.
Fyrir öfuga himnuflæði (RO), fjöláhrifaeiming (MEÐ), og varma afsöltunarstöðvum, Sérsniðin nákvæmnissteypt tvíhliða og ofur tvíhliða íhlutir eru ekki bara „gott að eiga“.
Þau eru mikilvæg hindrun gegn ótímabæra bilun í háklóríði, háþrýsting, veðrunarhættir ferlistraumar.
Þessi grein sundurliðar álfelgur, steypuferlisverkfræði, forritssértækum íhlutum, algengar bilunarhamir, og ferlisstýringin sem aðskilur sannaða steypu frá vörulistahlutum sem bila snemma.
1. Hvers vegna Duplex & Ofur tvíhliða stálsteypur skilgreina áreiðanleika afsöltunar
Sjóafsöltunarkerfi starfa við sum árásargjarnustu þjónustuskilyrði í meðhöndlun vökva í iðnaði: 30,000–45.000 ppm klóríðstyrkur, rekstrarþrýstingur allt að 80 bar fyrir SWRO kerfi, háhraða flæðisrof, og hringlaga hitauppstreymi.
Hefðbundið 316L austenitískt ryðfrítt stál bregst hratt við þessar aðstæður - holatæring hefst við suðu og yfirborðsgalla innan 12–24 mánaða, og stress tæringu sprunga (Scc) getur rofið íhluti sem innihalda þrýsting í undir 5 ár.
Tvíhliða stál, með tvífasa ferrít-austenít örbyggingu, skilar u.þ.b. tvöföldum uppskeruþol en 316L, verulega betri hola og tæringarþol gegn sprungum, og yfirburða SCC viðnám í klóríðumhverfi.
Þó unnu tvíhliða slöngur og stangir þjóna einföldum línulegum íhlutum, Mikilvægustu hlutar afsöltunar - dæluhlutar, loki hús, úðadreifarar, slöngublöð - eru rúmfræðilega flókin.
Soðið framleiðsla skilur eftir viðkvæma suðusauma sem virka sem upphafspunktar fyrir tæringu.
Nákvæm fjárfestingarsteypa framleiðir þessa íhluti sem einlita, óaðfinnanlegur hlutar, með bjartsýni innra flæðis rúmfræði og samræmdu efnisframmistöðu yfir allan hlutann.
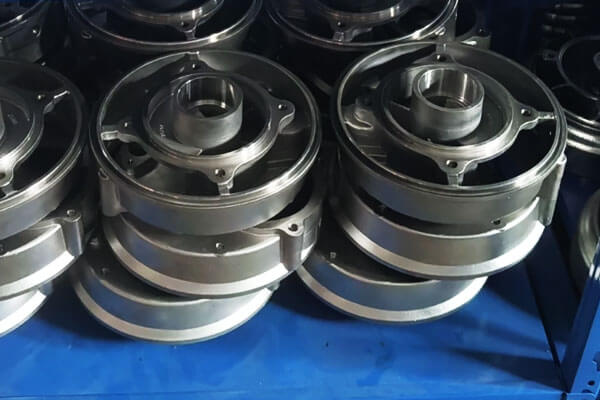
2. Standard Duplex vs. Ofur tvíhliða: Einkunnir, Frammistaða & Val
Í afsöltunarumsóknum, hagnýtan muninn á milli staðlað tvíhliða Og frábær tvíhliða er aðallega magn málmblöndunnar og viðnám gegn staðbundinni tæringu, vélrænn styrkur, og þjónustuframlegð.
Gagnleg fyrsta skimunarbreyta er PITING RESISTENT Jafngilt tala (Viður), sem endurspeglar framlag króms, Molybden, og köfnunarefnis við gryfjuþol:
Taktu = %cr + 3.3(%Mo. + 0.5%W.) + 16%N
Sem almenn verkfræðiflokkun, hefðbundnar tvíhliða einkunnir eru almennt í PREN 30–40 svið, á meðan ofur tvíhliða einkunnir eru almennt fyrir ofan PREN 40.
PREN er gagnlegt til að bera saman málmblöndur, en það ætti ekki að nota eitt og sér til að spá fyrir um raunverulegan afsöltunarafköst. Smásjá, yfirborðsástand, hitastig, styrkur klóríðs, og þjónustuhönnun skiptir öllu máli.
| Steypt álfelgur | Dæmigerð álfjölskylda | Dæmigert PREN svið | Kjarnaframmistaða | Dæmigert afsöltunarforrit |
| CD3MN / ASTM bekk 4A (2205-tegund) | Standard Duplex | ~ 35 | Gott jafnvægi á tæringarþol klóríðs, styrkur, og kostnaður | SWRO dæluhylki, loki líkama, margvíslega, almennir íhlutir í snertingu við sjó |
| CE3MN / ASTM bekk 5A (2507-tegund) | Ofur tvíhliða | ~42+ | Meiri viðnám gegn gryfju, Tæring á sprungu, og klóríð SCC en venjulegt tvíhliða | Háþrýsti SWRO íhlutir, sjóinntökubúnaður, hylki sem innihalda þrýsting, alvarleg sjóþjónusta |
CD3MWCuN / ASTM bekk 6A |
Háblendi Super Duplex | ~45+ | Aukið staðbundið tæringarþol fyrir sérstaklega árásargjarnt klóríðumhverfi | Alvarleg pækilþjónusta, krefjandi sjóhlutar, notkun með mikilli tæringarhættu |
Leiðbeiningar um val
Þumalputtaregla úr áratuga afsöltunarverkefnum: Fyrir venjulegar SWRO stöðvar sem starfa hér að neðan 70 bar með hefðbundinni seltu sjávar, CD3MN skilar besta jafnvægi milli frammistöðu og kostnaðar.
Fyrir háþrýstikerfi, saltvatn með mikilli seltu, eða strandstaðir með heitum sjó, stíga upp í 2507-gráðu ofur tvíhliða.
Reserve hágæða mólýbden einkunnir aðeins fyrir öfgakennda þjónustu þar 15+ ár hönnunarlífs er krafist.
Það er enginn ávinningur af því að oftilgreina ofur tvíhliða þar sem staðall tvíhliða mun gera það - efniskostnaður eykst um 40–60%, og vélhæfni minnkar verulega.
3. Af hverju nákvæmni fjárfestingarsteypa er ákjósanlegasta ferlið
Mörg teymi spyrja hvers vegna við vinnum ekki bara hluta úr solid tvíhliða stöng, eða búa þær til úr soðinni plötu. Svarið kemur niður á heilindum, frammistaða, og heildarkostnaður.
Innbyggt, Einhverfa íhluta rúmfræði
Einn helsti kosturinn við Fjárfesting steypu er það flókið ventilhús, dæluhlutar, margvíslega, og hús er hægt að framleiða sem einsteypta íhluti frekar en samsetningar af sér tilbúnum hlutum
Þetta útilokar margar suðusamskeyti og tilheyrandi hitaáhrifasvæði.
Fyrir tvíhliða og ofur tvíhliða ryðfríu stáli, þetta er sérstaklega dýrmætt vegna þess að suðu krefst strangrar eftirlits með hitainntaki, millihitastig, val á fylliefni, og málmvinnsluástand í kjölfarið.
Einlita steypa útilokar ekki tæringarhættu sjálfkrafa - steypugalla, yfirborðsskemmdir, og röng hitameðhöndlun getur samt valdið vandamálum - en að draga úr óþarfa soðnum liðum getur einfaldað tæringar- og heilleikastefnuna.
Nær-net-laga flæði rúmfræði
Fjárfestingarsteypa endurtekur slétt, útlínur innri flæðisleiðir beint í næstum-net lögun.
Skarpum, vélknúnum þrepum og óróa í suðuperlum er eytt, dregur úr flæðishraða veðrun um 30–40% samanborið við vélaðar eða tilbúnar flæðisleiðir.
Efnisnýting
Fyrir flóknar dælur og ventil rúmfræði, fjárfestingarsteypa dregur úr efnissóun um 60–70% miðað við vinnslu úr gegnheilum stöngum. Með hágæða tvíhliða málmblöndur, þetta skilar gífurlegum kostnaðarsparnaði.
Stærð samkvæmni
Nákvæmnissteypa skilar endurtekinni víddarnákvæmni yfir framleiðslulotur, sem tryggir stöðuga uppsetningu fyrir innsiglisflöt og lagnatengingar.
4. Mikilvægar ferlistýringar fyrir tvíhliða steypur í afsöltunargráðu
Munurinn á áreiðanlegri tvíhliða steypu og gallaðri er oft ósýnilegur við sjónræna skoðun.
Fyrir afsöltunarumsóknir, tæringarþol, Þrýstings heiðarleiki, og endingartími fer eftir ströngu eftirliti með öllu framleiðsluferlinu, frá bræðslu og steypu til hitameðferðar, vinnsla, og endanleg yfirborðsmeðferð.

Bræðsluefnafræði og óhreinindaeftirlit
Frammistaða tvíhliða ryðfríu stáli er mjög háð efnasamsetningu þess.
Fyrir afsöltunargráðu steypu, hleðsluefni er vandlega stjórnað til að viðhalda stöðugri og fyrirsjáanlegri efnafræði álblöndu.
Notkun endurhverfa efnis er einnig takmörkuð til að draga úr hættu á mengun og breytileika í efnafræði.
Áður en hellt er, hver varmi er greindur með því að nota ljósemissionsgreiningu (OES).
Efnasamsetningin er skoðuð í samræmi við tilgreindar álfelgur, með sérstaka athygli á króm, Molybden, Nikkel, og köfnunarefni, sem hafa bein áhrif á tæringarþol og ferrít-austenít jafnvægi.
Einnig er fylgst með óhreinindum eins og brennisteini og fosfór vegna þess að of mikið magn getur haft neikvæð áhrif á steypugæði og tæringargetu.
Hægt er að nota PREN sem viðbótarviðmiðun þegar metið er viðnám málmblöndunnar gegn gryfju- og sprungutæringu.
Hliðar- og storknunarverkfræði
Tvíhliða steypu úr ryðfríu stáli krefjast vandlegrar eftirlits með fyllingu og storknun, sérstaklega fyrir dæluhús með þykkum veggjum, loki líkama, og aðrir íhlutir sem innihalda þrýsting.
Slæm fóðrunarskilyrði geta valdið rýrnunarglöpum og öðrum innri ósamfelldum sem ekki er hægt að sjá á ytra yfirborði.
Hliðar- og risarkerfi eru því hönnuð í samræmi við rúmfræði íhluta og storknunareiginleika.
Meginmarkmiðið er að ná stýrðri storknun og veita fullnægjandi fóðrun á þyngri hluta.
Fyrir íhluti sem innihalda mikilvæga þrýsting, innri gæði eru sannprófuð með viðeigandi prófunum sem ekki eru eyðileggjandi.
Hægt er að beita röntgenskoðun á fyrstu hluti og valin framleiðslusýni til að greina innri grop, Rýrnun, og aðra steypugalla áður en íhlutirnir halda áfram í lokavinnslu og samsetningu.
Lausnglæðing og fasajafnvægisstýring
Lausnglæðing er eitt mikilvægasta skrefið í tvíhliða steypuframleiðslu.
Eftir steypu, íhlutirnir eru hitameðhöndlaðir með lausn innan tilgreinds hitastigssviðs og síðan kældir hratt, venjulega með því að slökkva á vatni þar sem einkunnin og aðferðin krefst þess.
Tilgangur þessarar meðferðar er að endurheimta viðeigandi ferrít-austenít jafnvægi og útrýma óæskilegum millimálmfasa sem kunna að hafa myndast við steypu..
Fyrir tvíhliða steypu af afsöltunargráðu, markmiðið er almennt jafnvægi tveggja fasa örbyggingar, með nákvæmu viðurkenningarsviði sem ákvarðast af efnislýsingu og kröfum íhluta.
Hitastig, biðtíma, og kælihraða verður að vera vel stjórnað.
Óviðeigandi hitameðhöndlunarhiti, ófullnægjandi bleyti, eða of mikil kælingartöf getur leitt til óhagstæðs fasajafnvægis eða myndun skaðlegra fasa eins og sigma eða chi.
Þessar aðstæður geta dregið úr tæringarþol og vélrænni frammistöðu jafnvel þó að steypan kunni að virðast algjörlega eðlileg að utan.
Málmfræðileg athugun er því notuð til að sannreyna örbyggingu og fasajafnvægi í afsöltunargráðu steypu.
Hitameðferðarskrár og málmniðurstöður ættu að vera rekjanlegar til samsvarandi framleiðsluhita.
Stefnu fyrir suðuviðgerðir
Suðuviðgerðir á tvíhliða steypu verða að vera í ströngu eftirliti vegna þess að suðu breytir örbyggingu suðumálmsins og hitaáhrifasvæðisins.
Allar viðgerðarsuðu ætti aðeins að fara fram samkvæmt viðurkenndri aðferð sem hæfir tilteknu tvíhliða stigi og íhlut.
Þar sem þörf er á hitameðferð eftir suðulausn, viðgerða steypa verður að gangast undir samsvarandi meðhöndlun til að endurheimta nauðsynlegt fasajafnvægi og tæringarþol.
Tilgangur suðuviðgerðar er ekki einfaldlega að fjarlægja sýnilegan steypugalla.
Viðgerða svæðið verður einnig að uppfylla sömu kröfur um virkni og málmvinnslu og upprunaleg steypa, sérstaklega fyrir íhluti sem innihalda þrýsting og bleyta í sjó.
Vinnsla og yfirborðsmeðferð
Eftir hitameðferð og steypuskoðun, mikilvægir eiginleikar eins og að þétta andlit, leiðindi, uppsetningarfleti, og staðsetningareiginleikar eru unnar með nákvæmni að tilgreindum málum og vikmörkum.
Fyrir blautt og flæðistengt yfirborð, yfirborðsgrófleika er einnig stjórnað vegna þess að óhófleg grófleiki eða vinnsluskemmdir geta haft áhrif á staðbundin flæðisskilyrði og yfirborðs tæringarhegðun.
Ástand verkfæra, breytur vinnslu, og endanlegri yfirborðsfrágangi er því stjórnað í samræmi við virkni íhlutans.
Þar sem tilgreint er, endanlegt yfirborð er óvirkt eða á annan hátt skilyrt til að fjarlægja laust járn og yfirborðsmengun sem kemur fram við framleiðslu.
Þessi lokameðferð veitir hreint yfirborð úr ryðfríu stáli og hjálpar til við að varðveita tæringarþolið sem komið er á með réttu vali á álfelgur, stýrð steypa, hitameðferð, og nákvæmni vinnslu.
5. Tæringarárangur í afsöltunarumhverfi
Tæringu á potti og sprungu
Afsöltunarumhverfið hefur í för með sér margar tæringarógnir: hola tæringu frá klóríðjónum, riftæring á þéttingum og flanssamskeytum, og spennutæringarsprungur við togspennu í klóríðberandi umhverfi.
Tvíhliða ryðfríu stáli býður upp á umtalsverða kosti fram yfir austenitískar einkunnir í öllum þremur stillingunum.
Tvíhliða flokkar hafa sömu eða jafnvel betri tæringarþol og vélrænan styrk og austenitíska hliðstæður þeirra.
Samanborið við steypt austenítískt stál, þau eru ónæmari fyrir sprungu álagstæringar og minna næm fyrir tæringarþreytu í vökva sem inniheldur klóríð.
Röðun tæringarárangurs í sjó fylgir skýru stigveldi:
- Super tvíbýli (Viður > 40) — ónæmur fyrir almennri og staðbundinni tæringarárás.
- Venjulegt tvíbýli (VIÐUR 35–40) — hentugur fyrir meðalhita og klóríðmagn.
- Austenitic 6Mo (Viður ~ 35) — sambærilegt við venjulegt tvíhliða í PREN en minni styrkur.
- Austenitic 316L (Viður ~ 25) — fullnægjandi fyrir sjó í umhverfinu en viðkvæmt fyrir heitum gryfjum, klórað skilyrði.
Hitaáhrif
Hitastig er mikilvæga breytan sem ákvarðar hvort tiltekin álfelgur muni standa sig eða mistakast.
Samanburðarrannsóknin á unnu SDSS og steyptu tvíhliða sýndi fram á að hækkun hitastigs rýrir óvirka filmustöðugleika verulega.
Báðar SDSS einkunnir (S32750 og S32760) varðveitt aðgerðaleysi í tilbúnum sjó allt að 70°C.
Steypta álfelgur DIN/EN 1.4517 missti aðgerðaleysi yfir 50°C. Viðnámsgildi hér að ofan 5 × 10⁵ Ω·cm² við 25°C minnkaði með hitastigi, mikilvægast fyrir steypta málmblönduna.
Tæringarstraumsþéttleiki jókst um þrjú- til fimmfalt á 25°C aukningu.
Fyrir afsöltunarnotkun sem starfar yfir 50°C - sem felur í sér fjöláhrifaeimingu og marga hitauppstreymi - eru ofur tvíhliða steypur með rétta hitameðferð nauðsynlegar.
Hefðbundið tvíhliða getur verið ásættanlegt við lægra hitastig, en skekkjumörk eru lítil.
Tæringarþreyta
Afsöltunardælur starfa við kraftmikil hleðsluskilyrði. Hjólar upplifa víxl álag þegar þeir snúast í gegnum flæðisviðið.
Lokaíhlutir geta orðið fyrir þrýstingssveiflum. Í klóríðumhverfi, tæringarþreyta verður líftakmarkandi fyrirkomulag.
Tvíhliða ryðfrítt stál er næmt fyrir klóríðvöldum SCC og tæringarþreytu, en þeir bjóða greinilega upp á gagnlegan ávinning umfram austenitískar einkunnir hvað varðar sprunguþol.
Ferrítmagn u.þ.b 55% er mælt með styrkleika, viðnám gegn tæringarþreytu, og tæringarþol gegn klóríðálagi.
6. Bilunargreining: Lærdómur af sviði
Málsrannsókn: Sigma áfangi í afsöltunartengingu
Bilun á 6 tommu stíl D tengisteypu úr ASTM A820 Grade 2A tvíhliða ryðfríu stáli í afsöltunarstöð veitir ítarlega rannsókn á bilun af völdum framleiðslu.
Bilunarhamur:
Staðbundin tæringarárás sem leiðir til sprungna og endanlegs brots.
Orsök:
Örbyggingargreining staðfesti tilvist brothætts sigma fasa samhliða ferríti og austeníti í fylkinu, sem var óvenjulegt miðað við stofuhitaþjónustuna á biluðu tenginu.
Sigma fasinn var kynntur við framleiðslu vegna óviðeigandi hitameðferðar og ófullnægjandi kælihraða.
Úrbætur:
Endurnýjun hitameðferð við 1200°C fyrir 30 mínútur, fylgt eftir með slökkvun, endurheimti ferrít/austenít örbygginguna og jók tæringarþol um u.þ.b. 30%.
Endanleg frumefnisgreining sýndi umtalsverða afgangshitaspennu sem kom fram við slökkvun, sem verður að stjórna með réttum kælingu.
Verkfræðikennsla:
Sérhver tvíhliða steypa verður að hafa skjalfestar skýringar um lausnarglæðingu og slökkvibúnað. Ef hitameðhöndlunin er ekki sannreynanleg, ekki ætti að samþykkja íhlutinn fyrir sjóþjónustu.
Algengar bilunaraðferðir og forvarnir
| Bilunarhamur | Rót orsök | Forvarnir |
| Sigma fasabrot | Hæg kæling frá glæðingu; endurhitun í 600–950°C svið | Skylt að slökkva á vatni eftir glæðingu lausnar; forðast streitulosun á sigma-sviði |
| PITTING Tæring | Ófullnægjandi PREN; rangt fasajafnvægi; yfirborðsmengun | Tilgreindu ofur tvíhliða fyrir >50°C þjónustu; staðfestu PREN; aðgerðalaus eftir vinnslu |
| Sprungu tæringu | Suðusaumar; léleg þéttingarhönnun; ófullkomin skarpskyggni | Notaðu eins stykki steypu þar sem hægt er; rétt þéttingarval |
Tæringarþreyta |
Porosity; Yfirborðsgallar; hár streituþéttni | Stjórna steypugæðum; kúlupenna mikilvæga fleti; hönnun fyrir þreytu |
| Spennutæringarsprunga | Afgangs togstreita; klóríð umhverfi | Álagslosun við 520°C; forðast streitulosun við háan hita |
7. Lykil sérsniðin tvíhliða steypuhlutar í afsöltunarkerfum
Tvíhliða og ofur tvíhliða steypur eru sérstaklega verðmætar í afsöltunarbúnaði þar sem klóríð er útsett, þrýstingur, vökvahraði, og flókin rúmfræði eiga sér stað saman.
Frá sjónarhorni steypuverkfræði, Markmiðið er ekki bara að velja tæringarþolið málmblöndu, en að framleiða steypu með hljóðmálmvinnslu, stýrð rúmfræði, og nóg vinnsluheimild til að ná endanlegum hagnýtum stærðum.
Háþrýsti SWRO dæluhylki
Háþrýstidælur eru mikilvægir þættir í öfugu himnuflæðiskerfum í sjó.
Hlífar þeirra verða að þola aukinn þrýsting, samfelld útsetning fyrir sjó, vökva hleðsla, og hugsanlega veðrun.
Sérsniðnar tvíhliða eða ofur tvíhliða steyptar hlífar geta veitt einlita uppbyggingu sem inniheldur þrýsting en leyfa flóknum rafhlöðugöngum, sog- og losunarhlutar, rifbein, uppsetningu yfirmenn, og flanstengingar sem á að framleiða nálægt endanlegri rúmfræði þeirra.
CNC vinnsla lýkur síðan bolnum, Þéttingarflöt, flanshliðar, og aðrar mikilvægar víddir.
Dæmi um fulltrúaverkefni: Sjóþjónustuverkefni kom í stað hefðbundinna 316L dæluhylkja eftir endurtekna staðbundna tæringu á mikilvægum blautum svæðum.
Tvíhliða steypt hlíf var í kjölfarið valið til að veita meiri tæringarþolsmörk en halda tilskildum þrýstingi og vinnslugetu.
Lokahlutir og innri snyrtihlutir
Lokar notuð í afsöltunarstöðvum verða fyrir vatni sem inniheldur klóríð, þrýstingsveiflur, og endurteknar opnunar- og lokunarlotur.
Líkaminn verður að viðhalda þrýstingsheilleika á meðan innri klippingin verður að veita áreiðanlega þéttingu og standast staðbundið veðrun.
Sérsniðnar tvíhliða steyptar lokar geta samþætt aðalþrýstingsmörkin, tengitengi, og innri holrúm í einn íhlut.
CNC vinnsla kemur síðan á mikilvægu lokasæti, leiðindi, Þræðir, flanshliðar, og þéttifleti.
Fyrir árásargjarnari sjó eða saltvatnsþjónustu, Hægt er að velja ofur tvíhliða einkunnir fyrir íhluti eins og sæti, innstungur, stilkur, eða önnur flæðislaus klipping, eftir hönnun og tæringarkröfum.
Sjávardreifingaraðilar og úðastútar
Thermal desalination systems and certain brine-handling systems use distributors and spray components to control and distribute fluid flow.
These parts often contain relatively small orifices, bogadregnum göngum, and localized high-velocity flow regions.
Investment casting is well suited to these geometries because it can reproduce complex external shapes and internal flow features while minimizing the amount of subsequent machining.
For duplex or super duplex spray components, the casting process should maintain good surface integrity around orifices, flow transitions, and connection areas, since local surface defects can become initiation points for erosion or localized corrosion.
Slöngurplötur og varmaskiptahlutar
Rörplötur eru byggingaríhlutir sem styðja við mikinn fjölda varmaskiptaröra og verða að viðhalda víddarstöðugleika á meðan þau verða fyrir ætandi vinnslumiðlum.
Steypuleiðin getur framleitt næstum nett burðarvirki, á meðan CNC vinnsla kemur á fót rörholunum, þéttandi andlit, uppsetningareiginleikar, og önnur nákvæm viðmót.
Þar sem íhlutur inniheldur soðið yfirborð, Klæðning, eða mörg efni, viðmótin verða viðbótarsvæði sem krefjast verkfræðilegrar athygli.
Einsleit tvíhliða steypa getur einfaldað efni og framleiðslubyggingu þegar forritið hentar fyrir steypta lausn.
Íhlutir orkubatatækis
Orkuendurnýtingartæki í SWRO kerfum starfa undir háþrýstingi og endurteknum þrýstingshringrásum.
Innri íhlutir þeirra krefjast því blöndu af vélrænni styrk, tæringarþol, víddarsamkvæmni, og gott yfirborðsástand.
Sérsniðnar ofur tvíhliða steypur geta komið til greina fyrir valin þrýstingsinnihaldshús, margvíslega, snúninga, ermarnar, og flæðistýringaríhlutir, allt eftir tiltekinni orkunýtingartækni.
Fyrir þessa hluta, víddarstýring verður sérstaklega mikilvæg vegna þess að lítil frávik í innri heimildum, Þéttingarflöt, eða flæðisrásir geta haft áhrif á rekstrarafköst.
8. Tvíhliða 2205 vs. Ofur tvíhliða 2507: Hvernig ættu kaupendur að velja?
Fyrir afsöltunarbúnað, valið á milli Tvíhliða 2205 Og Ofur tvíhliða 2507 ætti að byggjast á klóríði útsetningu, rekstrarhitastig, alvarleiki tæringar, þrýstingur, rúmfræði íhluta, og nauðsynlegur endingartími - ekki bara á nafnstyrk.
Fyrir steypta íhluti, kaupendur ættu einnig að borga eftirtekt til samsvarandi steyptar einkunnir frekar en að tilgreina aðeins smíðaheitin „2205“ eða „2507“.
Dæmigerð hliðstæða steypu eru ma CD3MN (2205-tegund) Og CE3MN (2507-tegund).
| Valþáttur | Tvíhliða 2205-gerð | Super Duplex 2507-gerð |
| Dæmigert steypueinkunn | CD3MN / ASTM A890/A995 bekk 4A | CE3MN / ASTM A890/A995 bekk 5A |
| Blendiflokkur | Standard tvíhliða ryðfríu stáli | Ofur tvíhliða ryðfríu stáli |
| Tæringarþol | Mikil viðnám gegn klóríðvöldum gryfju- og sprungutæringu | Hærri viðnám, sérstaklega í árásargjarnara klóríðumhverfi |
| Dæmigert PREN stig | Um það bil 35 sem almenn tilvísun | Venjulega 42+ sem almenn tilvísun |
| Vélrænn styrkur | High | Mjög hátt |
| Viðnám gegn klóríði SCC | Frábært miðað við hefðbundið austenitískt ryðfrítt stál | Framúrskarandi, með meiri tæringarmörk í alvarlegri þjónustu |
| Sjávarþjónusta | Hentar fyrir marga sjó, SWRO, og almenna afsöltunaríhluti | Ákjósanlegt þar sem klóríð útsetning, hitastig, einbeiting, eða flæðisskilyrði eru alvarlegri |
| Háklóríð saltvatn | Hentar vel þegar rekstrarskilyrði eru stjórnað | Hentar betur fyrir mjög þéttan saltvatn og alvarlega klóríðútsetningu |
| Hitanæmi | Krefst réttrar stjórnunar til að forðast skaðlega fasaúrkomu | Viðkvæmari fyrir hitauppstreymi og krefst því sérstaklega strangrar hitameðferðar |
Dæmigert forrit |
Dæluhylki, loki líkama, margvíslega, dreifingaraðilar, burðarvirki sem inniheldur þrýstisteypu | Háþrýstidæluhlutir, ventlahlutar með alvarlegri þjónustu, mikilvægir blautir íhlutir, árásargjarn pækilkerfi |
| Manufacturing difficulty | Relatively easier to cast, hitameðferð, and machine | More demanding because of higher alloy content and tighter metallurgical control |
| Material and processing cost | Almennt lægri | Almennt hærri |
| Buyer priority | Jafnvægi tæringarþol, styrkur, framleiðsla, og kostnaður | Maximum corrosion margin and long-term reliability under severe conditions |
| Recommended selection basis | Moderate-to-severe seawater service where 2205-type performance is sufficient | Severe chloride, concentrated brine, higher temperature, or applications requiring additional corrosion margin |
9. Markaðsþróun og framtíðarhorfur
The global duplex stainless steel market was valued at approximately USD 4.4 milljarður inn 2025 and is projected to reach USD 6.1 milljarða um 2031, achieving a compound annual growth rate of approximately 5.7%.
The desalination segment is a key driver of this growth.
Global demand for fresh water continues to rise, driving expansion of desalination and water treatment plants, particularly in arid regions of the Middle East, North Africa, og Asíu-Kyrrahafi.
Mikill klóríðstyrkur sem er til staðar í afsöltunarferlum gerir tvíhliða og ofur tvíhliða ryðfríu stáli að vali efnisins fyrir mikilvæga hluti.
Í Sameinuðu arabísku furstadæmunum einum, Gert er ráð fyrir að eftirspurn eftir tvíhliða ryðfríu stáli aukist umfram CAGR 7% á næstu fimm árum, rekið fyrst og fremst áfram af afsöltunar- og vatnsmeðferðarnotkun.
Þrjár tæknistraumar munu móta framtíð tvíhliða steypu til afsöltunar:
- Hærri málmblöndur ofur tvíhliða einkunnir með PREN yfir 45 fyrir árásargjarnasta háhitastigið, háklóríð forrit.
- Aukaframleiðsla af flóknum tvíhliða íhlutum, bjóða upp á hönnunarfrelsi umfram hefðbundna steypu.
- Stafræn gæðatrygging — rekjanleiki efnis sem byggir á blokkkeðju og stafrænar hitameðhöndlunarskrár fyrir líftímastjórnun.
10. Niðurstaða
Tvíhliða og ofur tvíhliða nákvæmnissteypur eru ósungið burðarás áreiðanlegra afsöltunarkerfa.
Þeir skila blöndu af miklum styrk, framúrskarandi klóríð tæringarþol, og óaðfinnanleg einlita smíði sem engin önnur efni og ferli samsetning getur jafnast á við flókna þrýstings- og flæðishluta.
En einkunnin á teikningunni er aðeins útgangspunkturinn. Raunveruleg frammistaða er byggð með stýrðri bræðslu, verkfræðileg storknun, nákvæm lausnarglæðing, og ströng gæðaprófun.
Skerið horn á einhverju af þessum þrepum, og þú færð hlut sem lítur vel út á blaði - og mistekst of snemma á sviði.
Eftir 29 ár í þessum iðnaði, mitt ráð er einfalt: ekki fá afsöltunartvíhliða steypu á verði eingöngu.
Þessi fáu prósent sem þú sparar á steypunni munu kosta þig 10x meira í ótímabæra endurnýjun, ófyrirséð niður í miðbæ, og tapaði framleiðslunni.
Vinna með steypu sem sérhæfir sig í tvíhliða málmblöndur, skjalfestir hvert skref í ferlinu, og staðfestir fasajafnvægi og heilleika á hverjum hita.
Þar sem hnattræn afsöltunargeta heldur áfram að stækka til að mæta vaxandi vatnsstreitu, áreiðanlegir tæringarþolnir íhlutir verða áfram mikilvægasti drifkrafturinn fyrir framboð á verksmiðjum og lágum líftímakostnaði.
Steypustöðvar sem ná tökum á blæbrigðum tvíhliða stálsteypuverkfræði verða áfram miðpunktur þess vaxtar.
Algengar spurningar
Hvers vegna er lausnarglæðing skylda fyrir tvíhliða steypu?
Lausnglæðing leysir upp sigma fasa og aðra aukafasa sem myndast við storknun og hæga kælingu.
Án þess, steypa mun hafa minnkað tæringarþol, minni sveigjanleiki, og aukið næmi fyrir sprungum.
Lausnglæðing við 1050–1130°C fylgt eftir með tafarlausri vatnsslökkvun er nauðsynleg.
Hægt að sjóða tvíhliða steypu?
Hægt er að sjóða tvíhliða steypu með hæfum verklagsreglum, en ferrít-til-austenít jafnvægið í suðumálminu og hitaáhrifasvæðinu verður að vera stjórnað.
Hitainntak ætti að vera takmarkað, milligangshitastig haldið undir 100°C, og lausnarglæðing eftir suðu framkvæmd ef mögulegt er. Það er eindregið mælt með suðu á vettvangi.
Hvernig er steypt tvíhliða samanborið við unnu tvíhliða hvað varðar tæringargetu?
Steypt tvíhliða hefur grófari örbyggingu en smíðuð, með u.þ.b. þrisvar sinnum stærra bili milli austenítískra.
Þetta dregur úr stöðugleika óvirkrar filmu, sérstaklega við hátt hitastig.
Leikarar 1.4517 missir aðgerðarleysi yfir 50°C í tilbúnum sjó, en smíðaður S32760 þolir allt að 70°C. Rétt hitameðferð lágmarkar þennan mun en útilokar hann ekki.
Hvaða ASTM staðall nær yfir tvíhliða steypu úr ryðfríu stáli?
ASTM A995/A995M nær yfir austenitic-ferritic (Tvíhliða) steypu úr ryðfríu stáli fyrir hluta sem innihalda þrýsting.
Samsvarandi ASTM A890 nær yfir almennar tvíhliða steypur. Einkunnir innihalda 1B, 2A., 3A., 4A., 5A., og 6A, þar sem 5A og 6A eru ofur tvíhliða einkunnir.