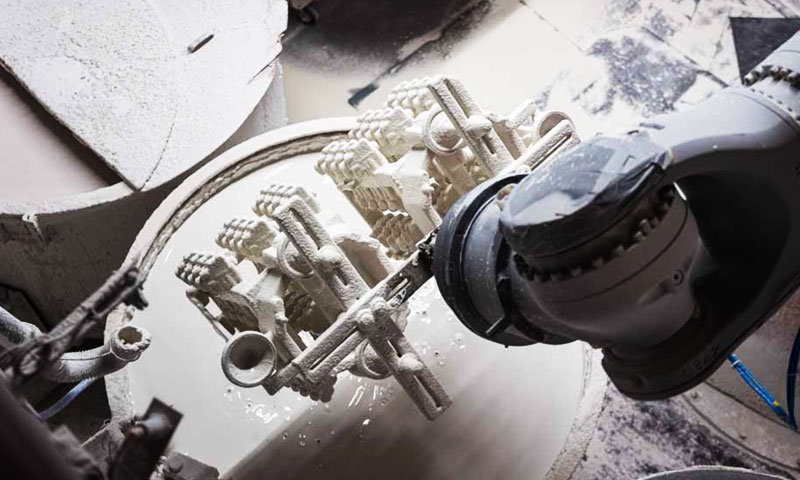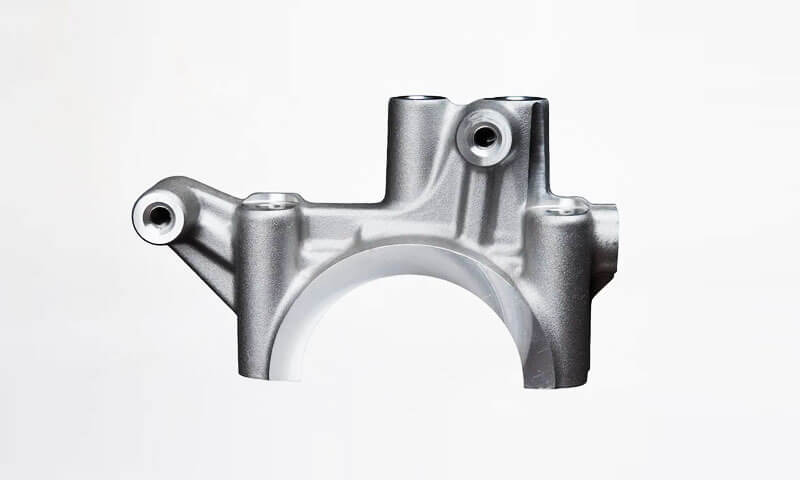
Ég hef staðið við hliðina á smíðapressum í meira en þrjátíu ár.
Ég hef horft á 2xxx ál koma út úr ofninum glóandi appelsínugult, fara undir hamarinn, og koma út annað hvort sem fallegur næstum-net hluti eða sem sprunginn, samanbrotið rusl sem fer beint aftur í endurbræðslutunnuna.
Munurinn á þessum tveimur niðurstöðum er aldrei heppni. Það er að skilja hvað 2xxx ál vill, hvernig það hagar sér undir hamrinum, og hvar takmörk þess liggja.
Í þessari grein, Ég mun leiða þig í gegnum smíða árangur 2xxx röð álblöndur úr verklegu, sjónarhorn á verslunarhæð.
Við munum fjalla um hvað 2xxx er, hvers vegna það hagar sér eins og það gerir, vélrænni og líkamlegri uppsetningu þess, smíðahæfni, ferli gluggum, hitameðferð, áhyggjur af tæringu, dæmigerð forrit, og mistökin sem ég hef séð jafnvel reyndar verslanir gera.
1. Hvað eru 2xxx röð álblöndur?
2xxx röðin er ál-kopar fjölskyldan. Kopar er aðal málmblöndunin, venjulega viðstaddur kl 3.5% til 5%.
Lítil viðbót af magnesíum, Mangan, Járn, Kísil, og stundum betrumbæta sirkon eða títan uppbyggingu og bæta eiginleika.
Vegna þess að kopar eykur styrkleika verulega, þessi fjölskylda fékk nafnið "hart ál“ eða “duralumin“ í eldri bókmenntum.
Eins og 6xxx og 7xxx, 2xxx málmblöndur eru hitameðhöndlaðar. Lausnarmeðferð fylgt eftir með náttúrulegri eða gervi öldrun getur ýtt styrkleika upp á mjög hátt.
Algengustu einkunnirnar sem þú munt hitta í smíðabúðum eru:
| Ál | Almenn einkenni | Dæmigert smíði / Verkfræðiforrit |
| 2A12 | Miðlungs til hár styrkur, Góð vélvirkni, mikið notað í Kína | Uppbyggingarhlutar, íhlutir sem tengjast geimferðum, nákvæmni smíðar |
| 2014 | Mikill styrkur, Góð vélvirkni, gagnlegur afköst við háan hita | Byggingaríhlutir flugvéla og bíla, hástyrktar smíðar |
| 2024 | Hátt styrk-til-þyngd hlutfall, víðtæka verkfræðilega málmblöndu | Aerospace mannvirki, festingar, íhluti flugvéla |
| 2017 | Góður styrkur og vinnsluhæfni | Festingar, burðarvirki og vélrænir íhlutir |
Einn mikilvægur verkfræðilegur punktur er að 2A12, 2024, Og 2014 ætti ekki að meðhöndla sem skiptanleg efni, jafnvel þó þeir tilheyri sömu málmblöndunni.
Efnasamsetning þeirra, vélrænni eiginleika, hitameðhöndlunarskilyrði, og gildandi staðlar eru mismunandi.
Rétt forskrift ætti því að auðkenna nákvæm álfelgur, vöruform, skap, og gildandi efnisstaðli.
2. Frammistöðusnið 2xxx Series álblöndur
2xxx málmblöndur hafa mjög skýran frammistöðusnið. Helstu kostir þeirra eru styrkur, Styrkt til þyngdarhlutfalls, Vélhæfni, og gagnlegur árangur í sumum háhitaforritum.
Helstu takmarkanir þeirra eru almennt tæringarþol og samrunasuðuhæfni.
Mikill styrkur
Mikill styrkur er venjulega fyrsta ástæðan fyrir því að verkfræðingur íhugar 2xxx álfelgur.
Það fer eftir sérstökum einkunn, skap, og vöruform, 2xxx málmblöndur geta veitt togstyrk í 400–500+ MPa svið, á meðan sumir sterkari skap og málmblöndur geta náð verulega hærri gildi.
Til dæmis, dæmigerður 2A12-T4 vara getur haft togstyrk í u.þ.b 400–450 MPa svið
Þessar tölur eru gagnlegar fyrir verkfræðilegan samanburð, en það ætti ekki að meðhöndla þau sem algild gildi.
Lágmarks tryggðir vélrænni eiginleikar verða alltaf að vera teknir úr viðeigandi efnislýsingu.
Mikilvægur punktur er að 2xxx málmblöndur eru í gagnlegri stöðu á milli almennra burðaráls og sterkustu 7xxx flokkanna.
Gott hlutfall styrks og þyngdar
Falsaður 2xxx íhlutur getur veitt mikla burðarvirki án þéttleika refsingar stáls.
Þetta gerir álfjölskylduna aðlaðandi þegar verkfræðingar eru í jafnvægi:
Styrkur + Þyngd + Hlutastærð + Vélhæfni
Dæmigert forrit fela í sér flugrýmisbúnað, hástyrktar festingar, burðarvirki tengingar, og öðrum íhlutum þar sem að draga úr massa er mikilvægt.
Smíðaferlið bætir við öðrum kostum með því að leyfa að efni sé einbeitt í kringum helstu álagsleiðir í stað þess að byrja á fastri blokk og vinna í burtu megnið af því.
Gagnleg frammistaða með hækkuðum hita
Sumar 2xxx málmblöndur hafa betri styrkleika við miðlungs hátt hitastig en margar almennar 6xxx málmblöndur.
Þetta er ein ástæða þess að ákveðnar 2xxx einkunnir hafa verið notaðar í flugvélum og vélartengdum forritum.
Samt, reyndur verkfræðingur ætti að fara varlega með setninguna „háhita ál“.
2xxx málmblöndur eru enn álblöndur, og styrkur þeirra minnkar eftir því sem hitastig hækkar.
Raunveruleg þjónustuhitageta fer eftir tiltekinni einkunn, skap, streitustig, smitunartími, og nauðsynlegar vélrænni eiginleikar.
Fyrir alvöru hluti, rétta hönnunarspurningin er:
Hvaða eiginleikum heldur þessi málmblöndu og skapgerð við raunverulegt rekstrarhitastig?
Góð vélhæfni
2xxx er tiltölulega erfitt og nokkuð brothætt. Flís brotna hreint. Slit á verkfærum er lítið. Yfirborðsáferð er góð.
Ef þú hefur einhvern tíma unnið 5056 eða gúmmí 5xxx álfelgur, þú veist hvernig „límandi ál“ líður—2xxx er hið gagnstæða.
Þetta er einmitt ástæðan fyrir því að 2xxx er valið fyrir hluta sem krefjast mikillar CNC frágangs eftir smíða.
3. Helstu takmarkanir: Tæring og suðu
Miðlungs til léleg tæringarþol
Kopar og ál sitja við mismunandi rafefnafræðilega möguleika.
Hár kopar ál er viðkvæmt fyrir tæringu milli korna og gryfju í raka, saltfjós, eða sjávarumhverfi. 2xxx er greinilega lægra en 5xxx og 6xxx hvað varðar tæringarþol í andrúmsloftinu.
Fyrir úti, strandlengju, eða blaut þjónustu, 2xxx verður að vernda - anodizing, Klæðning, Málverk, eða húðun - og galvanísk einangrun er nauðsynleg þar sem hún snertir stál, kopar, eða ryðfríu stáli.
Takmörkuð suðuhæfni
2xxx er ekki suðuvæn fjölskylda. Hefðbundin samrunasuðu hefur tilhneigingu til að framleiða sprungur og minnkað suðustyrk.
Fyrir soðin mannvirki, 5xxx eða 6xxx er almennt valinn. 2xxx hlutar eru venjulega tengdir með vélrænni festingu, hnoð, eða límbönd.
4. Hægt að smíða 2xxx ál?
Já, 2xxx röð álblöndur er hægt að smíða, og mörg þeirra eru rótgróin smíðaefni.
En eftir ár í kring ál smíða þrýstir, Ég myndi gefa eina einfalda viðvörun: ekki meðhöndla 2xxx eins og 6061 Ál.
2xxx málmblöndur hafa almennt meiri aflögunarþol og eru næmari fyrir mótunarhitastigi og aflögunarskilyrðum.
Ferlisglugginn er því minna fyrirgefandi.
Ef billetið er of kalt, efnið verður erfitt að hreyfa og sprungur eða ófullnægjandi fylling verður líklegri. Ef það er ofhitað eða haldið of lengi, skemmdir á örbyggingu geta átt sér stað.
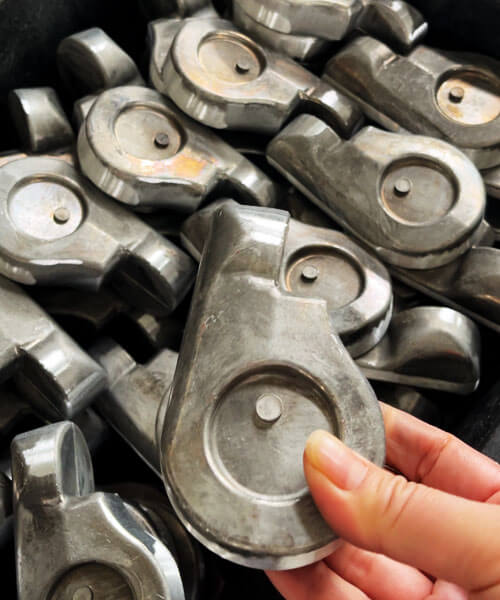
Heitt smíði er aðalleiðin
Fyrir flest 2xxx smíða forrit, stýrð heitsmíði er hagnýt framleiðsluleið.
Sem breið ferli tilvísun, upphafshitastig smíða fyrir málmblöndur eins og 2014, 2A12, Og 2024 eru oft á bilinu 430–460°C,
með raunverulegt vinnusvið ákvarðað af tilteknu málmblöndunni, billet stærð, álagshraða, deyja hönnun, og smíðabúnaður.
Einnig þarf að stjórna lágmarkshitastigi frágangs; að leyfa kútnum að kólna óhóflega meðan á endanlegri aflögun stendur getur aukið nauðsynlega myndunarálag verulega.
Ég myndi aldrei meðhöndla þessar tölur sem alhliða uppskrift. Réttur smíðagluggi verður að koma frá málmblöndunarforskriftinni og vera staðfestur á raunverulegu framleiðsluferlinu.
Það sem skiptir máli er einsleitni hitastigs. Ef ytra borðið er við rétt hitastig á meðan miðstöðin er enn verulega kaldari, pressan er í raun að smíða tvö mismunandi efni á sama tíma.
Hins vegar, of mikil bleyting við háan hita getur stuðlað að grófingu korns eða aðrar óæskilegar málmvinnslubreytingar.
Þess vegna hitunarhraði, drekka tíma, hitastig billets, flutningstími, og hitastig deyja öllu þarf að stjórna saman.
Pressageta verður að passa við efni og rúmfræði
2xxx málmblöndur þurfa almennt meiri mótunarálag en margar algengar 6xxx málmblöndur. En frá sjónarhorni smíðaverkfræðings, pressutonn eitt og sér er ekki svarið.
Raunveruleg krafa fer eftir:
Ál + Billet Stærð + Lækkun + Hluti rúmfræði + Deyja hönnun + Aflögunarröð
Undirstærð pressa getur valdið ófullkominni fyllingu, of mikið flass, óstöðugar stærðir, og mikil deyjahleðsla.
Einfaldlega að færa verkið yfir í stærri pressu, Samt, mun ekki leysa lélega forform eða óhagkvæman efnisflæðisleið.
Fyrir erfiðar 2xxx smíðar, Ég horfi venjulega á efnisdreifingu áður en leitað er að meiri krafti.
Vel hönnuð forform getur dregið úr óþarfa staðbundinni aflögun og nýtt tiltæka pressugetu mun betur.
Flóknir hlutar geta notið góðs af fjölþrepa mótun
Fyrir tiltölulega einfalda rúmfræði, hefðbundin heit-smíði röð getur verið nóg. Fyrir flóknari hluta, A. forsmíði plús frágangssmíði leiðin er oft stöðugri.
Fyrsta aðgerðin dreifir efninu og kemur á almennri lögun. Frágangsaðgerðin lýkur síðan mikilvægu rúmfræðinni.
Fyrir valda íhluti, heitmyndandi aðgerð sem fylgt er eftir kalt stærð eða kalt frágang getur einnig bætt víddarnákvæmni og yfirborðsástand.
En þetta er ekki sjálfkrafa besta leiðin fyrir hvern hluta. Lokaferlið fer eftir málmblöndu, rúmfræði, áskilið umburðarlyndi, framleiðslurúmmál, og tiltækum búnaði.
Gamla verslunargólfsreglan gildir enn:
Ekki biðja lokadeyjan um að framkvæma alla aflögunina. Gefðu efnið einhvers staðar skynsamlegt að flæða fyrst.
Ekki er hægt að hunsa efnisgæði
2xxx málmblöndur eru viðkvæmar fyrir efnafræði og málmvinnsluástandi, þannig að gæði upphafsefnisins eru mikilvæg.
Of mikið eða óviðráðanlegt magn óhreininda getur haft áhrif á smíðahæfni, styrkur, tæringarhegðun, og samkvæmni.
Ég myndi ekki segja að sérhver 2xxx íhlutur úr smíðaflokki verði eingöngu gerður úr „aðaláli“.
Mikilvægari krafan er að gripurinn eða unninn lagerinn uppfylli að fullu tilgreinda málmblöndu og viðeigandi efnisstaðla, með stýrðri efnafræði og rekjanleika.
Góður birgir ætti að geta lagt fram efnisauðkenni og efnasamsetningu skrár frekar en að tilgreina bara heiti málmblöndunnar á innkaupapöntuninni.
Hvernig DEZE tækni stjórnar 2xxx smíði
At Xuchang ÞESSI Tækni, 2xxx-röð efni eins og 2A12 og 2014 eru notuð fyrir viðeigandi nákvæmni smíða verkefni.
DEZE rekur smíðabúnað í 300–2.500 tonna drægni, ásamt kaldsmíði, sem gerir kleift að velja ferlið í samræmi við rúmfræði íhluta og kröfur um umburðarlyndi.
Framleiðsluleiðin getur falið í sér heitsmíði, kalt stærð/smíði, eða sameinað heitt og kalt ferli þar sem tæknilega hentar.
Efnissamsetningu er hægt að sannreyna með litrófsgreiningu, með viðeigandi sendingar sem fylgja með skjöl um efni og hörku fyrir rekjanleika framleiðslu.
5. Dæmigerð notkun 2xxx svikin íhlutum
Þegar ég horfi á 2xxx álsmíði, Ég byrja ekki á því að spyrja, „Hvar er hægt að nota þessa málmblöndu?” Ég byrja á álaginu, hitastig, tæringarumhverfi, og kröfur um vinnslu.
Ástæðan er einföld: 2xxx málmblöndur eru fyrst og fremst valdar vegna mikils styrks og þyngdarhlutfalls og hitameðhöndlaðrar frammistöðu.
Þar sem þær eignir skipta máli, smíða getur nýst málmblöndunni sérstaklega vel.
Eftirfarandi forrit eru meðal algengustu fyrir 2xxx svikna íhluti.
Uppbyggingaríhlutir fyrir loftrými
2xxx falsaðir íhlutir eru almennt taldir til notkunar í geimferðum og burðarvirkjum flugvéla þar sem hátt hlutfall styrks og þyngdar og hitameðhöndlaðan árangur eru mikilvæg.
Dæmigert dæmi eru m.a:
- Flugvélarfestingar og festingar
- Byggingartappar og klofnir
- Festingaríhlutir
- Tengihlutir
- Hástyrkir stuðningshlutar
Hástyrkir bíla- og mótorsportvarahlutir
2xxx smíðar koma til greina fyrir valið bifreiðar, kappakstri, og frammistöðumiðaðir íhlutir þar sem þyngd og burðarstyrkur eru mikilvægari en hámarks tæringarþol.
Dæmigert dæmi eru m.a:
- Hástyrktar festingar
- Fjöðrunartengdir íhlutir
- Festingarstoðir
- Stýris- og undirvagnsfestingar
- Sérhæfð burðarvirki tengi
Vél og íhlutir með hækkuðum hita
Hægt er að nota valdar 2xxx málmblöndur fyrir íhlutir sem tengjast vél og hóflega hærra hitastig þar sem þörf er á gagnlegri styrkingu og lítilli þyngd.
Dæmigert dæmi eru m.a:
- Vélarstuðningsíhlutir
- Háhitafestingar
- Uppbyggingarbúnaður fyrir hitasvæði
- Sérhæfðir vélahlutar
- Léttur stuðningsvélbúnaður
Nákvæmni vélrænir byggingarhlutar
2xxx smíðar henta vel fyrir íhluti sem krefjast veruleg CNC vinnsla eftir smíða.
Smíðan veitir nánast nettó byggingarform, meðan vinnsla skapar nákvæmni eiginleika sem þarf fyrir samsetningu og virkni.
Dæmigert dæmi eru m.a:
- Leguhús
- Nákvæmar festingar
- Vélrænar burðarhlutir
- Íhlutir með flóknum vösum
- Hlutar með nákvæmnisholum og snittum holum
Hnoð og byggingarfestingar
Sumar 2xxx málmblöndur eru víða tengdar við hástyrktar hnoð og festihlutir, þar sem lítil þyngd og vélrænni styrkur er mikilvægur.
Dæmigert dæmi eru m.a:
- Aerospace hnoð
- Byggingarfestingar
- Hástyrkir pinnar
- Tengivélbúnaður
- Sérhæfðir festingarhlutir
Jigs, Innréttingar, og verkfæraíhlutir
Samsetningin af tiltölulega mikill styrkur og góður vinnleiki gerir valdar 2xxx málmblöndur sem henta fyrir ákveðin verkfræðiverkfæri og innréttingar.
Dæmigert dæmi eru m.a:
- Vinnsla innréttingar
- Nákvæmar jigs
- Verkfæraplötur
- Staðsetning íhluta
- Léttur stuðningsbúnaður
6. 2xxx Smíða vs. 6xxx og 7xxx: Hvernig á að velja?
| Þáttur | 2XXX Series | 6XXX Series | 7XXX Series |
| Aðalblendikerfi | Al-Cu | Al-Mg-Si | Al-Zn-Mg, oft með Cu |
| Styrk möguleiki | High | Í meðallagi til hátt | Mjög hátt |
| Fölsunarhæfni | Gott, en hitanæmur | Almennt gott og tiltölulega fyrirgefandi | Gott fyrir valdar einkunnir, en ferliðnæmari |
| Smíðahitastýring | Gagnrýnið; tiltölulega þröngur ferli gluggi | Miðlungs | Gagnrýnið; viðkvæm fyrir hitastigi og aflögun |
| Vélhæfni | Almennt gott | Gott | Almennt gott |
| Tæringarþol | Í meðallagi til tiltölulega lágt | Almennt gott | Miðlungs; mjög einkunnaháð |
| Suðuhæfni | Almennt lélegt fyrir samsuðu | Almennt gott fyrir algengar einkunnir | Almennt lélegt fyrir samsuðu |
| Hitameðferðarviðbrögð | Framúrskarandi | Framúrskarandi | Framúrskarandi |
| Dæmigert styrkleikastig | Oft um 400–500+ MPa eftir einkunn og skapi | Algengar byggingareinkunnir eru almennt lægri en 2xxx/7xxx | Getur farið yfir 500 MPa í hástyrk skapi |
| Möguleiki á þyngd | High | Gott | Mjög hátt |
Dæmigert smíðaforrit |
Hástyrktar festingar, Aerospace íhlutir, burðarhlutar, nákvæmni smíðar | Bifreiðar hlutar, vélar, Rammar, almenna byggingarhluta | Aerospace, afkastamiklir burðarhlutar, mjög hlaðnir íhlutir |
| Hentar best Hvenær | Styrkur, Vélhæfni, og valin frammistaða við háan hita eru forgangsverkefni | Jafnvægi styrkur, tæringarþol, og framleiðni er krafist | Hámarkshlutfall styrks og þyngdar er ríkjandi krafa |
| Aðaltakmörkun | Minni tæringarþol og krefjandi smíða/suðuskilyrði | Lægri hámarksstyrkur en margar 2xxx/7xxx einkunnir | Hærri kostnaður og meira krefjandi tæringar-/ferlistýring |
7. Fimm reglur sem ég gef hverjum ungum smíðaverkfræðingi
Eftir nógu mörg ár í kringum ál smíða pressur, Ég hef komist að því að flest 2xxx mótunarvandamál koma ekki frá einum stórkostlegum mistökum.
Þeir koma venjulega frá því að hunsa grundvallarreglu. Þetta eru þessar fimm reglur sem ég endurtek stöðugt fyrir unga smíðaverkfræðinga.
Virða tæringarumhverfið
2xxx málmblöndur eru fyrst og fremst valdar fyrir styrkleika, ekki fyrir hámarks tæringarþol.
Til lengri tíma litið Úti, strandlengju, eða salt-úða umhverfi, efnið þarf viðeigandi verndarstefnu.
Anodizing, Málverk, Klæðning, eða önnur hlífðarkerfi gæti verið krafist eftir málmblöndu og notkun.
Þegar falsaði hluti er settur saman með stáli, ryðfríu stáli, kopar, eða öðrum ólíkum málmum, galvanísk tæring þarf líka að huga að.
Ekki bíða eftir að tæring verði vandamál á sviði. Athugaðu umhverfið þegar þú velur málmblönduna.
Ef suðu er mikil krafa, Endurskoðaðu málmblönduna
Mörg 2xxx málmblöndur eru erfiðari að bræða saman en algengar 5xxx og 6xxx málmblöndur.
Suðu getur leitt til sprungna, mýking á hitaáhrifasvæði, og tap á upprunalegu hitameðhöndluðu eiginleikum.
Fyrir uppbyggingu sem er mjög háð suðu, Ég myndi venjulega rannsaka suðuhæfari málmblöndu fjölskyldu fyrst.
Þar sem 2xxx verður að nota, vélræn festing, boltun, eða hnoð gæti hentað betur eftir hönnun.
Lærdómurinn er einföld: veldu álfelgur fyrir allt framleiðsluferlið, ekki bara vegna togstyrks þess.
Ekki meðhöndla falsað ástand sem endanlegt vélrænt ástand
Fyrir hitameðhöndlaðar 2xxx málmblöndur, smíða mótar lögun og aflögunarbyggingu, en nauðsynlegum vélrænni eiginleikum er venjulega náð með tilgreindu lausnarmeðferð og öldrunarástand.
T4 og T6 eru algeng dæmi, en rétta skapið fer eftir málmblöndunni, vöruform, og umsókn.
T4 veitir almennt gagnlega samsetningu styrks og sveigjanleika, á meðan eldri aðstæður með hærri styrkleika geta veitt meiri styrk.
Fyrir burðarhluta, teikningin ætti greinilega að skilgreina nauðsynlega málmblöndu og skapgerð.
Aldrei gera ráð fyrir að hægt sé að nota falsaða hluta beint einfaldlega vegna þess að smíðað sjálft lítur vel út.
Stjórnaðu upphafsefninu
Ég segi alltaf ungum verkfræðingum það: ekki reyna að laga léleg billet gæði með góðum teningi.
Upphafsbirgðin verður að uppfylla tilgreinda efnafræði málmblöndunnar og viðeigandi efnisstaðla.
Efnafræðileg sannprófun og rekjanleiki er sérstaklega mikilvægt fyrir 2xxx málmblöndur vegna þess að samsetning hefur áhrif á styrkleika, tæringarhegðun, hitameðferð, og móta viðbrögð.
Frekar en að treysta á setninguna „aðalál“ einni saman, staðfesta efnislýsinguna, efnagreining, lotu auðkenningu, og rekjanleikaskjöl.
Stöðugt smíðaferli hefst með stöðugu efni.
Veldu smíðabirgða fyrir vinnslugetu, Ekki bara Press Tonnage eða Verð
2xxx málmblöndur geta verið ófyrirgefanlegar. Meiri aflögunarþol, hitanæmi, og strangari kröfur um vinnslustjórnun gera það að verkum að óreyndur smíðaverkstæði getur fljótt lent í sprungum, undirfylling, leggja saman, of mikið flass, eða óstöðugleiki í vídd.
Þegar birgir eru metnir, Ég myndi líta lengra en uppgefið verð og spyrja:
Geta þeir hannað forformið? Geta þeir stjórnað hitastigi billetsins? Skilja þeir 2xxx deyjafyllingu?
Geta þeir hitameðhöndlað og skoðað smíðað rétt? Geta þeir unnið fullunna íhlutinn?
Pressageta skiptir máli, en 2.000 tonna pressa gerir ekki sjálfkrafa góða 2xxx smíða.
Raunveruleg getu er í samsetningu efnisstýringar, deyja verkfræði, móta reynslu, hitameðferð, CNC vinnsla, og skoðun.
Algengar spurningar
Hægt að smíða 2xxx ál?
Já. 2xxx er heitt smíðað innan stjórnaðs hitastigs glugga, venjulega um 430–460°C upphafshitastig smíða, með loka smíðahita ekki undir u.þ.b. 350–380°C.
Tónafjöldi búnaðar verður að vera fullnægjandi vegna meiri aflögunarþols.
Hver er munurinn á 2A12 og 2024?
Þeir eru nánir hliðstæðar. 2024 er alþjóðleg tilnefning; 2A12 (áður LY12) er kínverska einkunn sem er mikið notuð í innlendum iðnaði.
Eiginleikar eru svipaðir, en efnafræðileg vikmörk og vottun birgja eru mismunandi—staðfestu alltaf að viðeigandi staðli.
Hvaða smíðagallar eru algengir í 2xxx?
Sprungur og ófullnægjandi fylling eru helstu áhætturnar, orsakast af þröngum hitaglugga og mikilli aflögunarþol.
Ofhitnun getur valdið bruna; ofhitnun veldur sprungum. Fellingur og hringingar eiga sér stað þegar hönnun eða pressunar er ófullnægjandi.
Hvaða skapgerð er notuð eftir að smíða 2xxx?
T4 (Lausn + náttúruleg öldrun) fyrir sveigjanleika og vinnsluhæfni, eða T6 (Lausn + gervi öldrun) fyrir meiri styrk.
Valið fer eftir álagsleið, kröfur um þreytu, og niðurstreymis vinnsla.
Getur XuChang DEZE smíðað 2xxx röð málmblöndur?
Já. Við náum yfir 2A12, 2014, og aðrar 2xxx einkunnir sem nota vottaða frumálhleif.
Búnaður okkar inniheldur 300T–2500T nákvæmni smíðapressur og kaldsmíðivélar, styðja heitt, kalt, og blendingsferli.
Sendu okkur teikninguna þína til að fá ókeypis DFM greiningu sem nær yfir hagkvæmni, ferli leið, og kostnaðaráætlun.