Yfir mínum 28 ár keyrt álsmíði og nákvæmni vinnslulínur fyrir mótorhjól og burðarhluta bíla, Ég hef heyrt sömu spurninguna oftar en ég get talið:
„Þú hefur þegar þrýst á álið í teninginn. Það er rétt form. Af hverju þarftu að CNC véla það eftir?”
Þetta er sanngjörn spurning frá einhverjum sem hefur ekki staðið við hliðina á 400 tonna smíðapressu og séð hvað kemur út hinum megin.
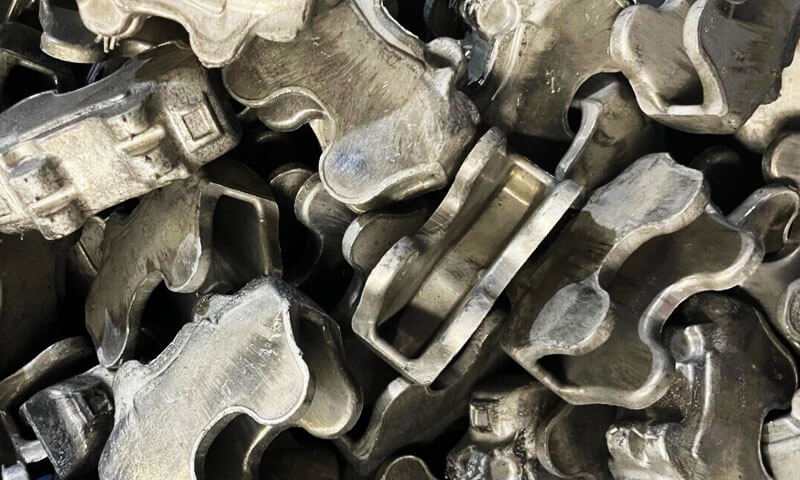
Flestir gera ráð fyrir að smíða skili hluta sem er tilbúinn til að setja saman. Í raun og veru, það sem kemur út úr teningnum er smíðaeyðsla - burðargrunnur, ekki fullunnin vara.
Smíða byggir upp efnisstyrk og gróft form; nákvæm CNC vinnsla breytir þessum sterku eyðu í hluta sem passar í raun og veru, innsigli, og skilar áreiðanlegum árangri í þúsundir þjónustustunda.
Þessi grein greinir nákvæmlega hvers vegna auka CNC vinnsla er ekki samningsatriði fyrir afkastamikla smíðaða íhluti úr áli, hvaða aðgerðir það framkvæmir, hvernig smíði og vinnsla vinna saman sem viðbótarferli, og hvað á að leita að hjá birgi til að koma í veg fyrir dýrt framleiðslubil.
Þetta er ekki kennslubókakenning - það er það sem við lærðum í gegnum reynslu, rusl, og vettvangsbilunargreiningu.
1. Smíða gefur þér tóm, Ekki fullunninn hluti
Byrjum á hverju ál smíða gengur reyndar vel. Þegar þú hitar álplötu og þjappar því saman í deyjahol undir hundruðum tonna þrýstings, þú nærð fjórum mikilvægum hlutum:
- Þú myndar heildar næstum-net lögun hlutans
- Þú fínpússar og stillir innri kornabyggingu eftir álagsleiðum
- Þú býrð til samfelldar málmflæðislínur sem fylgja rúmfræði hluta, bætir verulega þreytustyrk
- Þú byggir upp grunnlínu burðarvirki sem gerir falsaða hluta 30–50% sterkari en smíðaðir úr föstu jafngildum
Það eru gríðarleg verðmæti. En hér er það sem smíða getur ekki gert, sama hversu góður dáinn þinn er: það getur ekki framleitt endanlegar nákvæmnismál, slétt parandi yfirborð, eða fínir innri eiginleikar.
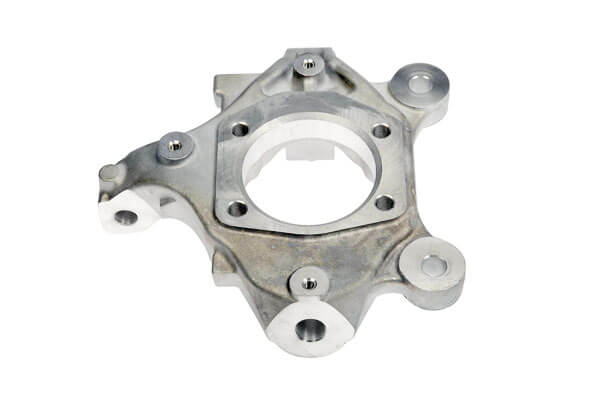
Innbyggðar takmarkanir falsaðrar rúmfræði
Sérhver smíðamót þarf að gera málamiðlun á milli mótunarhæfni og nákvæmni:
- Drög að sjónarhornum: Þú þarft 1–3° drag á hverja hlið til að kasta hlutnum úr teningnum.
Það þýðir að hvert lóðrétt yfirborð er mjókkað, ekki ferningur. Þú getur ekki sett saman mjókkað uppsetningarhlið. - Eins og falsað umburðarlyndi: Jafnvel besta smíðað með lokuðum mótum heldur aðeins ±0,2–0,5 mm víddarnákvæmni. Til að festa göt, legur passar, og þéttifleti, þú þarft ±0,02–±0,05 mm.
- Yfirborðsástand: Eins og svikin yfirborð hafa oxíðskala, minniháttar deyja drag, og skilnaðarlína blikkar.
Þeir eru ekki nógu flatir, nógu slétt, eða nógu stöðugt fyrir þéttingu eða nákvæmni pörun. - Fínir eiginleikar: Lítil göt, Þræðir, innsigla raufar, og ekki er hægt að smíða þunn rifbein með áreiðanlegum hætti.
Málmurinn mun ekki flæða stöðugt inn í pínulitla deyja, og að kasta þeim út án skemmda er næstum ómögulegt.
Einu sinni lét ég nýjan vöruverkfræðing reyna að panta falsað mótorhjól bremsuklossa með núlldrögum og innfalsuðum þræðigöt. Hann hélt að við værum að gjalda of mikið fyrir vinnslu.
Eftir þrjár misheppnaðar deyja tilraunir og 12 úrelda sýnishornshluta, hann sætti sig loksins við það sem fornmenn vissu: smíða byggir upp bygginguna; vinnsla skilar nákvæmni.
Fyrir hluta eins og bremsuklossa, efri þrefaldar klemmur, fótfestingar, og höggdeyfartenglar - eiginleikarnir sem gera hlutinn í raun og veru að setja saman og virka eru nákvæmlega þeir eiginleikar sem smíða getur ekki framleitt.
2. Hvað nákvæmlega gerir nákvæmni CNC vinnsla á svikinni eyðu?
CNC vinnsla er ekki bara að „hreinsa upp brúnirnar“. Það framkvæmir fimm mikilvæga verkefnaflokka sem breyta járnsmíði í virkan þátt.
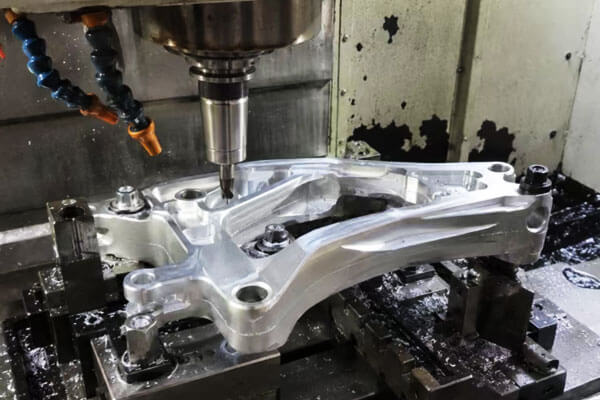
Uppsetning & Staðsetning hola
Næstum sérhver svikinn burðarhluti tengist einhverju öðru - ramma, sjokk, bremsusamstæðu.
Nákvæmni gatastöðu ákvarðar hvort hluturinn festist beint, hvort eyður séu jafnvel vinstri og hægri, og hvort samsetningin sjái ójafna hleðslu eftir uppsetningu.
Breyttu gatamynstri um 0.15 mm á efri klemmu á mótorhjóli, og gafflarnir bindast. Færðu það framhjá 0.3 mm, og hluturinn mun alls ekki setjast saman.
Smíða getur ekki haldið holustöðuþoli þéttara en um það bil ±0,4 mm á áreiðanlegan hátt. CNC borun og borun heldur ±0,05 mm eða betur, jafnvel þvert á marggatamynstur.
Þráðar göt
Þráðarholur þurfa nákvæmt þvermál, dýpt, tappa stöðu, og þráðform gæði.
Fyrir hluta sem eru teknir í sundur og settir saman aftur fyrir þjónustu, léleg þráðargæði þýðir strípaða þræði, lausar festingar, og vettvangsbilanir.
Smíða getur ekki framleitt nothæfa þræði. Þú getur smíðað tilraunagöt, en lokaþráðurinn er alltaf vélaður.
Við stjórnum líka þræðidýpt og sökkva rúmfræði nákvæmlega á CNC - eitthvað sem þú getur ekki gert stöðugt með handtappi.
Pörun & Að finna andlit
Eins smíðaðir fletir eru aldrei nógu flatir til að nota sem samsetningarhlið. Falsað yfirborð gæti haft 0,2–0,5 mm breytileika yfir andlitið, auk dráttarhorns mjókkandi.
Festu tvö svona andlit saman, og þú færð ójafna klemmu, þéttingarlekaleiðir, og hlutar sem breytast undir álagi.
CNC yfirborðsfræsing framleiðir stýrða flatleika - venjulega 0.02 mm pr 100 mm fyrir burðarflöt, og jafnvel þéttari til að þétta yfirborð.
Fyrir bremsuklossa yfirbyggingar, þessi flatleiki er það sem kemur í veg fyrir að bremsuvökvi leki. Það er ekki snyrtivörur - það er hagnýtt.
Bearing sæti & Retaining Grooves
Hvaða hluti sem snýst, snúninga, eða heldur innsigli þarf nákvæmni borur, bera sæti, og smelluhringur.
Þessir eiginleikar krefjast þvermálsvikmörk niður í hundraðustu úr millimetra og skörp, samræmd gróp rúmfræði.
Smíða getur ekki framleitt leguhol sem er H7 umburðarlyndi. Það getur ekki framleitt ferkantaða festingarróp með skörpum hornum. Þetta eru stranglega CNC aðgerðir - beygja, Leiðinlegt, og innri rifa.
Útlínur, Lýsingareiginleikar & Brjóta brúnir
Afkastamiklir falsaðir hlutar fá oft létta vasa, skrúfur, og fágaðar ytri útlínur við vinnslu.
Við fjarlægjum umfram efni þar sem ekkert álag er til að spara þyngd - mikilvægt fyrir mótorhjól og bílavarahluti þar sem hvert gramm skiptir máli.
Við brjótum líka skarpar brúnir, fjarlægja skilnaðarlínu flass, og blanda umbreytingum.
Þetta er ekki bara fyrir útlitið: skarpar brúnir eru streitustig. Hreint vélrænt afrif getur bætt þreytulífið um 20–30% á hlaðinn hluta.
Í lok dags, CNC vinnsla lætur hlutinn passa ekki bara. Það stjórnar þyngd, Jafnvægi, innsigli, klæðast lífinu, og þreytuárangur.
3. Smíða og CNC vinnsla: Viðbótarupplýsingar, Ekki að keppa
Stundum heyri ég fólk setja þetta í orð sem „smíði vs. vinnsla.” Það er rangt að líta á það.
Þeir leysa allt önnur vandamál, og bestu íhlutirnir nota báða fyrir það sem hver gerir best.
| Ferli | Kjarnaaðgerð | Aðalstyrkur | Lykiltakmörkun |
| Álsmíði | Byggir byggingargrunn; stillir kornflæði; bætir þreytustyrk | Frábær efnisheildleiki; hár styrkur miðað við þyngd | Takmörkuð víddarnákvæmni; getur ekki framleitt fína eiginleika |
| Nákvæm CNC vinnsla | Veitir endanlega víddar nákvæmni; framleiðir hagnýta eiginleika; stjórnar yfirborðsgæðum | Einstaklega nákvæmur; sveigjanleg lögun rúmfræði | Fjarlægir efni; bætir ekki styrk grunnefnisins |
Af hverju ekki bara Vél úr Solid Bar Stock?
Ef þú þarft nákvæmni, afhverju ekki bara að mala allan hlutann úr gegnheilri álblokk? Ég hef líka látið fólk spyrja að því.
Það er satt að þú getur búið til næstum hvaða form sem er á CNC-myllu úr solid bar. En það eru þrír stórir gallar:
- Mikill efnisúrgangur: Fyrir dæmigerða bremsuklossa fyrir mótorhjól, þú myndir fjarlægja 65–75% af byrjunarstikunni sem franskar.
Falsaðar eyður fjarlægja aðeins 10–20%. Fyrir framleiðslu í miklu magni, það er gríðarlegur kostnaðarmunur. - Skerið kornflæði: Vinnsla úr traustum skurðum þvert á náttúrulega kornastefnu. Falsaðir hlutar hafa kornflæði sem fylgir lögun hlutans, gefur 30–50% betri þreytustyrk.
Ég hef séð þreytuprófaðar smíðaðar úr gegnheilum þykktum sprunga við minna en helming hringrásarfjölda svikinna og vélaðra jafngilda. - Lengri hringrásartími: Vinnsla á flóknum hluta úr föstu formi tekur 2–3x lengri tíma en að vinna næstum nett smiðju.
Af hverju ekki bara að smíða og sleppa vinnslu?
Hinum megin, þú getur ekki sleppt vinnslu og sett saman eins og smíðaða hluta.
Umburðarlyndin er of laus, yfirborðið er of gróft, og það eru engir hagnýtir eiginleikar. Hluturinn mun ekki passa, mun ekki innsigla, og mun mistakast ótímabært.
Optimal framleiðsluröð
Fyrir afkastamikla burðarhluti úr áli — bremsuklossar, efri þrefaldar klemmur, fótfestingar, áfallstenglar, og þess háttar - staðlað sannað ferli flæði er:
Vöruhönnun → Deyjaþróun → Heitt álsmíði → Hitameðferð → Nákvæmni CNC vinnsla → Málskoðun → Yfirborðsfrágangur → Lokaskoðun & Afhending
Þessi samsetning nýtir styrkleika og efnisskilvirkni smíða og nákvæmni og smáatriði CNC vinnslu.
Það gefur þér það besta af báðum heimum, og það er hvernig næstum allir afkastamiklir burðarhlutar úr áli eru gerðir.
4. Af hverju innkaupateymi verða að líta út fyrir Forge Press
Þegar þú ert að kaupa falsaða álhluta, Stærstu mistökin sem þú getur gert er að spyrja hvort birgirinn sé með smíðapressu.
Hæfni til að móta auða er aðeins hálf jöfnan. Hvort þú getir farið upp í stöðugleika, gæðamagnsframleiðsla veltur algjörlega á aukavinnslu- og vinnslugetu birgirsins.
Það eru fjórir mikilvægir eiginleikar til að meta:
Áætlun um rétta vinnsluheimildir
Vinnsluhlunnindi er jafnvægisaðgerð. Skildu eftir of mikið, og þú sóar efni og bætir við CNC hringrásartíma.
Skildu of lítið eftir, og þú getur ekki hreinsað upp smiðjuvogina, uppkastshorn, og röskun — þú endar með óvarða smíðahúð á andliti sem mætir.
Góðir birgjar byggja vinnsluhlunnindi inn í mótunarhönnunina frá fyrsta degi. Þeir bæta ekki bara einkennisbúningi 0.5 mm alls staðar. Þeir leggja meiri hlunnindi á svæði með mikla röskun og minna á stöðuga eiginleika.
Þetta er þar sem reyndir verkfræðingar vinna sér inn peningana sína. Ég hef séð illa hönnuð deyjur með 1 mm af auka lager á annarri hliðinni og neikvætt lager á hinni — ónothæft.
Stefna í samræmi við uppsetningu
Flókin svikin hlutar þurfa næstum alltaf margar uppsetningar til að véla allar hliðar.
Í hvert skipti sem þú losar og festir hlutann aftur, þú kynnir stillingarvillu. Slæm festing veldur staðsetningarvillu í smíðaðri járnsmíði.
Hæfður birgir mun þróa sérstaka innréttingu sem staðsetur fölsuð viðmiðunareiginleika, viðheldur stöðugri jöfnun þvert á starfsemina, og heldur afbrigði frá hluta til hluta þétt.
Fyrir multi-hole mynstur og coax eiginleika, Nákvæmni festingar ákvarðar afrakstur samsetningar beint.
Staðfestingargeta innanhúss
Þú getur ekki dæmt falsaðan og smíðaðan hluta eftir augum. Mikilvægir burðarhlutar - sérstaklega bremsur, stýri, og fjöðrunaríhlutir - krefjast staðfestrar víddarskoðunar.
Leitaðu að birgjum með innri hnitamælavél (Cmm) getu, sérstakir bormælar, og kvörðuð skoðunarverkfæri.
Góðir birgjar athuga mikilvægar stærðir á hverju fyrsta stykki, og endurskoða sýnishorn í hverri lotu. Ef birgir segir „við tökum bara auga á því,“ ganga í burtu.
Samhæfing yfirborðsferlis
Anodizing, perlublástur, og fægja breytir hlutum stærðum örlítið - nokkrum míkronum í nokkra tíundu, fer eftir ferli.
Ef þú vinnur í endanlega prentstærð og anodiserar síðan, þú getur endað í yfirstærð eða utan umburðarlyndis.
Reyndir birgjar gera ráð fyrir þykkt yfirborðsáferðar við vinnslu. Þeir skilja eftir stýrt efni til húðunar, svo lokastærðir lenda rétt á markinu eftir yfirborðsmeðferð.
Þetta hljómar lítið, en ég hef séð heilum lotum hafnað vegna þess að vinnsla tók ekki tillit til rafskautsuppbyggingar.
Fyrir sérsniðin og lítið hljóðstyrk forrit, vinna með einni uppsprettu sem gerir verkfæri, smíða, vinnsla, skoðun, og yfirborðsfrágangur útilokar nánast allar viðmótseyður. Færri sendingar = færri mistök.
5. Hvers vegna fá nákvæmar áljárn frá DEZE tækni?
At Þessi tækni, sérfræðingur í nákvæmni smíða og vinnslu úr áli með höfuðstöðvar í Xuchang, Henan, Kína, við höfum byggt alla starfsemi okkar í kringum þetta samþætta framleiðslulíkan frá enda til enda.
Gæðastjórnunarkerfið okkar er ISO vottað 9001:2015, með fullum rekjanleika á öllum stigum - allt frá innri mótunarverkfræði og forformun á plötum í gegnum heitt álsmíði, T6 hitameðferð,
5-ás nákvæmni CNC vinnsla, CMM víddar sannprófun, og yfirborðsfrágangur - allt stjórnað undir einu þaki.
Við verkfræðingum vinnsluheimildir beint inn í upphafshönnunina til að hámarka brottnám efnis, þróa sérstaka hluta-sértæka festingu til að viðhalda staðsetningarnákvæmni, og staðfesta mikilvægar stærðir í hverri lotu.
Fyrir innkaupateymi, þessi hæfileiki með einum uppsprettu útilokar villur í flutningi milli birgja, dregur úr afgreiðslutíma áætlunarinnar, og skilar stöðugu, framleiðslutilbúnir sviknir álhlutar fyrir mótorhjól, bifreiðar, og iðnaðaruppbyggingarforrit.
6. Niðurstaða
Álsmíði og nákvæm CNC vinnsla eru ekki samkeppnisferli. Þeir eru tveir hlekkir í sömu framleiðslukeðjunni, hver og einn gerir það sem hann gerir best til að byggja upp hluta sem er bæði sterkur og nákvæmur.
Smíða skilar byggingargrunninum: samræmt kornflæði, bættur þreytustyrkur, og næstum-net lögun sem lágmarkar efnissóun.
CNC vinnsla skilar hagnýtri nákvæmni: nákvæmar holustöður, flat pörunarandlit, almennilegar þræðir, legur passar, og stjórnað yfirborðsgæði sem gera það að verkum að hluturinn er í raun og veru settur saman, innsigli, og síðast.
Fyrir afkastamikla hlaðna hluta — bremsuklossar, stýrishlutar, fjöðrunartenglar, og allir aðrir hlutir sem halda ökumönnum öruggum og búnaði í gangi - þú getur ekki haft einn án hins.
Bestu falsuðu hlutar í heimi eru gagnslausir ef þeir passa ekki. Þeir hlutar sem eru nákvæmlega gerðir eru veikari ef þeir eru skornir úr solid stöng.
Raunveruleg kunnátta - og raunverulegt gildi góðs birgis - er að tengja allt ferlið saman: deyjahönnun sem tekur mið af vinnslulager, smíða sem framleiðir stöðugar eyður,
festing sem heldur jöfnun, vinnsla sem hittir á vikmörk, og skoðun sem finnur vandamál áður en þeir senda.
Fáðu keðjuna rétt, og þú færð hluta sem eru sterkir, nákvæm, og stöðugt lotu eftir lotu.
Algengar spurningar
Þurfa allar álfelgur CNC vinnslu?
Nei, ekki allir. Einfaldar burðarfestingar sem ekki passa, hráir spacers, og hlutar sem hafa lítið umburðarlyndi geta stundum verið notaðir sem smíðaðir með aðeins afgrati.
En hvaða hluti sem er með festingargötum, snittari eiginleika, Þéttingarflöt, legur passar, eða þétt víddarvikmörk munu krefjast auka CNC vinnslu.
Fyrir mótorhjól og bílahluti, það er vel búið 90% af framleiðslu smíði.
Er 6061 ál gott fyrir CNC vinnslu eftir smíða?
6061 er frábært fyrir falsaða íhluti sem síðan eru unnar. Það hefur gott styrkleikajafnvægi, sveigjanleika, og vélvirkni, og það bregst mjög fyrirsjáanlega við T6 hitameðferð.
Við notum það mikið fyrir fótfestingar, efri þrefaldar klemmur, sviga, og tengla. Það vélar hreint, heldur vel umburðarlyndi, og anodizes jafnt.
Fyrir meiri styrkleikakröfur, 7075 vélar líka, en það er hakviðkvæmara og krefst vandlegrar skipulagningar verkfæraleiða.
Mun CNC vinnsla eyðileggja styrk falsaðs hluta?
Ekki ef það er rétt gert. Rétt CNC vinnsla fjarlægir aðeins fyrirfram fyrirhugaða vinnsluheimild utan hagnýtra álagsleiðarinnar.
Lykillinn er að hanna hlutann, smíða kornflæði, og vinnsla efna saman — þannig að þú klippir aldrei í gegnum mikilvægar burðarberandi kornlínur eða vinnur burt stressaða húð.
Slæm vinnsla getur alveg eyðilagt smíða. Ef þú vinnur djúpa gróp þvert yfir mikið álagssvæði, þú býrð til streitustig og drepur þreytulífið.
Þess vegna DFM (hönnun fyrir framleiðni) endurskoðun á milli smíðaverkfræðinga og vélaverkfræðinga skiptir svo miklu máli.
Getur falsaðir hlutar sent beint eftir CNC vinnslu?
Næstum aldrei. Eftir vinnslu, þú þarft samt víddarstaðfestingu, afgreiðsla, hreinsun, yfirborðsmeðferð (anodized, sprengja, o.fl.), og lokaskoðun.
Aðeins eftir að allar athuganir hafa staðist pakkar þú og sendir. Að sleppa lokaskoðun er hvernig gallaðir hlutar renna í gegn til viðskiptavina.