1. INNGANGUR
Ferskt vatn er mikilvæga auðlindaáskorun tuttugustu og fyrstu aldarinnar. Meira en tveir milljarðar manna búa nú þegar á svæðum þar sem streita er mikið vatn, og af 2030, Áætlað er að eftirspurn eftir ferskvatni á heimsvísu verði um það bil umfram framboð 40%.
Með hliðsjón af þessu, Afsöltun sjós hefur færst úr sess iðnaðarferlis yfir í stefnumótandi stoð vatnsöryggis þjóðarinnar.
Tölurnar segja sína sögu. Afsöltunarmarkaðurinn á heimsvísu var metinn á um það bil 18–20 milljarða Bandaríkjadala 2024 og er spáð yfir USD 35 milljarða í byrjun 2030, vex með samsettum árlegum vaxtarhraða u.þ.b. 7–9%.
Meira en 21,000 afsöltunarstöðvar eru nú starfræktar um allan heim, framleiða yfir 100 milljónir rúmmetra af fersku vatni á dag.
Miðausturlönd og Norður-Afríka standa fyrir um það bil helmingi af getu á heimsvísu, en hraðasti vöxturinn er nú í Asíu-Kyrrahafi, Rómönsku Ameríku, og jafnvel vatnsþrungin svæði í Evrópu og Norður-Ameríku.
Á bak við hverja og eina af þessum verksmiðjum stendur aðfangakeðja nákvæmnishannaðra íhluta: háþrýstidælur, orkunýtingartæki, loki líkama, varmaskiptarör, himnuhús, Hjóla, og tæringarþolnar steypur.
Þessir íhlutir starfa við sum árásargjarnustu aðstæður í iðnaðarverkfræði - háþrýstisjór, hækkað hitastig, Klóríð, uppleyst súrefni, og slípiefni svifefna.
Þessi grein skoðar sjóafsöltunariðnaðinn frá sjónarhóli a framleiðandi nákvæmnisbúnaðar.
Það nær yfir verkfræðiáskoranir, mikilvægu þættirnir, stefnu um efnisval, Framleiðsluferlar, hönnun fyrir framleiðni, og tækifærin sem eru framundan.
2. Skilningur á afsöltunariðnaði sjávar
Sjóafsöltun fjarlægir uppleyst sölt og önnur óæskileg efni úr sjó til að framleiða ferskvatn.
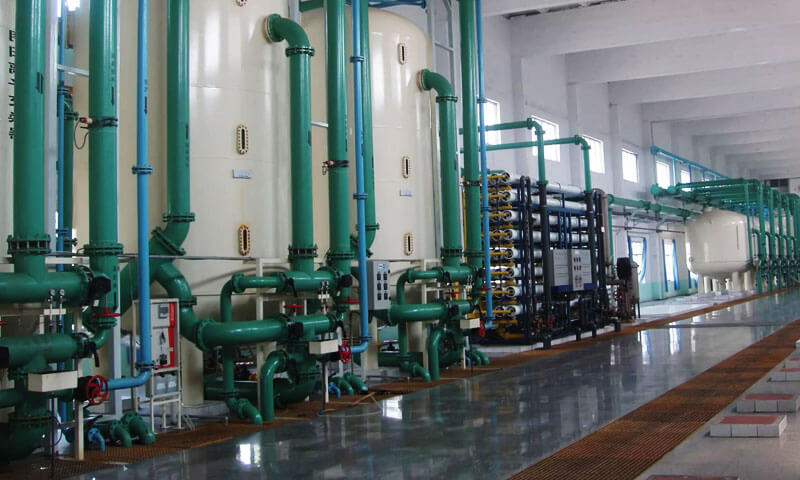
Ferlið felur almennt í sér sjóinntöku, formeðferð, salthreinsun, eftirmeðferð, og stjórnun á þéttum afgangsstraumi.
Tvær staðfestar aðferðir ráða ríkjum í afsöltun iðnaðar: himnubundinn aðskilnaður, sérstaklega öfug himnuflæði í sjó (SWRO), og varma afsöltun, þar á meðal margra þrepa flasseimingu (MSF) og fjöláhrifaeimingu (MEÐ).
Mismunandi rekstrarreglur þeirra skapa sérstakar kröfur um búnað og efni.

Seawater Reverse Osmosis (SWRO)
SWRO notar hálfgegndræpar himnur til að skilja vatn frá uppleystum söltum.
Háþrýstidælur veita þann þrýsting sem þarf til að keyra vatn í gegnum himnurnar, á meðan flest uppleyst sölt eru eftir í þykknistraumnum.
Dæmigerð SWRO ferli felur í sér:
- Sjávarinntaka:Vatni er safnað í gegnum inntakskerfi á hafi úti eða við strandlengju.
- Formeðferð:Skimun, síun, og önnur meðferðarskref draga úr sviflausnum og aðskotaefnum sem gætu skemmt eða skaðað himnurnar.
- Háþrýstidæla:Fóðurvatnsþrýstingur er aukinn til að uppfylla kröfur himnukerfisins.
- Himnuaðskilnaður:Vatn fer í gegnum himnurnar, framleiðir gegndræpi og óblandaðan saltvatnsstraum.
- Endurheimt orku:Viðeigandi búnaður endurheimtir hluta af þrýstiorkunni í þykkninu.
- Eftirmeðferð:Vöruvatnið er skilyrt til að uppfylla tilskilin vatnsgæðaforskrift.
Háþrýstidælur, loki líkama, Hjóla, margvíslega, tæki til að endurheimta orku, og íhlutir sem innihalda þrýsting verða að virka á áreiðanlegan hátt innan þessa ferlis.
Efnisval þeirra og framleiðslugæði eru því mikilvæg bæði fyrir rekstraráreiðanleika og viðhaldsáætlun.
Orkuendurvinnsla er sérstaklega mikilvæg vegna þess að hún endurnýtir orku sem eftir er í þrýstiþykkninu frekar en að leyfa þeirri orku að vera algjörlega dreifð.
Varma afsöltun
Hitaafsöltun skilur ferskvatn að með uppgufun og þéttingu.
Það á sérstaklega við á svæðum með rótgróinn varmainnviði eða þar sem vinnsluaðstæður styðja hitadrifna afsöltun.
Helstu tækni eru ma:
Fjölþrepa flasseiming (MSF):Upphitaður sjór fer í gegnum hólfa í röð sem haldið er við stöðugt lægri þrýsting.
Hluti vatnsins blikkar í gufu, sem er þétt til að framleiða ferskvatn.
Fjöláhrifaeiming (MEÐ):Vatn gufar upp við margvísleg áhrif, með gufu frá einu stigi sem gefur hita til annars. Þetta fyrirkomulag endurnýtir varmaorku yfir ferlið.
Varmastöðvar nota varmaskipti, uppgufunarhlutar, dælur, lokar, Piping, styður, og annar búnaður sem þarf að standast samsetningar hitastigs, saltvatn, mælikvarði, og tæringu.
Samanborið við SWRO, varma afsöltun leggur meiri áherslu á varmaflutning, Varma stöðugleiki, og viðnám gegn hitatengdri niðurbroti.
Viðeigandi ferli fer eftir orkuframboði, eiginleika fóðurvatns, kröfur um vöru og vatn, og verkefnahagfræði.
Formeðferð, Eftirmeðferð, og Brine Management
Afsöltunarbúnaður nær út fyrir aðal aðskilnaðarstigið.
Formeðferðarkerfi fjarlægja sviflausn efnis og draga úr hættu á að himnuskemmdir eða skemmdir á búnaði niðurstreymis.
Eftirmeðferðarferli geta stillt pH, bæta við steinefnum, eða á annan hátt skilyrða vöruvatnið til að uppfylla fyrirhugaða notkun þess.
Pækilstjórnun er einnig ómissandi hluti af hönnun verksmiðjunnar. Kjarninn inniheldur hækkaðan saltstyrk og getur innihaldið leifar meðhöndlunarefna.
Meðhöndlun og losun þess verður að taka mið af staðbundnum umhverfiskröfum, móttökuvatnsskilyrði, og eiginleika ferlistraumsins.
Frá sjónarhóli framleiðslu, þessi aukakerfi krefjast áreiðanlegra síuhúsa, loki líkama, margvíslega, festingar, efnaskammta íhluti, og annar vökvameðhöndlunarbúnaður.
Samanburður á helstu afsöltunartækni
| Þáttur | Seawater Reverse Osmosis | Varma afsöltun |
| Aðskilnaður meginreglu | Himnuaðskilnaður knúinn áfram af þrýstingi | Uppgufun og þétting |
| Aðal Orka kröfu | Raforka fyrir dælur og tilheyrandi búnað | Varmaorka, ásamt rafmagni |
| Gagnrýnið búnaður | Háþrýstidælur, himnur, lokar, tæki til að endurheimta orku | Uppgufunartæki, hitaskipti, dælur, lokar |
| Aðal starfandi áhyggjur | Þrýstiheilleiki, himnuþroska, tæring, orkunotkun | Hitaflutningur, mælikvarði, tæring, hitauppstreymi hjólreiðar |
| Framleiðsla forgangsröðun | Nákvæmar vökvaíhlutir, Þrýstings heiðarleiki, efnissamhæfi | Varma stöðugleiki, tæringarþol, víddarstöðugleiki |
| Algengt verkefni sjónarmiðum | Frammistaða himnu, orkunotkun, fóðurvatnsgæði | Hitaframboð, hitaskilyrði, ferli samþættingu |
Hvorugt ferlið er almennt æskilegt fyrir hvert verkefni. Tæknival ætti að endurspegla tiltekna vatnsgjafa, orkuveitu, nauðsynleg getu, umhverfisaðstæður, og líftíma kostnað.
3. Helstu verkfræðiáskoranir í sjóafsöltunarbúnaði
Afsöltun sjós sýnir blöndu af vélrænni, Efni, og rekstraráskoranir.
Íhlutur getur orðið fyrir nokkrum niðurbrotsaðferðum samtímis, þannig að efnisval og framleiðslustýringar verða að endurspegla allt þjónustuumhverfi.
Tæring af völdum klóríðs
Sjór inniheldur mikinn styrk af klóríðjónum, sem getur stuðlað að staðbundinni tæringu í næmum málmblöndur.
Mikilvægustu formin fela í sér hola tæringu, Tæring á sprungu, og klóríðspennu-tæringarsprungur.
Pitting getur hafist við staðbundna veikleika á óvirku yfirborði. Sprungutæring getur myndast í þröngum eyðum í kringum þéttingar, festingar, innlán, eða illa skolað svæði.
Sprungur á spennu-tæringu krefst samsetningar næms efnis, viðeigandi ætandi umhverfi, og togstreita.
Fyrir framleiðendur, áhrifin ná lengra en að velja tæringarþolið málmblöndu.
Steypustyrkur, yfirborðsástand, rúmfræði sprungunnar, vinnslugæði, og snerting við ólíka málma getur haft áhrif á afköst íhluta.
Háþrýstingur og vélræn hleðsla
SWRO kerfi nota háþrýstidælu til að sigrast á osmósuþrýstingi sjávar og ná tilskildum himnuafköstum.
Þar af leiðandi, valin dæluhús, loki líkama, margvíslega, og tengihlutir verða að uppfylla krefjandi þrýstings- og vélrænar kröfur.
Gagnrýnin hönnunarsjónarmið eru ma:
- Veggþykkt og staðbundinn streitustyrkur
- Rúmfræði flans og boltatengingar
- Þrýstitengd aflögun
- Hljóðleiki steypunnar og innri ósamræmi
- Málnákvæmni þéttingarviðmóta
- Kröfur um skoðun og þrýstiprófun
Íhlutur gæti uppfyllt stærðarteikningu sína en samt verið óhentug ef efni hans, steypu gæði, eða vélrænir eiginleikar uppfylla ekki hönnunarforskriftina.
Veðrun, Kavitation, og slit af vökva
Dæluhjól og aðrir íhlutir sem snerta flæði geta orðið fyrir yfirborðsskemmdum af völdum vökvahraða, sviflausnar agnir, og staðbundin þrýstingsbreyting.
Rof felur í sér efnistap af völdum flæðandi vökva og meðfylgjandi agna. Kavitation á sér stað þegar gufubólur myndast og hrynja á lágþrýstingssvæðum, framleiðir staðbundin áhrif sem skemma yfirborðið.
Þessar aðferðir eru háðar vökvahönnun sem og efniseiginleikum. Blað rúmfræði, flæðisbreytingar, Yfirborðsáferð, rekstrarpunktur, og tilvist svifefna hefur öll áhrif á frammistöðu.
Af þessum sökum, endingargott hjól krefst meira en sterkrar álfelgur.
Það krefst einnig nákvæmrar rúmfræði, viðeigandi yfirborðsfrágangur, fullnægjandi steypuheilleika, og vinnsla á nauðsynlegum hagnýtum viðmótum.
Kölnun og gróun
Steinefnisflögnun á sér stað þegar uppleyst efni falla út og safnast fyrir á yfirborði búnaðarins. Óhreinindi geta einnig stafað af svifreiðum, lífræn efni, og líffræðilegan vöxt.
Innstæður geta takmarkað rennsli, draga úr afköstum hitaflutnings, trufla ventla, og auka viðhaldsþörf.
Í himnukerfi, ófullnægjandi formeðferð getur stuðlað að himnufótrunum og hærri rekstrarþrýstingi.
Framleiðendur geta hjálpað með því að framleiða rúmfræði sem uppfyllir hönnun búnaðarins, lágmarka óviljandi dauða svæði þar sem það er hagkvæmt, og tryggja að hægt sé að skoða íhluti, hreinsað, og viðhaldið.
Hitastig og hitauppstreymi
Varma afsöltunarkerfi útsetja íhluti fyrir upphituðu saltvatni, gufu, og endurteknar hitabreytingar.
Hitaþensla, mælikvarði, tæring, og mismunadrifshreyfingar verða að hafa í huga við hönnun.
Viðeigandi efni getur verið verulega frábrugðið því sem er valið fyrir SWRO háþrýstidælu.
Einkum, háhita vélrænni eiginleikar og viðnám gegn raunverulegu ferli andrúmsloftsins verða mikilvæg í hitakerfi.
Orkunýtni og áreiðanleiki
Orkunotkun er stórt atriði í afsöltunarhagfræði. Skilvirkni dælunnar, vökvahönnun, endurheimt orku, og rekstrarskilyrði hafa öll áhrif á rafmagnið sem þarf til að framleiða vatn.
Frá framleiðsluhliðinni, víddarsamkvæmni, rétta röðun, viðeigandi yfirborðsástand, og áreiðanlegir íhlutir sem innihalda þrýsting hjálpa til við að styðja við fyrirhugaðan árangur búnaðarins.
Þessa kosti ætti að meta á kerfisstigi: engin einangruð steypa eða vélrænn íhlutur getur tryggt orkusparnað verksmiðjunnar án þess að huga að fullri vökvahönnun og rekstrarskilyrðum.
4. Nákvæmnibúnaður og íhlutir notaðir í sjóafsöltunarstöðvum
Sjóafsöltunarstöðvar eru háðar samtengdum vélrænum kerfum.
Hver íhlutur verður að sinna sínu úthlutaða hlutverki á sama tíma og hann uppfyllir kröfur um vökvasamhæfi, rekstrarþrýstingur, víddar nákvæmni, og viðhaldshæfni.
Fyrir framleiðendur nákvæmnisbúnaðar, helsta áskorunin er að tryggja það efnisval, rúmfræði íhluta, og framleiðslugæði í takt við kröfur alls kerfisins.

Háþrýstidælur og hjól
Háþrýstidælur eru grundvallaratriði í SWRO kerfum. Þeir veita þann þrýsting sem þarf til að keyra sjó í gegnum himnukerfið, meðan hjól og aðrir vökvaíhlutir flytja orku til vökvans.
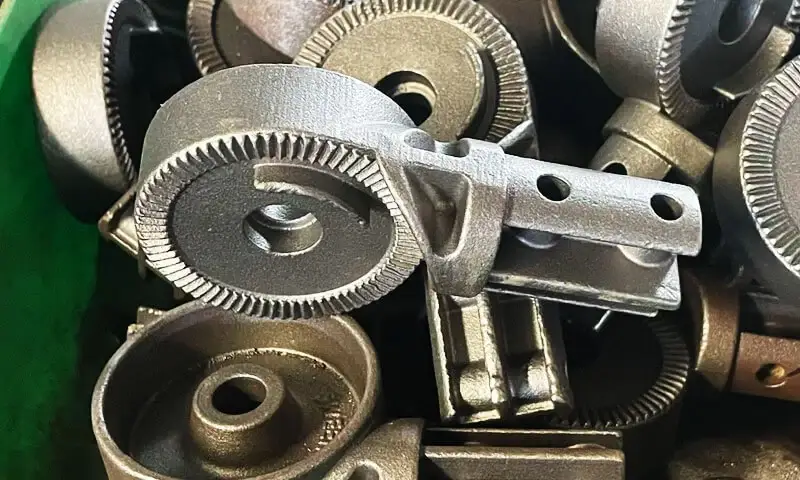
Dæmigert íhlutir innihalda dæluhylki, Hjóla, hlífar, miðstöðvum, stokka, og uppsetningarviðmót.
| Hluti | Aðalhlutverk | Mikilvægar framleiðslukröfur |
| Dæla hlíf | Inniheldur vökva undir þrýstingi og stýrir flæði | Heildarleikur, þrýstingstengdur styrkur, víddar nákvæmni |
| Hjólhjól | Flytur vélræna orku til vökvans | Nákvæm rúmfræði blaðsins, Yfirborðsáferð, Jafnvægi |
| Dæla kápa | Lokar og þéttir dælusamstæðuna | Flatness, nákvæmni þéttingarandlits, boltaholu staðsetningu |
| Skaft viðmót Og miðstöð | Tengir snúningshlutann við skaftið | Bornákvæmni, sammiðju, passa |
| Uppsetning íhlutir | Stuðningur við uppsetningu og röðun | Stærð samkvæmni og vélrænni styrkur |
Efnisval fer eftir þrýstingi dælunnar, vökvaefnafræði, hitastig, og vökvaskilyrði.
Tvíhliða og ofur tvíhliða ryðfrítt stál koma til greina fyrir valin sjónotkun, en nikkel-ál brons gæti verið hentugur fyrir aðrar skipadælur og hjólhönnun.
Steypa kemur á fót rúmfræði aðalhluta; CNC vinnsla framleiðir síðan mikilvæg viðmót sem þarf fyrir samsetningu og rekstur.
Lokahús og flæðistýringaríhlutir
Lokar stjórna, einangra, og beint vökvaflæði um afsöltunarkerfi.
Líkaminn þeirra og innri íhlutir verða að veita burðarvirki á sama tíma og þeir taka á móti flæðisgöngum, tengingar, sæti, og þéttifleti.
Algengar vörur innihalda einangrunarlokahluta, afturlokahús, stjórnlokahús, vélarhlífar, hlífar, og margvíslegar.
Helstu framleiðslukröfur eru ma:
- Áreiðanleg rúmfræði sem inniheldur þrýsting.
- Nákvæm innri leið og tengiviðmót.
- Rétt unnin ventlasæti og þéttiflatar.
- Viðeigandi efnissamhæfi við sjó eða óblandaðan saltvatn.
- Skoðun í samræmi við forskrift íhluta.
Lokahluti getur verið sterkur í byggingu en tekst ekki að þétta almennilega ef sætið, ól, eða rúmfræði flans er ónákvæm. Steypu og vinnslu þarf því að skipuleggja saman.
Orkuendurheimtingarbúnaðaríhlutir
Orkuendurnýtingartæki flytja hluta af þrýstiorkunni í SWRO þykknistraumnum til innrennslisvatns.
Tilgangur þeirra er að draga úr ytri orku sem háþrýstidælukerfið krefst.
Það fer eftir hönnun búnaðarins, tengdir íhlutir geta falið í sér hús, margvíslega, ermarnar, snúningshlutar eða kyrrstæðir hlutar, og nákvæm viðmót.
Þessir íhlutir gætu þurft nána stærðarstýringu, tæringarþolin efni, nákvæmlega frágengin þéttifleti, og viðeigandi skoðun.
Raunverulegar kröfur fara eftir því hvort búnaðurinn notar þrýstiskipti, endurheimtarkerfi sem byggir á hverflum, eða aðra uppsetningu.
Varmaskiptar og varmavinnslubúnaður
Í MED og MSF plöntum, varmaskiptar og uppgufunarbúnaður flytja varmaorku á milli vinnslustrauma.
Viðeigandi framleiddir íhlutir geta falið í sér valin hlíf, hlífar, styður, loki líkama, festingar, og öðrum burðarvirkjum eða flæðistengdum hlutum.
Efnisval verður að taka tillit til rekstrarhita, seltu, mælikvarði, tæring, og varmahjólreiðar.
Forgangsröðun í framleiðslu felur í sér víddarstöðugleika, hljóðsteypubygging þar sem við á, áreiðanlegar tengingar, og viðeigandi frágangur þéttiflata.
Formeðferð og hjálparíhlutir
Formeðferð og hjálparkerfi styðja við stöðugan rekstur aðalafsöltunarferlisins.
Það fer eftir uppsetningu álversins, þau geta innihaldið síunarhús, margvíslega, loki hluti, efnaskammtabúnað, stútur, og sérsniðnar innréttingar.
Þó að þessir hlutar geti ekki starfað við hæsta þrýsting í verksmiðjunni, bilun þeirra getur truflað meðferðarferlið.
Kröfur um efni og framleiðslu ættu því að endurspegla tiltekinn vökva, efnafræðileg útsetning, þrýstingur, og viðhaldsskilyrði.
5. Efnisval fyrir sjóafsöltunarbúnað
Efnisval er mikilvægur þáttur í áreiðanleika og endingartíma sjóafsöltunarbúnaðar.
Íhlutir verða fyrir klóríðríkum sjó, óblandaðri saltvatni, þrýstingsveiflur, slit af völdum vökva, Og, í varma afsöltunarkerfum, hækkað hitastig.
Val á óviðeigandi efni getur leitt til staðbundinnar tæringar, leka, ótímabær skipti, og óskipulagt viðhald.
Tvíhliða ryðfríu stáli
Tvíhliða ryðfríu stáli sameina ferritic og austenitic microstructures, veita gagnlegt jafnvægi milli vélræns styrks og mótstöðu gegn staðbundinni tæringu af völdum klóríðs.
Þeir eru almennt taldir fyrir valda sjóvætta íhluti þar sem hefðbundið austenítískt ryðfrítt stál veitir ekki nægilega tæringarþol.
Duplex 2205-gerð efni eru hugsanlegir frambjóðendur fyrir dæluhylki, loki líkama, margvíslega, og öðrum vökvameðhöndlunarhlutum, að því tilskildu að raunveruleg rekstrarskilyrði uppfylli kröfur efnisins.
Fyrir steypta íhluti, CD3MN er algeng 2205-gerð tvíhliða steypugráðu, tilgreint undir ASTM A995 Grade 4A fyrir viðeigandi þrýstings-innihaldandi steypunotkun.
Frammistaða tvíhliða steypu er háð fleiru en efnasamsetningu.
Rétt lausn hitameðferð, ferrít-austenít fasa jafnvægi, steypustyrkur, og vinnslugæði eru nauðsynleg til að ná tilgreindum eiginleikum.
Super tvíhliða ryðfríu stáli
Ofur tvíhliða ryðfríu stáli bjóða upp á hærra málmblönduinnihald og almennt meiri viðnám gegn gryfju- og sprungutæringu en venjulegar tvíhliða flokkar í viðeigandi klóríðumhverfi.
Þeir eru oft metnir fyrir krefjandi sjó og saltvatnsnotkun.
Fyrir steypta íhluti, CE3MN er algeng 2507-gerð ofur tvíhliða steypugráðu, í tengslum við ASTM A995 Grade 5A.
Dæmigert forrit geta falið í sér háþrýstidæluhylki, loki líkama, og aðrir mikilvægir blautir íhlutir þar sem meiri tæringarþols er krafist.
Samt, endanlegt val verður að taka tillit til hitastigs, styrkur klóríðs, vökvahraði, sprunguskilyrði, og vélrænni hleðslu.
Ofur tvíhliða steypur þurfa einnig strangt málmvinnslueftirlit. Röng hitameðferð eða óhentugt fasajafnvægi getur haft áhrif á tæringarþol og vélrænni frammistöðu, jafnvel þegar tilgreind álsamsetning er náð.
Nikkel-ál brons
Nikkel-ál brons, sérstaklega UNS C95800, er rótgróið efni fyrir sjó- og sjóvinnslutæki.
Það sameinar gagnlegan vélrænan styrk og góða tæringarþol í hentugu sjávarumhverfi, sem gerir það mögulegt fyrir dæluhjól, loki líkama, og tengdum vökvameðhöndlunarhlutum.
Ólíkt tvíhliða ryðfríu stáli, C95800 er kopar-undirstaða álfelgur. Frammistaða þess fer eftir efnasamsetningu, storknunarhegðun, Smásjá, og umhverfi vatnsins.
Fyrir dæluhjól, efnisval þarf einnig að huga að veðrun, Cavitation, og vökvahraða.
Steypufróleiki, óhagstæð fasadreifing, eða óviðeigandi hitameðferð getur dregið úr endingartíma, sérstaklega í menguðum eða árásargjarnum sjó.
Önnur ryðfrítt stál og sérmálmblöndur
Hefðbundið austenitískt ryðfrítt stál, svo sem 316L, getur verið hentugur fyrir valda aukahluti eða minna árásargjarn þjónustuskilyrði.
Samt, þau geta verið viðkvæm fyrir gryfju- og sprungutæringu í sjó, especially where deposits, narrow gaps, hækkað hitastig, or stagnant conditions are present.
For more demanding applications, titanium and selected nickel-based alloys may offer advantages, depending on the fluid chemistry, component design, og rekstrarskilyrði.
Their higher material and manufacturing costs must be evaluated against the required corrosion performance and expected service life.
Carbon steel may also be suitable for certain structural or auxiliary components where direct seawater exposure is avoided or an appropriate protective system is specified.
Its use in wetted service requires careful assessment of coating integrity, corrosion allowance, og viðhaldskröfur.
6. Nákvæmar framleiðsluferli fyrir afsöltunarbúnað fyrir sjó
Precision manufacturing translates the equipment design into a component that can be assembled and operated reliably. The appropriate route depends on the alloy, Stærð, margbreytileika, production quantity, and final tolerances.

Fjárfesting steypu
Fjárfesting steypu er hentugur fyrir flókna íhluti sem krefjast nákvæmrar rúmfræði og næstum-net-laga framleiðslu.
Það gæti komið til greina fyrir smærri dæluíhluti, flókin sviga, og valdir ventla- eða flæðistýringarhlutar.
Ferlið notar mynstur til að mynda keramikskel, sem síðan er fyllt með bráðnum málmi.
Kostir þess eru meðal annars góð endurgerð flókinna forma og möguleika á að draga úr vinnsluheimildum.
Samt, fjárfestingarsteypa er ekki sjálfkrafa besti kosturinn fyrir hvern íhlut.
Málblöndusértæk ferlishæfi, skel hönnun, steypustærð, innri leið, skoðun, og heildar framleiðslukostnað verður að meta.
Sandsteypu
Sandsteypu á víða við um stærri eða rúmfræðilega flókna íhluti, þar á meðal dæluhylki, loki líkama, hús, og hlífar.
Ferlið leyfir sveigjanleika í íhlutastærð og kjarnahönnun, sem gerir það gagnlegt til að framleiða innri leið og samþætta eiginleika.
Árangur þess veltur á viðeigandi mynsturhönnun, gating og risering, bræðslustjórnun, fylling, og storknun.
Fyrir íhluti sem innihalda þrýsting, steypa verður einnig að setja upp viðeigandi skoðunaráætlun til að meta steypuþol.
V-Process og aðrar sérhæfðar steypuleiðir
V-Process steypa notar þurrt, óbundinn sandur sem haldið er með lofttæmi. Fyrir viðeigandi stóra íhluti, það getur boðið upp á góða yfirborðsfjölgun og víddarsamkvæmni.
Miðflóttasteypa getur verið viðeigandi fyrir hola eða snúningssamhverfa íhluti, en það er almennt ekki sjálfgefin aðferð fyrir flóknar ventlahluta eða hjól með flóknum blaðgangum.
Hagnýta meginreglan er að velja ferlið í samræmi við rúmfræði íhlutans og kröfur, frekar en að gera ráð fyrir að ein steyputækni sé tilvalin fyrir allan afsöltunarbúnað.
CNC vinnsla og nákvæmur frágangur
Eftir steypu og hvers kyns sérstaka hitameðferð, CNC machining establishes the final dimensions of critical functional features.
Typical operations include:
- Milling mounting faces and flange surfaces.
- Turning cylindrical interfaces.
- Boring shaft holes and precision passages.
- Drilling and threading connection features.
- Machining valve seats and sealing surfaces.
- Finishing designated fluid-contacting surfaces.
Machining strategy should account for casting allowance, component rigidity, datum val, leifar streitu, and inspection requirements.
Smíða
Forging is used for shafts, tengi, and high-integrity components where wrought properties are required. Duplex and super duplex forgings offer:
- Higher strength and fatigue resistance than castings.
- Better homogeneity and fewer defects.
- Grain flow aligned with stress direction.
Aukefnaframleiðsla
Metal additive manufacturing (SLM, DMLS) is emerging for complex desalination components such as:
- Impellers with optimized hydraulic geometry.
- Varmaskiptakjarnar með miklum yfirborðsþéttleika.
- Innri ventil með innbyggðum flæðisrásum.
Áskoranir eru enn í eftirliti með porosity, Yfirborðsáferð, og vottun, en tækninni fleygir hratt fram.
Yfirborðsundirbúningur og lokaskoðun
Undirbúningur yfirborðs fer eftir virkni efnisins og íhlutanna. Aðgerðir geta falið í sér þrif, afgreiðsla, vinnsla, aðgerðaleysi þar sem við á, eða tilgreind hlífðarhúð.
Lokaskoðun getur falið í sér efnagreiningu, víddarmæling, sjónræn skoðun, viðeigandi óeyðandi próf, vélrænni prófun, og þrýstiprófun þar sem þess er krafist.
Þessi starfsemi sannreynir mismunandi þætti gæða og ætti að velja í samræmi við forskrift íhluta og rekstraráhættu.
7. Sérsnið og hönnun fyrir framleiðni (DFM)
Hönnun fyrir framleiðslugetu (DFM) hjálpar til við að tryggja að hægt sé að framleiða íhlut jafnt og þétt án þess að fórna verkfræðilegum kröfum hans.
Fyrir afsöltunarbúnað, snemmbúin samhæfing milli hönnuðar búnaðar og framleiðanda getur dregið úr breytingum sem hægt er að forðast meðan á verkfærum stendur, steypu, og vinnslu.
Teikningar og endurskoðun þrívíddarlíkana
Endurskoðunin ætti að greina mikilvægar víddir, veggþykkt, innri leið, vinnsla yfirborð, efniskröfur, og skoðunarviðmið.
Fyrir dæluíhluti, Gefa skal sérstaka athygli á rúmfræði blaðsins, bol tengi, sammiðju, og tilgreind jafnvægi. Fyrir ventilhús, forgangsröðunin felur í sér þrýstihaldandi veggi, innri rennslisrásir, flans rúmfræði, og þéttifleti.
Hagræðing steypurúmfræði
Skyndileg umskipti í veggþykkt geta skapað ójafna storknun og aukið hættuna á rýrnunargöllum.
Viðeigandi radíus, veggskipti, rifbein, yfirmenn, og kjarnafyrirkomulag hjálpar til við að bæta framleiðslugetu.
Markmiðið er ekki að einfalda hluti á kostnað virkni, en til að ná nauðsynlegri rúmfræði með því að nota áreiðanlegt framleiðsluferli.
Vinnsluheimildir og dagsetningaráætlun
Steypuhönnunin ætti að bera kennsl á hvaða yfirborð verður unnið og hversu mikið efni þarf að vera eftir fyrir endanlega frágang.
Samræmd viðmiðunarstefna hjálpar til við að viðhalda tengslum milli bora, uppsetningarfleti, og þéttingarviðmót.
Fullnægjandi vinnsluheimild kemur í veg fyrir undirstærðareiginleika, á meðan óhófleg heimild eykur kostnað og getur aukið röskun meðan á efnisflutningi stendur.
Frumgerðaprófun og framleiðslusamræmi
Fyrir nýja íhluti, fyrsta greinin ætti að staðfesta steypuleiðina, Mál, efnislegt ástand, og skoðunarkröfur áður en endurtekin framleiðsla er gefin út.
Breytingar á álfelgur, rúmfræði, Verkfæri, hitameðferð, eða vinnsluröð ætti að vera stjórnað og skjalfest þar sem þau hafa áhrif á samræmi vöru.
Agað DFM ferli hjálpar til við að draga úr framleiðsluóvissu og styður stöðugri endurteknar pantanir.
8. Sérsniðnar sjóafsöltunarbúnaðarlausnir frá DEZE Tech
ÞESSI Tækni er nákvæmnisbúnaðarframleiðandi sem sérhæfir sig í sérsniðnum íhlutum fyrir sjóafsöltunariðnaðinn.
Geta okkar spannar fjárfestingarsteypu, nákvæmni vinnslu, smíða, og samþætt framleiðsla á tæringarþolnum íhlutum.
Kjarnageta
| Hæfni | Forskrift |
| Fjárfesting steypu | Allt að 2500 kg á stykkið; Tvíhliða, frábær tvíhliða, Títan, Nikkel málmblöndur |
| Nákvæm vinnsla | 3-ás, 4-ás, og 5-ása CNC; vikmörk í ±0,01 mm |
| Smíða | Opinn og lokaður deyja; allt að 2.500T pressugeta |
| Hitameðferð | Lausn annealing, öldrun, streitulosun með skjalfestum gögnum |
| Yfirborðsfrágangur | Súrsun, passivation, Rafmagns, Húðun |
| Próf | Litrófsmælir, vélrænni prófun, Ndt, tæringarprófun |
| Verkfræðiaðstoð | DFM greining, steypu uppgerð, Fea, CFD, bakverkfræði |
Hvers vegna DEZE Tech
- Djúp málmfræðiþekking: Við skiljum tvíhliða og ofur tvíhliða málmvinnslu, hitameðferð, og bilunarkerfi.
- Samþætt framleiðsla: Steypu, vinnsla, hitameðferð, og prófanir undir einu þaki.
- Aðlögun: Sérhver íhlutur er hannaður fyrir tiltekinn vinnustað og umhverfi.
- Skjöl: Full rekjanleika og gæðaskrár fyrir kröfur reglugerða og viðskiptavina.
- Móttækileg verkfræði: DFM endurgjöf og hagræðingu hönnunar fyrir framleiðslu.
9. Tækifæri til afsöltunar sjávar
Sjóafsöltunariðnaðurinn er að þróast úr afkastagetudrifnum markaði yfir í að einbeita sér í auknum mæli að orkunýtingu, áreiðanleika búnaðar, endurheimt auðlinda, og líftíma kostnað.
Vaxandi vatnsþörf er enn mikilvægur drifkraftur, but the next stage of industry development will depend equally on how efficiently plants convert seawater into usable freshwater and how reliably they operate under demanding conditions.
From a precision equipment manufacturer’s perspective, these changes create opportunities beyond supplying standard replacement parts.
They increase the need for application-specific pump components, corrosion-resistant valve bodies, energy-recovery equipment, nákvæmnissteypu, and reliably manufactured parts that can withstand extended service in seawater and concentrated brine.
Markaðsvöxtur og vaxandi eftirspurn
Several market segments offer opportunities for desalination equipment manufacturers.
Stórfelld afsöltun sveitarfélaga:
Established desalination markets in the Middle East continue to require equipment for new installations, capacity expansion, and replacement of aging components.
As water-security planning expands in other coastal regions, project developers also need equipment suitable for local water chemistry, energy availability, og rekstrarskilyrði.
Asíu-Kyrrahafi og aðrir strandmarkaðir:
Population growth, industrial development, and water-resource constraints create opportunities for desalination projects across parts of Asia-Pacific, Norður-Afríku, and Latin America.
Project requirements vary considerably, making flexible equipment design and reliable local supply chains important.
Iðnaðarafsöltun:
Námuvinnsla, petrochemical processing, orkuvinnsla, and other water-intensive industries require dependable water supplies.
Their treatment systems may face more complex fluid chemistry or operating requirements than municipal plants, creating demand for specialized pumps, lokar, filtration equipment, and corrosion-resistant components.
Lítil og dreifð verksmiðjur:
Eyjar, remote industrial sites, coastal communities, and isolated facilities may benefit from modular desalination systems.
These installations favor compact equipment, standardized interfaces, simplified maintenance, and components that can be replaced without extensive system modifications.
Skipti og nútímavæðing:
New construction is only one source of demand. Existing plants need component replacement, equipment upgrades, corrosion-related repairs, and improvements to energy efficiency.
Manufacturers that can reproduce legacy parts from drawings or engineering models may serve an important aftermarket requirement.
Tækniþróun Mótun búnaðarkröfur
| Technology Trend | Industry Direction | Implications for Equipment Manufacturers |
| Orka Skilvirkni | More efficient membranes, dælur, and energy-recovery systems | Greater emphasis on hydraulic geometry, nákvæmni vinnslu, component balance, and dependable interfaces |
| Digitalization | Wider use of monitoring sensors, forspárviðhald, and digital plant models | Opportunities for sensor-compatible housings, improved component traceability, and designs that simplify inspection |
| Hybrid Afsöltun Kerfi | Integration of membrane, hitauppstreymi, and renewable-energy technologies where technically and economically appropriate | More varied requirements for pressure, hitastig, hitauppstreymi hjólreiðar, og efnissamhæfi |
Endurheimt saltvatnsauðlinda |
Evaluation of methods to recover salts, minerals, and other resources from concentrated streams | Demand for specialized equipment and materials compatible with concentrated brine and process chemicals |
| Modular Plant Hönnun | Greater use of packaged and skid-mounted systems in suitable applications | Need for compact components, repeatable dimensions, standardized connections, and efficient manufacturing |
| Lower-Carbon Framleiðsla | More attention to energy consumption, efnisleg nýting, and manufacturing waste | Opportunities to reduce scrap, hagræða steypuhönnun, and improve machining efficiency |
These trends should not be interpreted as a requirement for every plant to adopt the same technology.
Equipment choices will continue to depend on plant capacity, feedwater conditions, orkukostnað, vatnsgæðamarkmiðum, og verkefnahagfræði.
Mikilvægari breytingin er að árangur búnaðar er í auknum mæli metinn á kerfisstigi.
Dæluhluti, til dæmis, verður að uppfylla efnis- og víddarkröfur og styðja við vökvahönnun heildar dælusamstæðunnar.
Tækifæri í efnis- og nákvæmniframleiðslu
Þróun afsöltunar skapar nokkur sérstök tækifæri fyrir íhlutaframleiðendur.
Háþróuð tæringarþolin málmblöndur:
Duplex og super duplex ryðfríu stáli, nikkel-ál brons, Títan, og sérvalin málmblöndur verða áfram mikilvægir valkostir fyrir mismunandi afsöltunarnotkun. Samt, ekkert eitt efni hentar hverju umhverfi.
Tækifærið felst í því að passa málmblönduna við raunverulega samsetningu klóríðútsetningar, þrýstingur, hitastig, flæðisskilyrði, og nauðsynlegur endingartími.
Samþætt steypa og CNC vinnsla:
Sérsniðnar steypur geta búið til flóknar rúmfræði fyrir dæluhylki, Hjóla, loki líkama, og margvíslegar, meðan CNC vinnsla framleiðir lokaholurnar, þéttandi andlit, uppsetningarviðmót, og aðrir hagnýtir eiginleikar.
Samræming á báðum þrepum hjálpar til við að draga úr framleiðsluferli og styður víddarsamkvæmni.
Aukaframleiðsla:
Aukaframleiðsla getur boðið upp á kosti fyrir valdar flóknar rúmfræði, frumgerð þróun, og sérhæfðum íhlutum.
Hentugleiki þess fer eftir málmblöndunni, íhlutastærð, nauðsynlegar vélrænni eiginleikar, Yfirborðsáferð, hæfniskröfur, og hagfræði.
Það ætti að meta það sem viðbótarframleiðsluleið frekar en alhliða skipti fyrir hefðbundna steypu eða vinnslu.
Efnishagkvæmni og ábyrg uppspretta:
Að draga úr steypugöllum, hagræðingu vinnsluheimilda, bæta málmávöxtun, og endurheimt viðeigandi vinnsluefna getur dregið úr sóun.
Endurunnið álfelgur getur komið til greina þegar það uppfyllir nauðsynlega efnasamsetningu, Hreinlæti, rekjanleika, og efnislýsingu.
Fyrir mikilvæga tæringarþolna íhluti, sannprófuð efnisgæði verða að hafa forgang fram yfir endurunnið efni eingöngu.
Stafrænn rekjanleiki:
Equipment owners and engineering contractors increasingly benefit from accessible records covering material identity, Efnasamsetning, hitameðferð, vinnsla, og skoðun.
Digital material records and component passports can improve maintenance planning and simplify verification across the supply chain.
Blockchain is one possible implementation, but the underlying requirement is reliable, samkvæmur, and retrievable data.
Svæðisbundin framleiðsla og aðfangakeðjuþol:
Production closer to project locations or major customer markets can reduce logistics complexity and improve responsiveness for selected components.
Samt, localization must be supported by adequate technical capability, gæðaeftirlit, and material availability; geographical proximity alone does not guarantee manufacturing reliability.
Langtíma tækifæri: Áreiðanlegir íhlutir, Ekki bara meiri búnaður
An important opportunity lies in shifting attention from purchase price to component lifecycle performance.
Desalination plants operate as interconnected systems, and a failure in one critical pump, loki, or pressure-containing component can create maintenance work or interrupt downstream operations.
For manufacturers such as ÞESSI Tækni, this creates an opportunity to contribute through custom component production, appropriate material selection, nákvæmni vinnslu, and inspection according to the customer’s technical requirements.
The goal is not to claim that one casting material or manufacturing method can eliminate all failures.
It is to ensure that each component is produced for its intended service environment and verified against the relevant specifications.
The strongest long-term opportunity in desalination is the combination of efficient plant design, suitable corrosion-resistant materials, nákvæmni framleiðsla, and disciplined lifecycle management.
Manufacturers that develop these capabilities can support both new desalination projects and the modernization of existing infrastructure.
10. Niðurstaða
The seawater desalination industry depends on equipment that can operate reliably under challenging combinations of chloride exposure, þrýstingur, hitastig, vökvaflæði, and continuous-duty requirements.
Dælur, Hjóla, loki líkama, energy-recovery components, hitaskipti, and auxiliary systems each impose different material and manufacturing demands.
Reliable component production requires a coordinated approach to material selection, casting-process design, hitameðferð þar sem tilgreint er, CNC vinnsla, Yfirborðsáferð, og gæðaeftirlit.
No single alloy or manufacturing process is suitable for every application, and the final choice should always reflect the actual operating conditions and applicable technical requirements.
For OEMs and desalination equipment builders, a capable precision manufacturing partner can help translate drawings and material specifications into components with controlled geometry, verified quality, and appropriate service characteristics.
DEZE Tech’s role is to support custom casting and machining requirements at the component level, helping customers coordinate manufacturing around the needs of seawater desalination equipment.
The long-term objective is straightforward: manufacture components that meet their intended requirements and contribute to dependable, maintainable desalination systems.
Algengar spurningar
Hvaða búnaður er notaður í sjóafsöltunarstöðvum?
Major equipment includes seawater intake systems, síur, háþrýstidælur, membranes or thermal separation equipment, tæki til að endurheimta orku, lokar, margvíslega, hitaskipti, post-treatment systems, and brine-discharge equipment.
Hver er munurinn á SWRO og hitauppstreymi?
SWRO uses high-pressure pumps and semipermeable membranes to separate water from dissolved salts.
Thermal desalination uses evaporation and condensation, typically through systems such as MSF or MED. They have different energy requirements and equipment needs.
Af hverju er tvíhliða ryðfrítt stál notað í afsöltunarbúnað?
Duplex stainless steels combine relatively high strength with resistance to localized corrosion in suitable chloride environments.
Their suitability depends on the grade, efnislegt ástand, hitastig, vatnsefnafræði, Smásjá, og íhlutahönnun.
Hvaða efni eru best fyrir sjóafsöltunarbúnað?
Ofur tvíhliða ryðfríu stáli (ASTM A995 Grade 5A/6A), Títan, 6Mo austenitic stainless steel, and copper-nickel alloys are the primary materials.
Má nota 316L í afsöltunarstöðvum?
A.: 316L can be used in ambient-temperature, low-chloride, low-velocity applications such as non-critical piping and structural components.
It is not suitable for high-pressure, háhita, or high-velocity seawater service.