Hitun er eitt af grundvallaratriði en þó víða misskilið hitameðferðarferli í málmframleiðslu.
Næstum sérhver slokknaður stálíhlutur gengst undir herðingu sem skyldubundin aukaaðgerð eftir slökkvistarf, samt líta margir verkfræðingar og framleiðsluteymi á það sem léttvægt, staðlað skref frekar en nákvæmnisstýrt ferli sem skilgreinir endanlegan styrk, hörku, innra streituástand, og þjónustulíf.
Í reynd, slökkva læsir í hörku, brothætt, streituhlaðinn martensitic uppbygging sem er virknilega ónothæf fyrir flest verkfræðileg forrit.
Hitun - vandlega stjórnað upphitun undir mikilvægu umbreytingarhitastigi - sérsníða þessa eins-slökktu örbyggingu til að skila nákvæmu jafnvægi á hörku, hörku, víddarstöðugleiki, og þreytuþol sem krafist er fyrir þjónustu.
Hitun er því almennt notuð við framleiðslu á verkfærastáli, deyja stál, gormstál, burðarhlutar, gír, stokka, Bifreiðar hlutar, mót, og byggingarvélahlutar.
1. Hvað er temprun?
Í málmvinnslu, Temping er hitameðhöndlunarferli þar sem áður hert járnblendi er endurhitað að hitastigi undir lægra mikilvægu hitastigi (A₁), haldið í tiltekinn tíma, og síðan kælt við stýrðar aðstæður.
Fyrir látlaust-Kolefnisstál, heilahimnuhitastigið sem tengist A₁ línunni er um það bil 727° C. (1341° f), þó að raunverulegt mikilvæg hitastig sé breytilegt eftir efnasamsetningu.
Hitun er fyrst og fremst beitt eftir slökkvun til að breyta martensitic uppbyggingu eins og slökkt er.
Meginmarkmiðin eru að draga úr brothættu og afgangsálagi á meðan viðhalda viðeigandi hörku og styrkleika.
Með því að velja hitunarhitastig og biðtíma, framleiðendur geta stillt jafnvægið milli hörku, hörku, sveigjanleika, klæðast viðnám, og víddar stöðugleiki.

Helstu áhrif temprun eru ma:
| Markmið | Áhrif temprun |
| Draga úr brothættu | Bætir hörku og viðnám gegn beinbrotum |
| Losaðu við slökkviálag | Dregur úr afgangsálagi og hættu á seinkun á sprungum |
| Stilltu hörku | Lækkar óhóflega hörku eins og slökkt er niður í það stig sem krafist er |
| Bættu sveigjanleika | Leyfir meiri plastaflögun fyrir bilun |
| Stöðva örbygginguna | Dregur úr víddarbreytingum við síðari þjónustu |
| Stjórna frammistöðu þjónustu | Stofnar nauðsynlega samsetningu styrks, hörku, og klæðast mótstöðu |
Hitastigið er valið í samræmi við stálflokk og æskilega endanlega eiginleika.
A. lágt hitastig má nota þegar viðhalda þarf mikilli hörku, en hærra hitunarhitastig veldur almennt meiri seigju og sveigjanleika með samsvarandi lækkun á hörku.
Hitun ætti ekki að rugla saman við glæðingu. Glæðingu er venjulega ætlað að mýkja stál og stuðla að tiltölulega stöðugleika, sveigjanleg örbygging, felur oft í sér hitun yfir mikilvægu umbreytingarhitastigi fylgt eftir með hægum kælingu.
Temping, á móti, er notað á hert stál og er framkvæmt undir mikilvægu umbreytingarsviðinu til að breyta frekar en að útrýma hertu ástandinu.
Í hagnýtri stálframleiðslu, temprun er því best skilin sem stýrð aðlögun á örbyggingunni sem myndast við slökun.
Markmiðið er ekki bara að gera hert stál mýkra, en að breyta of brothættri eins og slökkt hefur verið í byggingu sem gefur gagnlegri verkfræðilega samsetningu eiginleika.
2. Af hverju temprun er nauðsynleg: Vísindin á bak við slökkt stál
Til að skilja temprun, maður verður fyrst að skilja hvað quenching gerir.
Þegar stál er hitað inn í austenítfasasviðið - venjulega yfir 800–900°C eftir samsetningu - verður kristalbygging þess andlitsmiðjuð teningur (FCC).
Austenít getur leyst upp umtalsvert magn af kolefni. Ef stálið er þá kælt hratt, venjulega í vatni, olía, eða fjölliða, kolefnisatómin hafa ekki tíma til að dreifast út.
Kristalbyggingin reynir að umbreytast í líkamsmiðjuna teninga (BCC) Ferrite, en föst kolefni skekkir grindurnar í líkamsmiðaða fjórhyrninga (BCT) uppbygging þekkt sem martensite.
Martensít einkennist af:
- Mjög mikil hörku.
- Hár uppskeruþol.
- Lítil sveigjanleiki og seigja.
- Mikil afgangsspenna.
- Tilhneiging til seinkaðrar sprungu.
- Tilvist afhalds austeníts í mörgum málmblöndur.
Í þessu eins og slökkt ástandi, Stál er oft of brothætt til hagnýtingar. Skurðarverkfæri gæti flísað. Skaft gæti sprungið við samsetningu. Gírtönnin gæti brotnað við högghleðslu.
Hitun dregur úr þessari áhættu með því að leyfa stýrða útbreiðslu og endurröðun á örbyggingu.
Nauðsyn temprunar er því bæði vísindaleg og hagnýt.
Vísindalega séð, það gerir stálinu kleift að nálgast jafnvægi með því að létta á grindarálagi og fella út karbíð. Nánast, það gerir stálinu kleift að lifa af raunverulegar þjónustuskilyrði.
3. Hver eru helstu hitunarhitasviðin?
Hitastig er ein mikilvægasta breytan í stálhitameðferð vegna þess að það stjórnar beint umfangi örbyggingarbreytinga eftir slökkvun.
Þegar hitastigið eykst, kolefnisdreifing, karbíðúrkoma, bata, og umbreyting á austeníti sem varðveitt er verður almennt áberandi.
Það er ekkert eitt hitastig sem á við um hvert stál.
Lághitatemprun
Lághitahitun er almennt notuð þegar íhluturinn verður að halda mikilli hörku og slitþol á sama tíma og hann dregur úr stökkleika sem tengist fersku martensíti.
Dæmigert hitastig er u.þ.b 150–250°C (300–480°F), þó að viðeigandi svið fari eftir stáli.
Á þessu stigi, kolefni byrjar að endurdreifast úr yfirmettuðu martensíti, fínir karbíðfasar geta myndast, og afgangsálag frá slökun minnkar.
Lækkun hörku er venjulega takmörkuð samanborið við hærra hitastig.
Þessi meðferð er algeng fyrir forrit eins og:
- Skurðarverkfæri
- Deyr
- Slitþolnir íhlutir
- Ákveðnir leguhlutar
- Hlutar úr verkfærastáli með mikilli hörku
Málið er að seigja er áfram tiltölulega takmörkuð miðað við miðlungs- eða háhita tempraða aðstæður.
Miðlungshitahitun
Miðlungshitahitun, um það bil 250–450°C (480–840°F), framleiðir meiri breytingu á slökktu örbyggingunni.
Karbíðúrkoma verður þróaðri, martensít verður minna yfirmettað, og innra álag heldur áfram að minnka.
Þetta svæði getur verið gagnlegt þegar hluti krefst meira jafnvægis samsetningar af styrkur, hörku, hörku, og klæðast mótstöðu.
Nákvæm svörun er töluvert mismunandi eftir stáli. Sum stál sýna einnig skapbrotsfyrirbæri á sérstökum hitastigum, sem þýðir að bæði hitunarhitastigið og síðari kæliæfingar gætu krafist athygli.
Háhitatemprun
Háhitahitun er almennt framkvæmd við u.þ.b 450–700 ° C. (840–1290°F), að því tilskildu að hitastigið haldist viðeigandi fyrir tiltekna stálið og undir viðeigandi mikilvægu umbreytingarsviði.
Við þessi hitastig, örbyggingin gengur í gegnum mun umfangsmeiri endurheimt og karbíðþróun.
Afgangsálag minnkar verulega, og efnið þróar almennt marktækt meiri seigleika og sveigjanleika en við slökkt eða lágt temprað ástand.
Háhitahitun er víða tengd slökktu og hertu burðarstáli, álfelgur, stokka, gír, íhlutir sem innihalda þrýsting, og þunghlaðna vélarhluta.
Sérstaklega mikilvægur greinarmunur er að háhitatemprun þýðir ekki endilega lélegan styrk.
Rétt blandað og hitameðhöndlað stál getur haldið verulegri uppskeru og togstyrk á sama tíma og það fær miklu betri brotþol.
Auka herðing við temprun
Ákveðin háblandað verkfærastál hegðar sér öðruvísi. Í stað þess að lækka stöðugt í hörku þegar hitastigið eykst, þeir mega sýna a auka-herðandi hámarki, oft innan hærra temprunarsviðs.
Þetta á sér stað þegar málmblöndur þættir eins og króm, Molybden, wolfram, eða vanadínútfelling sem fíngerð, stöðugt álkarbíð.
Þessar agnir koma í veg fyrir hreyfingu og geta aukið eða varðveitt hörku.
Auka herða er sérstaklega mikilvægt fyrir háhraða stál og valið verkfærastál sem ætlað er til þjónustu við háan hita.
4. Hvað er temprunarferlið?
Hitunarferlið er stýrt hitauppstreymi sem framkvæmt er eftir herðingu eða aðra meðferð sem hefur framleitt nægilega harðnaða örbyggingu.
Þó aðferðin virðist einföld, til að ná stöðugum árangri þarf stjórn á hitastigi, tíma, einsleitni ofnsins, hleðsla, kælingu, og ástand slökktu stálsins.
Dæmigerð iðnaðarhitunarröð má tákna sem:
Slökkun → Flytja yfir í temprun → Hitun → Bleytið → Stýrð kæling → Skoðun

Skref 1: Slökkva á stálinu
Hitun byrjar venjulega með rétt slokknum íhlut.
Stálið er fyrst austenitized og síðan hratt kælt með nægum hraða til að framleiða fyrirhugaða hertu uppbyggingu.
Slökkvimiðillinn getur innihaldið:
- Olía
- Vatn
- Polymer lausn
- Gas undir þrýstingi
- Bráðið salt
Rétt miðill fer eftir rúmfræði málmblöndu og íhluta.
Markmiðið er að ná tilskildri herðni og örbyggingu en lágmarka sprungur og bjögun.
Skref 2: Flyttu íhlutinn yfir í hitunarofninn
Eftir slökun, íhlutinn ætti að vera mildaður í samræmi við tilgreinda framleiðsluaðferð.
Fyrir margar einkunnir, skjót temprun er æskileg vegna þess að nýslökkt ástandið inniheldur mikið afgangsálag.
Flutningsferlið verður einnig að forðast óþarfa hitaáfall eða stjórnlausa kælingu sem gæti haft áhrif á endanlega hitameðhöndlunarástandið.
Fyrir mikilvæga hluti, Ofnskrár ættu að skjalfesta raunverulegan hitaferil frekar en að treysta aðeins á ofninnstillingarpunktinn.
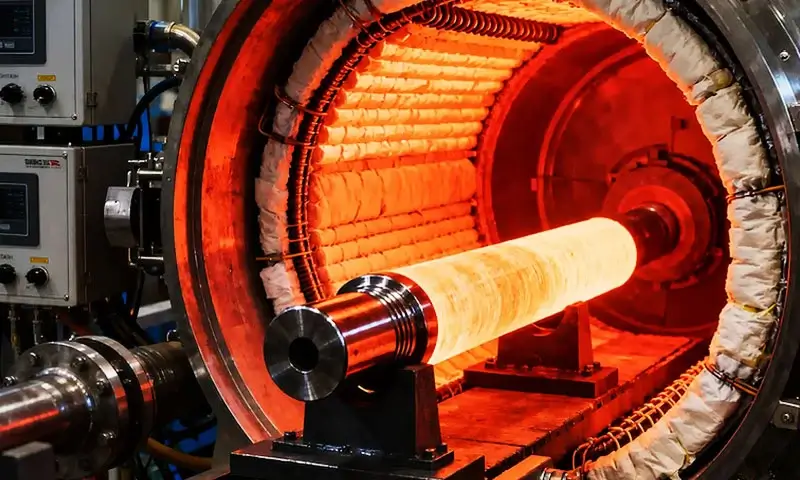
Skref 3: Hitið að tilgreindu hitastigi
Íhluturinn er hitaður upp í valið hitunarhitastig, sem getur verið allt frá u.þ.b 150°C til 700°C fer eftir stálinu.
Upphitun ætti að vera nægilega stjórnað til að koma í veg fyrir of mikla hitastig, sérstaklega í stórum eða flóknum íhlutum.
Ofninn ætti að veita viðeigandi:
- Hitastig einsleitni
- Andrúmsloftsstjórnun þar sem þess er krafist
- Hlaða hringrás
- Kvörðun tækis
- Upptaka hitastigs
Fyrir nákvæma hitameðferð, The raunverulegt hitastig vinnustykkisins er mikilvægara en forritað hitastig ofnsins.
Skref 4: Leggið í bleyti við hitastig
Þegar íhluturinn hefur náð tilskildu hitastigi, það er haldið í tiltekinn tíma.
Á þessu bleytistigi, örbyggingin gengst undir þau temprunarviðbrögð sem eiga við stálið:
- Endurdreifing kolefnis
- Karbíðúrkoma
- Martensít niðurbrot
- Stress slökun
- Matrix bati
- Haldið-austenít umbreytingu
- Blöndu-karbíð úrkoma í aukaherðandi stáli
Nauðsynlegur bleytitími fer eftir stærð íhluta, rúmfræði, ál, gerð ofns, og viðeigandi forskrift.
Skref 5: Stýrð kæling
Eftir tilskilinn biðtíma, íhluturinn er kældur í samræmi við vinnsluforskriftina.
Mörg stál er hægt að kæla í lofti eftir temprun, en tiltekin álkerfi eða mikilvægir íhlutir gætu þurft sérstaka kælingu.
Kæliskilyrði geta haft áhrif á víddarstöðugleika og, í sumum stálum, næmi fyrir skapbrot. Þess vegna, Ekki ætti að meðhöndla „kælingu“ sem óverulegt lokaskref.
Skref 6: Endurtaktu temprun þegar þess er krafist
Sum stál krefjast tvöföld eða þreföld temprun frekar en eina lotu.
Hægt er að nota endurtekna temprun:
- Frekari stöðugleika varðveitt austenít
- Herða nýmyndað martensít eftir umbreytingu sem varðveitt er úr austeníti
- Bættu víddarstöðugleika
- Þróaðu stöðugri karbíð uppbyggingu
- Náðu stöðugum eiginleikum í gegnum íhlutinn
Þessi aðferð er sérstaklega algeng fyrir háblendi verkfærastál.
5. Hvers vegna þurfa sum stál tvöfalda eða þrefalda temprun?
Ein temprunarlota er nóg fyrir mörg slökkt stál, en háblendi verkfærastál og ákveðin kolefnisrík stál krefjast oft tveggja eða jafnvel þriggja hertunarlota.
Aðalástæðan er sú að fyrsta temprunarmeðferðin getur breytt stöðugleika austeníts sem varðveitt er og framleitt ferskt martensít við síðari kælingu.
Annað eða þriðja skapið temprar síðan þetta nýmyndaða martensít og bætir stöðugleika endanlegrar örbyggingar.
Haldið Austenite er aðalástæðan
Eftir slökun, sum stál halda eftir hluta af upprunalegu austenítinu vegna þess að martensitic umbreytingin heldur ekki áfram að ljúka.
Þetta á sérstaklega við í stáli sem inniheldur tiltölulega mikið magn af kolefni og málmblöndur.
Í fyrstu temprunarlotunni, Stöðugleiki austeníts sem varðveitt er getur breyst. Við kælingu eftir temprun, eitthvað af þessu varðveittu austeníti getur umbreytt í ferskur, ótempruð martensít.
Þetta skapar nýtt vandamál: þó að upprunalega martensítið hafi verið mildað, nýmyndað martensít hefur það ekki.
Önnur temprunarlota er því notuð til að tempra þetta ferska martensít.
Af hverju er ferskt martensít áhyggjuefni?
Ferskt martensít hefur sömu grundvallarókosti og upprunalega eins og slökkt uppbyggingin:
- Mikil hörku
- Mikið afgangsálag
- Lítil sveigjanleiki
- Tiltölulega léleg hörku
- Aukið næmi fyrir sprungum
Að skilja þessa uppbyggingu ómeðhöndlaða getur valdið staðbundnum breytingum á hörku og seigleika. Í nákvæmni verkfærastáli, það getur einnig stuðlað að óstöðugleika í vídd.
Tvöföld temprun hjálpar því að tryggja að bæði upprunalega martensítið og martensítið sem myndast eftir fyrstu temprunarlotuna séu rétt milduð.
Hvenær er þreföld temprun notuð?
Þreföld temprun er notuð þegar þörf er á enn meiri stöðugleika í örbyggingu.
Það er sérstaklega algengt í sumum háhraða stáli, heitvinnu verkfærastál, og háblanduðu stáli, fer eftir hitameðferðarforskrift framleiðanda.
Þriðja lotuna má velja til:
- Frekari stöðugleika varðveitt austenít
- Herða hvers kyns nýmyndað martensít
- Fínstilltu jafnvægið milli hörku og hörku
- Bættu víddarstöðugleika
- Komdu á nauðsynlegum aukaherðingarskilyrðum
Þreföld temprun ætti ekki að beita sjálfkrafa. Það er aðeins réttlætanlegt þegar stáleinkunn og nauðsynlegar eiginleikar kalla á það.
Dæmigert stál sem þarfnast endurtekinnar temprun
Endurtekin temprun á sérstaklega við um stál eins og:
- H13 verkfærastál fyrir heitvinnu
- Háhraða stál
- Háblandað verkfærastál fyrir kalda vinnu
- Valið heitvinnu- og deyjastál
- Ákveðin úrkoma eða aukaherðandi verkfærastál
Raunverulegur fjöldi hertunarlota ætti alltaf að fylgja tiltekinni stálflokki og hæfu hitameðferðarferli. Fleiri lotur þýða ekki sjálfkrafa betri frammistöðu.
6. Hvað er aukaherðing við temprun?
Seinni hersla er fyrirbæri þar sem ákveðin háblandað stál þróar með sér aukna hörku við temprun við tiltölulega hátt hitastig, jafnvel þó að venjuleg herðing á kolefnisstáli valdi almennt minni hörku.
Þessi hegðun er einkennandi fyrir stál sem inniheldur umtalsvert magn af karbíðmyndandi málmblöndurefnum, Sérstaklega Molybden, wolfram, vanadíum, og króm.
Af hverju kemur aukaherðing fram?
Við hefðbundna temprun, hörku slökkts martensíts minnkar venjulega þegar kolefni fer úr yfirmettuðu fylkinu og karbíð verða stöðugri.
Í háblanduðu verkfærastáli, Samt, annað ferli getur átt sér stað við hærra hitastig. Blönduefni dreifist og myndast mjög fínt álkarbíð.
Þessar útfellingar geta verið einstaklega áhrifaríkar til að standast liðskipti.
Sú styrking sem af þessu leiðir getur bætt upp fyrir, og stundum yfir, hörku sem tapaðist á fyrri stigum temprun.
Almenna röðin er:
Slökknun → Upphafshitun/mýking → Álfarkarbíðúrkoma → Seinni herðing
Blönduefni sem taka þátt
Mikilvægustu þættirnir eru ma:
| Alloying Element | Hlutverk í Secondary Hardening |
| Mo. | Stuðlar að fínni ál-karbíð úrkomu og bætir skapþol |
| W. | Myndar stöðugt wolfram-ríkt karbíð í viðeigandi verkfærastáli |
| V | Framleiðir mjög hörð vanadíumkarbíð með sterk styrkjandi áhrif |
| Cr | Stuðlar að ál-karbíðmyndun og bætir herðni og skapþol |
| CO | Getur aukið auka herðingu óbeint með því að hafa áhrif á fylki og karbíð úrkomuhegðun |
Nákvæm karbíðgerð fer eftir stálsamsetningu og hitameðferðarsögu.
Af hverju er aukahersla mikilvægt?
Auka herðing gerir ákveðnum verkfærastáli kleift að ná mikilli hörku eftir temprun við umtalsvert hærra hitastig en það sem notað er við hefðbundna lághitahitun.
Þetta er dýrmætt vegna þess að háhitahitun getur einnig batnað:
- Skaðþol
- Stöðugleiki í stærð
- Byggingarstöðugleiki
- Heitt hörku
- Viðnám gegn mýkingu meðan á þjónustu stendur
Fyrir verkfæri sem starfa við hærra hitastig, Það getur verið mikilvægara að viðhalda hörku meðan á þjónustu stendur en að ná hámarksmögulegri hörku við stofuhita.
Secondary herding og H13 Tool Steel
H13 er dæmigert heitvinnuverkfærastál þar sem ál-karbíð úrkoma stuðlar að svörun þess við háhitahitun.
Hitameðferð þess er hönnuð til að koma á viðeigandi jafnvægi á hörku, hörku, hitauppstreytuþol, og mótstöðu gegn mýkingu.
Nákvæm efri herðingarsvörun fer eftir efnafræði stálsins, austenitizing hitastig, slökkviaðferð, Hitastig hitastigs, og biðtíma.
Það er því rangt að meðhöndla aukaherslu sem einfaldlega „herðingu með endurhitun“.
Fyrirbærið er afleiðing stýrðrar útfellingar á álríkum karbíðum innan áður harðnaðrar örbyggingar.
7. Hvernig hefur hitun áhrif á vélræna eiginleika?
Hitun breytir vélrænni eiginleikum stáls með því að breyta mjög yfirmettuðu og streitu martensitic uppbyggingu sem framleitt er með slökkvun.
Stærð og stefna þessara breytinga fer eftir stálflokki og temprunarástandi, þannig að sambandið ætti að skilja sem almenna stefnu frekar en fasta reglu.
Heildaráhrif temprun
| Eign | Almenn áhrif af aukinni temprun* |
| Hörku | ↓ Minnkar almennt |
| Ávöxtunarstyrkur | ↓ Minnkar almennt |
| Togstyrkur | ↓ Minnkar almennt |
| Sveigjanleika | ↑ Almennt hækkar |
| Hörku | ↑ Almennt hækkar |
| Leifar streitu | ↓ Minnkar |
| Víddarstöðugleiki | ↑ Bætir almennt |
| Klæðast viðnám | Bekk- og ástandsháð |
| Þreytuþol | Bætir oft með betri hörku og streitulosun |
| Mýkingarþol við háan hita | Getur batnað verulega í hentugu álverkfærastáli |
*Almenn þróun fyrir hefðbundið slökkt stál; mjög blandað stál getur sýnt mismunandi hegðun, sérstaklega þar sem aukahersla á sér stað.
Hagnýtt markmið temprunar er því að velja rétt eignajafnvægi frekar en að hámarka nokkurn einasta vélræna eiginleika.
Skurðarverkfæri getur krafist hámarks hagnýtrar hörku og slitþols, á meðan gír eða skaft gæti þurft töluvert meiri hörku og þreytuþol.
Með því að stjórna hitastigi og tíma fyrir tiltekið stál, framleiðendur geta sérsniðið endanlega örbyggingu að raunverulegum þjónustuþörfum.
8. Hvað er temprun vs glæðing vs normalizing vs streitulosandi?
Temping, glæðing, Normalizing, og streitulosandi eru allt hitameðferðarferli, en þeir eru það ekki skiptanlegt.
Hitastig þeirra er á bilinu, hefja örbyggingar, kæliaðferðir, málmvinnsluaðferðir, og fyrirhugaðar niðurstöður eru mismunandi.
| Samanburður | Temping | Glitun | Normalizing | Streitulosandi |
| Aðaltilgangur | Dragðu úr stökkleika og afgangsálagi eftir herðingu en viðhalda gagnlegri hörku | Mýkja stál, bæta sveigjanleika, létta streitu, og breyta örbyggingu | Betrumbæta kornbyggingu og framleiða tiltölulega einsleita örbyggingu | Dragðu úr afgangsálagi með lágmarksbreytingum á núverandi örbyggingu |
| Dæmigert upphafsástand | Slökkt eða hert stál | Eins og steypt, unnið, kalt unnið, eða áður hitameðhöndlað stál | Eins og steypt, svikin, rúllað, eða unnið stál | Soðið, leikarar, vélknúin, myndast, eða hitameðhöndlaða hluti |
| Hitastigssvið | Fyrir neðan A₁; venjulega ~150–700°C eftir gráðu | Venjulega við eða yfir mikilvægum umbreytingarhitastigi, fer eftir tegund glæðingar | Almennt yfir mikilvægu umbreytingarsviðinu | Venjulega undir mikilvægu umbreytingarsviðinu |
| Kæliaðferð | Venjulega loftkæling eða tilgreind stýrð kæling | Venjulega hæg ofnkæling | Venjulega loftkæling | Stýrð kæling, oft ofni eða loftkælingu |
Helstu örbyggingaráhrif |
Brýtur niður eða breytir slökkt martensít; stuðlar að karbíðúrkomu og endurheimt | Framleiðir mýkri, stöðugri örbyggingu | Stuðlar að endurkristöllun/fágun og tiltölulega einsleitri ferrít-perlít uppbyggingu í viðeigandi stáli | Dregur úr innri streitu með takmörkuðum fasabreytingum |
| Hörku | Lækkar almennt frá því ástandi sem slökkt hefur verið | Lækkar almennt verulega | Venjulega lægra en slökkt og hert stál | Breytist venjulega aðeins |
| Hörku & Sveigjanleika | Almennt hækkar | Hækkar verulega | Bætir almennt miðað við gróf eða mjög stressuð byrjunarskilyrði | Bætir venjulega streitutengdan áreiðanleika án meiriháttar eignabreytinga |
| Dæmigert forrit | Gír, stokka, Verkfæri, deyr, uppsprettur, hertir vélarhlutar | Vinnslulager, álit, steypu, kaldunnir hlutar | Smíði, burðarvirki, barir, og forherðandi meðferð | Soðin mannvirki, stórar afsteypur, vélaðir hlutar, tilbúnir íhlutir |
9. Herðing mismunandi stáltegunda
Mismunandi stálgerðir bregðast mismunandi við herðingu. Skilningur á þessum mun er nauðsynlegur til að velja rétta temprunaráætlunina.
Einfalt kolefnisstál:
Einfalt í skapi. Lágt kolefnisstál (<0.3% C.) eru sjaldan slökkt og milduð vegna þess að þeir harðna ekki verulega.
Miðlungs kolefnisstál (0.3–0,6% C) eru almennt slökkt og mildaður fyrir stokka, gír, og ása. Hákolefnisstál (>0.6% C.) eru notuð fyrir verkfæri, uppsprettur, og hnífar.
Álblendi:
Inniheldur frumefni eins og króm, Nikkel, Molybden, og vanadíum.
Þeir hafa betri herðni og bregðast vel við temprun. Auka herðing er algeng í málmblöndur með sterkum karbíðmyndum.
Verkfærastál:
Innifalið vatnsherðingu, olíuherðandi, loftherðandi, háhraða, og heitvinnu stál.
Hitunaráætlanir eru mjög mismunandi. Háhraðastál er þrefalt hert við 540–560°C. Heitt stál eins og H13 er tvöfalt hert við 500–550°C.
Ryðfrítt stál:
Martensitic ryðfríu stáli (T.d., 410, 420, 440C.) hægt að herða og tempra. Austenitic ryðfríu stáli (T.d., 304, 316) er ekki hægt að herða með því að slökkva og eru ekki mildaðir.
Ferrític ryðfrítt stál er almennt ekki hert. Úrkomuherðandi ryðfrítt stál er eldað, ekki mildaður.
Maraging Steels:
Þetta eru kolefnislítil, nikkelblendi sem styrkjast við öldrun, ekki með martensíttemprun.
Samt, þeir geta gengist undir lausnarmeðferð og öldrunarferli sem er hugmyndafræðilega svipað og temprun.
10. Herðandi H13 verkfærastál: Hagnýtt dæmi
H13 Tool Steel er króm-mólýbden-vanadíum heitvinnslustál sem er mikið notað fyrir steypumót, Að móta deyja, extrusion verkfæri, og önnur verkfæri sem verða fyrir endurtekinni upphitun og kælingu.
Samsetning þess af heitum styrk, hörku, skapþol, og hitaþreytuþol gerir það dæmigert dæmi um hvers vegna hertun verður að vera vandlega stjórnað í málmblönduðu verkfærastáli.
Eftir austenitizing og quenching, H13 þróar harða martensítbyggingu með afgangsálagi og afhaldi af austeníti.
Hitunarmeðferðin í kjölfarið er því ekki aðeins hönnuð til að draga úr stökkleika, en einnig til að þróa nauðsynlega auka hersluviðbrögð og örbyggingarstöðugleika.
Dæmigert H13 temprunaráætlun
H13 er algengt tvöfalt mildaður, með þriðja skap sem stundum er tilgreint fyrir stóra eða sérstaklega mikilvæga hluti.
Nákvæmar breytur ættu að fylgja viðeigandi efnislýsingu og viðurkenndri hitameðferðaraðferð.
| Hitunarskref | Hitastig | Biðtími | Kæling | Aðaltilgangur |
| Fyrsta skapið | 500–550°C | ~2 klst | Loftkælt | Dragðu úr slökkviálagi og settu af stað temprun/einni herðingarviðbrögð |
| Annað skap | 500–550°C | ~2 klst | Loftkælt | Herða nýmyndað martensít og koma örbyggingunni á enn frekar stöðugleika |
| Valfrjálst þriðja skapið | 500–550°C | ~2 klst | Loftkælt | Bættu enn frekar uppbyggingu og víddarstöðugleika, sérstaklega á stórum köflum |
Raunveruleg austenitizing og slökkviskilyrði eru einnig mikilvæg.
H13 er almennt austenitized við u.þ.b 1,020–1.050°C, fylgt eftir með stýrðri kælingu eins og loft- eða gasslökkvun, fer eftir stærð hlutar, búnaður, og nauðsynlegar eignir.
Dæmigert afleiðandi hörku
Rétt hitameðhöndlaður H13 íhlutur nær almennt endanlega hörku á svæðinu um það bil 48–52 HRC, þó að raunveruleg hörku fari eftir austenitizing ástandinu, slökkvitíðni, Hitastig hitastigs, biðtíma, og efnisefnafræði.
Innan tilgreinds temprunarbils, almenna þróunin er:
- Um 500°C: meiri hörku, með minni mýkingartengdri mýkingu.
- Um 550°C: nokkuð lægri hörku, almennt með meiri hörku og streitulosun.
Sambandið er ekki stranglega línulegt, og H13 geta sýnt auka herslu vegna útfellingar á fínum álkarbíðum við háhitahitun.
Af hverju er H13 tvöfalt hert?
Helsta ástæðan fyrir tvöföldu temprun er hegðun haldið austeníti eftir slökun.
Eftir fyrstu temprunarlotuna, sumt austenít sem varðveitt er getur breyst við kælingu í ferskt martensít.
Þetta nýmyndaða martensít hefur ekki enn gengist undir temprun og getur því innihaldið tiltölulega mikla afgangsstreitu og stökkleika.
Önnur hertunarlotan meðhöndlar þetta ferska martensít og hjálpar til við að framleiða einsleitari endanlega örbyggingu:
Slökkun → Fyrsta geðslag → Haldið austenítumbreyting → Ferskt martensít → Annað skap
Tvöföld temprun hjálpar einnig til við að ljúka viðeigandi úrkomuviðbrögðum og bæta samkvæmni hörku og víddarstöðugleika.
Fyrir stóra eða mjög mikilvæga H13 íhluti, A. þriðja skapið má nota þegar hitameðferðarforskriftin krefst þess, sérstaklega þar sem frekari stöðugleiki er gagnlegur.
Verkfræðileg þýðing
Markmiðið með H13 temprun er ekki bara að hámarka hörku.
Lokaskilyrðið verður að halda jafnvægi á hörku, heitur styrkur, hörku, hitauppstreytuþol, og víddar stöðugleiki.
Af þessum sökum, H13 deyja sem er mildaður við um það bil 500–550°C er hannaður til að halda nægilegri hörku fyrir slitþol á meðan hann þróar þá seiglu og skapþol sem þarf fyrir endurteknar hitauppstreymi og vélræna hleðslu í notkun.
11. Iðnaðarnotkun á hertu stáli
Hert stál er mikið notað í iðnaðarframleiðslu vegna þess að það veitir stjórnanlegt jafnvægi milli styrkleika, hörku, hörku, sveigjanleika, Þreytuþol, og víddar stöðugleiki.
Gírar og gírhlutar
Gír eru venjulega slökkt og fylgt eftir með temprun til að fá mikinn styrk og fullnægjandi hörku.
Hitunarmeðferðin dregur úr stökkleika og afgangsálagi sem tengist hertu ástandi á meðan viðhaldið er nægri hörku fyrir snertingu við tönn og slitþol.
Dæmigert íhlutir eru ma:
- Gírskiptingar
- Pinions
- Drifgírar
- SPROCKETS
- Skaft og gírskaft
Fyrir þunghlaðna gíra, endanlegt hitameðferðarástand er venjulega hannað í kringum þreytustyrk, snertistress, og viðnám gegn tannbroti frekar en hörku eingöngu.
Stokka, Ásar, og Pins
Slökkt og hert álstál er mikið notað fyrir stokka, Ása, Pinnar, og svipaðir vélarhlutar sem verða fyrir samsettri beygju, snúningur, Áhrif, og hringlaga hleðslu.
Samanborið við eins-slökkt uppbyggingu, rétt milduð martensitic uppbygging veitir verulega betri hörku og viðnám gegn sprunguútbreiðslu, sem gerir það hentugra fyrir kraftmikið hlaðna íhluti.
Uppsprettur
Vorstál krefst mikillar teygjustyrks og þreytuþols.
Hitun eftir herðingu er notuð til að stilla hörku og létta innri álag á meðan viðhalda styrkleika sem þarf fyrir endurtekna teygjanlega hleðslu.
Umsóknir eru m.a:
- Fjaðrir
- Lauffjaðrir
- Snúningsfjaðrir
- Fjöðrunaríhlutir
- Ventilfjaðrir
Nauðsynlegt er að stjórna temprunarástandinu vandlega því bæði of mikil mýkt og of stökk getur dregið úr líftíma vorsins.
Deys og verkfæri
Verkfærastál er almennt hert til að ná stýrðri blöndu af hörku, klæðast viðnám, hörku, og mótstöðu gegn mýkingu.
Verkfærastál eins og H13 er hert við tiltölulega háan hita til að fá hitastöðugleika og viðnám gegn endurtekinni hitun og kælingu.
Kaltvinnu- og háhraða verkfærastál nota mismunandi temprunaráætlanir eftir málmblöndukerfum og nauðsynlegum skurðar- eða mótunarafköstum.
Bifreiðaríhlutir
Hert stál er mikið notað í bílaframleiðslu fyrir íhluti sem verða að þola endurtekna vélræna hleðslu og högg.
Sem dæmi má nefna:
- Öxulskaft
- Stýrihlutir
- Drifskaft
- Að tengja íhluti
- Fjöðrun hlutar
- Sendingaríhlutir
Slökkva-og-temprunarmeðferð gerir þessum hlutum kleift að ná miklum styrk án þess að fórna hörku sem þarf fyrir raunverulegar þjónustuaðstæður.
Byggingar- og stórvirki
Þungir vélahlutar verða oft fyrir miklu álagi, áfall, Slípun, og hringlaga streitu. Hert álstál er því mikið notað til:
- Pinnar og bushings
- Vökvakerfisíhlutir
- Hlutir til gröfu og hleðsluvéla
- Kranaíhlutir
- Íhlutir landbúnaðarvéla
- Hlutar til námuvinnslubúnaðar
Í þessum umsóknum, tilskilið temprunarskilyrði er venjulega valið í samræmi við ríkjandi samsetningu höggþols, Þreytustyrkur, og klæðast mótstöðu.
Þrýsti- og orkubúnaður
Ákveðnir þrýstiburðar- og orkukerfishlutar nota slökkt og hert stál vegna þess að meðhöndlunin getur veitt mikinn styrk ásamt bættri hörku.
Umsóknir geta falið í sér:
- Hástyrkir þrýstihlutar
- Vélrænir hlutar sem tengjast hverflum
- Iðnaðarfestingar
- Aflgjafahlutir
- Þungir burðarhlutar
Fyrir öryggis mikilvæga íhluti, hitameðhöndlunarferlið er venjulega stutt af hörkuprófun, vélrænni prófun, víddarskoðun, og málmvinnslu sannprófun.
12. Tempering Beyond Steel: Gler, Súkkulaði, og önnur efni
Orðið „temprun“ er einnig notað á öðrum sviðum, en aðferðirnar eru mismunandi.
Glertemprun
Glerhitun felur í sér að gler er hitað í um 600–700°C og síðan kælt yfirborðið hratt með loftsprautum.
Yfirborðið dregst hraðar saman en innanrýmið, skapa þrýstiálag á yfirborð og togspennu í kjarna.
Þetta gerir hert gler mun sterkara og veldur því að það brotnar í smátt, barefli frekar en skörp brot. Það er notað í bílrúður, sturtuhurðir, og byggingarlistargler.
Súkkulaðitemprun
Súkkulaðitemprun er stýrt hitunar- og kælingarferli sem hvetur kakósmjör til að kristallast í stöðugu formi, þekktur sem Form V (beta kristalla).
Rétt mildað súkkulaði hefur gljáandi áferð, skörp smell, og slétt bræðsla. Ótemprað súkkulaði getur blómstrað, finnst kornótt, eða mýkjast of auðveldlega.
Önnur efni
Nokkrar járnblöndur, eins og ákveðin ál- og koparblendi, gangast undir úrkomuherðingu eða öldrunarmeðferðir sem stundum eru lauslega kallaðar temprun.
Samt, hugtakið er nákvæmast þegar það er notað um járnmálmvinnslu.
13. Niðurstaða
Hitun er grundvallarhitameðferðarferli til að umbreyta slökkt, mjög stressuð, og tiltölulega brothætt stál í stöðugra verkfræðiefni.
Mikilvægi þess liggur ekki bara í því að draga úr hörku, en við að stjórna örbyggingarþróun martensíts og koma á nauðsynlegu jafnvægi milli hörku, styrkur, hörku, sveigjanleika, og víddar stöðugleiki.
Hitastigið er áhrifamesta ferlibreytan, en það verður að skoða það saman við biðtíma, stál samsetning, fyrri austenitization og quenching skilyrði, íhlutastærð, og nauðsynlegar endanlegar eignir.
Rétt temprunarmeðferð er því stál-gráðu sérhæfð frekar en alhliða.
Kolefnisstál, ál burðarstál, kolefnisríkt stál, verkfærastál, háhraða stál, heitvinnu stál, og martensitic ryðfrítt stál geta öll sýnt mismunandi temprunarviðbrögð.
Í iðnaðarframleiðslu, Vel heppnuð temprun ætti að vera dæmd út frá endanlegri frammistöðu íhlutans - ekki af hitastigi einum saman.
Rétt stjórnað temprunarferli breytir mikilli hörku slökktu ástandsins í áreiðanlega samsetningu vélrænna eiginleika sem henta fyrir gír, stokka, uppsprettur, deyr, Bifreiðar hlutar, þungur búnaður, og aðrar krefjandi umsóknir.
Algengar spurningar
Hvað er temprun í stáli?
Hitun er hitameðhöndlunarferli þar sem hert stál er endurhitað að hitastigi undir mikilvægu umbreytingarsviði þess, haldið í tiltekinn tíma, og síðan kælt.
Það er fyrst og fremst notað til að draga úr stökkleika og afgangsálagi á sama tíma og nauðsynlegt jafnvægi á hörku fæst, styrkur, og hörku.
Dregur temprun úr hörku?
Fyrir flest hefðbundið slökkt stál, að auka hitunarhitastigið dregur almennt úr hörku og styrk en bætir seigleika og sveigjanleika.
Mjög blandað verkfærastál getur hegðað sér öðruvísi vegna aukaherðingar.
Hver er munurinn á mildun og glæðingu?
Hitun er venjulega framkvæmd á hertu stáli undir mikilvægu umbreytingarsviði til að breyta martensíti.
Gleðingu er almennt ætlað að mýkja stál og koma á sveigjanlegri, stöðug örbyggingu, oft nota hæg stýrða kælingu.
Hvernig er hert stál skoðað?
Dæmigerð skoðun getur falið í sér hörkuprófun, víddarskoðun, málmfræðiskoðun, og vélrænni prófun, með viðbótar yfirborðs- eða óeyðandi prófun þar sem krafist er af umsókninni eða forskriftinni.