

Í krefjandi vélrænni kerfum, trissa er miklu meira en einfalt rifahjól.
Það er burðarberandi flutningshluti sem verður stöðugt að stjórna reipi eða snúruhreyfingu, geislamyndakraftar, höggálag, núningur, og endurtekið hringrásarálag.
Þegar trissa starfar í krana, námubúnaður, sjóvélar, þungalyftingakerfi, eða öðru alvarlegu þjónustuumhverfi, gæði efnisins og framleiðsluferlisins hafa bein áhrif á áreiðanleika búnaðarins.
Þetta er þar sérsniðnar steypuhjól úr stáli bjóða upp á afgerandi verkfræðilegan kost.
Þessi grein kannar tæknilegar forsendur á bak við framleiðslu á sérsniðnum steypu stáli, allt frá stálflokkum og nákvæmnissteypu til vinnslu, hitameðferð, skoðun, Forrit, og birgjaval.
1. Hvað er steypt stál hjól?
A. steypu stáli trissu er vélrænn snúningshluti sem framleiddur er með því að steypa stáli í mót og í kjölfarið vinnsla mikilvæg yfirborð í nauðsynlegum málum.
Í lyfti- og reipimeðferðarkerfum, það er einnig almennt nefnt a skúfa.
Aðalhlutverk þess er að leiðbeina, áframsenda, eða styðja vír reipi eða álíka sveigjanlegan þátt á meðan þú flytur tilheyrandi vélrænni álag í gegnum miðstöðina og skaftið eða legusamstæðuna.
Ólíkt einföldu hjóli, trissa hefur vandlega hannaða hagnýta rúmfræði. The reipi gróp stjórnar hvernig reipið situr á skeifunni, meðan miðstöðin og holan flytja álagið til burðarskaftsins eða legufyrirkomulagsins.
Flansar hjálpa til við að halda kaðlinum innan grópsins og geta stuðlað að heildarbyggingarstífleika íhlutans.
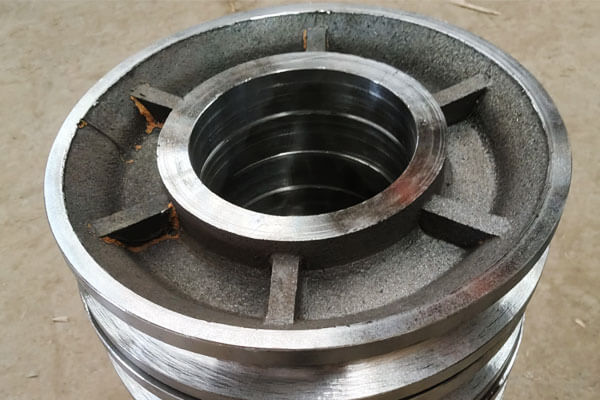
Helstu íhlutir í steyptu stáli
| Hluti | Virka | Lykilatriði í framleiðslu |
| Rífa/felgur | Styður og leiðir reipið | Groove prófíl, veggþykkt, klæðast viðnám |
| Rope Groove | Tekur á móti og leiðir reipið | Radíus, dýpt, nákvæmni prófílsins, yfirborðsástand |
| Flans | Hjálpar til við að halda kaðlinum á skeifunni | Hæð, þykkt, sammiðju |
Miðstöð |
Tengir trissuna við skaftið eða leguna | Mál nákvæmni, burðarvirki styrkur |
| Bore | Tekur fyrir skaft, bushing, eða legufyrirkomulag | Þvermál, Roundness, sammiðju |
| Keyway | Sendir tog þar sem við á | Staðsetning og víddarnákvæmni |
| Festingareiginleikar | Tengi við nærliggjandi búnað | Staða, Flatness, jöfnun |
Fyrir nákvæmni steypu stál trissu, þessir eiginleikar þurfa ekki allir sömu framleiðslunákvæmni.
Steypuferlið getur komið á fót flestum burðargetu, meðan CNC vinnsla er notuð fyrir holuna, burðarfletir, gróp, lyklabraut, enda andlit, og önnur mikilvæg viðmót.
2. Algengar einkunnir úr steypu stáli fyrir sérsniðnar hjóla
Efnisval í steypu stáli skal miðast við vinnuálag, áhrifaskilyrði, slitkröfur, rekstrarhitastig, tæringaráhrif, og nauðsynlegur endingartími.
Til viðbótar við hefðbundið kolsteypt stál, Sérsniðin trissuhönnun getur notað lágblandað stál, slitþolið stál sem er hátt mangan, eða tæringarþolið ryðfríu stáli þegar rekstrarumhverfi krefst aukinnar frammistöðu.
| Efni / Bekk | Alloy fjölskylda | Helstu eiginleikar frammistöðu | Dæmigert trissuforrit |
| ASTM A216 Gr. WCB | Kolsteypt stál | Góður styrkur, Framúrskarandi steypuhæfni, Góð vélvirkni, hagkvæm | Almennar trissur, efnismeðferð í iðnaði, ljós- til meðalþungra lyftukerfa |
| ASTM A216 Gr. WCC | Kolsteypt stál | Hærri tilgreindur styrkur en WCB, góð hörku og steypuþol | Þungvirkar iðnaðarhjólar, kranahlutar, krefjandi efnismeðferðarkerfi |
| Lágblendi steypt stál, Cr-Mo / Ni-Cr-Mo | Lágblandað steypt stál | Meiri styrkur, bætt harðni, góð hörku, betri þreytuárangur eftir hitameðferð | Kröftugar kranaskífur, byggingar lyftur, námubúnaður, háhlaðnar trissur |
| ASTM A148 hástyrktar einkunnir | Hástyrkt steypt stál | Mikill tog og ávöxtunarstyrkur, hentugur fyrir hitameðferð, sterka burðargetu | Aðalskífur, þungur lyftibúnaður, stórar iðnaðar trissur, háhlaðnar vélar |
ASTM A352 LCB / LCC |
Lághita steypt stál | Bætt höggþol við lágt hitastig, hentugur fyrir kalt þjónustuskilyrði | Útikranar, námubúnaður á köldu svæði, lyftikerfi í sjó og á sjó |
| Austenitic ryðfríu steypu stáli, CF8 / CF8M | Ryðfrítt steypt stál | Framúrskarandi tæringarþol, góð hörku, hentugur fyrir umhverfi sem inniheldur klóríð með takmarkanir sem eru sérstakar fyrir einkunn | Marine trissur, ætandi efnismeðferðarkerfi, efna- og matvælavinnslutæki |
| Hadfield Steel, ASTM A128 Gr. B | Hámangan austenítískt stál | Framúrskarandi höggþol og sterk vinnuherðandi viðbrögð við slípiefni | Námubúnaður, meðhöndlun slípiefna, áhrifamikil trissu- og skeifunotkun |
| Bórblandað steypt stál | Bórblendi stál | Mikil herðni, sterk slitþol eftir hitameðferð, hentugur fyrir krefjandi hringlaga hleðslu | Miðlungs- í þungar trissur, slitsterkur efnismeðferðarbúnaður |
3. Sérsniðið framleiðsluferli úr steypu stáli
Framleiðsluferlið fyrir sérsniðna steypu úr stáli er stjórnað röð þar sem mynstur nákvæmni.
Vegna þess að trissan er burðarhlutur, steypustöðin verður að huga sérstaklega að rífunarhlutanum, miðstöð, flansskipti, og önnur svæði þar sem staðbundnar breytingar á þykkt hluta geta haft áhrif á storknun og innri steypugæði.
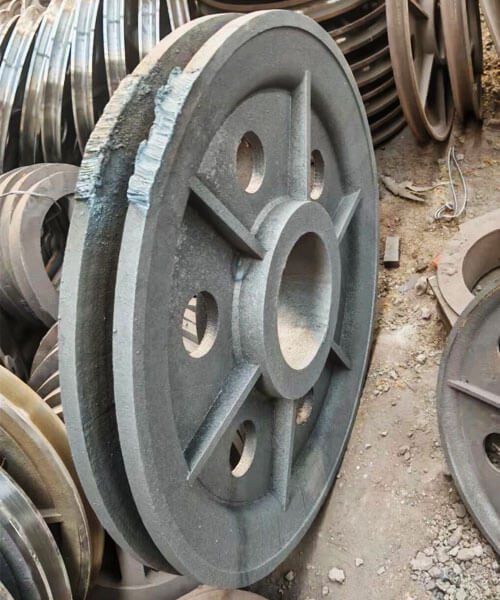
Mynsturgerð
Mynsturgerð ákvarðar grunnrúmfræði trissuholsins og hefur því bein áhrif á steypunákvæmni.
Mynstrið verður að endurskapa skeifuna, miðstöð, flans, og aðrar steyptar eiginleikar á sama tíma og þeir innihalda viðeigandi rýrnunarheimild og vinnsluheimild.
Fyrir Fjárfesting steypu, vaxmynstur er venjulega framleitt með því að sprauta vaxi í nákvæmnismót.
Vaxmynstrið táknar náið endanlega rúmfræði trissunnar og er síðan notað til að búa til keramikskelina.
Til sandsteypu, Mynstrið er venjulega gert úr plastefni, Viður, Málmur, eða önnur viðeigandi efni og eru notuð til að mynda mygluholið.
Fer eftir hönnun trissu, Mynstrið getur einnig falið í sér dráttar- og skilnaðarfyrirkomulag til að leyfa áreiðanlega að fjarlægja myglu.
Fyrir sérsniðna trissuframleiðslu, mynsturhönnunin ætti að greina skýrt á milli steyptra yfirborðs og yfirborðs sem þarfnast lokavinnslu.
Of mikil vinnsluheimild eykur efnisflutning og kostnað, á meðan ófullnægjandi heimild getur gert það erfitt að ná tilgreindum lokastærðum.
Mót- og kjarnagerð
Mótið skilgreinir ytri rúmfræði steyptu stálskífunnar, en kjarna eru notaðir þar sem innri holrúm eða göngur geta ekki myndast beint af mynstrinu.
In Sandsteypu, valin sand- og bindiefniskerfi eru þjappað í kringum mynstrið til að búa til moldholið.
Kjarna getur verið staðsettur til að framleiða miðholið eða aðra innri eiginleika.
Kjarnastyrkur, víddar nákvæmni, gegndræpi, og staðsetning er sérstaklega mikilvæg vegna þess að tilfærsla meðan á hella stendur getur haft áhrif á borun og veggþykkt.
In Fjárfesting steypu, vaxmynstrið er endurtekið húðað með eldföstum keramiklausn og stucco til að byggja upp fjöllaga skel.
Eftir að nægur skelstyrkur hefur verið náð, vaxið er fjarlægt og keramikmótið brennt.
Mótið eða skelin verður að veita nægjanlegan styrk til að standast bráðið stál en veita einnig viðeigandi gegndræpi og hitauppstreymi..
Fyrir nákvæmni steypuhjóla, galla í mótinu er hægt að flytja beint á steypuyfirborðið eða breyta víddarnákvæmni mikilvægra eiginleika.
Stálbræðslu og efnaeftirlit
Valið steypustál er brætt í samræmi við kröfur tilgreindrar málmblöndu.
Hægt er að nota örvunarbræðslu eða rafbogabræðslu, allt eftir málmblöndunni, steypubúnaði, og framleiðslukröfur.
Áður en hellt er, bráðinn málmur er venjulega athugaður með efnagreiningu, oft með a litrófsmælir, til að sannreyna að kolefni og málmblöndur falli innan tilgreinds samsetningarbils.
Bræðsluundirbúningur getur einnig falið í sér:
- Slaghreinsun
- Deoxidation
- Hitastilling
- Inntökueftirlit
- Hitaauðkenning og rekjanleiki
Efnaeftirlit er sérstaklega mikilvægt fyrir sérsniðnar trissur vegna þess að stálflokkurinn ákvarðar viðbrögðin við síðari hitameðferð og hefur áhrif á styrkleika, hörku, klæðast hegðun, og afköst við lágan hita.
Hlið, Fóðrun, og Hella
Hliðar- og fóðrunarkerfið verður að vera hannað þannig að bráðna stálið fylli hjólholið mjúklega og að hægt sé að bæta upp rýrnun storknunar á áhrifaríkan hátt.
Rúmfræði trissu getur falið í sér tiltölulega þunga hluta í kringum miðstöðina og umskipti frá miðstöð til rífunar.
Þessi svæði geta haldist fljótandi lengur en þynnri hlutar og þurfa því viðeigandi fóðrun.
Hlið og riser kerfið er hannað til að stjórna:
Málmflæði → fyllingarröð → hitajafnvægi → stefnubundin storknun → rýrnunarbætur
Við upphellingu, hitastig og helluhraða verður að vera stjórnað innan vinnslugluggans sem komið er á fyrir ál- og mótakerfið.
Of lágt málmhiti getur leitt til ófullnægjandi fyllingar eða köldu lokunar, á meðan óviðeigandi flæðisskilyrði geta aukið ókyrrð og möguleika á oxíði eða innilokunartengdum galla.
Þar sem þörf krefur, steypuhermi er hægt að nota til að meta fyllingu og storknun fyrir framleiðslu og til að bera kennsl á hugsanlega heita bletti eða fóðrunarvandamál.
Storknun og kæling
Þegar holrúmið hefur verið fyllt, bráðna stálið byrjar að storkna.
Þetta stig er mikilvægt vegna þess að stál verður fyrir rúmmálssamdrætti við kælingu, og illa stjórnað storknun getur valdið rýrnunarholum, innri porosity, heit sprunga, og afgangs streitu.
Markmiðið er almennt að stuðla að stýrðu og helst stefnubundnu storknunarmynstri, þar sem þyngri hlutar eru áfram fóðranlegir þar til nægilegur málmur hefur storknað annars staðar.
Fer eftir steypuhönnun, steypa má nota:
- Risar
- Hrollur
- Stjórnað hitastigi myglunnar
- Fínstillt kaflaskipti
- Sérstakar upphellingarskilyrði
Kælihegðunin hefur einnig áhrif á örbygginguna og vélræna eiginleika sem myndast.
Of miklir eða ójafnir hitastiglir geta stuðlað að bjögun og afgangsálagi, sérstaklega í stórum eða rúmfræðilega flóknum trissum.
Shakeout og steypuhreinsun
Eftir að steypan hefur kólnað nægilega, mótið eða keramik skelin er fjarlægð.
Fyrir sandsteypur, þessi aðgerð er almennt nefnd hristingur, þar sem hertu sandmótið og kjarnarnir eru brotnir frá steypunni.
Fyrir fjárfestingarsteypu, keramikhúðin er fjarlægð vélrænt eða unnin á annan hátt til að afhjúpa stálsteypuna.
Steypan er síðan aðskilin frá hliðar- og risarkerfi sínu. Dæmigerð hreinsunaraðgerðir eru ma:
- Að klippa af hliðum og riserum
- Mala
- Skotsprengingar
- Fjarlæging á viðloðandi moldefni
- Staðbundin klæðning á óvirkum yfirborðsóreglum
Tilgangurinn með þessu stigi er að fá hreina steypu sem hentar til hitameðhöndlunar og skoðunar á meðan forðast óþarfa fjarlægingu á grunnmálmi.
4. Nákvæm vinnsla á steypu stáli hjólum
Nákvæmni CNC vinnsla breytir steypu stáli trissunni úr nánast netlaga steypu í fullunninn virkan íhlut.
Kaðalrófið, ól, lyklabraut, miðstöð, og uppsetningarhliðar eru aðal vélrænni eiginleikarnir vegna þess að víddarnákvæmni þeirra og staðsetningartengsl hafa bein áhrif á reipispor, snúningur, álagsdreifingu, og samsetningu.
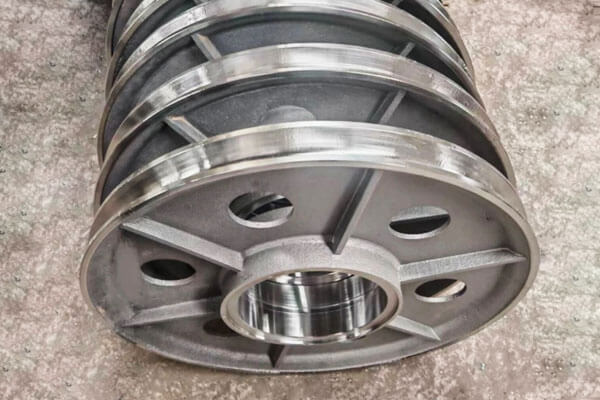
Rope Groove Machining
Kaðalrópið er eitt mikilvægasta virkniflöt trissunnar. radíus þess, dýpt, breidd, og snið verður að passa við gerð reipi og þvermál.
Undirstærð gróp getur takmarkað reipið óhóflega, á meðan of stór eða óviðeigandi laguð gróp getur veitt ófullnægjandi stuðning og aukið aflögun og slit á reipi.
Fyrir vírtaugar, grópradíusinn er því venjulega hannaður til að veita rétta reipisæti frekar en að passa einfaldlega við nafn reipisins.
Grópurinn er almennt smíðaður á CNC beygjuvél með því að nota form eða sniðverkfæri.
Eftir gróft og klára að snúa, mala eða fægja má nota þar sem þörf er á fínni og samkvæmara yfirborði.
Boravinnsla
Holan veitir tengi við skaftið, lega, eða bushing, svo þvermál hans, Roundness, og sammiðju verður að vera vandlega stjórnað.
Holan er venjulega framleidd með leiðindum, rembing, eða nákvæmnisslípun.
Það fer eftir nauðsynlegri passa og notkun, víddarvikmörk má tilgreina í hundraðustu úr millimetra, til dæmis um ±0,02 til ±0,05 mm fyrir sum nákvæmni.
Raunverulegt umburðarlyndi ætti að vera ákvarðað af bolnum/legunum, stærð trissu, og viðeigandi verkfræðiforskrift.
Mikilvægast, holan verður að viðhalda tilskildu staðsetningarsambandi við strenggróp og ytra yfirborð rífunnar.
Keyway og Spline Machining
Þar sem trissan er fest beint á lyklaskaft, breidd lyklabrautarinnar, dýpt, og hornstaða verður að vera nákvæm.
Jöfnun þess við trissuna er mikilvæg fyrir rétta samsetningu og álagsflutning.
Fyrir forrit sem krefjast meiri toggetu eða nákvæmari snúningstengingar, Nota má spennutengingar.
Í báðum tilfellum, vinnslu nákvæmni er nauðsynleg til að koma í veg fyrir of mikið bakslag, staðbundinn streitustyrkur, eða truflun á samsetningu.
Miðstöð, Andlit, og flansvinnsla
Nafið og endaflötin gætu þurft að snúa, Milling, eða mala til að fá nauðsynlegar stærðir og yfirborðsástand.
Festingarhliðar verða að vera nægilega flatar og rétt stilltar til að tryggja stöðuga samsetningu.
Rúmfræði flans krefst einnig stjórnunar vegna þess að óhófleg breytileiki getur haft áhrif á reipihald og sambandið milli grópsins og umhverfisbyggingarinnar..
Einbeitni og úthlaup
Sammiðja holunnar miðað við strenggróp er sérstaklega mikilvæg fyrir snúningshjól.
Óhófleg sérvitring eða geislamyndahlaup getur valdið ójafnri hreyfingu á reipi, Titringur, ójafn hleðsla, og viðbótar leguálag.
Runout er venjulega staðfest með því að nota skífuvísir, nákvæmni mælir, eða samræma mælitæki.
Fyrir mikilvæga hluti, það sem á við TIR (Heildarvísitallestur) kröfu ætti að vera skilgreint á verkfræðilegri teikningu frekar en að nota almennt gildi.
Dynamic Balancing
Háhraða snúningshjól geta þurft kraftmikla jafnvægisstillingu eftir vinnslu.
Ójafnvægi myndar miðflóttakrafta sem eykst með snúningshraða og getur stuðlað að titringi og leguhleðslu.
Jöfnun fer fram á sérstakri jafnvægisvél. Það fer eftir leiðréttingaraðferðinni, Hægt er að fjarlægja lítið magn af efni eða bæta við jafnvægislóðum til að ná tilskildu jafnvægisástandi.
Fyrir lágan hraða, þungt hlaðnar skífur, jafnvægiskröfur geta verið vægari en fyrir háhraða snúningshjól.
5. Yfirborðsfrágangur og hitameðhöndlun á steyptu stáli
Hitameðferð ákvarðar vélrænt ástand steypu stálsins, en yfirborðsfrágangur staðfestir nauðsynlegt ástand hagnýtra og óvarinna yfirborða.
Hvort tveggja verður að skoða saman við fyrirhugaða álag, klæðast, reipi gerð, rekstrarumhverfi, og þjónustulíf.
Hitameðferð
Hitameðferðarlotan er valin í samræmi við steypustálflokk og nauðsynlega vélræna eiginleika. Algengar meðferðir eru ma:
| Hitameðferð | Aðaltilgangur |
| Normalizing | Betrumbæta steypu örbygginguna og koma á einsleitari vélrænni ástandi |
| Glitun | Draga úr hörku, bæta vélhæfni, og létta innra álag |
| Slökkun og temprun | Þróaðu meiri styrk og hörku með stýrðri hörku |
| Streitulosandi | Draga úr afgangsspennu frá steypu, suðu, eða vinnsla |
| Yfirborðsherðing | Auka slitþol á völdum flötum eins og reipi |
Fyrir burðarhjól, Hægt er að velja slökkvun og temprun fyrir viðeigandi kolefnis- og lágblandað steypt stál þegar meiri vélrænni afköst er krafist.
Hitastigið verður að vera stillt í samræmi við stálflokkinn og nauðsynlegt jafnvægi milli hörku og seiglu.
Yfirborðsherðing á grópnum
Þar sem snerting við reipi veldur verulegu sliti, staðbundin yfirborðshörðnun kemur til greina.
Fer eftir efni og hönnun, aðferðir eins og örvunarherðing, loga herða, eða nítrun gæti átt við.
The treatment should be applied selectively because excessive surface hardness or an unsuitable hardened depth can reduce toughness or create undesirable residual stresses.
The groove material condition therefore needs to be considered together with the rope material and actual contact conditions.
Groove Surface Finish
Surface finish directly affects the interaction between the pulley groove and the rope.
A rough surface can increase local abrasion and accelerate rope wear, while an appropriately finished groove provides smoother contact.
A typical target for machined pulley grooves may be around Ra 1,6–3,2 μm, although the required value should be specified according to the rope type, Rekstrarhraði, hleðsla, Smurning, and design standard.
Surface finish should not be considered independently of groove geometry.
Slétt en rangt sniðin gróp getur samt valdið of miklu sliti á reipi, á meðan rétt snið með stýrðri yfirborðsáferð veitir stöðugra snertiskilyrði.
Húðun og tæringarvörn
Steypustál trissur notaðar utandyra eða í rakt og ætandi umhverfi gætu þurft hlífðarhúð. Algengar valkostir eru ma:
- Epoxý húðun
- Pólýúretan húðun
- Sinkríkur grunnur
- Önnur iðnaðar tæringarvarnarkerfi
Fyrir sjó- eða úthafsþjónustu, Árásargjarnari tæringarvarnarkerfi má tilgreina í samræmi við umhverfisáhrif og húðunarforskrift.
Snertiflötur fyrir reipi er oft meðhöndlaður öðruvísi en yfirborð sem snertir ekki. Þykkt húðunar má ekki breyta víddum rifa eða trufla kaðalsæti.
Í forritum þar sem víddarnákvæmni er mikilvæg, grópurinn getur því verið óhúðaður eða fengið vandlega stjórnaða meðferð.
Samhæfni við reipi
Yfirborðsfrágangur og rúmfræði rifa verður að lokum að skoða ásamt reipiforskriftinni. Vír reipi og gervi reipi þurfa ekki endilega sömu gróp hönnun.
Fyrir vír reipi, grópin ætti að veita fullnægjandi stuðning en forðast of mikla klemmu eða aflögun.
Syntetísk reipi geta þurft mismunandi gróp rúmfræði og yfirborðseiginleika vegna minni beygjustífleika og mismunandi snertihegðun.
Þess vegna, framleiðandinn ætti að staðfesta þvermál strengsins, smíði, Efni, rekstrarálag, og þjónustuskilyrði áður en gengið er frá grópvinnslu og yfirborðsmeðferð.
Þetta tryggir að fullbúna steypustálhjólið sé hönnuð sem samþættur hluti af reipimeðferðarkerfinu frekar en sem einangraður snúningshluti.
6. Helstu gæðakröfur fyrir steypta stálhjóla
Gæðakröfur til steypustálhjóla eru knúnar áfram af öryggi, Áreiðanleiki, og þjónustulíf. Eftirfarandi er nauðsynlegt.
Efnisvottun. Efnasamsetning og vélrænir eiginleikar verða að vera sannprófaðir og skjalfestir. Greiningarvottorð og vélrænni prófunarskýrslur ættu að fylgja hverri framleiðslulotu.
Innri heilbrigði. Steypur verða að vera lausar við skaðlega galla eins og rýrnunargljúp, gasporosity, innifalið, og sprungur. Óeyðandi próf eru notuð til að sannreyna innri gæði.
Víddar nákvæmni. Groove prófíl, borastærð, sammiðju, úthlaup, og lykilstærðir verða að uppfylla kröfur um teikningu. Skýrslur um víddarskoðun skulu liggja fyrir.
Yfirborðsgæði. Róp og holfletir verða að vera lausir við galla sem gætu skemmt reipi eða valdið misskiptingum. Mæla skal og skjalfesta grófleika yfirborðs.
Staðfesting á hitameðferð. hörkuprófun og, þar sem þess er krafist, örbyggingarskoðun staðfestir að hitameðferð hafi verið framkvæmd rétt.
Hleðsluprófun. Fyrir mikilvæg forrit, sönnunarprófun eða eyðileggjandi prófun gæti verið nauðsynleg til að sannreyna styrkleika og öryggi.
7. Notkun sérsniðinna steypu stálhjóla
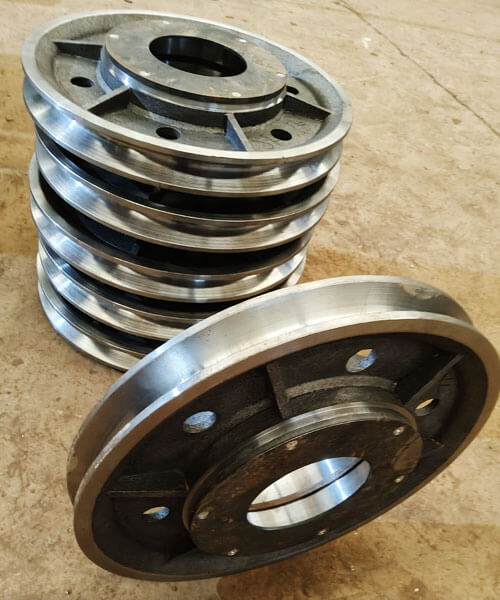
Kranar og lyftibúnaður
Kranar eru eitt mikilvægasta forritið fyrir steypta stálhjóla.
Rífur í hífikerfi flytja ítrekað álag frá vírreipi yfir á bol eða legusamstæðu og geta orðið fyrir högghleðslu við lyftingu, lækkun, hröðun, og stoppa.
Sérsniðnar steyptar stálhjólar eru notaðar í:
- Loftkranar
- Gantry kranar
- Færanlegir kranar
- Turnkranar
- Hafnarkranar
- Kranablokkir og krókasamstæður
- Vinnu- og dráttarkerfi
Fyrir krananotkun, grópsniðið, samband þvermáls þvermáls við reipi þvermáls, ól, og burðarvirki verður að passa við lyftikerfið.
Námubúnaður
Námuvinnsluvélar setja sérstaklega erfiðar aðstæður á vélræna íhluti vegna mikils álags, slípiryk, Áhrif, samfelldan rekstur, og erfitt viðhaldsumhverfi.
Hægt er að nota steypustálshjóla og -skífur í hífibúnað, reipi meðhöndlunarkerfi, færibönd, og aðrar stórvirkar vélar.
Í notkun sem felur í sér alvarleg högg og núning, efnisval og yfirborðshörku geta orðið sérstaklega mikilvæg.
Byggingar- og efnismeðferðarbúnaður
Byggingarvélar eru oft með hjólakerfi til að lyfta, staðsetningu, spenna, eða beina vír reipi.
Dæmigert forrit eru ma:
- Byggingarlyftur
- Efnismeðferðarkerfi
- Vindur
- Lyftifestingar
- Kapalstýrikerfi
- Sérhæfðar meðhöndlunarvélar
Sérsniðin steypa er sérstaklega gagnleg þegar venjuleg trissa getur ekki uppfyllt nauðsynlegar stærðir eða uppsetningarstillingar.
Sjávar- og úthafsbúnaður
Sjávar- og sjávarumhverfi sameina vélræna hleðslu og raka, útsetning fyrir saltvatni, tæring, og takmarkaður aðgangur til viðhalds.
Hægt er að setja sérsniðna steypu stálhjóla inn í:
- Sjókranar
- Úthafslyftibúnaður
- Vindur um borð
- Viðlegukerfi
- Þilfarsvélar
- Búnaður til að meðhöndla kapal og reipi
Fyrir þessar umsóknir, efnið og tæringarvarnarkerfið ætti að vera valið í samræmi við raunverulegt sjávarumhverfi.
Ryðfrítt steypt stál kemur til greina þegar tæringarþol er aðalkrafa.
Olíu- og gasbúnaður
Olíu- og gasbúnaður getur orðið fyrir miklu álagi á trissur og rúður, Titringur, ætandi andrúmsloft, og samfelldar rekstrarlotur.
Hægt er að nota sérsniðna steypta stálhluta í lyftingum, hífingu, og sérhæfðan efnismeðferðarbúnað.
Þar sem forritið er öryggis mikilvægt, efnislýsinguna, NDT kröfur, hitameðferð, og ætti að skilgreina rekjanleika fyrirfram.
Iðnaðarvélar
Sérsniðnar trissur eru einnig notaðar í iðnaðarbúnaði fyrir:
- Kapalleiðing
- Spennukerfi
- Lyftingar
- Færikerfi
- Sérhæfður flutningsbúnaður
- Sjálfvirkar meðhöndlunarvélar
The major advantage of a custom design is that the pulley can be developed around the complete equipment interface rather than forcing the equipment to accommodate a standard pulley.
8. Kjarnakostir nákvæmni steypu stálhjóla
Precision cast steel pulleys offer several advantages over alternatives.
- Mikill styrkur og hörku: Cast steel can withstand heavy loads, Áhrif, and fatigue better than cast iron or aluminum.
- Hönnunarsveigjanleiki: Casting allows complex shapes, samþættir eiginleikar, and optimized material distribution.
- Nær-net lögun: Casting reduces machining time and material waste compared with fabrication from plate or bar.
- Suðuhæfni: Steel castings can be welded and repaired, unlike cast iron.
- Sveigjanleiki: Casting is economical for both small and large production runs, and for very large pulleys that would be difficult to fabricate.
- Stöðug gæði: A controlled foundry process produces repeatable properties and dimensions.
- Aðlögun: Málmblöndur, hitameðferðir, and machining can be tailored to the application.
- Hagkvæmni: Fyrir mörg forrit, steyptar stálhjólar bjóða upp á bestu samsetningu af frammistöðu og heildarkostnaði.
9. Cast Steel Pulley vs Cast Iron Pulleys
Bæði er hægt að framleiða steypustál og steypujárn með steypu, en vélrænni hegðun þeirra, höggþol, burðargetu, og dæmigerð þjónustuskilyrði eru verulega mismunandi.
| Kjarnaeinkenni | Cast Steel Trilla | Steypujárnshjól |
| Styrkur | Mikill tog og ávöxtunarstyrkur; hentugur fyrir mikið hlaðna íhluti | Almennt lægri, sérstaklega fyrir grátt steypujárn |
| Hörku | Mikil hörku og betri viðnám gegn högghleðslu | Minni hörku; grátt járn er tiltölulega brothætt |
| Höggþol | Frábært fyrir endurtekna eða skyndilega hleðslu | Takmörkuð við alvarleg áhrif |
| Sveigjanleika | Veruleg plastaflögunargeta fyrir brot | Lágt fyrir grátt steypujárn; mjög einkunnaháð |
| Þreytaárangur | Almennt betra fyrir hringlaga og kraftmikla hleðslu | Takmarkaðari, sérstaklega þar sem streitustyrkur er til staðar |
| Klæðast viðnám | Hægt að bæta með álfelgur og hitameðferð | Gott í sumum steypujárnsflokkum, sérstaklega við stöðugar rennandi aðstæður eða slípiefni |
Vélhæfni |
Gott, en harðari málmblöndur gætu krafist stjórnaðrar CNC vinnslu | Generally excellent, sérstaklega fyrir grátt steypujárn |
| Casting getu | Hentar fyrir flókið, samþættar burðargeometríur | Frábær steypuþol og hentugur fyrir flókin form |
| Hitameðferð | Hægt að staðla, annealed, slökkt og temprað, eða yfirborð hert eftir gráðu | Hitameðferðarvalkostir eru mjög háðir járnflokki og eru almennt takmarkaðri fyrir grátt járn |
| Þungaþjónusta | Hentar vel fyrir krana, Námuvinnsla, hásingar, og erfiðar vélar | Hentar betur við léttari eða stöðugri hleðsluaðstæður |
| Brothegðun | Þolir betur ofhleðslu og högg fyrir brot | Viðkvæmari fyrir brothættum brotum við of mikið lost |
| Efnislegur kostnaður | Almennt hærri | Almennt lægri |
| Besti Core Advantage | Styrkur, hörku, og áreiðanleiki undir krefjandi álagi | Kostnaðarhagkvæmni, steypuhæfni, og vélvirkni |
10. Af hverju að velja DEZE sem framleiðanda þinn sérsniðna steypu stálhjóla?
Þessi tækni veitir sérsniðin framleiðsla á steypu stáli frá nákvæmni steypu í gegnum CNC vinnslu og lokaskoðun, sem gerir kleift að þróa og framleiða allan íhlutinn í samþættu framleiðsluferli.
Framleiðsluaðferð okkar byrjar með verkfræðilegri endurskoðun og efnisvali, fylgt eftir með mynsturþróun, mótagerð, stjórnað stálbræðslu og úthellingu, storknun, hitameðferð, nákvæmni vinnslu, og gæðaeftirlit.
Hægt er að velja mismunandi steypu stál efniskerfi í samræmi við vinnuálag, áhrifaskilyrði, hitastig, klæðast, og tæringaráhrif.
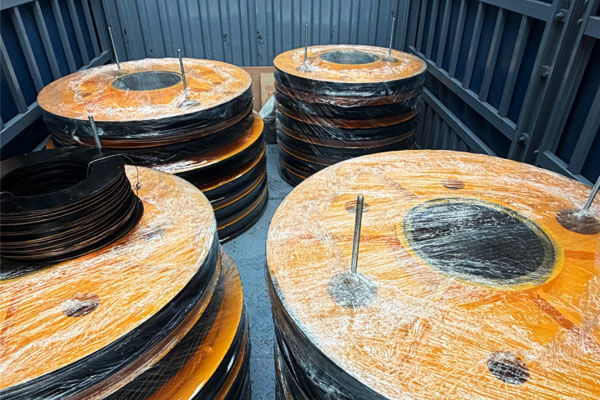
Þar sem þess er krafist, framleiðsluferlið getur falið í sér sannprófun á hörku og viðeigandi NDT, þar á meðal PT, MT, UT, eða RT, samkvæmt forskrift íhluta.
Markmiðið er ekki bara að útvega hrásteypu. Það er til að útvega fullunna sérsniðna trissu með stýrða efniseiginleika, nákvæm virkni rúmfræði, stöðug vinnsla, og rekjanleg gæðaskjöl.
11. Niðurstaða
Sérsniðnar steyptar stálhjólar eru hannaðir íhlutir fyrir notkun þar sem burðargeta, höggþol, klæðast frammistöðu, víddar nákvæmni, og langtímaáreiðanleiki er mikilvægur.
Their performance depends on the combined quality of the material, steypu, hitameðferð, vinnsla, og skoðun.
Precision casting provides an efficient route for producing complex pulley geometry with an integrated sheave and hub structure while reducing unnecessary machining.
Subsequent CNC machining establishes the critical dimensions of the rope groove, ól, lyklabraut, miðstöð, and mounting surfaces.
Heat treatment can then provide the required balance of strength, hörku, og hörku, while inspection confirms casting integrity and dimensional accuracy.
For crane, Námuvinnsla, smíði, Marine, úti á landi, olía og gas, and industrial machinery applications, the correct pulley should be selected according to the rope specification, hleðsluástand, rekstrarumhverfi, and applicable technical requirements.
A properly engineered cast steel pulley is not simply a wheel with a groove; það er burðarhlutur þar sem rúmfræði hans og efnisástand hefur bein áhrif á áreiðanleika alls reipi meðhöndlunarkerfisins.
Algengar spurningar
Hver er munurinn á steypu stáli og steypujárni?
Steypt stál hefur meiri styrk og hörku og er suðuhæft.
Steypujárn er ódýrara og auðveldara í vinnslu en er stökkara og ekki auðvelt að soðið.
Hvert er rifasnið á trissu?
Grópsniðið er lögun rásarinnar sem setur reipið eða snúruna.
Það verður að passa við þvermál reipi og byggingu til að tryggja rétt sæti, lágmarka slit, og koma í veg fyrir útrás.
Hvers vegna er hitameðhöndlun mikilvæg fyrir steypu stálhjóla?
Hitameðferð stjórnar styrkleika, hörku, hörku, og afgangsspennu. Það tryggir að trissan þoli þjónustuálag sitt án ótímabæra bilunar.
Hvernig eru gæði trissu sannprófuð?
Gæði eru staðfest með efnisvottun, víddarskoðun, ekki eyðileggjandi próf (litarefni skarpskyggni, segulmagnaðir ögn, ultrasonic, Röntgenmynd), hörkuprófun, og álagsprófun þar sem þess er krafist.
Hægt að gera við steypta stálhjóla?
Já. Steel castings can be welded and repaired, unlike cast iron. Viðgerðir ættu að vera framkvæmdar af hæfum suðumönnum með viðurkenndum aðferðum.
Hvaða yfirborðsfrágangur er nauðsynlegur fyrir trissugróp?
Nauðsynlegur frágangur fer eftir gerð reipisins, Rekstrarskilyrði, and design specification.
A machined groove around Ra 1,6–3,2 μm may be appropriate for some applications, but there is no universal roughness value for every pulley.
Af hverju er sammiðja mikilvægt fyrir trissu?
The bore and rope groove must maintain an appropriate positional relationship. Excessive eccentricity or runout can cause uneven rotation, unstable rope movement, Titringur, and nonuniform loading.

