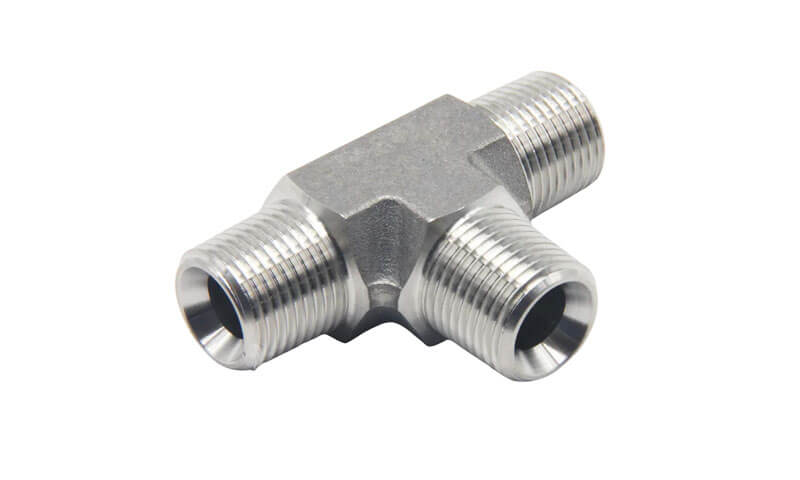
A. teigur úr ryðfríu stáli is a three-port pipe fitting designed to divide, sameina, or redirect fluid flow within a piping system.
Unlike a simple section of pipe, teigur verður að samþætta þrjár flæðisrásir í einn þrýstihaldandi líkama en viðhalda nægjanlegum vélrænum styrk, controlled wall thickness, víddar nákvæmni, and reliable connections to adjacent piping.
Í krefjandi umsóknum, rúmfræði kvíslamótanna hefur einnig áhrif á flæðisdreifingu, staðbundinn streitustyrkur, þrýstingsfall, and long-term service reliability.
Fyrir flóknar sérsniðnar teigur, Fjárfesting steypu (tapað vax steypa) veitir skilvirka leið til að endurskapa þrívíddarmótin milli hlaupa og greinarganga á meðan líkamanum er haldið sem samþættri steypu.
Steypan staðfestir heildarbyggingarrúmfræði, en CNC vinnsla getur síðan framleitt þræði, leiðindi, Þéttingarflöt, stærð innstungu, og önnur hagnýt tengi við nauðsynleg vikmörk.
1. Hvað er teigur úr ryðfríu stáli?
A. teigur úr ryðfríu stáli er þríhliða píputengi með einni aðalgangi og einni greinargangi sem skerast með stýrðri rúmfræði.
Það er notað til að skipta vökvastraumi í tvær áttir, sameina tvo strauma í einn, eða útvega greinartengingu við annan hluta lagnakerfis.
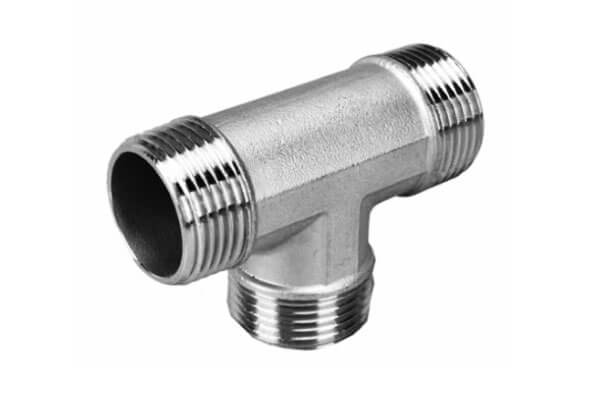
Opin þrjú eru venjulega nefnd tveir endar á run og branch. In an equal tee, tengistærðirnar þrjár eru að nafninu til eins. In a reducing tee, greinin eða önnur hlið hlaupsins er með minna þvermál.
Vegna þess að gangarnir þrír skerast í tiltölulega þéttum líkama, tengingin er tæknilega krefjandi en bein píputengi.
Framleiðandinn verður samtímis að stjórna rúmfræði innri ganganna, external wall thickness, material soundness, og tengistærðir.
2. Material Engineering & Málmvinnsla
Efnisval er grundvallaratriði fyrir frammistöðu sérsniðins ryðfríu stáli teigur vegna þess að festingin verður samtímis að standast innri þrýsting, tæring, hitastig, vélrænni hleðslu, og framleiðsluskilyrði fjárfestingarsteypu.
Austenitísk ryðfríu stáli: CF8, CF8M, CF3, and CF3M
CF8 ryðfríu stáli
ASTM A351 CF8 er steypt austenítískt ryðfrítt stál sem samsvarar í stórum dráttum unnu 304 ryðfríu stáli.
Það inniheldur venjulega u.þ.b 18–21 vigt% króms og 8–11 vigt% nikkel, með kolefni takmarkað við u.þ.b 0.08 wt.% maximum.
CF8 veitir góða almenna tæringarþol, hörku, og steypu, sem gerir það hentugt fyrir vatn, gufu, matvælavinnslu, og mörg almenn iðnaðarvökvakerfi.
CF8M ryðfríu stáli
ASTM A351 CF8M er steypt 316-gerð og inniheldur venjulega u.þ.b 18–21 wt.% chromium, 9–12 wt.% nickel, og 2–3 vigt% mólýbden.
Mólýbden viðbótin bætir viðnám gegn staðbundinni tæringu, Sérstaklega hola og rifa tæringu, í mörgum umhverfi sem inniheldur klóríð.
CF8M er því mikið til skoðunar þar sem efnaváhrif, marine conditions, eða meira krefjandi vökvaþjónusta er um að ræða.
Fyrir soðnar eða suðuviðgerðar samsetningar, the low-carbon grades CF3 og CF3M getur veitt mikilvægan málmvinnslukost.
Kolefnisinnihald þeirra er almennt takmarkað við 0.03 wt.% maximum, dregur úr tilhneigingu til útfellingar krómkarbíðs á kornamörkum meðan á hitauppstreymi stendur.
Þetta hjálpar til við að draga úr hættu á ofnæmi og tengdri tæringu á milli korna, sérstaklega í kringum soðin svæði.
Tvíhliða og ofur tvíhliða ryðfríu stáli
Þegar teigur úr ryðfríu stáli verður fyrir háum klóríðstyrk, Sjó, aflandsumhverfi, eða krefjandi þrýstings- og hitastig, tvíhliða ryðfríu stáli getur veitt gagnlega samsetningu styrks og tæringarþols.
Tvíhliða 2205 Ryðfríu stáli
Tvíhliða 2205, almennt auðkenndur af US S32205 og tilheyrandi steypueinkunn CD3MN, inniheldur blandaða ferrític-austenitic örbyggingu, venjulega miðað við jafnvægisfasahlutfall eftir viðeigandi lausnarmeðferð.
Þessi tvífasa uppbygging gefur málmblöndunni umtalsvert hærri flæðistyrk en hefðbundið austenítískt steypt ryðfrítt stál á meðan það viðheldur sterkri viðnám gegn klóríðtengdum tæringaraðferðum.
Samanborið við CF8M, 2205 getur veitt um það bil tvöfaldan uppskeruþol, fer eftir viðeigandi vörulýsingu og hitameðhöndlunarástandi.
Það býður einnig upp á góða viðnám gegn klóríðálags tæringarsprungum, pitting, og sprungu tæringu.
Super tvíbýli 2507 Ryðfríu stáli
Super tvíbýli 2507, almennt tilnefndur US S32750 og tengist steypueinkunn CD3MWCuN, inniheldur hærra magn af króm, Molybden, og köfnunarefni en 2205.
Það veitir því meiri styrk og sterkari viðnám gegn staðbundinni tæringu, sem gerir það viðeigandi fyrir alvarlega sjó, úti á landi, og ferli umhverfi.
CK3MCuN Stainless Steel
CK3MCuN er öðruvísi en tvíhliða ryðfríu stáli. Það er a háblendi austenítískt ryðfrítt stál með verulegum mólýbdeni og köfnunarefnis viðbótum og er ætlað fyrir mjög ætandi umhverfi þar sem 304- eða 316-gerð efni geta ekki veitt nægjanlega viðnám.
Því ætti að íhuga það aðskilið frá tvíhliða og ofur tvíhliða efnum þegar valinn er steyptur ryðfrítt stál teigur.
3. Nákvæmni verkfræði & Framleiðsluferlisflæði
Producing a custom stainless steel tee by Fjárfesting steypu felur í sér röð vandlega stjórnaðra skrefa.
Each step influences the final quality, víddar nákvæmni, og vélrænni eiginleika.

CAD/CAM Mold Tooling og Solidification Simulation
Ferlið hefst með teikningu eða þrívíddarlíkani viðskiptavinarins. Verkfræðiteymi steypunnar býr til CAD líkan af teignum, including allowances for shrinkage, vinnsla, og drög.
Mótverkfæri er síðan hannað og unnið með CAM hugbúnaði.
Áður en verkfæri eru skorin, storknun og flæðishermi er framkvæmt með hugbúnaði eins og ProCAST eða MAGMA. Þessi uppgerð spáir fyrir um:
- Mold filling behavior and potential cold shuts.
- Storknarröð og rýrnunargljúpur.
- Heitir blettir og leifar álags.
- Staðsetning risa og kuldahrolls.
Eftirlíking gerir steypunni kleift að hámarka hlið og risering áður en málmi er hellt, draga úr prufa-og-villu og stytta þróunartíma.
Sjálfvirk mynstursprautun og vélræn keramikskelbygging
Vaxmynstur eru framleidd með því að sprauta bráðnu vaxi inn í mótunarverkfærin undir þrýstingi.
Sjálfvirkar innspýtingarvélar tryggja samræmdar mynsturstærðir, Þéttleiki, og yfirborðsfrágangur. Mynstur eru síðan sett saman á miðlægan hlaupara eða sprue, mynda tré.
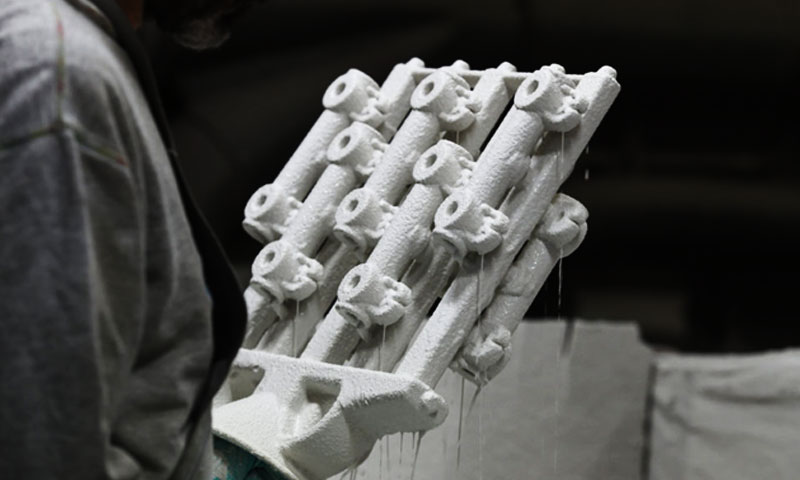
Trénu er dýft ítrekað í keramiklausn og húðað með stucco til að byggja upp keramikskel.
Þetta er oft gert með því að nota vélfæraskeljabygging Kerfi, sem tryggja stöðuga lagþykkt og þurrkun.
The kísilsól ferli er almennt notað fyrir ryðfríu stáli steypu vegna þess að það framleiðir slétt, sterk skel með framúrskarandi víddarstöðugleika.
Dewaxing, Skelja sintun, og Bráðnun
Eftir að skelin nær nægilega þykkt, það er hitað til að bræða út vaxið (afvaxun) og síðan hertað við háan hita til að styrkja keramikið.
Hertu skelin er hol mót sem er tilbúið til úthellingar.
Bræðsla fer fram í an örvunarofni, annað hvort í lofti eða undir lofttæmi, fer eftir álfelgur og gæðakröfum.
Efnafræði er staðfest með litrófsgreiningu áður en hellt er. Bráðnum málmi er hellt í forhitaða skelina, og steypunni er leyft að storkna við stýrðar aðstæður.
Frágangur eftir steypu
Eftir storknun, keramik skelin er brotin í burtu, og steypurnar eru skornar úr trénu. Hlið og stig eru fjarlægð með því að mala eða klippa.
Afsteypurnar gangast svo undir:
- Skotsprengingar: Til að fjarlægja leifar af keramik og yfirborðshrist.
- Slípun og frágangur: Til að fjarlægja hliðarstubba og blanda yfirborð.
- Lausn annealing: Til að endurheimta tæringarþol og hámarka eiginleika.
- Passivation: Til að fjarlægja laust járn og auka óvirka oxíðlagið.
- CNC þráður: Fyrir NPT, BSP, eða metrískur snittari endar.
- Undirbúningur fyrir fals eða rasssuðu: Til að uppfylla ASME B16.9 eða B16.11 kröfur.
- Skoðun og prófun: Mál, sjónrænt, Ndt, og þrýstiprófun.
Each step is documented and traceable, tryggja að fullunninn teigur uppfylli forskriftir viðskiptavinarins.
4. Teig úr ryðfríu stáli vs. Forged and Fabricated Tees
Fjárfestingar-kast, svikin, og tilbúnir ryðfríu stáli tees geta allir verið notaðir til að búa til þríhliða lagnatengingar,
en framleiðsluleiðir þeirra framleiða mismunandi samsetningar rúmfræði, málmvinnslu uppbygging, kröfur um vinnslu, framleiðsluhagfræði, and customization capability.
Valið ætti því að byggjast á raunverulegum þrýstiflokki, efnis einkunn, rúmfræði, framleiðslurúmmál, og viðeigandi lagnakröfur frekar en að gera ráð fyrir að eitt framleiðsluferli sé æðri.
| Kjarnaeinkenni | Teigur úr fjárfestingarsteyptu ryðfríu stáli | Forged Stainless Steel Tee | Fabricated Stainless Steel Tee |
| Framleiðsluregla | Bráðið ryðfrítt stál storknar í nákvæmni keramikmót | Upphituð unnin billet er plast aflöguð undir stýrðum smíðakrafti | Pípa, diskur, eða falsaðir íhlutir eru skornir, komið fyrir, og soðið |
| Flókin rúmfræði | Framúrskarandi | Gott, en lögun er takmörkuð með smíðaæfingum | High, en flókin rúmfræði getur krafist margra hluta |
| Smíði í einu lagi | Já | Já | Algengt samsett og soðið |
| Rúmfræði innri leiðar | Frábært fyrir viðeigandi fjárfestingarsteypuhönnun | Gott fyrir tiltölulega hefðbundna leið | Mjög sveigjanlegt, en tilbúningur kemur meira við sögu |
| Efnisuppbygging | Steypt örbygging, stjórnað með storknun og hitameðferð | Unnið, unnið uppbyggingu | Unnið/smíðað efni auk suðusvæða |
| Aðlögun | Frábært fyrir óstaðlaðar stærðir og greinarstillingar | Gott, en hömlur á verkfærum og smíði aukast með flækjustiginu | Frábært fyrir sérstakar eða mjög stórar stillingar |
| Vinnslukröfur | Miðlungs; tengi- og þéttifletir sem venjulega eru unnar | Oft miðlungs til mikils | Miðlungs til hátt eftir tilbúningi |
Suðu |
Engin burðarsuðu krafist í grunnteighlutanum | No structural weld required in the forged body | Multiple welds may be required |
| Tooling Requirement | Pattern/tooling required | Forging dies may be required | Lower dedicated tooling requirement |
| Complex Small-to-Medium Parts | Hentar mjög vel | Hentar vel | Can be less economical |
| Large Special Tees | Ferlaháð | Ferlaháð | Often practical |
| Endurtekin framleiðsla | Excellent once tooling is established | Framúrskarandi | Gott |
| Helstu framleiðslukostur | Complex integrated geometry with near-net shape | Smíðað vélrænni uppbyggingu og komið á mótsleiðum | Sveigjanleg framleiðsla með tiltölulega litlum upphafsverkfærum |
| Aðaltakmörkun | Krefst strangrar stjórnunar á steypustyrkleika og storknun | Less flexible for intricate geometry | Suðugæði, röskun, and residual stress require control |
5. Iðnaðarforrit & Raunveruleg dæmarannsóknir
Sérsniðnar teigar úr ryðfríu stáli eru notaðar í fjölmörgum atvinnugreinum og forritum.

Chemical and petrochemical: Lagnakerfi fyrir sýrur, leysiefni, and reactive chemicals. CF8M og tvíhliða málmblöndur eru algengar.
Olía og gas: Offshore platforms, hreinsunarstöðvar, og leiðslur. Tvíhliða og ofur tvíhliða teigur eru notaðir fyrir sjó og háklóríðþjónustu.
Orkuvinnsla: Gufa, kælivatn, og afbrennslukerfi fyrir útblástursloft. Notað er CF8M og háblandað ryðfrítt stál.
Lyfja- og líftækni: Clean steam, purified water, and process piping. CF3M og rafslípaðir teigar eru algengir.
Matur og drykkur: Process piping for dairy, bruggun, og matvælavinnslu. Notast er við CF8M og hreinlætishönnun.
Marine: Sjólagnir, kjölfestukerfi, and deck drainage. Tvíhliða og ofur tvíhliða teigur eru valinn.
Vatnsmeðferð: Afsöltun, skólp, og efnaskammtakerfi. CF8M og tvíhliða málmblöndur eru notaðar.
6. Veldu DEZE sem þinn sérsniðna ryðfríu stáli tee framleiðanda
Þessi tækni býður upp á samþættar sérsniðnar ryðfríu stálsteypu- og CNC vinnslulausnir fyrir flóknar píputengi og iðnaðaríhluti.
Frá fyrstu verkfræðiskoðun og efnisvali til fjárfestingarsteypu, hitameðferð, CNC vinnsla, Yfirborðsáferð, og lokaskoðun, Þetta stjórnar helstu framleiðslustigum innan samþætts verkflæðis.
As an ISO 9001:2015-löggiltur manufacturer, Þetta viðheldur rekjanleika framleiðslu og gæðaeftirliti í öllu framleiðsluferlinu. Skoðun og prófun er hægt að raða í samræmi við kröfur verkefnisins.
Hafðu samband við þennan með teikningunni þinni, 3D fyrirmynd, efnislýsing, Mál, eða umsóknarkröfur.
Verkfræðiteymi okkar getur skoðað hönnunina og þróað viðeigandi sérsniðna ryðfríu stáli testeypulausn fyrir verkefnið þitt.
7. Niðurstaða
Sérsniðnar teigar úr ryðfríu stáli eru mikilvægir hlutir í lagnakerfum þar sem tæringarþol, Þrýstings heiðarleiki, og áreiðanleiki er nauðsynlegur.
Fjárfestingarsteypa býður upp á einstaka blöndu af hönnunarfrelsi, efnissveigjanleiki, og hagkvæmni sem gerir hann tilvalinn fyrir flókna teig í miðlungs til mikið magn.
Frá CF8 og CF8M austenitic einkunnum til tvíhliða og ofur tvíhliða málmblöndur, efnisvalið verður að passa við þjónustuumhverfið.
Lausnglæðing er nauðsynleg til að endurheimta tæringarþol og hámarka vélræna eiginleika.
Nákvæm vinnsla tryggir að ljúka undirbúningi, Þræðir, og mál uppfylla kröfur lagnakerfisins.
Það er mikilvægt að velja réttan framleiðsluaðila. A foundry with engineering expertise, in-house machining, heat treatment capabilities, og sterkt gæðakerfi getur hjálpað til við að tryggja að sérhver teigur standi sig áreiðanlega í fyrirhugaðri notkun.
DEZE is positioned as such a partner, sem býður upp á tæknilega dýpt og framleiðslugetu sem þarf fyrir sérsniðin ryðfrítt stál tee verkefni.
Algengar spurningar
Af hverju að nota fjárfestingarsteypu fyrir teig úr ryðfríu stáli?
Fjárfestingarsteypa er hentugur fyrir flókna tee rúmfræði vegna þess að það getur framleitt hlaupið, branch, junction, and external structure as an integrated casting.
Critical interfaces such as threads, leiðindi, and sealing surfaces can then be CNC machined.
Krefst teigur úr ryðfríu stáli hitameðferð?
Margar steyptar ryðfríu stáltegundir þurfa eða njóta góðs af tilteknu hitameðhöndlunarástandi.
Fyrir austenitic og tvíhliða steypu, lausnarmeðferð er almennt mikilvæg til að ná fram nauðsynlegum málmvinnslu- og tæringareiginleikum. Nákvæm hringrás er einkunnarsértæk.
Hver er munurinn á jöfnum teig og minnkandi teig?
Jafn teigur er með öll þrjú opin í sömu stærð. Minnkandi teigur hefur greinarop sem er minna en hlaupaopin. Minnkandi teigar eru notaðir þegar aðeins hluta flæðisins er beint.
Er hægt að nota fjárfestingarsteypu í háþrýstiþjónustu?
Já, þegar hann er rétt hannaður, leikarar, Hitameðhöndlað, og skoðaður. Fjárfestingarsteyptar tear geta uppfyllt kröfur um þrýsting og lekapróf fyrir mörg háþrýstingsnotkun.
Fyrir mikla þrýsting, falsaðir teigar geta verið ákjósanlegir.
Hvaða endaundirbúningur er í boði fyrir teig úr ryðfríu stáli?
Algengar endaundirbúningur felur í sér snittari (NPT, BSP), falssuðu, rassuða, og flansaður. Valið fer eftir lagnakerfinu, þrýstingur, og samsetningarkröfur.