Textílvélar starfa við krefjandi aðstæður. Íhlutir geta orðið fyrir stöðugri hreyfingu fram og aftur, hár snúningshraði, Titringur, núningur, endurtekin hleðsla, ryk, trefjar, smurefni, og tíðar framleiðslulotur.
Jafnvel tiltölulega lítill vélrænn hluti getur því haft veruleg áhrif á nákvæmni vélarinnar, rekstrarstöðugleika, og framleiðsluhagkvæmni.
Þegar upprunalegur íhlutur verður ófáanlegur, nær lok líftíma síns, eða þarfnast breytinga fyrir nýja vélhönnun, venjulegur varahlutur er ekki alltaf nóg.
Framleiðendur textílbúnaðar, viðhaldsfyrirtæki, og vélasamþættingar þurfa oft sérsniðnir varahlutir fyrir textílvélar framleidd eftir sérstökum teikningum, sýnishorn, efni, vikmörk, og frammistöðukröfur.
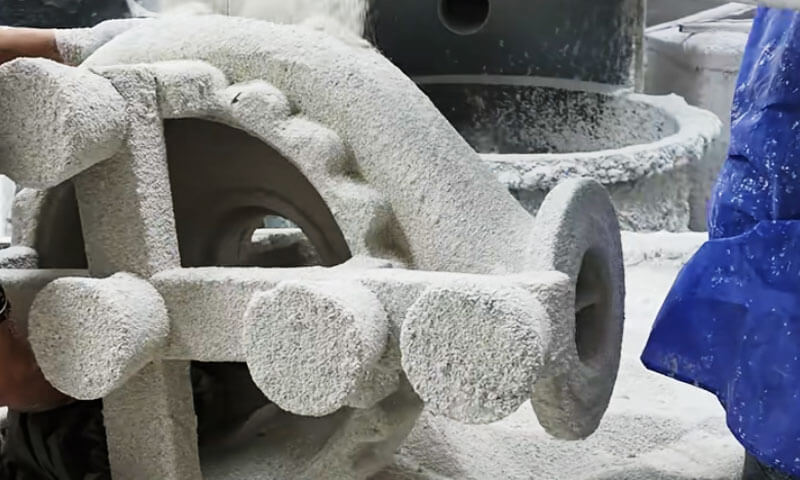
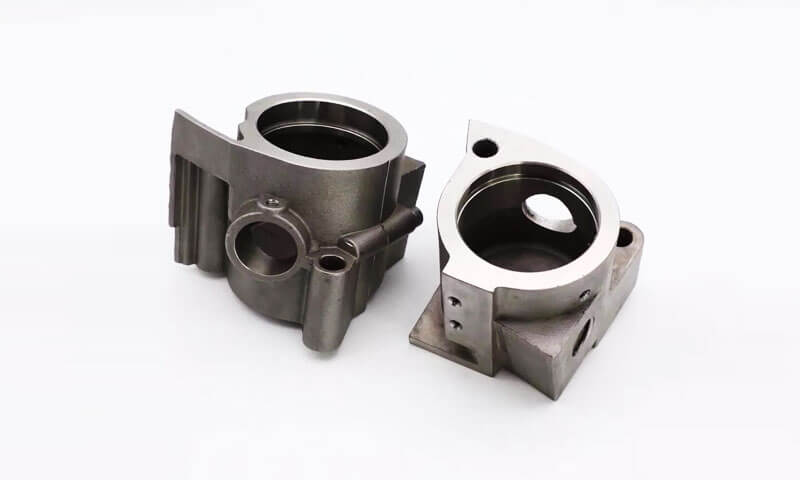
Fyrir flókna málmíhluti, sameina nákvæmnissteypu og CNC vinnslu veitir áhrifaríka leið til að koma jafnvægi á rúmfræðilegt flókið, víddar nákvæmni, efnisframmistöðu, og framleiðslukostnaður.
Þessi samþætta nálgun er sérstaklega hentug fyrir íhluti eins og sviga, hús, handhafa, burðarstuðningur, vélargrundvöll, kambar, stangir, Rammar, og öðrum sérsniðnum textílvélahlutum.
1. Hvað eru varahlutir fyrir textílvélar?
Varahlutir fyrir textílvélar eru nákvæmnishannaðar íhlutir sem vanir eru til skipta um slitið, skemmd, úreltur, eða endurhannaða hluta í textílframleiðslubúnaði.
Þau eru nauðsynleg til að viðhalda afköstum vélarinnar, samfellu í framleiðslu, víddar nákvæmni, og langtíma rekstraráreiðanleika.
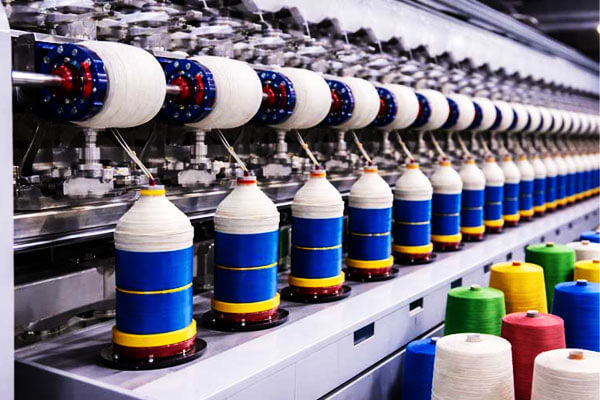
Ólíkt almennum iðnaðaríhlutum, varahlutir textílvéla eru hannaðir í kringum sérstök vélræn kerfi og rekstrarskilyrði textílbúnaðar.
Fer eftir umsókn, þeir geta orðið fyrir samfelldri hreyfingu fram og aftur, háhraða snúningur, Titringur, núningur, Áhrif, endurtekin hleðsla, textíltrefjar, ryk, smurefni, og hitastigssveiflur.
Jafnvel tiltölulega lítill hluti getur því haft bein áhrif á samstillingu vélarinnar, efni gæði, framleiðsluhagkvæmni, og endingartíma búnaðar.
Af þessum sökum, varahlutur fyrir textílvélar er ekki bara málmhluti til skipta.
Það verður að endurskapa mikilvægar stærðir, vélræn viðmót, efniseiginleikar, og hagnýtur rúmfræði krafist af upprunalegu vélinni.
Hvaða aðgerðir framkvæma varahlutir textílvéla?
Textílvélar samanstanda af fjölmörgum samtengdum vélrænum kerfum, og hver varahlutur sinnir ákveðnu hlutverki innan heildarvélarinnar.
Sumir íhlutir veita burðarvirki, á meðan aðrir senda hreyfingu, viðhalda jöfnun, leiðargarn eða efni, eða stjórna endurteknum vélrænum hreyfingum.
Algengar aðgerðir eru ma:
- Byggingarstuðningur: Vélar undirstöður, sviga, Rammar, uppsetningarplötur, og stuðningshlutir veita stífleika og viðhalda stöðu vélrænna samsetninga.
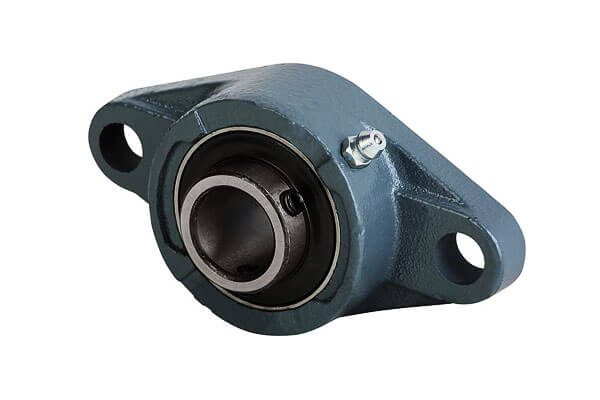
- Snúningsstuðningur: Leguhús, bera sæti, og tengdir íhlutir styðja stokka og viðhalda nákvæmri snúningsstillingu.
- Aflflutningur: Gírhús, kambar, stangir, stokka, trissur, og tengihlutir flytja eða umbreyta vélrænni hreyfingu.
- Efnisleiðsögn: Rúllur, leiðsögumenn, þrýstifætur, handhafa, og svipaðir íhlutir stjórna hreyfingu garns, þráður, eða efni.
- Hreyfingarstýring: Myndavélar, Rokkara vopn, tengingar, og aðrir vélrænir íhlutir samræma endurteknar hreyfingar.
- Vörn og girðing: Húsnæði, hlífar, endaplötur, og hlífðarmannvirki verja innri kerfi fyrir mengun og vélrænni skemmdum.
- Staðsetning og samsetning: Festingarfestingar, staðsetja íhluti, styður, og undirstöður tryggja nákvæma uppsetningu og röðun.
Vegna þess að þessar aðgerðir eru verulega mismunandi, varahlutir fyrir textílvélar geta verið allt frá tiltölulega litlum nákvæmnihlutum til stórra burðarsteypu.
Algengar tegundir varahluta fyrir textílvélar
Sérstakir íhlutir sem krafist er fer eftir gerðinni, fyrirmynd, og vélrænni stillingu textílbúnaðarins.
| Textílvélar | Dæmigert varahlutir |
| Iðnaðar saumavélar | Þrýstifætur, saumfótahaldarar, sviga, stangir, leiðsögumenn, styður, hús |
| Snúningsvélar | Snælda styður, burðarhús, sviga, drifhlutar, vélargrundvöll |
| Vefvélar | Myndavélar, Rokkara vopn, burðarhús, sviga, leiðarhlutar, styður |
| Prjónavélar | Húsnæði, sviga, leiðsögumenn, uppsetningarhlutar, vélrænar tengingar |
Vindavélar |
Rúllur, burðarstuðningur, sviga, stokka, hús |
| Snúningsvélar | Leiðbeinandi hluti, rúllur, styður, festingarfestingar, drifhlutar |
| Litunarvélar | Stokka, hús, sviga, hlífar, styður, uppsetningarhlutar |
| Vélar til að klára textíl | Spennurúllur, rúllustuðningur, burðarhús, Rammar, sviga |
Meðal þessara þátta, burðarhús, sviga, vélargrundvöll, hús, styður, kambar, handhafa, og burðarvirki eru sérstaklega hentugar fyrir sérsniðna steypu og síðan CNC vinnslu vegna þess að þeir sameina oft flóknar rúmfræði við nákvæmnisvinnað starfrænt yfirborð.
2. Efni fyrir sérsniðna textílvélavarahluti
Efnisval er grundvallaratriði í hönnun og framleiðslu á áreiðanlegum varahlutum fyrir textílvélar.
Textílbúnaður starfar oft stöðugt á miklum hraða, með íhlutum sem verða fyrir núningi, Titringur, hringlaga hleðsla, Áhrif, raka, Efni, og trefjamengun.
Þess vegna, efnið verður að vera valið í samræmi við raunveruleg rekstrarskilyrði og virknikröfur íhlutarins, frekar en að byggja eingöngu á kostnaði eða nafnstyrk.

Fyrir sérsniðna textílvélavarahluti, Þetta getur metið mismunandi verkfræðileg efni í samræmi við rúmfræði íhluta, steypukröfur, kröfur um vinnslu, hleðsluskilyrði, slitbúnaður, tæringaráhrif, og væntanlegur endingartími.
| Efni | Lykileiginleikar | Dæmigert forrit |
| Ryðfríu stáli (304, 316, 316L) | Framúrskarandi tæringarþol; góður styrkur. | Rúllur, leiðsögumenn, dælur, lokar, litunarvélar. |
| Ryðfríu stáli (17-4PH) | Mikill styrkur; hitameðhöndlaðar; Góð tæringarþol. | Íhlutir með mikla álagi, gír, stokka. |
| Kolefnisstál (Aisi 1045, 4140) | Góður styrkur; hertanlegt. | Gír, stokka, Snældar, burðarhlutar. |
| Ál stál (4140, 4340) | Mikill styrkur; framúrskarandi hörku; hertanlegt. | Þungar gírar, stokka, fylgjendur myndavélar. |
| Tool Steel (D2, O1, S7) | Mikil hörku; slitþolið. | Skurðarverkfæri, deyr, mótunarverkfæri. |
Brons (C90500, C93200) |
Góð slitþol; Lítill núningur; tæringarþolinn. | Runna, legur, leiðsögumenn. |
| Eir (C36000, C26000) | Góð vélvirkni; tæringarþolinn. | Innréttingar, lokar, lítill vélbúnaður. |
| Steypujárn (Grátt, Hertogar) | Góð dempunargeta; slitþolið. | Vélar undirstöður, hús, stór gír. |
| Ál (6061-T6) | Létt; Góð vélvirkni. | Léttir íhlutir, hús. |
| Verkfræðiplast (Kíktu, Nylon, PTFE) | Lítill núningur; Efnaþol; létt. | Flutningur, innsigli, leiðsögumenn, íhlutir sem ekki eru úr málmi. |
3. Nákvæmni steypa fyrir textílvélar varahluti
Nákvæmnissteypa er mikilvæg framleiðsluleið fyrir varahluti textílvéla sem sameina flókna rúmfræði, krefjandi efniskröfur, og tiltölulega þéttar stærðarforskriftir.
Meðal nákvæmnissteyputækni, Fjárfesting steypu er sérstaklega dýrmætt vegna þess að það getur endurskapað flóknar rúmfræði með tiltölulega litlum vinnsluheimildum á sama tíma og það rúmar fjölbreytt úrval af verkfræðilegum málmblöndur.
Af hverju nákvæmnissteypa er tilvalið fyrir textílvélaíhluti
Fjárfestingarsteypa býður upp á skilvirkt jafnvægi á milli rúmfræðilegt frelsi, efnissveigjanleiki, víddarstýring, og framleiðsluhagkvæmni.
| Kostir | Verkfræðileg þýðing fyrir textílvélar |
| Flóknar rúmfræði | Gerir flóknar útlínur kleift, rifbein, yfirmenn, rýmum, þunnir hlutar, og völdum innri göngum til að framleiða sem nánast net form. |
| Framleiðsla í næstum netformi | Dregur úr magni efnis sem fjarlægt er við síðari CNC vinnslu, sérstaklega fyrir flókna eða óreglulega hluti. |
| Góð yfirborðsgæði | Fjárfestingarsteypa getur veitt tiltölulega slétt eins og steypt yfirborð, draga úr frágangskröfum og veita góðan grunn fyrir nákvæmni vinnslu. |
Mál nákvæmni |
Rétt hönnuð fjárfestingarsteypuferli geta náð strangari víddarstýringu en mörg hefðbundin sandsteypuferli, þó raunveruleg vikmörk séu háð álfelgur, rúmfræði, Verkfæri, og ferlistýringu. |
| Víðtæk samhæfni álfelgis | Hentar fyrir mörg ryðfríu stáli, kolefni og álblendi, verkfærastál, og kopar-undirstaða málmblöndur, háð valnu ferli og steypugetu. |
| Minni efnisúrgangur | Framleiðsla í næstum netformi getur dregið verulega úr vinnslubirgðum og hráefnisnotkun samanborið við vinnslu á flóknum hluta úr stöngum.. |
Samþættir hagnýtir eiginleikar |
Eiginleikar eins og yfirmenn, uppsetningartappar, styrkjandi rifbein, og oft er hægt að fella flókna ytri snið beint inn í steypuna. |
| Sveigjanleiki í framleiðslu | Sérstaklega aðlaðandi fyrir frumgerðir, varahlutir, og lítil til meðalstór framleiðslulota þar sem sérstök verkfæri í miklu magni eru ekki réttlætanleg. |
| Góður grunnur fyrir CNC vinnslu | Vinnsluheimildir geta verið settar á beittan hátt á legusæti, leiðindi, uppsetningarandlit, Þræðir, og öðrum mikilvægum virkum yfirborðum. |
Það er mikilvægt að greina á milli nákvæmni steypugetu frá tryggðu þolmörkum endanlegra hluta. Fjárfestingarsteypa getur veitt framúrskarandi víddarsamkvæmni,
en raunveruleg niðurstaða er undir áhrifum af nákvæmni vaxmynsturs, keramik-skel hegðun, rýrnun álfelgur, hitauppstreymi, steypu rúmfræði, hitameðferð, og síðari vinnsla.
Mikilvægar stærðir ættu því venjulega að nást með blöndu af stýrðum steypuheimildum og CNC frágangi.
Hvers vegna Near-Net-Shape steypa skiptir máli fyrir textílvélar
Textílvélaíhlutur getur haft tiltölulega mikið heildarrúmmál en aðeins fáa yfirborð sem í raun þarfnast nákvæmrar vinnslu.
Það getur því verið óhagkvæmt að vinna allan íhlutinn úr solid billet.
Til dæmis, íhugaðu sérsniðið húsnæði með mörgum styrktar rifjum, uppsetningu yfirmenn, boginn ytri yfirborð, og nokkrar nákvæmar holur.
Að framleiða alla rúmfræði úr solid blokk myndi krefjast verulegs efnisflutnings og langrar vinnslulota.
Fjárfestingarsteypa breytir framleiðslustefnunni:
Hrá álfelgur → Near-net-laga steypa → Hitameðferð → CNC vinnsla mikilvægra svæða → Fullbúinn íhlutur
Þetta getur dregið úr vinnslutíma, slit á verkfærum, efnisnotkun, og flókið framleiðslu.
Kosturinn verður mikilvægari þegar íhluturinn hefur flókið þrívíddarsnið eða þegar framleiðslan er endurtekin yfir margar lotur.
Fjárfestingarsteypuferli fyrir varahluti fyrir textílvélar
Fjárfestingarsteypuferlið hefst með því að búa til mjög nákvæmt mynstur og lýkur með skoðun á fullunninni steypu.
Hvert stig hefur áhrif á víddar- og málmvinnslugæði lokahlutans.
| Sviði | Ferli | Lykilatriði í verkfræði |
| 1 | Mynsturframleiðsla | Vax eða fjölliða mynstur er framleitt með því að nota nákvæmni verkfæri í samræmi við rúmfræði íhluta. |
| 2 | Kjarnaundirbúningur og samsetning | Hægt er að setja keramik eða leysanlega kjarna þar sem innri holrúm eða göngur eru nauðsynlegar. |
| 3 | Trjásamsetning | Einstök mynstur eru fest við hlaupara og hliðarkerfi til að mynda steyputré. |
| 4 | Keramik skelbygging | Endurtekin slurry húðun og stucco notkun skapar eldfasta skel utan um mynstrið. |
5 |
Dewaxing | Vax er fjarlægt, skilja eftir neikvæða hola íhlutarins inni í keramikskelinni. |
| 6 | Skeljaskot | Skelin er hituð til að þróa styrk og fjarlægja leifar af mynsturefni. |
| 7 | Bræðslubræðsla | Valin málmblöndu er brætt við stýrðar málmvinnsluaðstæður. |
| 8 | Hella | Bráðinn málmur er settur inn í forhitaða keramikskelina við stýrðar helluskilyrði. |
9 |
Storknun og kæling | Stýrð storknun hjálpar til við að lágmarka galla og viðhalda víddarstöðugleika. |
| 10 | Knockout | Keramikhúðin er fjarlægð eftir kælingu. |
| 11 | Klipping og frágangur | Hlið og hlauparar eru fjarlægðir; yfirborð getur verið slípað eða sprengt. |
| 12 | Hitameðferð | Steypan fær tilgreinda hitameðferð til að fá nauðsynlega vélræna og málmvinnslueiginleika. |
| 13 | Skoðun | Mál, sjónrænt, málmvinnslu, og óeyðandi athuganir eru gerðar eftir þörfum. |
Nákvæmt hitastig, skel uppbyggingu, hella skilyrði, og hitameðferðarlotur eru ál- og rúmfræðiháð.
Þess vegna ætti að koma þeim fyrir í samræmi við tiltekna efnislýsingu frekar en að nota eitt alhliða hitastig fyrir hvert verkefni.
4. CNC vinnsla fyrir textílvélahluta
Þó nákvæmni steypa veitir grunn rúmfræði, CNC vinnsla staðfestir nákvæmni sem þarf fyrir virkt yfirborð og viðmót.
Textílvélar innihalda oft snúningsöxla, legur, rúllur, gír, leiðsögumenn, hús, tengi, og aðrir íhlutir sem verða að starfa með stýrðu rými og röðun.
Jafnvel tiltölulega lítil víddarfrávik geta haft áhrif á titring, núningur, bera líf, meðhöndlun garns, eða stöðugleika vélarinnar.
CNC vinnsla þjónar því sem mikilvæga nákvæmni frágangsstigi framleiðsluferlisins.

Af hverju CNC vinnsla er nauðsynleg
Nútíma CNC vinnsla veitir mikla endurtekningarnákvæmni og stýrða víddarnákvæmni yfir flóknar rúmfræði íhluta.
| Kostur við CNC vinnslu | Mikilvægi fyrir textílvélar |
| Mikil víddar nákvæmni | Leyfir mikilvægar boranir, stokka, bera sæti, og uppsetningarviðmót til að mæta tilgreindum vikmörkum. |
| Frábær endurtekningarhæfni | Hjálpar til við að viðhalda samræmdum víddum yfir framleiðslulotur og varahlutaforrit. |
| Stýrð yfirborðsfrágangur | Viðeigandi vinnsla getur dregið úr núningi, bæta þéttingu, og vernda viðkvæma snertiflöta. |
| Flókin rúmfræðigeta | Margása vinnsla getur framleitt þrívíddar útlínur, Hornflata, rifa, vasar, og samsett einkenni. |
Efnissveigjanleiki |
CNC búnaður getur unnið mikið úrval af stáli, Ryðfrítt stál, steypujárn, Ál málmblöndur, koparblendi, og verkfræðiplastefni. |
| Skilvirk aðlögun | Hægt er að breyta CNC forritum fyrir mismunandi stærðir og stillingar án þess að endurhanna framleiðsluferlið algjörlega. |
| Frumgerð hæfi | CNC vinnsla getur stutt hraða þróun og víddarprófun fyrir stærri framleiðslulotur. |
| Samþætting við steypu | Nákvæmlega netlaga steypu má aðeins vinna þar sem nákvæmni er nauðsynleg. |
Nákvæmt umburðarlyndi er ákvarðað af vélinni, skurðarverkfæri, vinnuhald, efnislegt ástand, rúmfræði íhluta, Varma stöðugleiki, mælikerfi, og kröfur um teikningu.
Þess vegna, gildi eins og ±0,005 mm ætti að meðhöndla sem verkefnasértæka getu frekar en alhliða tryggingar.
Algengar CNC vinnsluaðgerðir fyrir textílvélaíhluti
Mismunandi íhlutir textílvéla krefjast mismunandi CNC ferla eftir rúmfræði þeirra, víddarvikmörk, kröfur um yfirborðsfrágang, og hagnýt viðmót.
| CNC vinnsluferli | Aðal vélrænir eiginleikar | Helstu gæðakröfur | Dæmigert hæfileiki / Yfirvegun |
| CNC snúningur | Ytri þvermál, innri holur, öxlum, gróp, mjókkar, Þræðir, enda andlit | Þvermálsþol, sammiðju, sívalning, úthlaup, ójöfnur á yfirborði | Hentar venjulega fyrir sívalningslaga eiginleika með mikilli nákvæmni; endanlegt umburðarlyndi fer eftir vél, Efni, rúmfræði, Verkfæri, og skoðun |
| CNC Milling | Flatir fletir, vasar, rifa, rifbein, útlínur, uppsetningarandlit, lyklabrautir | Flatness, hornrétt, staðsetningarnákvæmni, nákvæmni prófílsins, Yfirborðsáferð | Hentar fyrir prismatíska og flókna íhluti; Fjölása vinnsla getur dregið úr uppsetningarvillum |
| Precision Boring / Reaming | Legur, jöfnunargöt, staðsetning bora, nákvæm innri þvermál | Borþvermál, Roundness, sívalning, coaxiality, staðsetningarnákvæmni | Sérstaklega mikilvægt þar sem legur, stokka, eða pörunaríhlutir verða að viðhalda nákvæmri röðun |
CNC borun |
Festingargöt, staðsetja holur, smurgöng, vökvagöng | Þvermál hola, stöðuþol, dýpt, hornrétt, holu gæði | Borun getur fylgt eftir með leiðindum, rembing, banka, eða afhöndlun þar sem meiri nákvæmni er krafist |
| Þráður vinnsla | Innri og ytri þráður, tengiviðmót, snittari göt | Pitch nákvæmni, meiri/minni þvermál, þráðarsnið, sammiðju, gæði þátttöku | CNC slá, þráðfræsing, eða hægt er að velja beygju eftir efni, þráðarstærð, nákvæmni, og framleiðslurúmmál |
| CNC mala | Berandi sæti, tímaritum, nákvæmni þvermál, Þéttingarflöt | Þröngt víddarþol, Roundness, sívalning, ójöfnur á yfirborði, úthlaup | Notað eftir beygju eða hitameðferð þegar ekki er hægt að ná meiri víddar- og yfirborðskröfum á hagkvæman hátt með hefðbundinni vinnslu |
Fjölása CNC vinnsla |
Samsett útlínur, hornholur, flókið yfirborð, Djúp holrúm, marga staðbundna eiginleika | Nákvæmni prófílsins, stöðutengsl milli eiginleika, Yfirborðsáferð, samkvæmni í uppsetningu | Fækkar fjölda uppsetninga og getur bætt rúmfræðilega samkvæmni fyrir flókna íhluti |
| Keyway / Raufavinnsla | Lyklabrautir, axial rifa, drif gróp | Breidd, dýpt, staða, samsíða, passa með pörunarlykli | Mikilvægt fyrir áreiðanlega togflutning og nákvæma samsetningu íhluta |
| Yfirborðsáferð / Fín vinnsla | Virkir snertifletir og valdir ytri fletir | Ójöfnur á yfirborði, burt flutningur, brún ástand, víddarstöðugleiki | Frágangur ætti að vera tilgreindur í samræmi við raunverulegan núning, klæðast, innsigli, eða kröfur um snertingu við garn frekar en að hámarka sléttleika einsleitt |
5. Frá steypu til fullbúins hluta: Framleiðsluferli okkar
Framleiðsla á áreiðanlegum varahlutum fyrir textílvélar krefst meira en að framleiða íhlut sem passar við stærð upprunalegs sýnis..
Heildarferlið verður að koma á stýrðu sambandi á milli hönnun, Efni, steypu, hitameðferð, vinnsla, yfirborðsástand, og lokaskoðun.
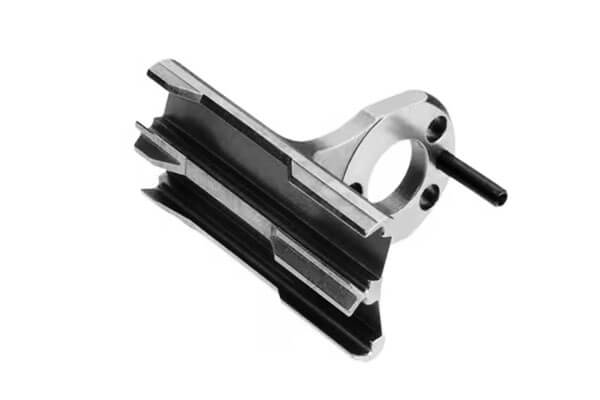
Fyrir sérsniðna textílvélahluta, DEZE getur samþætt nákvæmni steypu og CNC vinnslu í eitt framleiðsluferli.
Þessi nálgun gerir kleift að fínstilla steypuferlið fyrir rúmfræði og efnisframmistöðu á meðan CNC vinnsla er geymd fyrir yfirborð þar sem víddarnákvæmni og hagnýtur vikmörk eru nauðsynleg.
Dæmigerð vinnuflæði má draga saman sem:
Tækniskoðun → DFM greining → Efnisval → Mynstur & Verkfæri → Nákvæmni steypa → Hitameðferð → CNC vinnsla → Yfirborðsfrágangur → Skoðun → Pökkun
Yfirlit yfir ferlisflæði
| Sviði | Skref | Tilgangur | Gagnrýnin eftirlit |
| Hönnun & Verkfræði | 1. Forskrift viðskiptavina | Skilgreindu rúmfræði hluta, Efni, vikmörk, og magn. | Nákvæmar kröfur handtaka. |
| 2. DFM greining | Fínstilltu hönnun fyrir framleiðslu. | Draga úr göllum; lágmarka kostnað. | |
| 3. CAD líkan | 3D líkan af hlutanum. | Hönnun fyrir steypu og vinnsluhæfni. | |
| Steypu | 4. Mynsturframleiðsla | Vaxsprautun í nákvæmnismót. | Mál nákvæmni. |
| 5. Skeljabygging | 6–10 lög af keramiklausn. | Skelstyrkur; gegndræpi. | |
| 6. Hella | Bræddur málmur í skel. | Hitastig; Hraði; kælingu. | |
| 7. Hitameðferð | Lausnglæðing, staðla, streitulosun. | Vélrænir eiginleikar. | |
Vinnsla |
8. CNC vinnsla | Snúa, Milling, borun, Mala. | Vikmörk; Yfirborðsáferð. |
| 9. Hringjandi | Fjarlægðu skarpar brúnir og burr. | Öryggi; virkni. | |
| Klára | 10. Yfirborðsmeðferð | Passivation, Fægja, Húðun, málun. | Tæringarþol; fagurfræði. |
| Skoðun | 11. Gæðaskoðun | Cmm, Ndt, hörku, víddarskoðun. | Tryggja samræmi. |
| 12. Umbúðir | Verndaðu fullbúna hluta. | Skaðavarnir. |
6. Verkfræðisjónarmið fyrir varahluti fyrir textílvélar
| Yfirvegun | Mikilvægi | Hönnun/framleiðsla |
| Slitþol | Mikilvægt fyrir hluta sem komast í snertingu við hreyfanlegt garn, dúkur, eða fjölmiðla. | Veldu harðar málmblöndur (verkfærastál, 17-4PH); yfirborðsherðing; karbíð húðun. |
| Tæringarþol | Litunar- og frágangsferli nota árásargjarn efni. | Notaðu ryðfríu stáli (316L) eða sérstakar málmblöndur; passivation; Rafmagns. |
| Hitaþol | Hitastilling, þurrkun, og dagatalsferli. | Veldu málmblöndur með góðan háhitastyrk (Tvíhliða, Inconel). |
Stöðugleiki í stærð |
Hlutar verða að viðhalda málum undir hitauppstreymi og vélrænni álagi. | Hitameðferð; streitulosun; stöðugar málmblöndur. |
| Yfirborðsfrágangur | Slétt yfirborð dregur úr núningi og kemur í veg fyrir að garn brotni. | CNC frágangur; Fægja; Rafmagns. |
| Þreytuþol | Hringlaga hleðsla í háhraða vélum. | Hönnun fyrir þreytu; veldu sterkar málmblöndur; Skot Peening. |
| Skiptanleiki | Varahlutir verða að passa við núverandi vélar. | Nákvæmni vikmörk; gæðaeftirlit. |
7. Gæðaeftirlit og skoðun
Gæðastaðlar
| Standard | Gildissvið | Kröfur |
| ISO 9001 | Gæðastjórnunarkerfi. | Ferlisstýring; rekjanleika. |
| ISO 9001:2015 | Almenn gæði. | Stöðugar umbætur; áherslur viðskiptavina. |
| ASTM staðlar | Efnislýsingar. | Efnasamsetning; vélrænni eiginleika. |
| EN staðlar | Evrópsk gæði. | Mál; vélrænt. |
Skoðunaraðferðir
| Aðferð | Tilgangur | Dæmigert viðurkenningarviðmið |
| Cmm (Hnitmælavél) | Víddarskoðun. | ±0,01–0,05 mm (eins og tilgreint er). |
| Sjónræn skoðun | Yfirborðsgallar. | Engar sjáanlegar rispur, gryfjur, eða sprungur. |
| Dye penetrant (PT) | Yfirborðssprungur. | Engar sprungur eða porosity. |
| Röntgenmyndataka (Röntgengeisli) | Innri gallar. | Engin tóm, innifalið, eða porosity. |
| Hörkuprófun | Staðfesting á vélrænni eign. | Samkvæmt efnislýsingu. |
| Togprófun | Staðfesting á vélrænni eign. | Samkvæmt efnislýsingu. |
| Ójöfnur á yfirborði | Mæling á yfirborðsáferð. | Ra ≤1,6 µm (eða eins og tilgreint er). |
8. Af hverju að sameina nákvæmni steypu með CNC vinnslu?
Fyrir sérsniðna textílvélavarahluti, hin raunverulega framleiðsluáskorun er sjaldan bara „Er hægt að steypa þennan þátt?” eða „Er hægt að vinna þennan hluta?”
Mikilvægari spurningin er:
Hvaða framleiðsluferli ætti að búa til hvern eiginleika íhlutarins til að ná sem bestum samsetningu af frammistöðu, nákvæmni, efnisnýtni, og heildarkostnaður?
Þetta er þar sem samsetningin af nákvæmnissteypu og CNC vinnslu verður sérstaklega öflugur.
Nákvæmni steypa er mjög dugleg við að búa til flókna þrívíddar rúmfræði og nánast netlaga mannvirki.
CNC vinnsla, Aftur á móti, skara fram úr við að koma á mikilvægum víddum, rúmfræðileg vikmörk, Þræðir, legur passar, leiðindi, og hagnýtur yfirborðsáferð.
Frekar en að nota hvora tæknina sjálfstætt, samþætt nálgun gefur hverju ferli þá vinnu sem það gerir best:
Nákvæmni steypa skapar burðargetu → hitameðferð þróar efniseiginleika → CNC vinnsla kemur á fót hagnýtri nákvæmni → skoðun sannreynir fullunna íhlutinn.
Þetta er ekki bara tveggja þrepa framleiðsluaðferð. Það er a hönnun-til-framleiðslu stefnu sem getur verulega bætt skilvirkni og áreiðanleika sérsniðinna textílvélahluta.
Kjarnareglan: „Cast the Shape, Vélaðu virknina“
Grundvallarkosturinn við að sameina þessar tvær tækni er hægt að draga saman í einni meginreglu:
Kasta það sem er rúmfræðilega flókið; véla það sem er virknilega mikilvægt.
Hús fyrir textílvélar, til dæmis, getur innihaldið rifbein, yfirmenn, sveigðir veggir, styrkjandi mannvirki, og óreglulegar ytri útlínur.
Að framleiða alla þessa eiginleika úr föstu efni í gegnum CNC vinnslu myndi krefjast verulegs efnisflutnings og margra vinnsluaðgerða.
Fjárfestingarsteypa getur framleitt megnið af þessari rúmfræði beint.
CNC ferlið getur síðan einbeitt sér að yfirborðinu sem í raun ákvarðar frammistöðu vélarinnar:
- Legur
- Skaft sæti
- Festandi andlit
- Nákvæmar holur
- Þræðir
- Þéttifletir
- Jöfnunardagur
- Gír- og tengiskil
Þessi skipting framleiðsluábyrgðar forðast að neyða eina tækni til að framkvæma verkefni sem önnur tækni hentar betur fyrir.
Þrjár framleiðsluaðferðir bornar saman
Munurinn kemur betur í ljós þegar þrjár aðferðir eru bornar saman.
| Viðmið | Aðeins nákvæmnissteypa | Aðeins CNC vinnsla | Nákvæmni steypu + CNC vinnsla |
| Flókin rúmfræði | Framúrskarandi | Gott - Frábært | Framúrskarandi |
| Dæmigert víddarstýring | U.þ.b. ±0,1–0,3 mm* | U.þ.b. ±0,005–0,01 mm* | U.þ.b. ±0,005–0,01 mm á vélrænum eiginleikum* |
| Dæmigert yfirborðsáferð sem hægt er að ná | U.þ.b. Ra 1,6–6,3 µm* | U.þ.b. Ra 0,4–1,6 µm* | U.þ.b. RA 0,4-1,6 µm á fullunnum flötum* |
| Efnisnýting | High | Lágt – í meðallagi | High |
| Efnisúrgangur | Lágt | High | Lágt |
| Flóknir leikaraþættir | Framúrskarandi | Dýrt í framleiðslu | Framúrskarandi |
| Nákvæm virk tengi | Takmarkað | Framúrskarandi | Framúrskarandi |
| Lágt hljóðstyrk hæfi | Verkfæri háð | Gott | Gott |
| Meðalrúmmál hæfi | Gott | Oft minna hagkvæmt fyrir flókna hluta | Framúrskarandi |
| Hentugur fyrir mikið magn | Framúrskarandi | Oft dýrt fyrir flóknar rúmfræði | Framúrskarandi |
| Sveigjanleiki úr málmblöndu | Breið | Breið | Breið |
| Sveigjanleiki í heildarframleiðslu | High | High | Mjög hátt |
*Raunveruleg vikmörk og yfirborðsáferð fer eftir álfelgur, rúmfræði, steypuaðferð, vélargetu, Verkfæri, hitameðferð, kröfur um skoðun, og framleiðsluskilyrði.
Þessar tölur ættu því að líta á sem leiðbeinandi frekar en almennar forskriftir.
Lykilathugunin er sú að sameinað ferlið bætir ekki bara kostum steypu og vinnslu.
Það gerir kleift að bæta upp takmarkanir hvers ferlis af hinu.
Nákvæmnissteypa leysir rúmfræðivandann
Einn stærsti styrkur fjárfestingarsteypu er geta þess til að endurskapa flóknar rúmfræði án þess að krefjast sama magns af frádráttarvinnslu og væri nauðsynlegt þegar byrjað er frá billet.
Þetta er sérstaklega mikilvægt fyrir textílvélahluta sem innihalda:
- Innbyggð rif
- Boginn yfirborð
- Að setja upp yfirmenn
- Óreglulegar útlínur
- Innfellingar
- Flókin umskipti
- Innri holrúm
- Margir byggingareiginleikar
Í stað þess að byrja á stórri málmblokk og fjarlægja efni smám saman, steypa hefst mun nær tilskildri endanlegri rúmfræði.
Þetta skapar a nær-net-laga framleiðslu kostur.
Afleiðingin er ekki aðeins styttri vinnsluferill.
Það getur einnig dregið úr hráefnisnotkun, slit á skurðarverkfærum, umráð í vél, og fjölda vinnsluaðgerða sem þarf.
CNC vinnsla leysir nákvæmnisvandamálið
Steypa ein og sér getur ekki skilað þéttri stærðarstýringu sem þarf fyrir hvert hagnýtt viðmót á hagkvæman hátt.
Textílvélar innihalda oft nákvæmni tengsl sem hafa bein áhrif á rekstur vélarinnar.
Sem dæmi má nefna:
Legusæti → þvermál öxuls → sammiðja → úthlaup → röðun
Lítið frávik í einni af þessum breytum getur haft áhrif á titring, burðarhleðsla, núningur, og þjónustulíf.
CNC vinnsla veitir getu til að betrumbæta þessa mikilvægu eiginleika.
Í stað þess að setja mjög þröng vikmörk á alla steypuna - sem myndi auka framleiðsluflókið - einbeitir ferlið nákvæmni þar sem það skapar raunverulegt hagnýtt gildi.
Þetta leiðir til mikilvægrar verkfræðireglu:
Nákvæmni ætti að vera einbeitt þar sem virkni krefst þess, ekki dreift að óþörfu yfir allan þáttinn.
The Core Takeaway
Nákvæmni steypa og CNC vinnsla eru ekki samkeppnistækni - þær eru viðbótarstig nákvæmni framleiðslu.
Nákvæmni steypa veitir lögun, burðarvirki flókið, efnisnýtni, og næstum-net-laga framleiðslu.
CNC vinnsla veitir víddar nákvæmni, rúmfræðileg stjórnun, fínn yfirborðsáferð, og hagnýt viðmót.
Þegar þetta tvennt er hannað saman, niðurstaðan er framleiðslulausn sem getur náð:
Flókin rúmfræði + nákvæm viðmót + hagkvæma efnisnýtingu + stjórnað gæðum + samkeppnishæf heildarkostnaður.
Fyrir sérsniðna textílvélavarahluti, þessi samsetning er oft hagnýtasta leiðin frá teikningu - eða jafnvel úreltu efnissýni - yfir í framleiðslu-tilbúið, víddarsamkvæmt, virkni áreiðanlegur fullunninn hluti.
9. Sérsniðnar textílvélar varahlutalausnir frá DEZE
DEZE Foundry sérhæfir sig í sérsniðnum varahlutum fyrir textílvélar, bjóða upp á samþættar lausnir frá nákvæmni steypu til CNC vinnslu og frágangs.
| Hæfni | Upplýsingar |
| Efni | Ryðfríu stáli (304, 316, 316L, 17-4PH), Kolefnisstál, ál stál, brons, eir, Ál, verkfærastál. |
| Steypu | Fjárfesting steypu (glatað vax); Sandsteypu. |
| CNC vinnsla | 3-, 4-, og 5-ása CNC fræsun; CNC beygja; Mala; borun; þráður. |
| Vikmörk | ± 0,005 mm (vinnsla); ± 0,1 mm (steypu). |
| Yfirborðsfrágangur | Eins og kastað, vélknúin, fáður, rafpússaður, aðgerðalaus, dufthúðuð, húðuð. |
| Hlutaþyngd | 0.01 kg til 1000 kg. |
| Hlutamál | Allt að 6000 mm. |
| Gæði | ISO 9001:2015 löggiltur; 100% skoðun. |
| Leiðslutími | 4–8 vikur til steypingar; 1-3 vikur til vinnslu (fer eftir flækjustiginu). |
10. Niðurstaða
Sérsniðnar varahlutir fyrir textílvélar krefjast framleiðslustefnu sem er í jafnvægi víddar nákvæmni, efnisframmistöðu, rúmfræðilegur margbreytileiki, áreiðanleika þjónustu, og hagkvæmni.
Nákvæmni steypu veitir getu til að búa til flóknar nær-net-laga rúmfræði en draga úr efnisúrgangi og vinnslukröfum.
CNC vinnsla staðfestir víddarnákvæmni, rúmfræðileg vikmörk, Þræðir, leiðindi, legur passar, Þéttingarflöt, og aðrir hagnýtir eiginleikar sem nauðsynlegir eru fyrir áreiðanlega notkun vélarinnar.
Samsetningin skapar framleiðsluheimspeki sem hægt er að draga saman sem:
Kasta flókið. Vél nákvæmni. Skoðaðu aðgerðina.
Fyrir framleiðendur textílvéla og viðhaldsteymi, þessi aðferð býður upp á meira en varahluti.
Það veitir leið til endurtakanlegur, forritssérstakir íhlutir hannaðir í samræmi við raunverulegar kröfur vélarinnar.
Hvort krafan sé einn úreltur hluti, sérsniðinn OEM hluti, eða langtíma framleiðsluáætlun, samsetningin af nákvæmni steypu,
CNC vinnsla, verkfræðigreiningu, og gæðaeftirlit veitir sterkan grunn fyrir áreiðanlega textílvélaframleiðslu varahluta.
Algengar spurningar
Getur þú framleitt úrelta textílvélavarahluti?
Já. Mögulega er hægt að endurskapa úrelta íhluti úr fyrirliggjandi sýni, Teikning, eða víddargögn.
Dæmigert ferli er:
Sýnisskoðun → Reverse engineering → CAD endurbygging → Efnisval → Steypu/CNC ferli þróun → Framleiðsla → Skoðun
Þetta getur verið sérstaklega gagnlegt þegar upprunalegi OEM íhluturinn er ekki lengur fáanlegur.
Getur þú framleitt lítið magn?
Já. Sérsniðin framleiðsla getur stutt frumgerð, skipti, og kröfur um litla lotu.
Besta ferlið fer eftir rúmfræði íhluta, Efni, umburðarlyndi, Magn, kröfur um verkfæri, og væntanleg eftirspurn í framtíðinni.
Fyrir suma hluta með litlu magni, CNC vinnsla gæti verið æskileg; fyrir flókna íhluti með endurtekna eftirspurn, nákvæmni steypu fylgt eftir með CNC vinnslu getur veitt betri langtíma hagkvæmni.
Er hægt að bæta upprunalega íhlutinn við endurgerð?
Hugsanlega, já.
Þegar íhlutur hefur orðið fyrir endurteknum bilunum, sérsniðið framleiðsluverkefni getur metið upprunalega efnið, rúmfræði, vikmörk, yfirborðsástand, og rekstrarumhverfi.
Þar sem tæknilega hentar, úrbætur geta falið í sér:
- Annað efnisval
- Breytt hitameðferð
- Bætt yfirborðsáferð
- Endurskoðuð vinnsluvikmörk
- Betri flaka rúmfræði
- Aukið slitþol
- Bætt tæringarþol
Allar breytingar ættu, Samt, verið metið miðað við virknikröfur vélarinnar og samhæfni við núverandi samsetningu.
Hvernig byrja ég sérsniðið textílvéla varahlutaverkefni með DEZE?
Ferlið getur byrjað á a Teikning, 3D fyrirmynd, líkamlegt sýni, eða grunnupplýsingar íhluta
Verkfræðiteymið getur síðan metið rúmfræði íhlutsins, Efni, framleiðsluleið, vikmörk, og skoðunarkröfur áður en mælt er með viðeigandi framleiðslulausn.
Fyrir flókna íhluti, ákjósanleg leið gæti verið:
Tæknileg úttekt → DFM → Nákvæmni steypa → Hitameðferð → CNC vinnsla → Skoðun → Afhending
Þetta veitir skipulagða leið frá núverandi textílvélahluta til sérsniðinnar, framleiðslutilbúinn varahluti.