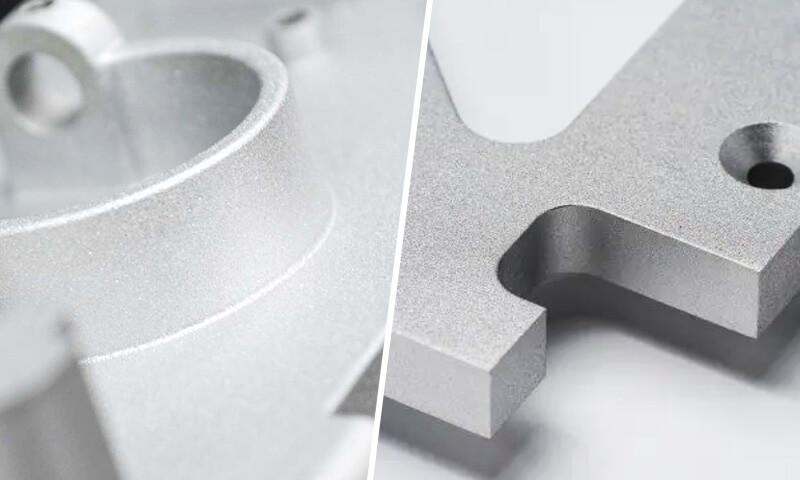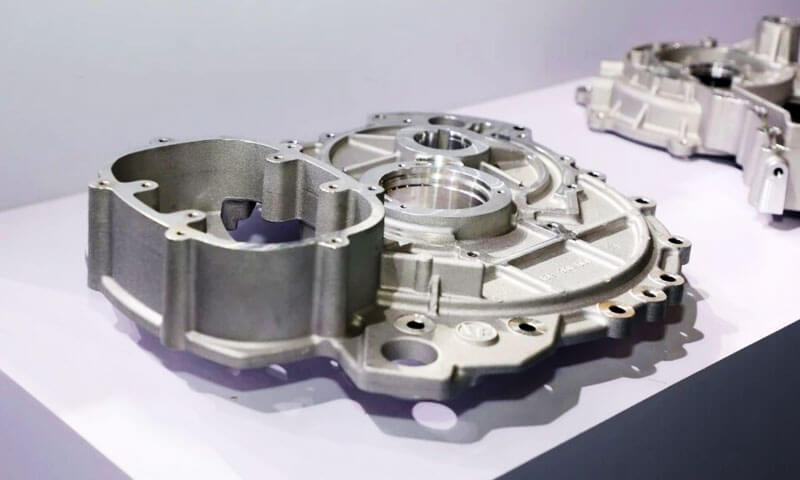
Miután több mint 20 évek a felületkezelésben — futásban eloxálás vonalak, a meghibásodott alkatrészek hibaelhárítása, és vitatkozni tervezőmérnökökkel, akik ragaszkodnak „ez csak alumínium, eloxálnia kell, mint a 6061” – elmondhatom, a leggyakrabban hallható kérdés ez: „Eloxálhatja az öntött alumíniumot??”
A rövid válasz: igen. Az őszinte válasz az: nem a szokásos eloxálási eljárással, és nem annak megértése nélkül, hogy a fröccsöntvények miért viselkednek annyira másként, mint a kovácsolt extrudálások.
Túl sok üzletet láttam, hogy az ADC12 fröccsöntött alkatrészeket egy rendes eloxáló vezetéken keresztül próbálják átvezetni, gyere ki foltos, szürke, egyenetlen részek szennyeződéssel borítva, és kijelentik, hogy „a fröccsöntött alumínium nem eloxálható”.
Ez helytelen. Eloxálható – de ehhez speciális előkezelési eljárásra van szükség, reális elvárások a felület minőségével kapcsolatban, és annak világos megértése, hogy hol vannak a folyamat határai.
Ez az útmutató az eloxáló vonal padlójáról készült.
Pontosan megmagyarázza, miért öntött alumínium ellenáll a szabványos eloxálásnak, mi köze a szilíciumnak ahhoz, milyen kezelés előtti változtatások szükségesek, milyen problémák maradnak még a szilikonosítás után is, és milyen alternatív befejező eljárásokat kell figyelembe venni, ha az eloxálás nem a megfelelő választás.
1. Az Egyenes Válasz: Igen – de nem szabványos eljárással
Hadd mondjam le először a következtetést, mielőtt beleásnánk a kémiába:
- Az öntött alumínium eloxálható.
- A szabványos eloxálási eljárás nagyon gyenge eredményeket ad az ADC12-n.
- Dedikált szilikonmentesítő (smuktalanítás) az előkezelési lépés kötelező.
- Még tökéletes szilikonosítással is, porozitási és színelnyelési problémák továbbra is fennállnak.
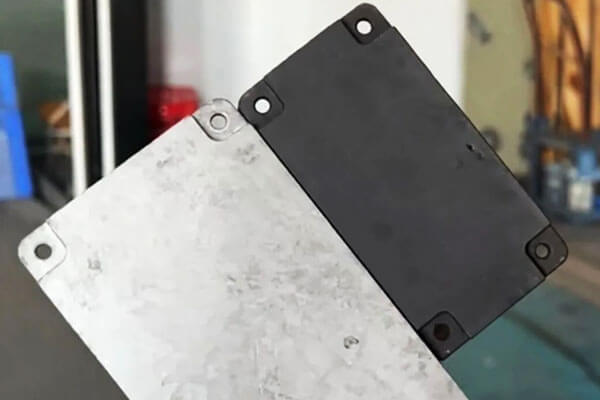
Saját üzletünkben, lefuttattunk egy ellenőrzött tesztet: két ADC12 fröccsöntött alkatrész, nincs speciális előkezelés, fut át a szabványos eloxáló vonalunkon. Az egyik egyértelmű volt (természetes) eloxált, az egyik fekete volt.
Az eredmény kiszámítható volt: egyenetlen, foltos színű, foltos foltok, és egy réteg szürke szennyeződés a felületen, amely letörölte az ujjait.
Ez nem a mi vonalunk hibája. Ez a várt eredmény, ha magas szilíciumtartalmú fröccsöntött ötvözetet úgy eloxál, ahogyan eloxálná 6061 kiömlés.
2. Miért nehéz a fröccsöntött alumínium eloxálása??
A nehézség elsősorban három tényezőből adódik: magas szilícium tartalom, öntési porozitás, és a hagyományos előkezelés korlátai.
A magas szilíciumtartalom zavarja az eloxálást
Sok fröccsöntő ötvözet jelentős mennyiségű szilíciumot tartalmaz a folyékonyság javítása érdekében, csökkenti a megszilárdulási zsugorodást, és támogatják a vékonyfalúak gyártását, összetett alkatrészek.
ADC12 egy reprezentatív Al-Si-Cu fröccsöntő ötvözet.
Viszont, a szilícium az alumíniumtól eltérően viselkedik a kémiai előkezelés és az eloxálás során.
Hagyományos lúgos maratási eljárásban, az alumínium könnyen oldódik, míg szilíciumban gazdag fázisok maradhatnak a felszínen.
Az ötvözet összetételétől és a folyamat körülményeitől függően, ezek a maradványok szürke vagy sötét szennyeződésréteget képezhetnek.
Ha a későbbi demutálási folyamat nem megfelelő, a maradék szilíciumban gazdag anyag és egyéb ötvözőelem-maradványok megzavarhatják az egyenletes oxidfilm kialakulását és megjelenését.
Ez magyarázza az ADC12 vizsgálat során észlelt hibákat:
- Foltos megjelenés: Az öntvény különböző területei eltérően reagálnak az előkezelésre és az eloxálásra.
- Egyenetlen szín: A felületi mikrostruktúra és az oxidréteg változásai inkonzisztens fényelnyelést és festékfelvételt eredményeznek.
- Szürke szenny: A nem megfelelő tisztítás vagy szagtalanítás után visszamaradó felületi lerakódások maradnak.
- Gyenge fekete színezés: Előfordulhat, hogy az oxidréteg és a felület állapota nem támogatja a festék egyenletes felszívódását.
A lényeg az, hogy a probléma nem egyszerűen a szilícium jelenléte az ömlesztett ötvözetben. Ez az ötvözet mikroszerkezetének kölcsönhatása, felület előkészítése, és anódos filmképzés.
Az öntési porozitás további hibákat okoz
Az öntött alumínium gázporozitást tartalmazhat, zsugorodási üregek, és egyéb felszín alatti megszakadások.
Eloszlásuk a szerszám kialakításától függ, fém hőmérséklet, befecskendezési paraméterek, szellőztetés, és a megszilárdulás körülményei.
Ezek a hibák különösen zavaróak az eloxálás során, mivel az előkezelési és színezési szakaszok vizes kémiai oldatoknak teszik ki az öntvényt..
A porozitás hozzájárulhat:
- Helyi elszíneződés és sötét foltok.
- Egyenetlen festék felszívódás.
- Savvisszatartás és az azt követő festés.
- Felületi lyukak és következetlen megjelenés.
- Csökkentett korrózióvédelem, ha a bevonat nem folytonos, vagy az alatta lévő öntvény hibás.
Nem minden porozitás látható az öntött felületen. Néhány hiba csak megmunkálás után válik nyilvánvalóvá, rézkarc, vagy eloxálás.
Gyártási szempontból, ez azt jelenti, hogy a felületkezelés nem tudja kompenzálni az alapvetően rossz öntési minőséget.
Ha egy alkatrész egységes fekete eloxált felületet igényel, A porozitás ellenőrzését az öntvény fejlesztése során kell elkezdeni, nem pedig azután, hogy az alkatrész elérte a célvonalat.
3. Miért nem oldja meg a dezmutálás minden eloxálási problémát?
A szilíciumban gazdag felületi maradványok eltávolítása fontos előrelépés, de három nagy kihívás maradhat.
| Disszidál | Fő ok | Lehetséges ellenőrzési intézkedések |
| Szürke szennyeződés vagy porszerű maradék | A szilíciumban gazdag maradványok és egyéb ötvözőelem-lerakódások nem megfelelő eltávolítása | Optimalizálja az ötvözet-specifikus lakatmentesítést és öblítést |
| Egyenetlen vagy foltos szín | Változások az ötvözet mikroszerkezetében, oxid képződés, felületi állapot, vagy a festék felszívódását | Javítsa az előkezelés konzisztenciáját és érvényesítse a színezési folyamatot |
| Fehér foltok vagy helyi festékhiba | Porozitás, kémiai visszatartás, helyi felületi hibák, vagy inkonzisztens oxidképződés | Az öntési minőség javítása, vízelvezetés, öblítés, és folyamatirányítás |
| Tűlyukak és felszíni gödrök | A gáz porozitása, zsugorodási hibák, zárványok, vagy túlzott rézkarc | Az öntési paraméterek javítása és az előkezelés súlyosságának szabályozása |
| Inkonzisztens filmvastagság | Változások a geometriában, elektromos érintkező, árameloszlás, vagy helyi ötvözetreakció | A rögzítés optimalizálása, elektromos érintkező, és az eloxálási paraméterek |
Porozitás és savvisszatartás
A nyitott pórusú öntvény beszoríthatja az előkezelő vagy színező oldatokat. Ha ezeket a vegyszereket nem távolítják el megfelelően, lokálisan tovább reagálhatnak és elszíneződést okozhatnak, fehér foltok, vagy egyéb hibák.
A megoldás nem egyszerűen a demutálási idő meghosszabbítása. A túlzott kémiai expozíció tovább támadhatja a felületet anélkül, hogy megszüntetné a mögöttes porozitást.
Ahol szigorúak a megjelenési követelmények, öntési sűrűség, felületi integritás, vízelvezető tervezés, és az öblítés hatékonyságát együtt kell értékelni.
Színes egységesség
A fekete eloxálás gyakran nagyobb igénybevételt jelent, mint a természetes vagy enyhén színű felületkezelés, mivel a felület állapotának kis eltérései is vizuálisan nyilvánvalóvá válhatnak..
A végső megjelenés az ötvözettől függ, öntvény mikroszerkezete, előkezelés, oxidfilm jellemzői, festékkémia, és tömítési folyamat.
Előfordulhat, hogy két, azonos névleges ötvözetből készült alkatrész nem eredményez azonos eredményt, ha az öntési körülményeik vagy a felületi történetük különbözik.
Emiatt, a minősítési próbák során a termelésre jellemző öntvényeket kell használni, nem pedig pusztán csiszolt laboratóriumi kuponokat.
Felületi megjelenés versus funkcionális teljesítmény
Egy eloxált alkatrész elfogadhatónak tűnhet, miközben nem felel meg a filmvastagság vagy a korrózióállóság követelményeinek.
Egymással szemben, a vizuálisan tökéletlen bevonat még megfelelhet bizonyos funkcionális követelményeknek, specifikációtól függően.
Az elfogadási kritériumoknak ezért különbséget kell tenniük:
- Kozmetikai követelmények, beleértve a színt is, fényes, és látható hibák.
- Funkcionális követelmények, beleértve a film vastagságát is, korrózióállóság, kopásállóság, és tömítési teljesítmény.
Ezeket a követelményeket a gyártás megkezdése előtt meg kell állapodni.
4. Az ADC12 eloxálás valóságellenőrzése
Hadd szóljak közvetlenül arról, hogy mire számíthatsz és mire nem.
| Vonatkozás | Kovácsolt alumínium (6061/6063) | Présöntvény ADC12 (Szabványos folyamat) | Présöntvény ADC12 (Szilikonmentesítővel) |
| A film egységessége | Kiváló | Szegény – foltos, szakaszos | Jó – de nem egyenlő a megmunkálással |
| Felületi megjelenés | Tiszta fém, sima | Szürke mocskos, piros foltos | Javított, de közelről látható mikroporozitás |
| Színkonzisztencia | Kiváló – tételről tételre egységes | Nagyon rossz – egyenetlen festékfelvétel | Mérsékelt – a sötét színek továbbra is eltérést mutatnak |
| Korom / szürke maradék | Egyik sem | Nehéz – letörlődik a kezéről | Minimális – HF desmut eltávolítja |
| Korrózióvédelem | Jó | Változó – a film nem folyamatos | Jó, de a pórusok gyenge pontok maradnak |
| Tipikus hozam (jó részek) | 95%+ | 30–50% | 70-85% |
Mit jelent ez a gyakorlatban
Ha az ADC12-t szilikonmentesítés nélkül eloxálja, várhatóan az alkatrészek nagyjából fele kozmetikai selejt lesz.
Megfelelő szilikonmentesítő lépéssel, a hozam drámaian javul – de soha nem fogod felvenni a tisztaságot, kovácsolt hibátlan felülete 6063 ürítés.
Bárki, aki "extrudálási minőségű" eloxálást ígér egy présöntvényen, az vagy hazudik, vagy alacsony szilíciumtartalmú speciális ötvözetet használ.
5. Alternatív és versengő befejező eljárások
Mivel a magas szilíciumtartalmú fröccsöntött alumíniumot nehéz következetesen eloxálni, alternatív felületkezelést kell fontolóra venni, ha a hagyományos eloxálás nem tudja kielégíteni a kívánt megjelenést, korrózióállóság, vagy gyártási költség.
| Felület Végső Folyamat | Megjelenés | Korrózió Ellenállás | Viselet Ellenállás | Relatív Költség | Tipikus Alkalmazások |
| Hagyományos Eloxálás | Egységes dekoratív felület megfelelő ötvözeteken; gyakran nem következetes a magas szilíciumtartalmú fröccsöntvényeken | Jó, ha az anódfilm megfelelően van kialakítva és lezárva | Jó, a film vastagságától és típusától függően | Közepes | Kovácsolt alumínium alkatrészek és kompatibilis présöntvények, amelyekhez anódos fólia szükséges |
| Eloxálás -vel Desmutting | Javított egységesség, bár a szilíciummal kapcsolatos elszíneződés megmaradhat | Jó, ha az előkezelést és az anódfilmet megfelelően szabályozzák | Jó, a bevonat specifikációitól függően | Közepes – Magas | Funkcionális fröccsöntött alkatrészek, amelyek eloxálást igényelnek, mérsékelt kozmetikai követelményekkel |
| Micro-Arc Oxidáció (MAO) | Kerámiaszerű felület; színe és textúrája az ötvözettől és az eljárástól függ | Jótól kiválóig, a bevonat szerkezetétől és tömítésétől függően | Kiváló kopásálló bevonatokhoz | Magas | Nagy felületi keménységet igénylő alkatrészek, kopásállóság, és elektromos szigetelés |
Kémiai konverziós bevonat |
Vékony, általában matt vagy enyhén színezett felület | Közepestől jóig, az átalakítási rendszertől függően | Korlátozott | Alacsony | Alapvető korrózióvédelmet vagy festéshez előkezelést igénylő alkatrészek |
| Elektrosztatikus Por Bevonat | Egységes szín a fényességi szintek és textúrák széles választékával | Jótól kiválóig megfelelő előkezeléssel és bevonatvastagsággal | Jó, a por összetételétől és a kikeményedéstől függően | Alacsony medium | Házak, zárójelben, autóipari alkatrészek, és tartós dekoratív védelmet igénylő ipari burkolatok |
| Sütőfesték (Rásüthető folyékony bevonat) | Sima dekoratív felület szabályozott színnel és fényességgel | Jó, ha a bevonat megfelelően van felhordva és megkeményedett | Közepestől jóig, a festék kémiai összetételétől és a rétegvastagságtól függően | Közepes | Présöntvény házak, fogyasztási cikkek, autóalkatrészek, és finomított felületi megjelenést igénylő alkatrészek |
Hogyan válasszuk ki a megfelelő eljárást
- Válassza az eloxálást szilikonozással amikor az alkatrész anódoxid réteget igényel, és funkcionális teljesítménye fontosabb, mint a tökéletesen egységes dekoratív felület.
- Válassza a mikroíves oxidációt (MAO) amikor a kopásállóság és a felületi keménység a prioritás.
A magas szilíciumtartalmú ötvözetekhez való alkalmasságát és a szükséges korróziós teljesítményt teszteléssel kell igazolni. - Válasszon porfestéket amikor az egyenletes szín és a felületi fedés fontosabb, mint az eloxált alumínium fémes megjelenésének megőrzése.
Kisebb felületi eltéréseket képes elfedni, de nem tudja megbízhatóan kiküszöbölni a súlyos porozitás vagy a gázkibocsátás hatásait. - Válasszon vegyi konverziós bevonatot vagy nedves festést amikor nincs szükség dekoratív anódfóliára és az elsődleges követelmény a korrózióvédelem, festék tapadás, vagy rugalmas színválaszték.
A legjobb folyamat az összetevő szolgáltatási környezetétől függ, megjelenési követelmények, és a teljesítmény specifikációit.
Az egységes fekete felületet igénylő ADC12 alkatrészekhez, a porbevonat praktikusabb lehet, mint a hagyományos eloxálás.
6. A megfelelő öntött ötvözet kiválasztása eloxáláshoz
Nem minden fröccsöntött alumíniumötvözet eredményez azonos eloxálási eredményeket. Szilícium tartalom, szennyeződési szintek, mikroszerkezet, és az öntési minőség mind befolyásolja az oxidfilm képződést és a felület megjelenését.
Az alábbi táblázat az általánosan tárgyalt alumíniumötvözetek előzetes összehasonlítását nyújtja.
Az összetételi tartományok tájékoztató jellegűek, és ellenőrizni kell a vonatkozó anyagszabvány és a szállítói tanúsítvány alapján.
| Ötvözet | Tipikus szilíciumtartalom | Eloxálási nehézség | Kulcsfontosságú megfontolások |
| ADC12 (A383) | 9.6–12,0% | Magas | Széles körben használják présöntéshez; A magas szilíciumtartalom egyenetlen eloxálást és felületi szennyeződést okozhat |
| YL102 (AlSi12) | 10.5–13,5% | Magas | Az eloxálás eredménye a szennyeződések szintjétől függ, ötvözet specifikációja, és az öntési minőség |
AlSi9Mg (A360) |
Körülbelül 9,0–10,0% | Közepes vagy magas | Megfelelő összetétel és eljárási feltételek mellett jobb eloxálási potenciált kínál |
| A413 / AlSi12(b) | Körülbelül 11,0–13,0% | Magas | A magas szilíciumtartalom támogatja az öntvény folyékonyságát, de megnehezíti az egyenletes dekoratív eloxálást |
| Kovácsolt 6063 (referencia) | Körülbelül 0,2–0,6% | Alacsony | Közös mérce az egységes dekoratív eloxáláshoz |
Jegyzet: Az ötvözetjelölések és az összetételi határértékek szabványonként és piaconként eltérőek.
YL102, A360, és más névlegesen hasonló ötvözeteket nem szabad felcserélhetőként kezelni kémiai összetételük és mechanikai követelményeik ellenőrzése nélkül.
Gyakorlati ajánlások
Ha az eloxálás kötelező tervezési követelmény, és a kovácsolt alumínium nem választható, értékelje ki az AlSi9Mg-t vagy egy megfelelően meghatározott alacsony szennyeződésű fröccsöntő ötvözetet a gyártás megkezdése előtt.
Ezek az anyagok megfelelő körülmények között jobb felületi konzisztenciát biztosítanak, de nem feltétlenül érik el ugyanazt a megjelenést, mint az eloxált 6063.
Bármilyen jelölt ötvözethez, ellenőrizze a szilícium- és vastartalmat, öntési minőség, szükséges mechanikai tulajdonságok, és a javasolt előkezelési eljárással való kompatibilitás.
A gyártást reprezentáló alkatrészeken próba eloxálást kell végezni a szín egyenletességének ellenőrzése érdekében, film minősége, és korróziós teljesítmény.
Végül, az ötvözetválasztást és a felületkezelés fejlesztését együtt kell figyelembe venni.
A potenciálisan jobban eloxálható ötvözet kiválasztása javíthatja az eredményt, de önmagában egyetlen ötvözetjelölés sem garantálja a hibátlan eloxált felületet.
7. Következtetés
Eloxálható a fröccsöntött alumínium? Igen, de a magas szilíciumtartalmú ötvözetek, mint például az ADC12, különös figyelmet igényelnek.
A hagyományos eloxálás ötvözet-specifikus előkezelés nélkül foltos színt eredményezhet, gyenge film egyenletesség, és szürke mocsok.
Egy megfelelő mutánsmentesítési eljárás – esetenként HF-tartalmú oldat felhasználásával ellenőrzött ipari körülmények között – jelentősen javíthatja a felületet a szilíciumban gazdag maradékok eltávolításával..
Viszont, a smutting nem szünteti meg az öntvény porozitását, garantálja a festék egyenletes felszívódását, vagy az inkonzisztens szilárdulás és felület-előkészítés okozta hibákat javítani.
Ezek a kérdések megkövetelik az ötvözetválasztás összehangolt ellenőrzését, öntési minőség, előkezelés, eloxálás, és színezés.
A gyakorlati szabály egyszerű: az öntött alumínium eloxálása nem lehetetlen, de nem szabad eloxálni, mintha egy hagyományos kovácsolt alumíniumötvözet lenne.
Amikor az egységes dekoratív felület elengedhetetlen, minősítse a teljes folyamatot a gyártásra jellemző alkatrészek felhasználásával, és hasonlítsa össze az eloxálást olyan alternatívákkal, mint a porbevonat vagy a mikroíves oxidáció, mielőtt elkötelezné magát a tömeggyártás mellett.
GYIK
Miért jelenik meg szürkén és foltos a fröccsöntött eloxálás??
Magas szilícium tartalom (9–12% az ADC12-ben) maratás után elemi szilíciumot hagy a felületen.
Ez a szilícium szennyeződés megzavarja az oxidfilmet, és szürke színt hoz létre, egyenetlen megjelenés. A szilikonmentesítés eltávolítja ezt a réteget.
Mi a legjobb alternatíva az öntött alumínium eloxálására??
A porbevonat a legnépszerűbb alternatíva – ez fedi a porozitást, kiváló színkonzisztenciát biztosít, és jó korrózióvédelmet nyújt.
A kopásállóság érdekében, mikroíves oxidáció (MAO) jól működik magas szilíciumtartalmú fröccsöntvényeken.
A szilikonmentesítéstől úgy fognak kinézni a fröccsöntött részeim 6063 eloxált?
Nem. A szilikonozás javítja a szennyeződést és a folytonossági hiányt, de a fröccsöntött porozitás továbbra is látható tökéletlenségeket és festékfoltokat okoz.
Az eredmény jó a funkcionális részek számára, de nem egyenértékű a kovácsolt alumínium eloxálással.
Szükségem van-e vákuumos impregnálásra eloxált fröccsöntött alkatrészekhez??
Kozmetikai vagy zárt alkalmazásokhoz, ahol a savvérzés foltosodást okozhat, igen.
A vákuumos impregnálás eloxálás előtt lezárja a felszín alatti porozitást, megakadályozza a beszorult sav kimosódását a befejezés után.