
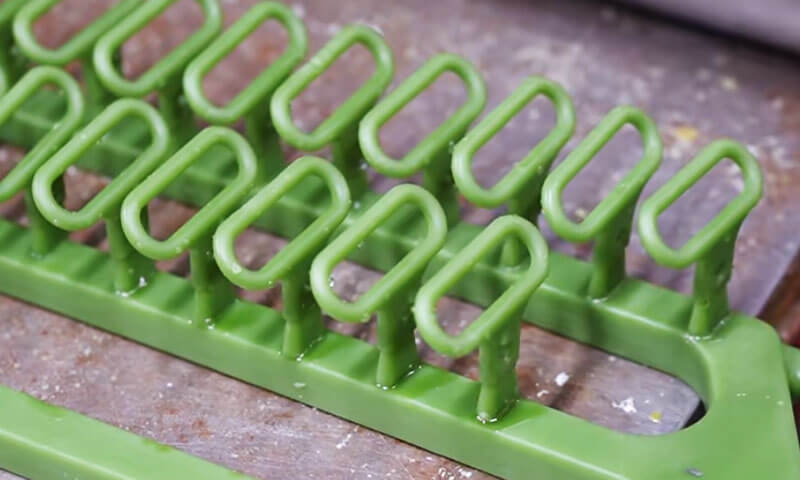
-Ben befektetési casting, a viaszfa hidak mintakészítés és kagylóépítés. Ha a fa rosszul van összeállítva, a világ legjobb viaszmintája és legjobb héja nem ment meg.
Láttam fákat, amelyek jól néztek ki az állványon, és meghibásodtak az autoklávban. Láttam fákat tökéletes távolsággal, de rossz kapuzattal, és az öntvények zsugorodási porozitással jöttek ki, amelynek diagnosztizálása három napig tartott.
A viaszfa összeszerelése nem csupán „minták ragasztása egy ágra”. Ez az első valódi kapuzási döntés a folyamatban.
Szabályozza a fémáramlást, táplálás, megszilárdulási sorrend, kagylófedés, viaszmentesítés hatékonysága, és a mérési stabilitás.
Tedd rendbe, és a folyamat többi része kiszámíthatóvá válik. Értsd félre, és küzdeni fog a hibák ellen a teljes gyártási folyamat során.
Ez az útmutató a teljes összeszerelési folyamatot lefedi – az összeszerelés előtti ellenőrzésektől a tárolásig és a szállításig – az általam évtizedek óta használt gyakorlati adatokkal és üzemi szabályokkal..
1. Mi a viaszfa összeállítás a befektetési öntésben??
A viaszfa összeállítása az egyes viaszminták összekapcsolásának folyamata, kapuk, futók, és egy központi csapot vagy kiöntőcsészét egy komplett viaszcsoportba, általában viaszfának vagy mintafának nevezik.
Az összeállított fa mintaként szolgál a későbbi kerámiahéjgyártáshoz. A héjépítés során, a viaszfát többször kerámiazagyba mártják, és tűzálló stukkóval vonják be.
Miután a héj kellően megszáradt, a viaszt eltávolítják, és a maradék kerámia héj alkotja az üreget, amelybe az olvadt fémet öntik.

2. Előkészítés a viaszfa összeállítása előtt
A kész viaszfa minősége az első hézag elkészítése előtt kezdődik. Mintavizsgálat, sprue előkészítése, szerszám tisztasága, és a környezeti kontroll mind befolyásolja az összeszerelési folyamat stabilitását.
Viaszminták vizsgálata, Sprues, és Gate Connections
Összeszerelés előtt, vizsgáljon meg minden viaszmintát, sprue, és kapu komponens.
A hibás mintákat inkább azonosítani és elkülöníteni kell, mintsem egy fába építeni és később felfedezni.
Különös figyelmet kell fordítani a következő feltételekre:
| Ellenőrzési tétel | Mit kell ellenőrizni | Figyelmen kívül hagyás lehetséges következménye |
| Minta geometria | Elvetemült, torzítás, hiányzó funkciók, és méreteltérések | Helytelen öntési méretek vagy hiányos geometria |
| Viasz felület | Repedések, buborékok, karcolások, szennyeződés, és felületi sérülések | Felületi hibák átkerültek a kerámiaüregbe |
| Kapu kapcsolat területeken | Felesleges viasz, sorja, egyenetlen felületek, és sérült érintkezési felületek | Gyenge ízületek, hígtrágya behatolása, vagy héjhibák |
| Sprue és öntés fej | Laposság, egyenesség, repedések, és a méretkonzisztencia | Eltérés, instabil összeállítás, és következetlen kapuzás |
| Viasz anyag állapot | Túlzott puhaság, törékenység, vagy deformáció | Ízületi hiba vagy méretbeli instabilitás |
Különös figyelmet érdemel a kiöntő vagy a kiöntőfej. Gyakorlatban, Könnyű az egyes mintákra koncentrálni, és a központi tölcsérre nézni.
Viszont, egy megvetemedett vagy egyenetlen csap befolyásolhatja az összes hozzá csatlakoztatott alkatrész beállítását.
Ezenkívül egyenetlen csatlakozási geometriát hozhat létre, és megnehezítheti a teljes fa következetes elhelyezését a héjépítés során.
Csatlakozás előtt, távolítsa el a viasztörmeléket és a kiemelkedéseket a csatlakozási felületekről.
Az összekötő felületeknek tisztáknak kell lenniük, megfelelően illeszkedik, és olyan hibáktól mentes, amelyek megakadályozhatnák az intim érintkezést.
Ahol szigorúak a méretkövetelmények, használjon jóváhagyott ellenőrző mérőeszközöket vagy szerelvényeket a minták és a csövek kritikus méreteinek ellenőrzésére, ahelyett, hogy kizárólag vizuális megítélésre hagyatkozna.
Készítse elő az eszközöket és a munkaterületet
A tipikus viaszfa összeszerelő eszközök közé tartozik:
- Hőmérséklet-szabályozott viaszhegesztő vasak vagy fűtött illesztőszerszámok.
- Tiszta kések, kaparók, és vágószerszámok.
- Szerelési kellékek, pozicionáló fúrók, és beállítási mérőeszközök.
- Megfelelő állványok vagy tálcák kész fák alátámasztására.
- Jóváhagyott javítóviasz és szerszámok kisebb ízületi egyenetlenségek kijavításához.
A szerszámoknak mentesnek kell lenniük a felgyülemlett viasztól, elszenesedett maradék, olaj, és egyéb szennyeződések. A piszkos szerszámok idegen anyagokat juttathatnak a viasz felületére, vagy részecskéket juttathatnak a hézagokba.
Az ajánlott környezeti hőmérséklet az összeszerelési művelethez a mellékelt gyártási eljárásban 18-28°C.
Ez a termékcsalád praktikus kiindulópontot ad a környezetvédelemhez, de a tényleges működési ablakot érvényesíteni kell a viaszkészítményhez, minta méretei, és a növényi körülmények.
Tartsa tisztán a munkaterületet, száraz, és megfelelően szellőztetett. Kerülje a közvetlen napfényt, helyi hőforrások, erős hőmérséklet-ingadozások, és poros körülmények között.
A túlzott hő hatására a viaszmintázatok megpuhulhatnak, míg a hőmérséklet változása méretbeli elmozdulást okozhat.
A minta felületén lévő por vagy olaj megzavarhatja a kerámia iszap nedvesedését, és hozzájárulhat a héj hibáihoz.
Erősítse meg a jóváhagyott faelrendezést és folyamatparamétereket
A gyártás megkezdése előtt, erősítse meg az összeállítási rajzot vagy a jóváhagyott folyamatspecifikációt.
A minták száma fánként, a szintek száma, kapuállások, futó méretei, és a minta tájolását az öntvényterv szerint kell kialakítani.
A fa megfelelő konfigurációja számos tényezőtől függ:
- Egyedi dobóméret és súly.
- Falvastagság és geometriai összetettség.
- Ötvözet és öntési feltételek.
- Szükséges gyártási mennyiség.
- Kerámia héj kapacitása és kezelési korlátai.
- Fémtöltési és takarmányozási követelmények.
- Szabad hely a mártáshoz, stukkózás, szárítás, és viaszmentesítés.
Több minta hozzáadása egy fához javíthatja a héjonkénti kimenetet és csökkentheti a gyártási ciklusok számát.
Viszont, a túlterhelt fát nehéz lehet kezelni, mechanikailag instabillá válhat, és veszélyeztetheti a héjépítést vagy a fém adagolását.
A cél nem az, hogy maximalizáljuk a minták számát az egyes fákon. Ennek célja a termelési hatékonyság közötti legjobb egyensúly elérése, héj minősége, töltési teljesítmény, és öntési hozam.
3. Viaszfa összeszerelési folyamata: Lépésről lépésre
A viaszfa összeszereléséhez megismételhető illesztési technikák és pontos pozicionálás szükséges.
Kis eltérések a kötés minőségében, kapuszög, vagy a mintatávolság jelentőssé válhat, ha egy nagy gyártási tételben megszorozzák.
Lépés 1: Helyezze el a szárat és állítsa be a referenciát
Rögzítse a központi csonkot vagy kiöntő egységet a jóváhagyott rögzítésben. Ellenőrizze az egyenességét, függőleges igazítás, és stabilitás a minták rögzítése előtt.
A fa fő szerkezeti hivatkozási pontjaként a tő szolgál. Ha összeszerelés közben megdől vagy elmozdul, az így létrejövő mintaelrendezés kiegyensúlyozatlanná vagy inkonzisztenssé válhat.
Ismételt gyártáshoz, egy dedikált szerelvény gyakran megéri. Segít fenntartani a kívánt minta-tájolást, szintmagasság, kapu helyzete, és a fa teljes méretei, különösen akkor, ha több kezelő szereli össze ugyanazt az alkatrészcsaládot.
Lépés 2: Rögzítse a mintákat ellenőrzött viaszhegesztéssel
Rögzítse az egyes mintákat a kijelölt kapuhoz vagy futóhoz a jóváhagyott viaszillesztési módszerrel.
A csatlakozásnak elegendő kötési szilárdságot kell biztosítania anélkül, hogy károsítaná a mintát vagy torzítaná a geometriáját.
Két feltétel különösen fontos:
- Elégtelen hő:Előfordulhat, hogy az összekötő felületek nem olvadnak össze megfelelően, gyenge felületet vagy rejtett rést hagyva.
- Túlzott hőség:A viasz túlzottan megolvadhat, helyi összeomlást okozva, mérettorzulás, vagy megnagyobbodott ízület.
A helyes hőmérséklet és érintkezési idő a viasz anyagától függ, ízületi keresztmetszet, szerszám tervezés, és összeszerelési mód.
Nincs egyetlen univerzális hegesztési hőmérséklet, amely minden mintarendszerhez megfelelne.
Csatlakozás közben, győződjön meg arról, hogy a csatlakozási felületek megfelelően illeszkednek, és teljes érintkezésben vannak. Ne hagyatkozzon egy kis viaszhídra, hogy egy nagy vagy nehéz mintát a helyén tartson.
Csatlakozás után, hagyja a csatlakozást stabilizálódni, mielőtt további erőt alkalmazna vagy szomszédos mintákat rögzítene.
Lépés 3: Ellenőrizze és fejezze be az összes illesztést
A szilárd viaszkötésnek folyamatosnak kell lennie, biztonságos, és hézagoktól mentes, lyukak, vagy nem teljes fúzió.
Csatlakozás után, távolítsa el a felesleges viaszt megfelelő vágóeszközzel. Egyenetlen kiemelkedések simítása a mintába vágás vagy a szükséges kapukeresztmetszet csökkentése nélkül.
Ahol egy kis felületi bemélyedés vagy rés javítható a jóváhagyott javítási eljárással, használjon kompatibilis javító viaszt és állítsa helyre az ízületi profilt.
A szerkezetileg gyenge illesztést ne egyszerűen csak fedje be vékony viaszréteggel.
| Ízületi hiba | Valószínű Oka | Javasolt korrekció |
| Látható rés | Rossz illeszkedés vagy elégtelen hő | A teljes érintkezés eléréséhez dolgozza át az illesztést |
| Gyenge vagy laza kapcsolat | Nem megfelelő fúzió vagy elégtelen kötési terület | Csatlakozzon újra ellenőrzött körülmények között, és ellenőrizze a stabilitást |
| Túlzott viasz felépülés | Túlmelegedés vagy rossz vágás | Távolítsa el a felesleges viaszt az ízület sérülése nélkül |
| Eltorzult minta közel a közös | Túlzott hő vagy mechanikai erő | Cserélje ki vagy javítsa ki a mintát a méretkritériumoknak megfelelően |
| Tűlyukak vagy kicsi üregek | Hiányos fúzió, beszorult levegő, vagy felületi szennyeződés | Vizsgálja meg a csatlakozást, és szükség szerint javítsa meg vagy cserélje ki |
A simának tűnő ízület nem feltétlenül erős. Kritikus vagy nehéz mintákhoz, használjon jóváhagyott mechanikai stabilitás-ellenőrzést vagy validált összeszerelési eljárást ahelyett, hogy kizárólag a megjelenésre hagyatkozna.
Lépés 4: Rendezd el a mintákat megfelelő térközzel
A mintatávolság határozza meg, hogy a kerámia szuszpenzió elérheti-e az összes szükséges felületet, és hogy a tűzálló stukkó képes-e folyamatos héjat alkotni a fa körül.
A mellékelt folyamatútmutató meghatározza a minimális távolságot 10 mm a szomszédos viaszminták között.
Tekintse ezt a leírt folyamat kezdeti követelményeként, nem univerzális szabály minden befektetési öntési geometriánál.
A szükséges távolságot ellenőrizni kell a minta alakjához képest, kagylóépítő anyagok, hüvelyes viszkozitás, stukkó részecskeméret, valamint a szerelvény lefolyási és száradási képessége.
Az elégtelen távolság a következőkhöz vezethet:
- Hiányos iszapfedés a szomszédos minták között.
- Beszorult levegő vagy gyengén nedves területek.
- Egyenetlen tűzálló stukkó eloszlás.
- Helyi héjvastagság változás.
- Nehéz viaszeltávolítás és nem megfelelő héjtisztítás.
- A héj repedése vagy helyi meghibásodás a viaszmentesítés és az égetés során.
A távolságot a minták közötti legközelebbi pontokon kell ellenőrizni, nem egyszerűen a középvonalaik vagy a kapukapcsolataik között.
Összetett öntvények bordákkal, mély mélyedések, vagy a kiálló jellemzők nagyobb távolságot igényelhetnek, mint az egyszerű formák.
Egy időben, a túlzott távolság növelheti a héj méretét, kerámia fogyasztás, valamint a merítő- és szárítóberendezések helyigényét.
A megfelelő elrendezés az, amely megbízható héjfedést tart fenn, miközben megfelel a jóváhagyott gyártási és kapuzási követelményeknek.
Lépés 5: Tartson fenn kiegyensúlyozott és következetes fageometriát
A mintákat szimmetrikusan rendezze el, ahol az öntvénytervezés megengedi. Osszuk el a súlyt a központi tengely körül, tartsa be az egyenletes rétegközt, és elkerülje a nehéz komponensek szükségtelen koncentrációját az egyik oldalon.
Egy kiegyensúlyozatlan fát nehéz lehet szállítani és bemártani. A héjépítés során dőlhet, vagy egyenetlen mechanikai terhelést jelenthet a kötésekre és a rögzítésekre.
Ahogy a kerámia héj kiszárad, a mozgás vagy torzulás befolyásolhatja a héj vastagságát és a méretek konzisztenciáját.
Különböző méretű vagy súlyú öntvényeket tartalmazó fákhoz, kövesse a jóváhagyott elrendezést, ahelyett, hogy egy tökéletesen szimmetrikus elrendezést erőltessen.
Funkcionális követelmények – beleértve a kapuzást is, táplálás, kagylófedés, és hozzáférés az ellenőrzéshez – élvezzen elsőbbséget a vizuális szimmetriával szemben.
Lépés 6: Ellenőrizze a kapu tájolását és a kapu elrendezését
A kapu tájolásának követnie kell a jóváhagyott kaputervezést. A forráseljárás körülbelül 30–45°-os lefelé dőlést javasol a kapu és a fő csúszó között hagyományos öntvényeknél.
Ez a tartomány hasznos kezdő referencia lehet, de nem minden castingnál feltétlen követelmény.
A kapu szögét és keresztmetszetét az ötvözet szerint kell meghatározni, alkatrész geometriája, kitöltő viselkedés, és a megszilárdulási követelmények.
Vékony falú vagy kisméretű összetett öntvényekhez, lehet, hogy csökkenteni kell a szöget. A nagyobb vagy nehezebb öntvények eltérő elrendezést igényelhetnek, a kapuzat kialakításától függően.
Egy jól megtervezett kapu és futórendszer kell:
- Szállítsa be az olvadt fémet az üregbe, szükségtelen áramlási korlátozások nélkül.
- Csökkentse a turbulenciát, és csökkentse a levegő vagy az oxidfilm beszivárgásának kockázatát.
- Biztosítson megfelelő fémellátást a töltés és a megszilárdulás során.
- Ne hozzon létre kedvezőtlen forró pontokat vagy elszigetelt területeket, amelyek nehezen táplálhatók.
- Hagyja a viaszt lefolyni a viaszmentesítés során anélkül, hogy beszorult zsebek keletkeznének.
A végső elrendezésnek az öntöde jóváhagyott kapuzati tervén kell alapulnia, mérnöki számítások, adott esetben szimuláció, és a termelési eredményeket.
Lépés 7: Tekintse át a fémáramlási és adagolási követelményeket
A viaszfának pontosan kell reprodukálnia a tervezett kapuzási és etetőrendszert.
Ezért a minta összeállítását ellenőrizni kell a várt töltési sorrend és a szilárdulási viselkedés alapján.
Általában, a kapu kialakításának segítenie kell az idő előtti fagyás elkerülését a kritikus áramlási útvonalakon, és támogatnia kell azon területek táplálását, amelyek további folyékony fémet igényelnek a megszilárdulás során.
Különös figyelmet érdemelnek a vastag részek és a termikus forró pontok, mert nem megfelelő etetés esetén hajlamosak lehetnek a zsugorodásra..
Viszont, nem elegendő azt feltételezni, hogy egy adott faelrendezés automatikusan irányított megszilárdulást eredményez.
Az eredmény az ötvözettől függ, szakasz vastagsága, héj hőmérséklete, öntési hőmérséklet, kapuméretek, és egyéb folyamatváltozók.
A központi csonk- és csatornarendszernek is nyitottnak és megfelelő méretűnek kell maradnia. Gyenge ízületek, túlzott viasz felhalmozódás, vagy a nem megfelelően elhelyezett kapu megváltoztathatja a tervezett áramlási útvonalat.
Mielőtt elengedi a fát, ellenőrizze, hogy az összeállított elrendezés megfelel-e a jóváhagyott rajznak, és hogy egyetlen csatlakozás sem blokkolt-e el vagy csökkent-e véletlenül a vágás során.
4. Viaszfa összeállítás minőségi vizsgálata
Minden elkészült viaszfát meg kell vizsgálni, mielőtt a kerámiahéjépítésbe kerülne.
Az ellenőrzés nem csupán egy utolsó szemrevételezés; ez annak ellenőrzése, hogy az összeállítás megfelel-e a jóváhagyott folyamattervnek.
Szemrevételezés és felületi ellenőrzés
Vizsgálja meg az egész fát:
- Repedések, vetemedés, hiányzó funkciók, és sérült minták.
- Laza vagy nem teljesen összeolvadt illesztések.
- Hézagok, tűlyukak, és a túlzott viaszfelhalmozódás.
- Por, olaj, viasztörmelék, és egyéb szennyeződések.
- Egyenetlen mintatávolság és inkonzisztens kaputájolás.
- Összeszerelés vagy vágás során keletkezett sérülések.
Használjon megfelelő megvilágítást, és ellenőrizze a minták közötti területeket, kapuelágazások környékén, és a központi ernyő közelében. Ezek a helyek különösen hajlamosak az összeszerelési hibákra.
Strukturális stabilitás és igazodás
Óvatosan ellenőrizze a fát, hogy nincsenek-e laza minták és instabil ízületek. Kerülje a túlzott rázást vagy erőt, amely károsíthatja az egyébként elfogadható csatlakozásokat.
Ellenőrizze a következőket:
| Ellenőrző pont | Elfogadási mérlegelés |
| Sprue igazítás | A jóváhagyott egyenességi és függőlegességi követelményeken belül |
| Minta tájolás | Megfelel az összeállítási rajznak vagy a folyamatspecifikációnak |
| Közös erő | Nincs lazaság, elválasztás, vagy látható hiányos kötés |
| Fa egyensúly | Stabil normál kezelési és héjépítési műveletek során |
| Minta távolság | Megfelel a jóváhagyott minimális távolságnak, beleértve a 10 adott esetben mm-es hivatkozás |
| Kapu szög | Megfelel a megadott kapuzati kialakításnak |
| Minta gróf | Megfelelő darabszám fánként, hiányzó vagy extra alkatrészek nélkül |
Ahol a fa nagy vagy nehéz mintákat tartalmaz, megfelelő tartószerkezeteket és kezelési módszereket használjon.
Egy fát nem szabad elfogadni pusztán azért, mert egyenesen áll a padon; ki kell bírnia a normál áthelyezési és bemerítési műveleteket is, elfogadhatatlan elmozdulás nélkül.
Ellenőrizze a folyamat megfelelőségét és nyomon követhetőségét
Elengedés előtt, ellenőrizze, hogy a fa megfelel-e a megfelelő cikkszámnak, felülvizsgálat, ötvözet út, és gyártási tétel.
Szükség esetén jegyezze fel a vonatkozó összeszerelési paramétereket, beleértve a minták számát, fa konfiguráció, operátor vagy munkacella, ellenőrzés eredménye, és minden jóváhagyott eltérés.
Ismételt gyártáshoz, A szabványosított munkautasítások és a referenciakészülékek segítenek csökkenteni a kezelők közötti eltéréseket.
Ezenkívül megkönnyítik a hibák kivizsgálását, ha egy adott fa konfiguráció inkonzisztens héjminőséget vagy öntési eredményeket produkál.
5. Összeállított viaszfák tárolása és kezelése
Az ellenőrzésen átmenő viaszfa még mindig nem megfelelővé válhat, ha helytelenül tárolják vagy szállítják.
A viasz érzékeny a hőmérsékletre és a mechanikai terhelésre, és még enyhe deformáció is befolyásolhatja az öntvény méreteit vagy a kerámia héj illeszkedését.
Ajánlott tárolási feltételek
A mellékelt gyártási eljárás azt javasolja, hogy az összeállított viaszfákat legfeljebb mint 48 órával a következő művelet előtt.
Ezt inkább növény-specifikus szabályozási célként kell kezelni, semmint univerzális eltarthatósági korlátként.
Az elfogadható tartási idő a viasz összetételétől függ, mintázat geometriája, környezeti feltételek, és az öntvény méretkövetelményei.
Az ajánlott gyakorlatok közé tartozik:
- Helyezze a kész fákat tiszta felületre, szinttartó állványok vagy speciális szállítóberendezések.
- Tartsa a fákat egyetlen rétegben, kivéve, ha egy jóváhagyott támogatási rendszer más elrendezést tesz lehetővé.
- Kerülje el a halmozási nyomást vagy a szomszédos minták közötti érintkezést.
- Fenntartja a stabil hőmérsékletet és páratartalmat a meghatározott üzemi határokon belül.
- Óvja a fákat a közvetlen napfénytől, melegítők, és egyéb helyi hőforrások.
- Tartsa tisztán és pormentesen a tárolóhelyet, olaj, és a levegőben lévő szennyeződés.
- Az egyes fákat egyértelműen azonosítsa, hogy elkerülje a cikkszámok vagy tételek összekeverését.
Kerülje azt a feltételezést, hogy egy viaszfa méretstabil marad egyszerűen azért, mert nem történt látható deformáció.
Kritikus alkatrészekhez, határozzon meg egy meghatározott maximális tartási időt, és vizsgálja meg a fát a héjépítés előtt, ha a tárolási időszak meghosszabbodik, vagy a környezeti feltételek eltértek a folyamatkövetelményektől.
Megfelelő kezelés és szállítás
Óvatosan mozgassa a viaszfákat, és támassza meg őket a központi ágnál, bázis, vagy kijelölt lámpatest. Ne emelje fel a fát úgy, hogy megfogja az egyedi viaszmintát, kapu, vagy vékonyfalú jellemző.
A szállítóeszközöknek tisztának kell lenniük, stabil, és mentes az éles szélektől vagy kiemelkedésektől, amelyek megkarcolhatják vagy károsíthatják a viaszt.
Nehéz vagy összetett fákhoz, használjon dedikált támasztékokat, amelyek elosztják a terhelést anélkül, hogy túlzott igénybevételt rónának az egyes ízületekre. Tartsa a mozgást egyenletesen, és kerülje a hirtelen ütéseket, csavarás, vagy szükségtelen rezgés.
Szállítás után, vizsgálja meg a fát, hogy nincsenek-e laza ízületek, sérült minták, és az igazítás bármilyen változása a héjépítéshez való kiadás előtt.
6. Hogyan lehet javítani a viaszfa összeállítási konzisztenciáját a gyártás során
Befektetési öntvényeket ismételten gyártó gyártóknak, a minőség attól függ, hogy az egyéni kezelői képességeket istállóvá alakítják-e, dokumentált folyamat.
Szabványosítsa az összeszerelési elemeket és a munkautasításokat
A dedikált szerelvények szabályozhatják a csonk beállítását, minta pozíció, szinttávolság, és a kapu tájolása.
Különösen hasznosak összetett fák vagy nagy volumenű rendelések esetén, ahol fontos az ismételhetőség.
A munkautasításoknak meg kell határozniuk:
- Jóváhagyott faelrendezések és minták száma.
- Kritikus csatlakozási helyek és csatlakozási módszerek.
- Szükséges mintatávolság és kaputájolás.
- Az ízületek ellenőrzési kritériumai, igazítás, és a felület állapota.
- Kezelés, tárolás, és kiadási követelmények.
A cél a szükségtelen eltérések csökkentése anélkül, hogy megakadályoznák a kezelőket abban, hogy valódi hibákat azonosítsanak, vagy szokatlan körülményeket fokozzanak..
A csatlakozási feltételek ellenőrzése
Minden viaszrendszerhez rögzítse és érvényesítse a fontos illesztési paramétereket.
A módszertől függően, ezek közé tartozhat a szerszám hőmérséklete, kapcsolattartási idő, viasz állapot, ízületi geometria, és hűtési vagy stabilizálási idő.
Ha ugyanazon a kötési helyen ismételten hiba jelentkezik, vizsgálja meg a rögzítés és a csukló kialakítását, valamint a kezelő technikáját.
A problémát a rossz hozzáférés okozhatja, nem megfelelő érintkezési terület, vagy nehezen konzisztensen összeszerelhető csatlakozási geometria.
Kövesse nyomon a hibákat, és kapcsolja össze őket a későbbi eredményekkel
Egy hasznos fejlesztési program nem csak azt rögzíti, hogy egy viaszfa átment-e az ellenőrzésen.
Nyomon követi az összeszerelési feltételek és a későbbi héj- vagy öntési hibák közötti kapcsolatot is.
Például:
- Az ismétlődő héjhibák egy adott hézag körül rossz hézagkikészítést jelezhetnek.
- A szorosan elhelyezkedő minták közelében lévő héj sérülése elégtelen hézagot vagy vízelvezetést jelezhet.
- A fa egy pozíciójában koncentrált méretváltozás a minta deformációját vagy inkonzisztens igazítását jelezheti.
- Az ismételt kezelési sérülések túlterhelt fára vagy nem megfelelő tartóelemekre utalhatnak.
Ezeknek a mintáknak az áttekintése segít az öntödében megkülönböztetni az összeszereléssel kapcsolatos problémákat a kerámia héjanyagai által okozott hibáktól, viaszmentesítés, égetés, vagy fémöntés.
7. Gyakran ismételt kérdések a viaszfa összeállításával kapcsolatban
Mekkora a minimális távolság a viaszminták között?
Az ebben az útmutatóban tárgyalt gyártási eljárás meghatározza a minimális távolságot 10 mm a szomszédos viaszminták között.
Ez egy hasznos kezdő referencia, de a tényleges hézagot meg kell erősíteni az alkatrész geometriájával, kerámia iszap, stukkó méretű, vízelvezetési követelmények, és héjépítési folyamat.
Az összetett minták nagyobb távolságot igényelhetnek a bevonat teljes lefedése érdekében.
Mekkora az ajánlott szög a kapu és a főcsap között??
A referencia eljárás körülbelül 30°–45°-os lefelé dőlést javasol a hagyományos öntvényeknél.
A megfelelő szög a jóváhagyott kapuszerkezettől függ, öntési geometria, ötvözet, kitöltő viselkedés, és takarmányozási követelmények.
A tartomány nem helyettesítheti egy adott összetevő műszaki ellenőrzését.
Mennyi ideig tárolható egy összeállított viaszfa?
A referenciagyártási eljárás maximális tárolási időtartamot határoz meg 48 órák. Ezt a tényleges viaszrendszerre és a gyári környezetre vonatkozóan meg kell erősíteni.
Stabil hőmérséklet, megfelelő támogatást, tiszta tárolás, és a mechanikai sérülések elleni védelem elengedhetetlen a tartási időszak alatt.
Miért okoznak a viaszfa ízületei a kerámiahéj hibáit??
Hiányos fúzió, hézagok, tűlyukak, vagy a túlzott viasz felhalmozódás megváltoztathatja a helyi felület geometriáját, és megzavarhatja az egyenletes iszapfedést.
A hígtrágya bejuthat a nyitott résekbe, míg a szabálytalan illesztések befolyásolhatják a vízelvezetést és a helyi héjvastagságot. Ezek a körülmények növelhetik a héjhibák kockázatát a szárítás során, viaszmentesítés, vagy tüzelést.
Minden viaszfához több öntvény is hozzáadható a költségek csökkentése érdekében?
Csak akkor, ha a fa mechanikailag stabil marad, és a jóváhagyott kapuszerkezet biztosítja a szükséges feltöltési és etetési teljesítményt.
Minták hozzáadása a térköz ellenőrzése nélkül, fa tömege, kagylófedés, és a kapukapacitás növelheti a selejt mennyiségét és csökkentheti a teljes öntési hozamot.
A legjobb konfiguráció az, amely minimálisra csökkenti a teljes gyártási költséget, miközben folyamatosan megfelel a minőségi követelményeknek.
8. Következtetés
A viaszfa összeállítása sokkal több, mint az egyes viaszminták összekapcsolása egy központi ággal.
Meghatározza a mintafürt geometriáját, az ízületek minősége, a felületek hozzáférhetősége a héjépítés során, és a kapurendszer elrendezése.
A megbízható folyamat a hangos viaszmintákkal és egy egyenessel kezdődik, stabil fúvóka.
Ellenőrzött viaszhegesztéssel folytatódik, sima és biztonságos ízületek, megfelelő mintatávolság, kiegyensúlyozott fa geometria, és egy kapuelrendezés, amely követi a jóváhagyott töltési és etetési tervet.
Végső ellenőrzés, gondos kezelés, és az ellenőrzött tárolás, majd megőrzi az összeszerelés során elért minőséget.
Öntödei mérnök szemszögéből, a leghatékonyabb stratégia a hibák megelőzése a viasz fázisában, nem pedig a héjépítés vagy öntés utáni javítása..
Szabványosított lámpatestek, képzett operátorok, következetes ellenőrzés, és a nyomon követhető folyamatszabályozás segít csökkenteni az elkerülhető hibákat, javítja az öntési hozamot, és fenntartani az ismételhető termékminőséget.
Befektetési öntvénygyártóknak, egy jól összerakott viaszfa a kiindulópont az egészséges kerámiahéjhoz és a megbízhatóbb végső öntéshez.

