
Sur mon 28 années d'exploitation de lignes de forgeage et d'usinage de précision en aluminium pour pièces structurelles de motos et d'automobiles, J'ai entendu la même question plus de fois que je ne peux compter:
"Vous avez déjà pressé l'aluminium dans la matrice. C'est la bonne forme. Pourquoi avez-vous besoin de l'usiner CNC après?»
C’est une question légitime de la part de quelqu’un qui ne s’est jamais tenu à côté d’une presse à forger de 400 tonnes et n’a pas vu ce qui sort de l’autre côté..
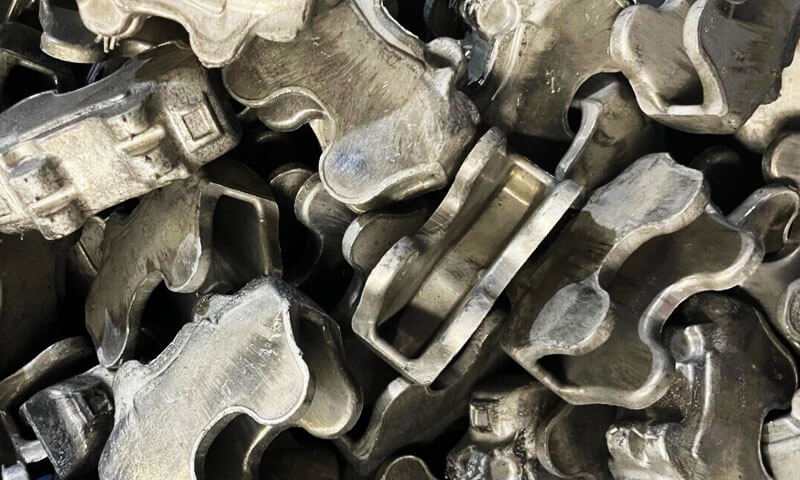
La plupart des gens supposent que le forgeage donne une pièce prête à être assemblée.. En réalité, ce qui sort de la matrice est une pièce forgée – une fondation structurelle, pas un produit fini.
Le forgeage renforce la résistance du matériau et la forme brute; L'usinage CNC de précision transforme cette pièce solide en une pièce qui s'adapte réellement, scellés, et fonctionne de manière fiable pendant des milliers d'heures de service.
Cet article explique exactement pourquoi l'usinage CNC secondaire n'est pas négociable pour les composants forgés en aluminium haute performance., quelles opérations il effectue, comment le forgeage et l'usinage fonctionnent ensemble en tant que processus complémentaires, et que rechercher chez un fournisseur pour éviter des interruptions de production coûteuses.
Ce n’est pas une théorie théorique, c’est ce que nous avons appris grâce aux essais., ferraille, et analyse des défaillances sur le terrain.
1. Le forgeage vous donne un blanc, Pas une pièce finie
Commençons par quoi forgeage d'aluminium ça se passe vraiment bien. Lorsque vous chauffez une billette d'aluminium et la comprimez dans une cavité de matrice sous des centaines de tonnes de pression, vous accomplissez quatre choses essentielles:
- Vous formez la forme globale quasi nette de la pièce
- Vous affinez et alignez la structure interne des grains le long des chemins de charge
- Vous créez des lignes de flux de métal continues qui suivent la géométrie de la pièce., améliorant considérablement la résistance à la fatigue
- Vous construisez l'intégrité structurelle de base qui rend les pièces forgées 30 à 50 % plus résistantes que leurs équivalents usinés à partir de solides.
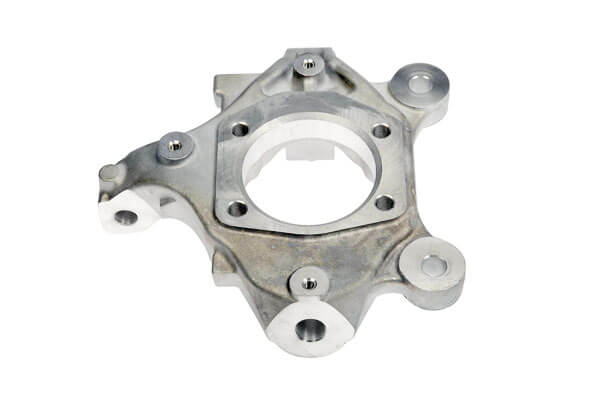
C'est une valeur énorme. Mais voici ce que la forge ne peut pas faire, peu importe à quel point ta mort est bonne: il ne peut pas produire des dimensions de précision finales, surfaces de contact lisses, ou de fines fonctionnalités internes.
Les limites inhérentes à la géométrie forgée
Chaque matrice de forgeage doit faire un compromis entre formabilité et précision:
- Angles de dépouille: Il faut 1 à 3° de dépouille par face pour éjecter la pièce de la matrice.
Cela signifie que chaque surface verticale est effilée, pas carré. Vous ne pouvez pas assembler une face de montage conique. - Tolérance telle que forgée: Même le meilleur forgeage à matrice fermée n'offre qu'une précision dimensionnelle de ±0,2 à 0,5 mm.. Pour trous de montage, roulement s'adapte, et surfaces d'étanchéité, vous avez besoin de ±0,02 à ±0,05 mm.
- État des surfaces: Les surfaces telles que forgées présentent des dépôts d'oxyde, traînée mineure du dé, et éclair de ligne de séparation.
Ils ne sont pas assez plats, assez lisse, ou suffisamment cohérent pour une étanchéité ou un accouplement de précision. - Fines traits: Petits trous, fils de discussion, rainures d'étanchéité, et les nervures fines ne peuvent pas être forgées de manière fiable.
Le métal ne coulera pas systématiquement dans les minuscules éléments de la matrice., et les éjecter sans dommage est presque impossible.
Une fois, un nouvel ingénieur produit a essayé de commander un étrier de frein de moto forgé avec un tirage nul et des trous filetés forgés.. Il pensait que nous facturions trop cher pour l'usinage.
Après trois essais ratés et 12 pièces d'échantillon mises au rebut, il a finalement accepté ce que les anciens savaient déjà: le forgeage construit la structure; l'usinage offre la précision.
Pour les pièces comme les étriers de frein, pinces triples supérieures, repose-pieds, et les maillons d'amortisseur - les caractéristiques qui permettent à la pièce de s'assembler et de fonctionner sont exactement les caractéristiques que le forgeage ne peut pas produire.
2. Que fait exactement l'usinage CNC de précision sur une ébauche forgée?
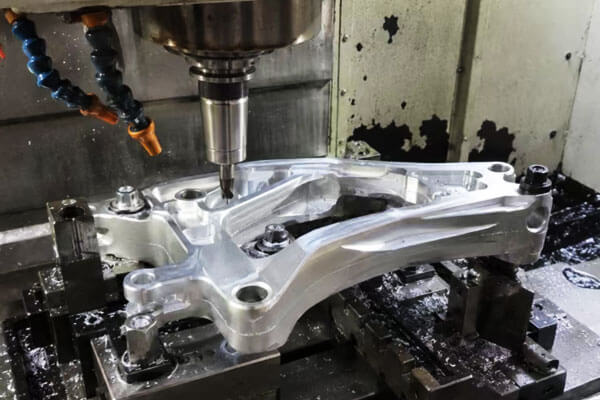
Usinage CNC il ne s’agit pas simplement de « nettoyer les bords ». Il effectue cinq catégories critiques de travaux qui transforment une ébauche de forgeage en un composant fonctionnel.
Montage & Localisation des trous
Presque toutes les pièces structurelles forgées se connectent à autre chose : un cadre, un choc, un ensemble de frein.
La précision de la position du trou détermine si la pièce se boulonne en ligne droite., si les écarts sont égaux à gauche et à droite, et si l'assemblage subit une charge inégale après l'installation.
Décaler un motif de trous de 0.15 mm sur une pince supérieure de moto, et les fourches se lient. Déplacez-le par 0.3 mm, et la pièce ne s'assemble pas du tout.
Le forgeage ne peut pas maintenir de manière fiable une tolérance de position de trou inférieure à environ ± 0,4 mm.. Le perçage et l'alésage CNC tiennent ± 0,05 mm ou mieux, même sur des modèles multi-trous.
Trous filetés
Les trous filetés nécessitent un diamètre précis, profondeur, position du robinet, et qualité de la forme du filetage.
Pour les pièces démontées et remontées pour le service, une mauvaise qualité de fil signifie des fils dénudés, attaches desserrées, et échecs sur le terrain.
Le forgeage ne peut pas produire de fils utilisables. Vous pouvez forger un trou pilote, mais le fil final est toujours usiné.
Nous contrôlons également la profondeur du filetage et la géométrie du fraisage avec précision sur CNC – quelque chose que vous ne pouvez pas faire de manière cohérente avec un taraud manuel..
Accouplement & Localisation des visages
Les surfaces telles que forgées ne sont jamais assez plates pour être utilisées comme faces de contact d'assemblage. Une surface forgée peut présenter une variation de 0,2 à 0,5 mm sur toute la face., plus cône d'angle de dépouille.
Boulonnez deux visages comme ça ensemble, et vous obtenez un serrage inégal, chemins de fuite du joint, et les pièces qui se déplacent sous la charge.
Le surfaçage CNC produit une planéité contrôlée - généralement 0.02 mm par 100 mm pour les faces structurelles, et encore plus serré pour sceller les surfaces.
Pour corps d'étrier de frein, cette planéité est ce qui empêche le liquide de frein de fuir. Ce n’est pas cosmétique, c’est fonctionnel.
Sièges de roulement & Rainures de retenue
Toute pièce qui tourne, pivote, ou tient un joint nécessite des alésages de précision, sièges de roulement, et rainures pour circlips.
Ces caractéristiques nécessitent des tolérances de diamètre allant jusqu'au centième de millimètre et des, géométrie de rainure cohérente.
Le forgeage ne peut pas produire un alésage de roulement à la tolérance H7. Il ne peut pas produire une rainure de retenue à bords carrés avec des angles vifs. Ce sont des opérations strictement CNC — tournage, ennuyeux, et rainure interne.
Contours, Caractéristiques éclaircissantes & Briser les bords
Les pièces forgées hautes performances ont souvent des poches d'allègement, chanfreins, et contours extérieurs affinés lors de l'usinage.
Nous enlevons les excédents de matériaux là où il n'y a pas de charge pour gagner du poids – essentiel pour les pièces de motos et d'automobiles où chaque gramme compte..
Nous brisons également les arêtes vives, supprimer le flash de la ligne de séparation, et mélanger les transitions.
Ce n'est pas seulement pour l'apparence: les arêtes vives augmentent le stress. Un chanfrein usiné proprement peut améliorer la durée de vie en fatigue de 20 à 30 % sur une pièce chargée.
En fin de journée, L'usinage CNC ne se contente pas d'ajuster la pièce. Il contrôle le poids, équilibre, scellage, porter la vie, et les performances de la fatigue.
3. Forgeage et usinage CNC: Complémentaire, Pas de compétition
Parfois, j’entends les gens décrire cela comme « forger contre. usinage." C'est la mauvaise façon de voir les choses.
Ils résolvent des problèmes complètement différents, et les meilleurs composants utilisent les deux pour ce que chacun fait de mieux.
| Processus | Fonction principale | Force primaire | Limite clé |
| Forgeage d'aluminium | Construit des fondations structurelles; aligne le flux des grains; améliore la résistance à la fatigue | Intégrité matérielle supérieure; rapport résistance/poids élevé | Précision dimensionnelle limitée; ne peut pas produire de beaux traits |
| Usinage CNC de précision | Fournit une précision dimensionnelle finale; produit des fonctionnalités fonctionnelles; contrôle la qualité de la surface | Extrêmement précis; géométrie des entités flexible | Enlève du matériel; n'améliore pas la résistance du matériau de base |
Pourquoi ne pas simplement usiner à partir de barres solides?
Si vous avez besoin de précision, pourquoi ne pas simplement fraiser toute la pièce à partir d'un bloc d'aluminium solide? Des gens m'ont demandé ça aussi.
Il est vrai que vous pouvez réaliser presque toutes les formes sur une fraiseuse CNC à partir de barres pleines.. Mais il y a trois gros inconvénients:
- Un gaspillage de matériaux massif: Pour un étrier de frein de moto typique, vous supprimeriez 65 à 75 % de la barre de départ sous forme de jetons.
Les flans forgés n’enlèvent que 10 à 20 %. Pour une production à volume élevé, c'est une énorme différence de coût. - Couper le flux de grains: Usinage à partir de coupes solides dans le sens naturel du grain. Les pièces forgées ont un flux de grains qui suit la forme de la pièce, offrant une meilleure résistance à la fatigue de 30 à 50 %.
J'ai vu des étriers usinés à partir de solides testés en fatigue se fissurer à moins de la moitié du nombre de cycles d'équivalents forgés et usinés.. - Temps de cycle plus long: L'usinage d'une pièce complexe à partir d'un solide prend 2 à 3 fois plus de temps que l'usinage d'une ébauche de forgeage proche du résultat final..
Pourquoi ne pas simplement forger et ignorer l'usinage?
De l'autre côté, vous ne pouvez pas sauter l'usinage et assembler des pièces telles que forgées.
La tolérance est trop lâche, les surfaces sont trop rugueuses, et il n'y a pas de fonctionnalités fonctionnelles. La pièce ne rentre pas, ne scellera pas, et échouera prématurément.
La séquence de production optimale
Pour pièces structurelles en aluminium haute performance — étriers de frein, pinces triples supérieures, repose-pieds, liens de choc, et autres — le flux de processus standard éprouvé est:
Conception de produits → Développement de matrices → Forgeage d'aluminium à chaud → Traitement thermique → Usinage CNC de précision → Inspection dimensionnelle → Finition de surface → Inspection finale & Livraison
Cette combinaison exploite la résistance et l'efficacité des matériaux du forgeage ainsi que la précision et les détails de l'usinage CNC..
Cela vous offre le meilleur des deux mondes, et c’est ainsi que sont fabriquées presque toutes les pièces structurelles en aluminium haute performance.
4. Pourquoi les équipes de sourcing doivent regarder au-delà de Forge Press
Lorsque vous recherchez des composants en aluminium forgé, la plus grosse erreur que vous puissiez commettre est de demander uniquement si le fournisseur dispose d'une presse à forger.
La capacité de forger l’ébauche ne représente que la moitié de l’équation. Si vous pouvez atteindre un niveau stable, la production en volume de qualité dépend entièrement de la capacité d’usinage secondaire et d’intégration des processus du fournisseur.
Il existe quatre capacités critiques à évaluer:
Planification appropriée des surépaisseurs d'usinage
La surépaisseur d'usinage est un exercice d'équilibre. Laisser trop, et vous gaspillez du matériel et ajoutez du temps de cycle CNC.
Laisser trop peu, et tu ne peux pas nettoyer la balance de la forge, angle de projet, et distorsion - vous vous retrouvez avec une peau forgée exposée sur un visage accouplé.
Les bons fournisseurs intègrent la surépaisseur d’usinage dans la conception de la matrice dès le premier jour. Ils n'ajoutent pas seulement un uniforme 0.5 mm partout. Ils accordent plus d'importance aux zones à forte distorsion et moins aux fonctionnalités stables..
C'est là que les ingénieurs de matrices expérimentés gagnent leur argent. J'ai vu des matrices mal conçues avec 1 mm de surépaisseur d'un côté et de surépaisseur de l'autre — inutilisable.
Stratégie de montage cohérente
Les pièces forgées complexes nécessitent presque toujours plusieurs configurations pour usiner tous les côtés.
Chaque fois que vous desserrez et refixez la pièce, vous introduisez une erreur d'alignement. Un mauvais montage provoque une erreur de position dans les pièces forgées usinées.
Un fournisseur compétent développera un montage dédié qui localise les éléments de référence forgés, maintient un alignement cohérent entre les opérations, et maintient fermement la variation d'une pièce à l'autre.
Pour les modèles multi-trous et les caractéristiques coaxiales, la précision du montage détermine directement le rendement de l'assemblage.
Capacité de vérification dimensionnelle en interne
On ne peut pas juger à l’oeil nu une pièce forgée et usinée. Pièces structurelles critiques – en particulier les freins, pilotage, et composants de suspension – exigent une inspection dimensionnelle vérifiée.
Rechercher des fournisseurs disposant d’une machine à mesurer tridimensionnelle interne (MMT) capacité, jauges d'alésage dédiées, et outils d'inspection calibrés.
Les bons fournisseurs vérifient les dimensions critiques sur chaque première pièce, et auditez les dimensions des échantillons pour chaque lot. Si un fournisseur dit « nous le regardons simplement »," s'éloigner.
Coordination des processus de surface
Anodisation, microbillage, et le polissage modifie légèrement les dimensions de la pièce - de quelques microns à quelques dixièmes, en fonction du processus.
Si vous usinez à la taille d'impression finale, puis anodisez, vous pouvez finir par être surdimensionné ou hors tolérance.
Les fournisseurs expérimentés anticipent l’épaisseur de la finition de surface lors de l’usinage. Ils laissent un stock contrôlé pour le revêtement, Ainsi, les dimensions finales atterrissent directement sur la cible après le traitement de surface..
Cela semble petit, mais j'ai vu des lots entiers rejetés parce que l'usinage ne tenait pas compte de l'accumulation d'anodisation.
Pour les programmes personnalisés et à faible volume, travailler avec une source unique qui fait l'outillage, forger, usinage, inspection, et la finition de surface élimine presque tous les espaces d'interface. Moins de transferts = moins d'erreurs.
5. Pourquoi s'approvisionner en pièces forgées en aluminium de précision auprès de DEZE Technology?
À CETTE Technologie, un spécialiste du forgeage et de l'usinage de précision de l'aluminium dont le siège est à Xuchang, Henan, Chine, nous avons construit l'ensemble de nos opérations autour de ce modèle de production intégré de bout en bout.
Notre système de gestion de la qualité est certifié ISO 9001:2015, avec une traçabilité complète à chaque étape – depuis l'ingénierie des matrices en interne et le préformage des billettes jusqu'au forgeage de l'aluminium à chaud, T6 Traitement thermique,
5-Usinage CNC de précision d'axe, Vérification dimensionnelle sur MMT, et finition de surface – le tout contrôlé sous un même toit.
Nous concevons des surépaisseurs d'usinage directement dans la conception initiale de la matrice pour optimiser l'enlèvement de matière., développer un montage dédié spécifique à la pièce pour maintenir la précision de position, et valider les dimensions critiques par lot.
Pour les équipes de sourcing, cette capacité de source unique élimine les erreurs de transfert entre fournisseurs, réduit les délais de montée en puissance du programme, et offre des performances cohérentes, composants en aluminium forgé prêts à la production pour moto, automobile, et applications structurelles industrielles.
6. Conclusion
Le forgeage de l’aluminium et l’usinage CNC de précision ne sont pas des processus concurrents. Ce sont deux maillons d’une même chaîne de production, chacun faisant ce qu'il fait de mieux pour construire une pièce à la fois solide et précise.
Le forgeage fournit la base structurelle: flux de grains aligné, résistance à la fatigue améliorée, et une forme proche du filet qui minimise le gaspillage de matériaux.
L'usinage CNC offre la précision fonctionnelle: positions précises des trous, faces d'accouplement plates, fils appropriés, roulement s'adapte, et une qualité de surface contrôlée qui permet à la pièce de s'assembler réellement, joint, et enfin.
Pour pièces chargées hautes performances — étriers de frein, composants de direction, liens de suspension, et toutes les autres pièces qui assurent la sécurité des coureurs et le fonctionnement de l'équipement - vous ne pouvez pas avoir l'un sans l'autre.
Les pièces les mieux forgées au monde sont inutiles si elles ne s’ajustent pas. Les pièces usinées avec la plus grande précision sont plus faibles si elles sont découpées dans une barre pleine..
La vraie compétence – et la vraie valeur d’un bon fournisseur – est de relier l’ensemble du processus: conception de matrice qui tient compte du stock d'usinage, forgeage qui produit des ébauches cohérentes,
fixation qui maintient l'alignement, usinage qui atteint les tolérances, et une inspection qui détecte les problèmes avant leur expédition.
Obtenez cette chaîne correctement, et vous obtenez des pièces solides, précis, et cohérent lot après lot.
FAQ
Toutes les pièces forgées en alliage d'aluminium nécessitent-elles un usinage CNC?
Non, pas tout. Supports structurels simples sans accouplement, espaceurs bruts, et les pièces à faible tolérance peuvent parfois être utilisées telles quelles avec seulement un ébavurage.
Mais toute pièce comportant des trous de montage, fonctionnalités filetées, surfaces d'étanchéité, roulement s'adapte, ou des tolérances dimensionnelles serrées nécessiteront un usinage CNC secondaire.
Pour pièces de structure moto et automobile, c'est bien fini 90% de pièces forgées de production.
Est 6061 aluminium bon pour l'usinage CNC après forgeage?
6061 est excellent pour les composants forgés puis usinés. Il a un bon équilibre de force, ductilité, et usinabilité, et il répond de manière très prévisible au traitement thermique T6.
Nous l'utilisons beaucoup pour les repose-pieds, pinces triples supérieures, parenthèses, et des liens. Il machine propre, tient bien la tolérance, et anodise uniformément.
Pour des exigences de résistance plus élevées, 7075 les machines aussi, mais il est plus sensible aux encoches et nécessite une planification plus minutieuse du parcours de l'outil.
L'usinage CNC ruinera-t-il la résistance d'une pièce forgée?
Pas si c'est fait correctement. Un usinage CNC approprié supprime uniquement la surépaisseur d'usinage pré-planifiée en dehors du chemin de charge fonctionnel.
La clé est de concevoir la pièce, flux de grains de forgeage, et l'usinage du matériau ensemble - de sorte que vous ne coupez jamais les lignes de grain porteuses critiques ni n'enlevez la peau stressée par machine.
Un mauvais usinage peut absolument ruiner une pièce forgée. Si vous usinez une rainure profonde à travers une zone à forte contrainte, vous créez un facteur de stress et tuez la fatigue.
C'est pourquoi DFM (conception pour la fabricabilité) l'examen entre les ingénieurs en forgeage et les ingénieurs en usinage est très important.
Les pièces forgées peuvent être expédiées directement après l'usinage CNC?
Presque jamais. Après l'usinage, vous avez toujours besoin d'une vérification dimensionnelle, ébavurage, nettoyage, traitement de surface (anodisé, explosion, etc.), et inspection finale.
Ce n'est qu'une fois tous les contrôles passés que vous emballez et expédiez. Sauter l'inspection finale est la façon dont les pièces défectueuses parviennent aux clients.

