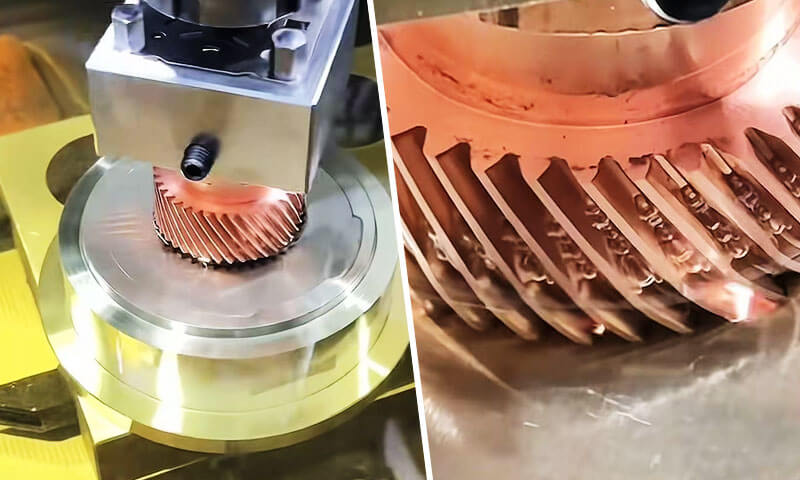
Usinage par électroérosion des plombs, également appelé ram EDM, EDM par enfonçage ou EDM à cavité, est l'un des processus de fabrication non traditionnels les plus précis et irremplaçables de l'ingénierie de précision moderne..
Contrairement au fraisage et au tournage conventionnels qui enlèvent de la matière grâce à la force de coupe mécanique, L'électroérosion à plomb érode les pièces électriquement conductrices grâce à un contrôle, étincelles électriques répétitives, sans contact physique entre l'outil et la pièce.
Cette différence fondamentale lui permet de réaliser des cavités tridimensionnelles complexes, coins internes pointus, fentes étroites et profondes et caractéristiques de matériaux ultra-durs qui seraient impossibles ou d'un coût prohibitif à fabriquer avec des outils de coupe.
Depuis des décennies, L'électroérosion par plombs a été l'épine dorsale de la fabrication d'outils et de matrices, et il continue de permettre l'innovation dans l'aérospatiale, dispositifs médicaux, industries de l'automobile et des semi-conducteurs.
Sa capacité unique à usiner les aciers trempés, carbures cémentés, et superalliages spéciaux avec une précision au micron, avec des forces de coupe nulles et des bords sans bavures, le rend indispensable pour les composants de précision de grande valeur.
1. Qu'est-ce que l'EDM à plomb?
Plomb GED(Usinage par électroérosion) est un processus d'élimination de matière thermoélectrique sans contact dans lequel une électrode préformée (outil) et une pièce conductrice sont immergées dans un fluide diélectrique et séparées par un minuscule, éclateur contrôlé avec précision.
Une série de décharges électriques discrètes est générée à travers l'espace, chacun produisant un canal micro-plasma localisé avec des températures de 8 000 à 12 000 °C qui fond et vaporise des volumes infimes de matériau de la pièce et de l'électrode.
Sur des millions de cycles de décharge, l'électrode s'enfonce progressivement dans la pièce, reproduisant sa forme inverse avec une grande précision.

Le nom « plomb » vient de cette action plongeante: l'électrode s'enfonce littéralement dans la pièce pour former une cavité.
Contrairement aux autres variantes EDM, Sinker EDM se définit par sa capacité à produire des formes internes et externes entièrement tridimensionnelles, plutôt que de couper uniquement des profils.
Il s'agit de la forme originale de la technologie EDM et reste la variante la plus polyvalente pour les travaux de cavités complexes..
Une caractéristique distinctive clé est que la géométrie de la pièce finie est une réplique négative directe de l'électrode..
Cela signifie que chaque détail de l'électrode - les côtes, machines à sous, textures et rayons de coin — est transféré à la pièce à usiner, mis à l'échelle en fonction de la taille de l'éclateur.
Contexte historique
Le procédé EDM a été développé pour la première fois dans les années 1940 par deux scientifiques soviétiques., B.R.. Lazarenko et N.I.. Lazarenko, qui a découvert que les décharges électriques pouvaient être utilisées pour éroder le métal.
La technologie a été encore perfectionnée dans les années 1950 et 1960., et dans les années 1970, L'électroérosion par plombs était devenue un processus de fabrication établi pour la fabrication d'outils et de matrices..
Aujourd'hui, c'est la pierre angulaire de la fabrication de précision, notamment dans l'aérospatiale, automobile, médical, et industries de fabrication de moules.
2. Comment fonctionne l'EDM à plomb?
EDM à plomb, également connu sous le nom usinage par électroérosion ou par électroérosion, enlève le matériau par une séquence contrôlée de décharges électriques plutôt que par une coupe mécanique directe.
Le processus utilise une électrode façonnée, une pièce conductrice, et un fluide diélectrique.
En générant à plusieurs reprises des étincelles microscopiques à travers un espace contrôlé avec précision, L'électroérosion à plombs reproduit progressivement la géométrie de l'électrode dans la pièce.
Contrairement à l'usinage conventionnel, il y a pas de contact direct entre l'électrode et la pièce pendant l'usinage par décharge normale.
L'enlèvement de matière est régi principalement par l'énergie d'impulsion électrique, fréquence de décharge, conditions d'espacement, circulation diélectrique, et le mouvement des électrodes.
Panne diélectrique
Le processus commence avec l'électrode positionnée extrêmement près de la pièce conductrice tandis que les deux sont immergées dans un fluide diélectrique., généralement de l'huile EDM.
Une tension contrôlée est appliquée entre l'électrode et la pièce. Dans des conditions normales, le diélectrique agit comme un isolant électrique.
À mesure que l'électrode s'approche de la pièce à usiner et que l'espace inter-électrode atteint un niveau approprié, le champ électrique devient suffisamment fort pour ioniser localement le diélectrique.
Le fluide subit alors claquage diélectrique, créer un canal de plasma conducteur temporaire entre les deux surfaces.
Parce que la décharge se produit à des points localisés où les conditions électriques sont les plus favorables, le processus d'usinage peut concentrer l'énergie dans des zones extrêmement petites.
Décharge électrique et libération d'énergie localisée
Une fois la panne survenue, une impulsion de courant de courte durée traverse le canal plasma. L'énergie électrique est convertie en énergie thermique localisée intense.
Les températures dans la zone de rejet peuvent atteindre plusieurs milliers de degrés Celsius.
Cette énergie extrême mais hautement localisée produit un échauffement rapide à la fois de la pièce et du, dans une moindre mesure, l'électrode.
La décharge n'enlève pas de matière grâce à une action de coupe continue.. Plutôt, chaque étincelle individuelle crée un événement d'usinage microscopique. L'effet combiné de millions de ces événements produit progressivement la cavité souhaitée..
Fusion et vaporisation de la pièce
L'énergie thermique concentrée fond rapidement et vaporise partiellement un très petit volume de matériau à la surface de la pièce.. Un cratère microscopique se forme après chaque décharge efficace.
Les dimensions de ces cratères dépendent fortement des paramètres d'usinage tels que:
- Courant de décharge de pointe
- Durée d'impulsion
- Durée d'arrêt d'impulsion
- Tension de décharge
- Écart électrode-pièce
- Conditions diélectriques
Une énergie de décharge plus élevée augmente généralement la taux d'enlèvement de matière (MRR), mais cela peut aussi produire des cratères plus grands, une surface plus rugueuse, une couche de refonte plus épaisse, et une plus grande région affectée par la chaleur.
Les impulsions de finition à faible énergie génèrent des cratères beaucoup plus petits et sont donc utilisées lorsque la précision dimensionnelle et la qualité de la surface sont plus importantes que le taux d'enlèvement..
Désionisation et rinçage diélectrique
Après chaque impulsion de décharge, le courant est interrompu. Le canal plasma s'effondre et le diélectrique revient rapidement vers son état isolant.
En même temps, la circulation diélectrique élimine les particules fondues, débris resolidifiés, et d'autres contaminants provenant de l'espace d'usinage.
Un rinçage efficace est essentiel car les débris accumulés peuvent créer des décharges secondaires instables., courts-circuits, arc électrique, ou un enlèvement de matière irrégulier.
Le diélectrique remplit donc plusieurs fonctions simultanément: isolation électrique, refroidissement, enlèvement des débris, et restauration de conditions d'écartement stables.
Contrôle de l'écartement des servos
Une fonctionnalité essentielle de Sinker EDM est la système d'asservissement en boucle fermée qui surveille en permanence les conditions électriques dans l'espace d'usinage et ajuste la position de l'électrode en conséquence.
Si l'écart devient excessivement petit, des décharges instables ou des courts-circuits peuvent se produire, donc l'électrode se rétracte légèrement.
Si l'écart devient trop grand, les décharges deviennent rares ou s’arrêtent, incitant l'électrode à avancer.
Ce retour d'information continu maintient un espace de travail approprié tout au long de l'usinage..
Parce que l'électrode se rapproche progressivement de la géométrie finale de la cavité tout en maintenant des conditions de décharge contrôlées, des cavités complexes peuvent être générées avec une répétabilité élevée.
Formation progressive de cavités
L'électrode ne produit normalement pas la cavité complète en une seule décharge. Plutôt, des milliers ou des millions de décharges individuelles érodent progressivement la pièce.
Alors que le processus continue, l'électrode avance dans la pièce tout en conservant sa trajectoire programmée. La cavité résultante se conforme de plus en plus à la géométrie négative de l'électrode.
Pour les applications de moules et de matrices de précision, l'usinage est communément divisé en ébauche, semi-finition, et étapes de finition.
L'ébauche utilise des impulsions d'énergie relativement élevée pour éliminer efficacement la matière, tandis que la finition utilise des décharges à faible énergie pour obtenir un contrôle dimensionnel plus strict et une qualité de surface améliorée..
3. Le processus d'usinage par électroérosion à plombs étape par étape
Sinker EDM n'est pas simplement une opération de génération d'étincelles.
La production d'une cavité EDM précise nécessite un contrôle coordonné de la géométrie des électrodes, positionnement de la pièce, circulation diélectrique, paramètres de décharge, usure des électrodes, rinçage, et inspection.
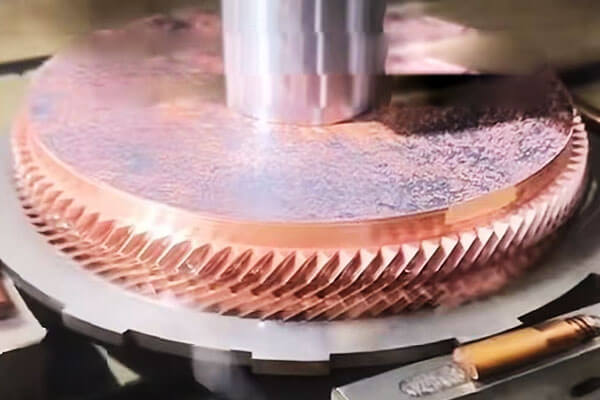
Étape 1: Conception et fabrication d'électrodes
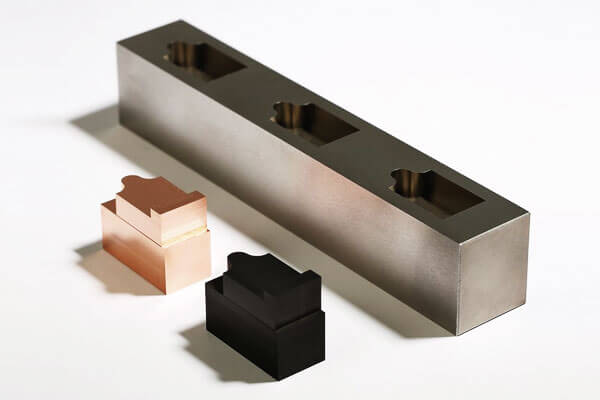
Le processus commence par la conception d'une électrode qui représente le géométrie positive de la cavité à usiner.
Le graphite et le cuivre sont les deux matériaux d'électrode les plus utilisés, sélectionné en fonction de facteurs tels que la complexité de la cavité, finition de surface requise, précision dimensionnelle, vitesse d'usinage, et usure attendue des électrodes.
La conception des électrodes doit tenir compte de la éclateur, usure des électrodes, exigences de rinçage, et la compensation dimensionnelle requise par le système de contrôle EDM.
Pour moules et matrices complexes, plusieurs électrodes peuvent être fabriquées pour l'ébauche, semi-finition, et finition plutôt que de tenter d'obtenir la cavité finale avec une seule électrode.
La qualité de l'électrode influence directement la qualité de la cavité finale.
Erreurs dans les dimensions des électrodes, arêtes vives, condition de surface, ou l'alignement peut être transféré à la pièce pendant l'électroérosion.
Étape 2: Configuration de la pièce et alignement de précision
La pièce à usiner est solidement montée sur la table de la machine EDM et positionnée dans le réservoir diélectrique.
Un alignement précis établit la relation de coordonnées entre la pièce et l'électrode, ce qui est essentiel lors de l'usinage de cavités qui doivent correspondre précisément à d'autres caractéristiques.
Les machines modernes Sinker EDM utilisent couramment palpeurs, détection automatique des bords, systèmes de référence, ou cycles de mesure d'électrodes pour établir les points zéro de la pièce et vérifier la position des électrodes.
Pour l'usinage multi-électrodes, un référencement cohérent des coordonnées est particulièrement important car l'ébauche, finition, et les électrodes de détail doivent revenir aux emplacements corrects sans introduire d'erreurs de positionnement cumulatives.
Étape 3: Préparation diélectrique et rinçage
La zone d'usinage est remplie ou immergée de fluide diélectrique. Huile d'électroérosion est largement utilisé pour l'EDM à plombs conventionnel car il fournit une isolation électrique stable et un refroidissement efficace.
Le diélectrique circule en continu à travers des systèmes de filtration et de rinçage pour éliminer les débris d'usinage..
La propreté diélectrique et la stabilité de la température sont importantes car un fluide contaminé ou thermiquement instable peut affecter le comportement de décharge et la cohérence dimensionnelle..
Le rinçage est tout aussi critique. Pendant l'usinage, les particules fondues et resolidifiées s'accumulent dans la cavité.
Si ces particules ne sont pas éliminées efficacement, ils peuvent provoquer des décharges instables, arc secondaire, efficacité d'enlèvement de matière réduite, et défauts de surface localisés.
Étape 4: Programmation des paramètres EDM
Avant le début de l'usinage, l'ingénieur procédé établit les paramètres électriques et d'asservissement en fonction des matériau de la pièce à usiner, matériau de l'électrode, étape d'usinage, géométrie de la cavité, et finition de surface requise.
Les paramètres importants incluent le courant de crête, tension de décharge, temps d'impulsion, temps d'arrêt des impulsions, référence des servos, polarité, conditions de rinçage, et stratégies de mise en orbite ou de mouvement des électrodes, le cas échéant.
Il n’existe pas de jeu de paramètres EDM universel unique. L'ébauche nécessite beaucoup plus d'énergie de décharge que la finition, tandis que les cavités étroites et profondes peuvent nécessiter des conditions de rinçage et d'impulsion différentes de celles des cavités ouvertes..
Étape 5: Ebauche
L'électroérosion grossière enlève la majorité du matériau et établit la géométrie de base de la cavité. Une énergie de décharge relativement élevée est utilisée pour obtenir un taux d'enlèvement de matière élevé.
Durant cette étape, des impulsions électriques plus importantes produisent des cratères individuels plus grands et donc une érosion plus rapide.
Une quantité contrôlée de surépaisseur d'usinage est intentionnellement laissée pour les opérations ultérieures.
L'objectif de l'ébauche est pas de qualité de surface maximale, mais un enlèvement de matière en vrac efficace et stable tout en conservant un contrôle dimensionnel suffisant pour la finition.
Pour les cavités profondes, les conditions de rinçage deviennent particulièrement importantes lors de l'ébauche car la plus grande quantité de matière érodée peut rapidement contaminer l'espace d'usinage.
Étape 6: Semi-finition et transition d'électrodes
Pour les cavités exigeantes, une étape de semi-finition peut être introduite entre l'ébauche et la finition finale.
Une électrode séparée ou une géométrie d'électrode progressivement affinée peut être utilisée pour supprimer la surépaisseur d'usinage restante tout en réduisant l'écart dimensionnel et en améliorant l'homogénéité de la surface..
Cette étape intermédiaire permet une transition contrôlée entre une ébauche agressive et une finition délicate.
Il est particulièrement utile pour les moules et les matrices contenant côtes profondes, fentes étroites, coins pointus, textures fines, ou des surfaces tridimensionnelles complexes.
Étape 7: Finition
La finition utilise une énergie de décharge nettement inférieure pour produire les dimensions finales de la cavité et la qualité de surface requise..
Des durées d'impulsion plus courtes et des courants de crête plus faibles créent des cratères d'érosion plus petits, réduire la rugosité de la surface et minimiser l'épaisseur de la couche de surface affectée thermiquement.
La stratégie de finition doit être équilibrée rugosité de surface, précision dimensionnelle, temps d'usinage, et l'intégrité de la surface.
Une finition extrêmement fine peut nécessiter plusieurs passes car l'enlèvement de matière devient progressivement plus lent à mesure que l'énergie de décharge diminue.
Pour les applications d'outillage critiques, la surface finale peut ensuite subir un polissage, texturation, revêtement, ou autres traitements de surface selon la fonction recherchée.
Étape 8: Compensation de l'usure des électrodes
L'usure des électrodes est une caractéristique inhérente à l'électroérosion à plombs. Bien que la pièce soit normalement érodée plus rapidement que l'électrode, l'électrode change progressivement de forme pendant l'usinage.
L'usure est particulièrement importante autour arêtes vives, coins, petites fonctionnalités, et zones exposées à une activité de rejet concentrée.
Les commandes EDM modernes compensent l'usure des électrodes en ajustant le mouvement des électrodes et les paramètres d'usinage.
Pour cavités de haute précision, l'usure des électrodes doit également être prise en compte lors de la conception de l'électrode et de l'inspection dimensionnelle.
Étape 9: Inspection finale
Après usinage EDM, la cavité est nettoyée et inspectée par rapport aux exigences techniques.
L'inspection dimensionnelle peut être effectuée à l'aide d'un MMT, Système de palpage spécifique à l'EDM, équipement de mesure optique, ou jauges de précision, en fonction de la géométrie du composant et des exigences de tolérance.
La rugosité de surface peut être évaluée à l'aide d'un profilomètre, tandis que les dimensions critiques de la cavité et les relations géométriques sont vérifiées par rapport au modèle ou au dessin CAO.
Si l’inspection identifie des écarts localisés, des passes de finition EDM supplémentaires peuvent souvent être effectuées sans remplacer l'ensemble du processus de fabrication.
4. Électrodes pour EDM à plomb
L'électrode est l'un des éléments les plus importants de l'électroérosion par platine car sa géométrie est directement transférée à la pièce par érosion électrique contrôlée..
Contrairement à un outil de coupe classique, une électrode EDM doit simultanément fournir une conductivité électrique, stabilité dimensionnelle, résistance à l'usure, et une reproduction géométrique précise.
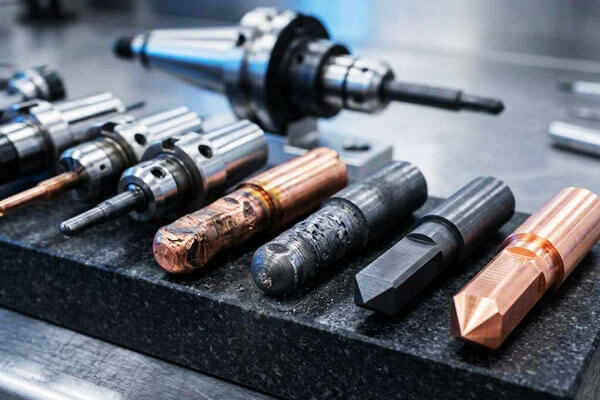
Matériaux d'électrode
| Matériel | Propriétés clés | Avantages | Limites | Applications typiques |
| Graphite | Haute conductivité électrique; à faible usure; bonne usinabilité; point de fusion élevé. | Excellent pour l'ébauche; faible usure des électrodes; bonne finition de surface; rentable. | Fragile; peut produire de fines poussières; nécessite des outils de coupe spécialisés. | Cavités de moisissures; meurt; ébauche et finition. |
| Cuivre | Excellente conductivité électrique; bonne conductivité thermique; facile à usiner. | Bon pour finir; finition de surface fine; facile à galvanoplastir. | Usure plus élevée que le graphite; taux d'enlèvement de matière inférieur. | Finition; petites cavités; traits délicats. |
| Cuivre‑tungstène | Point de fusion élevé; excellente résistance à l'usure; bonne conductivité thermique. | Excellente résistance à l'usure; bon pour une finition soignée; dimensions stables. | Cher; Difficile à machine. | Finition de précision; petites électrodes; applications à forte usure. |
Argent-Tungstène |
Excellente conductivité; point de fusion élevé; bonne résistance à l'usure. | Très faible usure; excellente finition. | Très cher. | Finition de haute précision; applications à forte valeur ajoutée. |
| Tungstène | Point de fusion très élevé; excellente résistance à l'usure. | Très faible usure; bonne finition. | Extrêmement cher; Difficile à machine. | Applications spécialisées de haute précision. |
5. Précision, Finition de surface et capacité d'usinage
L'un des atouts majeurs de EDM à plomb est sa capacité à combiner un contrôle dimensionnel élevé avec l'usinage de géométries difficiles, voire impossibles à produire efficacement avec des outils de coupe conventionnels.
Précision dimensionnelle
Avec un équipement CNC Sinker EDM moderne et un processus bien contrôlé, tolérances dimensionnelles dans le gamme de quelques microns à plusieurs dizaines de microns sont réalisables pour des géométries adaptées.
Le résultat final dépend fortement de la compensation de l'usure des électrodes, contrôle thermique, stabilité diélectrique, et méthodologie d'inspection.
| Paramètre | Capacité typique | Considérations techniques |
| Tolérance dimensionnelle | ±0,005–0,02 mm | Des tolérances plus strictes peuvent être obtenues dans des conditions de finition optimisées |
| Tolérance de haute précision | Environ ±0,002 à 0,005 mm | Nécessite généralement des conditions thermiques contrôlées, électrodes de précision, et passes de finition dédiées |
| Précision du positionnement | Environ ±0,003 à 0,01 mm | Dépend de la configuration de la machine, étalonnage des axes, et configuration de la pièce |
| Répétabilité | Environ ±0,002 à 0,005 mm | Fortement influencé par l'état de la machine et la stabilité du processus |
| Précision électrode-cavité | Généralement entre quelques micromètres et des dizaines de micromètres | Dépend de l'inspection des électrodes, compensation d'usure, et contrôle des éclateurs |
Finition de surface
Sinker EDM produit une surface caractéristique composée de cratères de décharge microscopiques.
La rugosité de la surface est principalement contrôlée par l'énergie de décharge: des impulsions à plus haute énergie produisent des cratères plus profonds et plus grands, tandis que les impulsions de finition à faible énergie génèrent une texture de surface plus fine.
Les plages typiques de rugosité de surface réalisables sont indiquées ci-dessous.
| Rugosité de surface Ra | Environ. Rugosité (µin) | Condition d'usinage typique | Utilisation typique |
| 0.2–0,4 µm | 8–16 µmin | Finition très basse consommation | Moules de précision, surfaces d'outillage de qualité optique nécessitant un polissage supplémentaire |
| 0.4–0,8 µm | 16–32 µmin | Finition soignée | Cavités de moisissures, Dies de précision, surfaces fonctionnelles |
| 0.8–1,6 µm | 32–63 µmin | Finition générale | Outillage de précision générale et composants d'ingénierie |
| 1.6–3,2 µm | 63–125 µmin | Usinage à moyenne énergie | Cavités préliminaires et surfaces où une rugosité modérée est acceptable |
| >3.2 µm | >125 µin | Ebauche à haute énergie | Enlèvement de matériaux en vrac avant finition |
La qualité finale de la surface n'est pas déterminée uniquement par le courant. Durée d'impulsion, intervalle d'impulsion, polarité, rinçage diélectrique, matériau de l'électrode, matériau de la pièce à usiner, et le nombre de passes de finition
Capacité d'usinage
Sinker EDM est particulièrement utile lorsque le composant contient cavités profondes, côtes étroites, poches complexes, petits rayons internes, transitions géométriques nettes, ou des contours tridimensionnels complexes.
| Fonctionnalité | Capacité typique | Considérations techniques |
| Taille minimale des fonctionnalités | Environ 0,05 à 0,10 mm | Dépend fortement de la force des électrodes, rinçage, rapport hauteur/largeur, et décharger l'énergie |
| Petit rayon interne | Environ 0,05 à 0,15 mm | Limité par la géométrie des électrodes et l'usure des électrodes |
| Caractéristiques profondes et étroites | Rapports d'aspect d'environ 10:1–20:1 sont possibles | Le rinçage devient de plus en plus difficile à mesure que la profondeur augmente |
| Profondeur de la cavité | Jusqu'à environ 100 à 200 mm ou plus | Principalement limité par la conception des électrodes, rinçage, course de la machine, et géométrie de la cavité |
Cavités 3D complexes |
Excellent | Les géométries d'électrodes complexes peuvent reproduire des formes de cavité très complexes |
| Usinage d'acier trempé | Excellent | Particulièrement avantageux après traitement thermique |
| Caractéristiques internes pointues | Excellent | Plus pratique que les outils rotatifs conventionnels pour de nombreuses géométries internes |
| Cavités aveugles | Excellent | Une application majeure de l'électroérosion par enfonçage |
| Côtes fines et fentes étroites | Excellent | Nécessite une conception soignée des électrodes et une énergie de décharge contrôlée |
6. Quels matériaux peuvent être usinés par Sinker EDM?
Un avantage majeur de EDM à plomb (Usinage par électroérosion) est sa capacité à usiner des matériaux électriquement conducteurs quelle que soit leur dureté ou leur résistance mécanique.
| Famille de matériaux | Matériaux typiques | Pertinence | Applications typiques d'électroérosion à plomb |
| Aciers à outils | H13, D2, S7, P20, 4140, 4340 | Excellent | Moules à injection, dies à l'estampage, coups de poing, former des cavités, outillage durci |
| Aciers inoxydables | 304, 316, 17-4PH, 440C | Excellent | Composants médicaux, outils de précision, pièces aérospatiales, équipement de transformation des aliments |
| Superalliages | Inconel 625, Inconel 718, Hastelloy, Waspaloy | Excellent | Composants aérospatiaux, outillage lié aux turbines, équipement de traitement chimique |
| Alliages de titane | Ti-6Al-4V et autres alliages de titane conducteurs | Excellent | Pièces aérospatiales, composants médicaux, cavités et outillage de précision |
Carbures cémentés |
WC-Co et autres qualités de carbure conducteur | Excellent | Outils de coupe, composants résistants à l'usure, coups de poing, meurt, outils de précision |
| Alliages de cuivre | Cuivre, laiton, bronze, cuivre-béryllium | Excellent | Composants électriques, cavités de précision, contacts, composants de transfert de chaleur |
| Alliages d'aluminium | 6061, 7075 et autres qualités conductrices | Bien | Prototypes, moules, composants de précision en faible volume, cavités complexes |
| Autres matériaux conducteurs | Certains alliages et composites spéciaux conducteurs | En fonction de l'application | Outillage spécialisé et composants difficiles à usiner |
7. EDM à plombs et. EDM à fil et. Usinage CNC
EDM à plomb, électroérosion à fil, et l'usinage CNC sont toutes des technologies de fabrication de précision, mais ils retirent de la matière de manières fondamentalement différentes.
| Critère | EDM à plomb | Électroérosion à fil | Usinage CNC |
| Enlèvement de matière | Érosion par décharge électrique | Érosion par décharge électrique | Découpe mécanique |
| Outillage | Électrode en forme | Fil-électrode continu | Outils de coupe |
| Exigence matérielle | Électriquement conducteur | Électriquement conducteur | Matériaux généralement usinables |
| Idéal pour | Cavités, trous borgnes, fonctionnalités 3D complexes | Profils, machines à sous, contours, coupes traversantes | Pièces générales prismatiques et rotatives |
| Matériaux durs | Excellent | Excellent | En fonction de l'outil |
| Cavités aveugles | Excellent | Ne convient normalement pas | Bien, dépendant de la géométrie |
| Géométrie interne complexe | Excellent | Limité par l'accès filaire | Modéré à excellent |
Coins internes pointus |
Très bien, dépendant de l'électrode | Excellent | Limité par le diamètre de l'outil |
| 3Usinage de cavité D | Excellent | Limité | Bon avec l'usinage multi-axes |
| Taux d'enlèvement de matière | Modéré | Modéré | Généralement élevé |
| Finition de surface | Excellent avec les passes de finition | Excellent avec les passes de finition | Excellent, en fonction de l'outillage |
| Force de coupe physique | Essentiellement aucun | Essentiellement aucun | Significatif |
| Usure des électrodes/outils | L'usure des électrodes se produit | Le fil est continuellement consommé | Usure des outils de coupe |
| Applications typiques | Moules, meurt, coups de poing, cavités | Profils de précision, machines à sous, coups de poing | Arbres, logements, assiettes, composants structurels |
8. Avantages et limites de l'EDM à plomb
Avantages clés
- Usinage indépendant de la dureté: Coupe l'acier trempé, carbure et superalliages aussi facilement que l'acier doux; l'usinage peut être effectué après traitement thermique pour éviter la distorsion.
- Capacité de cavité 3D complexe: Produit des géométries internes, angles vifs et nervures profondes impossibles à obtenir avec des couteaux rotatifs.
- Aucune force de coupe: Aucun contact mécanique signifie aucune déviation, pas de bavardage, pas de bavures et pas de contrainte de coupe résiduelle, même pour les murs ultra fins et les éléments délicats.
- Extrêmement haute précision: Atteint des tolérances au niveau du micron avec une excellente répétabilité pour la production en grand volume.
- Finition de surface supérieure: Capable de produire des surfaces de qualité miroir qui éliminent le polissage manuel pour de nombreuses applications de moules.
- Hautement automatisable: Prend en charge la production nocturne sans surveillance avec des changeurs d'électrodes automatiques et une surveillance en cours de processus.
Limites inhérentes
- Uniquement des matériaux conducteurs: Impossible d'usiner des céramiques non conductrices, le verre ou la plupart des plastiques.
- Taux d’enlèvement de matière inférieur: L'enlèvement des matériaux en vrac est plus lent que le fraisage; le plus économique pour la finition et les caractéristiques complexes plutôt que pour l'ébauche.
- Coût des électrodes et délai de livraison: Les électrodes personnalisées augmentent les coûts de conception et de fabrication, spécialement pour les travaux de précision multi-électrodes.
- Calque de refonte de surface: L'ébauche à haute énergie crée une fine couche resolidifiée et une zone affectée thermiquement; les passes de finition le réduisent mais ne l'éliminent pas complètement.
- Un investissement en capital plus élevé: Les machines d'électroérosion à platine de précision ont des coûts d'achat et d'exploitation plus élevés que les centres de fraisage standard.
- Gestion des fluides et des déchets: Le fluide diélectrique nécessite une filtration et une manipulation appropriée des boues résiduaires.
9. Applications de l'électroérosion à plomb
L'électroérosion à plomb est largement utilisée partout où les méthodes de coupe conventionnelles rencontrent des limites en termes de dureté du matériau., géométrie de la cavité, accessibilité des fonctionnalités, ou détail interne.
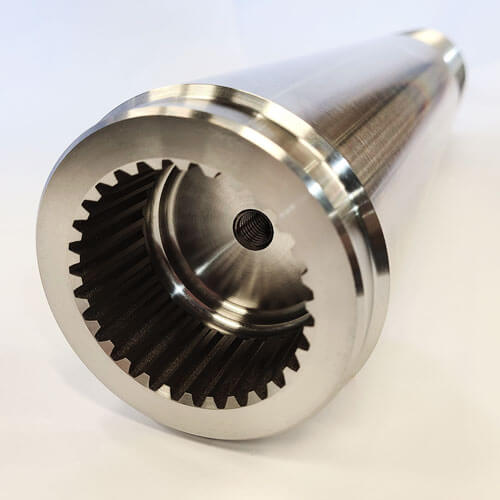
Fabrication de moules et de matrices
La fabrication de moules est l'une des applications les plus importantes de l'électroérosion à plombs.
Moules à injection, moules à compression, moules de moulage sous pression, et d'autres systèmes d'outillage contiennent fréquemment des cavités profondes, côtes étroites, surfaces texturées, et géométries internes complexes.
L'électroérosion est particulièrement utile après traitement thermique car les aciers pour moules trempés peuvent être usinés sans les forces de coupe associées au fraisage..
Outillage de précision
Poinçons, matrices de formage, Dies à extrusion, outils d'estampage, et les plaquettes de précision nécessitent souvent des tolérances dimensionnelles serrées et des caractéristiques internes pointues.
L'électroérosion par enfonçage permet la production de cavités complexes qui nécessiteraient plusieurs outils de coupe spécialisés ou qui pourraient être inaccessibles via un usinage conventionnel..
Composants aérospatiaux
La fabrication aérospatiale implique souvent des matériaux à haute résistance, alliages résistants à la chaleur et géométries internes complexes.
Sinker EDM peut être utilisé pour des outils spécialisés, composants liés à la turbine, montages de précision, et matériaux conducteurs difficiles à usiner.
Fabrication médicale
L'outillage médical de précision et les composants métalliques sélectionnés peuvent nécessiter des caractéristiques extrêmement fines, cavités complexes, et des tolérances serrées.
Sinker EDM est particulièrement adapté à la fabrication de moules, outils de formage, et composants de précision spécialisés.
Industries automobile et énergétique
Le procédé est utilisé pour l'outillage de transmission, composants du système de carburant, Dies de précision, pièces liées à la turbine, et un équipement industriel haute performance.
Composants électroniques et de micro-précision
Les techniques de micro-EDM et de précision Sinker EDM peuvent produire de petites fentes, cavités, connecteurs, et d'autres éléments conducteurs fins où les outils conventionnels peuvent être trop grands ou mécaniquement fragiles.
10. Conclusion
L'électroérosion à plombs est bien plus qu'une simple alternative au fraisage de matériaux durs.
Il s'agit d'un principe de fabrication fondamentalement différent qui convertit l'énergie électrique en géométrie de précision., permettant des formes et des combinaisons de matériaux qu'aucun processus de découpe mécanique ne peut réaliser.
Sa combinaison unique d'indépendance en matière de dureté, aucune force de coupe, sa capacité de cavité complexe et sa qualité de surface miroir le rendent irremplaçable dans la fabrication d'outils et de matrices, aérospatial, dispositifs médicaux et mécanique de précision.
Le processus comporte des compromis inhérents: taux d'enlèvement de matière inférieurs, les considérations d'usure des électrodes et l'exigence de pièces conductrices font que ce n'est pas la solution optimale pour chaque tâche d'usinage.
Lorsqu'il est appliqué correctement — pour les matériaux durcis, Cavités internes complexes et applications de haute précision : l'électroérosion par platine offre des performances qu'aucun autre processus de fabrication ne peut égaler.
En tant que technologie de générateur, les systèmes de contrôle et l’automatisation continuent de progresser, Sinker EDM va se développer davantage dans la micro-fabrication, applications médicales et semi-conductrices,
et flux de production hybrides intégrés, renforçant sa position comme l'un des processus fondamentaux de la fabrication de précision moderne.
FAQ
Quelle est la différence entre l'électroérosion à plomb et l'électroérosion à fil?
Sinker EDM utilise une électrode façonnée pour usiner des cavités borgnes et des géométries internes complexes.
L'électroérosion à fil utilise un fil en mouvement continu pour couper un matériau électriquement conducteur et est principalement utilisée pour les profilés., coups de poing, meurt, et des fonctionnalités complètes.
Pourquoi le graphite et le cuivre sont-ils couramment utilisés comme électrodes EDM?
Les deux matériaux offrent une bonne conductivité électrique et une bonne usinabilité.
Le graphite est largement utilisé pour les électrodes complexes et les applications EDM à haute température, tandis que le cuivre peut fournir une excellente reproduction des détails et une excellente qualité de surface dans des conditions d'usinage appropriées..
L'EDM endommage-t-il la surface de la pièce?
L'EDM produit une surface affectée thermiquement et peut former une couche de refonte. Avec des paramètres de finition bien maîtrisés, la couche affectée peut être minimisée.
Les composants critiques peuvent nécessiter une finition de surface ou une inspection supplémentaire.
Quelle est la précision de l'EDM à plomb?
Les machines d'électroérosion à plomb de production de haute précision maintiennent généralement des tolérances dimensionnelles de ±0,002 à ±0,005 mm pour la plupart des caractéristiques., avec des machines d'ultra-précision capables de ±0,001 mm dans des conditions contrôlées.
La précision dépend de la stabilité de la machine, contrôle de la température et bonne gestion de l’usure des électrodes.
Can Sinker EDM machine en acier trempé?
Oui. Sinker EDM peut usiner n’importe quel matériau conducteur, quelle que soit la dureté. C'est l'un de ses principaux avantages par rapport à l'usinage conventionnel.
L'EDM Sinker est-il cher?
L'outillage (fabrication d'électrodes) c'est cher, et le temps machine est coûteux en raison de la lenteur de l'enlèvement de matière.
Cependant, pour géométries complexes et matériaux durs, L'électroérosion par plomb est souvent l'option la plus rentable.