
J'ai examiné un grand nombre de packages de sélection de matériaux pour les équipements contenant du chlorure., et j'ai remarqué un modèle.
Lorsqu'un problème de corrosion apparaît, la première réponse est presque toujours de changer la nuance dans la colonne matériau du dessin: 316L devient 904L, alors 904L devient 254 Nous, alors 254 SMO devient 654 Nous. Chaque étape ressemble à une assurance supplémentaire. Chaque étape ajoute un coût.
Mais sur le terrain, J'ai vu des équipements construits à partir de 654 Le SMO échoue en quelques mois car la fissure du joint n'a jamais été réparée, le consommable de soudure a été choisi par habitude, ou la température entre passes n'a jamais été écrite dans le WPS.
Ce guide est organisé autour de la revue en six étapes que j'utilise sur des projets réels: milieu et température → mécanisme de corrosion → géométrie des fissures → métaux de base → consommables de soudage → fabrication et normes.
L'objectif est de rendre la conclusion de la sélection traçable dans le dessin., les spécifications d'achat, et les documents de soudage, pas seulement dans la colonne des matériaux.
1. Que sont les aciers inoxydables super austénitiques?
Super austénitique aciers inoxydables sont des aciers inoxydables fortement alliés développés pour offrir une meilleure résistance à la corrosion que les nuances austénitiques conventionnelles, en particulier dans les environnements riches en chlorures et chimiquement agressifs.
Leur microstructure austénitique est principalement stabilisée par le nickel et l'azote. Des teneurs élevées en chrome et en molybdène améliorent la résistance à la corrosion localisée, tandis que l'azote améliore encore la résistance aux piqûres et contribue à la résistance mécanique.
Selon le niveau, le cuivre peut également améliorer les performances dans certains environnements acides réducteurs.
Le terme super austénitique fait généralement référence à des nuances avec des teneurs en alliage nettement plus élevées que les aciers inoxydables conventionnels de la série 300..
Beaucoup contiennent environ 6% ou plus de molybdène, bien que le 904L soit généralement regroupé avec les aciers inoxydables austénitiques fortement alliés malgré une teneur en molybdène plus faible.
Les trois niveaux en un coup d'œil
Comparaison du 904L, 254 Nous, et 654 Nous
| Qualité standard | Désignation américaine | DANS / W.Nr. | Contenu Mo typique | Principales applications contre la corrosion |
| 904L | N08904 | 1.4539 | Environ. 4.5% Mo, avec ajout de Cu | Acide sulfurique et acide phosphorique dilué |
| 254 Nous | S31254 | 1.4547 | Environ. 6.0% Mo, avec ajout de N | Environnements riches en chlorures, eau de mer, Épurateurs FGD |
| 654 Nous | S32654 | 1.4652 | Environ. 7.3% Mo, à haute teneur en N | Environnements extrêmes en chlorures, usines de blanchiment, applications en offshore profond |
2. Composition chimique et caractéristiques métallurgiques
La résistance à la corrosion des aciers inoxydables super austénitiques est déterminée par la chimie de leur alliage., microstructure, et état métallurgique.
Comprendre ces facteurs aide les ingénieurs à sélectionner des matériaux en fonction de bien plus que leur nom commercial..
904L en acier inoxydable (NOUS N08904 / DANS 1.4539)
904L est un acier inoxydable austénitique fortement allié contenant des niveaux élevés de nickel, chrome, et molybdène, avec un ajout de cuivre.
Il a été développé particulièrement pour les applications impliquant de l'acide sulfurique et d'autres environnements chimiques agressifs..
Sa conception typique en alliage comprend environ:
- 19–23% de chrome.
- 23–28% de nickel.
- 4–5% de molybdène.
- 1–2% de cuivre.
- Faible teneur en carbone, généralement limité à 0.02% maximum dans les spécifications communes.
La combinaison du nickel, molybdène, et le cuivre confère au 904L une bonne résistance à la corrosion générale dans certains environnements acides réducteurs.
Sa faible teneur en carbone contribue également à réduire les risques de sensibilisation et de corrosion intergranulaire après soudage., à condition que les procédures de fabrication appropriées soient suivies.
Principales caractéristiques des matériaux:
- Bonne résistance à l'acide sulfurique dans des conditions de concentration et de température appropriées.
- Résistance améliorée aux piqûres induites par les chlorures par rapport au 316L conventionnel.
- Bonne résistance à de nombreux environnements acides phosphoriques.
- Bonne soudabilité grâce à des métaux d'apport et des procédures adaptés.
- Coûts de matériaux et de fabrication plus élevés que les aciers inoxydables austénitiques standards.
Une limitation importante est que le 904L n’est pas un alliage universel résistant à l’eau de mer..
Bien que sa teneur en molybdène soit supérieure à celle du 316L, sa résistance à la corrosion localisée est généralement insuffisante pour les conditions exigeantes de l'eau de mer et des crevasses riches en chlorures.
En particulier, l'eau de mer contenant des espèces ou des dépôts oxydants peut créer des conditions dans lesquelles le 904L devient sensible aux piqûres et à la corrosion caverneuse.
254 Acier inoxydable SMO (US S31254 / DANS 1.4547)
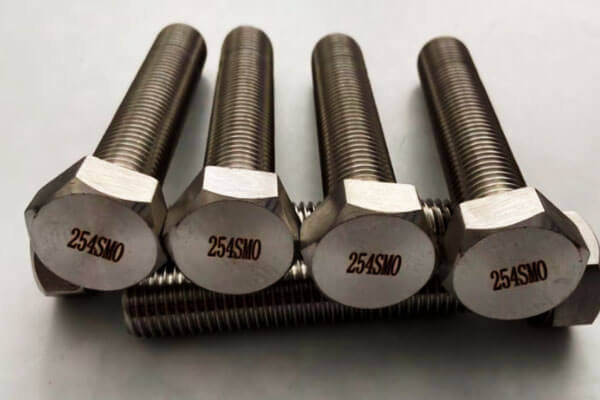
254 Le SMO est un acier inoxydable super austénitique à haute teneur en molybdène développé pour les environnements chlorés très agressifs..
Sa conception en alliage combine environ 20% chrome, 18% nickel, 6% molybdène, et un ajout d'azote.
Les plages de composition typiques incluent:
- 19.5–20,5% de chrome.
- 17.5–18,5% de nickel.
- 6.0–6,5% de molybdène.
- Environ 0,18 à 0,22 % d'azote.
- Un petit ajout de cuivre.
Les teneurs élevées en molybdène et en azote améliorent considérablement la résistance à la corrosion par piqûres et fissures..
Par rapport aux 904L et 316L, 254 Le SMO est mieux adapté aux systèmes d’eau de mer, fluides de traitement contenant du chlorure, et désulfuration des fumées (Groupe de discussion) équipement.
Principales caractéristiques des matériaux:
- Haute résistance à la corrosion par piqûre induite par les chlorures.
- Résistance améliorée à la corrosion caverneuse par rapport aux aciers inoxydables austénitiques conventionnels.
- Bonne résistance à l'eau de mer dans des conditions correctement contrôlées.
- Bonne résistance à de nombreux milieux industriels oxydants et réducteurs.
- Haute résistance par rapport aux nuances austénitiques conventionnelles.
- Plus grande sensibilité aux conditions de fabrication que les aciers inoxydables ordinaires.
254 Le SMO est souvent sélectionné pour les canalisations d'eau de mer, échangeurs de chaleur, équipement de dessalement, systèmes de traitement chimique, et épurateurs FGD.
Néanmoins, ses performances dépendent fortement de la géométrie des composants.
UN 254 La plaque SMO peut résister aux piqûres dans un environnement d'eau de mer ouverte, mais subir une corrosion caverneuse sous un joint, dépôt, ou connexion à bride mal conçue.
654 Acier inoxydable SMO (États-Unis S32654 / DANS 1.4652)
654 Le SMO est un acier inoxydable austénitique exceptionnellement fortement allié développé pour les environnements de corrosion extrêmement agressifs..
Il contient plus de chrome, molybdène, et les niveaux d'azote que 254 Nous, lui conférant une résistance exceptionnelle à la corrosion localisée.
Sa composition typique en alliage comprend environ:
- 24% chrome.
- 22% nickel.
- 7.3% molybdène.
- 0.45% azote.
- Environ 3% manganèse.
- Un ajout de cuivre.
La teneur élevée en azote est particulièrement importante. Il renforce la matrice austénitique et contribue significativement à la résistance à la corrosion localisée.
Le système combiné chrome-molybdène-azote donne 654 SMO une valeur PREN typique d'au moins 56.
Principales caractéristiques des matériaux:
- Résistance extrêmement élevée à la corrosion par piqûre.
- Résistance exceptionnelle à la corrosion caverneuse par rapport à la plupart des aciers inoxydables conventionnels.
- Excellent potentiel pour les applications sévères de chlorure et d’eau de mer.
- Haute résistance résultant de l'alliage d'azote.
- Travail à chaud plus exigeant, formage à froid, et exigences de soudage.
- Coût des matériaux plus élevé et exigences de fabrication plus spécialisées.
654 SMO est envisagé pour les applications impliquant des environnements chlorés très agressifs, y compris les usines de blanchiment, équipement d'eau de mer exigeant, et systèmes offshore profonds.
Cependant, même cette qualité n'est pas à l'abri de la corrosion. Dans des conditions de crevasses sévères, températures élevées, conditions fortement oxydantes, ou des pratiques de fabrication inappropriées, une corrosion localisée peut encore se produire.
Sa sélection doit donc être étayée par des tests de corrosion et une évaluation technique pertinents..
3. Résistance à la corrosion: Comprendre le mécanisme d'échec avant de sélectionner la note
Une erreur courante lors du choix de l’acier inoxydable est de traiter la résistance à la corrosion comme une seule propriété.. En pratique, différents mécanismes de corrosion nécessitent différentes méthodes d'évaluation.
Un matériau qui résiste bien à la corrosion uniforme dans l'acide sulfurique peut néanmoins se détériorer rapidement par piqûre ou corrosion caverneuse dans l'eau de mer..
Corrosion uniforme: Pourquoi le 904L peut être meilleur que 254 SMO dans certains acides
904L a été développé principalement pour les environnements chimiques agressifs, service d'acide sulfurique en particulier.
C'est du nickel, molybdène, et les ajouts de cuivre offrent une bonne résistance à la corrosion uniforme dans des concentrations et des températures d'acide sulfurique sélectionnées.
Il peut également bien fonctionner dans certains environnements d'acide phosphorique dilué. Cela en fait un matériau utile pour les équipements de traitement chimique, systèmes de stockage d'acide, et applications industrielles associées.
Cependant, la présence d'ions halogénures peut modifier considérablement le comportement à la corrosion.
Acide chlorhydrique, acide hydrofluorique, acide sulfurique contaminé par des chlorures, et certains environnements d'acide phosphorique par voie humide peuvent être trop agressifs pour le 904L..
Dans de telles conditions, 254 SMO ou 654 SMO pourrait devenir des candidats plus appropriés, en fonction de la composition acide réelle, température, et potentiel oxydant.
Corrosion par piqûres: Comprendre le rôle du PREN
La corrosion par piqûre se produit lorsque le film passif se décompose localement et que le métal exposé ne peut pas repasser dans les conditions environnementales dominantes.. Les ions chlorure sont particulièrement efficaces pour initier ce processus.
Un paramètre de dépistage couramment utilisé est le nombre équivalent de résistance aux piqûres. (Bois):
PRÉ = %Cr + 3.3 × %Mo + 16 × %N
Cette formule estime la contribution du chrome, molybdène, et de l'azote pour une résistance à la corrosion localisée. Utiliser des compositions représentatives, les valeurs PREN approximatives sont:
| Grade | Référence PREN typique | Interprétation générale |
| 904L | Environ 36 | Résistance élevée à la corrosion localisée par rapport au 316L conventionnel |
| 254 Nous | Environ 43 | Très haute résistance aux piqûres induites par les chlorures |
| 654 Nous | ≥56 | Résistance à la piqûre extrêmement élevée parmi les aciers inoxydables austénitiques |
Les valeurs ci-dessus sont utiles pour une comparaison préliminaire, mais ils ne doivent pas être traités comme des notes de performance garanties.
Le résultat exact dépend de la composition chimique de la chaleur réelle et de la convention de calcul du PREN. Certaines spécifications et références techniques utilisent également des formules modifiées.
Plus important encore, PREN ne prédit pas directement la température à laquelle un composant particulier commencera à s'enfoncer en service.
Utiliser PREN pour sélectionner les documents candidats, ne pas certifier les performances en matière de corrosion.
Cpt: Une évaluation plus directe de la résistance aux piqûres
Une méthode plus pratique pour comparer la résistance aux piqûres est la mesure de la température critique de piqûre. (Cpt).
CPT identifie la température à laquelle des piqûres stables se produisent dans un environnement et une procédure de test spécifiés.
Une méthode couramment référencée est ASTM G150, qui utilise un test électrochimique dans une solution de chlorure contrôlée.
Les données de test citées dans le matériel technique fourni ont été obtenues en 1 Solution de NaCl M, contenant environ 35,000 mg/L de chlorure, en utilisant une cellule Avesta.
Ces conditions sont importantes. Une valeur CPT obtenue en 1 M NaCl utilisant ASTM G150 ne peut pas être directement transféré à une concentration de chlorure différente, pH, potentiel oxydant, ou méthode de test.
Corrosion caverneuse: Pourquoi 654 SMO a besoin de plus qu’un CPT élevé
La corrosion caverneuse est souvent plus difficile à contrôler que les piqûres en surface ouverte.
Il se développe dans des espaces confinés où les échanges fluides sont restreints, comme sous les joints, dépôts, rondelles, Visages de la bride, et plaques superposées.
À l'intérieur d'une crevasse, l'épuisement de l'oxygène et les changements dans la chimie locale peuvent déstabiliser le film passif. Les ions chlorure peuvent se concentrer, et le pH local peut diminuer.
Une fois le processus de corrosion établi, l'environnement des fissures peut rester agressif même lorsque la surface exposée environnante ne semble pas affectée.
Ceci est particulièrement pertinent pour les échangeurs de chaleur à eau de mer, échangeurs de chaleur à plaques, connexions boulonnées, et assemblages soudés complexes.
Pour les nuances très fortement alliées telles que 654 Nous, les tests de piqûres conventionnels peuvent ne pas suffire à distinguer les performances dans des conditions de fissures sévères.
Le matériel technique fourni recommande donc d'évaluer la température critique de corrosion caverneuse (CCCT) en utilisant une procédure spécifique aux crevasses.
Un ensemble de données référencé utilise 6% Solution FeCl₃ dans les conditions de test MTI-2 pour évaluer la température critique de corrosion caverneuse.
CPT et CCCT mesurent différents comportements de corrosion. Ils ne doivent pas être combinés en un seul classement ou comparés sans tenir compte de leurs différentes solutions de test., configurations d'échantillons, et procédures.
Pour équipements avec joints d'étanchéité, dépôts, espaces étroits, ou géométrie interne complexe, les tests de corrosion caverneuse peuvent être plus pertinents par rapport au risque réel de service qu'une valeur PREN élevée seule.
Fissuration par corrosion sous contrainte: La sélection des alliages doit inclure le stress et l'environnement
La fissuration par corrosion sous contrainte nécessite la présence simultanée d'un matériau sensible, un environnement corrosif adapté, et contrainte de traction.
La contrainte peut provenir des charges de fonctionnement, contraintes résiduelles de soudage, Cold Forming, ou conditions de montage.
Le SCC induit par le chlorure est une considération importante pour les aciers inoxydables austénitiques, surtout à des températures élevées.
Des ajouts élevés de nickel et d'alliages peuvent améliorer la résistance dans certains environnements, mais aucune qualité super austénitique ne doit être considérée comme immunisée contre toute forme de SCC.
Lors de l'évaluation du 904L, 254 Nous, ou 654 Nous, les ingénieurs devraient examiner:
- Concentration de chlorure et composition chimique.
- Température du métal, y compris les points chauds locaux.
- Niveaux de contraintes de traction et résiduelles.
- Géométrie de soudure et zones affectées par la chaleur.
- Régions travaillées à froid et histoire du formage.
- Possibilité d'évaporation, concentration, ou dépôts.
Là où le service de pétrole et de gaz acides est impliqué, des mécanismes de fissuration supplémentaires, tels que la fissuration sous contrainte par les sulfures, doivent être évalués selon les exigences applicables aux matériaux..
La réussite d'une qualification pour service acide n'établit pas de résistance générale à la corrosion par piqûres ou caverneuse.
4. Applications à l'eau de mer: Température, Chloration, et la question de la géométrie des crevasses
Le service à l'eau de mer est l'une des applications les plus exigeantes pour les aciers inoxydables austénitiques. Cependant, sélectionner un matériau basé uniquement sur le terme eau de mer n’est pas suffisant.
Le comportement à la corrosion de l'eau de mer dépend de son traitement chimique, activité biologique, température de fonctionnement, et la géométrie des composants en contact avec le fluide.
Eau de mer naturelle vs. Eau de mer chlorée: Différentes conditions de corrosion
Un facteur souvent négligé dans la sélection des matériaux utilisés pour l’eau de mer est de savoir si l’eau est naturelle ou chlorée..
L'eau de mer naturelle favorise la formation de biofilms sur les surfaces en acier inoxydable.
Ces films biologiques peuvent modifier les conditions électrochimiques locales et augmenter le potentiel de corrosion du matériau., augmentant la probabilité de corrosion localisée.
La gravité varie selon les conditions marines, y compris la température de l'eau, activité biologique, et situation géographique.
Le manuel technique identifie des conditions particulièrement agressives dans les régions d'eau froide, à environ 25-30°C., alors que la température correspondante dans les régions tropicales est légèrement supérieure à 30°C.
Ces valeurs doivent être comprises comme des observations de référence associées à l'activité biologique régionale., plutôt que des seuils de température universels.
Le risque réel de corrosion dépend de l'environnement marin spécifique et des conditions d'exploitation..
La chloration introduit un facteur de corrosion supplémentaire. Le chlore ou l'hypochlorite sont couramment ajoutés aux systèmes d'eau de mer pour contrôler la croissance biologique., mais ces agents oxydants augmentent aussi le potentiel électrochimique de l'eau.
Dans de telles conditions, le film passif sur l'acier inoxydable peut devenir plus vulnérable aux pannes localisées.
À mesure que la température de l’eau de mer chlorée augmente, le risque de corrosion par piqûres et fissures augmente généralement.
Par conséquent, les critères de sélection des matériaux établis pour l’eau de mer naturelle ne devraient pas être automatiquement appliqués à l’eau de mer chlorée.
Géométrie des fissures: Pourquoi la conception des composants modifie la résistance à la corrosion
Même lorsque la chimie et la température de l’eau de mer restent inchangées, la géométrie des composants peut affecter considérablement les performances en matière de corrosion.
La structure ajoute une autre couche de difficulté. Le contact incurvé entre les joints et les plaques dans un échangeur de chaleur à plaques crée des crevasses plus profondes et plus efficaces qu'un raccordement à brides., et est généralement plus grave.
C'est pourquoi 254 SMO a une ligne de démarcation distincte pour les échangeurs de chaleur à plaques.
Les joints à bride ne doivent pas automatiquement être traités comme le cas le plus indulgent. Une fois que la précharge du boulon change, la géométrie réelle des fissures peut s'approcher de la gravité d'un échangeur de chaleur à plaques.
Limites de température de référence pour 254 SMO et 654 Nous
Le manuel fournit plusieurs valeurs de référence utiles pour la sélection des aciers inoxydables super austénitiques dans l'eau de mer chlorée..
Cependant, ces chiffres n'ont de sens que lorsque leurs conditions de service d'origine sont conservées.
| Application à l'eau de mer | Matériau ou solution recommandé | État de référence | Considération technique |
| Structure soudée sans crevasses | 254 Nous | Teneur en chlore ≤1 ppm; environ 45°C | Condition de référence pour une structure soudée sans crevasses |
| Connexion à bride | 654 Superposition de soudure SMO ou Avesta P16 | Au dessus de 30°C | Une résistance plus élevée à la corrosion caverneuse peut être requise à l'interface d'étanchéité |
| Échangeur de chaleur à plaques | 654 Nous | Au moins 60°C dans les tests continus cités | Résultat spécifique au test, ce n'est pas une température de conception universelle |
| Service général d'eau de mer | 904L | Pas recommandé | Résistance insuffisante pour les conditions d’eau de mer couvertes par les lignes directrices du manuel |
Pourquoi le 904L n'est pas recommandé pour le service d'eau de mer
Le manuel prend une position claire sur la 904L: 904L ne doit pas être utilisé en service d'eau de mer.
Cette recommandation ne signifie pas que le 904L manque de résistance à la corrosion.
Il s'agit d'un acier inoxydable austénitique fortement allié contenant environ 4.5% molybdène et cuivre, et il offre une bonne résistance à la corrosion uniforme dans certains environnements d'acide sulfurique et d'acide phosphorique dilué.
Sa limitation est sa résistance relativement faible aux conditions de corrosion par piqûres et fissures rencontrées dans l'eau de mer., en particulier lorsque la concentration de chlorure, température, et les géométries confinées créent un environnement plus agressif.
Pour les équipements d'eau de mer, 254 SMO et 654 Les SMO sont généralement des candidats plus appropriés:
- 254 Le SMO convient à de nombreuses applications à haute teneur en chlorure où sa résistance à la corrosion par piqûres et fissures répond aux exigences de conception..
- 654 Le SMO offre un niveau plus élevé de résistance à la corrosion localisée et est un candidat pour des conditions d'eau de mer chlorée plus sévères et des géométries de fissures exigeantes..
La sélection finale doit toujours être étayée par des données de corrosion spécifiques à l'application..
Aucune des deux qualités ne doit être considérée comme immunisée contre la corrosion par l'eau de mer, quelle que soit la combinaison de températures., chloration, et conception des composants.
5. Soudage des aciers inoxydables super austénitiques: Le métal soudé doit correspondre au devoir de corrosion
La sélection du métal de base approprié ne représente que la moitié de la tâche d'ingénierie des matériaux..
Dans les équipements soudés, le métal fondu et la zone affectée par la chaleur doivent également maintenir une résistance à la corrosion adéquate.
Ceci est particulièrement important pour les aciers inoxydables austénitiques à haute teneur en molybdène.. Pendant le soudage, le matériau fond et se resolidifie.
Les éléments d'alliage ne se répartissent pas nécessairement uniformément lors de la solidification, et le métal fondu résultant peut contenir des variations locales de composition.
La ségrégation du molybdène est particulièrement importante. Les régions appauvries en molybdène peuvent avoir une résistance moindre à la corrosion localisée et peuvent devenir des sites privilégiés pour les attaques par piqûres ou par fissures..
Par conséquent, un métal de base résistant à la corrosion ne garantit pas un assemblage soudé résistant à la corrosion.
Soudure 904L: Métal d'apport correspondant
904L a une tendance comparativement plus faible à la ségrégation sévère des alliages que 254 SMO et 654 Nous. Des métaux d’apport correspondants ou de composition compatible sont couramment utilisés.
La référence technique fournie donne une composition typique de métal fondu déposé d'environ:
- 4.5% molybdène.
- 1.5% cuivre.
L'ajout de cuivre aide à maintenir le comportement à la corrosion prévu dans des environnements acides appropriés.. La sélection des charges doit toujours suivre les spécifications du métal de base, classification de soudage applicable, et le milieu de traitement réel.
Soudage 254 Nous: Utilisez une charge suralliée
Pour 254 Nous, le matériel technique fourni recommande le métal d'apport Avesta P12, avec une teneur typique en molybdène de métal fondu déposé d'environ 9%.
C'est considérablement plus élevé que la teneur en molybdène du métal de base., qui est autour 6%.
La raison est de compenser la ségrégation de l'alliage lors de la solidification de la soudure..
L'utilisation d'un métal d'apport à teneur plus élevée en molybdène contribue à réduire le risque que les régions locales du métal soudé aient une résistance insuffisante à la corrosion par piqûres et fissures..
La sélection du métal d'apport doit être vérifiée par rapport à la forme et à la classification spécifiques du produit.. Par exemple, les références des produits fournis identifient:
- Fil P12: généralement associé à AWS A5.14 ERNiCrMo-3.
- Électrode recouverte de P12-R: généralement associé à AWS A5.11 ENiCrMo-12.
Ces classifications doivent être vérifiées par rapport aux données techniques actuelles du fabricant de consommables avant d'être placées dans une spécification d'achat..
Un nom de produit à lui seul ne constitue pas une spécification complète des consommables de soudage..
Soudage 654 Nous: Une compensation d'alliage plus élevée est requise
654 Le SMO a une teneur en alliage encore plus élevée et des exigences plus exigeantes en matière de métal soudé.
Le matériel fourni recommande Avesta P16, avec une teneur typique en molybdène de métal fondu déposé d'environ 15%. Le produit filaire correspondant est identifié comme un consommable de type ERNiCrMo-13.
Ce niveau de molybdène plus élevé est destiné à compenser la ségrégation et à maintenir une résistance à la corrosion localisée dans la région de la soudure..
Un métal d'apport adapté à 254 SMO ne doit pas être automatiquement transféré à 654 Nous. La conception de l'alliage de métaux communs et la chimie du métal soudé requise sont différentes.
Nettoyage post-soudage et restauration des surfaces
Décoloration des soudures, tartre d'oxyde, particules d'acier au carbone incorporées, et d'autres contaminations de surface peuvent compromettre la résistance à la corrosion de l'acier inoxydable.
Même lorsque le métal de base et le métal d’apport sont correctement sélectionnés, une soudure mal nettoyée peut devenir le premier endroit à subir une corrosion localisée.
Les procédures de fabrication doivent donc spécifier un nettoyage après soudage approprié., décapage, et méthodes de restauration de surface.
Ces opérations doivent être compatibles avec l'alliage, géométrie des composants, et les exigences environnementales et de sécurité applicables.
Le recuit de mise en solution peut aider à réduire les effets de la ségrégation du métal soudé dans certains composants simples, en particulier certains raccords de tuyauterie. Cependant, il ne doit pas être considéré comme un remède universel pour les équipements complexes.
Grands navires, assemblages fabriqués, et les composants aux géométries complexes peuvent ne pas convenir au traitement en solution complète..
Une spécification de soudage doit identifier la classification du métal d'apport, forme de produit, exigences en matière de dépôt de métal, apport de chaleur, température entre passes, et état de surface après soudage.
Il ne suffit pas d’indiquer simplement « utiliser un métal d’apport correspondant » pour les matériaux fortement alliés..
6. Fabrication et traitement thermique: Préserver la résistance à la corrosion de l’alliage
Les aciers inoxydables super austénitiques peuvent perdre une partie de leur avantage en matière de résistance à la corrosion s'ils se forment., traitement thermique, ou l'usinage introduit des microstructures ou des conditions de surface défavorables.
Travail à chaud et précipitation de phase intermétallique
Le matériel technique fourni identifie un risque potentiel de précipitation de phase intermétallique dans 254 SMO et 654 SMO dans la plage de température approximative de 600 à 1 000 °C.
En fonction de la chimie de l'alliage et du temps d'exposition, des phases indésirables peuvent se former et réduire localement la disponibilité du chrome ou du molybdène dans la matrice environnante.
Cela peut altérer la résistance à la corrosion et, dans certains cas, propriétés mécaniques.
Restaurer l’état métallurgique requis après un travail à chaud, le matériel fourni recommande un traitement en solution à une température d'au moins 1 150°C, suivi d'une trempe rapide.
La vitesse de refroidissement est importante. Un refroidissement lent dans une plage de températures sensible aux précipitations peut permettre à des phases indésirables de se former à nouveau, réduire les avantages du traitement en solution.
La procédure de traitement thermique réelle doit être établie conformément aux spécifications du matériau applicable., épaisseur du produit, géométrie des composants, et processus de fabrication qualifié.
La valeur de 1 150°C est une référence du matériel technique fourni, ne remplace pas une spécification de traitement thermique spécifique à une qualité.
Formage à froid et écrouissage
254 SMO et 654 Les SMO contiennent des niveaux d’azote relativement élevés, qui contribuent à leur solidité et à leur résistance à la corrosion localisée. Cependant, l'azote contribue également à un écrouissage important lors de la déformation à froid.
Par rapport aux aciers inoxydables austénitiques conventionnels, ces notes peuvent nécessiter:
- Forces de formage plus élevées.
- Un outillage plus robuste.
- Rayons de courbure plus grands, en fonction de l'épaisseur et de la géométrie de formage.
- Contrôle plus minutieux du retour élastique.
- Recuit intermédiaire lors d'opérations de formage complexes ou sévères.
Ceci est particulièrement important pour les appareils sous pression, composants de l'échangeur de chaleur, sections de tuyaux formées, et structures fabriquées complexes.
Le formage à froid peut également introduire des contraintes résiduelles et des dommages locaux à la surface..
Pour le service critique de chlorure, les spécifications de fabrication doivent traiter de l'état final du matériau et de toute contrainte ou traitement de surface nécessaire.
Usinage et qualité de surface
Les aciers inoxydables austénitiques fortement alliés sont généralement plus exigeants à usiner que les aciers au carbone ordinaires.
Leur tendance à l'écrouissage, force, et la ténacité peut augmenter les forces de coupe et accélérer l'usure de l'outil.
Les bonnes pratiques d'usinage comprennent:
- Utiliser des objets tranchants, outils de coupe adaptés.
- Maintenir des conditions de coupe stables.
- Éviter les frottements et les séjours inutiles avec les outils.
- Appliquer un liquide de refroidissement adéquat le cas échéant.
- Prévenir la contamination incrustée de l'acier au carbone.
- Élimination des bavures et des couches de surface endommagées des surfaces d'étanchéité et mouillées.
Pour les composants critiques contre la corrosion, la finition de surface n'est pas seulement une exigence d'apparence.
Surfaces rugueuses, marques d'usinage profondes, et les contaminants incrustés peuvent retenir les dépôts et créer des environnements locaux qui favorisent une corrosion de type crevasse.
Les surépaisseurs d'usinage et les exigences de surface finale doivent donc être définies dans le dessin du composant ou dans les spécifications de fabrication..
7. Applications industrielles typiques du 904L, 254 Nous, et 654 Nous
Bien que ces trois qualités appartiennent à la même grande famille de matériaux, leurs différentes conceptions d'alliages les rendent adaptés à différents environnements industriels.
904Applications: Traitement chimique et manipulation des acides
904L est particulièrement utile dans les systèmes de traitement chimique où la résistance aux acides réducteurs sélectionnés est plus importante que la résistance extrême aux chlorures..
Les applications typiques incluent:
- Réservoirs de stockage d'acide sulfurique et équipements de transfert.
- Navires de traitement chimique.
- Équipement d'acide phosphorique dilué.
- Échangeurs de chaleur dans des environnements chimiques adaptés.
- Canalisations et raccords de circulation d'acide.
- Équipements pharmaceutiques et chimiques spécialisés.
254 Applications SMO: Équipements pour l'eau de mer et les chlorures
254 Le SMO est généralement considéré pour les équipements exposés à l'eau de mer., chlorures concentrés, et autres environnements où les aciers inoxydables conventionnels sont sensibles à la corrosion par piqûres et fissures..
Les applications typiques incluent:
- Systèmes de refroidissement à l'eau de mer.
- Équipement de dessalement.
- Échangeurs de chaleur à plaques et à calandre.
- Désulfuration des fumées (Groupe de discussion) épurateurs.
- Équipements de tuyauterie et de manutention de fluides offshore.
- Systèmes de traitement chimique contenant des chlorures.
- Équipement de traitement des eaux marines.
654 Applications SMO: Environnements de procédés extrêmes et agressifs
654 Le SMO est destiné à des conditions de service particulièrement agressives dans lesquelles les aciers inoxydables austénitiques conventionnels et de nombreuses nuances fortement alliées peuvent ne pas offrir une résistance suffisante..
Les applications potentielles incluent:
- Équipement de blanchiment de pâtes et papiers.
- Échangeurs de chaleur à eau de mer agressifs.
- Équipements pétroliers et gaziers en offshore profond.
- Systèmes de traitement de chlorure hautement concentrés.
- Équipements de traitement chimique présentant de graves risques de corrosion caverneuse.
- Composants spécialisés pour le traitement de l’eau et le dessalement.
8. Conclusion
Le point final de la sélection des matériaux n'est pas un grade supérieur dans la colonne des matériaux.
C'est faire le médium, la structure, le métal de base, la soudure, et les conditions de fabrication se situent sur le même indice de corrosion.
- 904L (NOUS N08904 / DANS 1.4539): Un acier inoxydable austénitique fortement allié avec une bonne résistance à certains environnements d'acide sulfurique et d'acide phosphorique dilué. Ce n'est pas une qualité d'eau de mer à usage général.
- 254 Nous (US S31254 / DANS 1.4547): Un acier inoxydable super austénitique avec environ 6% ajouts de molybdène et d'azote, offrant une haute résistance aux piqûres et à la corrosion caverneuse induites par les chlorures. Il est largement considéré pour les applications d'eau de mer et de FGD.
- 654 Nous (États-Unis S32654 / DANS 1.4652): Un acier inoxydable austénitique exceptionnellement fortement allié avec environ 7.3% molybdène et teneur élevée en azote.
Il est destiné aux environnements chlorés extrêmes et aux applications exigeantes où les matériaux faiblement alliés peuvent s'avérer inadéquats..
C'est la discipline que je demanderais à tout package de sélection. Pas une meilleure note, une note complète.
FAQ
Quelle est la différence entre l'acier inoxydable super austénitique et l'acier inoxydable austénitique standard?
Les aciers inoxydables super austénitiques contiennent des niveaux plus élevés d'éléments d'alliage tels que le chrome, nickel, molybdène, et de l'azote que les qualités conventionnelles telles que 304 et 316L.
Ces ajouts améliorent la résistance aux piqûres, corrosion caverneuse, et certains environnements chimiques agressifs.
Cependant, ils augmentent également les coûts des matériaux et peuvent rendre le soudage et la fabrication plus exigeants.
Est 254 SMO meilleur que 904L?
Pour les environnements exigeants en chlorure et en eau de mer, 254 Le SMO offre généralement une meilleure résistance à la corrosion par piqûres et fissures que le 904L en raison de sa teneur plus élevée en molybdène et en azote..
Cependant, 904L peut être un meilleur choix économique et technique dans des environnements appropriés d’acide sulfurique et d’acide phosphorique dilué.
Le choix correct dépend du mécanisme de corrosion et des conditions du procédé plutôt que d'un simple classement global..
Est 654 SMO mieux que 254 Nous?
654 Le SMO offre généralement une plus grande résistance à la corrosion localisée car il contient plus de chrome, molybdène, et de l'azote. Sa valeur PREN typique est d'au moins 56, contre environ 42-43 pour 254 Nous.
C'est donc un candidat pour les environnements chlorés plus agressifs. Cependant, son coût plus élevé et ses exigences de fabrication plus exigeantes signifient qu'il doit être utilisé là où les conditions de service justifient la mise à niveau.
Peut 254 SMO être utilisé dans l'eau de mer?
Oui. 254 Le SMO est largement considéré pour les systèmes d'eau de mer en raison de sa teneur élevée en molybdène et en azote..
Cependant, l'adéquation dépend de la température de l'eau de mer, chloration, conditions d'écoulement, et géométrie des fissures.
Les joints avec joints d'étanchéité et les zones stagnantes peuvent nécessiter un matériau plus résistant tel que 654 SMO ou un revêtement résistant à la corrosion conçu de manière appropriée.

