La bride à souder en acier inoxydable, universellement abrégée en bride WN, est le choix par défaut pour les applications haute pression., à haute température, et service cyclique.
Mais le mot « défaut » cache une question cruciale: comment est-il fait? Une bride WN peut être découpée dans une plaque, roulé du bar, moulé pour façonner, ou intégralement forgé.
Ces itinéraires ne sont pas équivalents, et les différences apparaissent dans les tests par ultrasons, dans la vie de fatigue, en soudabilité, et éventuellement dans le rapport d'échec.
Cet article est un guide de l'ingénieur sur les brides à souder en acier inoxydable personnalisées produites par forgeage intégral..
1. Qu'est-ce qu'une bride à souder en acier inoxydable?
UN acier inoxydable bride à souder, également connue sous le nom de bride à col soudé ou bride WN, est une bride de tuyau avec un long, moyeu conique conçu pour le soudage bout à bout sur un tuyau.
La bride est boulonnée à une bride assortie, soupape, pompe, récipient sous pression, ou autre composant de tuyauterie, avec un joint positionné entre les faces de contact pour créer une connexion étanche.
Sa caractéristique déterminante est le col effilé, qui passe progressivement de la section de bride plus épaisse à la paroi du tuyau.
Cette géométrie permet de réduire les changements brusques de rigidité et permet un transfert plus progressif des charges à travers la connexion..

Comment fonctionne une bride à collerette à souder?
Une bride à collerette à souder forme une connexion permanente avec le tuyau via une soudure bout à bout circonférentielle.
La bride opposée est reliée à l'aide de boulons ou de goujons, tandis qu'un joint approprié est comprimé entre les deux surfaces en regard.
La connexion remplit trois fonctions principales:
- Connexion mécanique: Le boulonnage relie les deux composants à bride et maintient l'assemblage de joint requis.
- Étanchéité sous pression: Le joint est comprimé entre les faces de la bride pour empêcher le fluide de traitement de fuir.
- Transfert de charge: La bride, moyeu conique, souder, et les tuyaux connectés supportent collectivement des charges mécaniques externes et liées à la pression.
Le moyeu conique est particulièrement important car il réduit la transition géométrique abrupte entre la plaque à bride et le tuyau..
Cela peut contribuer à limiter la concentration locale des contraintes par rapport à une connexion présentant un changement de section plus brusque..
Néanmoins, la fiabilité de la bride dépend de la conception complète du joint. Précharge des boulons, sélection de joints, état confronté, qualité de soudure, alignement des tuyaux, et les conditions de fonctionnement influencent tous les performances d’étanchéité.
2. Pourquoi le forgeage intégral est important dans la fabrication de brides à collerette à souder
Le forgeage intégral est plus qu'une méthode de fabrication alternative pour les brides à souder en acier inoxydable..
Pour les applications exigeantes en pression et en service cyclique, il offre d'importants avantages métallurgiques et structurels par rapport à la découpe à plaques, soudé, ou construction moulée.
Flux de grains continu
Lors d'opérations de forgeage telles que le refoulement, perçant, et le roulement de l'anneau, le métal subit une déformation plastique qui peut aligner l'écoulement des grains avec la géométrie du composant.
Dans un processus de forgeage correctement conçu, le flux de grains suit le profil de la bride à travers le moyeu et dans l'anneau de bride.
Cela soutient l'intégrité structurelle le long du chemin de transfert de charge et ne peut pas être reproduit en découpant simplement le profil de bride de la plaque..
Élimination des cordons de soudure de fabrication
Une bride fabriquée par laminage et soudage peut contenir un cordon de soudure circonférentiel dans son anneau.
Cette soudure introduit une exigence d'inspection supplémentaire et peut devenir un emplacement potentiel pour des dommages dus à la fatigue ou une corrosion localisée si la fabrication et le soudage ne sont pas correctement contrôlés..
Une bride entièrement forgée ne présente pas de joint de fabrication entre le corps de la bride et l'anneau..
Risque réduit de stratification des plaques
Les brides découpées en plaque héritent des caractéristiques métallurgiques de la plaque d'origine, y compris la possibilité de discontinuités planaires telles que les stratifications.
Ces défauts peuvent réduire l'intégrité à travers l'épaisseur et affecter les performances sous des charges de traction ou de flexion..
Une déformation de forgeage appropriée peut aider à fermer les vides internes et à améliorer la continuité du matériau, à condition que la billette de départ soit saine et que le processus de forgeage soit correctement contrôlé.
Propriétés mécaniques améliorées
Le forgeage peut produire une microstructure raffinée et plus uniforme, contribuant à une force favorable, ductilité, dureté, et les performances de la fatigue.
Par rapport aux produits moulés, l'acier inoxydable correctement forgé offre généralement des propriétés mécaniques plus constantes.
Ceci est particulièrement important pour le soudage de brides à col exposées à haute pression., chargement cyclique, et contrainte mécanique.
Cohérence dimensionnelle et métallurgique
Un processus de forgeage maîtrisé, combiné à un chauffage approprié, déformation, et refroidissement, aide à obtenir des propriétés matérielles constantes.
Pour les nuances d'acier inoxydable duplex, le traitement thermique ultérieur est particulièrement important pour maintenir l'équilibre des phases austénite-ferrite requis et éviter les phases intermétalliques nuisibles.
Une plus grande confiance dans l’inspection interne
Les brides forgées peuvent être examinées à l'aide de tests par ultrasons (Utah) détecter les discontinuités internes pertinentes.
Un forgeage solide et correctement traité fournit généralement une base plus fiable pour évaluer l'intégrité interne..
En revanche, les laminages des plaques peuvent être difficiles à identifier par la seule inspection dimensionnelle et peuvent affecter les résultats de l'examen par ultrasons.
3. Matériaux en acier inoxydable pour brides à souder personnalisées
La sélection des matériaux est l'une des décisions les plus importantes lors de la spécification d'une bride à souder en acier inoxydable..
La nuance sélectionnée doit offrir la résistance mécanique requise, résistance à la corrosion, soudabilité, et capacité de température dans des conditions de fonctionnement réelles.
ASTM A182/A182M est une norme de matériaux couramment spécifiée pour les brides de tuyaux en alliage forgé ou laminé et en acier inoxydable., raccords forgés, et les vannes.
Il comprend plusieurs austénitiques, duplex, et autres nuances d'acier allié utilisées dans la tuyauterie industrielle.

Nuances d'acier inoxydable austénitique
Les aciers inoxydables austénitiques sont largement utilisés pour le soudage des brides à col en raison de leur résistance à la corrosion., ductilité, et généralement une bonne soudabilité.
| Catégorie d'acier inoxydable | Catégorie ASTM A182 | Principales caractéristiques | Applications typiques |
| 304 | F304 | Résistance à la corrosion à usage général et bonnes propriétés de fabrication | Systèmes d'eau, tuyauterie industrielle générale |
| 304L | F304L | Une teneur plus faible en carbone contribue à réduire les risques de sensibilisation après le soudage | Tuyauterie et équipement soudés |
| 316 | F316 | Le molybdène améliore la résistance à la corrosion par piqûres et fissures dans de nombreux environnements | Équipements de traitement chimique et liés à la marine |
316L |
F316L | Version à faible teneur en carbone de 316, adapté aux composants soudés | Tuyauterie chimique et pharmaceutique |
| 317L | F317L | Teneur en molybdène supérieure à celle du 316L, offrant une résistance améliorée dans certains milieux corrosifs | Équipement de traitement chimique |
| 321 | F321 | Qualité stabilisée au titane conçue pour réduire la sensibilité à la sensibilisation | Tuyauterie soudée à haute température |
| 347 | F347 | Nuance stabilisée au niobium avec une bonne résistance à la corrosion intergranulaire après certaines expositions thermiques | Systèmes de processus soudés et à haute température |
Acier inoxydable duplex et super duplex
Les aciers inoxydables duplex ont une microstructure mixte austénitique-ferritique.
Ils offrent généralement une résistance supérieure à celle des nuances austénitiques courantes et une résistance améliorée à la corrosion localisée induite par les chlorures et à la fissuration par corrosion sous contrainte dans des environnements appropriés..
| Grade | Désignation commune ASTM A182 | Principales caractéristiques | Applications typiques |
| Duplex 2205 | F51 | Haute résistance et bonne résistance aux piqûres, corrosion caverneuse, et fissuration par corrosion sous contrainte de chlorure | Tuyauterie offshore, traitement chimique, systèmes d'eau de mer |
| Super duplex 2507 | F53 | Teneur en alliage plus élevée et résistance à la corrosion localisée améliorée par rapport aux nuances duplex standard | Plateformes offshore, manipulation de l'eau de mer, dessalement |
Les brides à collerette à souder duplex et super duplex nécessitent un contrôle minutieux pendant le forgeage et le traitement thermique.
Leur résistance à la corrosion et leurs propriétés mécaniques dépendent du maintien d'un équilibre de phases approprié et de l'évitement de la formation de phases intermétalliques nocives..
Pour cette raison, température de traitement thermique, temps de maintien, taux de refroidissement, et la vérification ultérieure des matériaux sont particulièrement importantes.
Acier inoxydable super austénitique
Pour les applications hautement corrosives, des nuances super austénitiques peuvent être envisagées.
| Grade | Désignation commune ASTM A182 | Caractéristiques clés | Applications potentielles |
| 904L | F904L | Teneur élevée en nickel et molybdène avec ajout de cuivre; bonne résistance dans des environnements acides sélectionnés | Systèmes de traitement chimique et de manipulation des acides |
| 6% Alliages de Mo, tel que UNS S31254 | F44 | Teneur élevée en molybdène et en azote; forte résistance à la corrosion par piqûres et fissures | Systèmes d’eau de mer et environnements chlorés agressifs |
Ces matériaux ne sont pas des solutions universelles à la corrosion. Les performances réelles dépendent de la chimie du fluide, température, concentration, vitesse d'écoulement, dépôts, géométrie des fissures, et qualité de fabrication.
4. Dimensions de la bride à collerette à souder, Espèces, et normes
Les brides à collerette à souder personnalisées en acier inoxydable doivent toujours répondre aux exigences dimensionnelles de leurs tuyaux d'accouplement, vannes, et les joints.
Donc, les dimensions sont généralement spécifiées selon les normes internationales reconnues, même lorsque la bride est fabriquée selon une conception personnalisée.
Principales normes de brides
La norme applicable détermine les dimensions clés, notes de pression, configurations face à face, et autres exigences d'interface.
| Standard | Portée |
| ASME B16.5 | Couvre les brides NPS ½–24 dans les classes 150, 300, 600, 900, 1500, et 2500. |
| ASME B16.47 | Couvre les brides de grand diamètre, généralement NPS 26-60, en série A et série B. |
| ASME B16.36 | Spécifie les exigences relatives aux brides à orifice. |
| DANS 1092-1 | Couvre les brides en acier désignées PN; Taper 11 identifie la configuration du col de soudage. |
| Il b2220 | Norme japonaise pour les brides de tuyaux en acier. |
Les systèmes de brides ASME et EN utilisent différentes conventions dimensionnelles et nominales. Leurs dimensions ne sont pas directement interchangeables, la norme spécifiée doit donc être confirmée avant la fabrication.
Types de brides à col de soudage
Le revêtement de la bride détermine la manière dont le joint assure l'étanchéité contre le composant d'accouplement.. Trois configurations courantes sont:
- Visage surélevé (FR): Le revêtement le plus largement utilisé pour les applications industrielles générales. Il fournit une surface d'étanchéité surélevée pour les joints compatibles, y compris les joints en spirale et en feuille.
- Face plate (Ff): Présente une surface d'étanchéité plate et est couramment utilisé lors de l'accouplement avec des brides en fonte ou lorsqu'un joint complet est requis.
- Joint de type anneau (Rtj): Utilise une rainure annulaire usinée avec précision pour accueillir un joint annulaire métallique. Il est généralement spécifié pour un service à haute pression et haute température.
Tolérances dimensionnelles et d'usinage clés
Pendant la fabrication, les dimensions critiques doivent être contrôlées pour garantir un ajustement précis, bon positionnement du joint, et des connexions boulonnées fiables. Les cibles d'usinage typiques peuvent inclure:
| Fonctionnalité | Tolérance ou exigence typique |
| Diamètre extérieur de la bride | ±1,5 à ±3,0 mm, en fonction de la taille |
| Épaisseur de la bride | ±1,5 à ±3,0 mm, avec un contrôle plus strict sur la face d'étanchéité |
| Diamètre du cercle de boulons | Environ ±1,5 mm |
| Diamètre et position du trou de boulon | Taille précise du trou, espacement, et l'alignement de position |
| Diamètre d'alésage | Adapté au programme de canalisation spécifié; typiquement +1,5/−0 mm le cas échéant |
| Dimensions du moyeu | Diamètre de l'extrémité à souder et longueur du moyeu généralement ±1,0 à ±2,0 mm |
| Finition du visage | Généralement Ra 3,2 à 6,3 μm pour RF, soumis aux exigences en matière de joints et de normes |
| Carré et parallélisme | La face de la bride doit être correctement alignée avec l'alésage et la face de contact |
Ces valeurs sont des références générales de fabrication, pas de limites d'acceptation universelles.
Les tolérances réelles et les exigences en matière de finition de surface doivent être conformes à la norme de bride applicable., dessin, et spécification du joint. Rainures RTJ, en particulier, nécessitent un contrôle précis de la géométrie des rainures et de la finition de surface.
Pour brides à collerette à souder personnalisées, la compatibilité dimensionnelle est essentielle. Même une bride correctement forgée peut causer des problèmes d'installation ou d'étanchéité si son modèle de boulon, alésage, parement, ou les dimensions du moyeu ne correspondent pas aux composants correspondants.
Toutes les dimensions critiques de l'interface doivent donc être vérifiées par rapport à la norme spécifiée et au dessin technique approuvé avant la production..
5. Processus de fabrication personnalisé de bride de cou de soudure d'acier inoxydable
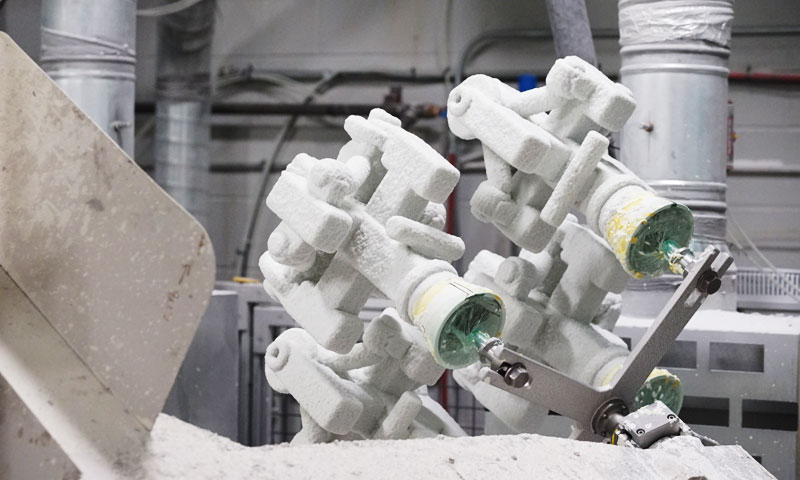
Réalisation d'une bride WN sur mesure par intégrale forger implique une séquence d’opérations soigneusement contrôlées. Chacun laisse une signature dans la partie finale.

Étape 1: Vérification des matières premières.
La barre ou la billette entrante est vérifiée par un certificat et par une identification matérielle positive (Indice PMI).
La chimie est confirmée, et pour les commandes critiques, un échantillon est prélevé pour des tests mécaniques et une analyse granulométrique.
Étape 2: Découpe et pesée.
La billette est coupée à un poids calculé à partir du volume fini plus la tolérance de bavure et de calamine..
Une billette sous-dimensionnée produit un moyeu incomplet; une billette surdimensionnée gaspille de la matière et peut créer des défauts de pliage.
Étape 3: Chauffage.
La billette est chauffée jusqu'à la plage de température de forgeage. Pour les aciers inoxydables austénitiques, c'est généralement 1,150–1 250°C.
Pour les catégories duplex, la plage est plus étroite et doit être contrôlée pour éviter la formation de phase sigma.
La surchauffe provoque la croissance des grains et, dans les cas graves, fonte naissante. Un sous-chauffage provoque des fissures et un remplissage incomplet.
Étape 4: Bouleverser et frapper.
La billette chauffée est refoulée pour former l'anneau de bride, puis poinçonné pour créer l'alésage.
Étape 5: Anneau roulant (pour des tailles plus grandes).
La préforme poinçonnée est roulée entre un mandrin et un rouleau principal pour dilater l'anneau et former le profil du moyeu.
Le laminage annulaire produit un flux circonférentiel continu de grains particulièrement favorable aux bagues à bride.
Étape 6: Refroidissement contrôlé.
La pièce forgée est refroidie dans des conditions contrôlées. Pour les nuances austénitiques, le refroidissement rapide après forgeage évite la sensibilisation; pour les grades duplex, la vitesse de refroidissement contrôle l'équilibre des phases.
Étape 7: Traitement thermique.
Le recuit de mise en solution pour les nuances austénitiques est généralement 1,040–1 120°C, suivi d'une trempe à l'eau ou d'un refroidissement rapide à l'air.
Les nuances duplex sont recuites dans une plage contrôlée et trempées pour obtenir l'équilibre ferrite-austénite correct..
Étape 8: Usinage brutal.
La pièce forgée est usinée aux dimensions presque finales, avec du stock restant pour les passes de finition.
Étape 9: Finition et inspection.
Usinage final, finition du visage, perçage de trous de boulons, marquage, et le régime d'inspection complet.
Étape 10: Documentation.
Certificats d'usine, dossiers de traitement thermique, Rapports CND, Résultats PMI, rapports dimensionnels, et certificats de conformité.
La température de forgeage et le traitement thermique ne sont pas des boutons interchangeables. Une pièce forgée réalisée à la bonne température mais mal recuite aura une granulométrie incorrecte et pourra être sensibilisée..
Une pièce forgée correctement recuite mais forgée à la mauvaise température aura une structure à grains mixtes et pourra contenir des recouvrements internes.. Les deux doivent être contrôlés.
6. Applications des brides à collerette à souder personnalisées en acier inoxydable
Les brides WN personnalisées apparaissent partout où le catalogue standard ne répond pas aux exigences : alésage non standard, visage spécial, alliage inhabituel, ou une taille ou une classe non stockée.
Pétrole et gaz:
Équipement de tête de puits, lignes de flux, collecteurs, et tuyauterie de service acide. Les brides WN duplex et super duplex sont courantes en mer.
Chimie et pétrochimie:
Tuyauterie du réacteur, connexions de l'échangeur de chaleur, et conduites de service d'acide. F316L et F904L sont courants; duplex pour cours d'eau chlorés.
Production d'électricité:
Conduite de vapeur, branchements chaudière, et systèmes de désulfuration des fumées. F321 et F347 pour température élevée; super duplex pour le service d'épurateur FGD.
Pharmaceutique et aliment:
Tuyauterie hygiénique avec exigences spécifiques en matière d'alésage et de finition de surface. F316L avec alésages électropolis ou spécialement finis.
Traitement de l'eau et dessalement:
Tuyauterie d'eau de mer, où F53, F55, et les brides F44 sont utilisées pour la résistance aux chlorures.
Marine et construction navale:
Tuyauterie de pont, systèmes de ballast, et systèmes d'épuration des gaz d'échappement.
Pulpe et papier:
Tuyauterie des usines de digestion et de blanchiment, où des qualités duplex et à haute teneur en molybdène sont requises.
7. Forgeage intégral vs. Autres voies de fabrication
Le procédé de fabrication a un impact direct sur l'intégrité structurelle et les propriétés mécaniques d'une bride à souder en acier inoxydable..
Un produit décrit simplement comme une « bride forgée » n’indique pas nécessairement comment sa forme a été formée ni si le processus de forgeage a produit un écoulement favorable des grains..
Forgeage intégral
Le forgeage intégral commence par une billette solide qui est chauffée et formée par des opérations telles que le refoulement., perforation, et le roulement de l'anneau.
Le métal subit une déformation plastique, permettant au flux de grains de suivre la géométrie de la bride à travers le moyeu et dans l'anneau.
Lorsqu’il est correctement contrôlé, ce processus produit une structure forgée continue sans cordons de soudure de fabrication ni stratifications liées aux plaques associées à certains produits découpés en plaques. Il évite également la structure dendritique moulée trouvée dans les composants moulés..
Découpe de plaques
Les brides découpées en plaques sont fabriquées par oxycoupage, découpe au jet d'eau, ou scier un profilé de bride à partir d'une tôle d'acier, suivi d'un usinage.
Cette voie est souvent économique pour les brides de grand diamètre et les petites quantités de production.
Cependant, la structure du grain reste principalement alignée avec la plaque.
Les propriétés mécaniques à travers l'épaisseur sont généralement inférieures aux propriétés longitudinales, et les plaques épaisses peuvent contenir des stratifications ou d'autres discontinuités planes qui affectent l'intégrité structurelle.
Construction roulée et soudée
Dans ce processus, une section d'acier est roulée en anneau et soudée avant l'usinage. Bien qu'il puisse convenir à certaines applications de brides, il introduit un cordon de soudure circonférentiel dans l'anneau de bride.
La soudure nécessite une inspection appropriée et peut devenir un emplacement potentiel pour des dommages dus à la fatigue ou une corrosion localisée si la qualité du soudage et le traitement ultérieur ne sont pas correctement contrôlés..
Fonderie
Le moulage forme la bride en versant du métal en fusion dans un moule. Il offre une flexibilité dans la production de géométries complexes, mais le processus comporte un risque de porosité de retrait et d'autres défauts de coulée.
Comparé à l'acier inoxydable forgé correctement traité, le matériau moulé a généralement un allongement et une ténacité inférieurs.
Par conséquent, le moulage est moins couramment choisi pour le soudage des brides à col dans les applications critiques de service sous pression.
8. Pourquoi choisir DEZE Tech pour des brides à souder personnalisées?
CETTE technologie fournit des solutions de fabrication de précision pour les brides à souder personnalisées en acier inoxydable, combinant la sélection des matériaux, forger la coordination, Usinage CNC, et inspection dimensionnelle pour répondre aux exigences spécifiques du projet.
Des aciers inoxydables austénitiques et duplex aux nuances super-austénitiques, chaque matériau est sélectionné en fonction de la pression nominale requise, température de fonctionnement, environnement corrosif, et performances mécaniques.
Contrôle étroit des dimensions critiques, y compris l'épaisseur de la bride, cercle de boulon, alésage, géométrie du moyeu, et finition de la face d'étanchéité – contribue à garantir la compatibilité avec les tuyaux correspondants, vannes, et les joints.
Que vous ayez besoin de brides conformes aux normes ou de conceptions personnalisées basées sur des dessins techniques, CETTE technologie peut soutenir votre projet depuis l'examen technique et la sélection des matériaux jusqu'à l'usinage et la vérification de la qualité..
Contactez CE technicien pour discuter des spécifications de vos brides, exigences matérielles, dessins, et conditions d'application, et travaillez avec notre équipe pour développer une solution de fabrication fiable pour votre projet.
9. Ce qui peut être personnalisé?
Une bride WN personnalisée n'est pas limitée à une dimension non standard. Les éléments suivants peuvent être spécifiés:
- Alliage et nuance — y compris les qualités non détenues en stock.
- Classe de pression et taille — y compris les combinaisons non standard.
- Alésage - adapté à n'importe quel programme de canalisation ou à un ID spécifique.
- Type de visage et finition — FR, Ff, Rtj, cranté, ou rainure spéciale.
- Géométrie du moyeu — moyeu étendu, moyeu court, ou cône modifié.
- Modèle de boulon — cercle de boulons non standard, nombre de trous, ou taille du trou.
- Commande de soudure — adapté à la paroi du tuyau et à la procédure de soudage.
- Marquage — numéro de pièce client, numéro de série, ou code de traçabilité.
- État des surfaces — usiné, mariné, passivé, ou enduit.
- Essai — UT supplémentaire, RT, Indice PMI, ou examen métallographique.
- Documentation — format de certificat et livret de données spécifiques au client.
Ce qui ne doit pas être personnalisé, ce sont les dimensions de l'interface qui correspondent aux composants standard.. Une bride personnalisée qui ne correspond pas à la vanne d'accouplement ou au joint n'est pas personnalisée, c'est une erreur..
10. Conclusion
Les brides à collerette à souder personnalisées en acier inoxydable sont des composants importants dans les systèmes de tuyauterie qui nécessitent des connexions boulonnées fiables et des joints de tuyauterie soudés bout à bout permanents..
Leurs performances dépendent des effets combinés de la géométrie des brides, sélection des matériaux, itinéraire de fabrication, traitement thermique, précision d'usinage, et inspection.
Le forgeage intégral offre une voie de fabrication efficace pour produire des corps de bride monobloc avec une déformation contrôlée et un potentiel de propriétés métallurgiques favorables..
Cependant, la qualité de la bride finie dépend toujours de l'intégrité de la billette, paramètres de forgeage, traitement thermique, usinage, et le respect des normes de matériaux et de dimensions spécifiées.
Lors de la sélection d'un fournisseur de brides personnalisées, les ingénieurs et les équipes d'approvisionnement doivent vérifier la qualité du matériau, forme de produit, normes applicables, exigences de pression-température, portée de l'inspection, et documentation de traçabilité.
Une spécification technique claire et un processus de fabrication contrôlé sont essentiels pour obtenir des brides à souder en acier inoxydable qui répondent aux exigences du service prévu..
FAQ
Quel est le principal avantage d'une bride à souder en acier inoxydable?
Son principal avantage réside dans le moyeu conique et la connexion soudée bout à bout.. Le moyeu assure une transition progressive entre la plaque à bride et le tuyau, aidant à répartir les charges mécaniques à travers la connexion.
Les nuances d'acier inoxydable offrent également une résistance à la corrosion adaptée à un large éventail d'environnements industriels..
Quelle est la différence entre une bride à collerette forgée et une bride à collerette coulée?
Une bride forgée est façonnée par déformation compressive du métal solide, tandis qu'une bride coulée est formée en versant du métal en fusion dans un moule.
Le forgeage peut produire un écoulement des grains et des propriétés mécaniques favorables lorsqu'il est correctement contrôlé.
La coulée offre une plus grande flexibilité pour les formes complexes mais nécessite des contrôles spécifiques pour les défauts liés à la solidification.
Le choix correct dépend des spécifications du matériau applicable, code de conception, conditions de service, et les exigences du client.
Sont la classe 150 et classe 300 cotes de bride équivalentes à 150 psi et 300 psi?
Non. Les désignations de classe ASME ne sont pas des valeurs de pression directes. La pression de service admissible dépend du groupe de matériaux et de la température de fonctionnement selon la norme applicable..
Les ingénieurs doivent consulter les tableaux de pression-température pertinents plutôt que de convertir la désignation de classe directement en valeur de pression..
Pourquoi le traitement thermique est-il important après le forgeage?
Le traitement thermique établit la microstructure et les propriétés mécaniques requises après déformation à chaud.
Pour les aciers inoxydables austénitiques, le traitement en solution peut aider à restaurer la résistance à la corrosion en dissolvant les carbures riches en chrome.
Pour les catégories duplex, un traitement thermique contrôlé est essentiel pour maintenir l'équilibre austénite-ferrite prévu et éviter les phases nocives.