
Introduction
Pressage isostatique chaud, communément abrégé en HANCHE, est l'une des technologies de post-traitement et de densification les plus importantes dans l'ingénierie des matériaux moderne.
Il est utilisé pour améliorer la solidité interne, fiabilité mécanique, et la performance de service des composants métalliques et céramiques de grande valeur en combinant température élevée avec haut, pression de gaz uniforme
À première vue, HIP peut apparaître comme une étape finale de niche. En pratique, c'est bien plus que ça.
Il s’agit d’une technologie habilitante essentielle pour l’aérospatiale, médical, énergie, nucléaire, défense, automobile, et applications industrielles haut de gamme où la porosité cachée, défauts internes, ou l'instabilité microstructurale peut compromettre les performances.
Le pressage isostatique à chaud est particulièrement utile lorsque la fabrication conventionnelle a déjà produit une pièce proche de sa forme finale., mais la qualité interne doit encore être élevée à un niveau plus élevé.
1. Qu'est-ce que le pressage isostatique à chaud?
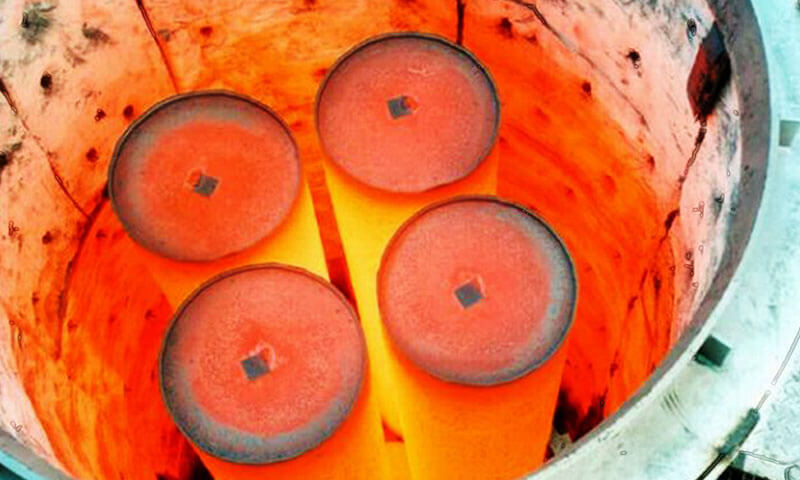
Pressage isostatique chaud, communément appelé HANCHE, est une technique de post-traitement utilisée pour améliorer la qualité interne des pièces moulées en combinant température élevée avec haute pression uniforme.
Dans un cycle HIP typique, le composant est enfermé dans un récipient à haute pression et exposé à un gaz inerte, généralement de l'argon, à des pressions qui peuvent atteindre environ 15,000 psi ou plus.
En même temps, la pièce est chauffée à une température proche du solidus de l’alliage, souvent dans la gamme de 85% à 95% de la température du solidus.

Dans ces conditions, défauts internes tels que microporosité, cavités de rétrécissement, et petits vides sont progressivement effondrés et collés.
La chaleur appliquée rend le métal plus réactif à la diffusion et à l'écoulement du plastique, tandis que la pression isostatique rapproche les surfaces internes des pores.
Par conséquent, le moulage devient beaucoup plus dense et structurellement plus fiable.
Une caractéristique clé de HIP est la isostatique nature de la pression. Contrairement au pressage directionnel, qui applique une force d'un seul côté et peut déformer la géométrie, HIP applique une pression égale dans toutes les directions.
Cela signifie que le processus améliore la solidité interne sans modifier de manière significative la forme externe ou la précision dimensionnelle de la pièce..
Pour les moulages de précision complexes, c'est particulièrement précieux: le composant conserve sa géométrie précise tout en bénéficiant d'une structure interne beaucoup plus robuste.
Pour moulages de précision avec des géométries complexes et des tolérances dimensionnelles serrées,
cette caractéristique rend HIP particulièrement adapté comme traitement de densification qui améliore l'intégrité interne sans compromettre la précision dimensionnelle fournie par le moulage de précision..
2. Pourquoi le pressage isostatique à chaud est important dans la fabrication avancée
L'importance du pressage isostatique à chaud réside dans l'écart entre la forme de la pièce et sa qualité..
La fabrication moderne produit de plus en plus de composants complexes de forme quasi nette, mais une forme complexe ne garantit pas automatiquement l'intégrité interne.
Le moulage peut créer une porosité de retrait. La fabrication additive peut laisser des défauts de fusion ou des pores piégés. La métallurgie des poudres peut retenir les vides résiduels. HIP répond exactement à ces problèmes.
Le pressage isostatique à chaud est important car il peut:
- réduire la porosité interne,
- améliorer la durée de vie en fatigue,
- améliorer la résistance à la fracture,
- stabiliser les propriétés mécaniques,
- accroître la confiance dans les composants critiques,
- réduire les taux de rejet des pièces de grande valeur.
Ceci est particulièrement important dans les secteurs où le coût d'une panne ne se limite pas au remplacement.. Une panne peut entraîner une immobilisation de l'avion, risque chirurgical, risque réacteur, ou arrêt de production.
Dans de tels contextes, Le pressage isostatique à chaud constitue souvent un investissement rationnel en matière de fiabilité plutôt qu'une mise à niveau facultative..
3. Flux de processus principal du pressage isostatique à chaud
Un cycle de pressage isostatique à chaud suit normalement une séquence claire: la pièce est chargée, le navire est évacué ou préparé,
une pression de gaz inerte est appliquée, la température est augmentée, la pièce est maintenue à température et pression, puis le navire est refroidi et déchargé.
| Étape | Ce qui se produit | Pourquoi c'est important |
| Chargement | Les pièces sont placées dans le récipient HIP. | Prépare le composant à une densification contrôlée. |
| Évacuation / préparation de l'atmosphère | Le navire est préparé pour le traitement au gaz inerte. | Réduit l’atmosphère indésirable et le risque de contamination. |
| Pressurisation | La pression du gaz inerte est appliquée uniformément. | Entraîne l’effondrement des pores dans toutes les directions. |
| Chauffage | La pièce est chauffée jusqu'à la fenêtre thermique cible. | Réduit la limite d'élasticité et active la cicatrisation assistée par diffusion. |
| Holding | La température et la pression sont maintenues pendant une durée définie. | Permet aux défauts de se fermer plus complètement. |
| Refroidissement | La pièce est refroidie de manière contrôlée. | Préserve la microstructure et les propriétés souhaitées. |
| Inspection | Des contrôles dimensionnels et métallurgiques suivent. | Confirme que le cycle HIP a atteint la qualité cible. |
4. Matériaux couramment traités par pressage isostatique à chaud
Le pressage isostatique à chaud est utilisé sur une large gamme de matériaux, mais c'est particulièrement important pour métaux moulés, pièces de métallurgie des poudres, et pièces de fabrication additive à base de poudre.
| Classe de matériau | Pourquoi HIP est utile | Utilisation typique |
| Alliages de titane | Améliore les performances de fatigue et ferme la porosité interne | Aérospatial, médical, marin |
| Superalliages à base de nickel | Améliore l'intégrité dans le service à haute température | Composants de turbine et d'énergie |
| Aciers inoxydables | Réduit les défauts internes et améliore la fiabilité | Pièces industrielles et résistantes à la corrosion |
| Aciers à outils | Améliore la densité et la consistance | Outillage performant |
Alliages à base de cobalt |
Réduit la porosité et améliore la fiabilité à l’usure | Applications médicales et vestimentaires |
| Alliages d'aluminium | Peut améliorer la densification locale dans les zones critiques | Composants aérospatiaux et spécialisés |
| Céramique | Densifie et améliore la résistance dans certaines applications | Céramiques techniques avancées |
| Matériaux de fabrication additive | Réduit la porosité due au manque de fusion et les vides internes | Pièces critiques imprimées en 3D |
5. Défauts clés Le pressage isostatique à chaud peut éliminer ou réduire

Pourquoi l'élimination des défauts est importante
Dans la fabrication avancée, les défauts les plus dangereux sont souvent ceux qui ne sont pas visibles de l'extérieur.
Une pièce peut paraître solide, mais contient toujours des vides internes, microfissures, ou des faiblesses liées au retrait qui réduisent la durée de vie en fatigue, résistance à la pression, et fiabilité à long terme.
Le pressage isostatique à chaud est conçu pour résoudre exactement ce problème en utilisant une température élevée et une pression de gaz uniforme pour effondrer ou guérir les défauts internes sans modifier la géométrie externe de la pièce..
Porosité interne
La porosité interne est l'une des cibles les plus courantes et les plus importantes du pressage isostatique à chaud..
Cela peut apparaître sous la forme de petits pores de gaz, vides isolés, ou des amas de pores fins laissés pendant la coulée ou la consolidation de la poudre.
Dans des conditions HIP, ces pores peuvent s'effondrer à mesure que le matériau environnant devient plus déformable à haute température.
Dans les composants critiques, cette amélioration est significative car la porosité agit comme un concentrateur de contraintes et devient souvent le point d'origine de l'initiation des fissures.
Cavités de retrait et porosité de retrait
Des défauts de retrait se forment lorsque le métal se contracte pendant la solidification et que la zone de dernière congélation n'est pas correctement alimentée..
Le pressage isostatique à chaud peut réduire considérablement ces vides internes, surtout lorsqu'ils sont fermés et isolés à l'intérieur du matériau.
C'est l'une des raisons pour lesquelles HIP est si précieux pour les pièces moulées à modèle perdu et autres pièces de forme proche de la forme nette.: il aide à retrouver l'intégrité interne perdue lors de la solidification.
Microporosité
La microporosité fait référence à des, porosité distribuée qui peut ne pas être évidente lors de l'inspection visuelle mais peut néanmoins affecter les performances mécaniques.
Dans de nombreux castings, la microporosité est plus nocive que quelques défauts plus importants car elle est répandue et difficile à prévoir.
Le pressage isostatique à chaud est ici particulièrement efficace car la combinaison de chaleur et de pression encourage le matériau à s'écouler et à se lier à travers de petits vides internes., réduire la dispersion des propriétés et améliorer la cohérence structurelle.
Microfissures et fines discontinuités internes
Dans certains matériaux et itinéraires de processus, Le pressage isostatique à chaud peut réduire ou fermer de très fines fissures internes qui n'ont pas atteint la surface..
Ceci est particulièrement important pour les composants de grande valeur où même de petites discontinuités peuvent réduire la durée de vie en fatigue..
HIP n'est pas une méthode universelle de réparation des fissures, mais pour les microfissures internes fermées, cela peut être très efficace.
Défauts que HIP ne peut pas entièrement résoudre
Le pressage isostatique à chaud est puissant, mais ça a des limites. Il est plus efficace sur interne, défauts fermés.
Si un défaut est ouvert à la surface, le gaz sous pression peut pénétrer dans la faille et empêcher sa fermeture complète.
De même, les défauts de fusion importants ou interconnectés dans les pièces fabriquées de manière additive peuvent ne pas répondre aussi bien que les pores isolés.
Pour cette raison, HIP doit être considéré comme une étape de densification et de fiabilisation, ne remplace pas le son ou la qualité de fabrication.
6. Avantages et limites du pressage isostatique à chaud
Avantages
- ferme la porosité interne
- améliore les performances en fatigue
- augmente la fiabilité des pièces critiques
- améliore la densité et la solidité structurelle
- prend en charge les itinéraires de fabrication avancés
- améliore la confiance dans les pièces de forme proche de la forme nette
Limites
- coût élevé
- temps de traitement supplémentaire
- contraintes de taille de chambre
- capacité de réparation limitée pour les défauts majeurs
- peut nécessiter un usinage ou une inspection post-HIP
- les paramètres du processus doivent être étroitement contrôlés
7. Pressage isostatique à chaud dans différentes voies de fabrication
Un processus avec des rôles différents selon la façon dont la pièce a été réalisée
Le pressage isostatique à chaud n'est pas lié à une seule voie de production.
Le même mécanisme central (température élevée et pression de gaz inerte uniforme) peut être utilisé pour améliorer lacets, pièces à base de poudre, et composants fabriqués de manière additive, mais la raison de l'utilisation de HIP change d'un itinéraire à l'autre.
En castings, l'objectif principal est la fermeture des pores et la solidité interne; en fabrication additive, c'est l'atténuation des défauts et l'homogénéisation de la microstructure; dans les itinéraires de forme presque nette à base de poudre, c'est une densification et une consolidation partielle.
En castings: une étape de densification pour la solidité interne
Pour pièces moulées, Le pressage isostatique à chaud est principalement utilisé pour fermer les vides internes créés lors de la solidification..
Il s’agit de l’utilisation industrielle la plus établie du procédé, et il est explicitement couvert par ASTM A1080/A1080M pour l'acier, acier inoxydable, et pièces moulées en alliage associées.
L'objectif est simple: réduire la porosité liée au retrait, fermer les pores du gaz, et améliorer l'intégrité interne des pièces moulées de grande valeur qui doivent résister à la pression, fatigue, ou service sévère.
En pratique, cela rend HIP particulièrement attrayant pour les pièces moulées critiques où des défauts cachés limiteraient autrement la fiabilité.
Parce que le processus fonctionne sous une pression uniforme à une température élevée, la forme de la pièce est préservée tandis que la structure interne devient plus dense et plus fiable.
En fabrication additive: une réparation après construction et une mise à niveau des performances
Pour la fabrication additive métallique, HIP est devenu l'une des étapes de post-traitement les plus importantes.
Des revues récentes le décrivent comme un post-traitement thermique efficace pour densifier les métaux LPBF et pour atténuer ou éliminer les défauts métallurgiques tels que la porosité et la fissuration..
La principale différence avec les pièces moulées est que les pièces AM contiennent souvent une population de défauts différente..
Le pressage isostatique à chaud peut être très efficace pour réduire la porosité et améliorer la fiabilité structurelle,
mais le résultat dépend du type de défaut, car certains défauts de fusion interconnectés peuvent ne pas se fermer aussi facilement que des pores isolés.
C'est pourquoi HIP en AM est mieux compris comme un étape de restauration et de stabilisation des performances, pas seulement une étape de densification.
Dans la métallurgie des poudres et les voies de forme quasi nette
Le pressage isostatique à chaud joue également un rôle majeur dans les voies de fabrication à base de poudre et de forme presque nette..
Les critiques du HIP de forme proche du filet le décrivent comme une voie permettant de former des articles façonnés à partir de poudres avec un travail mécanique moindre.,
tout en évitant une partie de la charge énergétique associée à la fusion et au frittage à haute température.
Cela rend HIP stratégiquement utile lorsque l'objectif de production est d'obtenir une densité dense., pièce complexe avec usinage en aval limité.
Autrement dit, Le pressage isostatique à chaud n'est pas seulement un processus correctif après coulée ou AM. Dans les voies poudreuses, cela peut faire partie de la stratégie de fabrication de base elle-même.
C'est pourquoi HIP n'est pas seulement important en tant que technologie de finition., mais en tant que processus de définition d'itinéraire pour une production avancée de forme proche de la valeur nette.
8. Conclusion
Le pressage isostatique à chaud est une technologie de fabrication avancée couplée thermomécanique à haute barrière, basée sur des mécanismes de déformation plastique à haute pression et de diffusion atomique à haute température..
Distinct du traitement thermique traditionnel et du traitement plastique directionnel, HANCHE utilise une pression isostatique de gaz inerte omnidirectionnelle pour éliminer définitivement les défauts de vide interne déconnectés des pièces moulées,
pièces imprimées et ébauches de poudre tout en conservant les dimensions externes d'origine et en générant une microstructure isotrope uniforme.
Dans un avenir prévisible, avec la vulgarisation du contrôle de simulation intelligent et de la technologie à cycle rapide à faible consommation d'énergie, le pressage isostatique à chaud réduira progressivement les coûts de fabrication globaux,
étendre sa couverture dans les domaines de la fabrication civile de haute précision, et promouvoir continuellement la mise à niveau de la technologie mondiale de formation de matériaux avancée à haute densité.
FAQ
Quelle est la différence essentielle entre le HIP et le traitement thermique conventionnel?
Le traitement thermique conventionnel se concentre sur l'optimisation de la microstructure et la réduction des contraintes;
HIP réalise la fermeture physique des défauts de vide internes via une température et une pression isostatique couplées, parvenir à une densification totale des matériaux.
Pourquoi l'argon est-il choisi comme fluide de pression principal?
L'argon de haute pureté présente une inertie chimique, propriétés physiques stables et excellentes performances de transmission de pression, empêchant l'oxydation à haute température et les réactions chimiques entre le gaz et les pièces.
La surface de réparation par pressage isostatique à chaud peut-elle ouvrir des fissures?
Non. Le gaz inerte pénètre dans les fissures ouvertes sous haute pression et équilibre les contraintes externes; Un scellement avant soudage est nécessaire pour les pièces fissurées avant le traitement.
Quelles industries bénéficient le plus de la technologie HIP?
La fabrication de composants aérospatiaux et la fabrication additive métallique sont les plus grands marchés d'applications, suivi de l'huile & production de vannes à gaz haute pression et métallurgie des poudres haut de gamme.
Le pressage isostatique à chaud modifiera-t-il la taille externe des composants?
Uniquement un micro-retrait uniforme en dessous 0.3% se produit sans déformation ni gauchissement; les fabricants peuvent réserver une petite tolérance de retrait pour garantir la précision dimensionnelle finale.

