Sur mon 29 années de conception et de production de pièces moulées en alliage de précision résistantes à la corrosion pour le dessalement de l'eau de mer, huile offshore & gaz, et systèmes de fluides marins,
J'ai vu une erreur coûteuse et constante: les équipes d'ingénierie spécifient une nuance d'acier duplex ou super duplex sur un dessin, et supposons que n'importe quelle fonderie peut produire une pièce moulée qui correspond aux performances des barres forgées.
Ce n'est jamais le cas. Les aciers inoxydables duplex sont notoirement sensibles à la solidification de la coulée, traitement thermique, et contrôle des impuretés.
Se tromper sur l'une de ces variables, et vous vous retrouvez avec une pièce qui a la même chimie nominale sur papier – mais 50% résistance à la corrosion inférieure, comportement à la rupture fragile, ou porosité interne cachée qui fuit sous pression.
Pour l'osmose inverse (RO), distillation multi-effets (AVEC), et usines de dessalement thermique, Les composants duplex et super duplex moulés avec précision ne sont pas seulement « agréables à avoir ».
Ils constituent une barrière essentielle contre les défaillances prématurées des systèmes à haute teneur en chlorure., à haute pression, flux de processus sujets à l'érosion.
Cet article détaille la sélection des alliages, ingénierie des procédés de coulée, composants spécifiques à l'application, Modes de défaillance communs, et les contrôles de processus qui séparent les pièces moulées éprouvées sur le terrain des pièces du catalogue qui échouent prématurément.
1. Pourquoi le duplex & Les pièces moulées en acier super duplex définissent la fiabilité du dessalement
Les systèmes de dessalement d'eau de mer fonctionnent dans certaines des conditions de service les plus agressives dans le domaine de la manipulation des fluides industriels.: 30,000–45 000 ppm de concentrations de chlorure, pressions de service jusqu'à 80 barre pour systèmes SWRO, érosion par écoulement à grande vitesse, et chargement thermique cyclique.
L'acier inoxydable austénitique standard 316L se détériore rapidement dans ces conditions : la corrosion par piqûres s'initie au niveau des soudures et des défauts de surface en 12 à 24 mois., et la fissuration de la corrosion de stress (CSC) peut rompre les composants sous pression sous 5 années.
Aciers duplex, avec une microstructure biphasée ferrite-austénite, offrent environ deux fois la limite d'élasticité du 316L, résistance considérablement meilleure aux piqûres et à la corrosion caverneuse, et une résistance supérieure au SCC dans les environnements chlorés.
Tandis que les tubes duplex et les barres forgés servent de composants linéaires simples, les pièces les plus critiques du dessalement : les corps de pompe, boîtiers de vanne, distributeurs de pulvérisation, les plaques tubulaires — sont géométriquement complexes.
Les fabrications soudées laissent des cordons de soudure vulnérables qui agissent comme des points d'initiation de la corrosion.
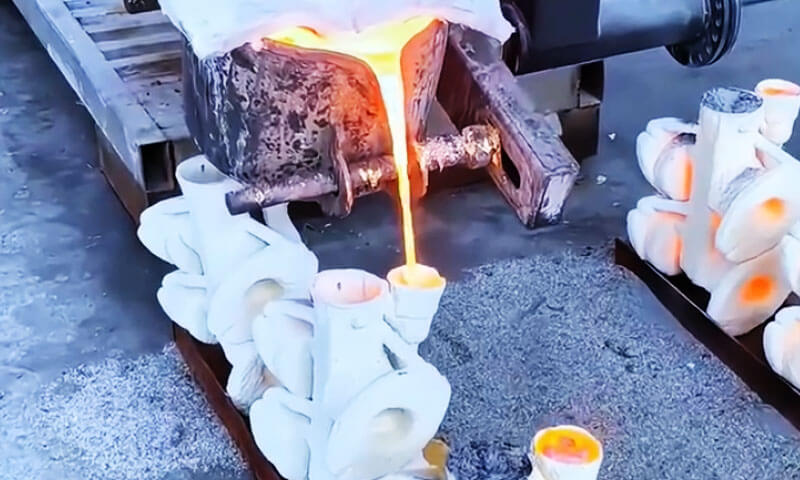
Le moulage de précision de précision produit ces composants sous forme monolithique, pièces sans soudure, avec une géométrie d'écoulement interne optimisée et des performances de matériau uniformes sur toute la pièce.
2. Duplex standard vs. Super duplex: Notes, Performance & Sélection
Dans les applications de dessalement, la différence pratique entre recto-verso standard et super duplex est principalement le niveau d’alliage et la résistance à la corrosion localisée qui en résulte, résistance mécanique, et marge de service.
Un premier paramètre de dépistage utile est le Nombre équivalent de résistance aux piqûres (Bois), qui reflète l'apport du chrome, molybdène, et l'azote à la résistance aux piqûres:
Prendre =% cr + 3.3(%Mo + 0.5%W) + 16%N
En tant que classification générale d'ingénierie, les qualités duplex conventionnelles se trouvent généralement dans le PREN 30–40 range, alors que les qualités super duplex sont généralement au-dessus du PREN 40.
PREN est utile pour comparer les alliages, mais il ne doit pas être utilisé seul pour prédire les performances réelles du dessalement.. Microstructure, condition de surface, température, concentration de chlorure, et la conception des services comptent.
| Qualité d'alliage moulé | Famille d'alliages typique | Typical PREN Range | Performances de base | Applications typiques de dessalement |
| CD3MN / ASTM Classe 4A (2205-taper) | Duplex standard | ~ 35 | Bon équilibre de résistance à la corrosion des chlorures, force, et le coût | Corps de pompe SWRO, corps de valve, collecteurs, composants généraux en contact avec l'eau de mer |
| CE3MN / ASTM Classe 5A (2507-taper) | Super duplex | ~42+ | Une plus grande résistance aux piqûres, corrosion caverneuse, et chlorure SCC que le duplex standard | Composants SWRO haute pression, équipement de prise d'eau de mer, boîtiers sous pression, service d'eau de mer sévère |
CD3MWCuN / ASTM Classe 6A |
Super Duplex fortement allié | ~45+ | Résistance améliorée à la corrosion localisée pour les environnements chlorés particulièrement agressifs | Service de saumure sévère, composants d'eau de mer exigeants, applications à haut risque de corrosion |
Guide de sélection
Règle empirique de sélection issue de décennies de projets de dessalement: Pour les installations SWRO standard fonctionnant en dessous 70 bar avec salinité d'eau de mer standard, CD3MN offre le meilleur équilibre entre performances et coût.
Pour systèmes haute pression, saumure à haute salinité, ou dans des zones côtières avec de l'eau de mer chaude, passez au super duplex de qualité 2507.
Réservez les qualités premium à haute teneur en molybdène uniquement pour un service extrême où 15+ année de vie de conception requise.
Il n'y a aucun avantage à sur-spécifier le super duplex là où le duplex standard fera l'affaire : le coût des matériaux augmente de 40 à 60 %, et l'usinabilité diminue sensiblement.
3. Pourquoi le moulage de précision est le processus optimal
De nombreuses équipes se demandent pourquoi nous n'usinons pas uniquement des pièces à partir de barres duplex solides., ou les fabriquer à partir de tôles soudées. La réponse se résume à l’intégrité, performance, et le coût total.
Intégré, Géométrie des composants monolithiques
L'un des principaux avantages de moulage de précision est-ce que ce sont des corps de vannes complexes, composants de la pompe, collecteurs, et les boîtiers peuvent être produits sous forme de composants moulés uniques plutôt que d'assemblages de sections fabriquées séparément
Cela élimine de nombreux joints de soudure et les zones affectées par la chaleur associées..
Pour les aciers inoxydables duplex et super duplex, ceci est particulièrement précieux car le soudage nécessite un contrôle strict de l'apport de chaleur, température entre passes, sélection de remplissage, et état métallurgique ultérieur.
Une pièce moulée monolithique n’élimine pas automatiquement le risque de corrosion : défauts de pièce moulée, dommages superficiels, et un traitement thermique incorrect peut toujours causer des problèmes, mais la réduction des joints soudés inutiles peut simplifier la stratégie de corrosion et d'intégrité..
Géométrie d'écoulement de forme proche de la forme nette
Le moulage de précision se reproduit en douceur, chemins d'écoulement internes profilés directement à une forme proche du filet.
Les marches usinées pointues et les turbulences des cordons de soudure sont éliminées, reducing flow-accelerated erosion by 30–40% compared to machined or fabricated flow paths.
Efficacité matérielle
For complex pump and valve geometries, investment casting reduces material waste by 60–70% compared to machining from solid bar. With high-value duplex alloys, this delivers enormous cost savings.
Cohérence dimensionnelle
Precision casting delivers repeatable dimensional accuracy across production runs, ensuring consistent fit-up for seal faces and piping connections.
4. Contrôles de processus critiques pour les pièces moulées duplex de qualité dessalement
The difference between a reliable duplex casting and a defective one is often invisible during visual inspection.
For desalination applications, résistance à la corrosion, intégrité de pression, and service life depend on strict control of the entire manufacturing process, from melting and casting to heat treatment, usinage, and final surface conditioning.

Chimie de fusion et contrôle des impuretés
Les performances de l'acier inoxydable duplex dépendent fortement de sa composition chimique.
Pour les pièces moulées de qualité dessalement, les matériaux de charge sont soigneusement contrôlés pour maintenir une chimie d'alliage stable et prévisible.
L'utilisation de matériaux de récupération est également limitée afin de réduire le risque de contamination et de variation chimique..
Avant de verser, chaque chaleur est analysée par spectrométrie d'émission optique (OES).
La composition chimique est vérifiée par rapport aux exigences spécifiées en matière d'alliage, avec une attention particulière au chrome, molybdène, nickel, et de l'azote, qui influencent directement la résistance à la corrosion et l’équilibre ferrite-austénite.
Les éléments d'impuretés tels que le soufre et le phosphore sont également surveillés car des niveaux excessifs peuvent affecter négativement la qualité de la coulée et les performances en matière de corrosion..
Le PREN peut être utilisé comme référence supplémentaire lors de l’évaluation de la résistance de l’alliage à la corrosion par piqûre et caverneuse..
Ingénierie de déclenchement et de solidification
Pièces moulées duplex en acier inoxydable nécessitent un contrôle minutieux du remplissage et de la solidification, spécialement pour les corps de pompe à parois épaisses, corps de valve, et autres composants sous pression.
De mauvaises conditions d'alimentation peuvent produire une porosité de retrait et d'autres discontinuités internes qui peuvent ne pas être visibles sur la surface externe..
Les systèmes de portes et de colonnes montantes sont donc conçus en fonction de la géométrie des composants et des caractéristiques de solidification..
L'objectif principal est d'obtenir une solidification contrôlée et de fournir une alimentation adéquate aux sections les plus lourdes..
Pour les composants critiques soumis à une pression, la qualité interne est vérifiée par des tests non destructifs appropriés.
L'inspection aux rayons X peut être appliquée aux premiers articles et aux échantillons de production sélectionnés pour détecter la porosité interne, rétrécissement, et autres défauts de moulage avant que les composants ne passent à l'usinage et à l'assemblage finaux.
Recuit de solution et contrôle de l’équilibre des phases
Le recuit de mise en solution est l'une des étapes les plus critiques de la production de pièces moulées duplex..
Après le casting, les composants sont traités thermiquement en solution dans la plage de température spécifiée, puis refroidis rapidement, normalement par trempe à l'eau lorsque la qualité et la procédure l'exigent.
Ce traitement a pour but de rétablir un équilibre ferrite-austénite convenable et d'éliminer les phases intermétalliques indésirables qui auraient pu se former lors de la coulée..
Pour les pièces moulées duplex de qualité dessalement, la cible est généralement une microstructure biphasée équilibrée, avec la plage d'acceptation exacte déterminée par les spécifications du matériau et les exigences des composants.
Température, temps de maintien, et la vitesse de refroidissement doivent tous être étroitement contrôlés.
Une température de traitement thermique inadaptée, trempage insuffisant, ou un retard de refroidissement excessif peut entraîner un équilibre de phases défavorable ou la formation de phases néfastes telles que sigma ou chi..
Ces conditions peuvent réduire la résistance à la corrosion et les performances mécaniques, même si la pièce moulée peut sembler tout à fait normale à l'extérieur..
L'examen métallographique est donc utilisé pour vérifier la microstructure et l'équilibre des phases des pièces moulées de qualité dessalement..
Les enregistrements de traitement thermique et les résultats métallographiques doivent rester traçables jusqu'à la chaleur de production correspondante..
Politique de réparation des soudures
La réparation par soudure des pièces moulées duplex doit être strictement contrôlée car le soudage modifie la microstructure du métal fondu et la zone affectée thermiquement..
Tout soudage de réparation doit être effectué uniquement selon une procédure approuvée appropriée à la qualité et au composant duplex spécifiques..
Lorsqu'un traitement thermique de mise en solution après soudage est requis, la pièce moulée réparée doit subir le traitement correspondant pour restaurer l'équilibre des phases et la résistance à la corrosion requis.
Le but de la réparation d'une soudure n'est pas simplement d'éliminer un défaut de coulée visible..
La zone réparée doit également répondre aux mêmes exigences fonctionnelles et métallurgiques que la pièce moulée d'origine., en particulier pour les composants soumis à pression et mouillés par l'eau de mer.
Usinage et conditionnement de surfaces
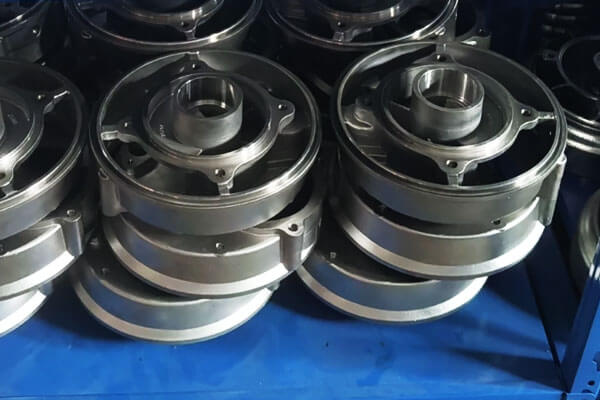
Après traitement thermique et inspection de coulée, caractéristiques critiques telles que les faces d'étanchéité, alésages, surfaces de montage, et les éléments de localisation sont usinés avec précision selon les dimensions et tolérances spécifiées.
Pour les surfaces mouillées et liées à l'écoulement, la rugosité de la surface est également contrôlée car une rugosité excessive ou des dommages d'usinage peuvent influencer les conditions d'écoulement locales et le comportement de la corrosion de la surface.
État de l'outil, paramètres d'usinage, et l’état de surface final sont donc contrôlés en fonction des exigences fonctionnelles du composant.
Lorsque spécifié, la surface finale est passivée ou autrement conditionnée pour éliminer le fer libre et la contamination de surface introduite lors de la fabrication.
Ce traitement final fournit une surface en acier inoxydable propre et aide à préserver la résistance à la corrosion établie grâce à une sélection appropriée d'alliage., coulée contrôlée, traitement thermique, et usinage de précision.
5. Performances de corrosion dans les environnements de dessalement
Corrosion par piqûres et fissures
L’environnement de dessalement présente de multiples menaces de corrosion: corrosion par piqûres due aux ions chlorure, corrosion caverneuse au niveau des joints et des joints à brides, et fissuration par corrosion sous contrainte sous contrainte de traction dans des environnements contenant des chlorures.
Les aciers inoxydables duplex offrent des avantages significatifs par rapport aux nuances austénitiques dans les trois modes.
Les nuances duplex ont une résistance à la corrosion et une résistance mécanique identiques, voire supérieures, à celles de leurs homologues austénitiques..
Par rapport aux aciers austénitiques coulés, ils sont plus résistants à la fissuration par corrosion sous contrainte et moins sensibles à la fatigue par corrosion dans les fluides contenant du chlorure.
Le classement des performances de corrosion dans l’eau de mer suit une hiérarchie claire:
- Super duplex (Bois > 40) — le plus résistant aux attaques de corrosion générale et localisée.
- Recto-verso standard (BOIS 35-40) — adapté aux températures et niveaux de chlorure modérés.
- Austénitique 6Mo (Bois ~ 35) — comparable au duplex standard en PREN mais à résistance inférieure.
- Austénitique 316L (Bois ~ 25) — adéquat pour l'eau de mer ambiante mais sujet aux piqûres par temps chaud, conditions chlorées.
Effets de la température
La température est la variable critique qui détermine si un alliage donné fonctionnera ou échouera..
L'étude comparative du SDSS corroyé et du duplex coulé a démontré que l'élévation de la température dégrade considérablement la stabilité du film passif..
Les deux grades SDSS (S32750 et S32760) passivité préservée dans l'eau de mer synthétique jusqu'à 70°C.
L'alliage moulé DIN/EN 1.4517 passivité perdue au-dessus de 50°C. Valeurs d'impédance ci-dessus 5 × 10⁵ Ω·cm² à 25°C diminue avec la température, surtout pour l'alliage coulé.
Les densités de courant de corrosion ont augmenté de trois- à cinq fois par incrément de 25°C.
Pour les applications de dessalement fonctionnant au-dessus de 50°C, ce qui inclut la distillation multi-effets et de nombreux processus thermiques, des pièces moulées super duplex avec un traitement thermique approprié sont essentielles..
Le duplex standard peut être acceptable à des températures plus basses, mais la marge d'erreur est petite.
Fatigue due à la corrosion
Les pompes de dessalement fonctionnent dans des conditions de charge dynamiques. Les turbines subissent des contraintes alternées lorsqu'elles tournent dans le champ d'écoulement.
Les composants de la vanne peuvent subir des fluctuations de pression. Dans les environnements chlorés, la fatigue par corrosion devient un mécanisme limitant la durée de vie.
Les aciers inoxydables duplex sont sensibles au SCC et à la fatigue par corrosion induits par les chlorures., mais elles offrent clairement des avantages utiles par rapport aux nuances austénitiques en termes de résistance à la fissuration.
Un niveau de ferrite d'environ 55% est recommandé pour la force, résistance à la fatigue-corrosion, et résistance à la fissuration par corrosion sous contrainte de chlorure.
6. Analyse des échecs: Leçons du terrain
Étude de cas: Phase Sigma dans un couplage de dessalement
La défaillance d'un raccord de style D de 6 pouces moulé en acier inoxydable duplex ASTM A820 Grade 2A dans une usine de dessalement fournit une étude de cas détaillée sur une défaillance induite par la fabrication..
Mode de défaillance:
Attaque de corrosion localisée conduisant à des fissures et à une rupture ultime.
Cause première:
L'analyse microstructurale a confirmé la présence d'une phase sigma fragile aux côtés de ferrite et d'austénite dans la matrice, ce qui était inhabituel compte tenu du service à température ambiante de l'accouplement défaillant.
La phase sigma a été introduite lors de la fabrication en raison d'un traitement thermique inapproprié et d'une vitesse de refroidissement insuffisante..
Assainissement:
Traitement thermique de rajeunissement à 1200°C pour 30 minutes suivies d'une trempe ont restauré la microstructure de ferrite/austénite et amélioré la résistance à la corrosion d'environ 30%.
Finite element analysis showed significant residual thermal stresses introduced during quenching, which must be managed through proper cooling practice.
Cours d'ingénierie:
Every duplex casting must have documented solution annealing and quenching records. If the heat treatment is not verifiable, the component should not be accepted for seawater service.
Mécanismes de défaillance courants et prévention
| Mode de défaillance | Cause première | Prévention |
| Sigma phase embrittlement | Slow cooling from annealing; reheating into 600–950°C range | Mandatory water quenching after solution annealing; avoid stress relief in sigma range |
| Corrosion piquante | Inadequate PREN; incorrect phase balance; contamination superficielle | Specify super duplex for >50° C Service; verify PREN; passivate after machining |
| Corrosion caverneuse | Weld seams; poor gasket design; pénétration incomplète | Use single-piece castings where possible; proper gasket selection |
Fatigue due à la corrosion |
Porosité; défauts de surface; concentration élevée de stress | Control casting quality; shot peen critical surfaces; design for fatigue |
| Fissuration par corrosion sous contrainte | Residual tensile stress; chloride environment | Stress relief at 520°C; éviter le soulagement du stress à haute température |
7. Composants clés de coulée duplex personnalisés dans les systèmes de dessalement
Les pièces moulées duplex et super duplex sont particulièrement utiles dans les équipements de dessalement où l'exposition aux chlorures, pression, vitesse du fluide, et une géométrie complexe se produisent ensemble.
Du point de vue de l'ingénierie de fonderie, l'objectif n'est pas simplement de sélectionner un alliage résistant à la corrosion, mais pour réaliser un casting avec une métallurgie saine, géométrie contrôlée, et une surépaisseur d'usinage suffisante pour atteindre les dimensions fonctionnelles finales.
Corps de pompe SWRO haute pression
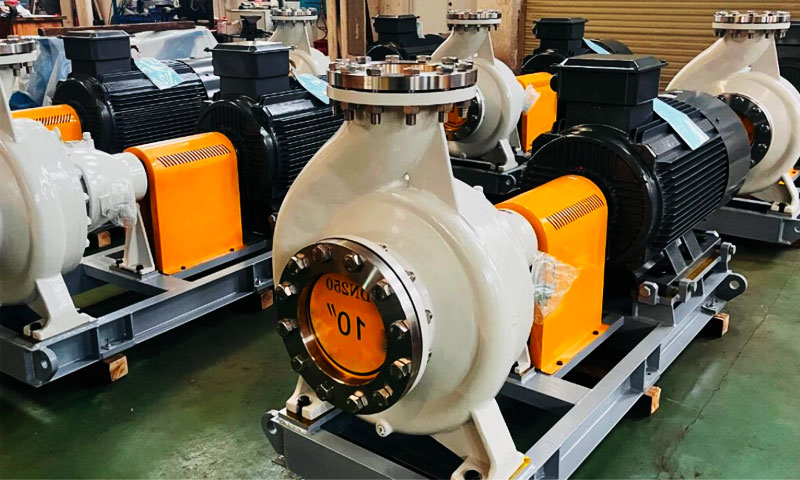
Les pompes haute pression sont des composants essentiels des systèmes d'osmose inverse d'eau de mer.
Leurs boîtiers doivent résister à une pression élevée, exposition continue à l'eau de mer, chargement hydraulique, et érosion potentielle.
Les boîtiers moulés duplex ou super duplex personnalisés peuvent fournir une structure monolithique contenant une pression tout en permettant des passages en volute complexes, sections d'aspiration et de refoulement, côtes, bossages de montage, et raccords à brides à réaliser proches de leur géométrie finale.
L'usinage CNC termine ensuite l'alésage de l'arbre, surfaces d'étanchéité, Visages de la bride, et d'autres dimensions critiques.
Exemple de projet représentatif: Un projet de service d'eau de mer a remplacé les corps de pompes 316L conventionnels après une corrosion localisée récurrente dans les zones mouillées critiques..
Un boîtier en fonte duplex a ensuite été sélectionné pour offrir une marge de résistance à la corrosion plus élevée tout en conservant la pression et la capacité d'usinage requises..
Corps de vanne et composants internes des éléments internes
Vannes utilisés dans les usines de dessalement sont exposés à de l’eau contenant du chlorure, fluctuations de pression, et cycles d'ouverture et de fermeture répétés.
Le corps doit maintenir l'intégrité de la pression tandis que la garniture interne doit assurer une étanchéité fiable et résister à l'érosion locale..
Les corps de vannes moulés duplex personnalisés peuvent intégrer l'enceinte de pression principale, ports de connexion, et cavités internes en un seul composant.
L'usinage CNC établit ensuite les sièges de soupape critiques, alésages, fils de discussion, Visages de la bride, et surfaces d'étanchéité.
Pour un service d'eau de mer ou de saumure plus agressif, des qualités super duplex peuvent être sélectionnées pour des composants tels que les sièges, bouchons, tiges, ou autre garniture exposée au flux, en fonction de la conception et des exigences en matière de corrosion.
Distributeurs d'eau de mer et buses de pulvérisation
Les systèmes de dessalement thermique et certains systèmes de traitement de la saumure utilisent des distributeurs et des composants de pulvérisation pour contrôler et distribuer le débit de fluide..
Ces pièces contiennent souvent des orifices relativement petits, passages courbes, et régions d'écoulement localisées à grande vitesse.
Le moulage de précision est bien adapté à ces géométries car il peut reproduire des formes externes complexes et des caractéristiques d'écoulement interne tout en minimisant la quantité d'usinage ultérieur..
Pour composants de pulvérisation duplex ou super duplex, le processus de coulée doit maintenir une bonne intégrité de la surface autour des orifices, transitions de flux, et zones de connexion, puisque les défauts de surface locaux peuvent devenir des points d’initiation d’érosion ou de corrosion localisée.
Plaques tubulaires et composants d'échangeur de chaleur
Les plaques tubulaires sont des composants structurels qui supportent un grand nombre de tubes d'échangeur de chaleur et doivent maintenir une stabilité dimensionnelle lorsqu'ils sont exposés à des milieux de traitement corrosifs..
Le parcours de coulée peut produire une forme structurelle proche de la netteté, tandis que l'usinage CNC établit les trous des tubes, Visages d'étanchéité, caractéristiques de montage, et autres interfaces de précision.
Lorsqu'un composant intègre des superpositions soudées, bardage, ou plusieurs matériaux, les interfaces deviennent des domaines supplémentaires qui nécessitent une attention technique.
Une coulée duplex homogène peut simplifier le matériau et la structure de fabrication lorsque l'application convient à une solution de coulée.
Composants du dispositif de récupération d'énergie
Les dispositifs de récupération d'énergie dans les systèmes SWRO fonctionnent sous haute pression et avec des cycles de pression répétés.
Leurs composants internes nécessitent donc une combinaison de résistance mécanique, résistance à la corrosion, cohérence dimensionnelle, et bon état de surface.
Des moulages super duplex personnalisés peuvent être envisagés pour certains boîtiers sous pression, collecteurs, rotors, manches, et composants de contrôle de flux, en fonction de la technologie de récupération d'énergie spécifique.
Pour ces pièces, le contrôle dimensionnel devient particulièrement important car de petits écarts dans les jeux internes, surfaces d'étanchéité, ou les passages d'écoulement peuvent affecter les performances de fonctionnement.
8. Duplex 2205 contre. Super duplex 2507: Comment les acheteurs devraient-ils choisir?
Pour équipement de dessalement, le choix entre Duplex 2205 et Super duplex 2507 devrait être basé sur l’exposition au chlorure, température de fonctionnement, gravité de la corrosion, pression, géométrie des composants, et la durée de vie requise, pas seulement sur la résistance nominale de l'alliage.
Pour les composants moulés, les acheteurs doivent également prêter attention au correspondant qualités moulées plutôt que de spécifier uniquement les désignations forgées « 2205 » ou « 2507 ».
Les homologues typiques du casting incluent CD3MN (2205-taper) et CE3MN (2507-taper).
| Facteur de sélection | Duplex de type 2205 | Type Super Duplex 2507 |
| Qualité de fonte typique | CD3MN / ASTM A890/A995 Classe 4A | CE3MN / ASTM A890/A995 Classe 5A |
| Catégorie d'alliage | Acier inoxydable duplex standard | Acier inoxydable super duplex |
| Résistance à la corrosion | Haute résistance aux piqûres et à la corrosion caverneuse induites par les chlorures | Résistance plus élevée, en particulier dans les environnements chlorés plus agressifs |
| Niveau PREN typique | Environ 35 comme référence générale | Typiquement 42+ comme référence générale |
| Résistance mécanique | Haut | Très haut |
| Résistance au chlorure SCC | Excellent par rapport aux aciers inoxydables austénitiques conventionnels | Excellent, avec une plus grande marge de corrosion en service sévère |
| Service d'eau de mer | Convient à de nombreuses eaux de mer, SWRO, et composants généraux de dessalement | Préféré en cas d'exposition au chlorure, température, concentration, ou les conditions d'écoulement sont plus sévères |
| Saumure riche en chlorure | Convient lorsque les conditions de fonctionnement sont contrôlées | Mieux adapté aux saumures très concentrées et aux expositions sévères aux chlorures |
| Sensibilité à la température | Nécessite un contrôle approprié pour éviter une précipitation de phase nuisible | Plus sensible à l’exposition thermique et nécessite donc un contrôle particulièrement strict du traitement thermique |
Applications typiques |
Corps de pompe, corps de valve, collecteurs, distributeurs, pièces moulées structurelles sous pression | Composants de pompe haute pression, corps de vannes pour service sévère, composants critiques en contact avec le fluide, systèmes de saumure agressifs |
| Difficulté de fabrication | Relativement plus facile à lancer, traitement thermique, et la machine | Plus exigeant en raison d’une teneur en alliage plus élevée et d’un contrôle métallurgique plus strict |
| Coût du matériel et du traitement | Généralement plus bas | Généralement plus élevé |
| Priorité de l'acheteur | Résistance à la corrosion équilibrée, force, fabrication, et le coût | Marge de corrosion maximale et fiabilité à long terme dans des conditions sévères |
| Base de sélection recommandée | Service eau de mer modéré à sévère où les performances de type 2205 sont suffisantes | Chlorure sévère, saumure concentrée, température plus élevée, ou applications nécessitant une marge de corrosion supplémentaire |
9. Tendances du marché et perspectives d'avenir
Le marché mondial de l’acier inoxydable duplex était évalué à environ USD 4.4 milliards en 2025 et devrait atteindre USD 6.1 milliards par 2031, atteindre un taux de croissance annuel composé d'environ 5.7%.
Le segment du dessalement est un moteur clé de cette croissance.
La demande mondiale d’eau douce continue d’augmenter, stimuler l’expansion des usines de dessalement et de traitement de l’eau, en particulier dans les régions arides du Moyen-Orient, Afrique du Nord, et Asie-Pacifique.
Les concentrations intenses de chlorure présentes dans les processus de dessalement font des aciers inoxydables duplex et super duplex le matériau de choix pour les composants critiques..
Rien qu'aux Émirats arabes unis, la demande d’acier inoxydable duplex devrait croître à un TCAC dépassant 7% Au cours des cinq prochaines années, principalement tirée par les applications de dessalement et de traitement de l’eau.
Trois tendances technologiques façonneront l'avenir des pièces moulées duplex pour le dessalement:
- Nuances super duplex fortement alliées avec PREN dépassant 45 pour les hautes températures les plus agressives, applications à haute teneur en chlorure.
- Fabrication additive de composants duplex complexes, offrant une liberté de conception au-delà du moulage conventionnel.
- Assurance qualité numérique — blockchain-based material traceability and digital heat treatment records for lifecycle management.
10. Conclusion
Duplex and super duplex precision castings are the unsung backbone of reliable desalination systems.
They deliver the combination of high strength, excellent chloride corrosion resistance, and seamless monolithic construction that no other material and process combination can match for complex pressure and flow components.
But the grade on the drawing is only the starting point. The real performance is built through controlled melting, engineered solidification, precise solution annealing, and rigorous quality verification.
Cut corners on any of those steps, and you get a part that looks right on paper — and fails prematurely in the field.
Après 29 years in this industry, my advice is simple: ne vous procurez pas de pièces moulées duplex pour le dessalement uniquement sur le prix.
Les quelques pourcents que vous économisez sur le moulage vous coûteront 10 fois plus cher en remplacement prématuré, temps d'arrêt imprévu, et perte de production.
Travailler avec une fonderie spécialisée dans les alliages duplex, documente chaque étape du processus, et valide l'équilibre des phases et l'intégrité à chaque chaleur.
Alors que la capacité mondiale de dessalement continue de croître pour répondre au stress hydrique croissant, des composants fiables et résistants à la corrosion resteront le facteur le plus essentiel de la disponibilité de l'usine et du faible coût du cycle de vie.
Les fonderies qui maîtrisent les nuances de l’ingénierie du moulage d’acier duplex resteront au cœur de cette croissance.
FAQ
Pourquoi le recuit de mise en solution est-il obligatoire pour les pièces moulées duplex?
Le recuit en solution dissout la phase sigma et les autres phases secondaires qui se forment lors de la solidification et du refroidissement lent..
Sans ça, la pièce moulée aura une résistance à la corrosion réduite, ductilité inférieure, et une susceptibilité accrue à la fissuration.
Un recuit de mise en solution à 1 050-1 130°C suivi d'une trempe immédiate à l'eau est essentiel.
Les pièces moulées duplex peuvent-elles être soudées?
Les pièces moulées duplex peuvent être soudées avec des procédures qualifiées, mais l'équilibre ferrite-austénite dans le métal fondu et la zone affectée thermiquement doit être contrôlé.
L’apport de chaleur doit être limité, température entre passes maintenue en dessous de 100°C, et recuit de mise en solution après soudage effectué si possible. Le soudage sur site est fortement déconseillé.
Comment le duplex coulé se compare-t-il au duplex forgé en termes de performances de corrosion?
Le duplex coulé a une microstructure plus grossière que le forgé, avec un espacement inter-austénitique environ trois fois plus grand.
Cela réduit la stabilité du film passif, en particulier à des températures élevées.
Casting 1.4517 perd sa passivité au-dessus de 50°C dans l'eau de mer synthétique, tandis que le S32760 forgé résiste jusqu'à 70°C. Un traitement thermique approprié minimise cette différence mais ne l'élimine pas.
Quelle norme ASTM couvre les pièces moulées duplex en acier inoxydable?
ASTM A995/A995M covers austenitic-ferritic (duplex) stainless steel castings for pressure-containing parts.
The equivalent ASTM A890 covers general duplex castings. Grades include 1B, 2UN, 3UN, 4UN, 5UN, and 6A, with 5A and 6A being super duplex grades.