J'ai été dans le forgeage d'aluminium entreprise depuis plus de vingt-cinq ans. J'ai tout vu, depuis les débuts du forgeage manuel au marteau jusqu'aux presses contrôlées par ordinateur d'aujourd'hui..
Et je peux te dire ceci: Le forgeage à chaud de l'aluminium est l'un des procédés de travail des métaux les plus impitoyables de la planète.. Ce n'est pas comme l'acier. L'acier vous donne une certaine marge de manœuvre. Aluminium? Cela punit chaque erreur.
Mais c’est aussi pour ça que c’est si gratifiant. Quand tu fais les choses correctement, vous produisez des pièces avec des rapports résistance/poids exceptionnels, excellente résistance à la fatigue, et des formes proches du résultat qui permettent d'économiser du temps d'usinage et des matériaux.
C'est pourquoi les pièces forgées en aluminium sont partout, dans les voitures, aéronef, motos, équipement extérieur, et équipements industriels.
Dans cet article, Je veux lever le rideau et parler honnêtement des défis. Pas du fluff marketing. Les vraies difficultés qui empêchent les ingénieurs de dormir la nuit.
Et je partagerai comment une approche de fabrication à guichet unique, comme celle que nous utilisons chez DEZE Tech, peut transformer ces défis en avantages concurrentiels..
1. La fenêtre de température étroite: Marcher sur une corde raide
S’il y a un facteur qui définit le succès du forgeage à chaud de l’aluminium, c'est Contrôle précis de la température.
Les alliages d'aluminium sont très sensibles aux conditions thermiques, et contrairement à de nombreux procédés de forgeage de l'acier, ils fonctionnent dans une fenêtre de température relativement étroite.
Pour les alliages d'aluminium les plus couramment forgés, la température de forgeage optimale se situe généralement entre 350°C et 500°C, en fonction de la composition de l'alliage, géométrie des composants, et exigences de déformation.
À première vue, une plage de traitement de 150°C peut sembler suffisante. Cependant, dans des environnements de production réels, maintaining consistent temperature throughout the entire forging cycle is much more challenging.
The billet temperature must be controlled accurately during heating, transfert, and deformation because even small variations can significantly affect material flow, forging pressure, and final part quality.

Quand la température est trop basse
If the billet temperature drops below the proper forging range, aluminum becomes less ductile and its resistance to deformation increases significantly.
Les conséquences incluent:
- Higher forging force requirements
- Poor material flow inside the die cavity
- Incomplete filling of complex features
- Increased risk of cold shuts, tours, and internal cracks
Dans les cas graves, the material cannot properly fill the die, resulting in dimensional defects and unacceptable mechanical performance. The forged component must be rejected.
Quand la température est trop élevée
Excessive heating creates an equally serious problem. Lorsque les alliages d'aluminium sont surchauffés, une fusion localisée peut se produire aux joints de grains, provoquant un phénomène appelé fonte naissante ou dégâts de surchauffe.
Ce type de défaut fragilise fortement la structure interne et peut apparaître comme:
- Cloquage superficiel
- Dommages aux limites des grains
- Ductilité réduite
- Perte de résistance à la fatigue
En cas de surchauffe, le traitement thermique ultérieur ne peut pas restaurer la structure matérielle d'origine. La forge est définitivement compromise.
Je me souviens d'un lot que nous avons perdu il y a des années à cause d'un 20Dépassement de °C dans le four.
Le thermocouple du four a dérivé, et personne ne l'a attrapé jusqu'à ce que nous voyions les cloques à la surface. C'était un $50,000 leçon. Depuis lors, Je suis obsédé par le contrôle de la température.
Cette expérience est courante dans le forgeage de l'aluminium : la différence entre un forgeage de haute qualité et un lot défectueux peut se résumer à seulement un petit écart de température..
C'est pourquoi les forgerons expérimentés considèrent la gestion thermique comme une technologie de base plutôt que comme un simple paramètre de production..
Comment nous contrôlons le défi de la température
Pour obtenir une qualité de forgeage d’aluminium constante, le contrôle de la température doit couvrir l’ensemble du processus – du chauffage des billettes au forgeage final.
Chauffage précis et uniforme des billettes
Un chauffage uniforme est la première exigence pour des performances de forgeage stables.
Les opérations modernes de forgeage de l'aluminium utilisent généralement des systèmes de chauffage multizones contrôlés avec des capteurs de température calibrés pour garantir que les billettes sont chauffées uniformément sur toute leur section transversale..
Les contrôles clés incluent:
- Étalonnage précis de la température du four
- Vérification régulière des thermocouples
- Prévention de la surchauffe locale
- Cycles de chauffage cohérents entre les lots
Une billette avec une répartition inégale de la température ne se déformera pas uniformément, même si la température moyenne semble correcte.
Transfert de matériaux rapide
L'horloge du processus de forgeage démarre immédiatement après que la billette quitte le four.. Pendant le transfert, l'aluminium perd rapidement de la chaleur, surtout de la surface.
Un temps de transfert excessif peut entraîner:
- Répartition inégale de la température
- Flux de matériaux réduit
- Pression de forgeage accrue
- Défauts de surface
Donc, des systèmes de manutention efficaces et des schémas de production optimisés sont essentiels pour minimiser la perte de température avant le forgeage.
Matrices préchauffées
La température de la matrice joue également un rôle important dans le forgeage de l'aluminium. Les matrices à froid extraient rapidement la chaleur de la surface de la billette, réduisant le flux de métal et augmentant le risque de défauts.
Matrices de préchauffage, généralement à environ 200–300 ° C, aider:
- Réduire le choc thermique
- Améliorer le remplissage du matériau
- Maintenir des conditions de déformation plus cohérentes
- Prolonger la durée de vie de la matrice
Surveillance de la température en temps réel
Le contrôle de la température ne peut pas reposer uniquement sur les réglages du four. La température réelle de la billette, Température, et les conditions de transfert doivent être surveillées tout au long de la production.
Utilisation d'opérations de forgeage avancées:
- Systèmes de mesure de température
- Enregistrement des données de processus
- Équipement de surveillance en temps réel
pour garantir que chaque cycle de forgeage reste dans la fenêtre de processus requise.
2. Collage et usure des matrices: Le facteur de coûts cachés
L’un des défis les plus courants lors du forgeage à chaud de l’aluminium est matériau collant entre la billette d'aluminium et la surface de la matrice.
À des températures de forgeage élevées, l'aluminium a une forte tendance à adhérer aux surfaces des outils, créer des frictions, dommages superficiels, et une dégradation accélérée de la matrice.
Ce problème affecte directement à la fois la qualité du produit et le coût de fabrication.
Le premier problème est détérioration de la qualité de la surface. Quand l’aluminium colle à la cavité de la matrice, la pièce forgée peut développer des défauts tels que des marques de déchirure, exaspérant, zones difficiles, et aspect de surface incohérent.
Ces défauts affectent non seulement l'apparence du composant mais peuvent également influencer les processus d'usinage ultérieurs et la précision dimensionnelle finale..
Le deuxième problème est échec prématuré de la matrice. L'adhésion et la friction continues endommagent progressivement la surface de la matrice, entraînant une usure accrue, entretien plus fréquent, et durée de vie des outils plus courte.
Dans la production de pièces forgées en aluminium, le remplacement et la réparation des matrices sont des facteurs de coûts importants.
Une matrice conçue pour des dizaines de milliers de cycles de forgeage peut connaître une durée de vie beaucoup plus courte si le collage n'est pas correctement contrôlé..
Du point de vue de la fabrication, l'usure des matrices est souvent un coût caché car elle n'affecte pas seulement les dépenses d'outillage.
La maintenance fréquente des matrices interrompt les calendriers de production, augmente les temps d'arrêt, et réduit l'efficacité globale de la fabrication.
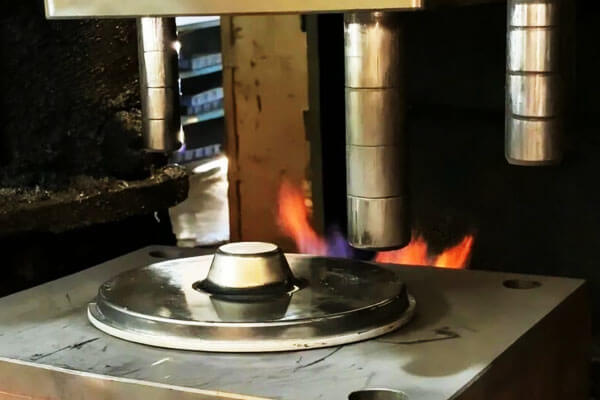
Comment nous contrôlons le collage et l’usure des matrices
Une gestion efficace de la durée de vie des matrices commence par une sélection des matériaux de matrice et traitement thermique.
Aciers à outils de haute qualité pour travail à chaud, comme H13, sont couramment utilisés car ils offrent un bon équilibre entre résistance à haute température, résistance à la fatigue thermique, et résistance à l'usure.
Un traitement thermique approprié est tout aussi important pour garantir que la matrice conserve des performances stables pendant les cycles de forgeage répétés..
L'ingénierie des surfaces joue également un rôle important. Des traitements tels que nitruration, Revêtements PVD (comme TiAlN), et autres technologies de surface résistantes à l'usure peut réduire l'adhérence de l'aluminium, améliorer la dureté de la surface, et prolonger la durée de vie de la matrice.
La lubrification est un autre facteur critique. Le but de la lubrification n'est pas simplement de réduire la friction; il aide également à contrôler le flux de matière et à protéger la surface de la matrice.
En pratique, l'efficacité d'un lubrifiant dépend fortement de sa bonne application. Même les lubrifiants hautes performances ne peuvent pas fonctionner correctement si la couverture est inégale ou si les conditions de processus sont incohérentes..
Enfin, la conception de la matrice a une influence directe sur le comportement de collage. Angles de dépouille appropriés, zones de transition douces, rayons de congé appropriés, et une ventilation efficace réduisent la friction pendant le flux du matériau et aident à prévenir l'adhérence localisée.
À retenir:
L'usure des matrices n'est pas seulement un problème d'outillage : c'est un facteur majeur affectant les coûts de production., stabilité de la qualité, et efficacité de livraison.
Contrôle adéquat de la sélection des matériaux, traitement de surface, lubrification, et la conception des matrices est essentielle pour obtenir une production de forgeage d'aluminium fiable et économique..
3. Contrôle de la structure des grains: L'histoire intérieure
Le forgeage de l'aluminium n'est pas seulement un processus de changement de forme, c'est un processus de contrôle de la microstructure interne du matériel.
Le véritable avantage en termes de performances des composants en aluminium forgé vient de ce qui se passe sous la surface..
Lors du forgeage à chaud, la combinaison de la température et de la déformation plastique peut déclencher recristallisation dynamique, où de nouveaux grains fins se forment et remplacent la structure grossière d'origine de la billette.
Un processus de forgeage correctement contrôlé crée une structure de grain raffinée et uniforme, amélioration de la résistance mécanique, résistance à la fatigue, et la fiabilité globale.
Cependant, obtenir la structure de grain idéale nécessite un contrôle précis des paramètres de forgeage. Si les conditions du processus ne sont pas correctement gérées, plusieurs problèmes microstructuraux peuvent survenir.
Céréales secondaires réduire les performances mécaniques car les granulométries plus grandes affaiblissent généralement la cohérence de la résistance et la résistance à la fatigue.
Répartition inégale des grains peut créer des propriétés incohérentes au sein du même composant, rendant certaines zones plus vulnérables sous des charges répétées.
Recristallisation insuffisante peut laisser une structure interne instable avec des contraintes résiduelles et un écrouissage excessif, augmentant le risque de fissuration pendant le service.
L’un des aspects les plus difficiles du contrôle de la structure des grains est que ces problèmes sont souvent invisibles..
Un composant forgé peut paraître tout à fait acceptable de l'extérieur mais contenir néanmoins des faiblesses internes qui n'apparaissent qu'après un fonctionnement à long terme..
J'ai vu des pièces forgées avec un excellent aspect de surface échouer plus tôt que prévu parce que le flux de grains interne et la microstructure n'étaient pas correctement contrôlés..
En forgeage d'aluminium, l'apparence ne représente pas toujours la performance — la véritable qualité est construite à l'intérieur du matériau.
Comment nous contrôlons la structure des grains
La première étape est simulation et analyse de processus. Des outils avancés de simulation de forgeage peuvent prédire le flux de matériaux, répartition de la température, comportement en déformation, et changements microstructuraux potentiels avant le début de la production.
Cela permet d'optimiser le processus de forgeage et de réduire les essais et erreurs lors du développement de l'outillage..
Le deuxième facteur est déformation contrôlée. Taux de réduction du forgeage, vitesse de déformation, et la température doit être soigneusement équilibrée pour obtenir le comportement de recristallisation souhaité.
Trop peu de déformation peut ne pas affiner efficacement la structure, tandis qu'une déformation excessive ou incontrôlée peut créer une répartition inégale des grains.
Enfin, l'expérience reste indispensable. Le logiciel de simulation fournit des données précieuses, mais des connaissances pratiques en forgeage sont nécessaires pour interpréter les résultats et prendre les bonnes décisions en matière de processus..
Comprendre comment les alliages d'aluminium réagissent lors du forgeage est le fruit d'années de travail avec différents matériaux., géométries, et les conditions de production.
À retenir:
La structure du grain est le facteur de qualité caché dans le forgeage de l'aluminium. On ne peut pas juger par l'apparence, mais il détermine directement si un composant atteint des performances fiables sur des milliers ou des millions de cycles de fonctionnement.
Un contrôle approprié de la microstructure est ce qui différencie une pièce forgée de base d'une pièce forgée en aluminium haute performance..
4. Distorsion du traitement thermique: Le démon imprévisible
Après avoir forgé, la plupart des composants en aluminium nécessitent un traitement thermique pour atteindre les propriétés mécaniques requises.
Des processus tels que Traitement thermique de la solution, trempe, et vieillissement artificiel sont essentiels pour améliorer les performances en résistance et en fatigue, mais ils introduisent également l'un des défis les plus difficiles dans le forgeage de l'aluminium.: distorsion dimensionnelle.
La cause première est un refroidissement inégal pendant la phase de trempe.. Les pièces forgées complexes contiennent souvent des épaisseurs de paroi différentes, sections transversales variables, et géométries irrégulières.
Les zones minces refroidissent plus rapidement que les sections plus épaisses, créant une contraction thermique non uniforme et des contraintes internes importantes.
Ces contraintes résiduelles peuvent conduire à gauchissement, torsion, changements dimensionnels, et perte de précision d'usinage, en particulier dans les composants de précision avec des exigences de tolérance strictes.
J'ai vu des pièces parfaitement forgées sortir du réservoir de trempe ressemblant à des bretzels.. Et vous ne pouvez pas simplement les plier : vous introduirez de nouvelles contraintes et compromettrez le matériau..
Comment nous contrôlons la distorsion du traitement thermique
Chez CETTE Technologie, nous considérons le forgeage et le traitement thermique comme un processus connecté plutôt que comme des opérations indépendantes.
La distorsion potentielle causée par le traitement thermique doit être évaluée dès le début de la conception., y compris la géométrie de la pièce, allocation de forgeage, et mourir indemnisation.
La simulation de processus et l'analyse par éléments finis sont utilisées pour prédire le comportement de déformation avant la production.
En comprenant la répartition des contraintes et les modèles de refroidissement, nous pouvons optimiser la conception des matrices et les surépaisseurs d'usinage pour compenser les changements dimensionnels attendus.
Les paramètres de trempe sont également soigneusement contrôlés. Facteurs tels que le milieu de trempe, taux de refroidissement, orientation de la pièce, et la méthode de montage influence directement la distorsion finale.
Pour les pièces forgées en aluminium complexes, des systèmes de trempe contrôlés et des accessoires dédiés aident à réduire la déformation tout en conservant les propriétés métallurgiques requises.
Le but ultime est d'atteindre forgeage de forme presque nette, où la distorsion est contrôlée avant l'usinage plutôt que corrigée après.
Cela réduit le gaspillage de matériaux, minimise les surépaisseurs d'usinage CNC, améliore la cohérence dimensionnelle, et augmente l'efficacité globale de la production.
À retenir:
Le traitement thermique n'est pas une simple étape de finition après le forgeage. C'est une partie essentielle de la conception du processus de forgeage.
Sans contrôle et prédiction appropriés, même une pièce forgée de haute qualité peut ne pas répondre aux exigences finales en matière de dimensions et de performances.
5. Points faibles de l’industrie: Au-delà de la Forge
Les défis techniques ne représentent que la moitié de l’histoire. L'autre moitié est le côté commercial et opérationnel.
Coûts globaux élevés
Le forgeage à chaud de l’aluminium nécessite un investissement important en outillage, équipement de forgeage, préparation du matériel, traitement thermique, et contrôle qualité.
Le développement de matrices à lui seul peut représenter un coût initial considérable, spécialement pour les composants complexes avec des exigences strictes en matière de dimensions et de performances. De nombreux petits magasins ont du mal à rester compétitifs.
La solution unique: En intégrant le développement des matrices, forger, traitement thermique, et usinage CNC sous un même toit, nous éliminons les intermédiaires, réduire les erreurs de communication, et optimiser toute la chaîne de processus. Cela réduit les coûts et améliore la qualité.
Stabilité et cohérence du processus
La production de masse est impitoyable. Vous pourriez faire une pièce parfaite, mais peux-tu faire 100,000 pièces identiques? La cohérence est la marque d'une opération de forgeage de classe mondiale.
La solution unique: Instructions de travail standardisées, Contrôle des processus statistiques (CPS), et un système de gestion de la qualité robuste (OIN 9001) s'assurer que chaque pièce répond aux mêmes spécifications, lot après lot.
Du dessin à la pièce finie: L’écart d’intégration
De nombreux clients se plaignent de la déconnexion entre l'atelier de forgeage et l'atelier d'usinage..
L'atelier de forge laisse trop de stock; l'atelier d'usinage se plaint de points de référence incohérents. Le résultat est un gaspillage de matière, des délais plus longs, et des coûts plus élevés.
La solution unique: Quand le forgeage et l’usinage CNC sont sous un même toit, nous concevons le forgeage en gardant à l'esprit le processus d'usinage.
Nous optimisons les surépaisseurs d'usinage, établir des schémas de données cohérents, et même des fonctionnalités de pré-usinage pendant le forgeage. Le résultat est une pièce finie et prête à l’emploi, avec un minimum de déchets.
6. Comment une approche à guichet unique transforme les défis en avantages
À CETTE technologie, nous comprenons que les défis du forgeage à chaud de l'aluminium ne peuvent pas être résolus par la seule technologie de forgeage.
Une production cohérente nécessite l'intégration du développement d'outillage, contrôle du processus de forgeage, traitement thermique, Usinage CNC, et gestion de la qualité dans un système de fabrication complet.
Au lieu de fonctionner comme une forge traditionnelle, DEZE Tech fournit une solution de fabrication complète qui aide les clients à réduire les risques liés aux processus, améliorer l'efficacité de la production, et obtenez une qualité de pièce stable, du développement du prototype à la production en série.
| Défi | La solution de cette technologie | Avantages client |
| Fenêtre de température étroite | Systèmes de chauffage multizones, transfert de matière contrôlé, et surveillance de la température en temps réel | Flux de matériaux stable, réduction des défauts de forgeage, et une qualité constante des pièces |
| Collage et usure des matrices | Matériaux de matrice optimisés, traitements de surface, et processus de lubrification contrôlés | Durée de vie prolongée, finition de surface améliorée, et des coûts d'outillage réduits |
| Contrôle de la structure des grains | Simulation de processus, paramètres de déformation optimisés, et une ingénierie de forge expérimentée | Propriétés mécaniques améliorées et performances en fatigue améliorées |
| Distorsion du traitement thermique | Conception intégrée de forgeage et de traitement thermique, analyse de simulation, et trempe contrôlée | Déformation réduite, précision dimensionnelle améliorée, et surépaisseur d'usinage inférieure |
Coût global élevé |
Développement d'outillage en interne, forger, traitement thermique, et capacités d'usinage CNC | Complexité réduite de la chaîne d’approvisionnement, des délais de livraison plus courts, et coût total optimisé |
| Stabilité du processus | Procédures de production standardisées, Contrôle CPS, et systèmes qualité, y compris ISO 9001 | Cohérence fiable d’un lot à l’autre et approvisionnement stable à long terme |
| Déconnexion forgeage-usinage | Intégration complète des processus, depuis la révision des dessins jusqu'aux composants de précision finis | Meilleure coordination de la conception, réduction des déchets de matériaux, et une livraison plus rapide |
Une approche de fabrication à guichet unique permet à chaque étape de la production de fonctionner ensemble.
De la conception initiale du forgeage et du développement des matrices à l'usinage final et à l'inspection, DEZE Tech se concentre sur l'élimination des lacunes dans les processus et sur la fourniture de composants forgés en aluminium offrant des performances fiables., qualité constante, et une efficacité de fabrication compétitive.
7. Conclusion
Le forgeage à chaud de l’aluminium est difficile. C'est une bataille constante contre la température, friction, microstructure, et distorsion. Mais c'est ce qui le rend si précieux.
Quand vous maîtrisez ces défis, vous produisez des pièces plus légères, plus fort, et plus fiable que tout ce qui existe sur le marché.
La clé est d’arrêter de considérer le forgeage comme un processus isolé. Cela fait partie d'une chaîne, de la conception des matrices au traitement thermique en passant par l'usinage.. Les fabricants les plus performants sont ceux qui contrôlent toute la chaîne.
Si vous achetez des pièces forgées en aluminium, ne regardez pas seulement le prix par pièce.
Regardez le coût total de possession; regardez la profondeur technique du fournisseur; voir s'ils peuvent résoudre les problèmes difficiles, pas seulement les plus faciles.
C'est ce que nous faisons chez DEZE Tech. Nous n'hésitons pas à aborder les moments difficiles. Nous les embrassons. Parce que c'est là que se trouve la vraie valeur.
FAQ
Les pièces forgées en aluminium peuvent-elles être utilisées dans des applications automobiles?
Absolument. Les pièces forgées en aluminium sont largement utilisées dans les suspensions automobiles, pilotage, moteur, et composants structurels en raison de leur rapport résistance/poids élevé.
Quels alliages sont généralement forgés à chaud?
Les alliages courants comprennent 6061, 6082, 7075, 2024, et 2618. Le choix dépend de la force, résistance à la corrosion, et exigences de température.
Comment garantir la cohérence d'un lot à l'autre?
Grâce à des procédures standardisées, CPS, contrôle qualité rigoureux, et un système de gestion de la qualité certifié (OIN 9001).
Qu'est-ce que le forgeage de forme quasi nette?
Le forgeage de forme quasi nette produit des pièces très proches des dimensions finales, minimiser l’usinage et le gaspillage de matériaux. Cela nécessite un contrôle précis de la déformation du forgeage et du traitement thermique..