

En fabrication mécanique, d'innombrables composants peuvent avoir une forme et une fonction différentes, mais beaucoup d'entre eux peuvent être classés dans un nombre limité de formes structurelles typiques.
Parmi les plus représentatifs figurent arbres, manches, logements, engrenages, piston, et bielles.
Le défi de l’usinage de ces pièces ne consiste pas simplement à choisir un outil ou une machine de coupe..
Un plan de processus solide doit coordonner la sélection des blancs, conception de dates, séquence d'usinage, répartition des allocations, traitement thermique, conception de luminaires, paramètres de coupe, inspection dimensionnelle, et volume de production.
Cet article donne un aperçu systématique des méthodes d'usinage, itinéraires de processus typiques, exigences techniques clés, et les défis de fabrication courants associés à ces six pièces mécaniques représentatives.
1. Usinage de pièces d'arbre: La référence en matière d'usinage de composants rotatifs
Les pièces d'arbre sont parmi les composants les plus représentatifs de la fabrication mécanique.
Leurs fonctions principales sont de supporter les éléments rotatifs, transmettre le couple, puissance de transfert, et maintenir la position relative des roulements, engrenages, poulies, accouplements, et autres composants de transmission.
La qualité d'un arbre est déterminée par une combinaison de précision dimensionnelle, précision du formulaire, précision de position, et l'intégrité de la surface.
Pour les petits arbres relativement simples, le stock de barres rondes est souvent économique car la géométrie de départ se rapproche déjà de la forme cylindrique finale.
Pour arbres à haute résistance ou fortement chargés, le forgeage peut permettre une meilleure utilisation des matériaux et des propriétés mécaniques plus favorables. Les arbres de grande taille ou très complexes peuvent nécessiter des processus de moulage ou de forgeage spécialisés..

Processus d'usinage d'arbre typique
Un itinéraire général d'usinage d'arbre peut être exprimé comme:
Préparation de l'ébauche → perçage de face et de centre → tournage ébauche → traitement thermique → semi-finition → usinage de détails secondaires → tournage de finition → rectification ou superfinition → contrôle final
La séquence exacte change en fonction de la géométrie de l'arbre et du matériau, mais stabilité des données et séquençage des processus restent des considérations centrales.
Pour de nombreux arbres de précision, les trous centraux sont établis tôt puis utilisés comme références pour l'usinage ultérieur.
L'usinage entre centres permet de générer différentes surfaces cylindriques externes par rapport à un axe commun, ce qui est particulièrement bénéfique lorsque la coaxialité est critique.
Pourquoi le séquençage des processus est important
Un principe majeur de l'usinage d'arbres est d'effectuer un enlèvement de matière important tout en conservant une rigidité structurelle adéquate de la pièce..
Par exemple, Le tournage grossier de grands diamètres est normalement effectué avant l'usinage approfondi de petits diamètres..
Si trop de matière est retirée d'une zone mince à un stade précoce, la rigidité locale diminue et la tige devient plus sensible aux:
Déflexion → vibration → erreur dimensionnelle → déviation géométrique
Le traitement thermique doit également être intégré au parcours du procédé. Lorsqu’un durcissement ou un revenu est requis, une marge de finition suffisante doit être conservée pour éliminer la distorsion due au traitement thermique lors des opérations ultérieures.
Ébauche et Semi-finition
Le tournage est le processus d'usinage principal pour la plupart des géométries d'arbre conventionnelles..
Tournage grossier est principalement concerné par l'enlèvement de matière efficace et l'établissement du profil étagé de base.
Les paramètres de coupe sont généralement sélectionnés pour maximiser la productivité tout en maintenant des conditions de coupe stables et en évitant une déviation excessive..
Semi-finition rapproche les principales surfaces fonctionnelles de leurs dimensions finales et les prépare à une finition de haute précision.
Pour arbres fins, le choix du support est particulièrement important. Support de poupée mobile, lunettes de repos, suivre les pauses, méthodes de serrage appropriées, et les paramètres de coupe optimisés peuvent réduire considérablement la déflexion de la pièce.
L’objectif n’est pas simplement d’enlever de la matière rapidement, mais pour produire une géométrie intermédiaire stable qui peut supporter de manière fiable les opérations de précision ultérieures.
Finition de précision des surfaces d'arbre
Lorsque les arbres nécessitent une précision dimensionnelle et géométrique élevée, le meulage devient souvent l’opération de précision finale.
Rectification cylindrique est largement utilisé pour les tourillons, arbres de précision, composants hydrauliques, et autres surfaces nécessitant des tolérances serrées et une finition de surface contrôlée.
Meulage sans centre est très productif pour les composants cylindriques fabriqués en grande quantité, surtout lorsqu'un maintien individuel entre les pointes n'est pas nécessaire.
Pour les applications exigeantes, des techniques de finition supplémentaires peuvent inclure:
- Superfinition
- Honing
- Polissage
- Brunissage au rouleau
- Clapotis
Ces processus peuvent améliorer la texture de la surface et, Selon la méthode, modifier les propriétés proches de la surface telles que la contrainte résiduelle et la dureté.
Le meulage n’est pas simplement une question de rugosité de surface
Une idée fausse très répandue est que le meulage sert uniquement à obtenir une surface plus lisse.. Dans la fabrication d'arbres de précision, son rôle est beaucoup plus large.
Le meulage peut corriger:
- Variation de diamètre
- Cône
- Erreurs de rondeur
- Erreurs de cylindricité
- Défauts de surface locaux
Cependant, une chaleur de meulage excessive peut endommager la couche superficielle de l'acier trempé.
Donc, livraison de liquide de refroidissement, sélection de roue, pansement, alimentation, et les paramètres de meulage doivent être soigneusement contrôlés pour éviter les dommages thermiques ou les contraintes résiduelles indésirables..
Usinage des rainures de clavette, Cannelures, et fils
Les arbres contiennent souvent des caractéristiques fonctionnelles secondaires qui doivent rester précisément liées à l'axe de rotation principal..
Les rainures de clavette peuvent être produites par fraisage, aborder, façonner, ou méthodes d'usinage spécialisées. Leur largeur, profondeur, position, et l'orientation angulaire influence la transmission du couple et l'assemblage.
Les cannelures sont plus complexes car plusieurs dents doivent être réparties avec précision autour de la circonférence de l'arbre..
En fonction de la conception de la cannelure et du volume de production, processus tels que le brochage, façonner, entrave, fraisage, ou le broyage peut être utilisé.
Les filetages peuvent être usinés en tournant, fraisage de filetage, appuyer sur les fonctionnalités internes, ou meulage pour les applications de haute précision.
Un principe essentiel de planification des processus est que ces caractéristiques secondaires doivent être usinées à partir de données fonctionnelles contrôlées..
Sinon, l'arbre peut avoir des caractéristiques individuelles précises mais des relations angulaires ou de position incorrectes entre elles.
Pièces d'arbre spéciales: Vilebrequins et vis-mères
Certains composants d'arbre nécessitent des stratégies de processus spécialisées car leur géométrie va au-delà du tournage conventionnel..
Vilebrequin
Les vilebrequins contiennent plusieurs tourillons décalés, y compris les tourillons principaux et les manetons.
Leur usinage nécessite donc un contrôle précis du diamètre du tourillon, lancer de manivelle, position angulaire, filets, passages de pétrole, et équilibre dynamique.
Les processus typiques peuvent inclure le tournage spécialisé, affûtage, forage, finition des congés, polissage, et l'équilibrage.
Parce que les vilebrequins subissent des charges cycliques sévères, l'intégrité de la surface au niveau des congés et des transitions des tourillons est particulièrement importante.
Vis mères
Les vis mères nécessitent un contrôle strict du profil du filetage, pas, précision du plomb, rectitude, et finition de surface.
Dans les applications de précision, Un meulage de filetage ou d'autres processus de haute précision peuvent être nécessaires après le traitement thermique.
Pour de tels composants, l'objectif du processus s'étend au-delà de la précision dimensionnelle pour inclure précision du mouvement sur toute la longueur de travail.
2. Manche & Usinage de pièces de bague: La précision de l'alésage, principal défi technique
Les pièces de manchon et de bague sont largement utilisées comme support, guidage, positionnement, scellage, et composants résistants à l'usure dans les équipements mécaniques.
Des exemples typiques incluent les coussinets, manchons de guidage, manchons d'espacement, manches d'arbre, bagues hydrauliques, chemises de cylindre, et je porte des manches.
Bien que leur géométrie de base soit souvent relativement simple (un trou intérieur cylindrique combiné à une surface cylindrique externe), les exigences d'usinage peuvent être considérablement plus exigeantes que leur apparence ne le suggère..
Le principal défi de l’usinage des manchons et des bagues n’est pas simplement de produire un alésage ou un diamètre extérieur précis..
L'exigence critique est de maintenir la relation géométrique entre l'alésage, diamètre extérieur, faces d'extrémité, et axe fonctionnel.
Dans de nombreuses applications, même une petite erreur de concentricité ou de perpendiculaire peut provoquer une charge inégale, usure excessive, fuite, vibration, ou panne prématurée.

Processus d'usinage typique pour les pièces de manchon
Un itinéraire d'usinage général peut être décrit comme:
Préparation de l'ébauche → dressage → ébauche → perçage ou alésage ébauche → traitement thermique si nécessaire → semi-finition → alésage ou alésage de précision → rectification/affûtage interne → inspection finale
La séquence exacte dépend de la structure du manchon et de la précision requise.
Pour les bagues relativement simples et de faible précision, le perçage suivi d'un alésage peut fournir une précision d'alésage suffisante.
Lorsque des tolérances plus strictes et un meilleur contrôle géométrique sont requis, ennuyeux, meulage interne, honing, ou un rodage peut être introduit.
Une progression pratique est:
Perçage → Alésage → Alésage → Meulage/Affûtage
Chaque processus répond à un objectif différent plutôt que de simplement répéter la même opération avec une précision croissante..
Usinage d'alésages: De l'ébauche à la finition de précision
Forage
Le perçage est couramment utilisé pour créer le trou initial dans des ébauches solides. Il offre une productivité élevée mais ne fournit normalement pas la précision géométrique requise pour un alésage fonctionnel de précision..
Position du trou, rectitude, et la déviation du foret peut affecter toutes les opérations ultérieures, le trou initial doit donc être considéré comme un géométrie de départ plutôt que l'alésage final.
Ennuyeux
L'alésage enlève de la matière d'un trou existant et offre un contrôle beaucoup plus important sur le diamètre, rectitude, rondeur, et précision de positionnement.
Pour manchons de précision, Le perçage est souvent l'opération intermédiaire clé car elle corrige les erreurs introduites lors du perçage et établit une géométrie fiable pour la finition ultérieure..
Alésage
L'alésage est principalement utilisé pour améliorer la précision de la taille de l'alésage et l'état de surface après la production d'un trou pré-usiné approprié..
Il est efficace pour une production relativement constante lorsque la tolérance requise est dans les limites des capacités du processus..
Cependant, l'alésage ne remplace pas la correction d'un trou fondamentalement inexact ou mal aligné. La qualité du résultat dépend encore de l’opération de forage ou de forage précédente.
Meulage interne
La rectification interne est utilisée lorsqu'une précision dimensionnelle et géométrique élevée est requise, particulièrement pour les composants trempés ou de précision.
Cela peut améliorer:
- Diamètre d'alésage
- Rondeur
- Cylindricité
- Rugosité de surface
Les allocations de broyage doivent être soigneusement contrôlées, spécialement pour les manchons de petit diamètre ou à paroi mince.
Honing
Le rodage est un procédé de finition particulièrement bien adapté aux alésages cylindriques.
Il peut améliorer à la fois la précision géométrique et la texture de la surface et est largement utilisé pour les chemises de cylindre., composants hydrauliques, bagues de précision, et surfaces d'appui.
L'un des principaux avantages du rodage est la capacité de générer un motif de surface hachuré contrôlé qui peut favoriser la rétention du lubrifiant dans les applications appropriées..
Manchons à paroi mince: La déformation est le principal défi
Les manchons à paroi mince font partie des composants les plus difficiles à usiner avec précision car leur rigidité est limitée..
Pendant l'usinage, la force de coupe peut déformer temporairement la pièce.
Après la sortie du luminaire, la déformation élastique peut récupérer partiellement, provoquant une modification de l'alésage ou du diamètre extérieur mesuré.
Cela crée une situation commune:
Usiné sous charge de serrage → la dimension semble correcte → libéré du dispositif → changements de géométrie
Le problème devient plus grave lorsque la manche est très fine, long, ou fabriqué à partir d'un matériau relativement mou.
Trois méthodes principales de contrôle de la déformation
1. Réduire la force de coupe
Paramètres de coupe appropriés, outils tranchants, géométrie d'outil appropriée, et une profondeur de coupe contrôlée peut réduire les forces de coupe radiales.
2. Optimiser le serrage
Le système de maintien de la pièce doit maintenir le composant en toute sécurité sans appliquer de force excessive.
Mâchoires souples, mandrins expansibles, supports internes, et des fixations spécialement conçues peuvent aider à répartir les charges de serrage plus uniformément.
3. Contrôler la chaleur
La chaleur de coupe peut provoquer une dilatation de l'outil et de la pièce à usiner.. Si la température n'est pas stable, les mesures dimensionnelles prises immédiatement après l'usinage peuvent ne pas représenter la géométrie réelle à température ambiante.
Pour les composants de précision, l'apport de liquide de refroidissement et la stabilisation thermique peuvent donc être aussi importants que les paramètres de coupe nominaux.
La concentricité alésage-OD est souvent plus importante que la taille individuelle
L'une des caractéristiques les plus importantes d'un manchon est le rapport entre son alésage et son diamètre extérieur..
Considérons une bague installée dans un boîtier et portant un arbre rotatif.
Même si le diamètre d'alésage et le diamètre extérieur sont tous deux dans les limites de tolérance, une excentricité excessive entre eux peut produire une épaisseur de paroi inégale et un axe de course décalé.
Cela peut conduire à:
- Pression de roulement inégale
- Usure accélérée
- Frottement accru
- Désalignement de l'arbre
- Chauffage local
- Performance d’étanchéité réduite
Pour cette raison, le processus doit maintenir une relation stable entre les surfaces de référence internes et externes.
Là où une concentricité élevée est requise, l'usinage des deux surfaces à partir d'une référence commune ou l'utilisation d'une stratégie contrôlée à configuration unique peut réduire les erreurs de localisation accumulées.
Usinage de manchons à trous profonds
Les manchons longs et les bagues à alésage profond introduisent des défis supplémentaires liés à la déviation de l'outil, évacuation des copeaux, livraison de liquide de refroidissement, et alésage rectitude.
À mesure que le trou devient plus profond par rapport à son diamètre, le système d'usinage devient de plus en plus sensible à:
- Porte-à-faux d'outil
- Force de coupe
- Vibration
- Accumulation de chaleur
- Évacuation des copeaux
- Désalignement de la pièce et de l'outil
Des techniques spécialisées de forage et d'alésage de trous profonds peuvent donc être nécessaires.
Dans les opérations d'alésage de précision, les arrangements de perçage flottants ou auto-alignants peuvent aider le système de coupe à suivre le trou existant avec plus de précision, en fonction de la machine et de l'application.
Une distribution efficace du liquide de refroidissement est également essentielle. Une mauvaise évacuation des copeaux peut permettre aux copeaux de recouper, provoquant des rayures sur l'alésage, instabilité dimensionnelle, et usure accélérée des outils.
3. Logement & Usinage de pièces de boîtes: Usinage combiné de systèmes de trous et de plans de référence
Les pièces de boîtier et de boîtier sont des composants structurels fondamentaux dans les équipements mécaniques.
Les exemples typiques incluent les boîtiers de machines-outils, carters de boîte de vitesses, boîtiers de roulements, corps de pompage, cas de transmission, blocs moteurs, et boîtes à broches.
Contrairement aux arbres et aux manchons, qui sont dominés par des surfaces de rotation, les pièces du boîtier contiennent généralement une combinaison de grands plans de référence, systèmes d'alésage croisés, surfaces de montage, trous filetés, cavités internes, et caractéristiques structurelles externes.
Leur difficulté d’usinage ne vient donc pas d’une seule particularité, mais du maintien de la relation spatiale entre de nombreuses surfaces fonctionnelles et systèmes de trous.
La précision dimensionnelle et géométrique de ces caractéristiques affecte directement la qualité de l'assemblage, alignement de l'arbre, performances des roulements, vibration, scellage, et la stabilité de fonctionnement de la machine complète.

Exigences clés d'usinage
Les exigences les plus importantes incluent le diamètre d'alésage, précision de la position du trou, coaxialité, planéité du plan, perpendicularité, parallélisme, et finition de surface.
Pour boîtiers de roulements et carters de transmission, la relation entre plusieurs alésages est particulièrement critique car tout désalignement peut affecter l'alignement de l'arbre, chargement des roulements, engrènement d'engrenages, vibration, et la vie de service.
| Exigence | Objectif principal |
| Précision de l'alésage | Assure un bon ajustement des roulements et de l’arbre |
| Précision de la position du trou | Maintient une géométrie d’assemblage correcte |
| Coaxialité | Maintient plusieurs alésages de roulement alignés |
| Planéité du plan | Fournit un montage et un assemblage stables |
| Perpendicularité / parallélisme | Maintient des relations géométriques correctes |
| Finition de surface | Montage des supports, scellage, et performances de contact |
Sélection des données et planification des processus
La sélection des références est la base de l'usinage du boîtier. Un système de référence stable et reproductible doit être établi avant l'usinage des caractéristiques critiques.
En production à l’unité ou en petites séries, les pièces moulées brutes peuvent être alignées manuellement selon les références de conception.
En production de masse, systèmes de localisation basés sur des luminaires tels que le principe à un plan et à deux broches fournir un positionnement plus rapide et plus reproductible.
La séquence d'usinage suit généralement le principe du "donnée d'abord"., avions avant les trous, ébaucher avant de finir.
Les principales surfaces de référence sont établies en premier, suivi des systèmes de trous critiques.
Le fait de conserver les opérations importantes dans le même système de coordonnées permet de réduire les erreurs de positionnement cumulées.
Usinage de plans de référence et de systèmes de trous
Les plans de référence sont généralement usinés par fraisage, rabotage, ou broyage, en fonction de la taille du composant et des exigences de précision.
Une fois les surfaces de référence primaires établies, les systèmes de trous peuvent être produits par perçage, alésage, ennuyeux, ou usinage spécialisé.
Pour trous de montage ordinaires, le forage peut suffire. Les alésages de roulements de précision nécessitent souvent des opérations d'alésage ou de finition. Lorsque plusieurs alésages doivent partager un axe commun, ligne ennuyeuse peut fournir un excellent contrôle coaxial.
Coordonner l'usinage et Usinage CNC les centres sont particulièrement adaptés lorsque plusieurs emplacements de trous doivent être contrôlés avec précision et que la flexibilité de la production est importante.
Itinéraire d'usinage typique
Un processus représentatif est:
Préparation de l'ébauche → usinage du plan de référence → usinage du plan majeur → usinage des trous d'ébauche → semi-finition → alésage/fraisage de précision → filetage et caractéristiques secondaires → finition finale et inspection
La séparation de l'ébauche et de la finition permet de réduire l'influence des forces de coupe, contrainte résiduelle, et distorsion thermique sur la précision finale.
Pour les grands boîtiers en fonte, Un soulagement ou une stabilisation des contraintes peut également être nécessaire avant un usinage de précision, car l'enlèvement de grandes quantités de matière peut libérer des contraintes résiduelles et provoquer un mouvement dimensionnel..
Pourquoi la précision du système de trous est importante
Dans un logement, les dimensions individuelles ne représentent qu'une partie des exigences de qualité.
Un alésage de roulement peut respecter sa tolérance de diamètre mais néanmoins causer des problèmes fonctionnels si son axe est mal positionné par rapport à un autre alésage ou une autre surface de montage..
Donc, l'objectif principal de l'usinage du boîtier est:
Établir des relations géométriques précises et stables entre les plans de référence, alésages de précision, trous de montage, et d'autres fonctionnalités.
Pour une production flexible, Les centres d'usinage CNC offrent une combinaison efficace de précision et d'adaptabilité.
Pour la fabrication en grand volume, luminaires dédiés, systèmes de forage, équipement automatisé, et l'inspection en cours de processus peut offrir une répétabilité et une productivité plus élevées.
Le principe fondamental reste le même: contrôler d'abord le système de données, puis construisez toute la géométrie du trou et de la surface autour de lui.
4. Usinage d'engrenages cylindriques: L'usinage des profils de dents comme noyau du processus
Cylindrique engrenages sont des composants de transmission essentiels utilisés pour transmettre le couple, changer la vitesse de rotation, et maintenir une relation de mouvement définie entre les arbres.
Les exemples typiques incluent les engrenages droits, engrenages hélicoïdaux, engrenages internes, et autres formes d'engrenages cylindriques.
Leur usinage est considérablement plus exigeant que le tournage ordinaire car le système de dents doit maintenir des relations de profil précises., plomb, pas, espacement, voile radial, et alignement avec l'alésage de l'engrenage ou l'axe de l'arbre.
La qualité d'un engrenage influence directement le bruit de la transmission, vibration, répartition de la charge, efficacité, et la vie de service.
Donc, la fabrication d'engrenages doit être considérée comme un processus intégré impliquant la préparation des ébauches d'engrenages, contrôle des dates, génération de dents, traitement thermique, finition, et inspection finale, plutôt qu'une simple opération de coupe de dents.

Principales exigences d'usinage pour les engrenages cylindriques
La précision des engrenages est généralement évaluée sous plusieurs perspectives fonctionnelles.
La précision du mouvement détermine si l'engrenage transmet la relation angulaire prévue, tandis que la précision de fonctionnement affecte la douceur et les vibrations.
La précision dent à dent et de surface de dent influence la répartition uniforme de la charge sur les dents en prise..
| Exigence | Importance technique |
| Précision du profil des dents | Garantit la géométrie des dents en développante ou modifiée |
| Précision du plomb | Contrôle l’alignement des dents sur la largeur du visage |
| Précision du pas | Maintient un espacement des dents et un rapport de transmission corrects |
| Voile radial | Affecte la cohérence de rotation et l’engrènement des engrenages |
| Précision de l'alésage | Assure un positionnement correct sur l’arbre |
| Concentricité alésage-dent | Maintient la relation correcte entre l'axe de l'engrenage et le système de dents |
| Rugosité de la surface des dents | Influence la friction, bruit, porter, et fatigue |
| Dureté et profondeur du boîtier | Déterminer la résistance à l'usure et la capacité de charge après traitement thermique |
Processus typique d'usinage d'engrenages cylindriques
Une voie représentative de fabrication d’engrenages est:
Fabrication d'ébauches → traitement thermique de l'ébauche si nécessaire → tournage d'ébauches d'engrenages → usinage d'alésages et de faces → taillage d'engrenages → traitement thermique → restauration de référence → finition d'engrenages → inspection
La séquence exacte dépend du matériau, taille d'engrenage, degré de précision, méthode de traitement thermique, et volume de production.
Un principe particulièrement important est de réserver une surépaisseur d'usinage suffisante aux opérations réalisées après traitement thermique..
Processus tels que la carburation, trempe, et la trempe peut provoquer des changements dimensionnels et géométriques.
Si l’exigence finale de précision est stricte, ces changements doivent être anticipés lors des premières étapes d'usinage.
La sélection des données est essentielle
Le système dentaire, alésage, et les faces d'extrémité doivent maintenir une relation spatiale précise. Donc, la sélection des données est l'une des décisions les plus importantes dans la planification du processus d'engrenage.
Pour engrenages intégrés à l'arbre, l'axe de rotation est généralement établi à travers des trous centraux ou d'autres références d'arbre contrôlées. Pour engrenages à alésage, l'alésage et la face d'extrémité sont souvent utilisés comme références de localisation fonctionnelles.
Le principe est simple:
La donnée d’usinage doit être étroitement alignée avec la donnée de rotation fonctionnelle de l’engrenage..
Une mauvaise sélection de référence peut produire un engrenage dans lequel le profil des dents est précis individuellement, mais l'ensemble du système dentaire est excentrique par rapport à l'alésage..
Cela peut entraîner un maillage inégal, augmentation du bruit, chargement dentaire localisé, et usure prématurée.
Principales méthodes d'usinage des dents
Différents processus de taille d'engrenages sont sélectionnés en fonction de la géométrie des engrenages, précision, volume de production, et si l'engrenage est interne ou externe.
Fraisage des engrenages
Le taillage est l'une des méthodes les plus largement utilisées pour usiner des engrenages cylindriques externes.. Une fraise-mère rotative s'engage en permanence avec l'ébauche d'engrenage pour générer les espaces dentaires.
Ses principaux avantages sont une productivité élevée, coupe continue, et adéquation aux engrenages droits et hélicoïdaux. Il est donc particulièrement attractif pour les moyennes- et production en grand volume.
Façonnage des engrenages
Le façonnage des engrenages utilise une fraise alternative qui s'engrène avec la pièce dans une relation génératrice semblable à celle d'un engrenage..
Sa capacité à travailler près des épaulements et dans les géométries internes le rend précieux pour les engrenages internes et certaines structures d'engrenages difficiles à tailler..
Rasage des équipements
Le rasage des engrenages est généralement utilisé avant le durcissement final pour améliorer la précision des dents et l'état de surface..
Il peut éliminer les petits écarts produits lors des opérations de coupe précédentes et est particulièrement associé à la fabrication d'engrenages automobiles en grand volume..
Meulage d'engrenages
Pour engrenages trempés de haute précision, le meulage est souvent l’opération finale de finition des dents. Il peut améliorer considérablement le profil des dents, plomb, s'épuiser, et finition de surface.
La rectification des engrenages est particulièrement importante pour les applications où le bruit de transmission est faible., capacité de charge élevée, et une transmission de mouvement précise sont nécessaires.
Traitement thermique et finition post-traitement thermique
Le traitement thermique est souvent l'une des étapes les plus importantes dans la fabrication des engrenages, car l'engrenage doit simultanément atteindre une dureté de surface., résistance à l'usure, force de fatigue, et stabilité dimensionnelle.
En fonction du matériau de l'engrenage et de l'application, les traitements peuvent inclure:
- Cémentation
- Carbonitridage
- Nitruration
- Trempe par induction
- Par durcissement
Pour engrenages cémentés, la combinaison d'une surface dure résistante à l'usure et d'un noyau plus résistant offre un équilibre entre la résistance à la fatigue de contact et la résistance structurelle globale.
Cependant, le traitement thermique peut également introduire une distorsion, contrainte résiduelle, et changement dimensionnel. C'est pourquoi les engrenages de haute précision nécessitent souvent une opération finale de meulage ou d'affûtage après traitement thermique..
5. Usinage des pistons: Formage de précision pour les environnements d'exploitation à haute température
Les pistons sont des composants alternatifs essentiels dans les moteurs à combustion interne, compresseurs, et autres systèmes électriques.
Ils fonctionnent à haute température, haute pression, charges mécaniques alternées, et contact glissant continu, leurs exigences d'usinage sont donc étroitement liées à la dilatation thermique, lubrification, scellage, et les performances de la fatigue.
Les pistons de moteur sont généralement fabriqués à partir d'alliages d'aluminium en raison de leur faible densité et de leur conductivité thermique favorable., bien que les applications spécialisées puissent utiliser d'autres matériaux.
Contrairement à un composant cylindrique classique, un piston est rarement usiné comme un simple cylindre droit.
Sa jupe, couronne, rainures annulaires, alésages de goupilles, et les cavités internes ont toutes des exigences fonctionnelles différentes.
Le défi principal est de reproduire la géométrie conçue avec suffisamment de précision pour que le piston atteigne le jeu de fonctionnement et la répartition de la charge requis à la température de fonctionnement réelle., plutôt que de simplement satisfaire aux dimensions à température ambiante.

Principales exigences d'usinage pour les pistons
| Exigence | Importance technique |
| Diamètre et profil de la jupe | Contrôle le jeu de fonctionnement entre le piston et le cylindre |
| Rondeur de la jupe | Favorise un contact uniforme et réduit les charges localisées |
| Précision de l'alésage | Assure un ajustement correct de l’axe de piston et un transfert de charge correct |
| Position de l'alésage de la goupille | Maintient la relation géométrique entre le piston et la bielle |
| Dimensions de la rainure annulaire | Contrôle le siège et l'étanchéité des segments de piston |
| Position des rainures et parallélisme | Empêche les problèmes de chargement inégal des anneaux et d'étanchéité. |
| Géométrie de la couronne | Influence la combustion, chargement thermique, et distribution de matériel |
| Rugosité de surface | Affecte la friction, lubrification, et porter |
La jupe du piston est particulièrement importante car sa géométrie de fonctionnement est affectée par la dilatation thermique et la déformation mécanique..
Un profil qui apparaît légèrement non cylindrique à température ambiante peut être intentionnel, permettant au piston d'approcher la forme de fonctionnement souhaitée après chauffage.
Processus typique d'usinage des pistons
Un itinéraire d'usinage représentatif est:
Fonderie ou forgeage → ébauche → usinage interne → usinage de goupilles → usinage de rainures annulaires → profilage de jupe → finition → inspection
La séquence exacte dépend de la conception du piston, matériel, volume de production, et la relation entre les caractéristiques du piston.
L'usinage grossier est principalement utilisé pour établir la géométrie de base et éliminer l'excès de matière., tandis que les opérations de finition se chargent de reproduire le profil fonctionnel et les tolérances géométriques serrées.
Pour une production à volume élevé, Des équipements CNC dédiés et des mesures automatisées sont souvent utilisés pour maintenir des dimensions cohérentes d'une pièce à l'autre..
Usinage de profil de jupe de piston
L'une des opérations les plus exigeantes techniquement est l'usinage du profil de la jupe..
La jupe peut incorporer des:
- Profils de baril
- Profils de caméra
- Cônes
- Soulagement local
- Géométrie côté poussée
Ces caractéristiques compensent les différentes dilatations thermiques et charges mécaniques subies par différentes régions du piston pendant le fonctionnement..
Donc, L'usinage des pistons ne consiste pas simplement à produire un diamètre nominal. Le processus doit reproduire un profil tridimensionnel fonctionnel.
Les systèmes CNC modernes peuvent utiliser le profilage et la compensation d'outils contrôlés par coordonnées pour obtenir la géométrie requise., tandis que les systèmes de mesure de précision vérifient le profil réel par rapport au modèle de conception.
Usinage de précision de l'alésage de la broche
L'alésage de l'axe de piston est une autre caractéristique essentielle car il transfère la charge entre le piston et la bielle..
Sa qualité dépend:
Diamètre + rondeur + cylindricité + position + alignement
Une position incorrecte de l'alésage de l'axe peut affecter le mouvement du piston et introduire une charge supplémentaire dans le système de bielle et de vilebrequin..
En fonction de la conception du piston, l'alésage peut être usiné par alésage de précision suivi d'un affûtage ou d'une autre opération de finition fine.
Usinage de rainures annulaires
Les rainures des anneaux doivent conserver une largeur précise, profondeur, position, et parallélisme afin que les segments de piston puissent bouger et sceller correctement.
Une mauvaise géométrie des rainures peut entraîner:
- Étanchéité insuffisante
- Consommation excessive d'huile
- Coller l'anneau
- Augmentation des fuites
- Usure accélérée
Le processus de finition des rainures nécessite donc un contrôle strict de la géométrie de l'outil et de la compensation dimensionnelle., en particulier lors de l'usinage d'alliages d'aluminium à des volumes de production élevés.
6. Usinage de bielles: Contrôle de la déformation pour les composants à faible rigidité
Les bielles relient le piston au vilebrequin et transmettent les forces alternatives générées lors du mouvement alternatif.
Ils doivent résister à des charges cycliques élevées, impact, flexion, et fatigue, tout en restant suffisamment léger pour minimiser la masse alternative.
La plupart des bielles conventionnelles sont fabriquées à partir de acier forgé, bien que l'aluminium et d'autres alliages spécialisés soient utilisés dans des applications spécifiques.
Du point de vue de l'usinage, les bielles sont difficiles car leur structure allongée et leur section transversale variable leur confèrent une rigidité locale relativement faible.
Par conséquent, force de serrage, force de coupe, et les contraintes résiduelles peuvent toutes provoquer une déformation, ce qui rend difficile le maintien d'une géométrie d'alésage et d'un entraxe précis.
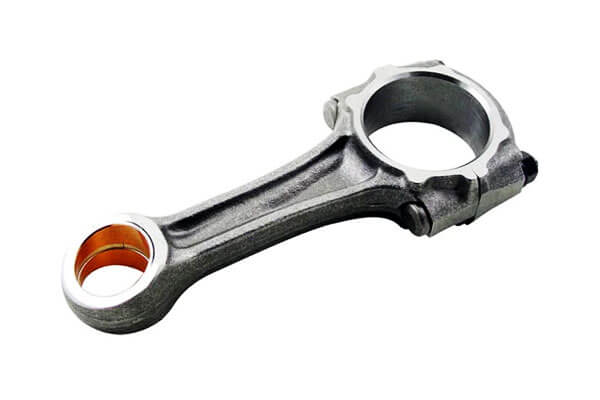
Processus d'usinage typique des bielles
Un itinéraire de processus général peut être:
Forgeage → traitement thermique → usinage de référence → usinage externe brut → usinage d'alésage → séparation des capuchons → semi-finition → alésage/affûtage de précision → inspection finale
La séquence varie en fonction de la conception de la bielle et selon que l'on utilise une technologie d'usinage conventionnelle ou de fracture-fractionnement..
L'usinage grossier établit des surfaces de référence stables et supprime la majorité des surépaisseurs d'usinage.
L'alésage et l'affûtage de précision sont ensuite utilisés pour obtenir les dimensions d'alésage finales et la précision géométrique..
Usinage et finition des alésages
Les alésages de grande et de petite extrémité sont généralement usinés au moyen d'une séquence d'alésages grossiers., semi-finition, et finition de précision.
Ennuyeux établit une taille précise et une forme géométrique, alors que honing peut encore améliorer la rondeur, cylindricité, et caractéristiques de surface si nécessaire.
Pour l'assemblage du big-end, la relation entre la tige et le capuchon est particulièrement importante.
Une fois le capuchon séparé et remonté, l'alésage fini doit conserver la géométrie et l'alignement conçus.
Bielles fendues par fracture
La division par rupture est largement utilisée pour les conceptions de bielles adaptées à grand volume.
Au lieu de produire une surface de contact usinée conventionnelle entre la tige et le capuchon, une fracture contrôlée est initiée le long d'une région prédéterminée.
Les faces de fracture irrégulières qui en résultent fournissent une interface d'accouplement très individuelle, aider le capuchon et la tige à revenir à leur position relative d'origine pendant l'assemblage.
Cette approche peut offrir:
- Emplacement précis du capuchon à la tige
- Mouvement relatif réduit
- Suppression de certaines opérations d'usinage classiques
- Production efficace en grand volume
- Positionnement cohérent de l’assemblage lorsqu’il est correctement contrôlé
Cependant, la division par fracture nécessite des propriétés matérielles soigneusement contrôlées, géométrie d'entaille, comportement à la rupture, et les paramètres de processus. Il ne convient pas à tous les matériaux ou conceptions de bielles.
Le principe de base de l’usinage des bielles
Le défi fondamental est de maintenir la relation spatiale précise entre les alésages de tête de grande et de petite extrémité tout en empêchant la déformation du composant relativement mince..
Cela fait de l'usinage des bielles un exemple classique de fabrication de précision à faible rigidité.. La précision de la machine ne peut à elle seule garantir le résultat final.
Le processus doit contrôler simultanément la sélection des données, chargement du luminaire, force de coupe, enlèvement de matière, traitement thermique, finition d'alésage, et inspection.
Dans la production automobile en grand volume, le processus le plus efficace combine donc un montage rigide et reproductible avec des paramètres d'usinage contrôlés, mesure automatisée, et, le cas échéant, technologie de fracture-fendue.
7. Comparaison des six pièces d'usinage typiques
Bien que les arbres, manches, logements, engrenages, piston, et les bielles ont des géométries très différentes, leur logique de planification des processus peut être comparée systématiquement.
| Type de pièce | Défi d'usinage primaire | Fonctionnalités critiques | Processus courants | Point de contrôle majeur |
| Arbre | Précision de rotation et concentricité | Journaux, épaules, fils de discussion, rainures de clavette | Tournant, affûtage, usinage de cannelures | Coaxialité et faux-rond |
| Manche | Précision et déformation de l'alésage | Alésage, DE, face d'extrémité | Forage, ennuyeux, alésage, honing | Relation alésage-OD |
| Logement | Précision des références et du système de trous | Faces de montage, alésages, trous | Fraisage, ennuyeux, forage, affûtage | Position et précision géométrique |
| Engrenage | Géométrie dentaire et distorsion due au traitement thermique | Profil de dent, plomb, pas, alésage | Entrave, façonner, rasage, honing, affûtage | Précision et faux-rond des engrenages |
| Piston | Profil fonctionnel et géométrie thermique | Jupe, alésage de la goupille, rainures annulaires | Tournant, ennuyeux, usinage de rainures | Précision du profil et du positionnement |
| Bielle | Faible rigidité et déformation | Alésages petit/gros bout | Fraisage, ennuyeux, honing, division de fracture | Alignement de l'alésage et entraxe |
Le tableau montre un modèle important: la méthode d'usinage doit suivre la géométrie fonctionnelle de la pièce.
Il n’existe pas de processus d’usinage universellement supérieur.
Le tournage est idéal pour les surfaces en rotation, L'alésage est essentiel pour obtenir des diamètres internes précis, le fraisage domine les surfaces prismatiques complexes, le meulage offre une haute précision après traitement thermique, et les processus de formage ou basés sur la fracture peuvent réduire les exigences d'usinage pour les composants appropriés à grand volume..
8. Conclusion
Les six types de pièces représentatifs :arbres, manches, logements, engrenages, piston, et bielles— fournir un aperçu utile de la pratique de l'usinage mécanique.
Malgré les différences, les mêmes principes fondamentaux apparaissent encore et encore:
Sélection correcte des données → séquencement logique du processus → méthodes d'usinage appropriées → contrôle efficace des déformations → inspection fiable
C'est le véritable fondement de la conception des processus d'usinage.
L’objectif n’est pas simplement d’enlever de la matière le plus rapidement possible.
Un processus d'usinage réussi doit transformer l'ébauche en un composant répondant à ses dimensions, géométrique, fonctionnel, métallurgique, surface, et les exigences économiques de manière cohérente.
Pour les ingénieurs, planificateurs de processus, et les fabricants, la compréhension de ces six catégories de pièces typiques fournit plus qu'une liste de méthodes d'usinage.
Il offre un cadre pratique pour analyser les composants inconnus et sélectionner un itinéraire de processus basé sur la structure des pièces., exigences fonctionnelles, comportement matériel, précision, et volume de production.
FAQ
Quelle est la pièce la plus difficile à usiner parmi ces six types?
Cela dépend du degré de précision, mais généralement les engrenages et les pistons présentent la plus grande complexité de processus.
Les engrenages nécessitent un usinage spécialisé du profil des dents et des tolérances géométriques serrées, tandis que les pistons nécessitent un contrôle précis de profils courbes complexes et de multiples transferts de données.
Quel processus permet d'obtenir la qualité de dent d'engrenage la plus précise possible ??
La rectification des engrenages produit la plus haute précision de profil de dent et constitue le processus standard pour les engrenages trempés de précision..
Il peut corriger la distorsion due au traitement thermique et atteindre les niveaux de précision AGMA ou DIN les plus élevés..
Pourquoi la sélection des références est-elle si critique dans l'usinage de boîtiers?
Les boîtiers ont plusieurs systèmes de trous interdépendants et faces d'accouplement. Toutes les tolérances de position s'empilent à partir de la donnée principale.
Une mauvaise sélection de référence crée une erreur d’alignement cumulée qui dégrade directement l’ajustement de l’assemblage et les performances de la machine..
Quel est l'avantage du fractionnement par fracture pour les bielles?
La division des fractures crée un, interface de verrouillage de forme entre la tige et le capuchon.
Cela améliore la précision de l'assemblage, élimine l'usinage de la surface de contact, réduit le nombre de pièces, et augmente l'intégrité structurelle du gros bout.
Quelle est la finition standard des alésages des manchons de roulement?
La plupart des alésages de roulements de précision sont finis par affûtage, qui produit une excellente rondeur, texture de surface contrôlée, et taille constante.
Pour les applications de très haute précision, Le meulage d'alésages ou la superfinition peuvent être spécifiés.

