
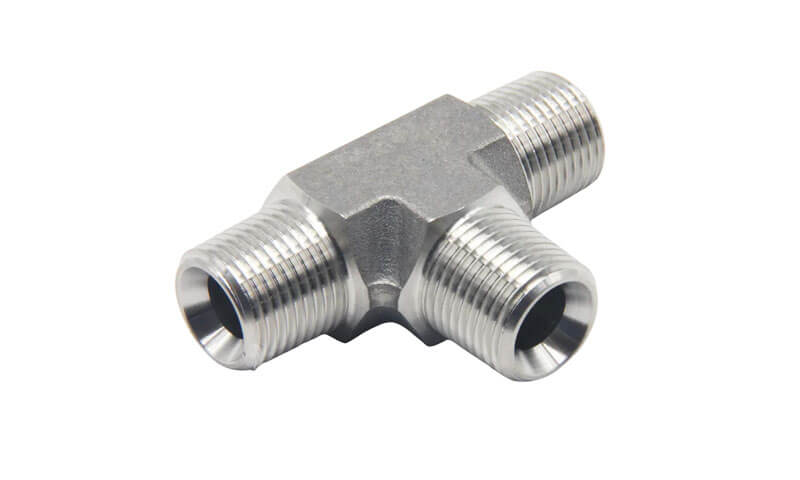
A Edelstahl -T -Shirt ist eine Rohrverschraubung mit drei Anschlüssen zum Teilen, kombinieren, oder den Flüssigkeitsfluss innerhalb eines Rohrleitungssystems umleiten.
Im Gegensatz zu einem einfachen Rohrabschnitt, Ein T-Stück muss drei Strömungskanäle in einem einzigen druckführenden Körper integrieren und gleichzeitig eine ausreichende mechanische Festigkeit gewährleisten, kontrollierte Wandstärke, Dimensionsgenauigkeit, und zuverlässige Verbindungen zu angrenzenden Rohrleitungen.
Bei anspruchsvollen Anwendungen, Auch die Geometrie der Abzweigung beeinflusst die Strömungsverteilung, lokale Spannungskonzentration, Druckverlust, und langfristige Betriebszuverlässigkeit.
Für komplexe individuelle T-Stücke, Feinguss (Wachsausschmelzguss) bietet eine effiziente Möglichkeit, die dreidimensionale Verbindung zwischen den Lauf- und Abzweigkanälen zu reproduzieren und gleichzeitig den Körper als integriertes Gussstück beizubehalten.
Der Guss legt die gesamte Strukturgeometrie fest, während die CNC-Bearbeitung anschließend Gewinde erzeugen kann, Bohrungen, Versiegelungsflächen, Steckdosenabmessungen, und andere Funktionsschnittstellen auf die geforderten Toleranzen.
1. Was ist ein Edelstahl-T-Stück??
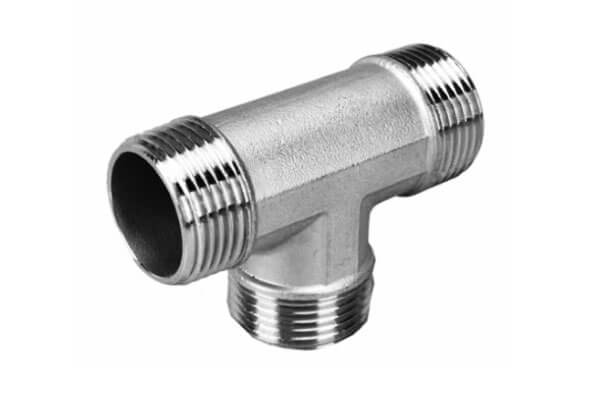
A Edelstahl -T -Shirt ist eine Dreiwege-Rohrverbindung mit einem Hauptdurchgang und einem Abzweigdurchgang, die sich in einer kontrollierten Geometrie kreuzen.
Es wird verwendet, um einen Flüssigkeitsstrom in zwei Richtungen aufzuteilen, Kombinieren Sie zwei Streams zu einem, oder stellen Sie eine Abzweigverbindung zu einem anderen Abschnitt eines Rohrleitungssystems bereit.
Die drei Öffnungen werden normalerweise als die beiden Enden des bezeichnet laufen und die Zweig. In einem gleichen Abschlag, Die drei Anschlussgrößen sind nominell gleich. In einem reduzierenden T-Stück, der Abzweig oder eine Seite des Laufs hat einen kleineren Durchmesser.
Denn die drei Gänge kreuzen sich innerhalb eines relativ kompakten Körpers, Die Verbindung ist technisch anspruchsvoller als eine gerade Rohrverbindung.
Der Hersteller muss gleichzeitig die interne Durchgangsgeometrie kontrollieren, Außenwandstärke, materielle Solidität, und Anschlussmaße.
2. Materialtechnik & Metallurgie
Die Materialauswahl ist für die Leistung eines Kunden von grundlegender Bedeutung Edelstahl T-Stück, da die Armatur gleichzeitig dem Innendruck standhalten muss, Korrosion, Temperatur, mechanische Belastung, und die Herstellungsbedingungen des Feingusses.
Austenitische Edelstähle: CF8, CF8M, CF3, und CF3M
CF8-Edelstahl
ASTM A351 CF8 ist ein gegossener austenitischer Edelstahl, der im Großen und Ganzen Schmiedestahl entspricht 304 Edelstahl.
Es enthält typischerweise ca 18–21 Gew.-% Chrom und 8–11 Gew.-% Nickel, mit Kohlenstoff auf ca. begrenzt 0.08 Gew.% maximal.
CF8 bietet eine gute allgemeine Korrosionsbeständigkeit, Zähigkeit, und Gießbarkeit, wodurch es für Wasser geeignet ist, Dampf, Lebensmittelverarbeitung, und viele allgemeine industrielle Flüssigkeitssysteme.
CF8M Edelstahl
ASTM A351 CF8M ist die Gusssorte vom Typ 316 und enthält typischerweise ca 18–21 Gew.-% Chrom, 9–12 Gew.-% Nickel, und 2–3 Gew.-% Molybdän.
Der Molybdänzusatz verbessert die Beständigkeit gegen lokale Korrosion, insbesondere Lochfraß und Spaltkorrosion, in vielen chloridhaltigen Umgebungen.
CF8M wird daher häufig bei chemischer Belastung in Betracht gezogen, Meeresbedingungen, oder eine anspruchsvollere Flüssigkeitswartung erforderlich ist.
Für geschweißte oder durch Schweißnähte reparierte Baugruppen, die kohlenstoffarmen Sorten CF3 und CF3M kann einen wichtigen metallurgischen Vorteil bieten.
Ihr Kohlenstoffgehalt ist im Allgemeinen auf begrenzt 0.03 Gew.% maximal, Verringerung der Tendenz zur Chromkarbid-Ausfällung an Korngrenzen während der thermischen Einwirkung.
Dies trägt dazu bei, das Risiko einer Sensibilisierung und der damit verbundenen interkristallinen Korrosion zu verringern, insbesondere in der Nähe von geschweißten Bereichen.
Duplex und Super Duplex Edelstahlstähle
Wenn ein Edelstahl-T-Stück hohen Chloridkonzentrationen ausgesetzt ist, Meerwasser, Offshore-Umgebungen, oder anspruchsvolle Druck- und Temperaturbedingungen, Duplex-Edelstähle können eine nützliche Kombination aus Festigkeit und Korrosionsbeständigkeit bieten.
Duplex 2205 Edelstahl
Duplex 2205, allgemein identifiziert durch UNS S32205 und zugehörige Gussqualität CD3MN, enthält eine gemischte ferritisch-austenitische Mikrostruktur, Typischerweise wird nach entsprechender Lösungsbehandlung ein nahezu ausgeglichenes Phasenverhältnis angestrebt.
Diese zweiphasige Struktur verleiht der Legierung eine wesentlich höhere Streckgrenze als herkömmliche austenitische rostfreie Gussstähle und behält gleichzeitig eine hohe Beständigkeit gegen chloridbedingte Korrosionsmechanismen bei.
Im Vergleich zu CF8M, 2205 kann etwa die doppelte Streckgrenze liefern, Abhängig von der anwendbaren Produktspezifikation und den Wärmebehandlungsbedingungen.
Es bietet außerdem eine gute Beständigkeit gegen Chlorid-Spannungskorrosionsrisse, Lochfraß, und Spaltkorrosion.
Super Duplex 2507 Edelstahl
Super Duplex 2507, allgemein bezeichnet UNS S32750 und mit der Gussqualität verbunden CD3MWCuN, enthält einen höheren Chromgehalt, Molybdän, und Stickstoff als 2205.
Es bietet daher eine höhere Festigkeit und eine stärkere Beständigkeit gegen lokale Korrosion, Dadurch ist es für schwere Seefahrten geeignet, Off-Shore-, und Prozessumgebungen.
CK3MCuN Edelstahl
CK3mcun unterscheidet sich von Duplex-Edelstählen. es ist ein hochlegierter austenitischer Edelstahl mit erheblichen Molybdän- und Stickstoffzusätzen und ist für stark korrosive Umgebungen vorgesehen, in denen dies üblich ist 304- oder Materialien vom Typ 316 bieten möglicherweise keinen ausreichenden Widerstand.
Daher sollte es bei der Auswahl eines T-Stücks aus gegossenem Edelstahl getrennt von Duplex- und Super-Duplex-Materialien berücksichtigt werden.
3. Präzisionstechnik & Ablauf des Produktionsprozesses
Herstellung eines maßgeschneiderten Edelstahl-T-Stücks von Feinguss umfasst eine Abfolge sorgfältig kontrollierter Schritte.
Jeder Schritt beeinflusst die Endqualität, Dimensionsgenauigkeit, und mechanische Eigenschaften.

CAD/CAM-Formwerkzeug- und Erstarrungssimulation
Der Prozess beginnt mit der Zeichnung oder dem 3D-Modell des Kunden. Das Ingenieurteam der Gießerei erstellt ein CAD-Modell des T-Stücks, einschließlich Schrumpfungszuschlägen, Bearbeitung, und Entwurf.
Anschließend werden die Formwerkzeuge mithilfe von CAM-Software entworfen und bearbeitet.
Bevor das Werkzeug geschnitten wird, Erstarrung und Strömungssimulation wird mit Software wie ProCAST oder MAGMA durchgeführt. Diese Simulation sagt voraus:
- Formfüllverhalten und mögliche Kaltabschlüsse.
- Erstarrungssequenz und Schrumpfporosität.
- Heiße Stellen und Eigenspannungen.
- Lage der Riser und Chills.
Mithilfe der Simulation kann die Gießerei Anguss und Steigung optimieren, bevor Metall gegossen wird, Reduzierung von Versuch und Irrtum und Verkürzung der Entwicklungszeit.
Automatisierte Musterinjektion und Roboter-Keramikschalenbau
Wachsmodelle werden hergestellt, indem geschmolzenes Wachs unter Druck in die Form eingespritzt wird.
Automatisierte Einspritzmaschinen sorgen für gleichmäßige Musterabmessungen, Dichte, und Oberflächenbeschaffenheit. Die Muster werden dann auf einem zentralen Anguss oder Anguss montiert, einen Baum formen.
Der Baum wird wiederholt in Keramikbrei getaucht und mit Stuck überzogen, um eine Keramikschale zu bilden.
Dies geschieht häufig mit Roboterschalenbau Systeme, die eine gleichmäßige Schichtdicke und Trocknung gewährleisten.
Der Kieselsol-Verfahren wird üblicherweise für Edelstahlgussteile verwendet, da es eine glatte Oberfläche erzeugt, Starke Schale mit ausgezeichneter Dimensionsstabilität.
Entwachung, Sintern der Schale, und Schmelzen
Nachdem die Schale eine ausreichende Dicke erreicht hat, es wird erhitzt, um das Wachs auszuschmelzen (Entwachung) und dann bei hoher Temperatur gesintert, um die Keramik zu verstärken.
Die gesinterte Schale ist eine zum Ausgießen bereite Hohlform.
Das Schmelzen erfolgt in einem Induktionsofen, entweder an der Luft oder unter Vakuum, je nach Legierung und Qualitätsanforderungen.
Die Chemie wird vor dem Gießen durch spektrografische Analyse überprüft. In die vorgeheizte Hülle wird geschmolzenes Metall gegossen, und man lässt den Guss unter kontrollierten Bedingungen erstarren.
Endbearbeitung nach dem Guss
Nach der Verfestigung, Die Keramikschale ist weggebrochen, und die Abgüsse werden vom Baum abgeschnitten. Anschnitte und Setzstufen werden durch Schleifen oder Schneiden entfernt.
Anschließend werden die Gussteile durchlaufen:
- Schussstrahlung: Zum Entfernen von Keramikrückständen und Oberflächenablagerungen.
- Schleifen und Finishen: Zum Entfernen von Anschnittstummeln und zum Verrunden von Flächen.
- Lösung Glühen: Zur Wiederherstellung der Korrosionsbeständigkeit und Optimierung der Eigenschaften.
- Passivierung: Zur Entfernung von freiem Eisen und zur Verbesserung der passiven Oxidschicht.
- CNC-Gewindeschneiden: Für NPT, BSP, oder metrische Gewindeenden.
- Vorbereitung des Muffen- oder Stumpfschweißendes: Um die Anforderungen von ASME B16.9 oder B16.11 zu erfüllen.
- Inspektion und Prüfung: Dimensional, visuell, NDT, und Druckprüfung.
Jeder Schritt ist dokumentiert und nachvollziehbar, Sicherstellen, dass das fertige T-Stück den Spezifikationen des Kunden entspricht.
4. Edelstahl-T-Stück vs. Geschmiedete und gefertigte T-Stücke
Feinguss, geschmiedet, und vorgefertigte T-Stücke aus Edelstahl können zur Herstellung von Dreiwege-Rohrleitungsverbindungen verwendet werden,
aber ihre Herstellungswege führen zu unterschiedlichen Geometriekombinationen, metallurgische Struktur, Bearbeitungsanforderungen, Produktionsökonomie, und Anpassungsfähigkeit.
Die Auswahl sollte sich daher an der tatsächlichen Druckklasse orientieren, Materialqualität, Geometrie, Produktionsvolumen, und anwendbaren Rohrleitungsanforderungen, anstatt davon auszugehen, dass ein Herstellungsprozess allgemein überlegen ist.
| Kernmerkmal | T-Stück aus Feinguss-Edelstahl | Geschmiedetes Edelstahl-T-Stück | Hergestelltes T-Stück aus Edelstahl |
| Herstellungsprinzip | Geschmolzener Edelstahl erstarrt in einer Präzisionskeramikform | Der erhitzte Knüppel wird unter kontrollierten Schmiedekräften plastisch verformt | Rohr, Platte, oder geschmiedete Bauteile geschnitten werden, tailliert, und geschweißt |
| Komplexe Geometrie | Exzellent | Gut, aber die Form wird durch die Schmiedepraxis eingeschränkt | Hoch, Für eine komplexe Geometrie sind jedoch möglicherweise mehrere Teile erforderlich |
| Einteilige Konstruktion | Ja | Ja | Üblicherweise montiert und geschweißt |
| Interne Durchgangsgeometrie | Hervorragend geeignet für geeignete Feingusskonstruktionen | Gut für relativ konventionelle Passagen | Sehr flexibel, aber die Herstellung ist aufwändiger |
| Materialstruktur | Gegossene Mikrostruktur, kontrolliert durch Erstarrung und Wärmebehandlung | Geschmiedet, bearbeitete Struktur | Bearbeitetes/gefertigtes Material plus Schweißzonen |
| Anpassung | Hervorragend geeignet für nicht standardmäßige Abmessungen und Abzweigkonfigurationen | Gut, Mit zunehmender Komplexität nehmen jedoch die Anforderungen an die Werkzeugausstattung und das Schmieden zu | Hervorragend geeignet für spezielle oder sehr große Konfigurationen |
| Bearbeitungsanforderung | Mäßig; Anschluss- und Dichtflächen in der Regel bearbeitet | Oft mäßig bis hoch | Je nach Herstellung mittel bis hoch |
Schweißnähte |
Im Grundkörper des T-Stücks sind keine strukturellen Schweißnähte erforderlich | Im geschmiedeten Körper sind keine strukturellen Schweißnähte erforderlich | Möglicherweise sind mehrere Schweißnähte erforderlich |
| Werkzeuganforderungen | Muster/Werkzeug erforderlich | Möglicherweise sind Schmiedegesenke erforderlich | Geringerer Bedarf an speziellen Werkzeugen |
| Komplexe kleine bis mittelgroße Teile | Sehr geeignet | Geeignet | Kann weniger wirtschaftlich sein |
| Große Spezial-T-Shirts | Prozessabhängig | Prozessabhängig | Oft praktisch |
| Wiederholen Sie die Produktion | Hervorragend, sobald die Werkzeuge eingerichtet sind | Exzellent | Gut |
| Hauptvorteil bei der Herstellung | Komplexe integrierte Geometrie mit endkonturnaher Form | Geschmiedete mechanische Struktur und etablierte Schmiederouten | Flexible Fertigung mit relativ geringem Erstwerkzeugaufwand |
| Haupteinschränkung | Erfordert eine strenge Kontrolle der Gussqualität und -verfestigung | Weniger flexibel für komplizierte Geometrie | Schweißqualität, Verzerrung, und Eigenspannung erfordern Kontrolle |
5. Industrielle Anwendungen & Fallstudien aus der Praxis
Kundenspezifische T-Stücke aus Edelstahl werden in einer Vielzahl von Branchen und Anwendungen eingesetzt.

Chemie und Petrochemie: Rohrleitungssysteme für Säuren, Lösungsmittel, und reaktive Chemikalien. CF8M und Duplexlegierungen sind üblich.
Öl und Gas: Offshore-Plattformen, Raffinerien, und Rohrleitungen. Duplex- und Super-Duplex-T-Stücke werden für den Einsatz in Meerwasser und mit hohem Chloridgehalt verwendet.
Stromerzeugung: Dampf, Wasser abkühlen, und Rauchgasentschwefelungsanlagen. Zum Einsatz kommen CF8M und hochlegierte Edelstähle.
Pharmazeutik und Biotechnologie: Sauberer Dampf, gereinigtes Wasser, und Prozessleitungen. CF3M und elektropolierte T-Stücke sind üblich.
Essen und Trinken: Prozessrohre für Molkereien, Brauen, und Lebensmittelverarbeitung. Es kommen CF8M und Hygienedesigns zum Einsatz.
Marine: Meerwasserleitungen, Ballastsysteme, und Deckentwässerung. Bevorzugt werden Duplex- und Super-Duplex-T-Stücke.
Wasserbehandlung: Entsalzung, Abwasser, und chemische Dosiersysteme. Es werden CF8M- und Duplexlegierungen verwendet.
6. Wählen Sie DEZE als Ihren kundenspezifischen Hersteller von Edelstahl-T-Stücken
DIESE Technologie bietet integrierte kundenspezifische Edelstahlguss- und CNC-Bearbeitungslösungen für komplexe Rohrverbindungsstücke und Industriekomponenten.
Von der ersten technischen Prüfung und Materialauswahl bis hin zum Feinguss, Wärmebehandlung, CNC-Bearbeitung, Oberflächenveredelung, und Endkontrolle, DAS verwaltet die wichtigsten Fertigungsschritte innerhalb eines integrierten Arbeitsablaufs.
Als ISO 9001:2015-zertifiziert Hersteller, DAS gewährleistet die Rückverfolgbarkeit der Produktion und die Qualitätskontrolle während des gesamten Herstellungsprozesses. Inspektionen und Tests können je nach Projektanforderungen arrangiert werden.
Kontaktieren Sie DIES mit deiner Zeichnung, 3D-Modell, Materialspezifikation, Abmessungen, oder Bewerbungsvoraussetzungen.
Unser Ingenieurteam kann den Entwurf überprüfen und eine geeignete, maßgeschneiderte T-Gusslösung aus Edelstahl für Ihr Projekt entwickeln.
7. Abschluss
Kundenspezifische T-Stücke aus Edelstahl sind wichtige Komponenten in Rohrleitungssystemen, bei denen es auf Korrosionsbeständigkeit ankommt, Druckintegrität, und Zuverlässigkeit sind unerlässlich.
Feinguss bietet eine einzigartige Kombination aus Designfreiheit, Materialflexibilität, und Kosteneffizienz, die es ideal für komplexe Abschläge in mittleren bis großen Mengen machen.
Von den austenitischen Sorten CF8 und CF8M bis hin zu Duplex- und Super-Duplex-Legierungen, Die Materialauswahl muss zur Einsatzumgebung passen.
Lösungsglühen ist für die Wiederherstellung der Korrosionsbeständigkeit und die Optimierung der mechanischen Eigenschaften unerlässlich.
Die Präzisionsbearbeitung sorgt für eine optimale Endvorbereitung, Threads, und Abmessungen entsprechen den Anforderungen des Rohrleitungssystems.
Die Wahl des richtigen Fertigungspartners ist von entscheidender Bedeutung. Eine Gießerei mit Ingenieurskompetenz, Eigenbearbeitung, Wärmebehandlungsmöglichkeiten, Und ein starkes Qualitätssystem kann dazu beitragen, dass jedes T-Stück bei seinem vorgesehenen Einsatzzweck zuverlässig funktioniert.
Als solcher Partner positioniert sich DEZE, bietet die technische Tiefe und Produktionskapazität, die für kundenspezifische T-Stück-Projekte aus Edelstahl erforderlich sind.
FAQs
Warum Feinguss für ein Edelstahl-T-Stück verwenden??
Feinguss eignet sich für komplexe T-Geometrien, da er den Lauf erzeugen kann, Zweig, Kreuzung, und Außenstruktur als integriertes Gussteil.
Kritische Schnittstellen wie Threads, Bohrungen, und Dichtflächen können anschließend CNC-bearbeitet werden.
Erfordert ein Edelstahl-T-Stück eine Wärmebehandlung??
Viele Edelstahlgusssorten erfordern oder profitieren von einer bestimmten Wärmebehandlungsbedingung.
Für austenitische und Duplexgussteile, Die Lösungsbehandlung ist im Allgemeinen wichtig, um die erforderlichen metallurgischen und Korrosionseigenschaften zu erreichen. Der genaue Zyklus ist klassenabhängig.
Was ist der Unterschied zwischen einem gleichen T-Stück und einem reduzierenden T-Stück??
Bei einem gleichen Abschlag sind alle drei Öffnungen gleich groß. Ein Reduzier-T-Stück hat eine Abzweigöffnung, die kleiner ist als die Lauföffnungen. Reduzier-T-Stücke werden verwendet, wenn nur ein Teil des Durchflusses umgeleitet wird.
Können Feinguss-T-Stücke im Hochdruckbereich verwendet werden??
Ja, wenn es richtig gestaltet ist, gießen, Hitze behandelt, und inspiziert. Feinguss-T-Stücke können die Druck- und Dichtheitsprüfungsanforderungen für viele Hochdruckanwendungen erfüllen.
Für extreme Drücke, Geschmiedete T-Stücke können bevorzugt werden.
Welche Endvorbereitungen gibt es für Edelstahl-T-Stücke??
Zu den üblichen Endvorbereitungen gehören Gewinde (NVV, BSP), Sockelschweißung, Butt Weld, und geflanscht. Die Wahl hängt vom Rohrleitungssystem ab, Druck, und Montageanforderungen.

