

In anspruchsvollen mechanischen Systemen, Eine Riemenscheibe ist weit mehr als ein einfaches Rillenrad.
Es handelt sich um eine lasttragende Übertragungskomponente, die die Seil- oder Kabelbewegung kontinuierlich bewältigen muss, Radialkräfte, Aufprallbelastung, Reibung, und wiederholter zyklischer Stress.
Wenn eine Riemenscheibe in Kränen funktioniert, Bergbauausrüstung, Schiffsmaschinen, schwere Hebesysteme, oder andere anspruchsvolle Umgebungen, Die Qualität des Materials und des Herstellungsprozesses hat direkten Einfluss auf die Zuverlässigkeit der Ausrüstung.
Hier ist kundenspezifische Riemenscheiben aus Gussstahl bieten einen entscheidenden technischen Vorsprung.
In diesem Artikel werden die technischen Überlegungen bei der Herstellung kundenspezifischer Riemenscheiben aus Stahlguss untersucht, von Stahlsorten und Präzisionsguss bis hin zur Bearbeitung, Wärmebehandlung, Inspektion, Anwendungen, und Lieferantenauswahl.
1. Was ist eine Riemenscheibe aus Gussstahl??
A Riemenscheibe aus Stahlguss ist eine rotierende mechanische Komponente, die durch Gießen von Stahl in eine Form und anschließende Bearbeitung kritischer Oberflächen auf die erforderlichen Abmessungen hergestellt wird.
In Hebe- und Seilförderanlagen, es wird allgemein auch als a bezeichnet Scheibe.
Seine Hauptfunktion ist die Führung, umleiten, oder ein Drahtseil oder ein ähnliches flexibles Element stützen und gleichzeitig die damit verbundene mechanische Last über die Nabe und Welle oder die Lagerbaugruppe übertragen.
Im Gegensatz zu einem einfachen Rad, Eine Riemenscheibe verfügt über eine sorgfältig konstruierte Funktionsgeometrie. Der Seilrille steuert, wie das Seil auf der Seilscheibe sitzt, während Nabe und Bohrung die Last auf die tragende Welle oder Lageranordnung übertragen.
Flansche tragen dazu bei, das Seil in der Rille zu halten und können zur allgemeinen strukturellen Steifigkeit der Komponente beitragen.
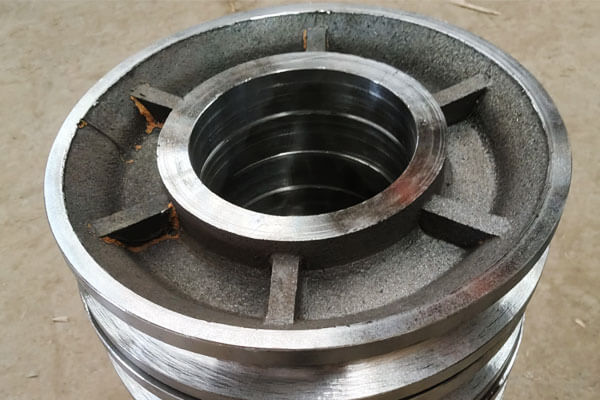
Hauptbestandteile einer Riemenscheibe aus Gussstahl
| Komponente | Funktion | Wichtige Überlegungen zur Herstellung |
| Scheibe/Felge | Stützt und führt das Seil | Rillenprofil, Wandstärke, Verschleißfestigkeit |
| Seilrille | Nimmt das Seil auf und führt es | Radius, Tiefe, Profilgenauigkeit, Oberflächenzustand |
| Flansch | Hilft, das Seil auf der Seilscheibe zu halten | Höhe, Dicke, Konzentrizität |
Nabe |
Verbindet die Riemenscheibe mit der Welle oder dem Lager | Maßhaltigkeit, Strukturstärke |
| Langweilig | Bietet Platz für den Schaft, Buchse, oder Lageranordnung | Durchmesser, Rundheit, Konzentrizität |
| Keilnut | Überträgt gegebenenfalls Drehmoment | Positions- und Maßgenauigkeit |
| Montagefunktionen | Schnittstellen zu umgebenden Geräten | Position, Ebenheit, Ausrichtung |
Für eine Riemenscheibe aus Präzisionsgussstahl, Diese Merkmale erfordern nicht alle die gleiche Fertigungsgenauigkeit.
Der Gussprozess kann den Großteil der Strukturgeometrie festlegen, während für die Bohrung eine CNC-Bearbeitung zum Einsatz kommt, Lagerflächen, Rille, Keilnut, Stirnseiten, und andere kritische Schnittstellen.
2. Gängige Gussstahlsorten für kundenspezifische Riemenscheiben
Die Materialauswahl für eine Riemenscheibe aus Gussstahl sollte auf der Arbeitslast basieren, Aufprallbedingungen, Verschleißanforderungen, Betriebstemperatur, Korrosionseinwirkung, und erforderliche Lebensdauer.
Zusätzlich zu herkömmlichem Kohlenstoffgussstahl, Für kundenspezifische Riemenscheibenkonstruktionen können niedriglegierte Stähle verwendet werden, Verschleißfester Stahl mit hohem Mangangehalt, oder korrosionsbeständiger Edelstahl, wenn die Betriebsumgebung zusätzliche Leistung erfordert.
| Material / Grad | Legierungsfamilie | Wichtige Leistungsmerkmale | Typische Riemenscheibenanwendungen |
| ASTM A216 Gr. WCB | Kohlenstoffstahlguss | Gute Stärke, Ausgezeichnete Gussbarkeit, gute Bearbeitbarkeit, kostengünstig | Allzweck-Riemenscheiben, Industrielle Materialhandhabung, Licht- bis hin zu mittelschweren Hebeanlagen |
| ASTM A216 Gr. WCC | Kohlenstoffstahlguss | Höhere spezifizierte Festigkeit als WCB, gute Zähigkeit und Gießbarkeit | Hochleistungs-Industrierollen, Krankomponenten, anspruchsvolle Materialtransportsysteme |
| Niedriglegierter Stahlguss, Cr-Mo / Ni-Cr-Mo | Niedriglegierter Stahlguss | Höhere Stärke, verbesserte Härtbarkeit, gute Zähigkeit, bessere Ermüdungsleistung nach der Wärmebehandlung | Schwerlast-Kranrollen, Bauaufzüge, Bergbauausrüstung, hochbelastbare Riemenscheiben |
| ASTM A148 Hochfeste Sorten | Hochfester Stahlguss | Hohe Zug- und Streckgrenze, zur Wärmebehandlung geeignet, starke Tragfähigkeit | Hauptscheiben, schwere Hebegeräte, große industrielle Riemenscheiben, hochbelastete Maschinen |
ASTM A352 LCB / LCC |
Tieftemperatur-Gussstahl | Verbesserte Schlagzähigkeit bei niedrigen Temperaturen, Geeignet für Kaltbetriebsbedingungen | Außenkräne, Bergbauausrüstung für kalte Regionen, Marine- und Offshore-Hebesysteme |
| Austenitischer Edelstahlguss, CF8 / CF8M | Rostfreier Stahlguss | Ausgezeichnete Korrosionsbeständigkeit, gute Zähigkeit, geeignet für chloridhaltige Umgebungen mit sortenspezifischen Einschränkungen | Schiffsriemenscheiben, korrosive Materialtransportsysteme, Chemie- und Lebensmittelverarbeitungsgeräte |
| Hadfield Steel, ASTM A128 Gr. B | Austenitischer Stahl mit hohem Mangangehalt | Hervorragende Schlagzähigkeit und starke Kaltverfestigungsreaktion bei abrasivem Einsatz | Bergbaugeräte, Handhabung von abrasivem Material, Hochleistungs-Riemenscheiben- und Seilscheibenanwendungen |
| Borlegierter Stahlguss | Borlegierter Stahl | Hohe Härtbarkeit, starke Verschleißfestigkeit nach Wärmebehandlung, Geeignet für anspruchsvolle zyklische Belastung | Medium- bis hin zu Hochleistungs-Umlenkrollen, Materialtransportgeräte mit hohem Verschleiß |
3. Kundenspezifischer Herstellungsprozess für Riemenscheiben aus Gussstahl
Der Herstellungsprozess für eine kundenspezifische Riemenscheibe aus Stahlguss ist ein kontrollierter Ablauf, bei dem die Mustergenauigkeit gewährleistet ist.
Denn die Riemenscheibe ist ein tragendes Bauteil, Besonderes Augenmerk muss die Gießerei auf den Scheibenabschnitt legen, Nabe, Flanschübergänge, und andere Bereiche, in denen lokale Änderungen der Abschnittsdicke die Erstarrung und die Qualität des inneren Gussteils beeinflussen können.
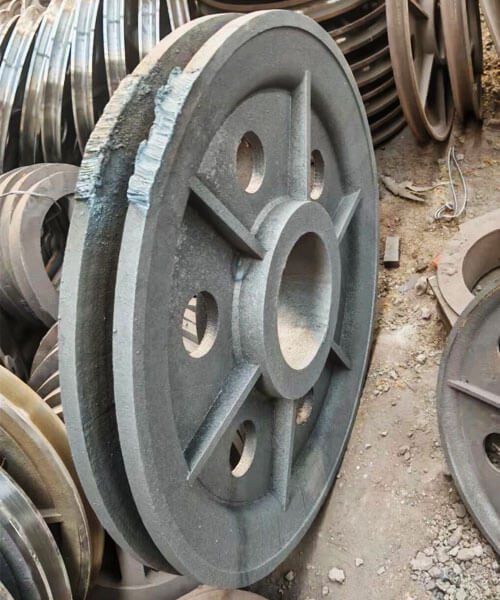
Mustererstellung
Die Modellerstellung bestimmt die Grundgeometrie des Riemenscheibenhohlraums und hat daher einen direkten Einfluss auf die Gussgenauigkeit.
Das Muster muss die Scheibe wiedergeben, Nabe, Flansch, und andere Gussmerkmale unter Einbeziehung der entsprechenden Schrumpf- und Bearbeitungszugabe.
Für Feinguss, Ein Wachsmodell wird normalerweise durch Einspritzen von Wachs in eine Präzisionsform hergestellt.
Das Wachsmodell stellt die endgültige Riemenscheibengeometrie genau dar und wird anschließend zur Herstellung der Keramikschale verwendet.
Für Sandguss, Das Muster besteht normalerweise aus Harz, Holz, Metall, oder anderen geeigneten Materialien und wird zur Bildung des Formhohlraums verwendet.
Abhängig von der Riemenscheibenausführung, Das Muster kann auch Entformungs- und Trennanordnungen enthalten, um eine zuverlässige Schimmelentfernung zu ermöglichen.
Für die individuelle Herstellung von Riemenscheiben, Das Musterdesign sollte klar zwischen Gussoberflächen und Oberflächen, die eine Endbearbeitung erfordern, unterscheiden.
Eine übermäßige Bearbeitungszugabe erhöht den Materialabtrag und die Kosten, Eine unzureichende Toleranz kann es jedoch schwierig machen, die angegebenen Endabmessungen zu erreichen.
Formen- und Kernherstellung
Die Form definiert die äußere Geometrie der Gussstahlriemenscheibe, während Kerne dort verwendet werden, wo innere Hohlräume oder Durchgänge nicht direkt durch das Muster gebildet werden können.
In Sandguss, Ausgewählte Sand- und Bindemittelsysteme werden um das Modell herum verdichtet, um den Formhohlraum zu schaffen.
Ein Kern kann positioniert werden, um die zentrale Bohrung oder andere interne Merkmale zu erzeugen.
Kernstärke, Dimensionsgenauigkeit, Permeabilität, und Positionierung sind besonders wichtig, da eine Verschiebung während des Gießens die Ausrichtung der Bohrung und die Wandstärke beeinflussen kann.
In Feinguss, Das Wachsmodell wird wiederholt mit feuerfester Keramikaufschlämmung und Stuck überzogen, um eine mehrschichtige Hülle zu bilden.
Nachdem eine ausreichende Schalenfestigkeit erreicht wurde, Das Wachs wird entfernt und die Keramikform gebrannt.
Die Form oder Hülle muss eine ausreichende Festigkeit aufweisen, um geschmolzenem Stahl standzuhalten, und gleichzeitig eine geeignete Durchlässigkeit und ein geeignetes thermisches Verhalten bieten.
Für Präzisions-Riemenscheibengussteile, Defekte in der Form können sich direkt auf die Gussoberfläche übertragen oder die Maßgenauigkeit kritischer Merkmale verändern.
Stahlschmelzen und chemische Kontrolle
Der ausgewählte Gussstahl wird entsprechend den Anforderungen der vorgegebenen Legierung erschmolzen.
Je nach Legierung kann Induktionsschmelzen oder Lichtbogenschmelzen eingesetzt werden, Gießereiausrüstung, und Produktionsanforderungen.
Vor dem Gießen, Die Überprüfung der Metallschmelze erfolgt üblicherweise mittels chemischer Analyse, oft mit a Spektrometer, um zu überprüfen, ob Kohlenstoff und Legierungselemente innerhalb des angegebenen Zusammensetzungsbereichs liegen.
Es kann auch eine Schmelzvorbereitung erforderlich sein:
- Schlackenentfernung
- Desoxidation
- Temperatureinstellung
- Einschlusskontrolle
- Wärmeidentifizierung und Rückverfolgbarkeit
Bei kundenspezifischen Riemenscheiben ist die chemische Kontrolle besonders wichtig, da die Stahlsorte die Reaktion auf die anschließende Wärmebehandlung bestimmt und die Festigkeit beeinflusst, Zähigkeit, Verschleißverhalten, und Leistung bei niedrigen Temperaturen.
Gating, Fütterung, und Gießen
Das Anguss- und Zuführsystem muss so ausgelegt sein, dass die Stahlschmelze den Hohlraum der Riemenscheibe gleichmäßig ausfüllt und die Erstarrungsschrumpfung effektiv ausgeglichen werden kann.
Die Riemenscheibengeometrie kann relativ schwere Abschnitte um die Nabe und den Übergang zwischen Nabe und Riemenscheibe umfassen.
Diese Bereiche können länger flüssig bleiben als dünnere Abschnitte und erfordern daher eine entsprechende Fütterung.
Das Anguss- und Steigsystem dient der Kontrolle:
Metallfluss → Füllsequenz → thermisches Gleichgewicht → gerichtete Erstarrung → Schwindungskompensation
Beim Ausgießen, Temperatur und Gießgeschwindigkeit müssen innerhalb des für das Legierungs- und Formsystem festgelegten Prozessfensters kontrolliert werden.
Eine zu niedrige Metalltemperatur kann zu unvollständiger Füllung oder Kaltverschlüssen führen, während ungeeignete Strömungsbedingungen die Turbulenzen und die Möglichkeit von Oxid- oder Einschlussfehlern erhöhen können.
Wo nötig, Mithilfe der Gusssimulation können Füllung und Erstarrung vor der Produktion bewertet und potenzielle Hotspots oder Zufuhrprobleme identifiziert werden.
Verfestigung und Kühlung
Sobald der Hohlraum gefüllt ist, Der geschmolzene Stahl beginnt zu erstarren.
Diese Phase ist kritisch, da Stahl beim Abkühlen einer Volumenkontraktion unterliegt, und eine schlecht kontrollierte Erstarrung kann zu Lunkerbildung führen, innere Porosität, heißes Knacken, und Eigenspannung.
Das Ziel besteht im Allgemeinen darin, ein kontrolliertes und vorzugsweise gerichtetes Erstarrungsmuster zu fördern, wobei schwerere Abschnitte so lange zugeführt werden können, bis an anderer Stelle genügend Metall erstarrt ist.
Abhängig vom Gussdesign, die Gießerei verwenden darf:
- Riser
- Schüttelfrost
- Kontrollierte Formtemperaturen
- Optimierte Abschnittsübergänge
- Spezifische Gießbedingungen
Das Abkühlverhalten beeinflusst auch die resultierende Mikrostruktur und die mechanischen Eigenschaften.
Zu starke oder ungleichmäßige Temperaturgradienten können zu Verformungen und Eigenspannungen führen, insbesondere bei großen oder geometrisch komplexen Riemenscheiben.
Ausschütten und Gussreinigung
Nachdem der Guss ausreichend abgekühlt ist, die Form bzw. Keramikschale wird entfernt.
Für Sandgussteile, Dieser Vorgang wird allgemein als bezeichnet Shakeout, Dabei werden die ausgehärtete Sandform und die Kerne aus dem Gussstück herausgebrochen.
Für Feingussteile, Die Keramikschale wird mechanisch entfernt oder auf andere Weise bearbeitet, um den Stahlguss freizulegen.
Anschließend wird das Gussstück von seinem Anguss- und Steigsystem getrennt. Zu den typischen Reinigungsarbeiten gehören::
- Abschneiden von Toren und Setzstufen
- Schleifen
- Schussstrahlung
- Entfernen von anhaftendem Formmaterial
- Lokale Behandlung nicht funktioneller Oberflächenunregelmäßigkeiten
Der Zweck dieser Phase besteht darin, ein sauberes Gussstück zu erhalten, das für die Wärmebehandlung und Inspektion geeignet ist, und gleichzeitig unnötigen Abtrag des Grundmetalls zu vermeiden.
4. Präzisionsbearbeitung von Riemenscheiben aus Gussstahl
Präzision CNC-Bearbeitung wandelt die gegossene Stahlriemenscheibe von einem endkonturnahen Gussstück in ein fertiges Funktionsbauteil um.
Die Seilrille, Bohrung, Keilnut, Nabe, und Montageflächen sind die primär bearbeiteten Merkmale, da ihre Maßgenauigkeit und Positionsbeziehung sich direkt auf die Seilführung auswirken, Drehung, Lastverteilung, und Montage.
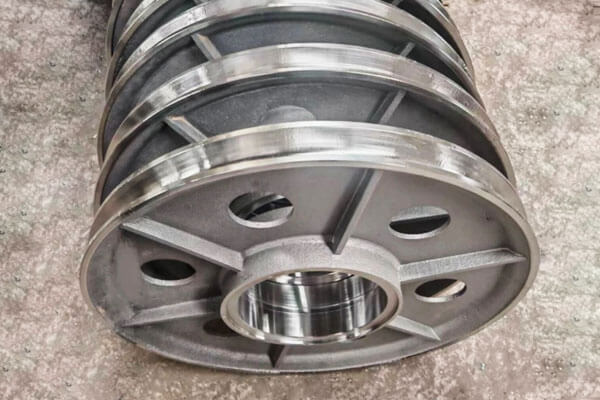
Bearbeitung von Seilrillen
Die Seilrille ist eine der kritischsten Funktionsflächen der Seilrolle. Sein Radius, Tiefe, Breite, und Profil müssen auf den Seiltyp und -durchmesser abgestimmt sein.
Eine zu kleine Rille kann das Seil übermäßig einschränken, Eine zu große oder falsch geformte Rille hingegen kann unzureichenden Halt bieten und die Verformung und den Verschleiß des Seils erhöhen.
Für Seilrollen, Der Rillenradius ist daher normalerweise so ausgelegt, dass er einen ordnungsgemäßen Sitz des Seils gewährleistet, und nicht einfach nur dem Nennradius des Seils entspricht.
Die Nut wird üblicherweise auf einer CNC-Drehmaschine mit einem Form- oder Profilierwerkzeug bearbeitet.
Nach dem Grob- und Fertigdrehen, Schleifen oder Polieren kann angewendet werden, wenn eine feinere und gleichmäßigere Oberfläche erforderlich ist.
Bohrungsbearbeitung
Die Bohrung stellt die Schnittstelle zur Welle dar, Lager, oder Buchse, also sein Durchmesser, Rundheit, und die Konzentrizität muss sorgfältig kontrolliert werden.
Die Bohrung wird typischerweise durch Aufbohren hergestellt, Reiben, oder Präzisionsschleifen.
Je nach gewünschter Passform und Anwendung, Maßtoleranzen können im Hundertstelmillimeterbereich angegeben werden, zum Beispiel etwa ±0,02 bis ±0,05 mm für einige Präzisionsanwendungen.
Die tatsächliche Toleranz sollte durch die Wellen-/Lagerpassung bestimmt werden, Riemenscheibengröße, und anwendbare technische Spezifikation.
Am wichtigsten, Die Bohrung muss die erforderliche Positionsbeziehung zur Seilrille und zur Außenoberfläche der Seilrolle beibehalten.
Keilnut- und Keilnutbearbeitung
Dabei ist die Riemenscheibe direkt auf einer Keilwelle montiert, die Keilnutbreite, Tiefe, und Winkelposition müssen präzise bearbeitet werden.
Die Ausrichtung mit der Riemenscheibennut ist wichtig für die korrekte Montage und Lastübertragung.
Für Anwendungen, die eine größere Drehmomentkapazität oder einen präziseren Dreheingriff erfordern, Es können Keilwellenverbindungen verwendet werden.
In jedem Fall, Bearbeitungsgenauigkeit ist erforderlich, um übermäßiges Spiel zu verhindern, lokale Spannungskonzentration, oder Montagestörungen.
Nabe, Gesicht, und Flanschbearbeitung
Möglicherweise müssen die Nabe und die Endflächen gedreht werden, Mahlen, oder Schleifen, um die erforderlichen Abmessungen und Oberflächenbeschaffenheit zu erhalten.
Die Montageflächen müssen ausreichend flach und richtig ausgerichtet sein, um eine gleichmäßige Montage zu gewährleisten.
Auch die Flanschgeometrie muss kontrolliert werden, da übermäßige Abweichungen den Seilhalt und die Beziehung zwischen der Rille und der umgebenden Struktur beeinträchtigen können.
Konzentrizität und Rundlauf
Bei einer rotierenden Seilrolle ist die Konzentrizität der Bohrung relativ zur Seilrille besonders wichtig.
Übermäßige Exzentrizität oder Rundlauffehler können zu einer ungleichmäßigen Seilbewegung führen, Vibration, ungleichmäßige Belastung, und zusätzliche Lagerbelastung.
Der Rundlauf wird normalerweise mit einer Messuhr überprüft, Präzisionsmessgerät, oder Koordinatenmessgeräte.
Für kritische Komponenten, das anwendbare Tir (Gesamtanzeigewert) Die Anforderung sollte in der Konstruktionszeichnung definiert werden, anstatt einen generischen Wert zu verwenden.
Dynamisches Auswuchten
Hochgeschwindigkeitsrotierende Riemenscheiben erfordern möglicherweise nach der Bearbeitung ein dynamisches Auswuchten.
Eine Unwucht erzeugt Zentrifugalkräfte, die mit der Drehzahl zunehmen und zu Vibrationen und Lagerbelastungen beitragen können.
Das Auswuchten erfolgt auf einer speziellen Auswuchtmaschine. Abhängig von der Korrekturmethode, Um den erforderlichen Auswuchtzustand zu erreichen, können kleine Materialmengen entfernt oder Ausgleichsgewichte hinzugefügt werden.
Für niedrige Geschwindigkeit, stark belastete Garben, Die Auswuchtanforderungen können weniger streng sein als bei schnell rotierenden Riemenscheiben.
5. Oberflächenbeschaffenheit und Wärmebehandlung von Riemenscheiben aus Gussstahl
Die Wärmebehandlung bestimmt den mechanischen Zustand des Gussstahls, Die Oberflächenveredelung stellt den erforderlichen Zustand der Funktions- und Sichtflächen her.
Beides muss zusammen mit der vorgesehenen Belastung berücksichtigt werden, tragen, Seiltyp, Betriebsumgebung, und Lebensdauer.
Wärmebehandlung
Der Wärmebehandlungszyklus wird entsprechend der Gussstahlsorte und den erforderlichen mechanischen Eigenschaften ausgewählt. Zu den gängigen Behandlungen gehören::
| Wärmebehandlung | Hauptzweck |
| Normalisieren | Verfeinern Sie die Mikrostruktur des Gussstücks und sorgen Sie für einen gleichmäßigeren mechanischen Zustand |
| Glühen | Härte reduzieren, Verbessern Sie die Bearbeitbarkeit, und inneren Stress abbauen |
| Abschrecken und Anlassen | Entwickeln Sie eine höhere Festigkeit und Zähigkeit bei kontrollierter Härte |
| Stresslinderung | Reduzieren Sie Restspannungen beim Gießen, Schweißen, oder Bearbeitung |
| Oberflächenhärtung | Erhöhen Sie die Verschleißfestigkeit ausgewählter Oberflächen wie der Seilrille |
Für tragende Umlenkrollen, Für geeignete Kohlenstoff- und niedriglegierte Gussstähle kann das Abschrecken und Anlassen gewählt werden, wenn eine höhere mechanische Leistung erforderlich ist.
Die Anlasstemperatur muss entsprechend der Stahlsorte und dem erforderlichen Gleichgewicht zwischen Härte und Zähigkeit festgelegt werden.
Oberflächenhärtung der Nut
Wo Seilkontakt zu erheblichem Verschleiß führt, Eine lokale Oberflächenverhärtung kann in Betracht gezogen werden.
Je nach Material und Ausführung, Methoden wie Induktionshärten, Flammhärten, oder Nitrieren kann anwendbar sein.
Die Behandlung sollte punktuell erfolgen, da eine zu hohe Oberflächenhärte oder eine ungeeignete Einhärtetiefe die Zähigkeit verringern oder unerwünschte Eigenspannungen erzeugen können.
Der Zustand des Rillenmaterials muss daher zusammen mit dem Seilmaterial und den tatsächlichen Kontaktbedingungen berücksichtigt werden.
Rillenoberflächenfinish
Die Oberflächenbeschaffenheit wirkt sich direkt auf die Wechselwirkung zwischen der Rollenrille und dem Seil aus.
Eine raue Oberfläche kann den lokalen Abrieb erhöhen und den Seilverschleiß beschleunigen, während eine entsprechend bearbeitete Nut für einen sanfteren Kontakt sorgt.
Ein typisches Ziel für maschinell bearbeitete Riemenscheibenrillen kann rund sein RA 1,6-3,2 μm, Der erforderliche Wert sollte jedoch je nach Seiltyp angegeben werden, Betriebsgeschwindigkeit, Laden, Schmierung, und Designstandard.
Die Oberflächenbeschaffenheit sollte nicht unabhängig von der Nutgeometrie betrachtet werden.
Auch eine glatte, aber falsch profilierte Rille kann zu übermäßigem Seilverschleiß führen, während das richtige Profil mit kontrollierter Oberflächenstruktur für einen stabileren Kontaktzustand sorgt.
Beschichtung und Korrosionsschutz
Riemenscheiben aus Gussstahl, die im Freien oder in feuchten und korrosiven Umgebungen verwendet werden, erfordern möglicherweise Schutzbeschichtungen. Zu den gängigen Optionen gehören::
- Epoxidbeschichtungen
- Polyurethanbeschichtungen
- Zinkreiche Grundierungen
- Weitere industrielle Korrosionsschutzsysteme
Für den Marine- oder Offshore-Einsatz, Je nach Umgebungseinwirkung und Beschichtungsspezifikation können aggressivere Korrosionsschutzsysteme spezifiziert werden.
Die Seilkontaktrille wird oft anders behandelt als berührungslose Oberflächen. Die Beschichtungsdicke darf die Rillenabmessungen nicht verändern oder den Sitz des Seils beeinträchtigen.
Bei Anwendungen, bei denen Maßgenauigkeit entscheidend ist, Die Nut kann daher unbeschichtet bleiben oder einer sorgfältig kontrollierten Behandlung unterzogen werden.
Seilkompatibilität
Oberflächenbeschaffenheit und Rillengeometrie müssen letztendlich zusammen mit der Seilspezifikation berücksichtigt werden. Drahtseile und Kunststoffseile erfordern nicht unbedingt identische Rillenkonstruktionen.
Für Drahtseil, Die Nut sollte ausreichend Halt bieten und gleichzeitig ein übermäßiges Einklemmen oder Verformen vermeiden.
Synthetische Seile können aufgrund ihrer geringeren Biegesteifigkeit und ihres unterschiedlichen Kontaktverhaltens eine andere Rillengeometrie und Oberflächenbeschaffenheit erfordern.
daher, Der Seilrollenhersteller sollte den Seildurchmesser bestätigen, Konstruktion, Material, Betriebslast, und Betriebsbedingungen vor der endgültigen Nutbearbeitung und Oberflächenbehandlung.
Dadurch wird sichergestellt, dass die fertige Stahlgussrolle als integrierter Teil des Seilhandhabungssystems und nicht als isolierte rotierende Komponente konzipiert ist.
6. Wichtige Qualitätsanforderungen für Riemenscheiben aus Gussstahl
Qualitätsanforderungen an Riemenscheiben aus Stahlguss basieren auf der Sicherheit, Zuverlässigkeit, und Lebensdauer. Folgendes ist wesentlich.
Materialzertifizierung. Chemische Zusammensetzung und mechanische Eigenschaften müssen überprüft und dokumentiert werden. Analysezertifikate und mechanische Testberichte sollten jeder Produktionscharge beiliegen.
Innere Solidität. Gussteile müssen frei von schädlichen Mängeln wie Schrumpfporosität sein, Gasporosität, Einschlüsse, und Risse. Zur Überprüfung der internen Qualität werden zerstörungsfreie Prüfungen eingesetzt.
Maßgenauigkeit. Rillenprofil, Bohrungsgröße, Konzentrizität, Auslaufen, Die Abmessungen der Keilnuten müssen den Zeichnungsanforderungen entsprechen. Es sollten Berichte zur Maßkontrolle vorgelegt werden.
Oberflächenqualität. Die Rillen- und Bohrungsoberflächen müssen frei von Mängeln sein, die das Seil beschädigen oder eine Fehlausrichtung verursachen könnten. Die Oberflächenrauheit sollte gemessen und dokumentiert werden.
Überprüfung der Wärmebehandlung. Härteprüfung und, bei Bedarf, Mikrostrukturuntersuchungen bestätigen, dass die Wärmebehandlung korrekt durchgeführt wurde.
Belastungstest. Für kritische Anwendungen, Zur Überprüfung der Festigkeit und Sicherheit können Probelasttests oder zerstörende Tests erforderlich sein.
7. Anwendungen von kundenspezifischen Stahlguss-Riemenscheiben
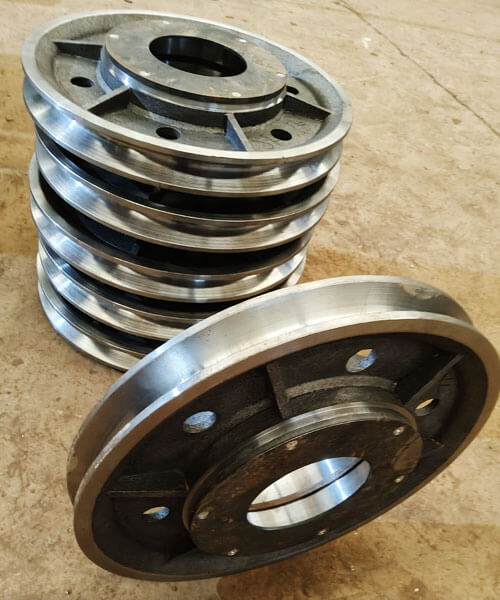
Kräne und Hebezeuge
Kräne sind eine der wichtigsten Anwendungen für Riemenscheiben aus Gussstahl.
Seilscheiben in Hebesystemen übertragen wiederholt Lasten vom Drahtseil auf die Welle oder Lagerbaugruppe und können beim Heben einer Stoßbelastung ausgesetzt sein, Senkung, Beschleunigung, und anhalten.
Es werden kundenspezifische Riemenscheiben aus Gussstahl verwendet:
- Brückenkräne
- Portalkräne
- Mobilkrane
- Turmdrehkrane
- Hafenkräne
- Kranblöcke und Hakenanordnungen
- Winden- und Einschersysteme
Für Krananwendungen, das Rillenprofil, Beziehung zwischen Scheibendurchmesser und Seildurchmesser, Bohrung, and structural integrity must be matched to the lifting system.
Bergbaugeräte
Mining machinery imposes particularly severe conditions on mechanical components because of high loads, abrasive dust, Auswirkungen, continuous operation, and difficult maintenance environments.
Cast steel pulleys and sheaves can be used in hoisting equipment, rope-handling systems, Förderer, and other heavy-duty machinery.
In applications involving severe impact and abrasion, material selection and surface hardness may become particularly important.
Bau- und Materialtransportgeräte
Construction machinery often incorporates pulley systems for lifting, Positionierung, tensioning, or redirecting wire rope.
Zu den typischen Anwendungen gehören::
- Construction hoists
- Material-handling systems
- Winches
- Lifting attachments
- Cable-guiding systems
- Specialized handling machinery
Custom casting is particularly useful when a standard pulley cannot meet the required dimensional or mounting configuration.
Marine- und Offshore-Ausrüstung
Meeres- und Offshore-Umgebungen verbinden mechanische Belastung mit Feuchtigkeit, Salzwasserexposition, Korrosion, und eingeschränkter Zugang für Wartungsarbeiten.
Es können kundenspezifische Riemenscheiben aus Gussstahl eingebaut werden:
- Schiffskräne
- Offshore-Hebeausrüstung
- Schiffswinden
- Festmachersysteme
- Deckmaschinen
- Kabel- und Seilhandhabungsgeräte
Für diese Anwendungen, Das Material und das Korrosionsschutzsystem sollten entsprechend der tatsächlichen Meeresumgebung ausgewählt werden.
Rostfreier Stahlguss kann in Betracht gezogen werden, wenn Korrosionsbeständigkeit eine Hauptanforderung ist.
Öl- und Gasausrüstung
Öl- und Gasanlagen können Riemenscheiben und Seilscheiben hohen Belastungen aussetzen, Vibration, korrosive Atmosphäre, und kontinuierliche Betriebszyklen.
Beim Heben können kundenspezifische Gussstahlkomponenten verwendet werden, Heben, und spezielle Materialtransportgeräte.
Wenn die Anwendung sicherheitskritisch ist, die Materialspezifikation, ZfP-Anforderungen, Wärmebehandlung, und Rückverfolgbarkeit sollten im Voraus definiert werden.
Industriemaschinen
Kundenspezifische Riemenscheiben werden auch in Industrieanlagen verwendet:
- Kabelrouting
- Spannsysteme
- Hebezeuge
- Fördersysteme
- Spezialisierte Übertragungsausrüstung
- Automatisierte Handhabungsmaschinen
Der Hauptvorteil eines kundenspezifischen Designs besteht darin, dass die Riemenscheibe um die gesamte Geräteschnittstelle herum entwickelt werden kann, anstatt die Ausrüstung zu zwingen, eine Standardriemenscheibe aufzunehmen.
8. Kernvorteile von Präzisionsstahlguss-Riemenscheiben
Riemenscheiben aus Präzisionsgussstahl bieten gegenüber Alternativen mehrere Vorteile.
- Hohe Kraft und Zähigkeit: Stahlguss hält hohen Belastungen stand, Auswirkungen, und Ermüdung besser als Gusseisen oder Aluminium.
- Designflexibilität: Das Gießen ermöglicht komplexe Formen, integrierte Funktionen, und optimierte Materialverteilung.
- Nah-Netz-Form: Das Gießen reduziert die Bearbeitungszeit und den Materialabfall im Vergleich zur Fertigung aus Platten oder Stangen.
- Schweißbarkeit: Stahlgussteile können geschweißt und repariert werden, im Gegensatz zu Gusseisen.
- Skalierbarkeit: Das Gießen ist sowohl für kleine als auch für große Produktionsserien wirtschaftlich, und für sehr große Riemenscheiben wäre die Herstellung schwierig.
- Konsistente Qualität: Ein kontrollierter Gießprozess erzeugt wiederholbare Eigenschaften und Abmessungen.
- Anpassung: Legierungen, Wärmebehandlungen, und die Bearbeitung kann auf die Anwendung zugeschnitten werden.
- Kosteneffizienz: Für viele Anwendungen, Riemenscheiben aus Gussstahl bieten die beste Kombination aus Leistung und Gesamtkosten.
9. Gussstahl-Riemenscheiben im Vergleich zu Gusseisen-Riemenscheiben
Sowohl Gussstahl- als auch Gusseisenscheiben können durch Gießen hergestellt werden, sondern ihr mechanisches Verhalten, Schlagfestigkeit, Belastbarkeit, und typische Servicebedingungen unterscheiden sich erheblich.
| Kernmerkmal | Riemenscheibe aus Gussstahl | Riemenscheibe aus Gusseisen |
| Stärke | Hohe Zug- und Streckgrenze; geeignet für stark beanspruchte Bauteile | Im Allgemeinen niedriger, speziell für Grauguss |
| Zähigkeit | Hohe Zähigkeit und bessere Widerstandsfähigkeit gegen Stoßbelastungen | Geringere Zähigkeit; Grauguss ist relativ spröde |
| Schlagfestigkeit | Hervorragend geeignet für wiederholtes oder plötzliches Laden | Begrenzt unter schweren Aufprallbedingungen |
| Duktilität | Erhebliche plastische Verformungsfähigkeit vor dem Bruch | Niedrig für Grauguss; stark klassenabhängig |
| Ermüdungsleistung | Generally better for cyclic and dynamic loading | More limited, particularly where stress concentrations exist |
| Verschleißfestigkeit | Can be improved through alloy selection and heat treatment | Good in some cast iron grades, especially under stable sliding or abrasive conditions |
Bearbeitbarkeit |
Gut, but harder alloys may require controlled CNC machining | Im Allgemeinen ausgezeichnet, particularly for gray cast iron |
| Casting Capability | Geeignet für komplex, integrated load-bearing geometries | Excellent castability and suitable for complex shapes |
| Wärmebehandlung | Can be normalized, geglüht, gelöscht und gemildert, or surface hardened depending on grade | Heat-treatment options depend strongly on iron grade and are generally more limited for gray iron |
| Heavy-Duty Service | Well suited to cranes, Bergbau, hoists, and severe-duty machinery | Better suited to lighter or more stable loading conditions |
| Frakturverhalten | More tolerant of overload and impact before fracture | More susceptible to brittle fracture under excessive shock |
| Materialkosten | Im Allgemeinen höher | Im Allgemeinen niedriger |
| Bester Kernvorteil | Stärke, Zähigkeit, und Zuverlässigkeit unter anspruchsvollen Belastungen | Kosteneffizienz, Gussbarkeit, und Bearbeitbarkeit |
10. Warum sollten Sie sich für DEZE als Hersteller kundenspezifischer Stahlguss-Riemenscheiben entscheiden??
DIESE Technologie bietet Herstellung kundenspezifischer Riemenscheiben aus Gussstahl Vom Präzisionsguss über die CNC-Bearbeitung bis zur Endkontrolle, Dadurch kann die komplette Komponente innerhalb eines integrierten Fertigungsworkflows entwickelt und produziert werden.
Unser Fertigungsansatz beginnt mit der technischen Überprüfung und Materialauswahl, gefolgt von der Musterentwicklung, Formenbau, Kontrolliertes Schmelzen und Gießen von Stahl, Erstarrung, Wärmebehandlung, Präzisionsbearbeitung, und Qualitätsprüfung.
Je nach Belastung können verschiedene Stahlguss-Materialsysteme ausgewählt werden, Aufprallbedingungen, Temperatur, tragen, und Korrosionseinwirkung.
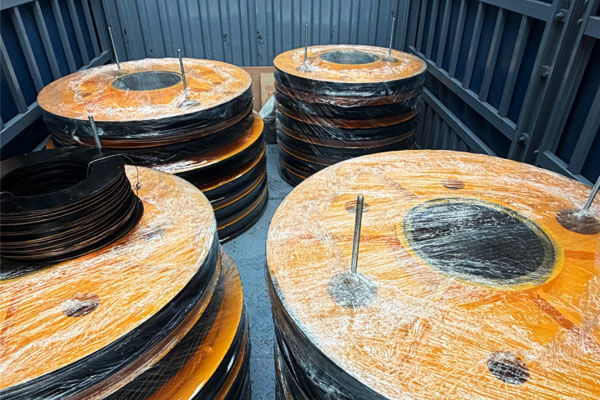
Wo erforderlich, Der Herstellungsprozess kann eine Härteprüfung und eine entsprechende zerstörungsfreie Prüfung umfassen, inklusive PT, Mt, UT, oder RT, entsprechend der Komponentenspezifikation.
Das Ziel besteht nicht einfach darin, einen Rohguss zu liefern. Es geht darum, eine fertige, maßgeschneiderte Riemenscheibe mit kontrollierten Materialeigenschaften bereitzustellen, genaue Funktionsgeometrie, gleichmäßige Bearbeitung, und nachvollziehbare Qualitätsdokumentation.
11. Abschluss
Kundenspezifische Riemenscheiben aus Gussstahl sind technische Komponenten für Anwendungen mit hoher Tragfähigkeit, Schlagfestigkeit, Leistung tragen, Dimensionsgenauigkeit, und langfristige Zuverlässigkeit sind wichtig.
Ihre Leistung hängt von der Gesamtqualität des Materials ab, Gießen, Wärmebehandlung, Bearbeitung, und Inspektion.
Präzisionsguss bietet einen effizienten Weg zur Herstellung komplexer Riemenscheibengeometrie mit integrierter Riemenscheiben- und Nabenstruktur und reduziert gleichzeitig unnötige Bearbeitung.
Durch die anschließende CNC-Bearbeitung werden die kritischen Maße der Seilrille ermittelt, Bohrung, Keilnut, Nabe, und Montageflächen.
Eine Wärmebehandlung kann dann für das erforderliche Festigkeitsgleichgewicht sorgen, Härte, und Zähigkeit, während die Inspektion die Integrität und Maßhaltigkeit des Gussteils bestätigt.
Für Kran, Bergbau, Konstruktion, Marine, Off-Shore-, Öl und Gas, und Industriemaschinenanwendungen, Die richtige Umlenkrolle sollte entsprechend der Seilspezifikation ausgewählt werden, Ladezustand, Betriebsumgebung, und anwendbare technische Anforderungen.
Eine ordnungsgemäß konstruierte Riemenscheibe aus Stahlguss ist nicht einfach ein Rad mit einer Rille; Es handelt sich um ein tragendes Bauteil, dessen Geometrie und Materialbeschaffenheit direkten Einfluss auf die Zuverlässigkeit des gesamten Seilfördersystems haben.
FAQs
Was ist der Unterschied zwischen Gussstahl- und Gusseisenriemenscheiben??
Stahlguss weist eine höhere Festigkeit und Zähigkeit auf und ist schweißbar.
Gusseisen ist billiger und leichter zu bearbeiten, aber spröder und lässt sich nicht gut schweißen.
Was ist das Rillenprofil einer Riemenscheibe??
Das Rillenprofil ist die Form des Kanals, in dem das Seil oder Kabel sitzt.
Es muss zum Seildurchmesser und zur Seilkonstruktion passen, um einen ordnungsgemäßen Sitz zu gewährleisten, minimieren Sie den Verschleiß, und Entgleisungen verhindern.
Warum ist eine Wärmebehandlung für Riemenscheiben aus Gussstahl wichtig??
Die Wärmebehandlung kontrolliert die Festigkeit, Härte, Zähigkeit, und Eigenspannungen. Es stellt sicher, dass die Riemenscheibe ihren Betriebslasten ohne vorzeitigen Ausfall standhält.
Wie wird die Qualität der Riemenscheibe überprüft??
Die Qualität wird durch Materialzertifizierung überprüft, dimensionale Inspektion, Nicht-zerstörerische Tests (Farbstoffpenetrant, magnetisches Teilchen, Ultraschall-, radiografisch), Härteprüfung, und Lasttests, sofern erforderlich.
Können Stahlguss-Riemenscheiben repariert werden??
Ja. Stahlgussteile können geschweißt und repariert werden, im Gegensatz zu Gusseisen. Repairs should be performed by qualified welders using approved procedures.
Welche Oberflächenbeschaffenheit ist für eine Riemenscheibenrille erforderlich??
The required finish depends on the rope type, Betriebsbedingungen, and design specification.
A machined groove around RA 1,6-3,2 μm may be appropriate for some applications, but there is no universal roughness value for every pulley.
Warum ist die Konzentrizität für eine Riemenscheibe wichtig??
The bore and rope groove must maintain an appropriate positional relationship. Excessive eccentricity or runout can cause uneven rotation, unstable rope movement, Vibration, and nonuniform loading.

