
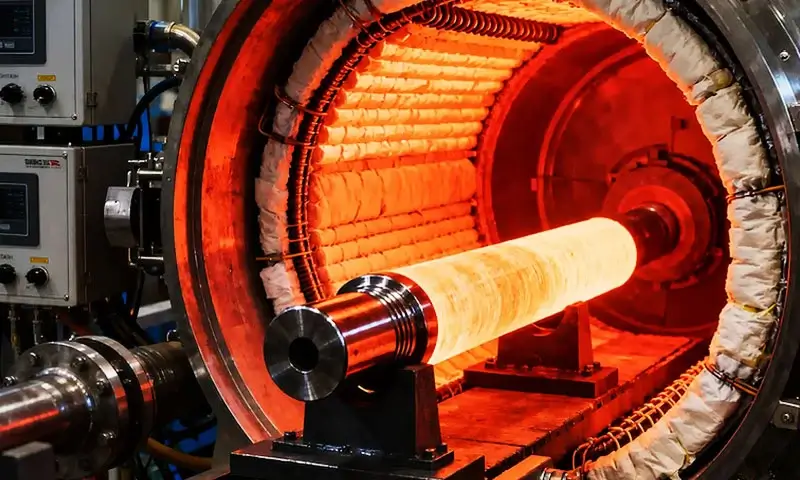
Das Anlassen ist einer der grundlegendsten, aber häufig missverstandenen Wärmebehandlungsprozesse in der Metallherstellung.
Nahezu jedes vergütete Stahlbauteil wird als obligatorischer Sekundärvorgang nach dem Abschrecken einem Anlassen unterzogen, Dennoch halten es viele Ingenieure und Produktionsteams für trivial, standardisierter Schritt statt eines präzisionsgesteuerten Prozesses, der die Endfestigkeit definiert, Zähigkeit, innerer Stresszustand, und Lebensdauer.
In der Praxis, Abschrecken sperrt hart ein, spröde, spannungsbelastetes martensitisches Gefüge, das für die meisten technischen Anwendungen funktionell unbrauchbar ist.
Durch Anlassen – eine sorgfältig kontrollierte Erwärmung unterhalb der kritischen Umwandlungstemperatur – wird die Mikrostruktur im abgeschreckten Zustand so angepasst, dass die exakte Balance der Härte erreicht wird, Zähigkeit, Dimensionsstabilität, und Ermüdungsfestigkeit, die für den Betrieb erforderlich sind.
Daher wird bei der Herstellung von Werkzeugstählen häufig das Anlassen eingesetzt, Gesenkstähle, Frühlingsstähle, Lagerkomponenten, Getriebe, Wellen, Automobilteile, Formen, und strukturelle Maschinenkomponenten.
1. Was ist Temperieren??
In der Metallurgie, Temperierung ist ein Wärmebehandlungsprozess, bei dem eine zuvor gehärtete Eisenlegierung erneut auf eine Temperatur erhitzt wird unter der niedrigeren kritischen Temperatur (A₁), für einen bestimmten Zeitraum gehalten werden, und dann unter kontrollierten Bedingungen abgekühlt.
Für schlicht-Kohlenstoffstähle, Die mit der A₁-Linie verbundene Eutektoidtemperatur beträgt ungefähr 727°C (1341°F), Die tatsächlichen kritischen Temperaturen variieren jedoch je nach chemischer Zusammensetzung.
Das Anlassen wird hauptsächlich nach dem Abschrecken angewendet, um die martensitische Struktur im abgeschreckten Zustand zu modifizieren.
Die Hauptziele bestehen darin, Sprödigkeit und Eigenspannung zu reduzieren und gleichzeitig ein angemessenes Maß an Härte und Festigkeit beizubehalten.
Durch Auswahl der Anlasstemperatur und Haltezeit, Hersteller können das Gleichgewicht zwischen Härte anpassen, Zähigkeit, Duktilität, Verschleißfestigkeit, und Dimensionsstabilität.

Zu den Haupteffekten des Temperns gehören::
| Objektiv | Wirkung des Temperns |
| Sprödigkeit reduzieren | Verbessert die Zähigkeit und Bruchfestigkeit |
| Härtespannungen abbauen | Reduziert Eigenspannungen und das Risiko einer verzögerten Rissbildung |
| Härte einstellen | Senkt die übermäßige Härte im abgeschreckten Zustand auf das erforderliche Niveau |
| Verbessern Sie die Duktilität | Ermöglicht eine größere plastische Verformung vor dem Versagen |
| Stabilisieren Sie die Mikrostruktur | Reduziert Maßänderungen bei späteren Wartungsarbeiten |
| Kontrollieren Sie die Serviceleistung | Stellt die erforderliche Kraftkombination her, Zähigkeit, und Verschleißfestigkeit |
Die Anlasstemperatur wird entsprechend der Stahlsorte und den gewünschten Endeigenschaften gewählt.
A Niedertemperatur-Temperament kann verwendet werden, wenn eine hohe Härte beibehalten werden muss, wohingegen eine höhere Anlasstemperatur im Allgemeinen zu einer höheren Zähigkeit und Duktilität mit einer entsprechenden Verringerung der Härte führt.
Anlassen ist nicht mit Glühen zu verwechseln. Das Glühen dient normalerweise dazu, Stahl weicher zu machen und eine relativ stabile Form zu erreichen, duktile Mikrostruktur, häufig ist eine Erwärmung über eine kritische Umwandlungstemperatur mit anschließender langsamer Abkühlung erforderlich.
Temperieren, im Gegensatz, wird auf gehärteten Stahl angewendet und unterhalb des kritischen Umwandlungsbereichs durchgeführt, um den gehärteten Zustand zu modifizieren, anstatt ihn vollständig zu beseitigen.
In der praktischen Stahlherstellung, Unter Anlassen versteht man daher am besten eine kontrollierte Anpassung der durch Abschrecken erzeugten Mikrostruktur.
Das Ziel besteht nicht einfach darin, gehärteten Stahl weicher zu machen, sondern um eine übermäßig spröde Struktur im abgeschreckten Zustand in eine umzuwandeln, die eine nützlichere technische Kombination von Eigenschaften bietet.
2. Warum Tempern notwendig ist: Die Wissenschaft hinter vergütetem Stahl
Temperierung verstehen, Man muss zunächst verstehen, was das Abschrecken bewirkt.
Wenn Stahl in das Austenitphasenfeld erhitzt wird – je nach Zusammensetzung typischerweise auf über 800–900 °C – wird seine Kristallstruktur kubisch-flächenzentriert (FCC).
Austenit kann erhebliche Mengen Kohlenstoff lösen. Wenn der Stahl dann schnell abgekühlt wird, normalerweise im Wasser, Öl, oder Polymer, Die Kohlenstoffatome haben keine Zeit auszudiffundieren.
Die Kristallstruktur versucht, sich in eine kubisch raumzentrierte Struktur umzuwandeln (BCC) Ferrit, aber der eingeschlossene Kohlenstoff verzerrt das Gitter in ein raumzentriertes Tetragonal (BCT) Struktur bekannt als Martensit.
Martensit zeichnet sich aus durch:
- Sehr hohe Härte.
- Hohe Streckgrenze.
- Geringe Duktilität und Zähigkeit.
- Hohe Eigenspannungen.
- Tendenz zur verzögerten Rissbildung.
- Das Vorhandensein von Restaustenit in vielen Legierungen.
In diesem abgeschreckten Zustand, Stahl ist für den praktischen Einsatz oft zu spröde. Ein Schneidwerkzeug könnte abplatzen. Bei der Montage könnte eine Welle reißen. Der Zahnradzahn könnte bei Stoßbelastung brechen.
Das Tempern verringert diese Risiken, indem es eine kontrollierte Diffusion und mikrostrukturelle Neuordnung ermöglicht.
Die Notwendigkeit der Temperierung ist daher sowohl wissenschaftlicher als auch praktischer Natur.
Wissenschaftlich, Dadurch kann sich der Stahl dem Gleichgewicht nähern, indem die Gitterspannung verringert und Karbide ausgeschieden werden. Praktisch, Dadurch kann der Stahl den realen Einsatzbedingungen standhalten.
3. Was sind die wichtigsten Tempertemperaturbereiche??
Die Anlasstemperatur ist eine der wichtigsten Variablen bei der Wärmebehandlung von Stahl, da sie das Ausmaß der Mikrostrukturveränderung nach dem Abschrecken direkt steuert.
Mit steigender Anlasstemperatur, Kohlenstoffdiffusion, Karbidniederschlag, Erholung, und die Umwandlung des Restaustenits wird im Allgemeinen stärker ausgeprägt.
Es gibt keinen einheitlichen Temperaturbereich, der für jeden Stahl gilt.
Temperatur mit niedriger Temperatur
Das Anlassen bei niedriger Temperatur wird häufig verwendet, wenn das Bauteil ein hohes Maß an Härte und Verschleißfestigkeit beibehalten und gleichzeitig die mit frischem Martensit verbundene Sprödigkeit verringern muss.
Typische Temperaturen liegen bei ca 150–250 ° C. (300–480°F), Der geeignete Bereich hängt jedoch vom Stahl ab.
In diesem Stadium, Kohlenstoff beginnt sich aus übersättigtem Martensit neu zu verteilen, Es können sich feine Karbidphasen bilden, und Eigenspannungen durch das Abschrecken werden reduziert.
Der Härteabbau ist im Vergleich zum Anlassen bei höheren Temperaturen in der Regel begrenzt.
Diese Behandlung ist üblich für Anwendungen wie z:
- Schneidwerkzeuge
- Stirbt
- Verschleißfeste Komponenten
- Bestimmte Lagerkomponenten
- Teile aus Werkzeugstahl mit hoher Härte
Der Nachteil besteht darin, dass die Zähigkeit im Vergleich zu mittelmäßig relativ begrenzt bleibt- oder Hochtemperatur-Temperierbedingungen.
Temperatur mit mittlerer Temperatur
Anlassen bei mittlerer Temperatur, etwa 250–450 ° C. (480–840°F), erzeugt eine stärkere Modifikation der abgeschreckten Mikrostruktur.
Die Karbidausscheidung wird stärker entwickelt, Martensit wird weniger übersättigt, und innere Spannungen nehmen weiter ab.
Dieser Bereich kann nützlich sein, wenn eine Komponente eine ausgewogenere Kombination erfordert Stärke, Härte, Zähigkeit, und Verschleißfestigkeit.
Die genaue Reaktion variiert erheblich je nach Stahl. Einige Stähle weisen in bestimmten Temperaturbereichen auch Anlassversprödungserscheinungen auf, Dies bedeutet, dass sowohl die Anlasstemperatur als auch die anschließende Abkühlpraxis Aufmerksamkeit erfordern können.
Hochtemperaturtemperatur
Das Hochtemperaturanlassen erfolgt im Allgemeinen bei ca 450–700 ° C. (840–1290°F), vorausgesetzt, die Temperatur bleibt für den jeweiligen Stahl angemessen und liegt unterhalb des relevanten kritischen Umwandlungsbereichs.
Bei diesen Temperaturen, Die Mikrostruktur erfährt eine viel umfassendere Erholung und Karbidentwicklung.
Eigenspannungen werden deutlich reduziert, und das Material entwickelt im Allgemeinen eine deutlich höhere Zähigkeit und Duktilität als im abgeschreckten oder niedrig angelassenen Zustand.
Hochtemperaturanlassen wird häufig mit vergüteten Baustählen in Verbindung gebracht, Legierungsstähle, Wellen, Getriebe, druckführende Bauteile, und stark beanspruchte Maschinenteile.
Ein besonders wichtiger Unterschied besteht darin, dass das Anlassen bei hohen Temperaturen nicht unbedingt eine schlechte Festigkeit bedeutet.
Richtig legierte und wärmebehandelte Stähle können eine beträchtliche Streckgrenze und Zugfestigkeit beibehalten und gleichzeitig eine wesentlich bessere Bruchfestigkeit erreichen.
Sekundärhärtung beim Anlassen
Bestimmte hochlegierte Werkzeugstähle verhalten sich anders. Anstatt dass die Härte mit zunehmender Anlasstemperatur kontinuierlich abnimmt, sie können a zeigen Sekundärhärtungsspitze, oft in einem höheren Temperierbereich.
Dies tritt auf, wenn Elemente wie Chrom legiert werden, Molybdän, Wolfram, oder Vanadium-Niederschlag als fein, stabile Hartmetalllegierung.
Diese Partikel behindern die Versetzungsbewegung und können die Härte erhöhen oder erhalten.
Sekundärhärten ist besonders wichtig für Schnellarbeitsstähle und ausgewählte Werkzeugstähle, die für den Einsatz bei erhöhten Temperaturen vorgesehen sind.
4. Was ist der Temperierungsprozess??
Der Anlassprozess ist ein kontrollierter Wärmezyklus, der nach dem Härten oder einer anderen Behandlung durchgeführt wird, die eine ausreichend gehärtete Mikrostruktur erzeugt hat.
Obwohl das Verfahren unkompliziert erscheint, Um konsistente Ergebnisse zu erzielen, ist eine Kontrolle der Temperatur erforderlich, Zeit, Ofengleichmäßigkeit, Laden, Kühlung, und der Zustand des vergüteten Stahls.
Eine typische industrielle Temperierungssequenz kann wie folgt dargestellt werden::
Abschrecken → Übergang zum Anlassen → Erhitzen → Einweichen → Kontrollierte Abkühlung → Inspektion

Schritt 1: Lösche den Stahl
Das Anlassen beginnt normalerweise mit einem ordnungsgemäß abgeschreckten Bauteil.
Der Stahl wird zunächst austenitisiert und dann schnell mit einer ausreichenden Geschwindigkeit abgekühlt, um die gewünschte gehärtete Struktur zu erzeugen.
Das Abschreckmedium kann Folgendes umfassen::
- Öl
- Wasser
- Polymerlösung
- Druckgas
- Geschmolzenes Salz
Das richtige Medium hängt von der Legierung und der Bauteilgeometrie ab.
Ziel ist es, die erforderliche Härtbarkeit und Mikrostruktur zu erreichen und gleichzeitig Risse und Verformungen zu minimieren.
Schritt 2: Übertragen Sie das Bauteil in den Temperofen
Nach dem Abschrecken, Das Bauteil sollte entsprechend dem vorgegebenen Produktionsverfahren vergütet werden.
Für viele Jahrgangsstufen, Ein sofortiges Anlassen ist wünschenswert, da der frisch abgeschreckte Zustand hohe Eigenspannungen aufweist.
Beim Transfervorgang müssen außerdem unnötige Thermoschocks oder unkontrollierte Abkühlungen vermieden werden, die den Endzustand der Wärmebehandlung beeinträchtigen könnten.
Für kritische Komponenten, Ofenaufzeichnungen sollten den tatsächlichen Temperaturzyklus dokumentieren und sich nicht nur auf den Ofensollwert verlassen.
Schritt 3: Auf die angegebene Anlasstemperatur erhitzen
Das Bauteil wird auf die gewählte Anlasstemperatur erwärmt, was ungefähr variieren kann 150°C bis 700 °C je nach Stahl.
Die Erwärmung sollte ausreichend kontrolliert werden, um übermäßige Temperaturgradienten zu verhindern, insbesondere bei großen oder komplexen Bauteilen.
Der Ofen sollte geeignet sein:
- Temperaturgleichmäßigkeit
- Atmosphärenkontrolle, wo erforderlich
- Lastzirkulation
- Instrumentenkalibrierung
- Temperaturaufzeichnung
Für eine präzise Wärmebehandlung, Die tatsächliche Werkstücktemperatur ist wichtiger als die programmierte Ofentemperatur.
Schritt 4: Bei Temperatur einweichen
Sobald das Bauteil die erforderliche Temperatur erreicht hat, es wird für einen bestimmten Zeitraum aufbewahrt.
Während dieser Einweichphase, Das Gefüge erfährt die dem Stahl entsprechenden Anlassreaktionen:
- Kohlenstoffumverteilung
- Karbidausfällung
- Martensitzersetzung
- Stressentspannung
- Matrixwiederherstellung
- Restaustenit-Umwandlung
- Legierungskarbidausscheidung in sekundärhärtenden Stählen
Die erforderliche Einweichzeit hängt von der Bauteilgröße ab, Geometrie, Legierung, Ofentyp, und anwendbare Spezifikation.
Schritt 5: Kontrollierte Kühlung
Nach der erforderlichen Haltezeit, Das Bauteil wird entsprechend der Prozessspezifikation gekühlt.
Viele Stähle können nach dem Anlassen an der Luft abgekühlt werden, während bestimmte Legierungssysteme oder kritische Komponenten möglicherweise eine spezielle Kühlpraxis erfordern.
Kühlbedingungen können die Dimensionsstabilität beeinflussen und, in einigen Stählen, Anfälligkeit für Versprödung des Temperaments. daher, „Abkühlen“ sollte nicht als unbedeutender letzter Schritt betrachtet werden.
Schritt 6: Wiederholen Sie das Tempern bei Bedarf
Einige Stähle erfordern doppelte oder dreifache Temperierung eher als ein einzelner Zyklus.
Wiederholtes Tempern kann dazu verwendet werden:
- Restaustenit weiter stabilisieren
- Zustand neu gebildeter Martensit nach Restaustenit-Umwandlung
- Verbessern Sie die Dimensionsstabilität
- Entwickeln Sie eine stabilere Hartmetallstruktur
- Erzielen Sie konsistente Eigenschaften im gesamten Bauteil
Diese Praxis kommt vor allem bei hochlegierten Werkzeugstählen häufig vor.
5. Warum erfordern manche Stähle eine doppelte oder dreifache Härtung??
Für viele vergütete Stähle reicht ein einziger Anlasszyklus aus, aber hochlegiert Werkzeugstähle und bestimmte Stähle mit hohem Kohlenstoffgehalt erfordern oft zwei oder sogar drei Anlasszyklen.
Der Hauptgrund liegt darin, dass die erste Anlassbehandlung die Stabilität des Restaustenits verändern und beim anschließenden Abkühlen frischen Martensit erzeugen kann.
Ein zweites oder drittes Anlassen vergütet dann diesen neu gebildeten Martensit und verbessert die Stabilität der endgültigen Mikrostruktur.
Zurückgebliebener Austenit ist der Hauptgrund
Nach dem Abschrecken, Einige Stähle behalten einen Teil des ursprünglichen Austenits, da die martensitische Umwandlung nicht vollständig erfolgt.
Dies ist insbesondere bei Stählen relevant, die einen relativ hohen Anteil an Kohlenstoff und Legierungselementen enthalten.
Während des ersten Temperierzyklus, die Stabilität des Restaustenits kann sich ändern. Beim Abkühlen nach dem Tempern, Ein Teil dieses Restaustenits kann sich in umwandeln frisch, ungehärteter Martensit.
Dadurch entsteht ein neues Problem: obwohl der ursprüngliche Martensit angelassen wurde, der neu gebildete Martensit hat dies nicht getan.
Daher wird ein zweiter Anlasszyklus verwendet, um diesen frischen Martensit zu vergüten.
Warum ist frischer Martensit ein Problem??
Frischer Martensit weist dieselben grundsätzlichen Nachteile auf wie das ursprüngliche, abgeschreckte Gefüge:
- Hohe Härte
- Hohe Eigenspannung
- Niedrige Duktilität
- Relativ schlechte Zähigkeit
- Erhöhte Rissanfälligkeit
Wenn diese Struktur unbehandelt bleibt, kann es zu lokalen Schwankungen in Härte und Zähigkeit kommen. Aus Präzisionswerkzeugstählen, es kann auch zur Dimensionsinstabilität beitragen.
Durch doppeltes Anlassen wird daher sichergestellt, dass sowohl der ursprüngliche Martensit als auch der nach dem ersten Anlasszyklus gebildete Martensit ordnungsgemäß angelassen werden.
Wann wird Dreifachtemperierung verwendet??
Wenn ein noch höherer Grad an mikrostruktureller Stabilisierung erforderlich ist, kommt die Dreifachvergütung zum Einsatz.
Besonders häufig kommt es bei einigen Schnellarbeitsstählen vor, Warmarbeitsstähle, und hochlegierte Gesenkstähle, Abhängig von der Wärmebehandlungsspezifikation des Herstellers.
Ein dritter Zyklus kann ausgewählt werden:
- Restaustenit weiter stabilisieren
- Temperieren Sie neu gebildeten Martensit
- Verfeinern Sie das Gleichgewicht zwischen Härte und Zähigkeit
- Verbessern Sie die Dimensionsstabilität
- Stellen Sie den erforderlichen Sekundärhärtezustand her
Die Dreifachvergütung sollte nicht automatisch angewendet werden. Dies ist nur dann gerechtfertigt, wenn die Stahlsorte und die erforderlichen Eigenschaften dies erfordern.
Typische Stähle, die wiederholtes Anlassen erfordern
Wiederholtes Anlassen ist besonders relevant für Stähle wie z:
- H13-Warmarbeitsstahl
- Schnellarbeitsstähle
- Hochlegierte Kaltarbeitsstähle
- Ausgewählte Warmarbeits- und Gesenkstähle
- Bestimmte ausscheidungs- oder sekundärhärtende Werkzeugstähle
Die tatsächliche Anzahl der Anlasszyklen sollte sich immer an der jeweiligen Stahlsorte und dem qualifizierten Wärmebehandlungsverfahren orientieren. Mehr Zyklen bedeuten nicht automatisch eine bessere Leistung.
6. Was ist Sekundärhärtung beim Anlassen??
Sekundärhärtung ist ein Phänomen, bei dem bestimmte hochlegierte Stähle beim Anlassen bei relativ hohen Temperaturen eine erhöhte Härte entwickeln, obwohl normales Anlassen von Kohlenstoffstählen im Allgemeinen zu einer Abnahme der Härte führt.
Dieses Verhalten ist charakteristisch für Stähle, die erhebliche Mengen an karbidbildenden Legierungselementen enthalten, insbesondere Molybdän, Wolfram, Vanadium, und Chrom.
Warum kommt es zur Sekundärhärtung??
Beim konventionellen Tempern, Die Härte von abgeschrecktem Martensit nimmt normalerweise ab, wenn Kohlenstoff die übersättigte Matrix verlässt und die Karbide stabiler werden.
In hochlegierten Werkzeugstählen, Jedoch, Bei höheren Anlasstemperaturen kann ein anderer Prozess ablaufen. Legierungselemente diffundieren und bilden sich sehr fein Legierungskarbide.
Diese Ausscheidungen können der Versetzungsbewegung äußerst wirksam entgegenwirken.
Die daraus resultierende Verstärkung kann dies ausgleichen, und manchmal überschreiten, der Härteverlust während früherer Phasen des Anlassens.
Die allgemeine Reihenfolge ist:
Abschrecken → anfängliches Anlassen/Erweichen → Legierungskarbid-Ausscheidung → sekundäres Härten
Beteiligte Legierungselemente
Zu den wichtigsten Elementen gehören:
| Legierungselement | Rolle bei der Sekundärhärtung |
| Mo | Fördert die Ausscheidung feiner Legierungskarbide und verbessert die Anlassbeständigkeit |
| W | Bildet in geeigneten Werkzeugstählen stabile wolframreiche Karbide |
| V | Erzeugt sehr harte Vanadiumkarbide mit starker Festigungswirkung |
| Cr | Trägt zur Legierungskarbidbildung bei und verbessert die Härtbarkeit und Anlassbeständigkeit |
| Co | Kann die Sekundärhärtung indirekt verbessern, indem es das Matrix- und Karbidausscheidungsverhalten beeinflusst |
Der genaue Karbidtyp hängt von der Stahlzusammensetzung und der Wärmebehandlungshistorie ab.
Warum ist sekundäres Härten wichtig??
Durch das Sekundärhärten können bestimmte Werkzeugstähle nach dem Anlassen bei wesentlich höheren Temperaturen als beim herkömmlichen Niedertemperatur-Anlassen eine hohe Härte erreichen.
Dies ist wertvoll, da auch das Anlassen bei hohen Temperaturen zu einer Verbesserung führen kann:
- Temperaturbeständigkeit
- Dimensionsstabilität
- Strukturelle Stabilität
- Heiße Härte
- Widerstand gegen Erweichung während des Betriebs
Für Werkzeuge, die bei erhöhter Temperatur betrieben werden, Die Beibehaltung der Härte während des Betriebs kann wichtiger sein als das Erreichen der maximal möglichen Raumtemperaturhärte.
Sekundärhärtender und H13-Werkzeugstahl
H13 ist ein repräsentativer Warmarbeitsstahl, bei dem die Ausscheidung von Legierungskarbiden zu seinem Verhalten beim Hochtemperaturanlassen beiträgt.
Seine Wärmebehandlung soll ein angemessenes Härtegleichgewicht herstellen, Zähigkeit, thermische Ermüdungsbeständigkeit, und Erweichungsbeständigkeit.
Die genaue Sekundärhärtungsreaktion hängt von der Chemie des Stahls ab, Austenitisierungstemperatur, Abschreckmethode, Temperaturtemperatur, und Haltezeit.
Es ist daher falsch, Sekundärhärtung einfach als „Härtung durch Nacherwärmung“ zu behandeln.
Das Phänomen ist das Ergebnis einer kontrollierten Ausscheidung legierungsreicher Karbide innerhalb einer zuvor gehärteten Mikrostruktur.
7. Wie wirkt sich das Tempern auf die mechanischen Eigenschaften aus??
Das Anlassen verändert die mechanischen Eigenschaften von Stahl, indem es die durch das Abschrecken erzeugte stark übersättigte und gespannte martensitische Struktur verändert.
Das Ausmaß und die Richtung dieser Änderungen hängen von der Stahlsorte und dem Anlasszustand ab, Daher sollte die Beziehung als allgemeiner Trend und nicht als feste Regel verstanden werden.
Gesamteffekt des Temperns
| Eigentum | Allgemeine Auswirkung einer zunehmenden Temperierungshärte* |
| Härte | ↓ Im Allgemeinen nimmt ab |
| Streckgrenze | ↓ Im Allgemeinen nimmt ab |
| Zugfestigkeit | ↓ Im Allgemeinen nimmt ab |
| Duktilität | ↑ Generell steigt |
| Zähigkeit | ↑ Generell steigt |
| Reststress | ↓ Verringert sich |
| Dimensionsstabilität | ↑ Verbessert sich im Allgemeinen |
| Verschleißfestigkeit | Grad- und zustandsabhängig |
| Ermüdungsbeständigkeit | Verbessert sich oft durch bessere Zähigkeit und Stressabbau |
| Erweichungsbeständigkeit bei hohen Temperaturen | Kann bei geeigneten legierten Werkzeugstählen deutlich verbessert werden |
*Allgemeine Trends für konventionell vergütete Stähle; Hochlegierte Stähle können ein abweichendes Verhalten zeigen, insbesondere dort, wo Sekundärhärtung auftritt.
Das praktische Ziel des Temperns besteht daher darin, das richtige Eigenschaftsgleichgewicht auszuwählen, und nicht darin, eine einzelne mechanische Eigenschaft zu maximieren.
Ein Schneidwerkzeug erfordert möglicherweise maximale praktische Härte und Verschleißfestigkeit, während ein Zahnrad oder eine Welle eine erheblich höhere Zähigkeit und Ermüdungsbeständigkeit erfordern kann.
Durch Steuerung der Anlasstemperatur und -zeit für den jeweiligen Stahl, Hersteller können die endgültige Mikrostruktur an die tatsächlichen Serviceanforderungen anpassen.
8. Was ist Anlassen vs. Glühen vs. Normalisieren vs. Spannungsabbau??
Temperieren, Glühen, Normalisierung, und Spannungsarmglühen sind alles thermische Behandlungsverfahren, aber sie sind es nicht austauschbar.
Ihre Temperaturbereiche, Ausgangsmikrostrukturen, Kühlmethoden, metallurgische Mechanismen, und die beabsichtigten Ergebnisse sind unterschiedlich.
| Vergleich | Temperieren | Glühen | Normalisieren | Stresslinderung |
| Hauptzweck | Reduzieren Sie Sprödigkeit und Restspannung nach dem Härten und behalten Sie gleichzeitig die nutzbare Härte bei | Stahl erweichen, Duktilität verbessern, Stress abbauen, und die Mikrostruktur verändern | Verfeinern Sie die Kornstruktur und erzeugen Sie eine relativ gleichmäßige Mikrostruktur | Reduzieren Sie Eigenspannungen bei minimaler Änderung der vorhandenen Mikrostruktur |
| Typische Ausgangsbedingung | Vergüteter oder gehärteter Stahl | Im Gusszustand, hat funktioniert, kaltverformt, oder zuvor wärmebehandelter Stahl | Im Gusszustand, geschmiedet, gerollt, oder bearbeiteter Stahl | Geschweißt, gießen, bearbeitet, gebildet, oder wärmebehandeltes Bauteil |
| Temperaturbereich | Unten A₁; üblicherweise ~150–700 °C, abhängig von der Sorte | Normalerweise bei oder über kritischen Umwandlungstemperaturen, je nach Glühart | Im Allgemeinen oberhalb des kritischen Transformationsbereichs | Normalerweise unterhalb des kritischen Transformationsbereichs |
| Kühlmethode | Normalerweise Luftkühlung oder spezifizierte kontrollierte Kühlung | Typischerweise langsame Ofenabkühlung | Normalerweise Luftkühlung | Kontrollierte Kühlung, oft Ofen- oder Luftkühlung |
Hauptmikrostruktureller Effekt |
Zersetzt oder modifiziert abgeschreckten Martensit; fördert die Ausfällung und Rückgewinnung von Karbiden | Erzeugt ein weicheres, stabilere Mikrostruktur | Fördert die Rekristallisation/Verfeinerung und eine relativ gleichmäßige Ferrit-Perlit-Struktur in geeigneten Stählen | Lindert inneren Stress durch begrenzte Phasenumwandlung |
| Härte | Nimmt im Allgemeinen gegenüber dem abgeschreckten Zustand ab | Nimmt im Allgemeinen deutlich ab | Normalerweise niedriger als bei vergütetem Stahl | Normalerweise ändert sich nur geringfügig |
| Zähigkeit & Duktilität | Im Allgemeinen steigt | Erhöht sich erheblich | Verbessert sich im Allgemeinen im Vergleich zu rauen oder stark beanspruchten Startbedingungen | Verbessert in der Regel die belastungsbedingte Zuverlässigkeit ohne größere Eigenschaftsänderungen |
| Typische Anwendungen | Getriebe, Wellen, Werkzeuge, stirbt, Federn, gehärtete Maschinenteile | Bearbeitungsmaterial, Schmiedungen, Castings, kaltverformte Teile | Schmiedungen, Strukturbauteile, Barren, und Vorhärtebehandlung | Geschweißte Strukturen, Große Gussteile, bearbeitete Teile, gefertigte Bauteile |
9. Anlassen verschiedener Stahlsorten
Verschiedene Stahlsorten reagieren unterschiedlich auf das Anlassen. Das Verständnis dieser Unterschiede ist für die Auswahl des richtigen Temperierungsplans von entscheidender Bedeutung.
Normale Kohlenstoffstähle:
Einfach zu temperieren. Niedrige Kohlenstoffstähle (<0.3% C) werden selten vergütet, da sie nicht wesentlich aushärten.
Stähle mit mittlerem Kohlenstoffgehalt (0.3–0,6 % C) werden üblicherweise für Wellen vergütet, Getriebe, und Achsen. Stähle mit hohem Kohlenstoffgehalt (>0.6% C) werden für Werkzeuge verwendet, Federn, und Messer.
Legierungsstähle:
Enthalten Elemente wie Chrom, Nickel, Molybdän, und Vanadium.
Sie sind besser härtbar und reagieren gut auf Anlassen. Sekundärhärtung kommt häufig bei Legierungen mit starken Karbidbildnern vor.
Werkzeugstähle:
Wasserhärtung einbeziehen, Ölhärtend, Lufthärten, hohe Geschwindigkeit, und Warmarbeitsstähle.
Die Temperierungspläne variieren stark. Schnellarbeitsstähle werden bei 540–560 °C dreifach angelassen. Warmarbeitsstähle wie H13 werden bei 500–550 °C doppelt angelassen.
Rostfreie Stähle:
Martensitische rostfreie Stähle (z.B., 410, 420, 440C) kann gehärtet und angelassen werden. Austenitische Edelstähle (z.B., 304, 316) können nicht durch Abschrecken gehärtet werden und werden nicht angelassen.
Ferritische Edelstähle sind im Allgemeinen nicht gehärtet. Ausscheidungshärtende Edelstähle werden gealtert, nicht temperiert.
Maraging-Stähle:
Diese sind kohlenstoffarm, Legierungen mit hohem Nickelgehalt, die durch Alterung verfestigt werden, nicht durch Martensit-Anlassen.
Jedoch, Sie können einem Lösungsbehandlungs- und Alterungsprozess unterzogen werden, der konzeptionell dem Tempern ähnelt.
10. Härtender H13-Werkzeugstahl: Ein praktisches Beispiel
H13 Werkzeugstahl ist ein Chrom-Molybdän-Vanadium-Warmarbeitsstahl, der häufig für Druckgussformen verwendet wird, Schmiedewerkzeuge, Extrusionswerkzeuge, und andere Werkzeuge, die wiederholtem Erhitzen und Abkühlen ausgesetzt sind.
Seine Kombination aus heißer Stärke, Zähigkeit, Temperamentbeständigkeit, und die thermische Ermüdungsbeständigkeit machen es zu einem repräsentativen Beispiel dafür, warum das Anlassen bei legierten Werkzeugstählen sorgfältig kontrolliert werden muss.
Nach dem Austenitisieren und Abschrecken, H13 entwickelt eine harte martensitische Struktur mit Eigenspannungen und etwas Restaustenit.
Die anschließende Anlassbehandlung dient daher nicht nur der Reduzierung der Sprödigkeit, sondern auch um die erforderliche sekundäre Härtungsreaktion und mikrostrukturelle Stabilität zu entwickeln.
Typischer H13-Temperplan
H13 ist häufig doppelt gehärtet, Bei großen oder besonders kritischen Bauteilen wird manchmal eine dritte Härte spezifiziert.
Die genauen Parameter sollten der geltenden Materialspezifikation und dem qualifizierten Wärmebehandlungsverfahren entsprechen.
| Temperierschritt | Temperatur | Haltezeit | Kühlung | Hauptzweck |
| Erstes Temperament | 500–550°C | ~2 Std | Luftkühle | Reduzieren Sie Abschreckspannungen und initiieren Sie Anlass-/Sekundärhärtungsreaktionen |
| Zweites Temperament | 500–550°C | ~2 Std | Luftkühle | Temperieren Sie neu gebildeten Martensit und stabilisieren Sie die Mikrostruktur weiter |
| Optionales drittes Temperament | 500–550°C | ~2 Std | Luftkühle | Verbessern Sie die Struktur- und Dimensionsstabilität weiter, insbesondere in großen Abschnitten |
Auch die tatsächlichen Austenitisierungs- und Abschreckbedingungen sind wichtig.
H13 wird üblicherweise bei etwa 1,020–1.050°C, Anschließend erfolgt eine kontrollierte Abkühlung wie Luft- oder Gasabschreckung, Abhängig von der Größe der Abschnittsgröße, Ausrüstung, und die erforderlichen Eigenschaften.
Typische resultierende Härte
Eine ordnungsgemäß wärmebehandelte H13-Komponente erreicht üblicherweise eine Endhärte im Bereich von ca. 48–52 HRC, Die tatsächliche Härte hängt jedoch vom Austenitisierungszustand ab, Abschreckgeschwindigkeit, Temperaturtemperatur, Haltezeit, und Materialchemie.
Innerhalb des angegebenen Temperierbereichs, Der allgemeine Trend ist:
- Etwa 500°C: höhere Härte, mit geringerer temperierungsbedingter Erweichung.
- Etwa 550°C: etwas geringere Härte, im Allgemeinen mit größerer Zähigkeit und Spannungsabbau.
Der Zusammenhang ist nicht streng linear, und H13 können auftreten Sekundärhärtung aufgrund der Ausfällung feiner Legierungskarbide beim Hochtemperaturanlassen.
Warum ist H13 doppelt gehärtet??
Der Hauptgrund für die Doppeltemperierung ist das Verhalten von behielt Austenit nach dem Abschrecken.
Nach dem ersten Temperierzyklus, Etwas Restaustenit kann sich beim Abkühlen in frischen Martensit umwandeln.
Dieser neu gebildete Martensit wurde noch nicht angelassen und kann daher eine relativ hohe Eigenspannung und Sprödigkeit aufweisen.
Der zweite Anlasszyklus behandelt diesen frischen Martensit und trägt dazu bei, eine gleichmäßigere Endmikrostruktur zu erzeugen:
Abschrecken → Erster Anlass → Restaustenit-Umwandlung → Frischer Martensit → Zweiter Anlass
Das doppelte Anlassen trägt außerdem dazu bei, die gewünschten Ausscheidungsreaktionen zu vervollständigen und die Härtekonsistenz und Dimensionsstabilität zu verbessern.
Für große oder hochkritische H13-Komponenten, A drittes Temperament kann verwendet werden, wenn die Wärmebehandlungsspezifikation dies erfordert, insbesondere dort, wo eine zusätzliche Stabilisierung von Vorteil ist.
Technische Bedeutung
Das Ziel des H13-Anlassens besteht nicht nur darin, die Härte zu maximieren.
Der Endzustand muss die Härte ausgleichen, heiße Stärke, Zähigkeit, thermische Ermüdungsbeständigkeit, und Dimensionsstabilität.
Aus diesem Grund, Eine H13-Matrize, die bei etwa 500–550 °C angelassen wird, ist so konstruiert, dass sie eine ausreichende Härte für die Verschleißfestigkeit beibehält und gleichzeitig die Zähigkeit und Anlassbeständigkeit entwickelt, die für wiederholte Temperaturwechsel und mechanische Belastungen im Betrieb erforderlich ist.
11. Industrielle Anwendungen von gehärtetem Stahl
Gehärteter Stahl wird in der industriellen Fertigung häufig verwendet, da er ein kontrollierbares Gleichgewicht zwischen Festigkeit bietet, Härte, Zähigkeit, Duktilität, Ermüdungsbeständigkeit, und Dimensionsstabilität.
Zahnräder und Getriebekomponenten
Um eine hohe Festigkeit und ausreichende Zähigkeit zu erreichen, werden Zahnräder üblicherweise abgeschreckt und anschließend angelassen.
Die Anlassbehandlung reduziert die mit dem gehärteten Zustand verbundene Sprödigkeit und Eigenspannungen und sorgt gleichzeitig für ausreichende Härte für Zahnkontakt und Verschleißfestigkeit.
Zu den typischen Komponenten gehören::
- Getriebe
- Ritzel
- Antriebsräder
- Kettenräder
- Wellen und Getriebewellen
Für stark belastete Getriebe, Der endgültige Wärmebehandlungszustand ist in der Regel auf die Ermüdungsfestigkeit ausgelegt, Kontaktstress, und Widerstandsfähigkeit gegen Zahnfrakturen statt Härte allein.
Wellen, Achsen, und Pins
Für Wellen werden häufig vergütete legierte Stähle verwendet, Achsen, Stifte, und ähnliche Maschinenelemente, die einer kombinierten Biegung ausgesetzt sind, Torsion, Auswirkungen, und zyklische Belastung.
Verglichen mit einer Struktur im abgeschreckten Zustand, Eine ordnungsgemäß angelassene martensitische Struktur sorgt für eine wesentlich bessere Zähigkeit und Widerstandsfähigkeit gegen Rissausbreitung, Dadurch eignet es sich besser für dynamisch belastete Komponenten.
Federn
Federstähle erfordern eine hohe elastische Festigkeit und Ermüdungsbeständigkeit.
Das Anlassen nach dem Härten dient der Einstellung der Härte und dem Abbau innerer Spannungen unter Beibehaltung der für wiederholte elastische Belastungen erforderlichen Festigkeit.
Zu den Anwendungen gehören:
- Schraubenfedern
- Blattfedern
- Torsionsfedern
- Suspensionskomponenten
- Ventilfedern
Der Anlasszustand muss sorgfältig kontrolliert werden, da sowohl übermäßige Weichheit als auch übermäßige Sprödigkeit die Lebensdauer der Feder verkürzen können.
Matrizen und Werkzeuge
Werkzeugstähle werden üblicherweise angelassen, um eine kontrollierte Härtekombination zu erreichen, Verschleißfestigkeit, Zähigkeit, und Erweichungsbeständigkeit.
Warmarbeitsstähle wie H13 werden bei relativ hohen Temperaturen angelassen, um thermische Stabilität und Beständigkeit gegen wiederholtes Erhitzen und Abkühlen zu erreichen.
Kaltarbeitsstähle und Schnellarbeitsstähle verwenden je nach Legierungssystem und erforderlicher Schneid- oder Umformleistung unterschiedliche Vergütungspläne.
Automobilkomponenten
Gehärteter Stahl wird im Automobilbau häufig für Komponenten verwendet, die wiederholten mechanischen Belastungen und Stößen standhalten müssen.
Beispiele hierfür sind:
- Achswellen
- Lenkungskomponenten
- Antriebswellen
- Komponenten verbinden
- Aufhängungsteile
- Übertragungskomponenten
Durch die Vergütungsbehandlung können diese Komponenten eine hohe Festigkeit erreichen, ohne dass die für reale Betriebsbedingungen erforderliche Zähigkeit darunter leidet.
Bau- und Schwermaschinen
Schwere Maschinenbauteile unterliegen oft hohen Belastungen, Schock, Abrieb, und zyklischer Stress. Daher werden gehärtete legierte Stähle häufig verwendet:
- Stifte und Buchsen
- Hydraulikkomponenten
- Bagger- und Laderteile
- Krankomponenten
- Komponenten für landwirtschaftliche Maschinen
- Teile für Bergbauausrüstung
In diesen Anwendungen, Der erforderliche Anlasszustand wird typischerweise entsprechend der vorherrschenden Kombination von Schlagfestigkeit ausgewählt, Ermüdungsstärke, und Verschleißfestigkeit.
Druck- und Energiegeräte
Bestimmte drucktragende und Energiesystemkomponenten verwenden vergütete Stähle, da die Behandlung eine hohe Festigkeit bei gleichzeitig verbesserter Zähigkeit bieten kann.
Bewerbungen können Folgendes umfassen::
- Hochfeste Druckkomponenten
- Turbinenbezogene mechanische Teile
- Industrielle Verbindungselemente
- Komponenten zur Kraftübertragung
- Hochbelastbare Strukturbauteile
Für sicherheitskritische Komponenten, Der Wärmebehandlungsprozess wird in der Regel durch eine Härteprüfung unterstützt, mechanische Prüfung, dimensionale Inspektion, und metallurgische Überprüfung.
12. Härten jenseits von Stahl: Glas, Schokolade, und andere Materialien
Das Wort „Tempern“ wird auch in anderen Bereichen verwendet, aber die Mechanismen sind unterschiedlich.
Glashärten
Beim Glashärten wird Glas auf etwa 600–700 °C erhitzt und die Oberflächen anschließend mit Luftstrahlen schnell abgekühlt.
Die Oberfläche zieht sich schneller zusammen als der Innenraum, Dadurch entstehen Druckspannungen an der Oberfläche und Zugspannungen im Kern.
Dadurch wird gehärtetes Glas viel stärker und zerbricht in kleine Stücke, stumpfe Fragmente statt scharfer Scherben. Es wird in Autofenstern verwendet, Duschtüren, und Architekturverglasung.
Schokoladentemperierung
Das Temperieren von Schokolade ist ein kontrollierter Erwärmungs- und Abkühlungsprozess, der die Kristallisation der Kakaobutter in einer stabilen Form fördert, bekannt als Form V (Beta-Kristalle).
Richtig temperierte Schokolade hat eine glänzende Oberfläche, ein knackiger Schnappschuss, und ein glatter Schmelz. Ungehärtete Schokolade kann blühen, fühle mich körnig, oder zu leicht weich werden.
Andere Materialien
Einige Nichteisenlegierungen, wie bestimmte Aluminium- und Kupferlegierungen, werden Ausscheidungshärtungs- oder Alterungsbehandlungen unterzogen, die manchmal allgemein als Anlassen bezeichnet werden.
Jedoch, Der Begriff ist am präzisesten, wenn er auf die Eisenmetallurgie angewendet wird.
13. Abschluss
Das Anlassen ist ein grundlegender Wärmebehandlungsprozess zur Umwandlung von abgeschrecktem Material, stark gestresst, und relativ sprödem Stahl in einen stabileren technischen Werkstoff.
Seine Bedeutung liegt nicht nur in der Reduzierung der Härte, sondern bei der Kontrolle der mikrostrukturellen Entwicklung von Martensit und der Herstellung des erforderlichen Gleichgewichts zwischen Härte, Stärke, Zähigkeit, Duktilität, und Dimensionsstabilität.
Die Anlasstemperatur ist die einflussreichste Prozessgröße, aber es muss zusammen mit der Haltezeit berücksichtigt werden, Stahlzusammensetzung, vorherige Austenitisierungs- und Abschreckbedingungen, Bauteilgröße, und die erforderlichen Endeigenschaften.
Die richtige Anlassbehandlung ist daher stahlsortenspezifisch statt universell.
Kohlenstoffstähle, legierte Baustähle, Hoch-Kohlenstoff-Stähle, Werkzeugstähle, Hochgeschwindigkeitsstähle, Warmarbeitsstähle, und martensitische Edelstähle können alle unterschiedliche Anlassreaktionen zeigen.
In der industriellen Produktion, Eine erfolgreiche Temperierung sollte anhand der endgültigen Leistung des Bauteils beurteilt werden – und nicht allein anhand der Temperatur.
Ein ordnungsgemäß kontrollierter Anlassprozess wandelt die extreme Härte des abgeschreckten Zustands in eine zuverlässige Kombination mechanischer Eigenschaften um, die für Zahnräder geeignet sind, Wellen, Federn, stirbt, Automobilteile, schweres Gerät, und andere anspruchsvolle Anwendungen.
FAQs
Was ist das Anlassen von Stahl??
Anlassen ist ein Wärmebehandlungsprozess, bei dem gehärteter Stahl wieder auf eine Temperatur unterhalb seines kritischen Umwandlungsbereichs erhitzt wird, für eine bestimmte Zeit gehalten, und dann abgekühlt.
Es wird hauptsächlich verwendet, um Sprödigkeit und Eigenspannung zu reduzieren und gleichzeitig das erforderliche Härtegleichgewicht zu erreichen, Stärke, und Zähigkeit.
Reduziert das Anlassen die Härte??
Für die meisten konventionell vergüteten Stähle, Eine Erhöhung der Anlasstemperatur verringert im Allgemeinen die Härte und Festigkeit und verbessert gleichzeitig die Zähigkeit und Duktilität.
Hochlegierte Werkzeugstähle können sich aufgrund der Sekundärhärtung anders verhalten.
Was ist der Unterschied zwischen Anlassen und Glühen??
Das Anlassen wird normalerweise bei gehärtetem Stahl unterhalb des kritischen Umwandlungsbereichs durchgeführt, um Martensit zu modifizieren.
Das Glühen dient im Allgemeinen dazu, den Stahl weicher zu machen und ihn duktiler zu machen, Stabile Mikrostruktur, oft mit langsamer, kontrollierter Kühlung.
Wie wird gehärteter Stahl geprüft??
Eine typische Inspektion kann eine Härteprüfung umfassen, dimensionale Inspektion, metallographische Untersuchung, und mechanische Prüfung, mit zusätzlicher Oberflächen- oder zerstörungsfreier Prüfung, sofern die Anwendung oder Spezifikation dies erfordert.

